
Смазка конвейерной ленты на производстве хлебобулочных изделий без остановки
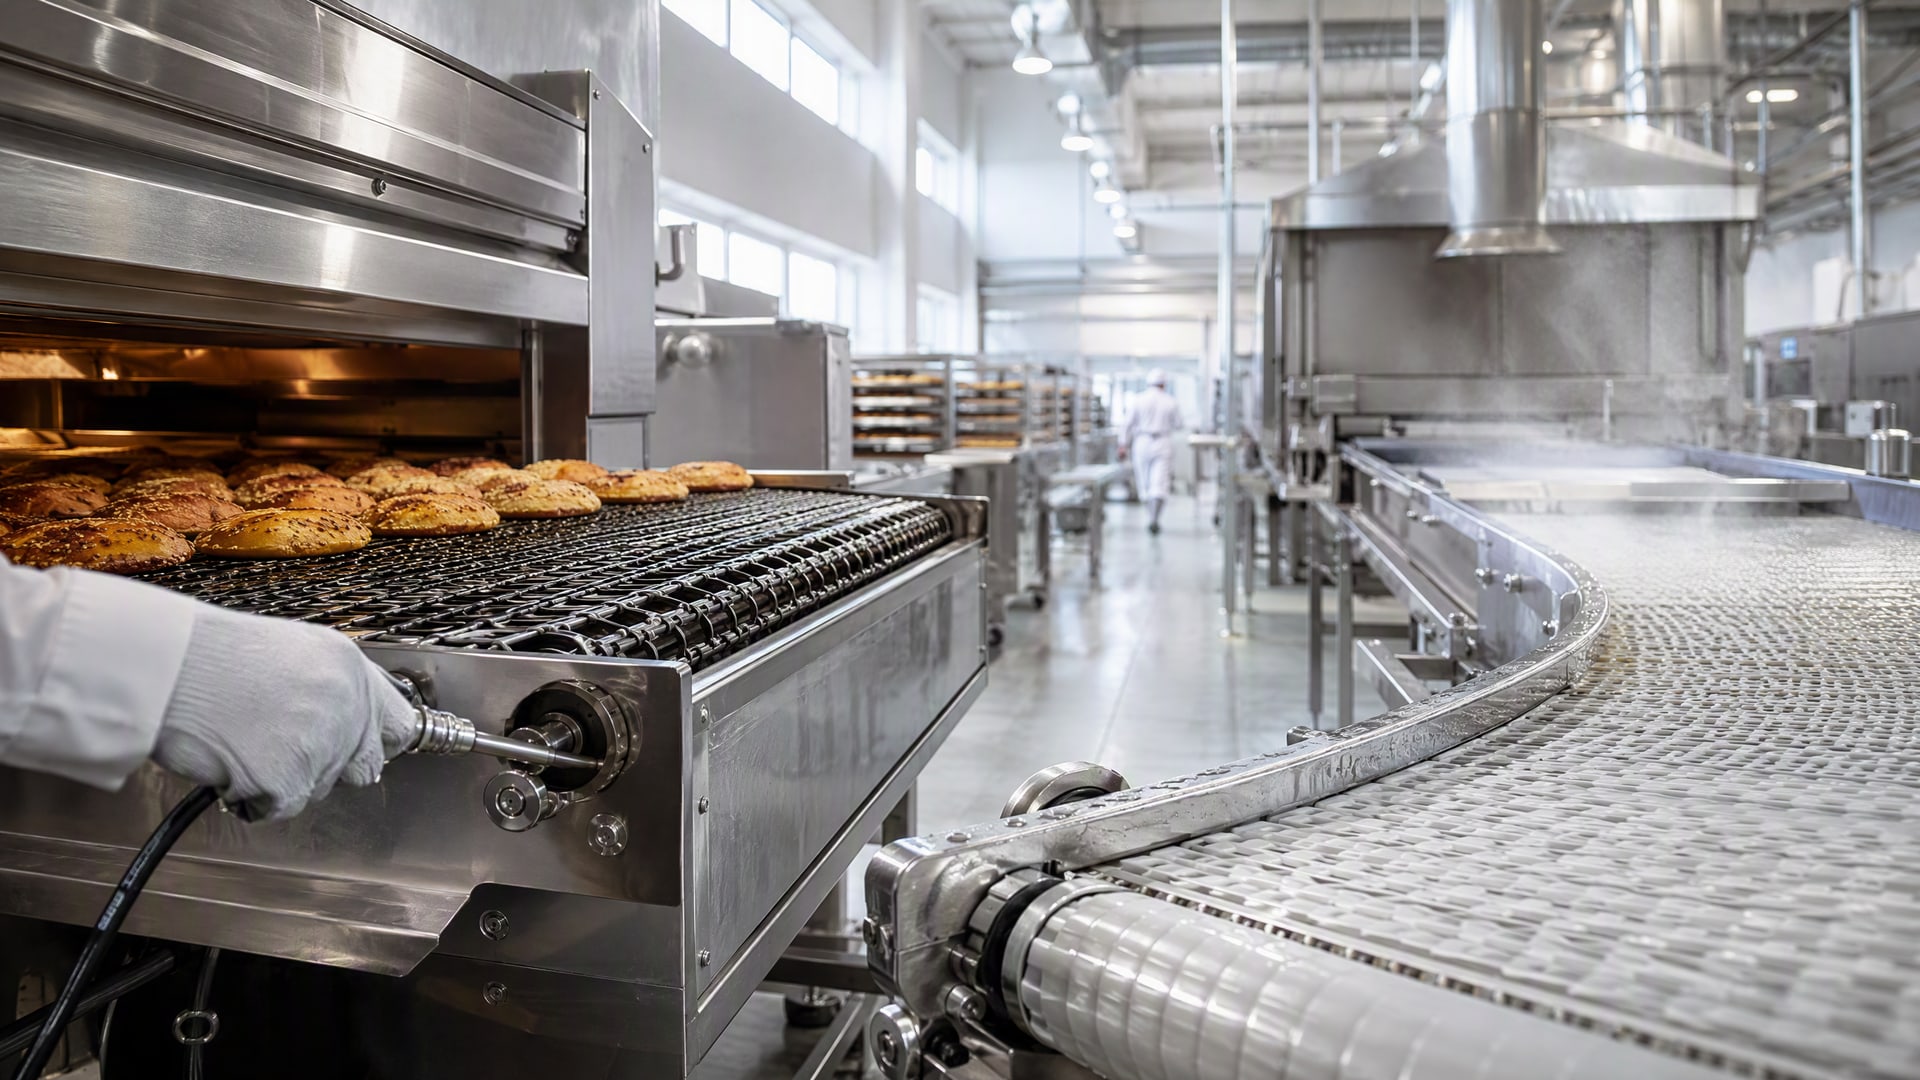
На хлебопекарных предприятиях конвейерные ленты и цепи работают в экстремальных условиях: высокие температуры (до 220–320 °C в некоторых узлах), влажность, прямой контакт с тестом и готовыми изделиями. Качественная смазка конвейерной ленты - не просто техническое обслуживание, а часть HACCP-программы и гарантия беспрерывного производства. Стандартные смазки здесь не подходят: нужны составы с пищевой регистрацией NSF H1 или NSF 3H, водостойкостью, защитой от окисления при высоких температурах и совместимостью с автоматическими системами подачи. Статья разберет, как выбрать правильный материал, избежать типичных ошибок при нанесении и организовать смазку без остановки производства.
Зачем в пекарне нужна специализированная смазка, а не универсальная
На хлебобулочном производстве каждый узел конвейера работает в разных условиях.
Цепи печных зон испытывают температуры свыше 220 °C, где обычная пластичная смазка плавится, теряет консистенцию и стекает на готовый продукт. Конвейерные ленты в зонах с влагой и паром требуют водостойкости и защиты от коррозии несущей конструкции. Подшипники редукторов нагреваются фрикционно, и здесь нужна другая вязкость, чем для открытых цепей.
Универсальная пищевая смазка с допуском NSF H1 решает только одну задачу - разрешить случайный контакт с продуктом, но не гарантирует стабильность в этих диапазонах температур и влаги. Производители пекарного оборудования поэтому выделяют несколько категорий материалов: высокотемпературные цепные масла (для печи и предпечных зон), пластичные смазки для узлов с умеренной температурой (подшипники, редукторы), разделительные агенты для форм и лотков. Попытка "сэкономить" и использовать один продукт ведет к утечкам смазки на хлеб, окислению и деградации материалов, частым переналаживаниям линии.
Согласно стандарту ISO 21469, смазочный материал для пищевой промышленности должен быть не только безопасным при контакте с едой, но и стабильным в производственных условиях и совместимым с системой смазки оборудования. Это означает, что выбор начинается не с названия, а с ТДС (технический лист) и прямого указания производителя о применимости к именно цепям, конвейерам и рабочим температурам вашей линии.
Как правильно подобрать смазку по типу узла и температурному диапазону
Хлебопекарный конвейер - это не один узел, а система из нескольких зон, каждая с собственными требованиями.
Цепи печных и предпечных зон (220–320 °C)
Эти узлы работают в жесточайших условиях. Требуется высокотемпературное пищевое масло, стойкое к окислению и с низким уносом, чтобы минимизировать стекание и загрязнение продукта. Такие масла обычно имеют класс вязкости, который на холоде остается текучим, а при нагреве не разрушается. На ТДС указывается рабочий диапазон и подтверждение NSF H1. Anti-drip (противостекающее) свойство критично: оно снижает потери масла в 2–3 раза.
Конвейерные ленты в зонах расстойки и формирования (60–100 °C)
Здесь температура умеренная, но высокая влажность и возможны брызги воды при мойке. Нужна водостойкая пластичная смазка NLGI 2, которая не размывается паром и не вызывает коррозии металлических направляющих. Консистенция класса NLGI 2 обеспечивает хорошее прилипание к поверхности ленты и не стекает при работе.
Подшипники редукторов и электромоторов (до 80–100 °C)
Эти узлы требуют смазок с хорошей смазывающей способностью, защитой от износа и коррозии. Часто здесь используют пластичные смазки NLGI 2–3 или специализированные масла для редукторов. Они не требуют такой высокой температурной стойкости, как печные масла, но должны обладать противозадирными добавками.
| Узел конвейера | Рабочая температура, °C | Тип смазки | Класс NLGI / вязкость | Ключевые свойства |
|---|---|---|---|---|
| Печные цепи | 220–320 | Высокотемпературное масло | ISO VG 32–46 | Anti-drip, NSF H1, низкий унос, стойкость к окислению |
| Предпечные цепи | 100–150 | Масло или NLGI 1 смазка | ISO VG 32–46 / NLGI 1 | Водостойкость, NSF H1, защита от коррозии |
| Конвейерные ленты | 60–100 | Пластичная смазка | NLGI 2 | Водостойкость, адгезия, NSF H1, защита от фреттинга |
| Подшипники редукторов | 60–90 | Пластичная смазка | NLGI 2–3 | Противозадирные добавки, защита от износа, NSF H1 |
| Формы и лотки | Комнатная | Разделительный агент | – | NSF 3H, антиприлипающие свойства |
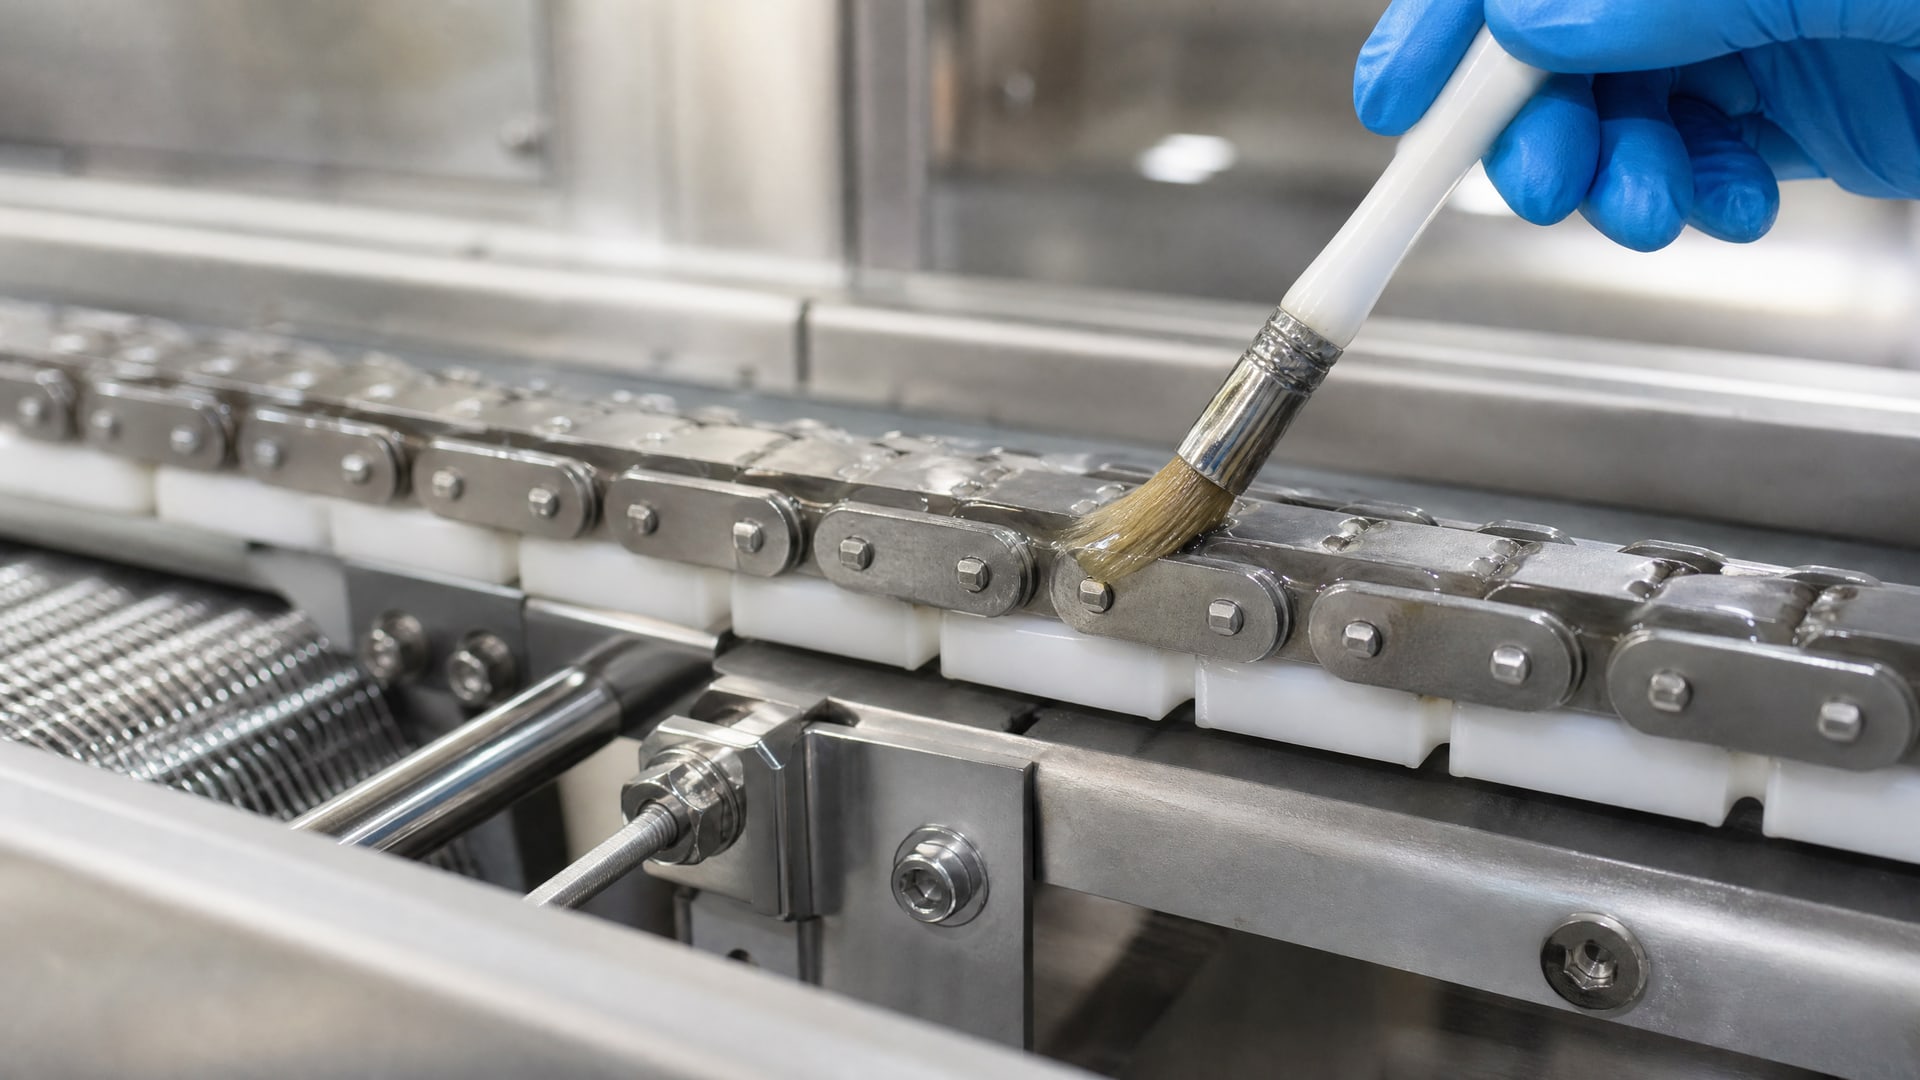
Выбор вязкости зависит от скорости вращения цепи и метода подачи смазки. Для автоматических систем подачи подходят более текучие составы (ISO VG 32) или NLGI 0–1, которые легко дозируются через форсунки. Для ручного нанесения с щетками чаще берут NLGI 2.
Организация безостановочной смазки на производстве
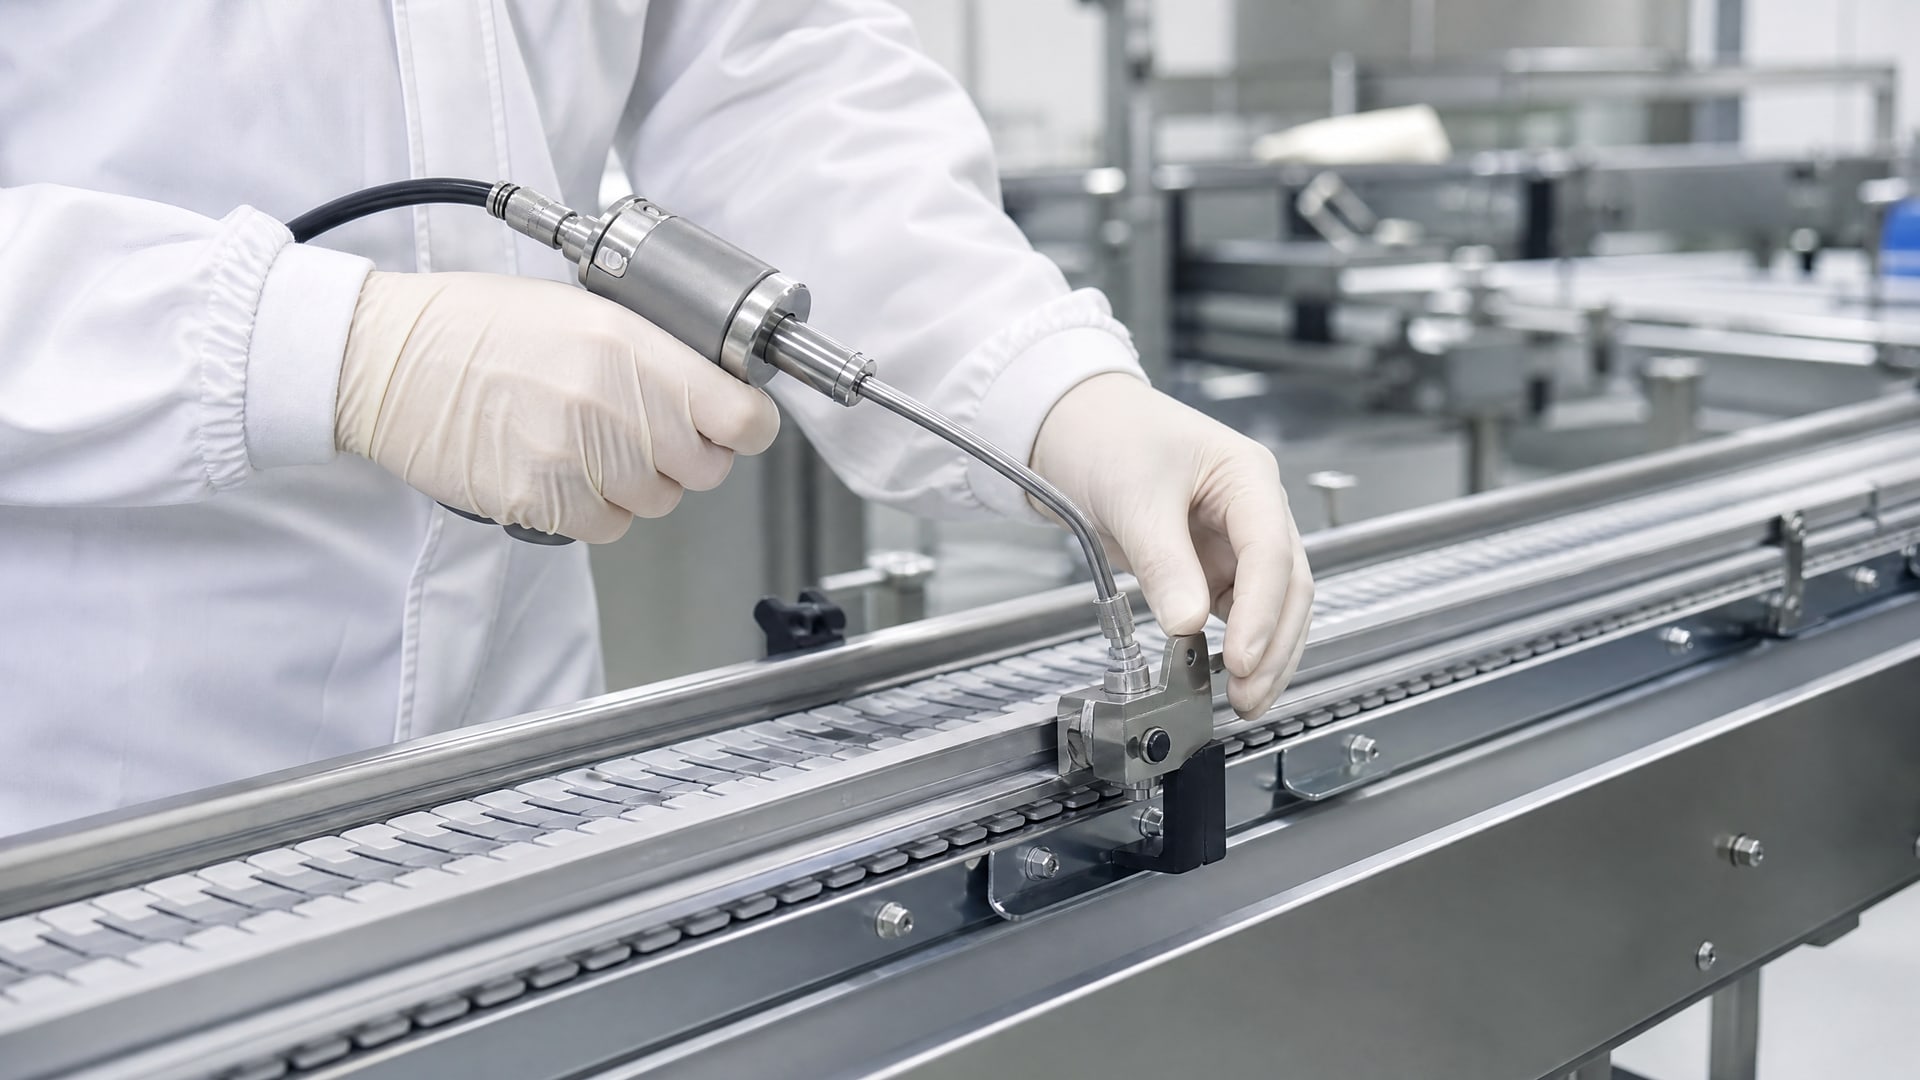
"Смазать без остановки" означает не ручное нанесение во время работы линии (это небезопасно и малоэффективно), а внедрение автоматической или централизованной системы подачи, которая дозирует материал в нужные точки по графику или сигналу датчиков.
Автоматические системы подачи
Централизованные системы смазки (так называемые progressive или drop-feed системы) подают порции смазки в цепь, ленту или подшипники через регулируемые промежутки времени. Они встраиваются в конвейер на этапе проектирования или модернизации. Преимущества очевидны: смазка наносится равномерно, без избытка, и не требует остановки линии. Однако система требует выбора материала, совместимого с форсунками и дозирующими клапанами. На ТДС указывается фраза "suitable for automatic lubricators" или "compatible with central lubrication systems".
Для такой подачи подходят масла вязкостью ISO VG 32–46 и пластичные смазки класса NLGI 0–1, которые легко текут через узкие каналы и сопла.
Полусухая смазка и напыление
На некоторых линиях используют так называемую полусухую смазку или аэрозольные составы. Такой подход минимизирует стекание и загрязнение готовой продукции, особенно на печных цепях. Материал наносится тонким слоем (0,5–1,5 микрона) и служит барьером против окисления и коррозии. Однако это требует специального оборудования (распыливающие форсунки, компрессорные линии) и грамотного подбора состава - не каждая смазка подходит для напыления.
Периодическое техническое обслуживание
Даже с автоматической смазкой линия требует регулярного контроля. Закупщики и технические специалисты должны:
Еженедельно проверять уровень смазки в резервуаре автоматической системы
Ежемесячно контролировать наличие избытка смазки на цепях и лентах (он должен быть минимален)
Ежеквартально проверять проходимость форсунок и дозирующих клапанов
Раз в полугодие сливать и промывать резервуар системы смазки, чтобы предотвратить образование отложений
Для хлебопекарных линий рекомендуется вести журнал смазки как часть HACCP-документации: тип использованного материала, объем, дату нанесения, визуальное состояние поверхностей. Это помогает инженерам выявить скорое засорение или неправильный дозирование и скорректировать процесс.
Критерии выбора смазки: пищевая регистрация, температура и водостойкость
При подборе смазки для хлебопекарни техспециалист должен проверить четыре обязательных критерия.
NSF H1 или NSF 3H
NSF H1 разрешает случайный контакт с пищей и является стандартом для открытых цепей, лент и подшипников на линиях, где возможно попадание материала в готовый продукт. NSF 3H - это разделительный агент (release agent), используемый для форм, лотков и поверхностей, не имеющих прямого контакта с оборудованием; он предотвращает прилипание теста.
Обе категории подтверждаются сертификатом NSF (обычно номер сертификата указан на упаковке или в ТДС). Отсутствие сертификата - повод отклонить материал.
Рабочая температура
На ТДС производитель указывает минимальную и максимальную рабочие температуры. Для печных цепей это должно быть минимум 220 °C, а во многих случаях 280–320 °C. Для лент в расстойных зонах достаточно 80–100 °C. Никогда не выбирай материал "с запасом" ниже указанной температуры - при превышении он начнет окисляться, подгорать и образовывать липкие отложения на цепи.
Водостойкость и стабильность при влажности
В пекарне постоянно мойка оборудования, влажный пар, конденсат. Смазка должна сохранять консистенцию и защитные свойства при контакте с водой. На ТДС это обозначается как "water resistant" или "ASTM D1264 < 5 % separation" (означает, что при 24-часовом погружении в воду смазка теряет менее 5 % своего содержимого). Смазки без этой характеристики быстро размываются и теряют смазывающую способность.
Совместимость с автоматической системой
Если на линии установлена централизованная смазка, важно убедиться, что выбранный материал совместим с ее конструкцией и давлением подачи. Некоторые старые системы проектировались под масла определенной вязкости; слишком густой материал забивает форсунки, слишком жидкий вытекает без дозирования. ТДС должна содержать указание "for automatic lubrication systems" или рекомендуемое давление подачи в диапазоне 2–8 бар для большинства пекарных систем.
Типичные ошибки при смазке конвейера и как их избежать
Ошибка 1: "Куплю одну смазку для всех узлов"
Это самая частая причина простоев. Высокотемпературное масло для печной цепи имеет вязкость, непригодную для подшипников редуктора; пластичная смазка NLGI 2 забивает форсунки автоматической системы. Решение: разработать перечень узлов конвейера (с температурами и типами оборудования) и подобрать 2–3 материала, каждый под свою задачу.
Ошибка 2: Избыток смазки на цепи
Новые операторы часто переполняют цепь смазкой, думая, что "больше значит надежнее". На самом деле избыток стекает, загрязняет ленту и готовый продукт, и фиксируется санитарной инспекцией. Правильное количество - тонкий слой на всей длине цепи, видимый при осмотре, но без капель. Для автоматических систем производитель указывает объем дозации за один цикл (обычно 0,5–2 см³).
Ошибка 3: Выбор смазки только по признаку "дешево"
Экономия на смазке ведет к дополнительным расходам на ремонт. Дешевая универсальная смазка окисляется быстрее, оставляет отложения, вызывает коррозию направляющих и требует внеплановой остановки линии для промывки. Специализированная высокотемпературная пищевая смазка дороже на 30–50 %, но служит в 2–3 раза дольше и не создает проблем с санитарным контролем.
Ошибка 4: Несоответствие между смазкой и методом нанесения
Для автоматической системы капельной подачи нужна текучесть NLGI 0–1 или масло ISO VG 32. Если установить туда вязкую NLGI 2, форсунки забьются и система перестанет работать. Если выбрать слишком жидкую смазку для ручного нанесения щеткой, она стечет раньше, чем цепь начнет работать. Спросите у производителя линии рекомендуемый NLGI-класс или вязкость для его системы смазки.
Ошибка 5: Использование смазки без сертификата NSF H1
На хлебопекарном производстве это прямое нарушение HACCP. Даже если смазка кажется "безопасной" и "не ядовитой", без NSF H1 она не допущена к применению в пищевой зоне. Санитарная инспекция может запретить производство или потребовать замены смазки и переделки документации.
Как согласовать выбор смазки с требованиями HACCP и санитарной службы
HACCP (Hazard Analysis and Critical Control Points) - система анализа опасностей и критических контрольных точек.
На пекарне смазка конвейера - это критическая контрольная точка, потому что она находится в физическом контакте с готовым продуктом.
При внедрении новой смазки необходимо:
Получить сертификат NSF H1 (или NSF 3H, если смазка предназначена для форм и поверхностей без прямого контакта с цепью)
Запросить у производителя сертификат соответствия ISO 21469 - это гарантирует, что материал произведен в соответствии с гигиеническими требованиями пищевой промышленности
Составить спецификацию смазки в документах HACCP с указанием: название материала, производителя, артикула, температурного диапазона, периода замены
Провести пробный запуск на малом объеме и визуально оценить поведение смазки (нет ли стекания, прилипания, окрашивания продукта)
Подать документы (сертификаты + спецификация) в районную санитарную инспекцию до полного внедрения в производство
Многие закупщики пропускают этап согласования и потом сталкиваются с претензиями инспекторов. Правильный порядок - согласовать ДО закупки, а не после.
Интеграция смазки в централизованную систему и контроль расхода
На современных линиях хлебопекарного оборудования (особенно импортного производства) установлены централизованные системы смазки, которые автоматически подают материал в цепи, подшипники и другие узлы.
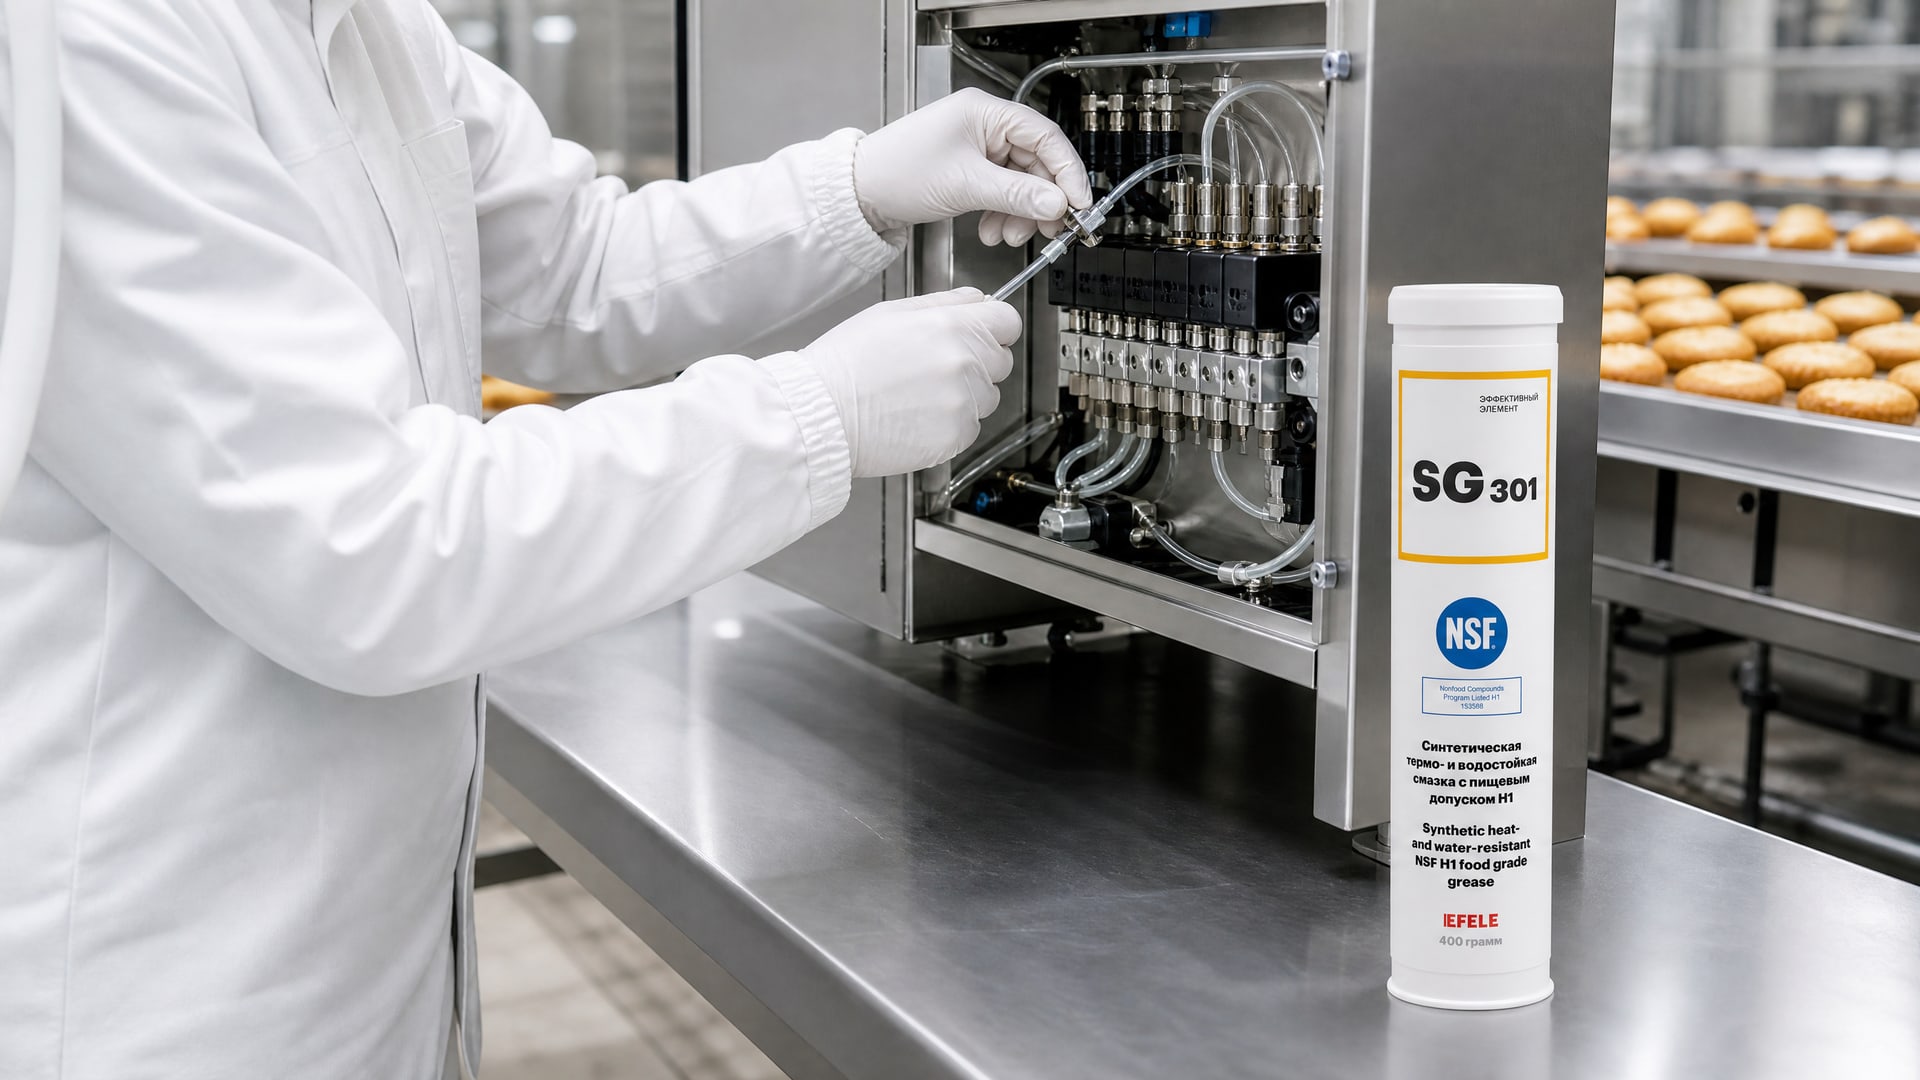
Интеграция правильной смазки начинается с выбора материала, совместимого с этой системой.
Подготовка и заполнение резервуара
Резервуар централизованной системы должен быть чистым. Перед первым заполнением его промывают растворителем (обычно керосином или специальной жидкостью для очистки систем смазки) и сушат. Затем заливается новая смазка, рекомендованная производителем оборудования. Важно не смешивать разные материалы в одном резервуаре - их добавки могут несовместимы, и произойдет расслоение или образование отложений.
На линиях, работающих непрерывно или много часов подряд, резервуар требует долива примерно раз в неделю. График долива зависит от интенсивности производства, количества смазываемых точек и давления в системе.
Контроль давления и расхода
Система имеет манометр, который показывает давление в магистрали (обычно 2–6 бар для пекарных линий). Если давление падает, это сигнал к проверке:
Уровня смазки в резервуаре
Проходимости форсунок (они могут забиться или засориться)
Герметичности трубопроводов (возможна утечка)
Если давление растет выше нормы, это может означать, что форсунки забились и система пытается "пробить" засор. Нужно остановить линию, отключить систему и прочистить форсунки.
Для смазки печных цепей при высокотемпературных условиях рекомендуется высокотемпературное масло с anti-drip свойством. На практике линии фасовки берут такие составы, потому что они минимизируют стекание и загрязнение конвейера. EFELE SG-301 - пример водостойкой высокотемпературной смазки с NSF H1, которая прижилась на производствах за счет сочетания стабильности при нагреве и удобства применения в централизованных системах.
Документирование и аналитика
Закупщики должны вести журнал: - Дату и объем долива смазки - Показания манометра (давление) - Визуальные наблюдения (есть ли стекание, загрязнение, изменение цвета смазки) - Любые остановки линии и их причины
Эта информация помогает выявить закономерности. Например, если расход смазки растет месяц за месяцем, это может означать износ сальников или избыточный дозирование; если давление внезапно упало, возможна утечка в магистрали. Регулярный анализ предупреждает аварийные ситуации и помогает планировать плановые техническое обслуживание.
Часто задаваемые вопросы
Чем отличается смазка для пекарни от обычной промышленной?
Пищевая смазка для пекарни должна иметь допуск NSF H1 (безопасность при случайном контакте с пищей) и соответствие ISO 21469 (гигиенические требования). Обычная промышленная смазка может содержать вредные добавки и не сертифицирована для контакта с едой. Кроме того, пищевые составы часто имеют специальные антиоксиданты и противокоррозионные добавки, рассчитанные на влажную среду пекарни.
Можно ли использовать обычное масло вместо высокотемпературного для печной цепи?
Нет. Обычное масло (ISO VG 32–46) окисляется и разлагается выше 100 °C, образуя вязкие отложения на цепи и загрязняя готовый продукт. Высокотемпературные масла содержат специальные ингибиторы окисления, позволяющие работать до 220–320 °C. Использование неправильного материала приводит к поломкам и штрафам от санинспекции.
Как часто менять смазку в централизованной системе?
Полную замену смазки в резервуаре рекомендуется проводить раз в 6–12 месяцев, в зависимости от интенсивности производства и типа смазки. Если линия работает 24/7, срок может быть короче (раз в 3–6 месяцев). Перед каждой заменой резервуар промывают керосином. График замены указывается в ТДС и рекомендациях производителя оборудования.
Почему смазка стекает с цепи и загрязняет хлеб?
Это указывает на одну из трех проблем: неправильный выбор материала (слишком жидкая смазка или без anti-drip свойства), избыточный дозирование (форсунки подают слишком много за раз) или высокая температура, при которой даже правильная смазка начинает плавиться. Решение: проверить температуру цепи в точке смазки, отрегулировать дозирование форсунок или переподобрать материал с лучшей anti-drip характеристикой.
Совместима ли пищевая смазка с автоматической системой смазки, установленной при производстве линии?
Не все пищевые смазки совместимы. Перед выбором нужно проверить ТДС на указание "suitable for automatic lubrication systems" и убедиться, что вязкость (или NLGI-класс) соответствует рекомендациям производителя оборудования. Многие системы проектировались под масла ISO VG 32 или пластичные смазки NLGI 0–1. Если установить вязкую NLGI 2, форсунки забьются.
Заключение
Смазка конвейерной ленты на хлебопекарном производстве - это не простая операция подвижки масла в нужное место, а техническое решение, требующее выбора специализированного пищевого материала с учетом температуры, влажности, метода нанесения и требований HACCP. Правильная подборка и внедрение автоматической системы подачи позволяют снизить простои на 20–30 %, минимизировать контаминацию готовой продукции и упростить согласование с санитарной инспекцией. Главные критерии выбора - NSF H1 или NSF 3H, соответствие ISO 21469, рабочая температура, водостойкость и совместимость с вашей системой смазки.
Начните с разработки перечня узлов конвейера (цепи печи, конвейерные ленты, подшипники редукторов, формы) и их температурных режимов. Запросите ТДС у поставщика смазки и убедитесь в наличии всех необходимых сертификатов. Проведите пробный запуск на малом объеме и согласуйте материал с санитарной инспекцией до полного внедрения. Затем установите график технического обслуживания автоматической системы и ведите журнал расхода - это гарантирует стабильность работы линии и упростит будущие закупки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.