
Смазка для высоких температур: почему стандартные решения не работают при коррозийном заклинивании резьбы
Коррозийное заклинивание резьбы - одна из самых неприятных проблем в промышленности. Вы затягиваете болт, работает узел месяцы или годы, а при демонтаже резьба прикипает: обычный ключ не помогает, нужно пилить или рассверливать. Причина проста: обычные смазки не защищают от коррозии и высоких температур одновременно. Универсальные аэрозоли работают только для снижения трения, но не создают защитный слой от окисления металла. Статья объясняет, почему стандартные подходы (масло, графит без вспомогательных веществ, проникающие жидкости) оставляют резьбу беззащитной, и какие именно решения работают в агрессивных средах при нагреве до 1100 °C и выше.
Целевая аудитория - технические специалисты и закупщики, которые сталкиваются с повторяющимся заклиниванием на критичных узлах (задвижки, фланцы, штоки, резьбовые муфты) и ищут реальное решение вместо очередного временного обхода.
Почему обычная смазка не решает проблему коррозийного заклинивания
При сборке резьбовых соединений в условиях влажности, колебания температур и вибрации происходит микросдвиг между витками.
Под действием кислорода и влаги метал окисляется, причем особенно интенсивно это происходит при нагреве выше 100 °C. Если на резьбу нанесена обычная жидкая смазка (минеральное масло, универсальное масло для подшипников), то она не образует защитный слой: масло вытекает, испаряется или вымывается. Окисление продолжается, резьба «прирастает» к корпусу, и при попытке откручивания вы встречаете ледяное сопротивление.
Проникающие жидкости (вроде бытовых аэрозолей) вообще предназначены для разборки уже проблемных соединений, а не для их защиты. Они проникают в зазоры, размягчают ржавчину и помогают развести застрявшую резьбу. Но примененные на чистую резьбу перед сборкой, они ничего не предотвращают, потому что испаряются за часы.
Даже графитовая пыль и обычный графит, нанесенные простым смешиванием с маслом, дают только временный эффект снижения трения. Они не создают химическую защиту от окисления и не прилипают к резьбе так, чтобы держаться годы. Между тем, стандарты и практические руководства по арматуре и нержавеющему крепежу прямо указывают: для предотвращения коррозионного заклинивания нужны специализированные пасты и антифрикционные покрытия.
Почему нержавеющий крепеж тоже закисает, и как это предотвратить
Нержавеющая сталь не ржавеет в обычных условиях, но при монтаже в неправильных условиях она подвергается другому риску - холодному свариванию (galling) и микроскопическому окислению.
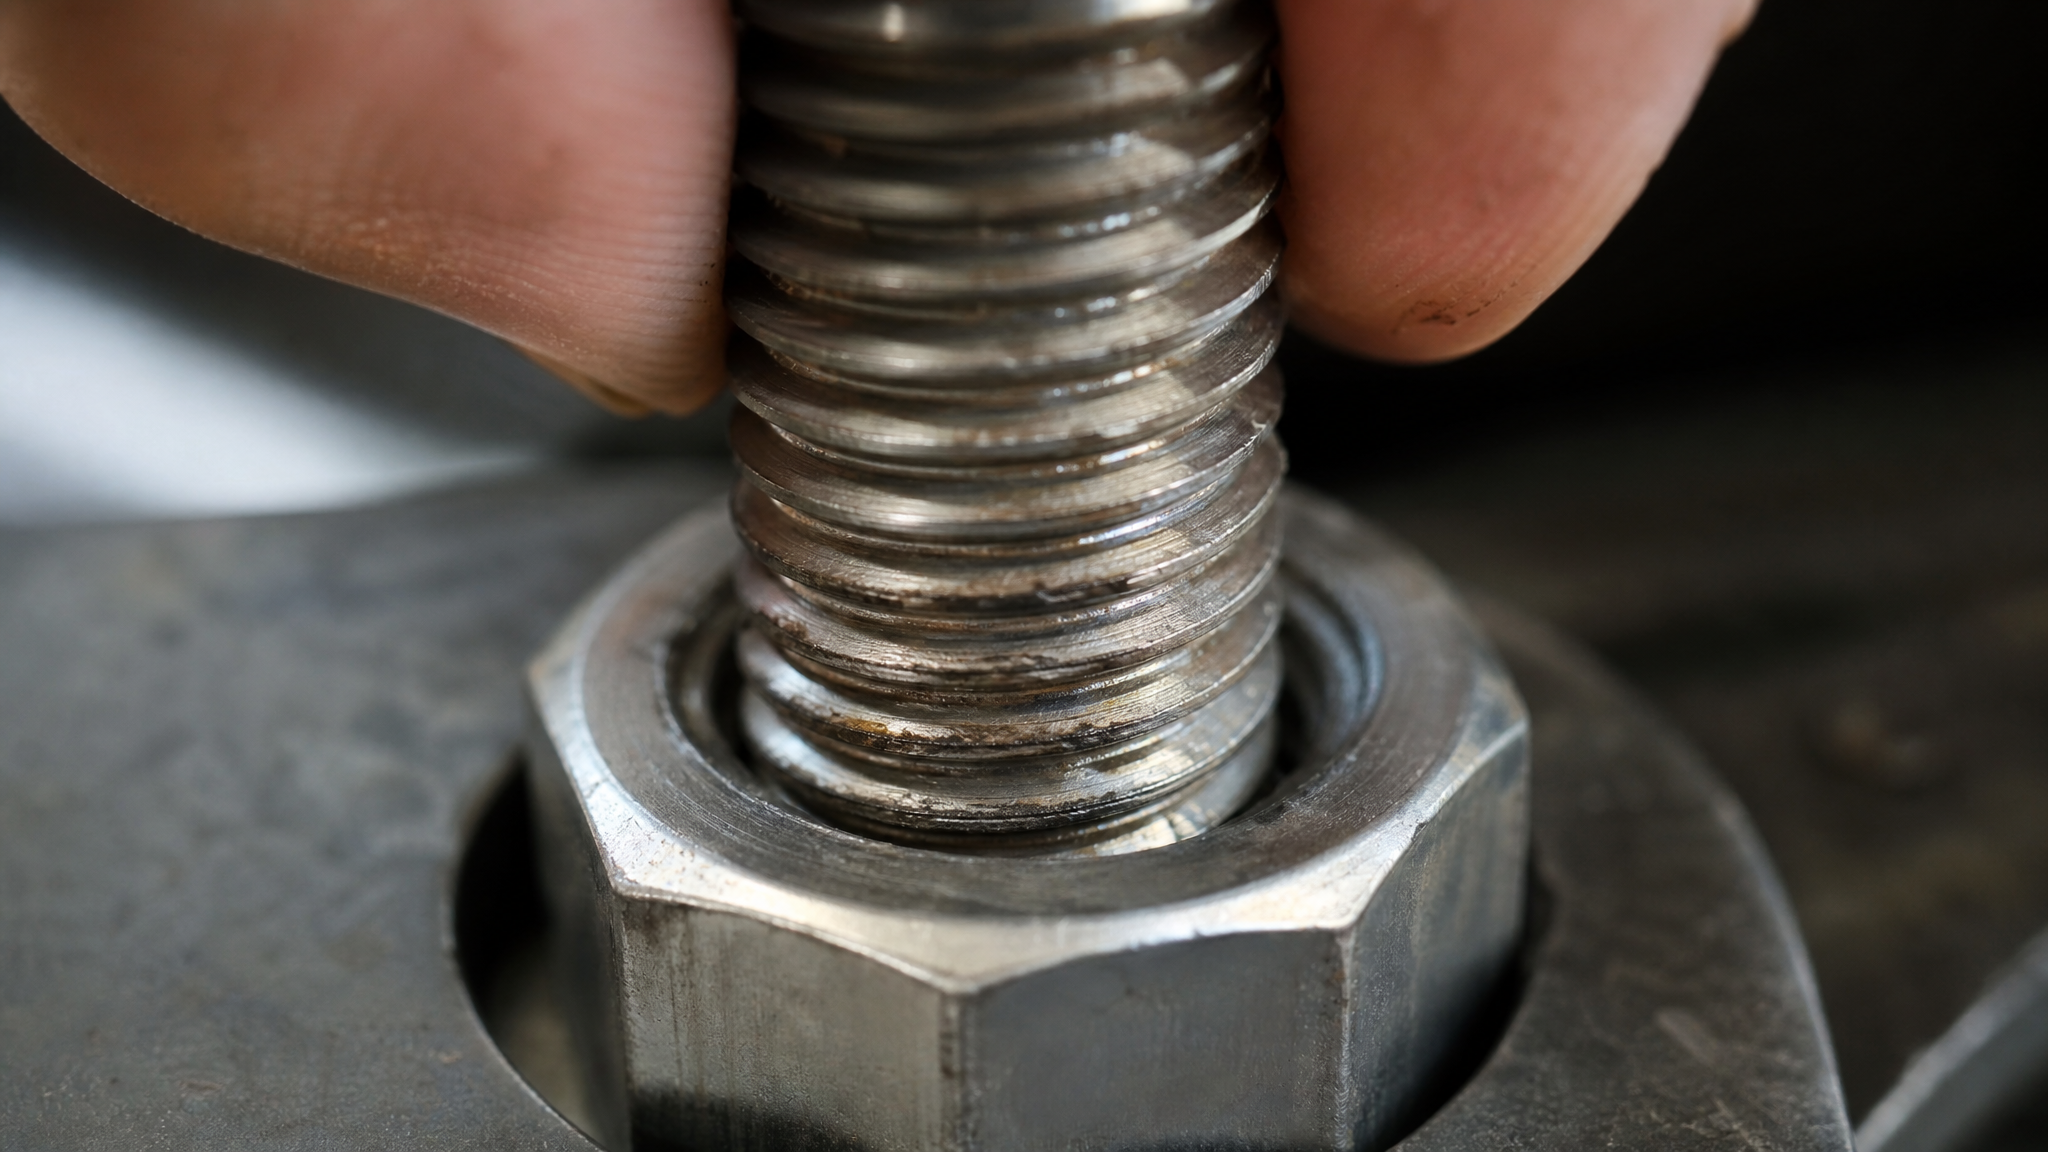
Когда вы собираете нержавеющее соединение без защиты, витки резьбы одного металла буквально прилипают к виткам другого. При демонтаже нужна избыточная сила, резьба срывается, и следующий монтаж вообще становится невозможен без переделки.
Проблема усугубляется, если узел работает под вибрацией или при циклическом изменении температуры: нержавейка то расширяется, то сжимается, и в каждый момент контактные точки между витками подвергаются микроскопическому разрушению. Окисная пленка на нержавейке, раз нарушенная, восстанавливается медленнее, чем люди обычно думают.
Решение - нанести на резьбу перед сборкой специальную пасту на основе твердых смазок. Такая паста содержит мелкие частицы графита или меди, подвешенные в вязкой основе. Твердые смазки скользят между витками легче, чем металл по металлу, и одновременно создают барьер для влаги и кислорода. Этот барьер держится не дни, а месяцы и годы, особенно если резьба не подвергается постоянному вытеканию масла или активной вибрации.
Толщина такого покрытия, рекомендуемая стандартами для задвижек и запорной арматуры, составляет примерно 0,1 мм. При правильном нанесении такой слой обеспечивает защиту до 2 лет, в зависимости от условий (влажность, агрессивные газы, тепло).
Высокотемпературная смазка для подшипников и резьбы: различия и выбор
Когда говорят о смазке для высоких температур, часто путают два разных сценария: смазка для подшипников и смазка для резьбы.
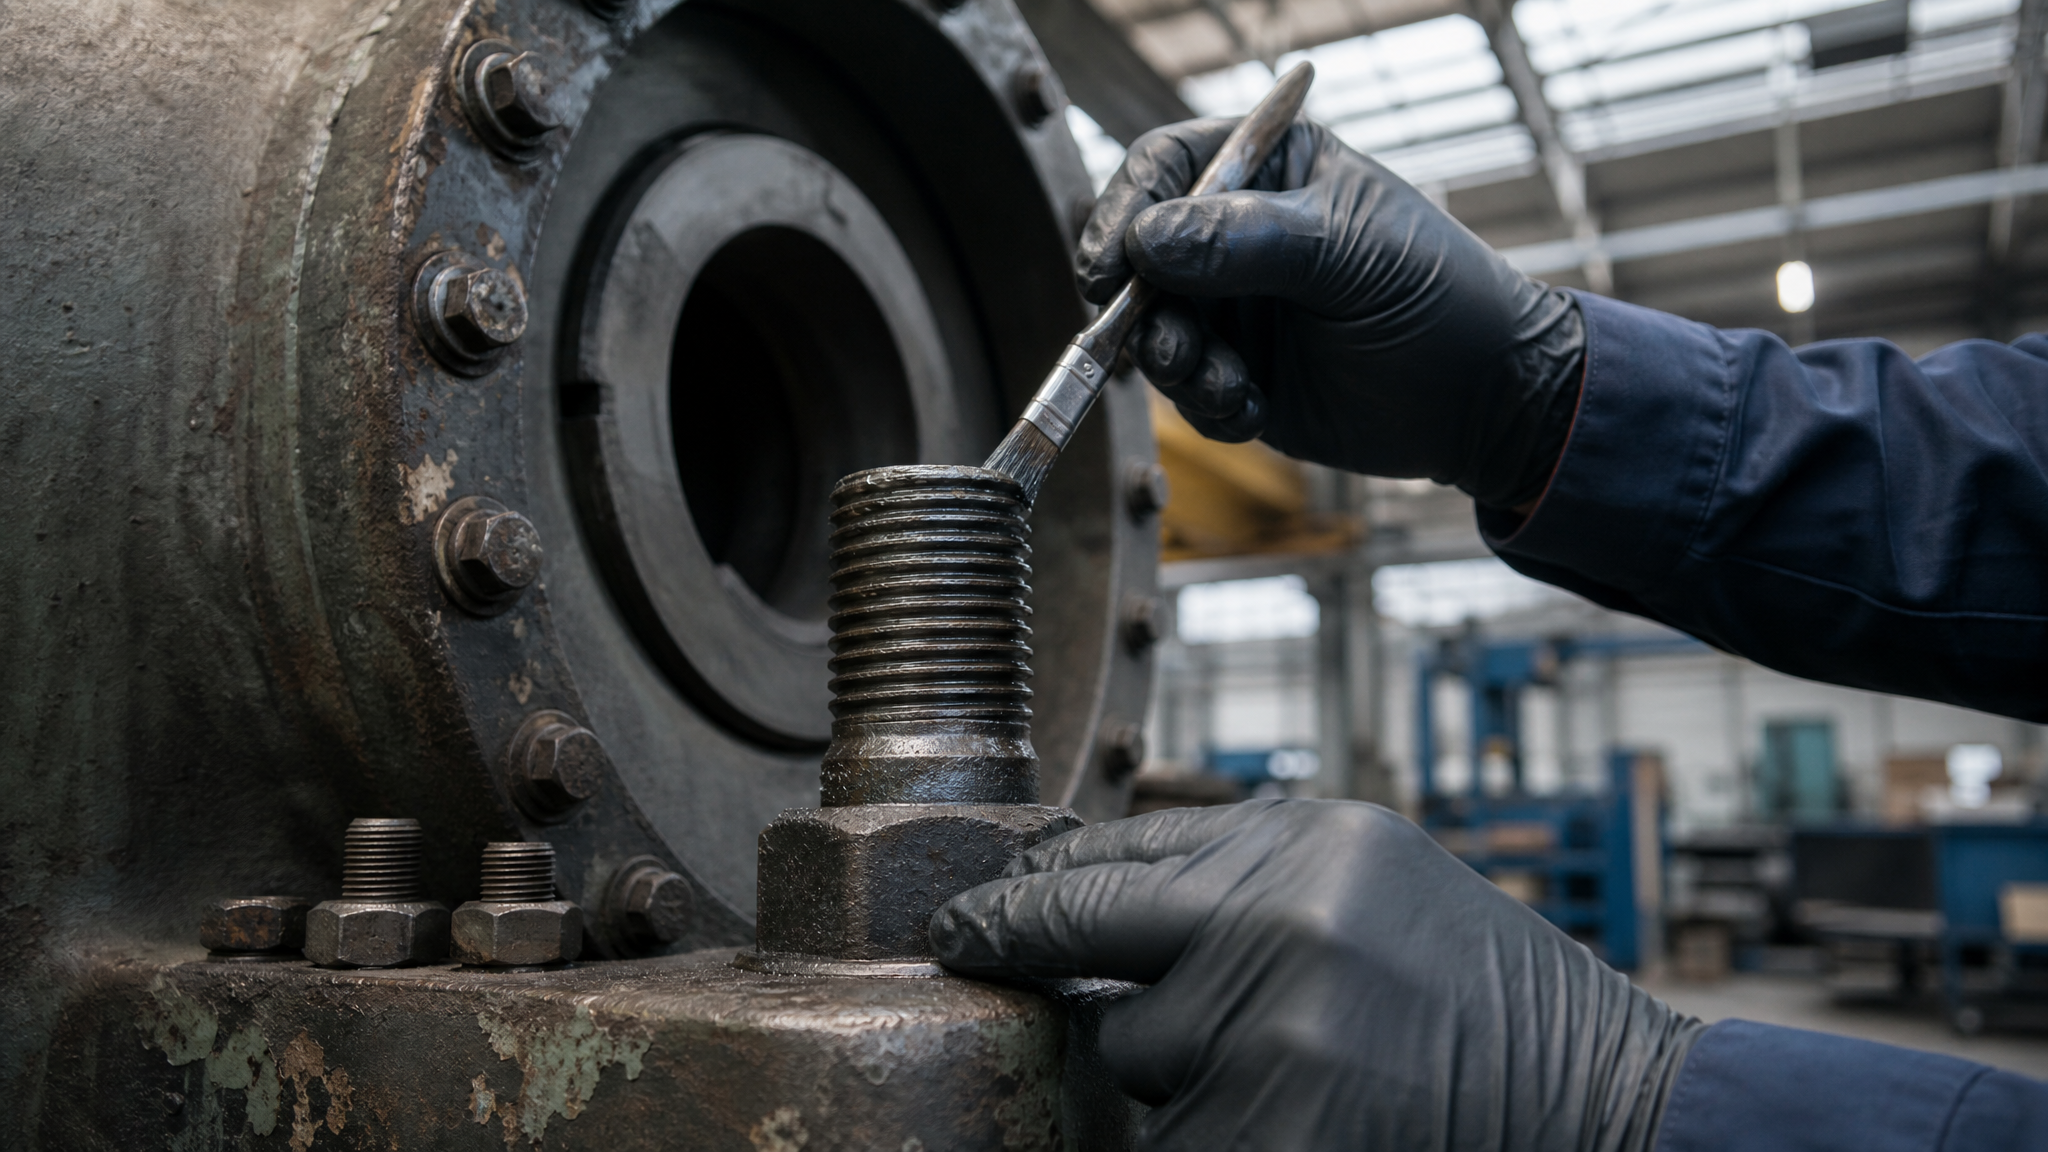
Смазка для высоких скоростей и температур (например, для подшипников при 150–250 °C) обычно требует синтетической основы с хорошей окислительной стабильностью, но главная ее задача - механическое снижение трения. Для подшипников важна текучесть, способность доставлять смазку ко всем точкам контакта и минимальное изменение вязкости при нагреве.
Смазка для резьбы при высоких температурах решает другую задачу: она должна защитить от коррозии и предотвратить холодное сварение. Здесь требуются твердые смазки - графит, молибденсульфид, медь - которые проникают в микронеровности резьбы и держатся там за счет механического зацепления и химической адгезии. При нагреве выше 300 °C обычные пластичные смазки начинают разжижаться и вытекать; вместо них приходится применять сухие антифрикционные покрытия или пасты на специальных основах.
Для задвижек при высоких температурах 340 °C и выше, согласно практическим руководствам, рекомендуется anti-seize состав с графитом или медью, но с жесткими ограничениями: если превысить 200 °C, может повредиться PTFE-уплотнение штока. Поэтому выбор нужно делать по реальным пиковым температурам, а не по «максимум, который теоретически может выдержать материал».
Твердые смазки против жидких масел: что работает в агрессивной среде
Графитовая смазка для высоких температур и медная паста - это не просто «смазки, которые работают горячее».
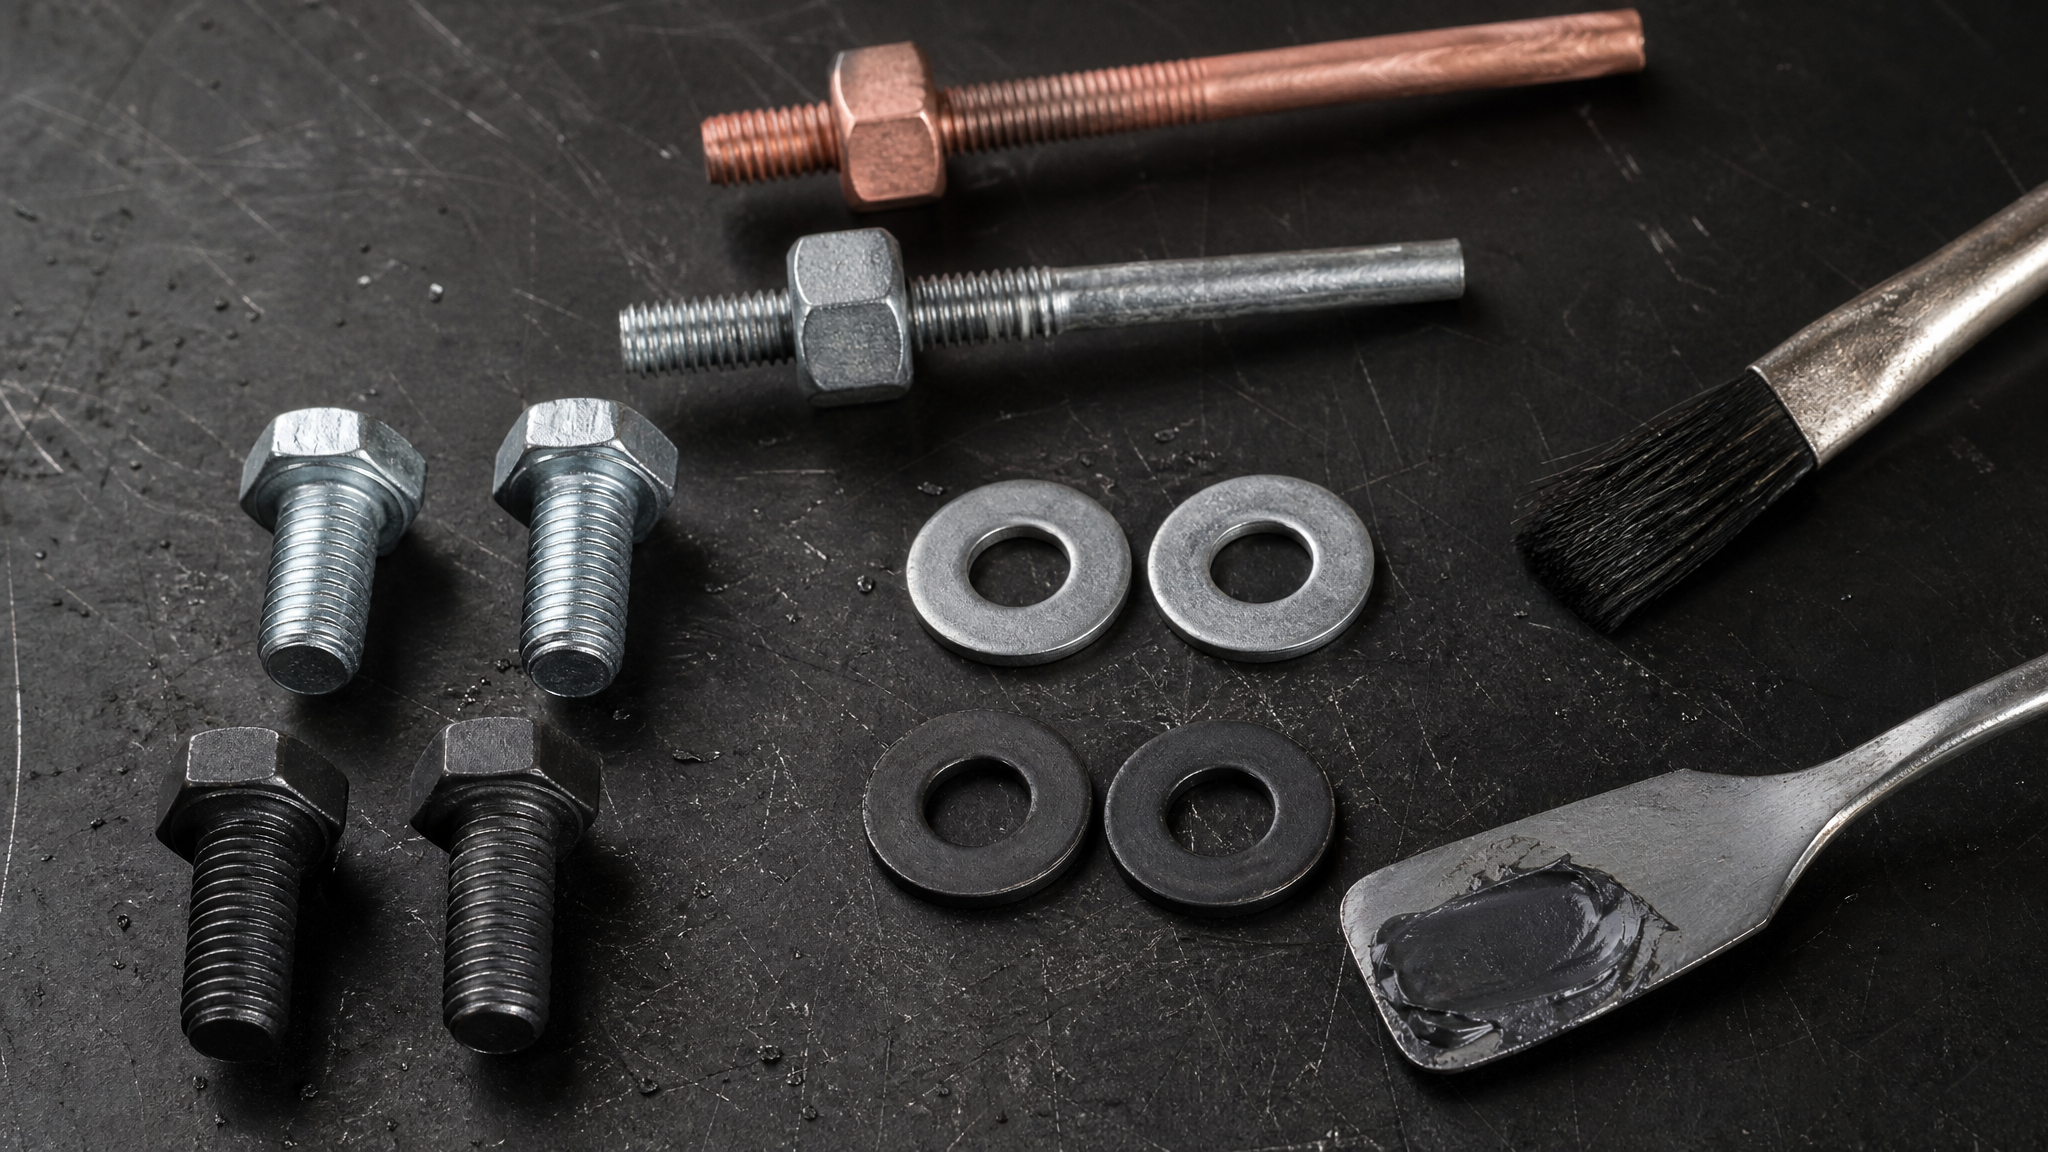
Это принципиально другой класс защиты. Твердые смазки работают за счет послойного скольжения частиц графита или меди друг по другу; они не течь и не испаряются, даже если нагреть до 400–500 °C. Этот механизм позволяет резьбе оставаться защищенной десятки лет, пока не произойдет механическое разрушение слоя.
Жидкие масла, напротив, подчиняются физическим законам испарения и вытекания. При нагреве они начинают газифицироваться, при вибрации и циклических нагрузках они постепенно вымываются из зазоров. На холодной резьбе масло может оставаться месяцы; на резьбе, которая работает при 100–150 °C и постоянно вибрирует, масло исчезает за дни или недели.
Для защиты от коррозии в агрессивной среде (хлоридные туманы, влажный воздух, морской климат) жидкие масла еще менее эффективны: влага проникает под масло и окисляет металл с той же скоростью, что и без смазки. Только твердые смазки, создавая плотный барьер, действительно препятствуют доступу кислорода и влаги к резьбе.
В качестве антифрикционного покрытия, способного работать в широком диапазоне температур от -180 °C до +450 °C и выдерживать вибрацию без отслаивания, применяют сухие покрытия на основе политетрафторэтилена и других полимеров с добавлением твердых смазок. Такие покрытия наносят тонким слоем (несколько микронов) и выпекают; они не текут, не пачкают, но обеспечивают долгосрочную защиту резьбы и значительное снижение коэффициента трения.
Методика правильного нанесения: почему даже хороший состав не работает, если наносить неправильно
Лучшая паста или покрытие не поможет, если резьба грязная или влажная, а нанесение произведено кое-как.
Эксперты и практические руководства настаивают на четком алгоритме:
Шаг 1: очистка. Удалите механические загрязнения, окись и старую смазку с помощью щетки, тряпки или сжатого воздуха. Если резьба покрыта толстым слоем ржавчины, нужна более агрессивная очистка - наждачная бумага, проволочная щетка или химическая очистка. Влажность на резьбе недопустима; при необходимости высушите ее сжатым воздухом или в течение 10–15 минут на открытом воздухе.
Шаг 2: нанесение защитного слоя. Нанесите пасту или покрытие тонким слоем поверх чистой резьбы. Не нужно наносить «на глаз» или наугад; для паст толщина должна быть 0,1 мм (примерно толщина листа бумаги). Аэрозольные покрытия наносят в два-три тонких слоя с интервалом 5–10 минут между слоями, чтобы избежать потеков.
Шаг 3: выдержка и сборка. После нанесения дайте составу проникнуть в зазоры и частично высохнуть. Для паст это 15–20 минут при комнатной температуре; для некоторых аэрозольных покрытий может потребоваться до 1 часа. Собирайте соединение в обычном режиме, без спешки.
Шаг 4: контроль момента затяжки. Помните, что состояние резьбы и слой смазки меняют трение и, как следствие, фактическое натяжение болта или муфты. После нанесения смазки момент затяжки может измениться на 10–30 % в зависимости от состава; если требуется точная затяжка, уточните момент в спецификации или проконсультируйтесь с производителем смазки.
Если резьба уже заклинена, то начните с разборки уже прикипевшего соединения, используя проникающую смазку (выдержка 15–20 минут, при необходимости повторить несколько раз), а потом уже наносите долгосрочную защиту.
Высокотемпературная смазка для задвижек: специфика конструкции и монтажа
Задвижки и запорная арматура - один из самых сложных случаев для защиты резьбы.
Здесь резьба подвергается одновременно нескольким угрозам: нагреву (теплоноситель передает тепло через корпус арматуры на шток), вибрации (гидравлические удары, пульсирующие потоки), влаге (конденсат, коррозионная среда) и циклическому движению штока (открыто–закрыто–открыто). При каждом повороте штока, если резьба не защищена, происходит микросдвиг и микроокисление.
Руководства по эксплуатации задвижек рекомендуют профилактическое нанесение anti-seize состава с графитом или медью на резьбовые части штока при первоначальном вводе в эксплуатацию и затем повторно через 12–24 месяца или после каждого сезонного простоя. Это предотвращает образование коррозионных наростов и гарантирует, что при демонтаже на техническое обслуживание штока будет возможна беспроблемная разборка.
Для задвижек при высоких температурах 340 °C требуется особая осторожность: стандартные пластичные смазки класса NLGI 2 (общемировой стандарт для консистентных смазок) теряют вязкость и вытекают. Здесь нужны либо пасты на специальных синтетических основах, либо сухие аэрозольные покрытия. Важный момент: при нагреве штока выше 200 °C может начаться деградация PTFE-уплотнения. Если в вашей задвижке используется тефлоновое уплотнение, а температура штока превышает 180 ± 10 °C, то превышение 200 °C - это не просто нежелательно, это крайний предел, за которым уплотнение теряет эластичность и начинает пропускать.
Часто задаваемые вопросы
Почему стандартная графитовая смазка для высоких температур не предотвращает заклинивание?
Графит в чистом виде - это только твердая смазка, она снижает трение, но не защищает от окисления и коррозии. Когда графит просто смешан с маслом, масло со временем вытекает или испаряется, оставляя только тонкий слой графита. Этого недостаточно в агрессивной среде. Для реальной защиты нужна паста, где графит или медь включены в специальную основу, которая удерживает их на резьбе месяцами.
Можно ли использовать проникающую смазку как профилактику перед сборкой?
Проникающие жидкости решают проблему уже разобранной, прикипевшей резьбы, но не служат долгосрочной защитой. Они испаряются за часы и не создают защитного слоя. Применять их имеет смысл только для разборки проблемного соединения; для профилактики нужна специальная паста или покрытие.
Какая температура считается высокой для резьбовых соединений?
Для обычных пластичных смазок NLGI 2 предел - это 100–150 °C в зависимости от базы. Выше 200 °C стандартные смазки начинают быстро окисляться и вытекать. Для температур 250 °C и выше нужны синтетические пасты или сухие покрытия. При 340 °C и выше требуется специализированное решение с учетом совместимости с уплотнениями.
Как часто нужно наносить защитный слой на резьбу?
Для задвижек и ответственных узлов с постоянной вибрацией и влагой - один раз в 12–24 месяца или после каждого сезонного простоя. Если резьба работает в стабильных сухих условиях и не разбирается, то может хватить одного нанесения на весь срок службы (до 5 лет). Все зависит от условий конкретного объекта.
Чем отличается защита резьбы от защиты подшипников?
Резьба нуждается в коррозионной защите и предотвращении холодного сварения; здесь важны твердые смазки (графит, медь). Подшипники нуждаются в снижении трения и стабильности вязкости при нагреве; здесь важна текучесть и окислительная стабильность масла. Для резьбы подходят пасты и покрытия; для подшипников - жидкие масла и пластичные смазки с соответствующим классом вязкости.
Заключение
Коррозийное заклинивание резьбы - не проблема, которую решают универсальные смазки. Обычное масло, даже синтетическое, вытекает и не защищает от окисления. Проникающие жидкости - это средство для разборки уже проблемного соединения, а не профилактика. Нержавеющий крепеж тоже закисает при неправильной сборке, потому что микроскопическое разрушение резьбы происходит даже на нержавейке, и барьер от влаги там не создается.
Реальное решение - это специальные резьбовые пасты и антифрикционные покрытия на основе твердых смазок (графит, медь, молибден). Они образуют защитный слой толщиной 0,1 мм, который держится до 2 лет и предотвращает как коррозионное окисление, так и холодное сварение. Для выбора подходящего состава нужно учесть реальные условия: температуру (особенно для задвижек - есть ограничение 200 °C для PTFE-уплотнений), материал крепежа, агрессивность среды и необходимость будущего демонтажа.
Ваш конкретный следующий шаг: проведите визуальный осмотр критичных резьб на вашем оборудовании (задвижки, фланцы, штоки), отметьте, есть ли следы коррозии или потеки масла, уточните рабочую температуру каждого узла и наличие вибрации. На основе этой информации выберите подходящий состав (паста для температур до 300 °C, сухое покрытие для 340 °C и выше), проведите правильное нанесение согласно методике (очистка, тонкий слой 0,1 мм, выдержка 15–20 минут) и запланируйте повторное нанесение через 12–24 месяца. Такой подход гарантирует, что демонтаж при техническом обслуживании не станет авралом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.