
Смазка для высоких температур: как предотвратить забивание фильтров и отверстий продуктами разложения
Смазка для высоких температур - это не просто материал, выбранный «с запасом» по максимальной цифре. Забивание фильтрующих пластин, маслопроводов и смазочных отверстий продуктами разложения смазки - это одна из самых распространенных причин отказа оборудования, и она возникает именно из-за неправильного выбора материала под конкретные условия. Когда смазка окисляется или подвергается термодеструкции, образуются лаки, смолистые и углеродистые отложения, которые забивают тонкие каналы и фильтровальные поверхности. Эта статья объясняет механизм забивания, показывает, как работает окисление смазочного материала при высоких температурах, и дает инженерам и закупщикам четкие критерии выбора, чтобы избежать засорения и продлить ресурс оборудования.
Знание разницы между температурой каплепадения и реальной рабочей температурой, понимание роли загустителя и антиокислительного пакета, а также соблюдение регламента подачи смазки - это то, чем специалисты защищают свои системы от отложений и засоров.
Механизм окисления и закоксовывания смазки при высоких температурах
Окисление смазочного материала - это не просто изменение цвета; это реальный химический процесс, при котором молекулы базового масла и присадок вступают в контакт с кислородом воздуха, особенно при нагреве.
Результатом становятся полимеризованные соединения, лаки, смолы и твердые углеродистые остатки. Именно эти отложения забивают фильтрующие пластины, маслопроводы и смазочные точки.
При локальном перегреве в узле узких допусков или высокой скорости смазка разлагается еще быстрее. Особенно критично это в оборудовании с пресс-масленками, фланцевыми соединениями и гидравлическими фильтрами, где поток смазки проходит через маленькие отверстия диаметром 1–3 мм. Если смазка начинает коксоваться, твердые частицы накапливаются в этих отверстиях и создают пробку, через которую смазка больше не проходит.
При выборе смазки для высоких температур нельзя ориентироваться только на одну цифру - температуру каплепадения (определяется по ASTM D2265 или ISO 2176). Каплепадение показывает только момент потери структуры, но не предел устойчивой работы. Смазка может начать окисляться и оставлять отложения задолго до того, как достигнет этой температуры. Например, смазка с каплепадением 200 °C может начать образовывать отложения уже при 120–140 °C, если базовое масло и загуститель выбраны неправильно.
Состав загустителя имеет решающее значение. Литиевые смазки обычно менее стабильны при экстремальных температурах, чем смазки на полимочевинной основе или со специальными кальциевыми комплексами. Загуститель из полимочевины, например, сохраняет консистенцию в диапазоне 180–250 °C, потому что его молекулярная структура устойчива к термодеструкции. Базовое масло должно быть высокорафинированным синтетическим или паровиком со сниженной испаряемостью и склонностью к окислению. Антиокислительный пакет присадок замедляет реакцию окисления, но полностью не останавливает ее - поэтому регламент подачи и контроль рабочей температуры все равно обязательны.
Разложение смазочного материала и образование отложений в узлах высокого давления и скорости
Закоксовывание смазки происходит быстрее всего в узлах с одновременно высокой скоростью вращения и повышенной температурой.
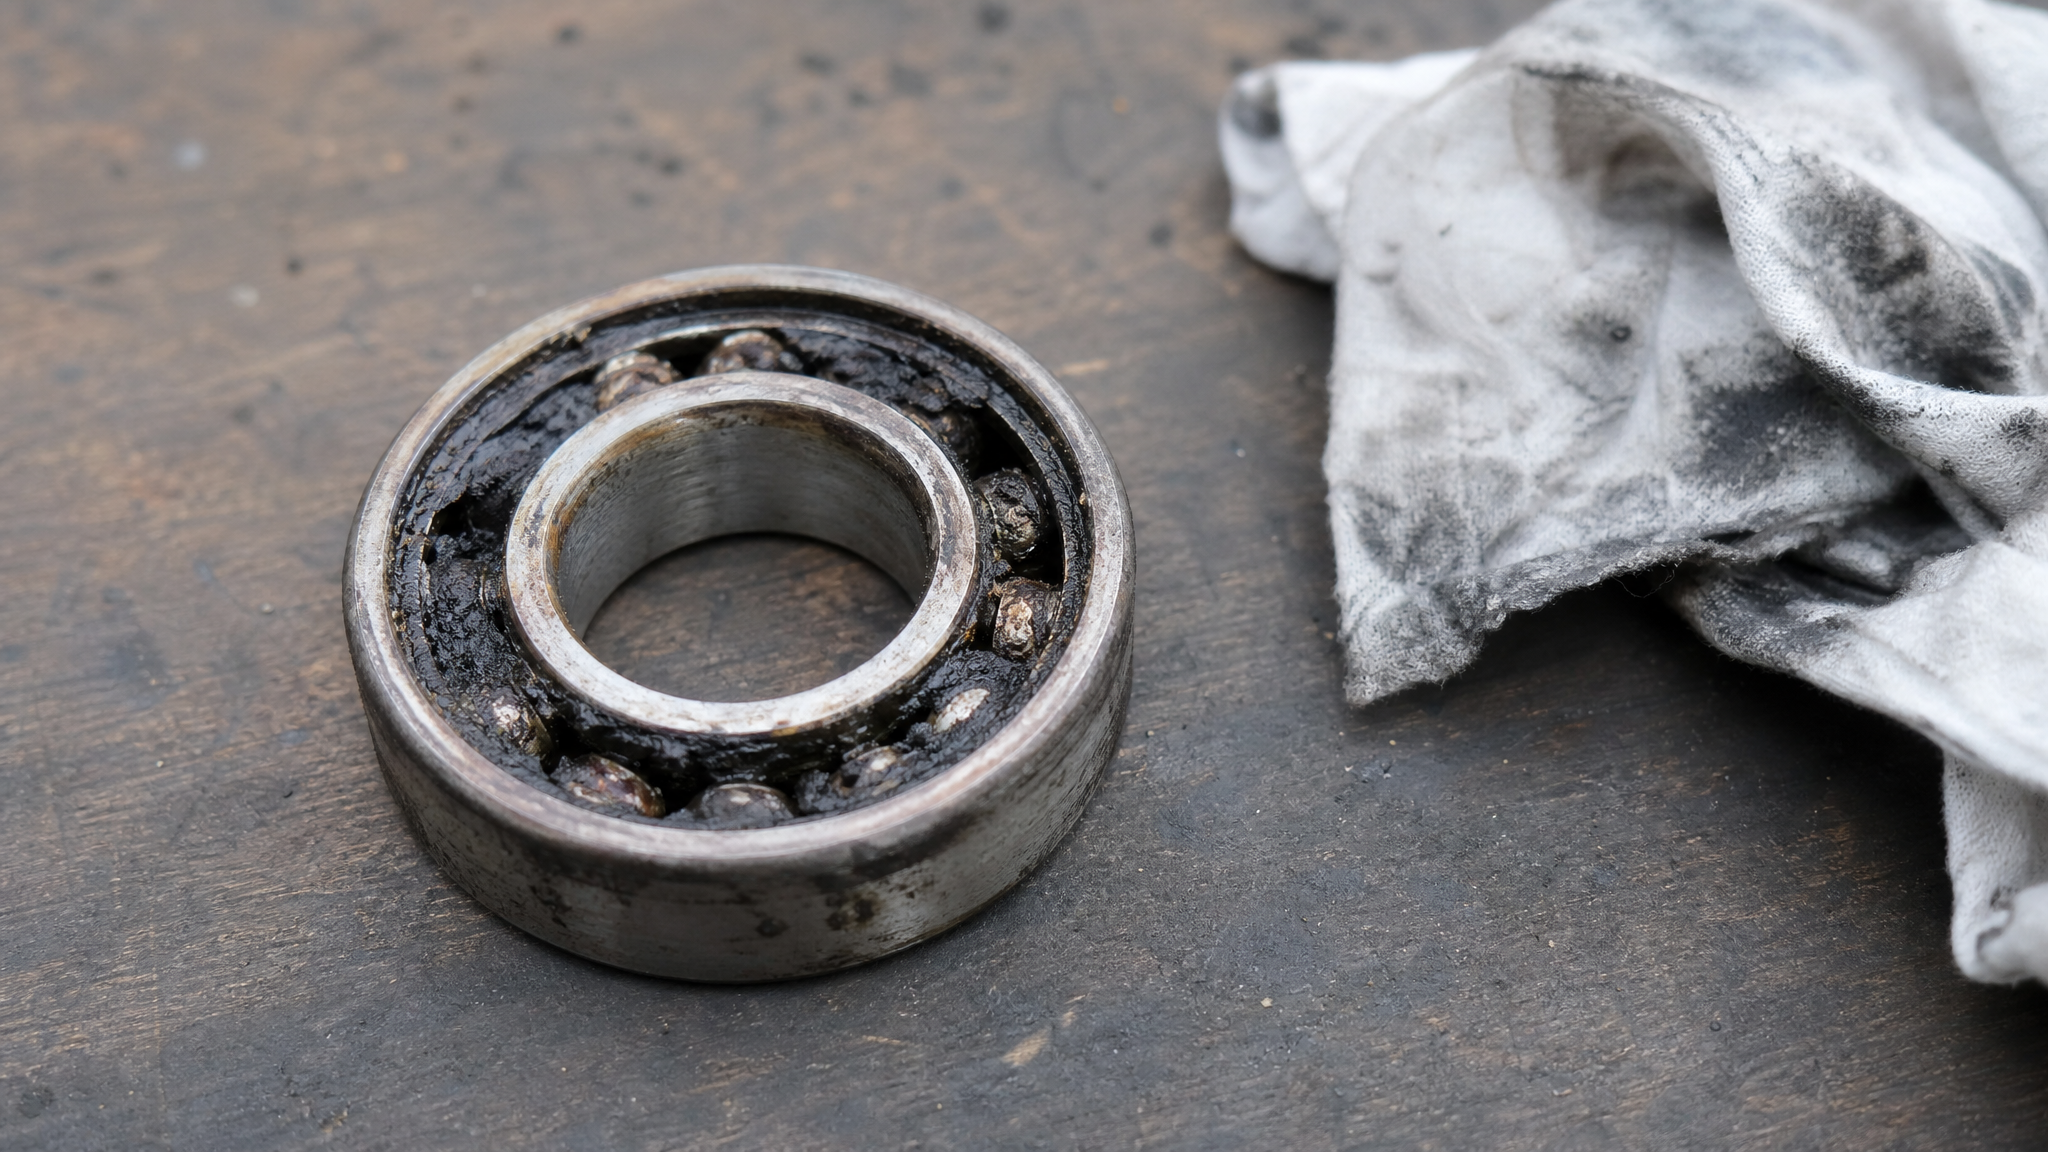
Примеры: подшипники редукторов, шпиндели станков, муфты, компрессорные головки. Здесь смазка подвергается и механическому сдвигу (теряет консистенцию), и тепловому воздействию (окисляется). Если смазка содержит загуститель, который не переносит механическое разжижение, она быстро становится текучей, стекает в картер, и в смазочной точке остаются только твердые остатки и лаки.
Для высоких скоростей и температур нужна смазка, которая сохраняет структуру при механическом сдвиге. Это измеряется тестами на механическую стабильность по ISO 12130 или ASTM D6684. Смазка, которая теряет более 25–30 % консистенции после 100 000 циклов работы, считается неподходящей для высокоскоростных узлов. На практике это означает, что через несколько часов работы такая смазка разжижится, растечется, и в смазочных отверстиях и фильтрах начнут накапливаться твердые остатки окисления.
Графитовая смазка для высоких температур - это не панацея. Графит - твердый смазывающий материал, но его присутствие не гарантирует стойкость к окислению базового масла или загустителя. Более того, в узлах с тонкими каналами и фильтрующими пластинами частицы графита сами могут способствовать засорению, особенно если базовое масло окисляется и разрушается вокруг них. Графитовые смазки имеют смысл для высокотемпературных узлов с относительно открытыми зазорами (например, направляющие станков, задвижки), но в системах с пресс-масленками и фильтрацией они создают риск забивания.
Регулярный контроль состояния смазки при эксплуатации показывает потемнение, появление вязких отложений и запаха прогорания. Это сигналы того, что окисление идет активно. Если игнорировать эти признаки, отложения будут накапливаться в каналах до полного забивания фильтра.
Почему температура каплепадения - недостаточный критерий для выбора
Многие закупщики и инженеры ошибаются, выбирая смазку только по высокой температуре каплепадения.
Логика проста: если каплепадение 220 °C, то смазка якобы работает при 220 °C. На самом деле это неверно. Каплепадение - это момент, когда загуститель полностью теряет структуру и смазка стекает с пластины в стандартизованном испытании (ASTM D2265). Но за 50–100 °C до этой температуры смазка уже перестает работать: загуститель размягчается, масло вытекает из структуры загустителя, и в оставшихся твердых компонентах начинают формироваться окисленные остатки.
Кроме того, кратковременное локальное нагревание в узле может быть на 30–50 °C выше средней рабочей температуры. Например, если узел работает в среднем при 120 °C, то в месте трения, контакта зубьев редуктора или прижима подшипника температура может подскочить до 160–170 °C. Если выбрана смазка с каплепадением 180 °C, то она начнет деградировать именно в этих горячих точках, и образующиеся отложения забьют тонкие маслопроводы.
Реальная рабочая температура смазки для высоких скоростей и температур должна быть минимум на 40–60 °C ниже температуры каплепадения. Это эмпирическое правило, проверенное на практике в ремонтных и сервисных службах. То есть если узел работает при 150 °C, нужна смазка с каплепадением минимум 210–220 °C.
Окислительная стабильность - показатель, который часто игнорируют, а зря. Она определяется тестами ASTM D2272 (тонкопленочное окисление) или ASTM D942 (окисление при 100 °C). Смазка с хорошей окислительной стабильностью дольше остается светлой, не образует осадка при нагреве и не оставляет отложений на фильтрующих пластинах. Это показатель того, насколько качественный антиокислительный пакет присадок и базовое масло в составе смазки.
Механическая стабильность также критична. Если смазка быстро теряет консистенцию при работе, она стекает из смазочной точки и оставляет только твердые остатки, которые забивают отверстия. Для смазок, работающих при высоких скоростях и температурах, потеря консистенции не должна превышать 25 % по тесту ISO 12130-1 (100 000 циклов сдвига) или ASTM D6684.
Загустители и их роль в предотвращении забивания фильтров
Тип загустителя определяет, как смазка будет вести себя при высокой температуре, и в первую очередь это влияет на образование отложений.
Литиевые смазки - самые распространенные, но только стандартные литиевые, не комплексные. Они дешевле, но при температуре выше 130–150 °C начинают размягчаться. Литий-комплексные смазки лучше держат консистенцию при нагреве (до 170–180 °C), но все равно не годятся для узлов, где рабочая температура стабильно превышает 160 °C. При перегреве литиевые смазки образуют мягкие липкие отложения, которые могут забить фильтрующие пластины и каналы.
Кальциевые смазки (сульфонатные комплексы) хорошо держат консистенцию при нагреве и обладают хорошей адгезией к металлу. Они давно применяются в редукторах и тяжелых узлах. Однако при локальном перегреве выше 160–170 °C они могут окисляться и оставлять твердые, ломкие отложения. Вымываемость их водой по ASTM D1264 часто выше, чем у литиевых, что означает, что влага может вымыть масло из структуры и оставить загуститель в сухом виде в фильтре.
Полимочевинные смазки - это выбор для узлов с экстремальными условиями. Полимочевина держит структуру в диапазоне 180–250 °C, обладает высокой механической стабильностью (потеря консистенции часто менее 15 % даже после 100 000 циклов) и хорошей окислительной стабильностью. Именно поэтому полимочевинные смазки используют в высокоскоростных подшипниках шпинделей, в авиационных узлах и в оборудовании пищевой промышленности, где требуется чистота и отсутствие отложений. Для предотвращения закоксовывания смазки в шнековом оборудовании при высоких температурах рекомендуется выбирать смазки на полимочевинной основе, которые обладают высокой стабильностью и устойчивостью к окислению, в том числе такие решения, как EFELE MG-251, уже проверенные в условиях высокотемпературного шнека. Однако полимочевинные смазки дороже, и применяют их только там, где это действительно необходимо.
Пластичные синтетические смазки (на основе полиольных эфиров, polyalphaolefins и других синтетических масел) сочетают свойства загустителя и синтетического базового масла. Они хорошо работают при высоких температурах (до 180–200 °C), обладают низкой испаряемостью и хорошей окислительной стабильностью. Такие смазки менее склонны к образованию отложений, потому что синтетическое масло в их основе медленнее окисляется.
Причины забивания фильтрующих пластин и маслопроводов
Засорение фильтрующих пластин и маслопроводов происходит по нескольким причинам:
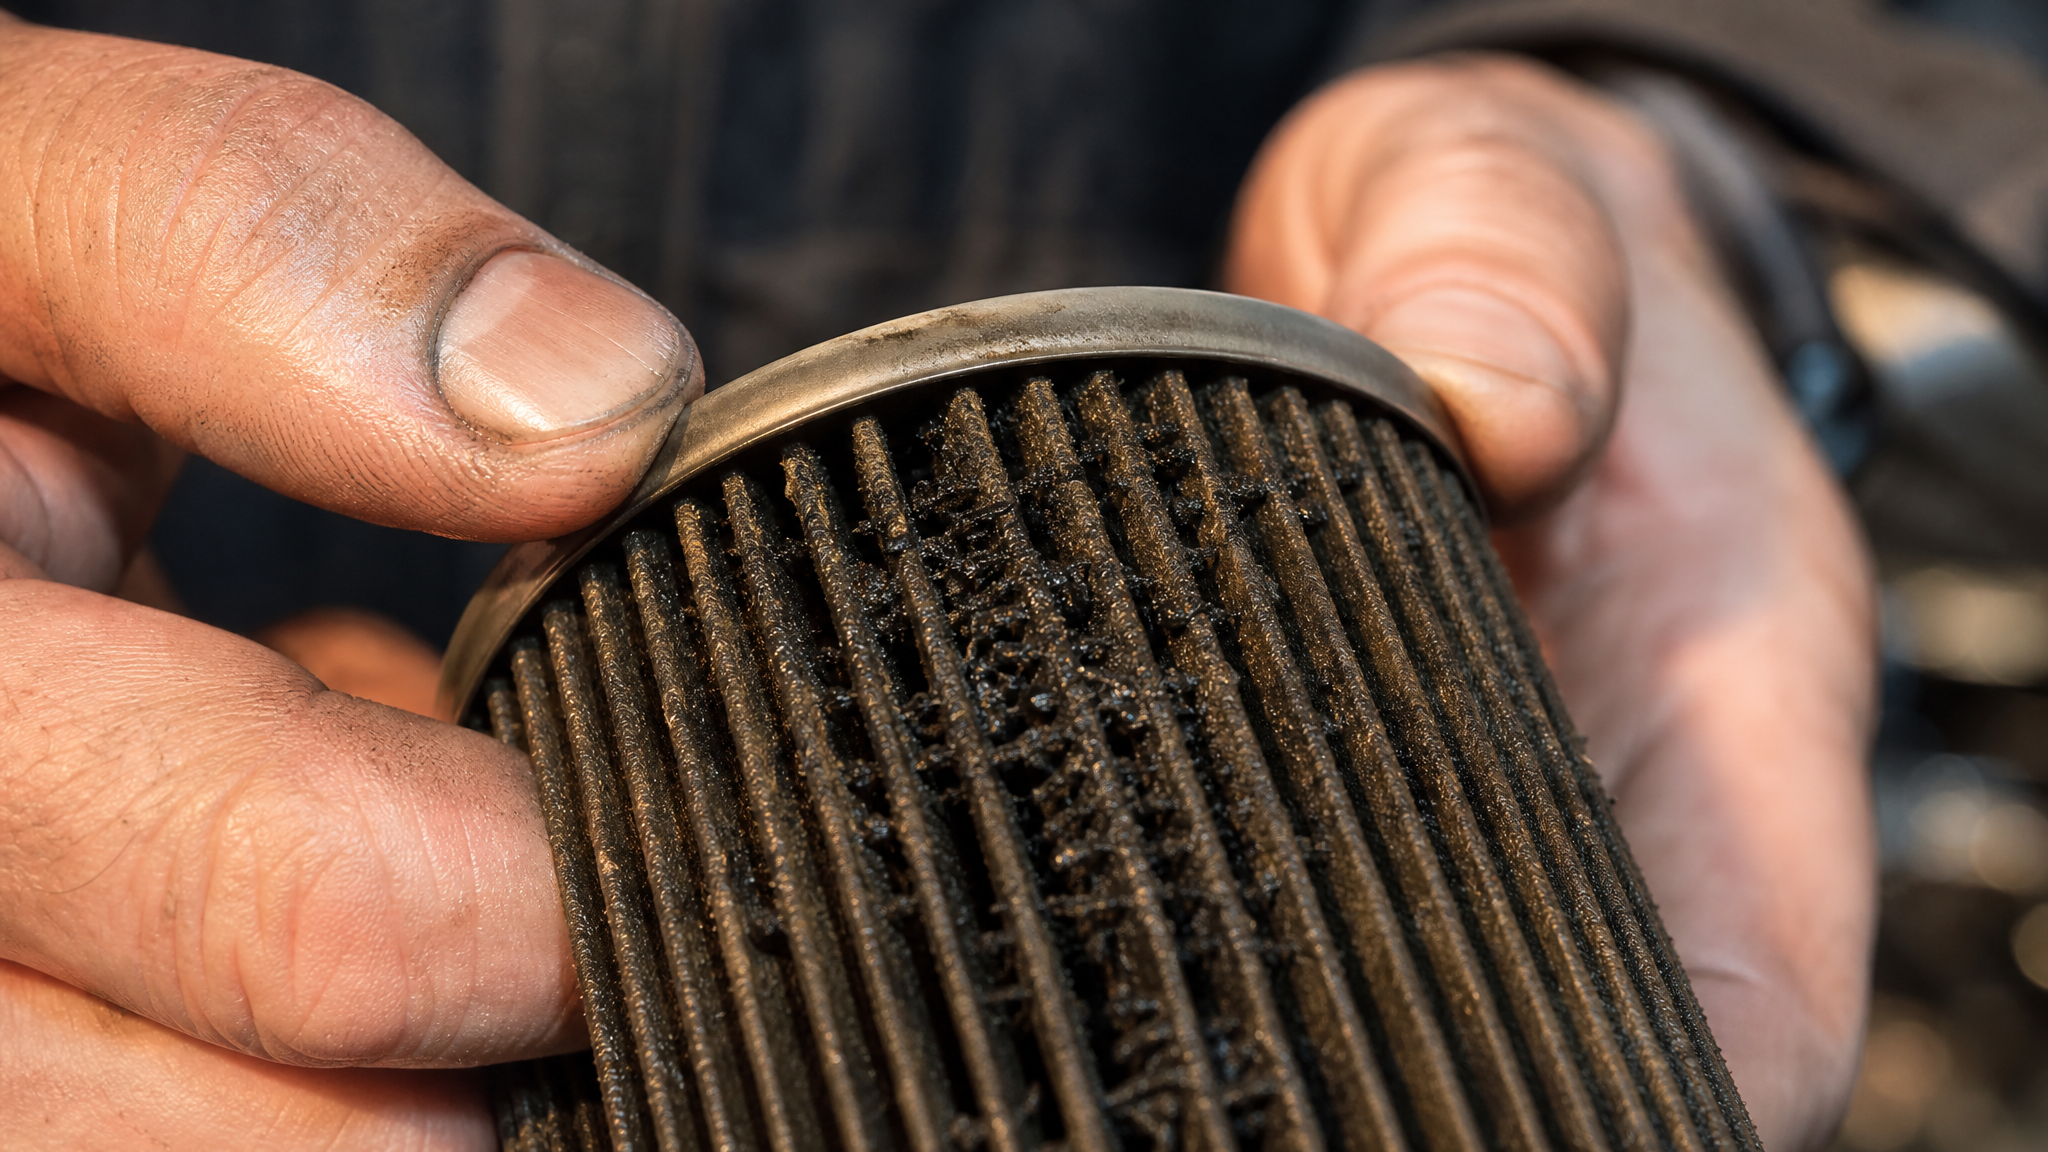
Отложения из-за окисления новой смазки. Если смазка выбрана с недостаточной запасом по температуре, она начинает окисляться уже в первые часы работы. Образуются лаки и смолы, которые накапливаются на фильтрующих элементах, и их перепад давления растет день за днем.
Старая, затвердевшая смазка в узле. При обслуживании оборудования часто забывают полностью удалять старую смазку. Она темнеет, затвердевает, и ее остатки забивают отверстия при попытке нанести новую смазку.
Неправильная подача смазки через пресс-масленку. Если смазку подают один раз в месяц большой порцией, она стекает в картер, окисляется там, и при следующей подаче твердые остатки закупоривают отверстия масленки.
Загрязнение смазки при закладке. Пыль, влага и стружка, попавшие в смазку при обслуживании, ускоряют ее окисление и забивают фильтры. Поэтому свежую смазку нужно наносить только чистыми инструментами в чистом месте.
Мелкие твердые частицы графита или присадок. В графитовых и дисперсионных смазках твердые компоненты могут скапливаться в фильтре, особенно если их много или если носитель (базовое масло) уже окислен и прилипчив.
Контроль перепада давления на фильтре - это самый надежный способ поймать забивание на ранней стадии. Нормальный фильтр для смазки должен иметь перепад 0,3–0,7 бара при чистоте. Если перепад вырос до 1,5–2 бара за несколько месяцев, это сигнал к замене фильтра или промывке пластин.
Что выбрать: критерии подбора смазки для высоких скоростей и температур
Смазка для высоких оборотов и температуры должна удовлетворять следующим критериям:
Реальная рабочая температура узла должна быть минимум на 40–60 °C ниже каплепадения. Например, для узла при 140 °C выбираем смазку с каплепадением 200–220 °C.
Окислительная стабильность (ASTM D2272 или ASTM D942) должна быть в верхней категории. Смазка не должна образовывать осадок при нагреве и должна сохранять светлый цвет после испытания.
Механическая стабильность (ISO 12130-1 или ASTM D6684): потеря консистенции не более 25 % после 100 000 циклов сдвига. Для высокоскоростных узлов - не более 15–20 %.
Тип загустителя должен соответствовать условиям. Для температур выше 160 °C рекомендуются полимочевинные или кальциевые комплексные смазки. Для температур 120–160 °C подходят литий-комплексные и синтетические смазки.
Вымываемость водой (ASTM D1264) менее 3 % - это означает, что влага не вытеснит масло из структуры и фильтры не забьются из-за сухих остатков.
Класс консистенции по NLGI. Для высокоскоростных подшипников обычно берут NLGI 1 или 1.5 (более жидкие), для редукторов и направляющих - NLGI 2 или 2.5 (более плотные). Важно не путать NLGI (консистенция) с «типом смазки» - это разные вещи.
При выборе смазки не следует верить маркетинговым заявлениям вроде «универсальная для всех температур» или «графитовая для высоких температур». Нужно запросить в технических данных (TDS) конкретные цифры: температуру каплепадения, результаты тестов на окислительную и механическую стабильность, класс NLGI, тип загустителя. Только на основе этих показателей и реальных условий работы вашего узла можно сделать правильный выбор.
Регламент подачи и профилактика забивания
Регулярная и дозированная подача смазки - это ключевая стратегия предотвращения забивания фильтров и отверстий.
Избыток старой смазки в узле - один из главных врагов. Вместо одной большой закладки в месяц рекомендуется небольшая, но частая подача: например, 1–2 грамма один раз в неделю. Так смазка свежая, не успевает интенсивно окисляться, и риск образования отложений минимален.
Удаление старой смазки - обязательный этап обслуживания. Затвердевшая, потемневшая смазка должна быть полностью выжата или вымыта из узла перед нанесением свежей. Если этого не сделать, новая смазка смешается со старой, и образующиеся отложения забьют каналы и фильтры еще быстрее.
Чистота соединений, масленок и фильтровальных поверхностей имеет значение не меньшее, чем качество самой смазки. Пыль, ржавчина и стружка на входе смазочной точки ускоряют окисление и добавляют твердых частиц в фильтр. Перед обслуживанием нужно протереть соединение чистой тканью, работать в чистом месте и использовать чистые инструменты.
Контроль над состоянием смазки в процессе работы включает визуальную проверку (цвет, консистенция), проверку чистоты картера на предмет наличия отложений и отслеживание признаков перегрева (запах, дым). Если смазка почернела или стала клейкой, это сигнал к ее замене, даже если не прошло плановое время.
Часто задаваемые вопросы
Если у смазки высокая температура каплепадения, значит ли это, что она подходит для высоких температур?
Нет. Каплепадение - это только момент потери структуры в лабораторном тесте, а не предел рабочей температуры. Смазка может начать окисляться и образовывать отложения за 50–100 °C до каплепадения. Для высоких температур нужно проверять окислительную и механическую стабильность, тип загустителя и запас по температуре минимум 40–60 °C между рабочей температурой узла и каплепадением смазки.
Графитовая смазка для высоких температур подходит для всех узлов с тонкими каналами и фильтрами?
Нет. Графит - это твердый смазывающий компонент, и хотя он помогает в узлах с открытыми зазорами и задвижками, частицы графита могут забивать фильтрующие пластины и маслопроводы, особенно если базовое масло окисляется. Для систем с пресс-масленками и фильтрацией лучше выбирать бесграфитовые смазки на полимочевинной или синтетической основе.
Почему забиваются отверстия масленки, если я использую дорогую высокотемпературную смазку?
Причины могут быть: старая затвердевшая смазка в узле до обслуживания, загрязнение свежей смазки во время закладки, неправильная частота подачи (редкие большие порции вместо частых маленьких) или локальный перегрев узла выше расчетной температуры. Проверьте условия работы и убедитесь, что вы полностью удаляете старую смазку перед новой подачей.
Как узнать, что фильтр начинает забиваться отложениями из смазки?
Первый сигнал - рост перепада давления на фильтре (контролируется манометром). Нормальный фильтр имеет перепад 0,3–0,7 бара, если он вырос до 1,5–2 бара - пора чистить пластины или менять элемент. Второй сигнал - темный цвет и запах горелого масла в картере; это означает, что смазка активно окисляется. Третий - тугость при вращении вала, шум или вибрация из-за неравномерного распределения смазки в узле.
Какой класс консистенции NLGI выбрать для высокоскоростных подшипников и редукторов?
Для высокоскоростных подшипников обычно берут NLGI 1 или 1.5 (более жидкие смазки), потому что плотная смазка тормозит вращение и вызывает перегрев. Для редукторов, направляющих и узлов с высокой нагрузкой выбирают NLGI 2 или 2.5 (более плотные). Помните: NLGI - это только консистенция, а не показатель температуры или качества смазки.
Заключение
Забивание фильтрующих пластин и маслопроводов продуктами разложения смазки - это следствие неправильного выбора материала и нарушения регламента подачи. Смазка для высоких температур должна выбираться не по одной цифре каплепадения, а по комплексу параметров: окислительной стабильности, механической стабильности, типу загустителя и запасу по температуре минимум 40–60 °C. Регулярная дозированная подача, полное удаление старой смазки при обслуживании и контроль над состоянием фильтра существенно снижают риск отложений в узлах.
Если вы столкнулись с проблемой повторяющегося забивания фильтров или смазочных отверстий, проверьте в первую очередь три момента: правильность выбора смазки под реальные условия узла, полноту очистки узла от старой смазки перед новой подачей и частоту пополнения смазки. Подробные технические данные и консультацию по подбору можно получить у производителя или технического отдела поставщика смазочных материалов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.