
Смазка для высоких температур: как подобрать для узлов выше 200 градусов
Узлы, работающие при температурах выше 200 °C, требуют специального подхода к выбору смазочного материала. Стандартные пластичные смазки на литиевой основе, применяемые в большинстве узлов общего назначения, попросту теряют свойства при таких условиях: разрушается структура загустителя, база окисляется и высыхает, а на поверхностях образуется нагар, который ускоряет износ. Инженеры и закупщики часто совершают ошибку, ориентируясь только на точку каплепадения - параметр, который примерно на 30-50 °C выше реальной рабочей температуры. В этой статье разберем, какие материалы действительно работают в экстремальных тепловых условиях, как выбрать смазку по типу узла и температурному диапазону, и почему состав загустителя решает все.
Как температурный диапазон зависит от типа загустителя
Консистенция пластичной смазки определяет не производитель, а молекулярная структура загустителя, который использован в основе.
Каждый тип имеет свой потолок, и переходить через него невозможно никакими присадками.
Кальциевые загустители держат смазку в рабочем состоянии примерно до 70-90 °C. Это, как правило, пластичные смазки для машин общего назначения, работающих в мастерских и на сборочных линиях при нормальных условиях.
Литиевые загустители поднимают предел до 120 °C - смазкой можно работать в узлах с умеренным нагревом, например, в редукторах или насосах без интенсивного охлаждения. Это наиболее распространенный тип, но для промышленного оборудования с высокотемпературными зонами его недостаточно.
Литиевые комплексные загустители (комплекс литиевой соли синтетической жирной кислоты) расширяют диапазон до 150-180 °C. Часто такие смазки применяют в редукторах лесопильных рам, подшипниках электромашин, работающих в условиях повышенного теплообразования.
Полимочевинные и синтетические загустители переводят смазку в категорию высокотемпературных материалов, допуская работу выше 200 °C. Их молекулярная структура устойчива к окислению и коксованию; при нагреве они не разрушаются, а переходят в режим, при котором смазочная пленка сохраняется за счет синтетической базы.
Специальные составы на основе силикона или фторполимеров держат смазку в рабочем состоянии при температурах 250-300 °C и выше. Их применяют в печах, на арматуре паровых и газовых трубопроводов, в узлах авиационного и космического назначения.
Почему рабочая температура не равна точке каплепадения
Точка каплепадения - это не граница, до которой смазка работает, а температура, при которой структура геля разрушается и материал начинает вытекать из узла как масло.
Это лабораторный параметр, и между ним и реальной рабочей температурой всегда есть зазор.
В практике закупщики часто видят в спецификации точку каплепадения 200 °C и думают, что смазка подходит до 200 °C. На самом деле рекомендуемая рабочая температура обычно на 30-50 °C ниже этого параметра. Если точка каплепадения 200 °C, рабочий диапазон начинает сужаться уже при 150-170 °C. Причина в том, что при нагреве база начинает испаряться, загуститель размягчается, коэффициент трения растет, а смазка становится липкой и вязкой. Узел перегревается еще больше, и цикл ускоряется.
Для узлов, которые должны работать при 200 °C и выше, нужно смотреть смазки с точкой каплепадения минимум 240-250 °C. Тогда реальная рабочая температура попадет в нужный диапазон и будет достаточный запас на перегрев.
Смазки для высоких скоростей и температур: синтетическая база как критерий
Когда узел работает одновременно на высоких оборотах и при высокой температуре, просто «термостойкая» смазка становится недостаточной.
Нужна еще способность сохранять пленку при быстром сдвиге, без чрезмерного испарения и распада структуры.
Синтетическая база (полиальфаолефины, полиэфиры, сложные эфиры) лучше держит вязкость при нагреве и имеет более низкую испаряемость по сравнению с минеральным маслом. При 200 °C молекулы синтетики разрушаются медленнее, чем молекулы минеральной базы, поэтому смазочная пленка сохраняется дольше.
Кроме того, синтетическая база меньше образует летучих компонентов, которые превращаются в нагар. Это особенно важно для узлов с открытым доступом воздуха, где минеральное масло коксуется и забивает зазоры.
При подборе смазки для подшипников, работающих при высоких оборотах и температурах, рекомендуется отдельно проверять в технических данных производителя два параметра: степень испаряемости (обычно указывается как процент потери массы при 100 °C за определенное время) и минимальную вязкость при верхнем пределе рабочей температуры. Если испаряемость выше 5 % за три часа, смазка будет быстро высыхать в узле.
Антифрикционные покрытия и пасты для экстремальных температур
Для некоторых узлов пластичная смазка - не лучший выбор.
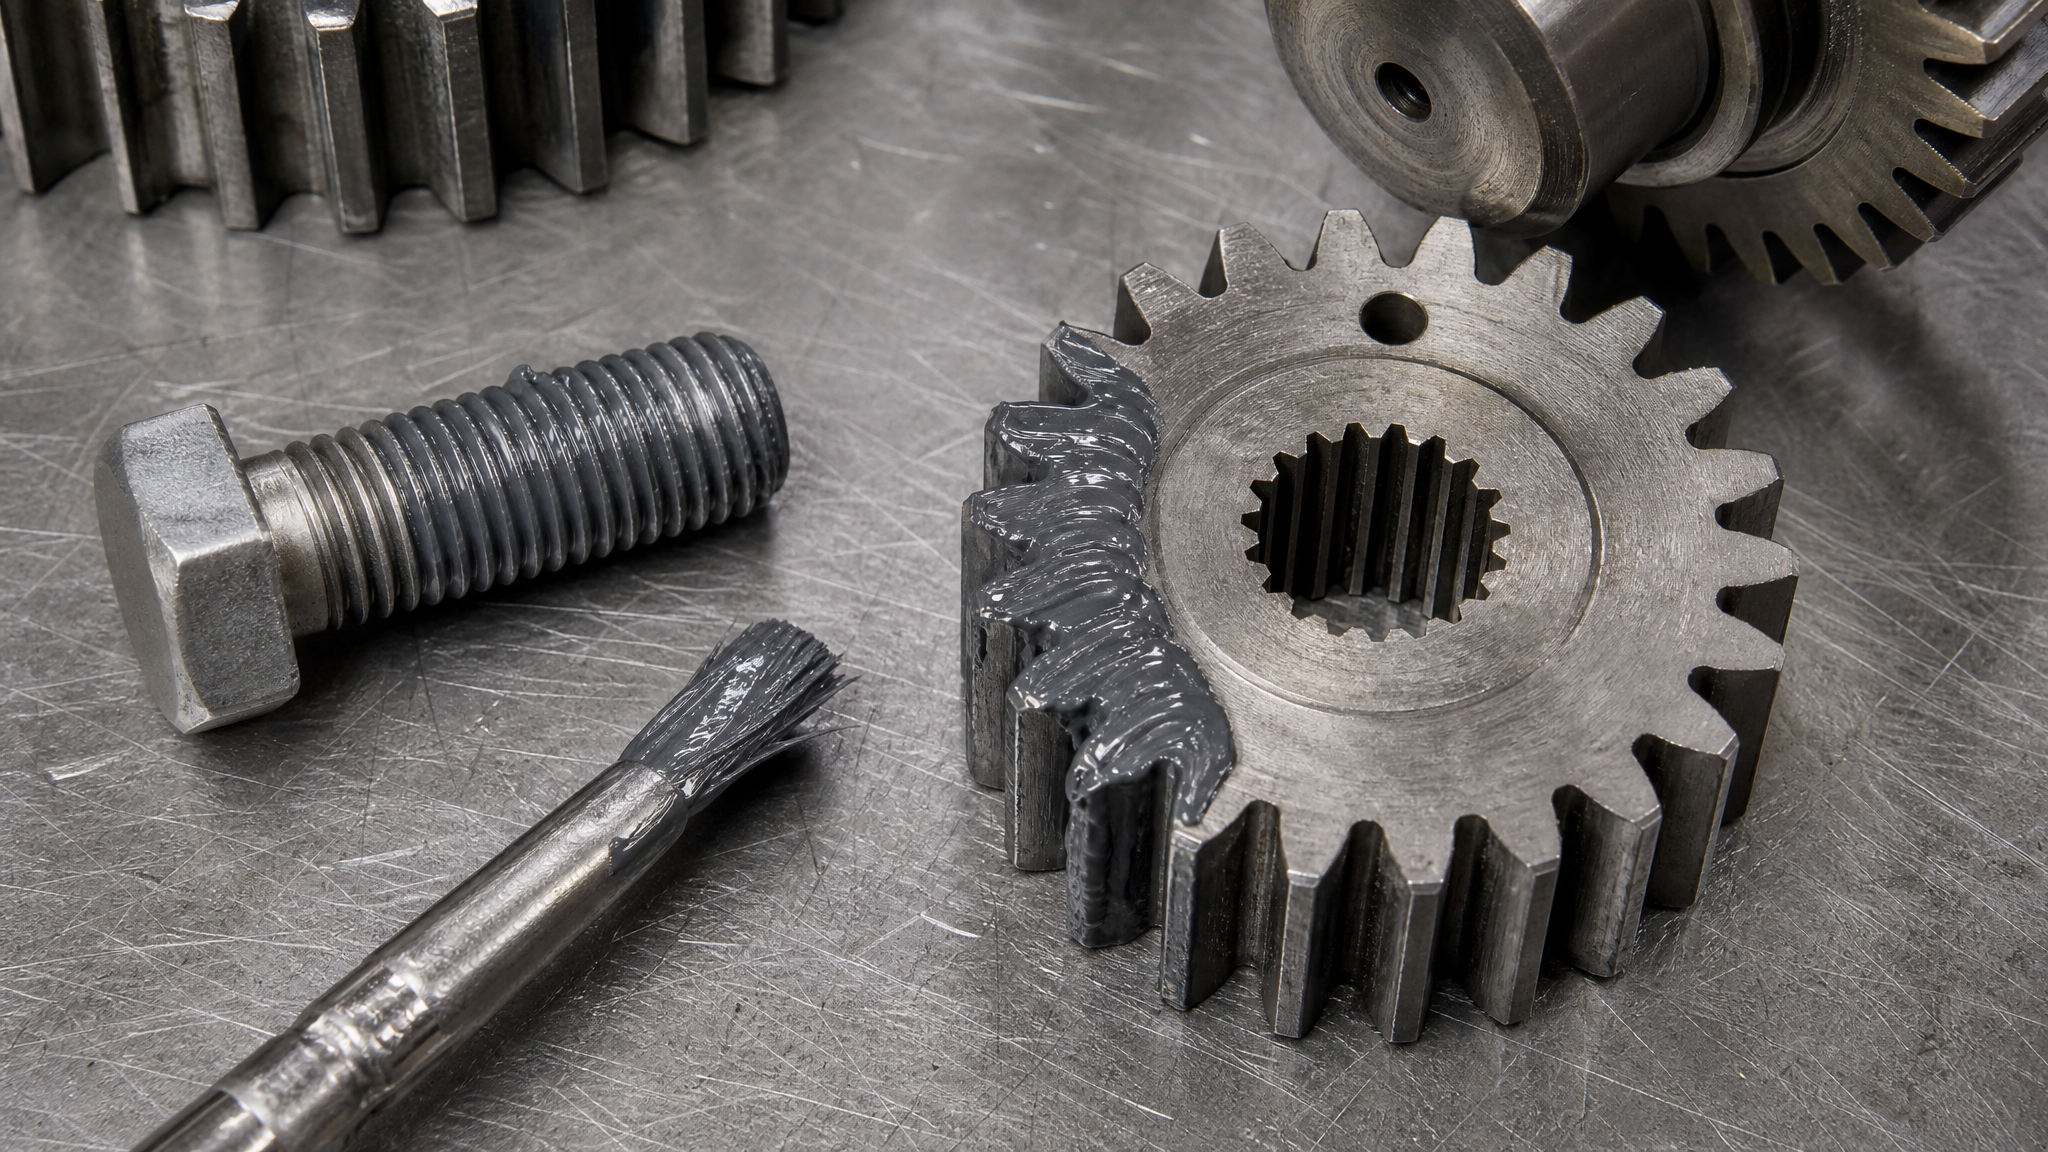
Если требуется работа при температурах 250-300 °C, или если узел в режиме граничного трения (например, высоконагруженное резьбовое соединение, которое время от времени движется), рациональнее применить антифрикционное покрытие или пасту.
Антифрикционные покрытия на базе дисульфида молибдена, графита или меди создают на поверхности твердую пленку, которая работает как сухая смазка. При нагреве такая пленка не испаряется, не коксуется и не вытекает. Ее выбирают для узлов с периодическим движением, где традиционная смазка просто выгорает.
Пасты (например, медная паста высокотемпературного типа) применяют при сборке резьбовых соединений, которые должны остаться разборными после экспозиции при 300-400 °C. В случае, когда требуется предотвратить закоксовывание и прикипание резьбовых и байонетных соединений при температурах до +1100 °C, используется медная паста: она защищает резьбу от окисления и предотвращает холодное сваривание при последующих температурных циклах.
Пасты содержат 40-60 % дисперсного материала (чаще всего меди или графита) и специальную несущую жидкость на основе синтетического масла. При высокой температуре сама жидкость выгорает, но твердый наполнитель остается и продолжает смазывать поверхность.
Подбор смазки для узлов разного типа
Подшипники при высоких температурах
Подшипники качения, работающие выше 200 °C, требуют смазки с минимальным образованием дыма и сажи. Если в подшипнике скапливается нагар, тепло распределяется неравномерно, возникают горячие точки, и деталь может выйти из строя за несколько часов. Для таких узлов выбирают полимочевинные смазки или смазки с синтетической полиэфирной базой. Важный параметр - способность не отделяться при центрифугировании: если база отделяется от геля, подшипник будет голодать, и тепловыделение только усилится.
Для узлов, работающих при температурах до +180 °C, но требующих низкого коэффициента трения и совместимости с различными материалами, подойдет силиконовая термостойкая смазка: она обеспечивает стабильность и не вызывает коррозии цветных металлов.
Арматура и уплотнения высокотемпературных систем
Шаровые краны, задвижки и пробные краны на трубопроводах, рабочая температура которых превышает 200 °C, подвергаются не только тепловому воздействию, но и риску окисления и прилипания. Если смазка внутри вентиля окислится, то пробковый кран перестанет двигаться и его больше нельзя будет открыть без разборки.
Для смазки задвижек при высоких температурах в окрестности 340 °C выбирают либо твердые антифрикционные покрытия, либо графитовые пасты с синтетической базой. Графит сохраняет свойства при температурах выше 400 °C и не окисляется на воздухе. Однако графитовая смазка (как пластичный материал ГОСТ 3333-80) работает в диапазоне примерно -20…+60 °C и не подходит для высокотемпературных задач. Графит нужно применять именно в составе специальной высокотемпературной пасты, а не использовать универсальную графитовую смазку.
Редукторы и зубчатые передачи
Редукторы, работающие при температурах выше 150 °C, теряют эффективность со стандартной смазкой. Когда база окисляется, вязкость растет, увеличиваются потери на проскальзывание, и редуктор начинает самонагреваться. Второй цикл разгорячивания еще более ускорен.
Для редукторов высокотемпературного типа рекомендуется применять литиевые комплексные или полимочевинные смазки, в зависимости от верхнего предела температуры. Если редуктор работает в зоне 180 °C, хватит литиевой комплексной; если выше 200 °C, нужна полимочевинная база.
Частые ошибки при выборе термостойкой смазки
Ошибка 1: переоценка графитовой смазки.
Графит как материал выдерживает экстремальные температуры; однако универсальная графитовая смазка не предназначена для работы выше 60 °C. Если нужна смазка с графитом для высоких температур, это должна быть специальная паста на синтетической основе, а не стандартная смазка.
Ошибка 2: игнорирование синтетической базы. Когда требуется сочетание высокой температуры и высокой скорости, минеральное масло как основу использовать нельзя. Минеральная база испаряется слишком быстро и образует много дыма и нагара.
Ошибка 3: выбор по одному лишь названию. Слова «термостойкая», «высокотемпературная» на упаковке не гарантируют рабочую температуру выше 200 °C. Обязательно проверяйте техлист и смотрите точку каплепадения, тип загустителя и реакомендуемый диапазон.
Ошибка 4: применение излишне вязкой смазки. При высокой температуре вязкость растет. Если уже при комнатной температуре выбрать смазку загуста NLGI 3 или 4, то при 200 °C она станет почти твердой, и пленка прерывается. Для высоких температур часто выбирают смазки NLGI 1 или 2.
Ошибка 5: забывчивость о конвекции и радиации. Рабочая температура узла может быть выше, чем температура окружающей среды, если узел находится на солнце, рядом с печью или в закрытом пространстве. Нужно учитывать реальный тепловой баланс, а не только температуру жидкости в трубопроводе.
Часто задаваемые вопросы
Чем отличается точка каплепадения от рабочей температуры?
Точка каплепадения - это момент, когда структура смазки разрушается и она начинает капать как масло. Рабочая температура обычно на 30-50 °C ниже, потому что уже при приближении к точке каплепадения смазка начинает терять вязкость, испаряться и окисляться. Узел теряет защиту до того, как смазка полностью расплавится.
Может ли графитовая смазка использоваться для узлов выше 200 °C?
Стандартная графитовая смазка работает в диапазоне -20…+60 °C и не подходит для высоких температур. Если нужна смазка с графитом для 200 °C и выше, это должна быть специальная высокотемпературная паста на синтетической основе, где графит - это наполнитель в несущей жидкости.
Какой загуститель выбрать для работы при 250 °C?
При 250 °C обычные литиевые и комплексные загустители быстро деградируют. Нужны полимочевинные, силиконовые или фторполимерные загустители. Проверьте техлист и убедитесь, что производитель указал именно этот диапазон как рабочий для данной смазки.
Почему при высокой скорости и температуре смазка начинает дымиться?
Дымление указывает на испарение легких фракций базового масла. При высокой температуре минеральное масло испаряется быстрее, чем синтетическое. Кроме того, молекулы начинают разрушаться, образуя дым и нагар. Это признак, что смазку нужно заменить на синтетическую основу с более стабильной молекулярной структурой.
На сколько часов хватит смазки в узле при 200 °C?
Это зависит от конкретной смазки, типа узла и вентиляции. Специальная высокотемпературная смазка может работать тысячи часов; обычная - часы или дни. Рекомендуется согласовать периодичность переосмазки и замены с производителем оборудования или смазочного материала на основе тестирования на вашем узле.
Заключение
Подбор смазки для узлов, работающих выше 200 °C, - это не выбор по названию и не ориентирование только на точку каплепадения. Это анализ трех ключевых параметров: типа загустителя, состава базового масла и реальной рабочей температуры узла с учетом конвекции и теплопроводности окружающей среды.
Для температур 150-200 °C подходят литиевые комплексные загустители с полусинтетической базой; выше 200 °C необходимы полимочевинные, синтетические или специальные составы на основе силикона. Если узел комбинирует высокую температуру и высокую скорость, синтетическая база становится обязательной, чтобы избежать испарения и коксования. Не забывайте, что графитовые смазки как пластичные материалы не предназначены для высоких температур - для таких условий их применяют только в виде специальных паст.
Следующий шаг: соберите техлисты смазок, которые соответствуют диапазону вашего узла, проверьте указанный тип загустителя, запросите у производителя или поставщика максимальную рабочую температуру (не точку каплепадения!) и сделайте контрольное испытание на вашем оборудовании перед полномасштабным заказом. Это предотвратит дорогостоящие простои и преждевременный выход из строя критичных узлов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.