
Смазка для подшипников высокотемпературная: как выбрать для опорных узлов
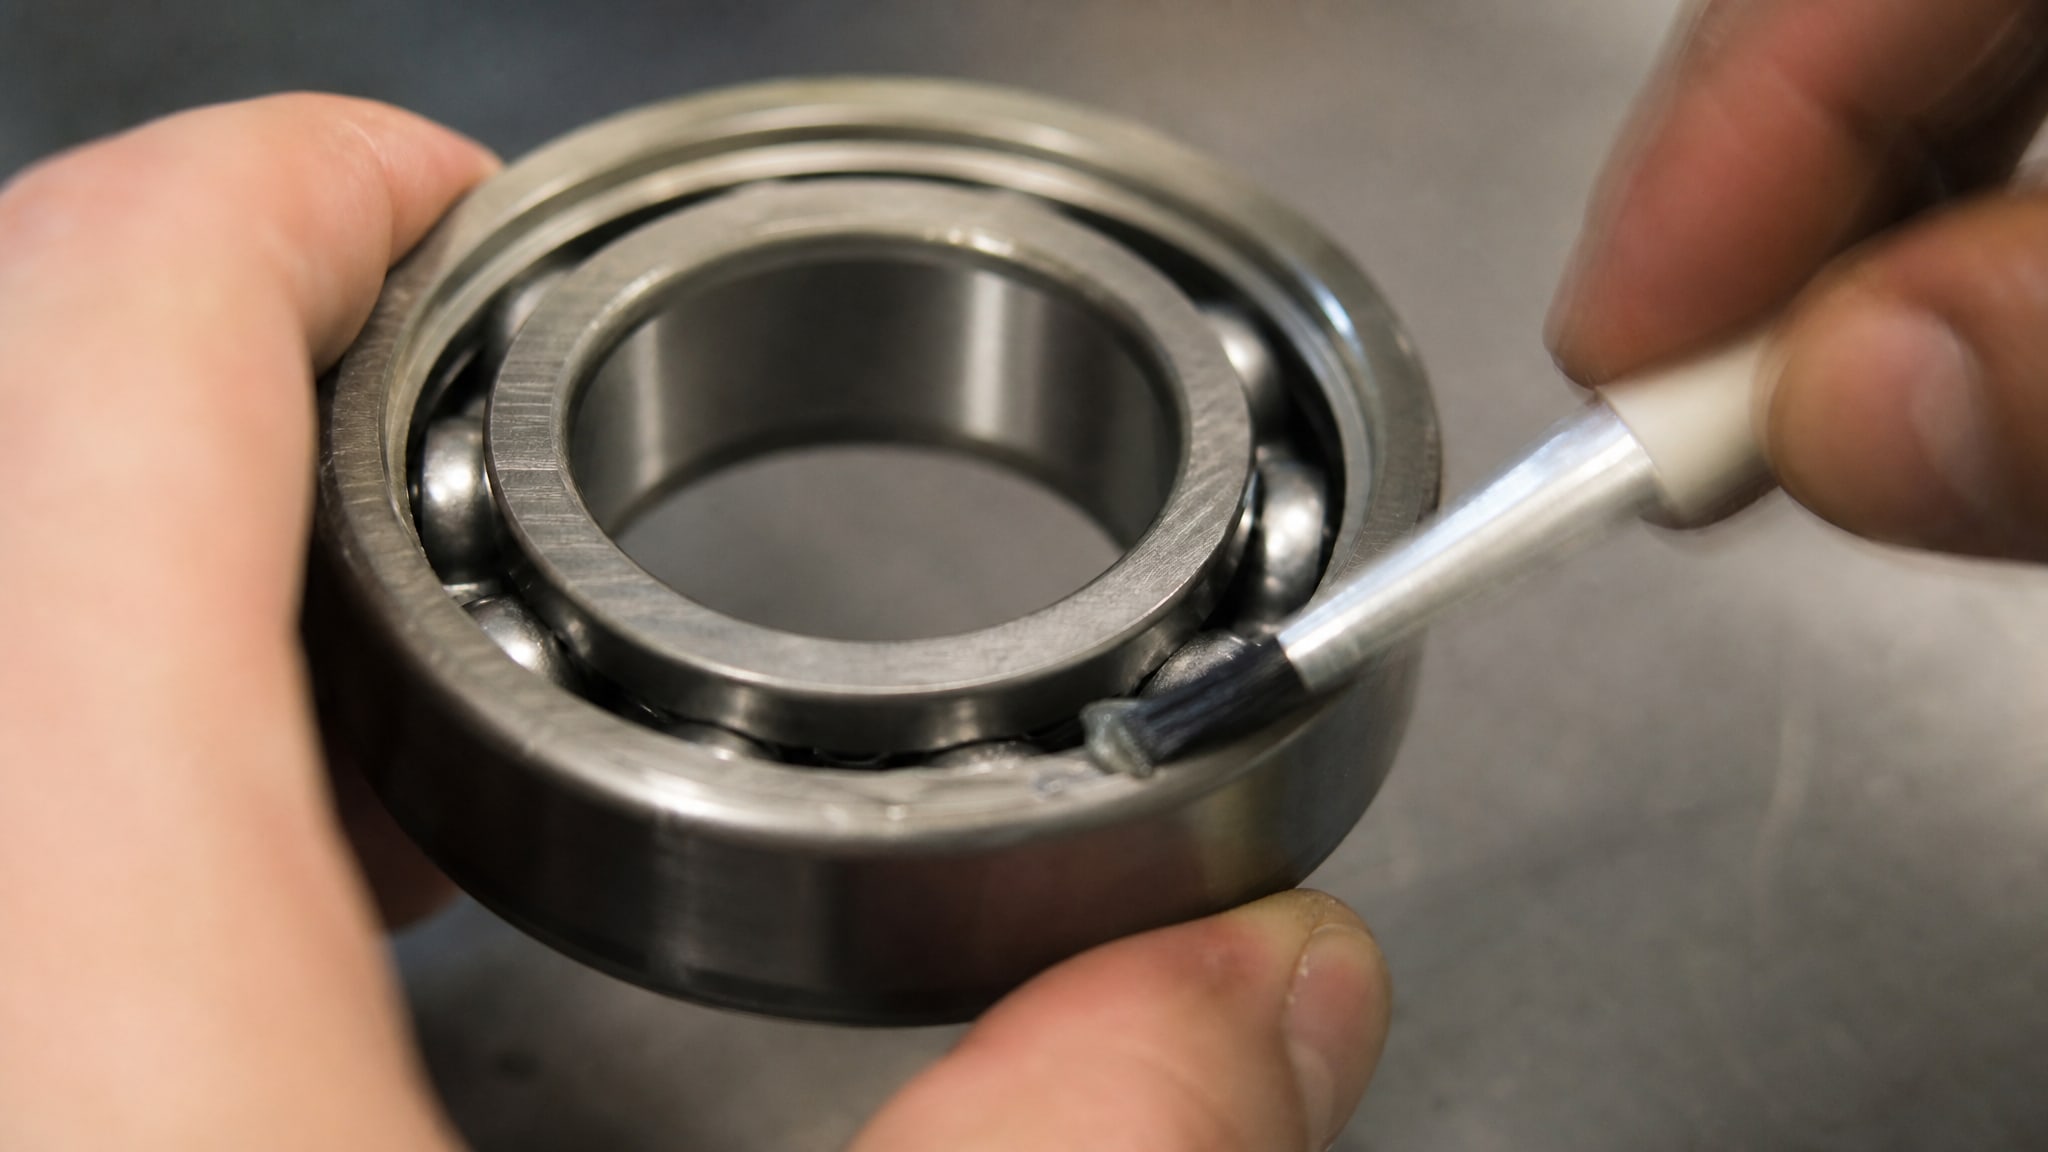
Высокотемпературные смазки для подшипников - это специальные составы, которые сохраняют рабочие свойства в экстремальных условиях, когда стандартные минеральные смазки теряют консистенцию или окисляются. Выбор правильной смазки для опорных подшипников качения и скольжения при нагреве определяет долговечность узла, стабильность температурного режима и экономию на внеплановом ремонте. Инженеры и закупщики часто руководствуются одним параметром - температурой каплепадения - и пропускают критичные характеристики: вязкость базового масла, тип загустителя и совместимость с текущей смазкой. В этой статье разберем, какие параметры действительно влияют на подбор, какие ошибки встречаются в отраслях, и как правильно подойти к выбору для печей, прокатных станов, горячих конвейеров и других высокотемпературных приложений.
Статья полезна технологам, инженерам по смазкам, специалистам снабжения и ремонтникам, которые работают с узлами, эксплуатируемыми при температурах выше 120–150 °C.
Три основных критерия выбора высокотемпературной смазки
При выборе смазки для опорных подшипников в условиях нагрева эксперты рекомендуют анализировать три ключевых параметра одновременно, так как ни один из них не отражает полной картины.
Многие закупщики ошибаются, ориентируясь только на температуру каплепадения и забывая о вязкости базового масла и типе загустителя.
Класс консистенции (NLGI) определяет механическую прочность смазки - ее способность держать форму в узле. Для подшипников качения стандартным выбором остается NLGI 2, что означает мягко-пластичную консистенцию. В некоторых высокотемпературных приложениях, особенно при повышенной вибрации или циклических нагрузках, могут применяться смазки NLGI 1 (более жидкие) или NLGI 1,5 (средние). Однако класс NLGI - это не характеристика вязкости базового масла и не мера температурной стойкости.
Вязкость базового масла (ISO VG) - пожалуй, самый недооцененный параметр при выборе. Она напрямую влияет на толщину смазочной пленки между сопрягаемыми поверхностями и на тепловыделение в узле. Для высокоскоростных подшипников, где доминирует вязкостное трение, обычно берут масла класса ISO VG 32–68. Для тихоходных и тяжелонагруженных подшипников, где высока контактная нагрузка, выбирают более вязкие варианты: ISO VG 220–320 и выше. При повышенной температуре вязкость базового масла снижается; правильный выбор стартовой вязкости обеспечивает достаточную пленку во всем рабочем диапазоне.
Температурный диапазон - это интервал от минимальной до максимальной температуры, при которых смазка сохраняет заявленные свойства. Для подшипников при повышенных температурах часто указывают диапазоны вида -40…+200 °C или -50…+300 °C. Верхний предел связан с темпом окисления смазки и испаряемостью: при превышении она теряет консистенцию или вовсе вымывается из узла.
Соответствие температуры и типа базового масла
Подбор базового масла в высокотемпературной смазке зависит от того, какие температуры будут достигаться в узле.
Справочные таблицы показывают четкую привязку температурного диапазона к типу основы и вязкости.
Для диапазона -40…+120 °C часто применяют синтетические смазки на основе PAO (полиальфаолефины) с литиевым комплексным загустителем и вязкостью базового масла ISO VG 68–100. Это универсальный выбор для многих узлов промышленного оборудования, работающих в "нормально-горячих" условиях.
Для более требовательного диапазона -15…+200 °C справочники рекомендуют базовое масло класса ISO VG 220–320 синтетического происхождения (чаще PFPE или ПАО), а загустители выбирают термостойкие - например, бентонит или полимочевину. Такие смазки широко используют на подшипниках сушильных камер и направляющих горячих прокатных станов.
Для экстремального диапазона -10…+250 °C применяют только специализированные составы на основе PFPE (перфторполиэфиры) с PTFE-наполнителем и очень высокой вязкостью базового масла - ISO VG 320–460 и выше. Испаряемость таких смазок низка, они стойки к кислородному окислению, но обладают ограниченной совместимостью с другими составами.
Российская классификация по стандартам производства обозначает высокотемпературные смазки как ВНИИНП-207 (диапазон -60 до +200 °C) и ВНИИНП-232 (диапазон -50 до +300 °C). При согласовании спецификации с поставщиком эти обозначения помогают избежать путаницы и убедиться, что именно такой уровень термостойкости требуется узлу.
Вязкость базового масла и режим работы подшипника
Вязкость базового масла и режим работы подшипника связаны прямой зависимостью, которую часто игнорируют при замене смазки.
Для высокоскоростных подшипников (например, в электрошпинделях, вентиляторах, турбокомпрессорах) сопротивление при вращении складывается в основном из вязкостного трения. Если вязкость базового масла слишком высока, в узле накапливается тепло, температура повышается сверх нормы, и смазка быстро стареет. Для такие узлов выбирают низкие классы вязкости: ISO VG 32–46 или ISO VG 68. Попытка "улучшить" смазку более вязким маслом приводит к перегреву и выходу подшипника из строя раньше срока.
Для тихоходных и тяжелонагруженных подшипников (в опорах валов, шпиндельных узлах прокатных станов, редукторах) ситуация противоположна: нужна достаточная толщина смазочной пленки, чтобы выдержать контактные давления. Низкая вязкость здесь приводит к прямому металлическому контакту, износу и заклиниванию. Обычно берут ISO VG 220–320, а для очень массивных опорных узлов - и более высокие классы.
При повышенных температурах выбор вязкости дополнительно осложняется: вязкость уменьшается с ростом температуры. Правило большинства справочников: если температура в узле растет на 20 °C, вязкость падает примерно в полтора раза. Поэтому для горячих узлов берут более вязкое базовое масло, чем для холодных, чтобы при рабочей температуре остаточная вязкость была достаточной.
Особенности смазок для печей и горячих конвейеров
Печи, сушильные камеры и горячие конвейеры ставят перед смазкой задачи, принципиально отличные от обычных подшипников.
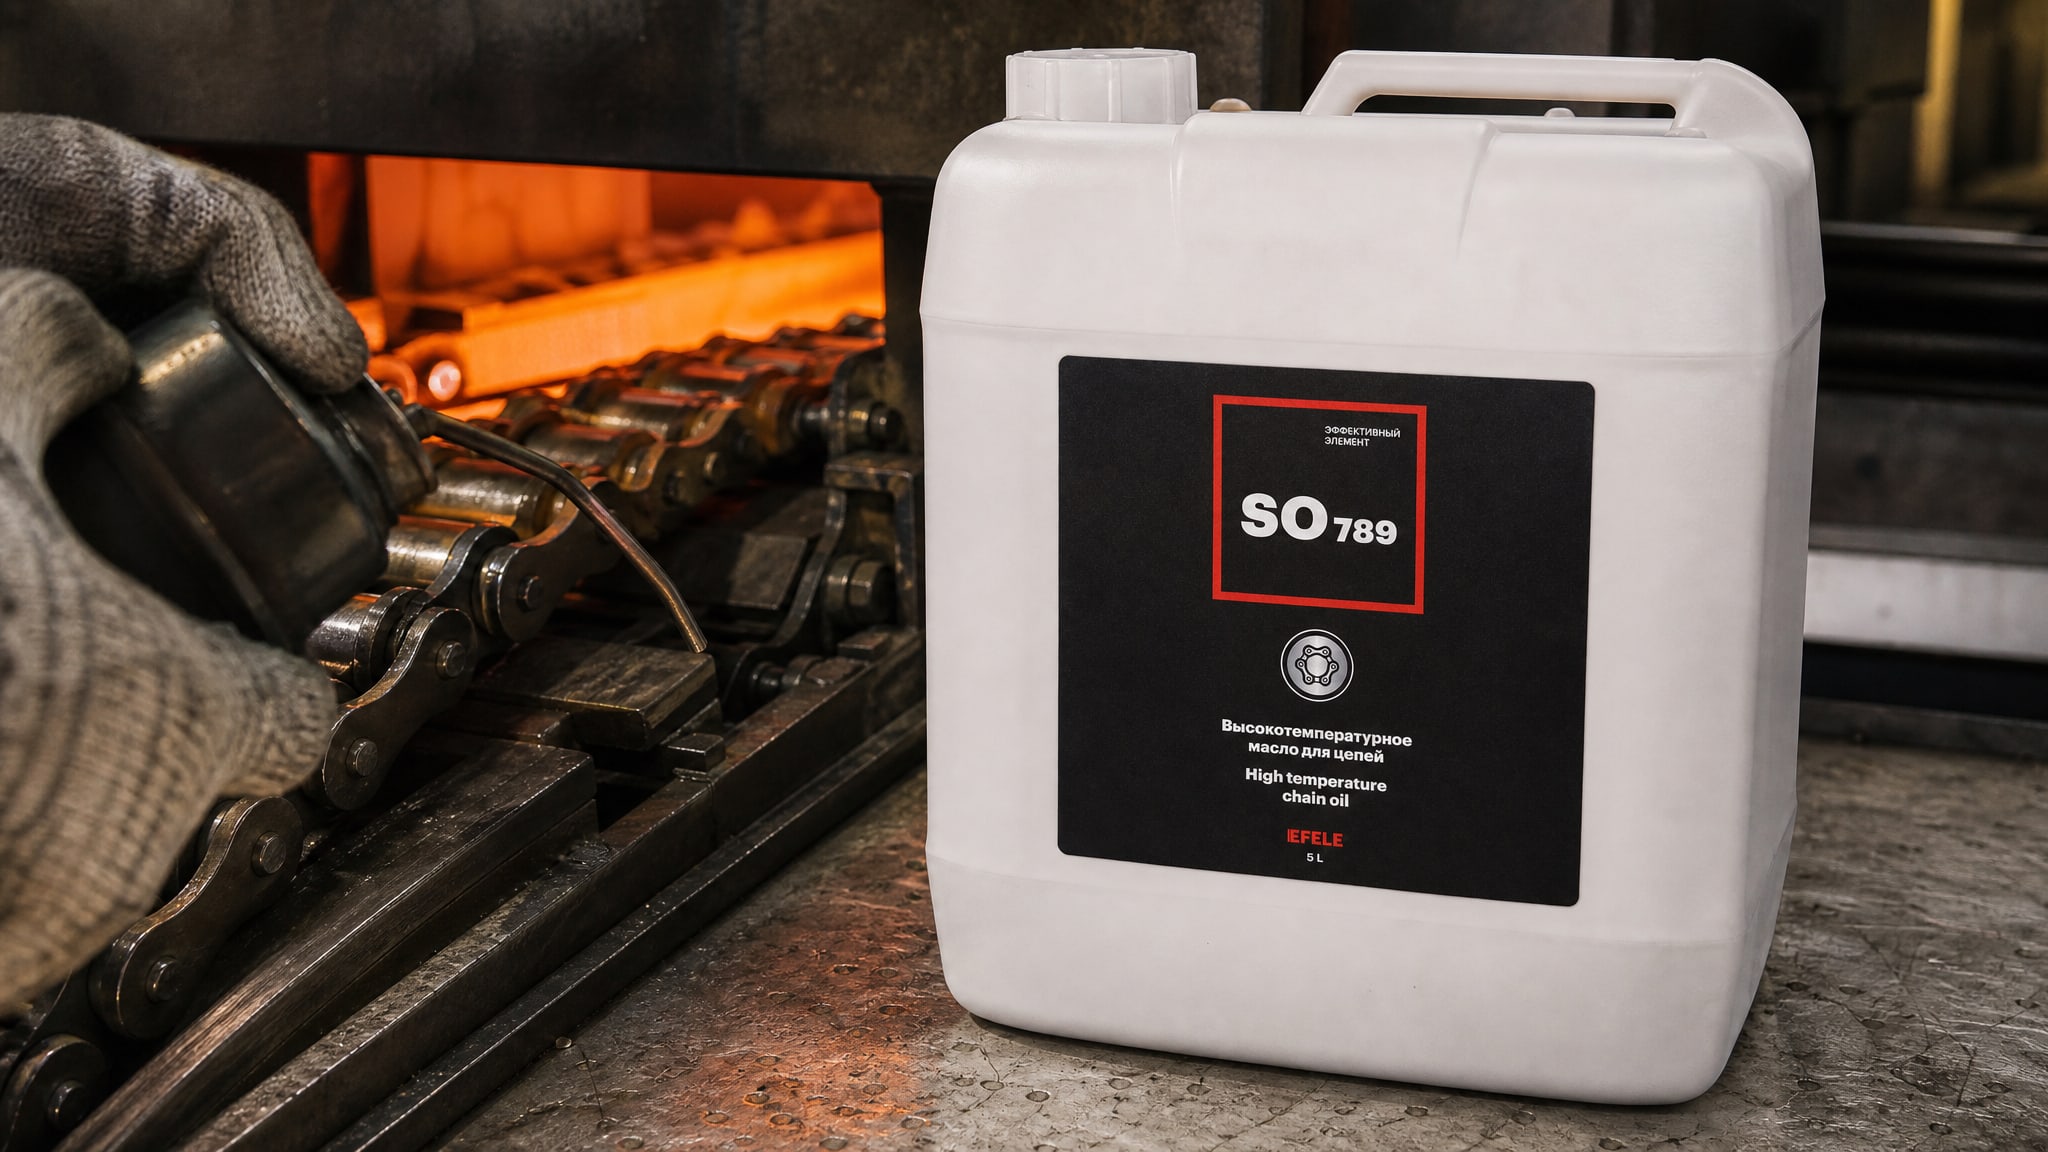
В таких условиях требуется работоспособность до +260 °C и выше; стандартные смазки на минеральной основе или с литиевым загустителем пригодны только до 120–140 °C. Для печей и прокатных станов применяют специальные составы на основе PFPE в комбинации с PTFE-наполнителем. Они обладают очень низкой испаряемостью, стойкостью к окислению и сохраняют консистенцию вплоть до +260 °C.
При этом переход с обычной смазки на PFPE-основу требует тщательной подготовки узла. Из-за ограниченной совместимости рекомендуется полная очистка полости подшипника перед заправкой новой смазкой. Если оставить следы старой смазки, новый состав может образовать нерастворимые отложения, и эффективность смазывания резко упадет.
Для цепей в высокотемпературных условиях, где требуется жидкая прослойка между звеньями, часто применяют не пластичные смазки, а специализированные масла. Например, для цепей печей, работающих до +260 °C, подходит цепное масло, которое не сгорает и не коксуется в таких экстремальных условиях. EFELE SO-789 является примером высокотемпературного цепного масла, способного выдерживать требуемые диапазоны и обеспечивать долгосрочную защиту элементов цепной передачи от коррозии и износа.
Температурные классы по DIN 51502 и стандартизация
Международный стандарт DIN 51502 разделяет смазочные материалы по диапазонам рабочих температур, что облегчает выбор при согласовании спецификаций.
Классы строятся так: букви K, C, D, E, F, G, H обозначают верхние пределы примерно в 120, 60, 80, 100, 140, 160 и 180 °C соответственно. Стандарт удобен тем, что на упаковке или в технических данных смазки часто указывают букву класса DIN, что позволяет быстро оценить температурный потенциал материала.
Для высокотемпературных узлов достаточно класса не ниже F (до +140 °C) или G (до +160 °C). Для печей и прокатных станов с рабочей температурой 180–260 °C требуются уже не стандартные классы DIN, а специализированные обозначения типа ВНИИНП-207 или ВНИИНП-232.
Параллельно с DIN 51502 действует стандарт ISO 3448, который классифицирует масла по кинематической вязкости при температуре 40 °C (классы ISO VG 2–1500). Это упрощает сравнение: например, если в спецификации указано «ISO VG 220», можно сразу понять, что вязкость при 40 °C находится в диапазоне 198–242 мм²/с.
Российский стандарт ГОСТ ISO 12924-2013 охватывает всю группу пластичных смазок и определяет маркировку, методы испытаний и требования к совместимости. Когда в ведомственных спецификациях встречается ссылка на ГОСТ, всегда полезно свериться с этим документом, чтобы избежать ошибок при закупке.
Таблица выбора высокотемпературной смазки по параметрам
| Рабочий диапазон | Тип узла | Рекомендуемое базовое масло | Загуститель | Класс NLGI | Типовые применения |
|---|---|---|---|---|---|
| -40…+120 °C | Высокоскоростной подшипник | PAO, ISO VG 68–100 | Литиевый комплекс | 2 | Электромоторы, вентиляторы, редукторы с умеренным нагревом |
| -40…+120 °C | Опорный, тихоходный | PAO, ISO VG 220–320 | Литиевый комплекс | 2 | Опорные узлы валов, направляющие, муфты |
| -15…+200 °C | Опорный при интенсивном нагреве | PFPE или ПАО, ISO VG 220–320 | Полимочевина, бентонит | 2–1,5 | Сушильные камеры, цехи горячей обработки, прокатные станы |
| -10…+250 °C | Печной узел, экстремальный нагрев | PFPE, ISO VG 320–460 | PTFE-наполнитель | 2 | Печи, барабаны сушилок, горячие валки, конвейеры до +260 °C |
| -50…+177 °C | Морозоустойчивые высокотемпературные | PAO, ISO VG 32 | Полимочевина | 1,5 | Мобильная техника, скважинное оборудование в Арктике и при нагреве |
Частые ошибки при выборе высокотемпературной смазки
Первая ошибка - полагаться только на температуру каплепадения.
Этот параметр показывает, при какой температуре смазка начнет вытекать из узла, но не говорит ничего о вязкости ее базового масла, стойкости к окислению или совместимости. Высокая температура каплепадения сама по себе не гарантирует надежной работы в горячем узле.
Вторая ошибка - одинаково подходить к выбору смазки для быстроходных и тихоходных узлов. Если закупщик купит одну «универсальную» высокотемпературную смазку, она может быть идеальной для опорных подшипников станка, но губительна для высокоскоростного шпинделя: последний будет перегреваться, и смазка станет хрупкой.
Третья ошибка - смешивание высокотемпературных смазок разных производителей. Особенно опасно смешивание минеральных и синтетических смазок, а также смазок на основе PFPE с другими составами. Ограниченная совместимость может привести к расслоению, коррозии или образованию отложений в подшипнике.
Четвертая ошибка - попытка применить одну смазку везде: для печей, для ступичных подшипников автомобиля, для редукторов и для гидравлических систем. Каждое приложение предъявляет свои требования. То, что работает в печи при +260 °C, может быть неприемлемо дорогой и избыточной для подшипника, работающего при +100 °C.
Пятая ошибка - игнорирование совместимости при переходе на новую смазку. Если узел был заполнен минеральной смазкой, а требуется перейти на синтетическую высокотемпературную на основе PFPE, необходимо полностью промыть подшипник, иначе остатки старой смазки будут конфликтовать с новой.
Выбор высокотемпературной смазки для опорных подшипников качения
Опорные подшипники качения (радиальные, радиально-упорные, цилиндрические роликовые) часто работают в условиях, когда температура корпуса или корпуса узла превышает 80–120 °C.
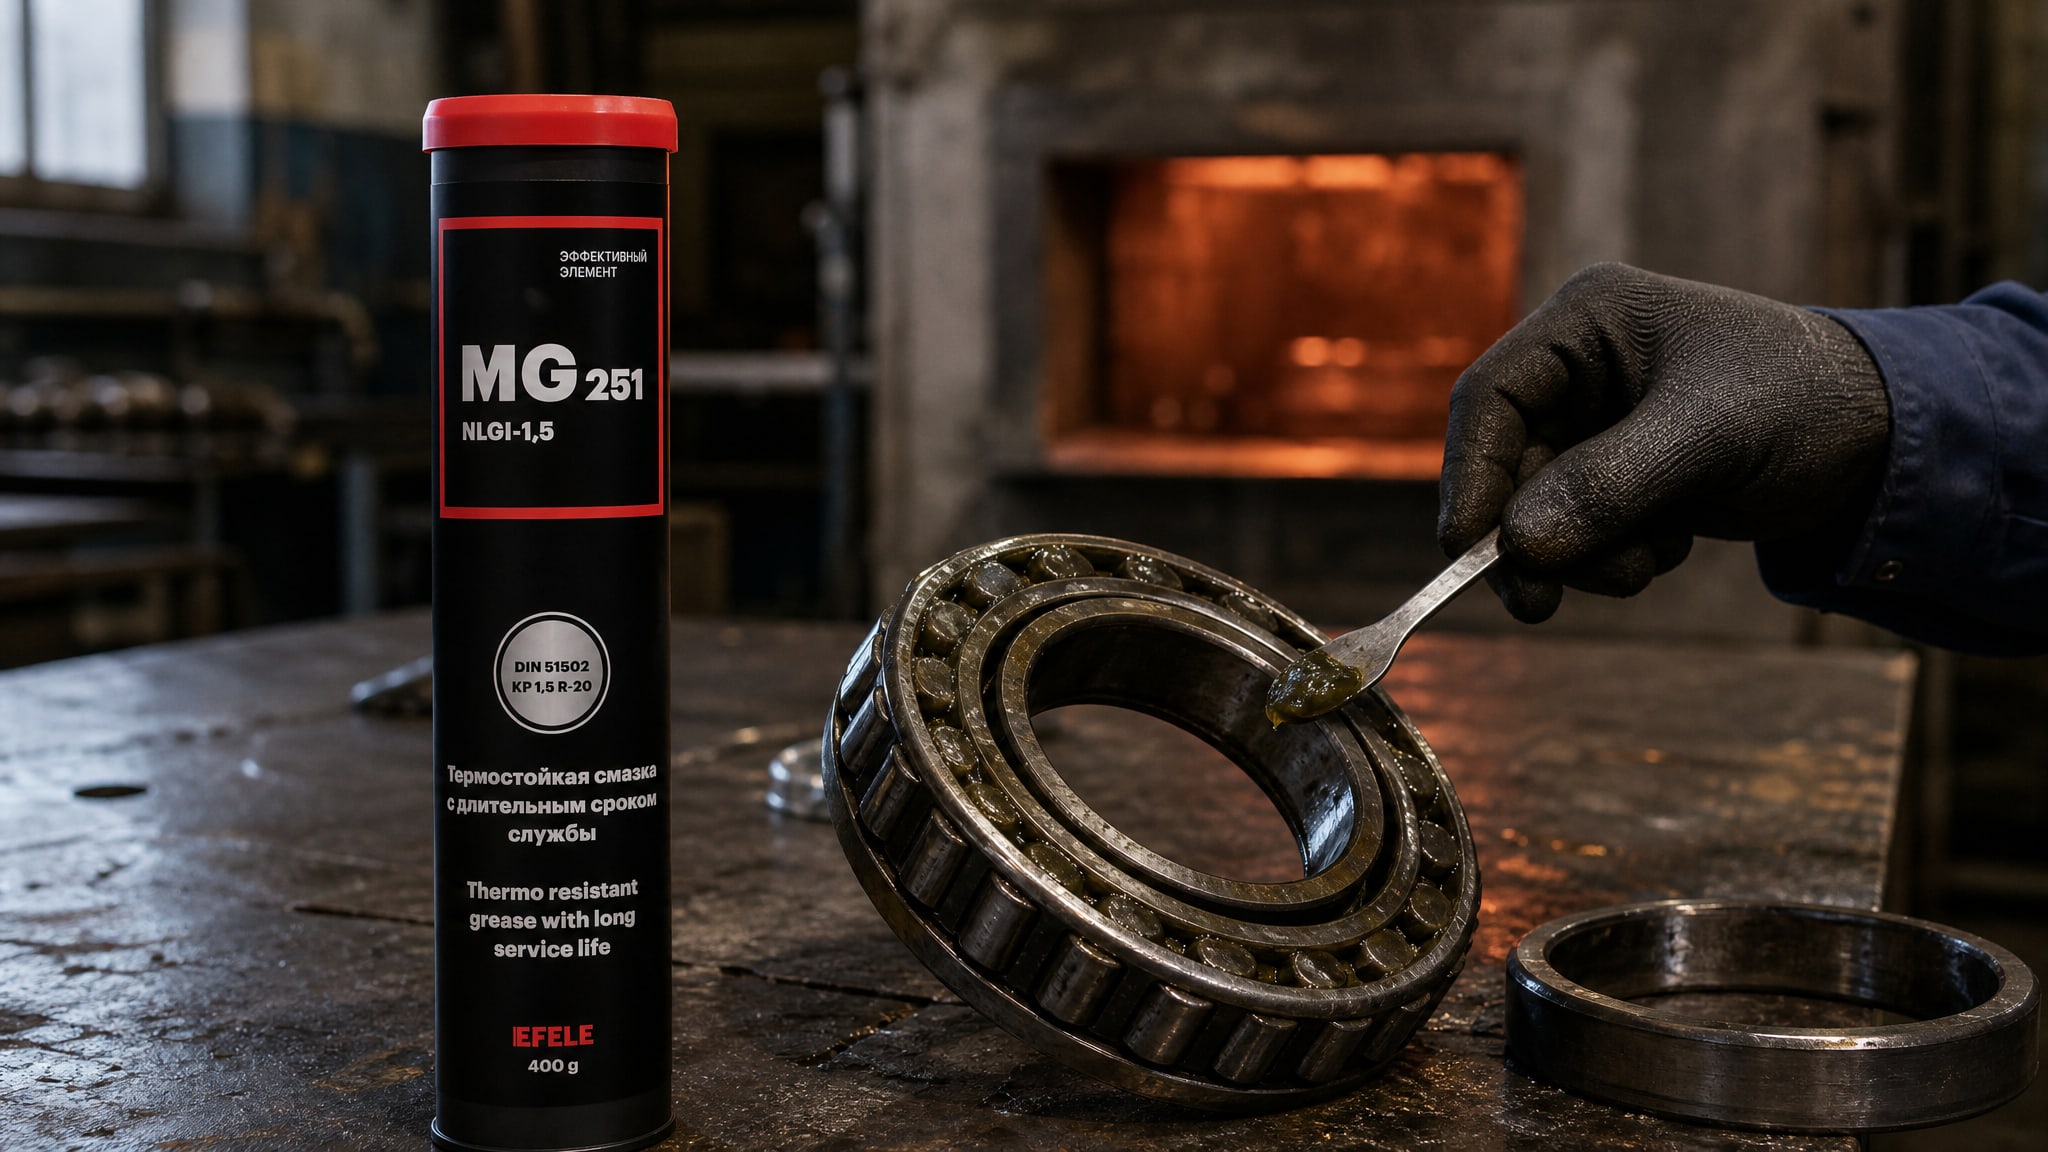
В таких случаях стандартная пластичная смазка на минеральном масле быстро окисляется, теряет консистенцию и перестает защищать сопрягаемые поверхности.
Для опорных подшипников качения при температурах до +180 °C рекомендуются смазки на синтетической основе (PAO или PFPE в зависимости от бюджета и требований) с термостойким загустителем (полимочевина, бентонит). Класс NLGI обычно остается 2, так как высокая консистенция необходима для предотвращения вытекания и обеспечения центрирования. Однако вязкость базового масла выбирается с учетом режима работы узла: ISO VG 220–320 для тяжелонагруженных и тихоходных опорных подшипников, ISO VG 68–100 для подшипников среднего размера и нагрузки.
При переходе на высокотемпературную смазку для опорных узлов рекомендуется полностью очистить корпус подшипника от остатков старого состава. Иначе механические примеси и окисленные продукты могут образовать пасту, которая засорит зазоры и вызовет локальное перегревание. Для узлов, работающих при температурах выше 150 °C и в циклических нагрузках, подходит EFELE MG-251, которая обеспечивает долговременную смазку опорных подшипников качения, работающих при высоких температурах до +180 °C, и надежно защищает поверхности от фреттинга и коррозии.
Выбор масла для подшипников при нагреве: когда вместо смазки нужно масло
Иногда для узлов с интенсивным нагревом - особенно цепных передач, открытых зубчатых пар и некоторых типов опорных подшипников больших станов - вместо пластичной смазки применяют текучее масло, поступаемое через циркуляционную систему или периодически заливаемое в корпус.
Масло позволяет лучше отводить тепло из узла благодаря непрерывной циркуляции и обновлению смазочной пленки. При этом требования к температурной стойкости масла остаются высокими: оно должно выдерживать рабочую температуру без существенного снижения вязкости и без интенсивного окисления.
Для цепных передач в печах и сушилках, где температура может достигать +260 °C, используют специальные высокотемпературные цепные масла, которые не коксуются, не оставляют асфальтенов и не вимываются быстро. Такие масла обычно обозначают по стандартам ISO VG 220–460, в зависимости от размера цепи и условий циркуляции. Они сохраняют вязкость в широком диапазоне температур и устойчивы к окислению.
Воздействие нагрева на консистенцию и жизненный цикл смазки
По мере повышения температуры пластичная смазка претерпевает закономерные изменения.
Сначала мягко теряет консистенцию: смазка становится более жидкой, лучше распределяется, и это в разумных пределах полезно. Однако если температура превышает верхний предел, структура загустителя разрушается, смазка вытекает из узла и перестает защищать поверхности.
Одновременно с потерей консистенции идут процессы окисления базового масла. Молекулы кислорода воздуха взаимодействуют с углеводородами, образуя кислородсодержащие соединения (спирты, кетоны, кислоты). Эти вещества накапливаются, окрашивают смазку в черный или коричневый цвет, повышают кислотность и в конечном итоге разрушают защитный слой на металлических поверхностях.
Скорость окисления зависит от типа базового масла: минеральные масла окисляются быстрее, синтетические (PFPE, PAO) окисляются медленнее благодаря химической стабильности молекулярной цепи. Общее правило: примерно каждые 10 °C увеличение температуры удваивают скорость окисления. Поэтому для узлов, работающих при +100 °C вместо +80 °C, приходится вдвое чаще менять смазку.
Выбор смазки с корректным диапазоном температур по DIN 51502 или по ВНИИНП-классификации гарантирует, что жизненный цикл смазки будет соответствовать графику обслуживания. Если узел работает при температуре выше расчетного диапазона смазки, интервал замены сокращается экспоненциально.
Часто задаваемые вопросы
Какая вязкость базового масла нужна для подшипника, работающего при +200 °C?
Для подшипника при +200 °C нужно выбирать более вязкое масло, чем для холодного узла, чтобы при рабочей температуре оставалась защитная пленка. В справочных таблицах для диапазона -15…+200 °C рекомендуют базовое масло класса ISO VG 220–320. Точный выбор зависит от скорости вращения: для быстроходных подшипников берут нижний предел (220), для тихоходных - верхний (320) или выше.
Почему смазку для печей нельзя смешивать с обычной смазкой?
Смазки на основе PFPE имеют ограниченную совместимость с минеральными и другими синтетическими смазками. При смешивании может произойти расслоение, образование нерастворимых отложений или коррозия металлических поверхностей. Поэтому при переходе на высокотемпературную смазку для печей требуется полная очистка узла перед заправкой.
Смазка синего цвета лучше для высокотемпературных подшипников?
Цвет смазки - это в основном визуальный признак производителя и не является техническим критерием качества или класса по стандартам. Выбор смазки должен основываться на температурном диапазоне, вязкости базового масла, типе загустителя и совместимости со спецификацией узла, а не на цвете упаковки или самого продукта.
Какова разница между NLGI 1,5 и NLGI 2 для высокотемпературного подшипника?
NLGI 1,5 - это промежуточный класс консистенции, более жидкий, чем NLGI 2. Для узлов с высокой вибрацией, циклическими нагрузками или при необходимости лучшего распределения смазки в горячих условиях подходит NLGI 1,5. NLGI 2 - стандартный выбор для опорных подшипников и обеспечивает более прочную консистенцию. Выбор между ними зависит от конкретной конструкции узла и режима работы.
Как часто нужно менять высокотемпературную смазку в узле при +200 °C?
Интервал замены зависит от типа смазки, типа загустителя и конкретного узла. Для синтетических смазок на основе PAO интервал может быть 1–2 года при работе при +200 °C; для смазок на основе PFPE он может быть дольше благодаря лучшей термостойкости. При признаках окисления (потемнение, потеря консистенции, появление запаха) замену нужно делать независимо от плана.
Заключение
Выбор смазки для опорных подшипников при нагреве - это не только вопрос температуры, но и комплексный анализ вязкости базового масла, типа загустителя, совместимости и режима работы узла. Ошибка на этапе выбора приводит к перегреву, быстрому окислению смазки и выходу подшипника из строя раньше срока. При подборе всегда нужно проверять три параметра одновременно: класс NLGI, ISO VG базового масла и температурный диапазон по стандартам DIN 51502 или ВНИИНП.
Следующий шаг после изучения теории - согласовать требуемые параметры со спецификацией вашего узла, проверить совместимость новой смазки с текущей (если переход), и на основе этого определить поставщика. При работе с узлами, требующими высокотемпературные смазки, рекомендуется вести реестр замен и отслеживать интервалы, чтобы предупредить преждевременный выход оборудования из строя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.