
Смазка для металла: как защитить внутренние полости глубоких деталей
Защита внутренних поверхностей глубоких деталей от коррозии и трения остается одной из самых сложных задач в производстве и ремонте. Когда деталь имеет узкие каналы, тонкие отверстия или сложную геометрию, традиционные методы нанесения смазки становятся неэффективны: покрытие либо вообще не попадает во внутренние полости, либо застаивается и стареет, создавая больше проблем, чем решений. Эта статья помогает инженерам и закупщикам разобраться в технических сложностях нанесения защитных покрытий и выбрать адекватные способы консервации.
Вы узнаете, почему стандартные смазочные материалы не работают в глубоких полостях, какие методы доказаны на практике, и как правильно подобрать тип смазки для каждого случая - от консервационной защиты до работы при экстремальных нагрузках.
Почему традиционные методы смазывания не работают в глубоких полостях
Изделие с узким каналом, глубоким отверстием или сложной внутренней геометрией создает барьер для стандартных способов нанесения смазки.
Когда закупщик выбирает тип защитного покрытия для такой детали, он сталкивается с фундаментальной проблемой: смазка либо не достигает нужных зон, либо там застаивается и теряет свойства.
Ручное нанесение кистью или тампоном охватывает только доступные поверхности. Детали с каналами длиной свыше 50 мм и диаметром менее 10 мм остаются с необработанными внутренними стенками, подверженными коррозии и фреттингу - механическому износу от микровибраций. Консервационная смазка для металла в таких условиях работает лишь на входе полости, оставляя ее тело незащищенным.
Погружение в ванну (окунание) кажется универсальным решением, но у него есть критический недостаток: смазка, залившая полость, охлаждается медленнее, окисляется внутри и образует осадок. Если зазор мал, этот осадок может деформировать посадку или нарушить допуск детали. Для пар металл-металл, где зазор исчисляется микронами, такой риск неприемлем.
Испарение растворителя тоже создает проблемы: если смазка на основе летучего растворителя попадает в глубокую полость, растворитель испаряется неравномерно, концентрирующая остаток в центре. Это приводит к образованию «пробки» высоковязкого вещества, которое блокирует циркуляцию воздуха и влаги - детали начинают потеть изнутри.
Физика адгезии и вязкости: две разные характеристики
Инженеры часто путают вязкость (способность текучести) с адгезией - прилипаемостью смазки к металлической поверхности.
Это разные свойства, и для полостей нужен баланс обоих, а не просто максимальная густота.
Вязкость измеряется в сСт (сантистоксах) или в условных единицах ISO VG. Смазка с вязкостью ISO VG 100 текет медленнее, чем VG 46, и заполняет полость дольше. Но высокая вязкость не означает лучшую защиту: если смазка слишком густая, она не проникнет в щели между деталями в паре металл-металл и останется комком на поверхности.
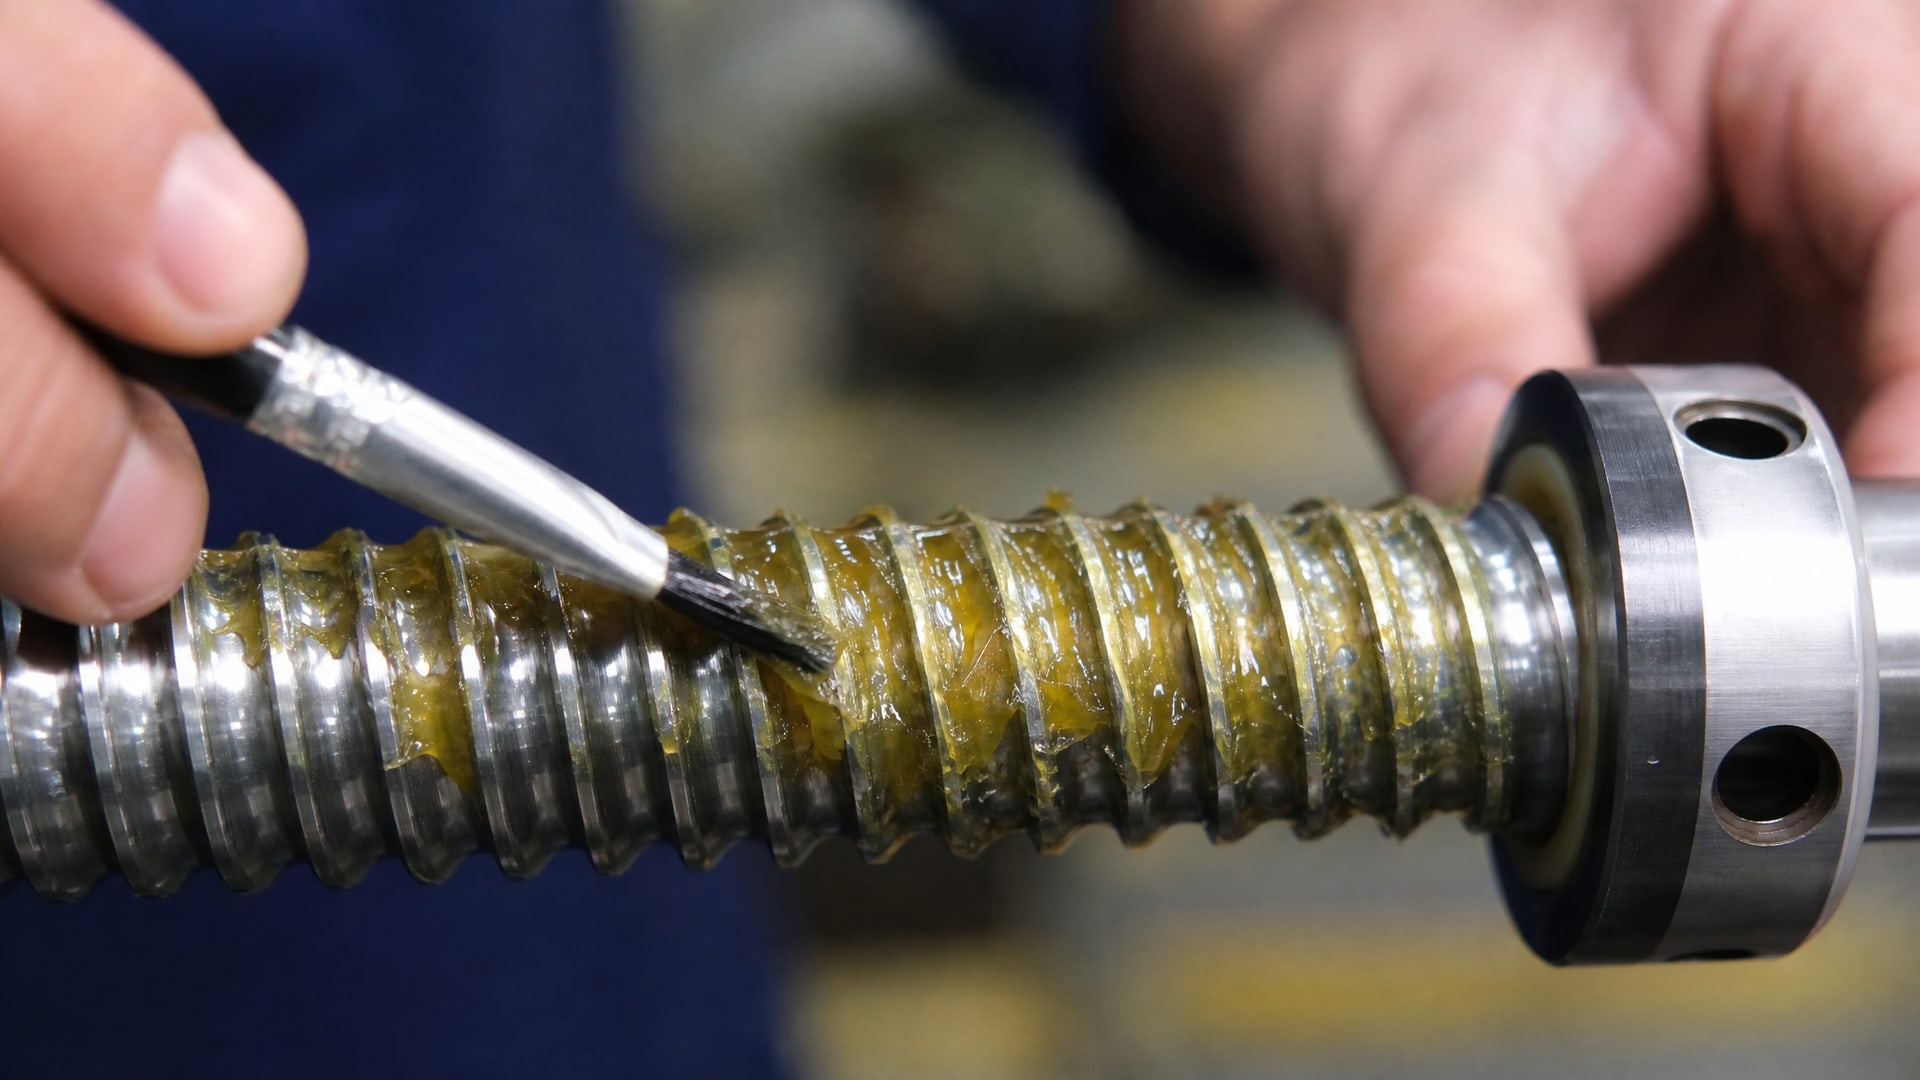
Адгезия - это способность смазки липнуть к железу и удерживаться там под давлением, вибрацией и температурным расширением. Восковая полироль защита часто опирается именно на адгезию: пчелиный воск или синтетический воск образует пленку, которая прилипает к поверхности и медленнее смывается водой, чем минеральное масло. Силиконовая смазка для металла работает иначе: кремнийорганический полимер обладает низкой вязкостью, но высокой адгезией - пленка тонкая, но держится крепко.
Для внутренних полостей нужна смазка с модерировано-высокой адгезией и средней или низкой вязкостью. Это позволит ей протечь в зазоры, создать там защитную пленку и не образовать застойные зоны.
Консервационная смазка для металла: выбор без компромиссов
Консервационная смазка служит одной цели: остановить коррозию при длительном хранении.
Для глубоких полостей ее основные требования:
Не должна оставлять вязких остатков, забивающих допуски.
Должна проникать в узкие щели и капиллярно удерживаться там.
Обязана защищать от морской соли, влаги и кислорода на срок от 6 месяцев до 2 лет.
Не должна оставлять на поверхности твердый нагар при испарении.
Классическая консервационная смазка на основе нефтяного масла с воском или летучим растворителем работает по принципу капиллярности: смазка заполняет полость, растворитель испаряется, воск остается. Но в закрытой полости испарение идет неравномерно, и образуется неоднородная защита.
Лучший вариант для сложной геометрии - смазка с низколетучим растворителем и ингибиторами коррозии (ИКГ). Такой состав медленнее высыхает (что дает времени на проникновение), но не оставляет твердой корки и пригодна как для пара металл-металл, так и для полостей с увеличенным зазором. Выбирать консервационную смазку для металла нужно, согласовав требования по сроку хранения и климату хранилища со спецификацией.
Методы нанесения: окунание, распыление и капиллярность
Выбор способа нанесения покрытия окунанием или другим методом зависит от доступности полости, требуемой толщины пленки и типа детали.
Окунание в ванну
Самый простой способ для серийного производства. Деталь опускается в ванну со смазкой на несколько секунд. Преимущества: однородное покрытие, скорость, минимум оборудования. Недостатки: излишки смазки капают, попадают на соседние детали; во внутренних полостях образуется подушка смазки, которая стареет и создает осадок.
Для окунания в ванну подходят смазки средней вязкости (ISO VG 32–68) с хорошей текучестью и низким водопоглощением. Время выдержки регулируют так, чтобы смазка заполнила полость, но не вытекла наружу через все щели.
Распыление (аэрозоль)
Распыление применяют, когда деталь сложной формы или когда нужна минимальная толщина пленки. Аэрозольная консервационная смазка наносится легким туманом, проникает в щели благодаря давлению пропеллента, быстро высыхает (частично), оставляя тонкую липкую пленку.
Для глубоких полостей распыление имеет два плюса: давление пропеллента проталкивает смазку глубоко, и пленка остается тонкой, не образуя осадка. Минус: неравномерность нанесения, сложность достичь внутренних участков без разборки детали.
Капиллярная пропитка (вакуум или переливом)
Самый точный, но трудозатратный метод. Деталь помещают в вакуум-камеру со смазкой, вакуум вытягивает воздух из полостей, затем давление восстанавливается, и смазка проникает повсюду. Или используют переливом: смазку заливают с одного конца, она течет через полость и выходит с другого.
Этот метод гарантирует, что каждая щель внутри заполнена, и смазка удерживается там благодаря адгезии и капиллярности. Подходит для критичных деталей, где нельзя допустить пустот. Вязкость смазки должна быть низкой (ISO VG 10–32), чтобы она проникала при вакууме без сопротивления.
Антифрикционные сухие покрытия: альтернатива жидким смазкам
Для решения проблем с нанесением покрытий во внутренние полости глубоких деталей, где традиционные жидкие смазки вымываются, окисляются или образуют застой, можно рассмотреть использование антифрикционных сухих покрытий.
Такие материалы формируют тонкую полимерную или нанокерамическую пленку, обеспечивающую смазывание без наплывов и без риска переполнения полости.
Сухие покрытия строятся на базе дисульфида молибдена (MoS₂), политетрафторэтилена (ПTFE) или синтетических углеводородов. Пленка толщиной 5–15 микрон скользит по металлу, снижая коэффициент трения с 0,5–0,8 до 0,05–0,15. Главное преимущество: пленка не течет, не стареет от окисления, прямо в полости образует сухой, стабильный слой.
Для смазки для пары металл-металл сухие покрытия работают особенно хорошо: между деталями не скапливается жидкость, нет опасности холодного пуска (когда при первом запуске вязкая смазка создает пиковое трение), нет необходимости в переподсмазке. Для сверления металла такие покрытия тоже выигрывают: стружка не липнет к инструменту, не забивает зубья.
Недостаток сухих покрытий: они не защищают от коррозии так же эффективно, как масляные пленки. Если деталь хранится во влажном климате, нужна дополнительная консервационная защита либо комбинированный подход: сухое покрытие + тонкий слой восковой полироли сверху.
Смазка для сверления металла и смазка для пар трения
Смазка для сверления металла и смазка для трения металл-металл - это часто разные по составу материалы, требующие разного подхода к нанесению в глубокие полости.
При сверлении смазка должна охлаждать сверло, улучшать отвод стружки и защищать зубья от налипания. Вязкость здесь умеренная (ISO VG 32–68), а адгезия должна быть высокой, чтобы смазка не выливалась на пол при первом обороте. Если отверстие глубокое и узкое, стандартное окунание дает избыток смазки, который создает сопротивление, повышает нагрев и ломает сверло. Здесь эффективнее распыление тонким слоем или капиллярная пропитка перед сверлением.
Смазка для трения металл-металл в паре скольжения (направляющие, каретки, шпиндели) критична по вязкости: она должна быть точно в диапазоне NLGI 0–2 или ISO VG 32–100, в зависимости от зазора и частоты. Консистенция и адгезия определяют, останется ли смазка между деталями или вытечет под нагрузкой. Для внутренних полостей в таких узлах нужна смазка с максимально возможной адгезией, чтобы эффект сохранялся после первых часов работы.
Силиконовая смазка для металла: преимущества и ограничения
Силиконовая смазка для металла строится на базе полиметилсилоксана (ПМСО) - синтетического углеводорода, который химически инертен и не реагирует с железом, медью или алюминием.
Ее особенности:
Низкая вязкость (обычно ISO VG 10–32): проникает в щели и полости почти без сопротивления.
Высокая адгезия: остается на поверхности, несмотря на смывание водой и влагой.
Широкий диапазон рабочих температур: от −40 °C до +180 °C без потери свойств.
Не окисляется и не требует переподсмазки в течение 1–2 лет хранения.
Для внутренних полостей силиконовая смазка - один из лучших выборов, потому что она протечет в самые узкие зазоры, создаст там тонкую водоотталкивающую пленку и останется стабильной при любом климате. В паре металл-пластик она тоже безопасна: не разбухает резину, не воздействует на полиамид или фенолформальдегидные пластмассы.
Ограничение: силиконовые смазки не обеспечивают защиту от абразивного износа так же хорошо, как масляные с противозадирными присадками. Для смазки для пар металл-пластик, где трение допускается, силикон работает отлично. Для высоконагруженных кулачков, клапанов, толкателей рекомендуют минеральное масло с ингибиторами или синтетику.
Защитное покрытие деталей: интеграция методов
Защита внутренних полостей требует комплексного подхода: нельзя выбрать один метод и забыть о проблеме.
Первый этап - подготовка: деталь очищается от производственной грязи, стружки и окислов. Если детали с полостями не очищены перед смазкой, загрязнение останется внутри, смешается со смазкой и превратится в абразив.
Второй этап - нанесение первого слоя консервационной смазки. Выбирается метод: окунание, распыление или капиллярность. Смазка заполняет все доступные зазоры и создает первый барьер от коррозии.
Третий этап - контроль толщины и равномерности. Если смазки слишком много, излишки удаляют мягкой ветошью после того, как смазка слегка зафиксируется (не протирают сразу, иначе сотрется вся). Если слишком мало, наносят второй слой.
Четвертый этап - выдержка и сушка (если используется летучий растворитель). Деталь оставляют на 2–6 часов в вентилируемом помещении, чтобы растворитель испарился и смазка прилипла.
Пятый этап - упаковка в защитную пленку и хранение при стабильной температуре (15–25 °C) и влажности (40–60%). Если условия хранения экстремальны (влажность выше 80%, резкие перепады температуры), наносят дополнительный слой восковой полироли сверху.
Часто задаваемые вопросы
Почему смазка образует корку во внутренней полости?
Когда растворитель испаряется из замкнутого объема полости, он конденсируется на холодных стенках и снова растворяет смазку, создавая циркуляцию. Если зазор мал и вентиляции нет, остаток концентрируется в центре и высыхает в плотную корку. Это замедляет испарение остального растворителя, и полость потеет изнутри. Решение: использовать смазку без летучего растворителя или увеличить вентиляцию перед упаковкой.
Какую вязкость выбрать для смазки в глубокое отверстие?
Для полостей диаметром менее 5 мм рекомендуют ISO VG 10–32: такая смазка протечет под собственным весом или легким давлением воздуха за несколько минут. Для полостей 5–15 мм можно использовать VG 32–68. Выше VG 100 смазка в узкую полость может не попасть вообще. Проверяются на опытной партии.
Подходит ли силиконовая смазка для консервации?
Да, но с ограничениями. Силикон хорошо защищает от влаги благодаря адгезии и водоотталкиванию, но не содержит ингибиторов коррозии, как масло. Для хранения до 6 месяцев при влажности до 70% силикон достаточен. Для длительного хранения во влажном климате нужна минеральная консервационная смазка с присадками.
Сколько слоев смазки наносить во внутреннюю полость?
Один слой, но контролируемый по толщине. Норма - примерно 20–50 микрон пленки после сушки. Два слоя целесообразны только если первый слой неровный или частично стерт. Избыток смазки опаснее недостатка: создает застой, окисляется и образует осадок.
Может ли сухое покрытие полностью заменить жидкую смазку для консервации?
Сухие покрытия защищают от трения, но не от коррозии так же хорошо, как масло. Для пар металл-металл, где трение - главная проблема, сухое покрытие эффективно. Для консервации на складе рекомендуют комбинированный подход: сухое покрытие для снижения трения + тонкий слой восковой полироли для дополнительной защиты от влаги.
Заключение
Защита внутренних полостей глубоких деталей от коррозии и трения требует отхода от стандартного подхода. Выбор консервационной смазки для металла и метода ее нанесения зависит от геометрии полости, требуемого уровня защиты, сроков хранения и климата. Традиционное окунание в ванну часто неэффективно: смазка либо не проникает в узкие щели, либо застаивается и окисляется.
Вашим следующим шагом должно быть испытание выбранной смазки на опытной детали, близкой по геометрии и материалу к серийным образцам. Проверьте, как смазка проникает при выбранном методе (капиллярность, распыление или окунание), какая остается толщина пленки после высыхания, и как долго держится защита в условиях вашего хранилища. Если после первого теста обнаружатся пустоты или корка, измените время выдержки, вязкость или добавьте дополнительный контроль вентиляции. Правильный выбор смазки и метода нанесения сокращает потери от коррозии в два-три раза и упрощает логистику на складе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.