
Смазка для линии розлива: риски абразивного износа и методы их предотвращения
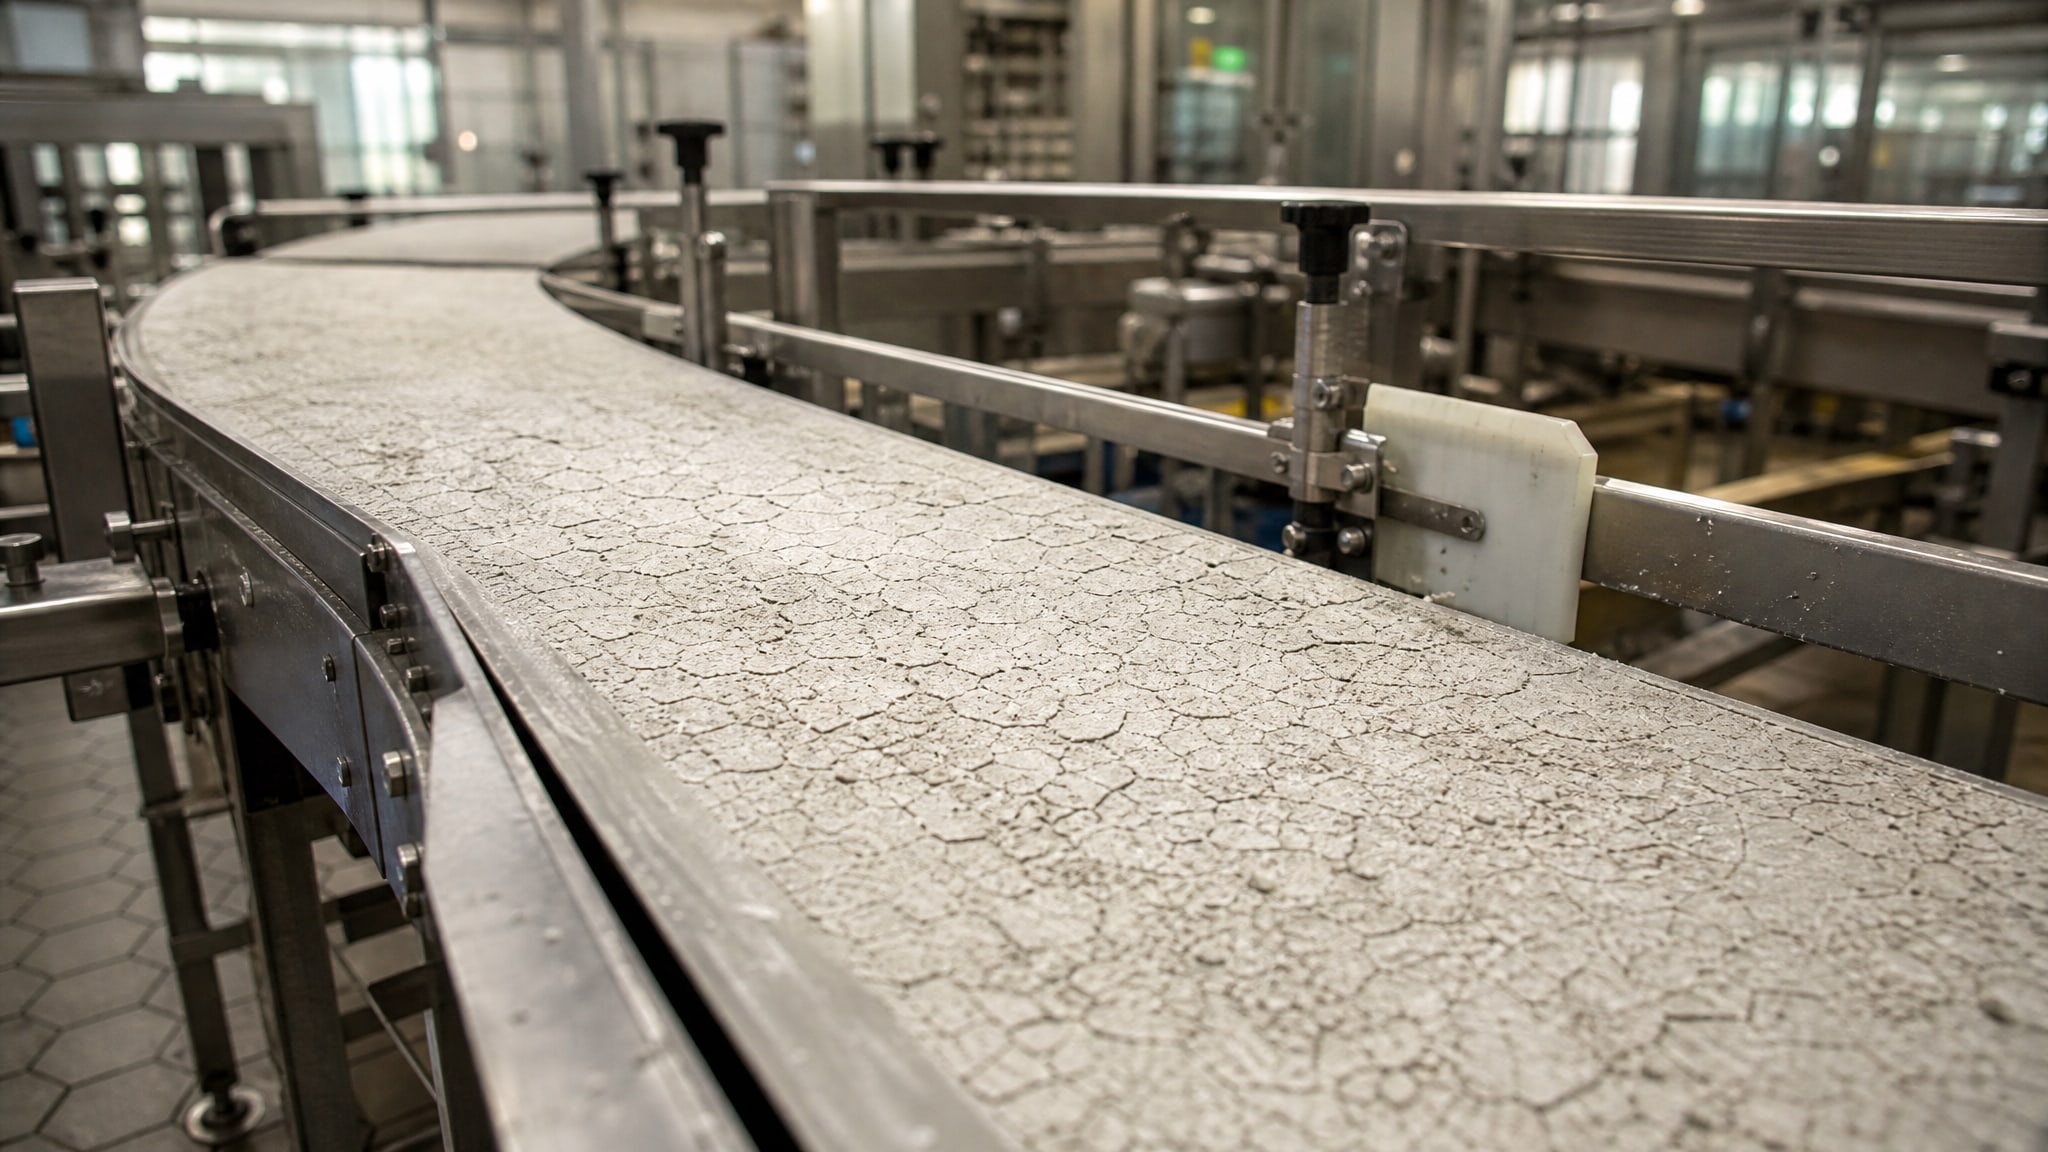
На линиях розлива и фасовки напитков, молочных продуктов, масел абразивный износ конвейерных узлов становится серьезной проблемой, которая напрямую влияет на уровень производительности и сроки плановых остановок. Абразивная среда возникает не только из-за загрязнений продукта, но и вследствие неправильного выбора смазки, ее вымывания щелочными растворами при мойке и образования твердых отложений, которые сами становятся источником износа направляющих, цепей и подшипников. Статья разберет, как механизмы образования абразива связаны с характеристиками смазочного материала, какие параметры конвейерной смазки критичны для защиты оборудования, и как скорректировать программу смазывания, чтобы минимизировать риск преждевременного выхода узлов из строя.
Тем, кто отвечает за смазочное хозяйство упаковочных и розливочных производств, эта информация поможет правильно классифицировать зоны оборудования по риску, выбрать смазку с нужным допуском и предотвратить типичные ошибки в применении.
Механизм образования абразивной среды на конвейерах
Абразивная среда на конвейерной линии формируется в результате попадания твердых частиц в зону трения.
Это может быть песок или грязь, попавшие с продуктом, твердые добавки, осевшие из водорастворимой смазки при высыхании, или серый налет от разложения масляной основы под действием щелочных растворов при промывке. Каждая такая частица действует как миниатюрный режущий инструмент, увеличивая трение и ускоряя износ направляющих и звездочек.
Механизм запускается следующим образом: если смазка имеет недостаточную адгезию (способность прилипать к поверхности) или вязкость, смазочная пленка выдавливается из зоны контакта под нагрузкой и не восстанавливается. При этом включение в эту зону даже микронных частиц твердого материала вызывает интенсивное микрорезание поверхности металла. На упаковочных и розливочных линиях, где работают под постоянной нагрузкой с пусками и реверсами, такой переход в граничный режим трения происходит намного быстрее, чем в спокойных условиях.
Практические данные показывают, что допустимый износ направляющих составляет до 30 процентов их толщины, критический -40–50 процентов, аварийный - более 50 процентов. На многих производствах узлы выходят из строя уже при 45–60 процентах износа, так как нарастает люфт, появляются рывки при пусках, и возрастает потребление электроэнергии.
Как вода и щелочные растворы ускоряют абразивный износ
Вода - враг любой смазки на нефтяной основе.
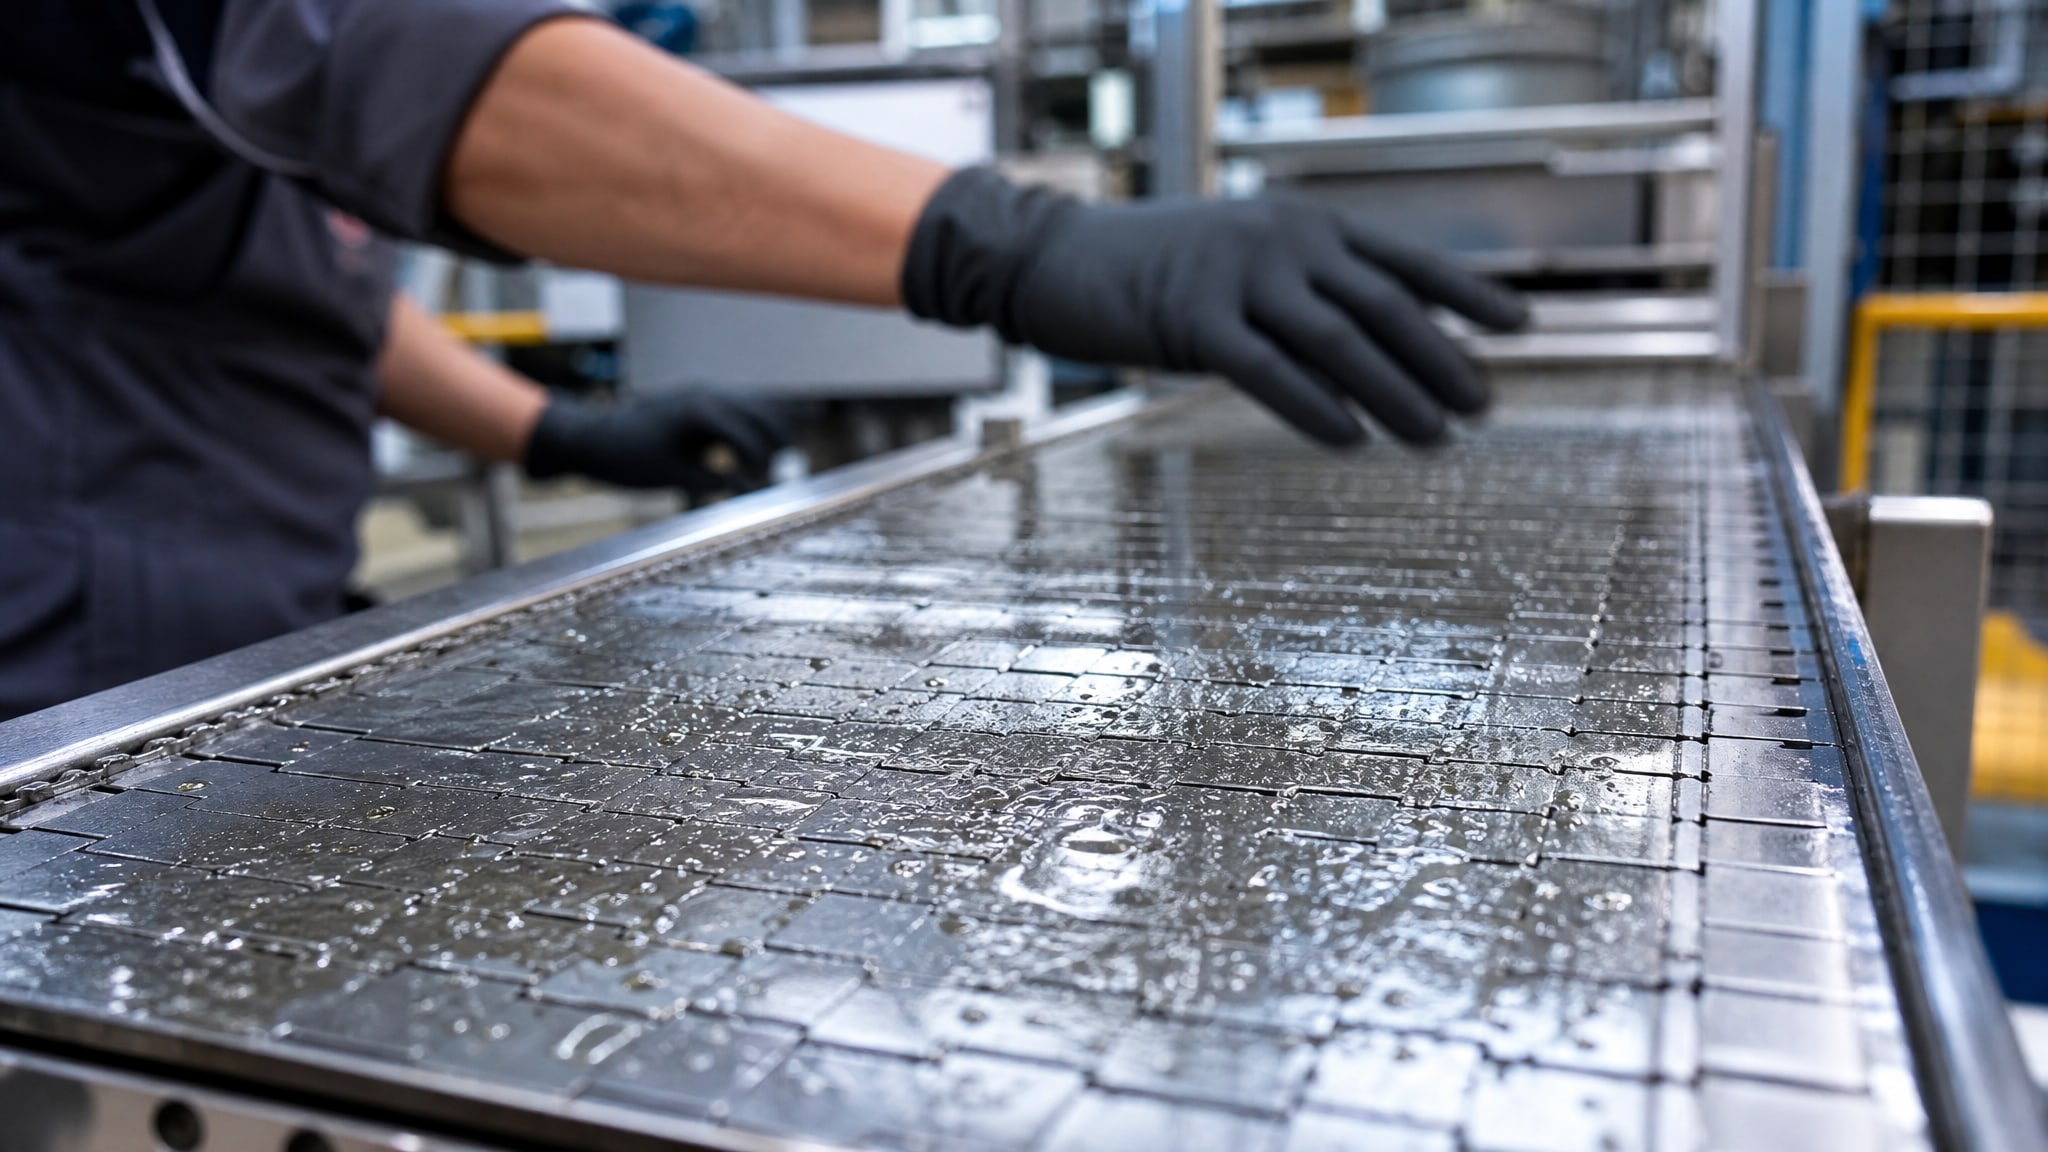
При мойке конвейера щелочными растворами или просто водой смазка вымывается из узлов, и между трущимися поверхностями образуется тонкая водяная пленка, которая не может удерживать нагрузку. Металл начинает работать почти что по металлу, и любые микрочастицы становятся абразивом.
Параллельно происходит второй процесс: растворенные в воде соли жесткости - кальций и магний - осаждаются в виде белого кристаллического налета прямо на поверхностях направляющих и роликов. Этот налет не только снижает гладкость скольжения, но и создает препятствия для равномерного распределения смазки. При следующей попытке смазать узел новая смазка не заполняет впадины между кристаллами, и ее защитная способность резко падает.
Водорастворимые смазки, которые иногда применяют на пищевых производствах из-за лучшей совместимости с санитарными растворами, при высыхании могут оставлять серую твердую пасту или пленку. Частицы твердых добавок, входящих в их состав для улучшения несущей способности, выпадают из раствора и накапливаются в узлах, становясь источником абразива. Тем самым попытка избежать вымывания ведет к противоположному результату: налет сам становится абразивом.
Это означает, что выбор смазки с хорошей влагостойкостью и удержанием на поверхности - не столько вопрос комфорта, сколько вопрос сохранения ресурса узлов после мойки.
Роль вязкости, липкости и EP-присадок в предотвращении абразива
Вязкость смазки - ее текучесть - определяет, насколько хорошо смазка проникает в узкие зазоры и насколько прочную пленку она образует.
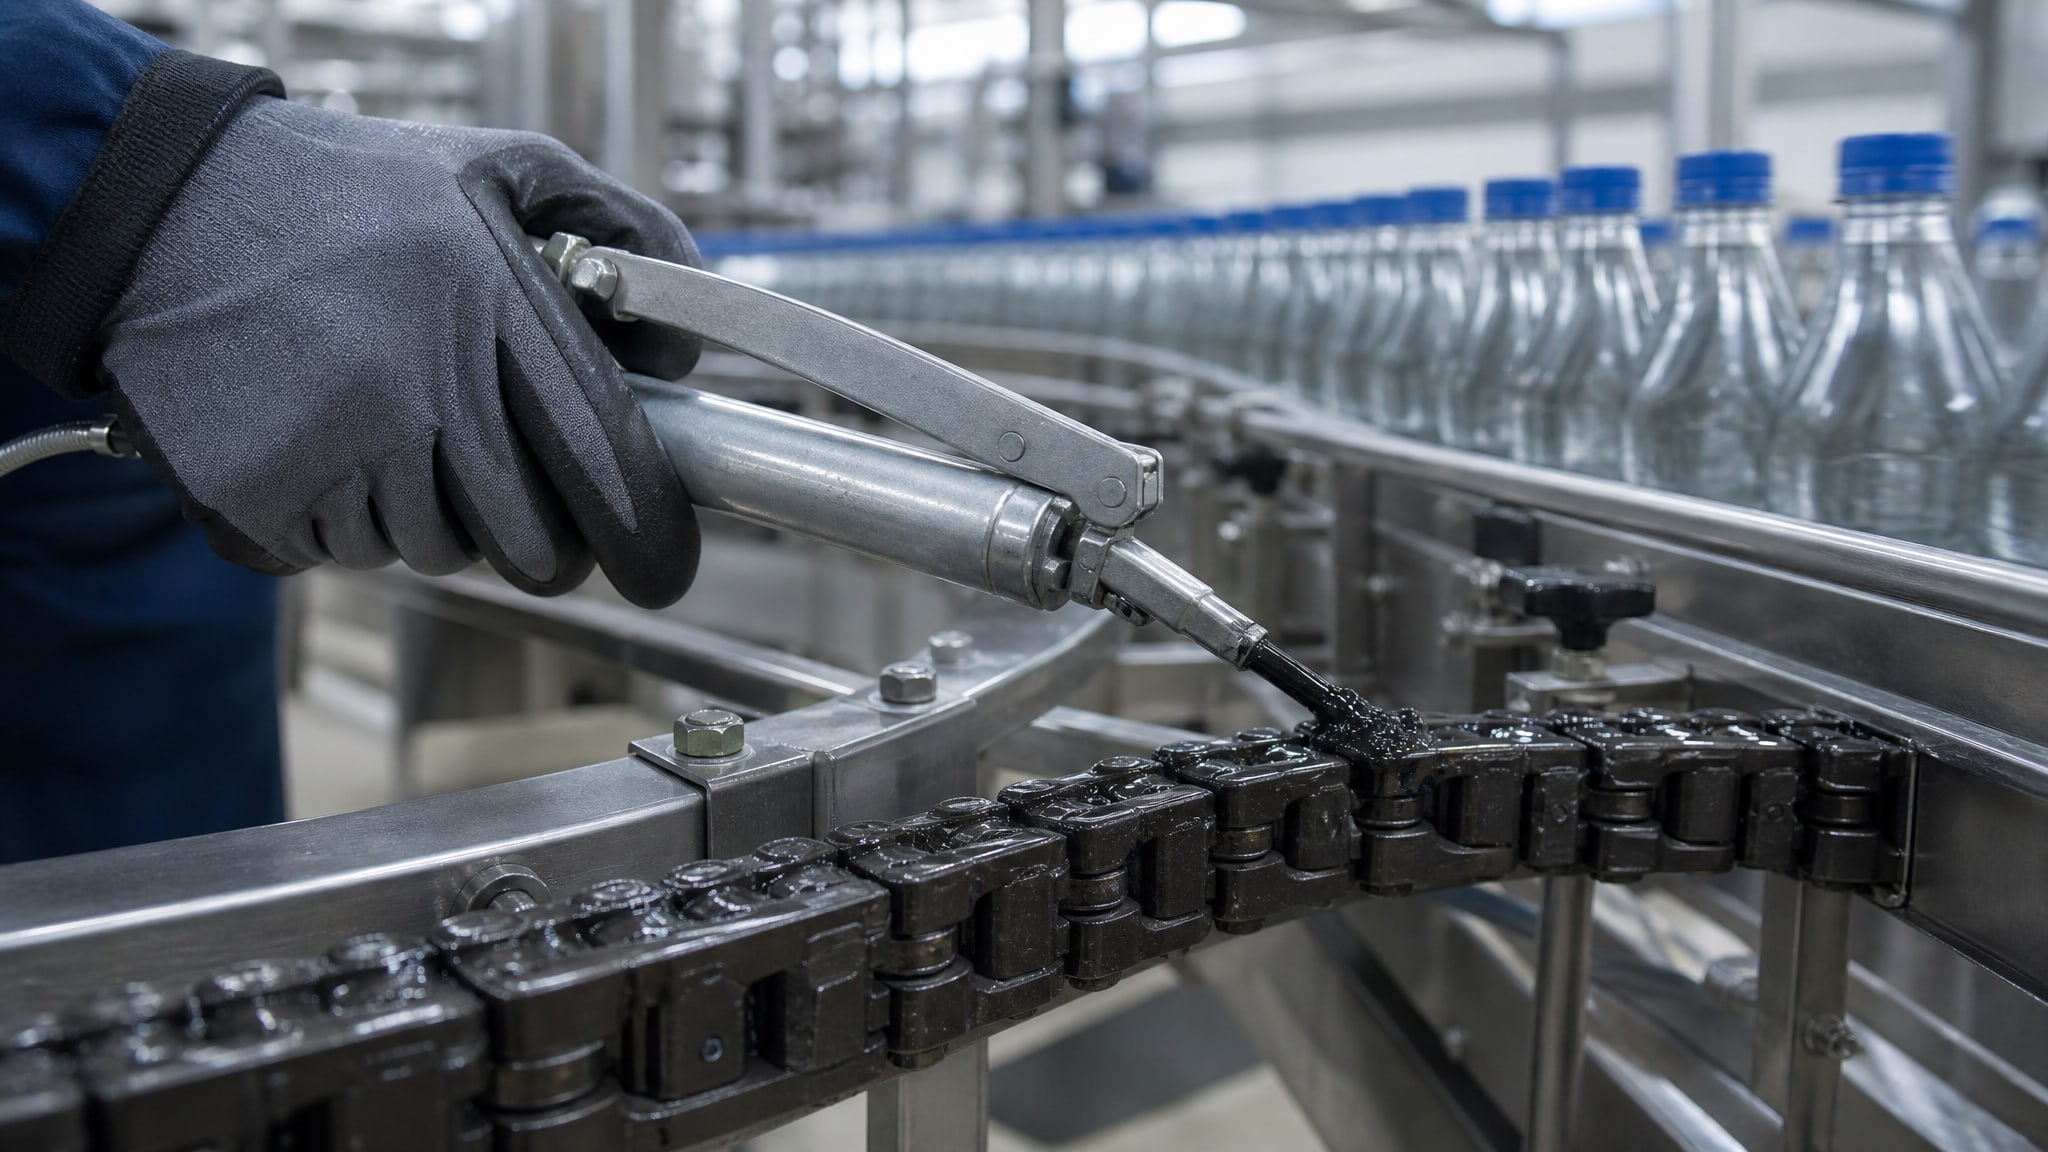
Смазка с недостаточной вязкостью слишком жидкая; под нагрузкой она выдавливается из зоны контакта и не восстанавливается. Смазка с чрезмерной вязкостью не проникает в узлы, оставляя сухие участки.
Адгезия смазки - это ее способность прилипать к поверхности и не соскальзывать с нее при вибрации или движении. Для конвейеров, на которых работают с постоянными пусками, реверсами и нестабильными нагрузками, адгезия критична. Если смазка сползает с поверхности, в узел проникают загрязнения.
EP-присадки (противозадирные добавки) активируются при локальном повышении температуры в зоне контакта во время перегрузок, пусков и заклиниваний. Они химически реагируют с поверхностью металла, образуя защитный слой, который предотвращает адгезионное схватывание и переход в режим заедания. Смазки без EP-присадок при кратковременных скачках нагрузки быстро теряют защитную способность и не удерживают пленку.
Для упаковочных и розливочных линий рекомендуется применять консистентные смазки класса NLGI 2, усиленные добавками PTFE (политетрафторэтилена). PTFE создает дополнительный слой защиты от абразивных частиц: микроскопические твердые частички PTFE забиваются в микропоры поверхности и препятствуют глубокому внедрению абразива. Тем самым даже при попадании грязи износ не ускоряется столь драматично.
Зонирование оборудования и выбор допусков для минимизации рисков
Конвейерная линия розлива не однородна: на ней есть узлы, где возможен прямой или инцидентный контакт смазки с продуктом, и есть узлы, где такого риска нет.
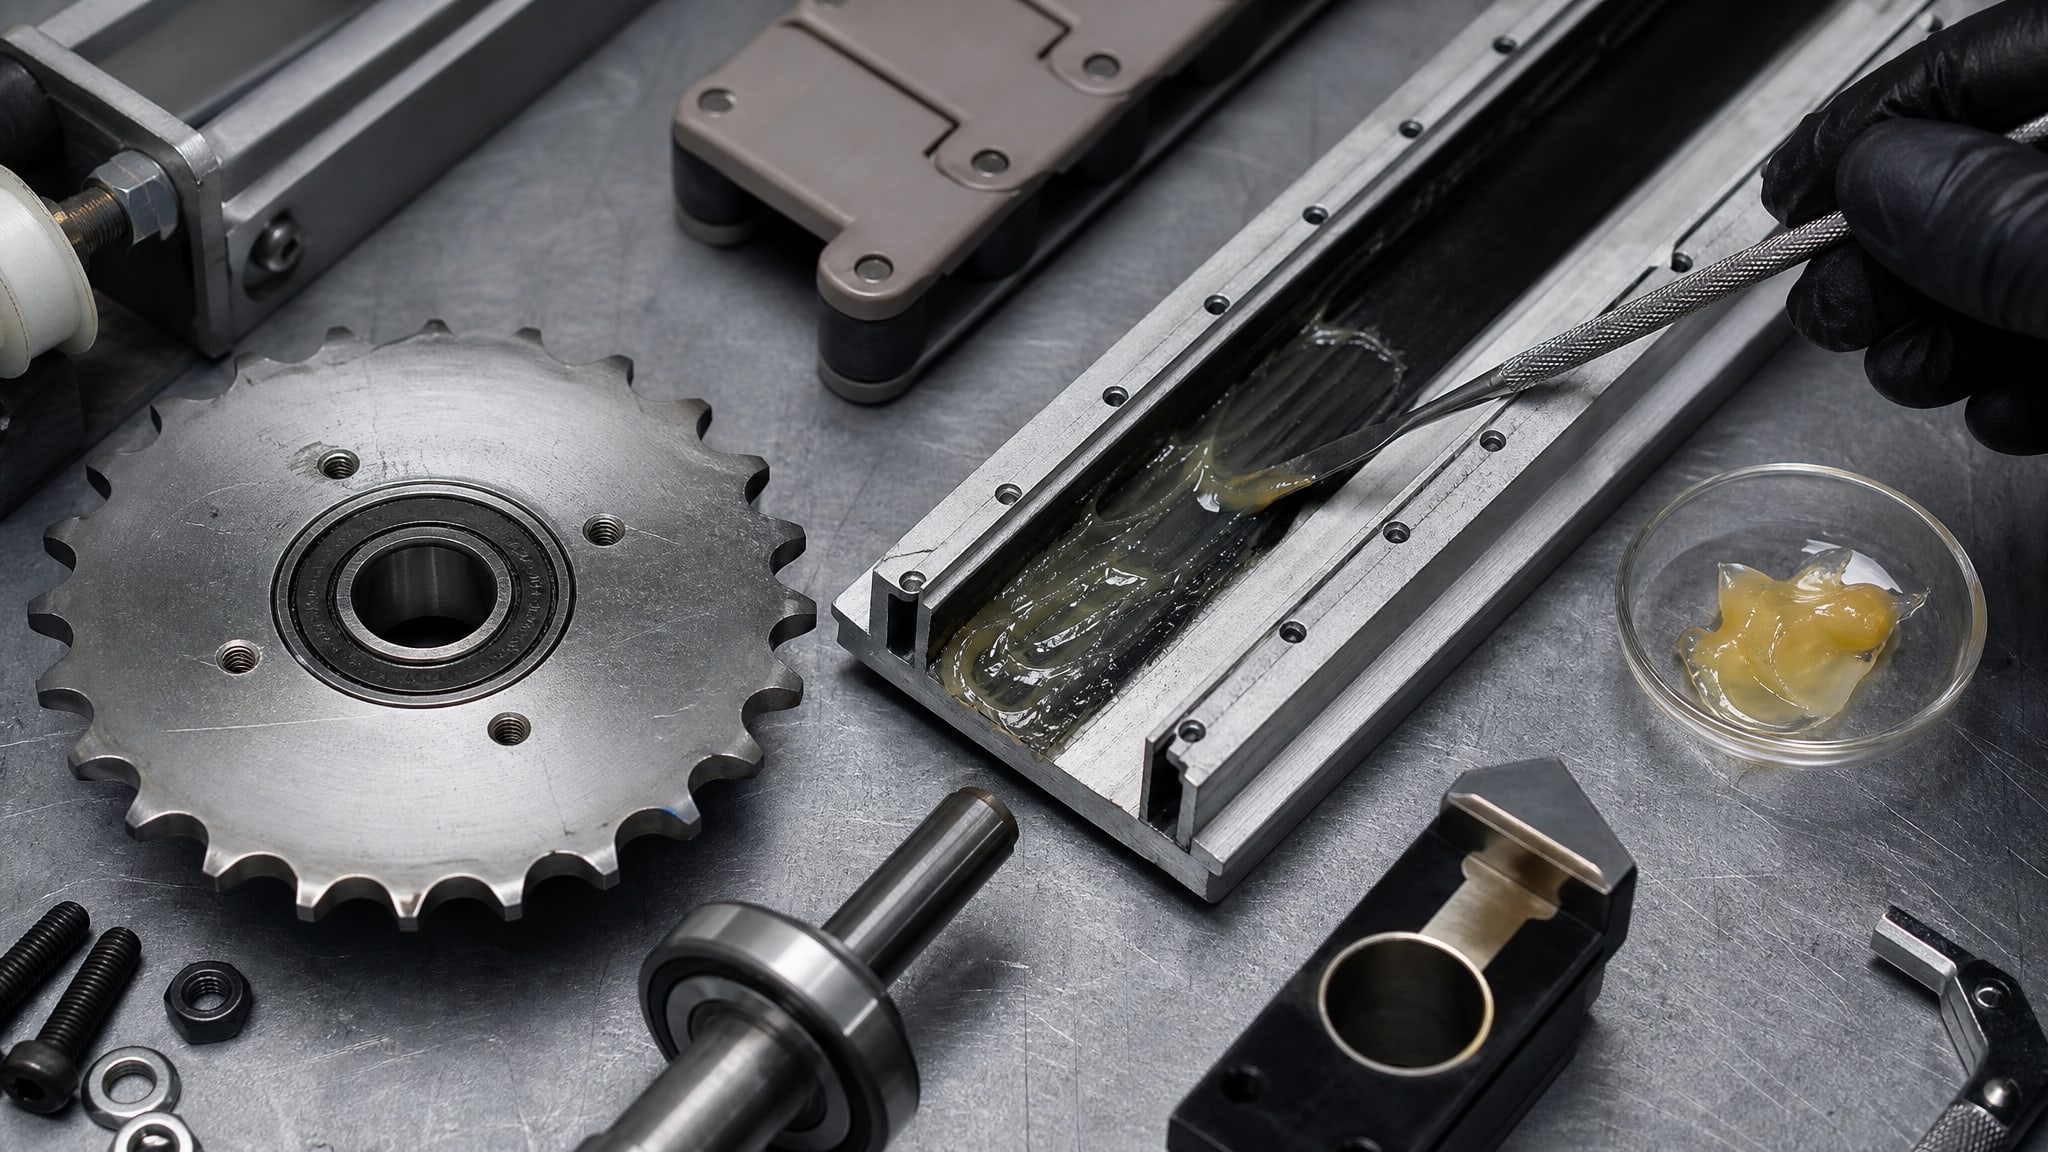
Правильное зонирование позволяет выбрать оптимальную смазку для каждой зоны и исключить ненужные ограничения.
Зона прямого контакта включает звездочки привода, открытые направляющие конвейерной ленты и цепи, которые находятся в процессе розлива над тарой и продуктом. Здесь требуется смазка с допуском NSF 3H, предусмотренная для прямого контакта с пищей.
Зона инцидентного контакта - это участки, где возможна случайная капля смазки на упаковку или продукт, например узлы натяжения, боковые направляющие конвейера, открытые подшипники на краю линии. Для этих узлов применяют смазку NSF H1, которая безопасна при случайном попадании и одновременно обеспечивает надежную защиту от абразива благодаря хорошей адгезии и влагостойкости.
Зона без риска контакта - это внутренние подшипники редукторов, скрытые направляющие, узлы, находящиеся ниже уровня розлива. Здесь можно применять более дешевые промышленные смазки без пищевого допуска, так как риск загрязнения продукта исключен. Однако и в этой зоне следует избегать смазок, склонных к вымыванию или образованию твердых отложений, так как абразив может образоваться и там.
Правильное зонирование обычно снижает затраты на смазку на 20–30 процентов, так как не требуется везде использовать дорогие материалы с пищевым допуском, но при этом защита оборудования остается на должном уровне. Кроме того, такой подход упрощает учет и переподготовку персонала.
Твердые отложения и налет: когда защита становится абразивом
Одна из частых ошибок - предположение, что регулярная подача смазки автоматически защищает узлы от износа.
На практике, если смазка неподходящая или условия нанесения неправильные, отложения накапливаются, и сама смазка становится источником проблем.
Белый налет от солей жесткости образуется обычно на направляющих и роликах после мойки. Он не вредит напрямую, но препятствует проникновению новой смазки в микротрещины и впадины поверхности. При следующей подаче свежей смазки старый налет не очищается, и смазка скатывается поверх него, оставляя сухие участки.
Серые твердые отложения, которые остаются после высыхания водорастворимых смазок, действуют иначе. Они накапливаются в узких щелях между направляющей и корпусом, в зазорах между звеньями цепи, в канавках подшипников. Когда узел начинает работать, эти отложения не перемещаются вместе со смазкой, а остаются на месте и работают как наждачная шкурка, ускоряя износ поверхности трения.
Практические рекомендации по контролю таких отложений включают периодическую визуальную проверку состояния направляющих и роликов, удаление видимого налета с помощью щеток (без применения абразивных материалов, так как они только углубляют проблему) и замену смазки на ту, которая не образует твердых отложений при высыхании. На некоторых производствах практикуется ежемесячная частичная замена смазки в критичных узлах конвейера, что позволяет избежать накопления продуктов окисления и разложения.
Подбор смазки под реальные режимы нагрузки
Универсальной смазки, подходящей для всех режимов на конвейере, не существует.
Разные участки линии работают при разных нагрузках и скоростях, и смазка должна быть адаптирована к каждому из них.
На участках с постоянными пусками и реверсами, где возникают кратковременные пики нагрузки, смазка должна содержать EP-присадки и иметь хорошую адгезию. При запуске под нагрузкой в зоне контакта скорость скольжения поверхностей максимальна, и обычная пленка смазки разрывается. EP-присадки срабатывают именно в такие моменты, образуя защитный слой.
На участках с полимерными направляющими (капролон, полиэтилен высокой плотности) смазка на нефтяной основе может вызвать набухание материала и даже его разрушение. Для таких узлов требуются специально подобранные составы, которые совместимы с полимерами и при этом сохраняют защитные свойства.
На участках с пусками при низких температурах (например, если линия расположена в неотапливаемом помещении или в регионе с холодным климатом) смазка должна оставаться текучей и не загустевать. Слишком вязкая смазка при холодном пуске не проникает в узлы, оставляя сухие участки и ускоряя абразивный износ.
Правильный подбор смазки начинается с аудита реальных режимов работы каждого узла конвейера: нагрузки, скорости, наличия пусков и реверсов, температуры окружающей среды, типа материалов направляющих и подшипников, а также интенсивности и типа мойки. На основе такого аудита формируется карточка подбора, в которой для каждого узла указывается требуемый класс вязкости, тип допуска (H1, H2, 3H) и функциональные требования (EP, PTFE, влагостойкость).
Признаки абразивного износа и программа контроля
Абразивный износ на конвейере проявляется рядом характерных признаков, которые заметны при плановом техническом обслуживании и в процессе наблюдения за работой оборудования.
Первый признак - увеличение люфта в направляющих и подшипниках. При надавливании на корпус подшипника вручную узел начинает слегка раскачиваться, что раньше было невозможно. Это указывает на то, что радиальный износ достиг значительной величины.
Второй признак - повышенный шум и вибрация при работе конвейера. Абразивный износ неравномерен: одни участки стираются быстрее, другие медленнее, что приводит к дисбалансу. При этом возрастают вибрации, которые передаются на конструкцию и становятся слышны как характерный скрежет или дребезжание.
Третий признак - следы износа на поверхности направляющих. Под микроскопом или при использовании лупы видны параллельные микроцарапины, идущие в направлении скольжения. При абразивном износе эти царапины более глубокие и многочисленные, чем при нормальном износе.
Четвертый признак - изменение цвета смазки. Если смазка, которая была желто-коричневой, стала серого цвета и содержит видимые частицы, это может указывать на то, что она накопила в себе абразивные частицы. Такую смазку нужно срочно заменить.
Программа контроля абразивного износа включает еженедельный визуальный осмотр направляющих и подшипников на предмет люфта, шума и вибрации, ежемесячную проверку состояния смазки (цвет, наличие загрязнений), ежеквартальное измерение зазоров специальным инструментом и ежегодную фотодокументацию состояния узлов. На основе этих данных строится прогноз ресурса узла, и направляющие заменяются до того, как их износ превышает критический порог.
Использование смазок, стойких к вымыванию и не образующих твердых отложений, позволяет продлить интервалы между техническим обслуживанием на 30–40 процентов в сравнении с применением обычных минеральных смазок. На линиях розлива в пищевой промышленности, где требуется смазка с пищевым допуском и устойчивостью к агрессивным средам, специалисты конвейерных хозяйств прибегают к составам с усиленной адгезией и PTFE, которые работают как при инцидентном контакте с продуктом, так и при воздействии щелочных растворов для санитарной обработки.
Часто задаваемые вопросы
Что такое адгезия смазки и почему она важна для конвейеров?
Адгезия - это способность смазки прилипать к металлической поверхности и оставаться на ней при вибрации, движении и воздействии внешних сил. На конвейерах с частыми пусками и реверсами низкая адгезия приводит к соскальзыванию смазки с поверхности, проникновению грязи в узлы и ускоренному абразивному износу. Хорошая адгезия предотвращает это, удерживая защитную пленку на месте.
Почему белый налет на конвейере ускоряет абразивный износ?
Белый налет - это кристаллы солей жесткости, которые осаждаются из воды при мойке. Они препятствуют равномерному распределению новой смазки и создают неровности поверхности, в результате чего смазочная пленка становится неоднородной. При этом усиливается микроконтакт металла по металлу, и любые микронные частицы твердого материала начинают действовать как абразив.
Можно ли применять одну универсальную смазку для всех узлов конвейера?
Нет. Разные узлы конвейера работают при разных нагрузках, скоростях и режимах (постоянная работа, пуски-остановки, реверсы). Кроме того, разные участки имеют разный риск контакта с продуктом и разные материалы направляющих. Правильное зонирование оборудования и подбор смазки под каждую зону обеспечивают надежную защиту и долговечность узлов.
Чем отличается помутнение смазки от нормального изменения цвета?
Помутнение указывает на эмульгирование смазки (смешивание с водой) или на накопление в ней твердых загрязнений. Нормальное изменение цвета при старении смазки происходит медленнее и равномерно. Если смазка резко помутнела и содержит видимые частицы, это повод для срочной замены, так как она уже не защищает узлы.
Как часто нужно менять смазку на конвейере розлива?
Интервал замены зависит от интенсивности мойки, типа продукта, режима работы и качества самой смазки. На практике на современных линиях розлива интервал составляет от одного месяца до трех месяцев в критичных узлах (направляющие, натяжители) и от трех до шести месяцев в узлах с меньшим риском контакта и загрязнения. Если смазка начала помутневать или появился запах окисления, замену нужно провести раньше, независимо от графика.
Заключение
Абразивный износ на линиях розлива - это не неизбежная беда, а результат цепочки факторов: неправильного выбора смазки, ее вымывания при мойке, накопления твердых отложений и недостатка адгезии. Поняв механизм образования абразивной среды, можно целенаправленно его предотвращать через правильное зонирование оборудования, выбор смазок с нужной адгезией, влагостойкостью и EP-присадками, а также через регулярный контроль состояния узлов.
Первый практический шаг - провести аудит конвейерной линии, разделить узлы по зонам риска и подготовить карточку подбора смазок. Второй шаг - внедрить программу планового контроля: еженедельный осмотр, ежемесячную проверку состояния смазки и ежеквартальное измерение зазоров. Третий шаг - выбрать для каждой зоны смазку, стойкую к вымыванию и образованию твердых отложений, с хорошей адгезией и подходящей вязкостью. На основе этой системы ресурс направляющих, цепей и подшипников можно продлить на 30–40 процентов, а расходы на внеплановый ремонт и замену узлов - заметно снизить.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.