
Смазка алюминиевая банка: эффективность силиконовых составов на упаковке
Силиконовые смазки давно стали стандартом на упаковочных линиях, однако их поведение существенно различается в зависимости от типа контактной поверхности. При работе с алюминиевыми банками, ПЭТ-тарой и стеклянной упаковкой инженеры сталкиваются с разными требованиями к адгезии, совместимости и долговечности защитной пленки. Статья разбирает, почему один и тот же состав работает по-разному на этих материалах, какие физические причины влияют на эффективность, и как подобрать оптимальное решение для конкретного узла дозирующего и упаковочного оборудования.
Специалистам закупок и техническим инженерам эта информация поможет избежать переподбора смазки, снизить затраты на переналадку и предотвратить преждевременный износ уплотнений и направляющих на линиях розлива.
Физика адгезии силиконовых смазок к различным материалам
Главное свойство, которое определяет, насколько хорошо смазка прилипнет и останется на поверхности материала, - это поверхностная энергия.
Это физическая величина, которая показывает, с какой "охотой" жидкий состав смачивает твердое вещество.
Для эффективного смачивания силиконовыми компонентами требуется минимальная поверхностная энергия около 38–40 мДж/м². Для сравнения: полиэтилен (ПЭ) имеет поверхностную энергию 31–33 мДж/м², полипропилен (ПП) -29–30 мДж/м², а политетрафторэтилен (PTFE) - всего 18–20 мДж/м². Это означает, что силиконовая смазка неплохо прилипнет к стеклу и полиэтилентерефталату (ПЭТ), хуже - к ПЭ и ПП, а на PTFE может просто скатываться капельками без адгезии.
Алюминий в этом отношении занимает особое место. Его поверхностная энергия выше, чем у пластиков, но на алюминии всегда присутствует оксидная пленка - слой Al₂O₃ толщиной в несколько нанометров, который защищает металл от коррозии. Именно с этой пленкой контактирует смазка, а не с самим алюминием. Даже микроскопические загрязнения (масляная пленка, окисленные частицы, пыль) снижают эффективность адгезии и могут привести к преждевременному вывариванию смазки.
Для упаковочного оборудования это имеет практическое значение: если алюминиевую банку или крышку перед сборкой не очистили должным образом, смазка может держаться неустойчиво, что особенно заметно при вибрации, тепловых скачках или воздействии влажной среды.
Совместимость силиконовых смазок с материалами упаковки
Силиконовые составы называют универсальными не без причины: они химически инертны и не вступают в реакцию с большинством конструкционных материалов.
Однако "совместимость" - не то же самое, что "одинаковая эффективность".
На стекле силиконовая смазка работает предсказуемо: стекло имеет высокую поверхностную энергию (выше 100 мДж/м²), поэтому смазка легко смачивает его, образует тонкую, устойчивую пленку и держится долго даже при механическом воздействии. Скорость испарения и вывариивания минимальна. На горячих участках линий розлива стекло остается одним из наиболее предсказуемых материалов.
На ПЭТ адгезия чуть ниже, чем на стекле, но достаточна для большинства применений. ПЭТ используют в основном для холодного розлива (напитки, вода), поэтому смазка находится в более благоприятных условиях: нет резких перепадов температур, минимален контакт с агрессивными средами. Однако пластик более чувствителен к набуханию и может слегка расширяться или сжиматься при изменении влажности или при контакте с некоторыми химическими компонентами смазки, что влияет на механические зазоры в уплотнениях.
На алюминии картина сложнее. Чистая алюминиевая поверхность в банке или крышке часто проходит производственные процессы - окраску, анодирование или нанесение защитных покрытий. Если на поверхность попал жир от руки или от предыдущего технологического процесса, адгезия смазки упадет. Более того, при нагреве (что неизбежно на линиях горячего розлива) смазка должна не только держаться, но и не способствовать коррозии металла. Вода, попадающая под смазку, может ускорить окисление алюминия, если смазка недостаточно гидрофобна.
Силиконовые смазки обладают хорошей водоотталкивающей способностью (водопоглощение менее 0,1% по массе) и не смываются водой, что является большим плюсом. Это свойство критично для оборудования, работающего во влажной среде или при регулярной мойке.
Когда смазка вывариивается: влияние температуры и режима работы
На линиях горячего розлива (пастеризация, разлив горячих напитков, консервирование) смазка подвергается испытанию не только адгезией, но и испаряемостью.
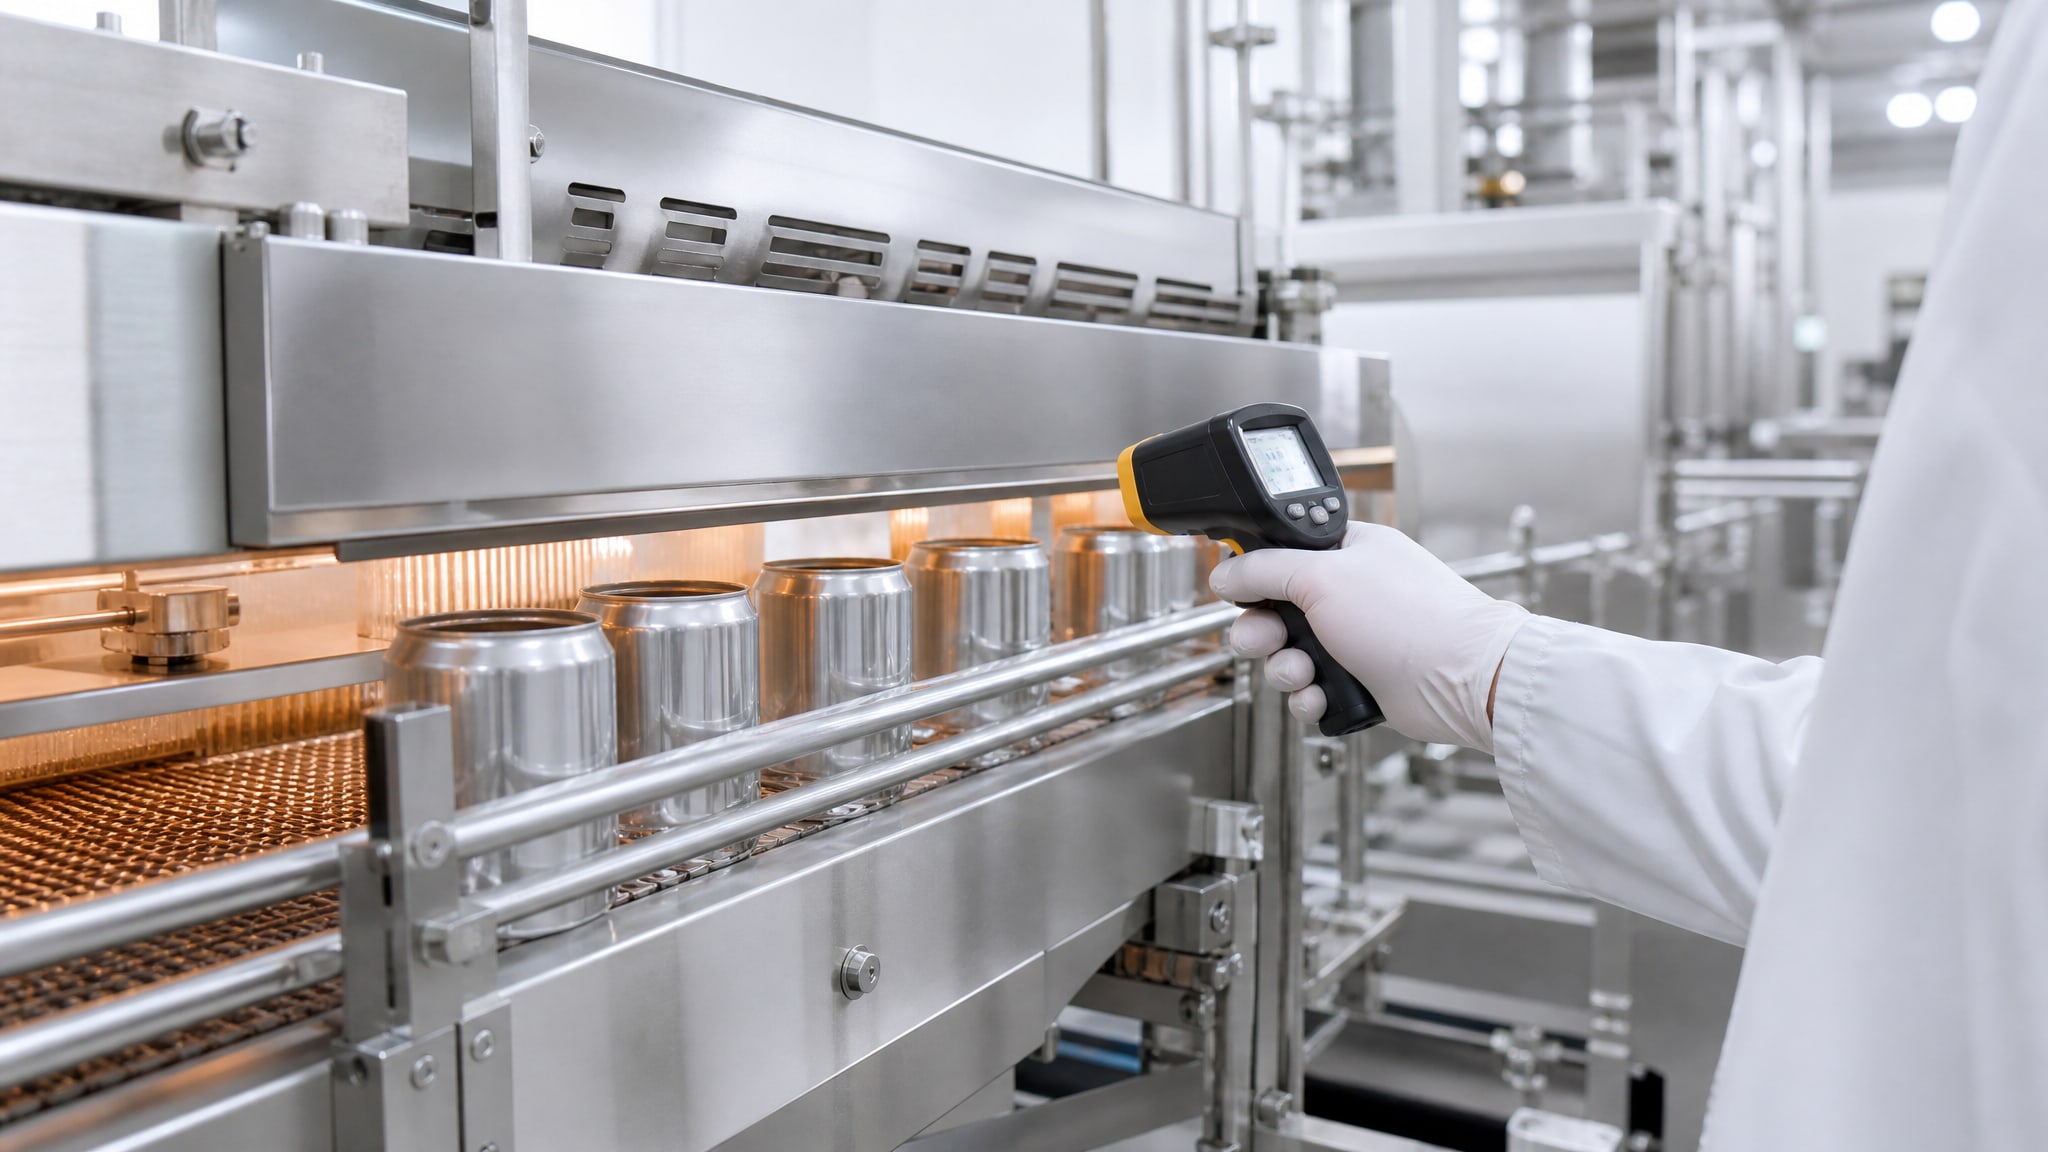
Типичные показатели для качественной силиконовой смазки - потеря не более 1% массы при +150 °C за 24 часа.
Алюминиевые банки, стоящие на конвейере перед розливом, нагреваются до 60–80 °C, а сам процесс розлива горячей жидкости поднимает локальную температуру уплотнений и направляющих до 90–120 °C. При этом смазка не вскипает (температура ее разложения намного выше), но постепенно теряет летучие компоненты. На ПЭТ это менее критично, поскольку ПЭТ деформируется при температуре выше 85 °C, и линию редко нагревают выше необходимого. На алюминии же можно встретить процессы с еще более высокими температурами, где вывариивание смазки заметно ускоряется.
Если смазка вывариилась полностью, начинается металл-металлический контакт, растет коэффициент трения (вместо 0,05–0,2 он может подскочить до 0,3–0,5), и износ направляющих и уплотнений резко возрастает. Абразивный износ становится особенно опасным, если в систему попадают даже мелкие частицы продукта (например, крупинки соли при розливе и упаковке пищевых изделий) - они начинают работать как абразив и царапают и алюминий, и более мягкие детали из нержавеющей стали.
Из практики упаковочного производства известно, что на линиях горячего розлива в алюминиевые банки требуется более частая переналадка и переподсмазка, чем на холодных линиях с ПЭТ. Это обусловлено именно сочетанием высокой температуры, адгезии смазки к оксидной пленке алюминия и испаряемости состава.
Абразивный износ и выбор смазки для дозирующего оборудования
Дозирующее оборудование на линиях упаковки (фасовочные машины, дозаторы, фасовочные головки) работает с высокой повторяемостью: сотни циклов в минуту, точная подача, минимальные зазоры.
Если смазка плохо держится на рабочих поверхностях, очень быстро начинается абразивный износ.
Абразивный износ - это процесс, при котором твердые частицы (загрязнения в продукте, частицы самой смазки, продукты окисления) создают царапины и бороздки на контактных поверхностях. Со временем люфт в узле увеличивается, точность дозирования падает, и оборудование требует капитального ремонта.
Для дозирующего оборудования критично сочетание трех факторов:
Стабильная адгезия: смазка должна оставаться на поверхности даже при вибрации и сдвиговых нагрузках, а не слизываться в процессе работы
Низкий коэффициент трения: для минимизации нагрева и энергозатрат (типичное значение 0,05–0,2)
Водоотталкивающее действие: чтобы под слой смазки не просачивалась влага и продукт, не приводя к коррозии и к образованию абразивной суспензии
На алюминиевых деталях дозирующего оборудования (кулачковые механизмы, направляющие, подшипники скольжения) эти требования особенно жесткие, потому что алюминий мягче стали и быстрее изнашивается. Если смазка вывариилась, даже 1000–2000 циклов работы могут привести к заметному увеличению люфта.
При выборе смазки для дозирующего узла на алюминиевых банках рекомендуется уделить внимание именно совместимости с материалом упаковки и температурному режиму. Силиконовые составы хороши своей универсальностью, но на холодных и теплых линиях их нужно подбирать разные: для холодного розлива можно использовать составы средней вязкости, для горячего - более тугоплавкие с повышенной стойкостью к испарению.
Совет инженера: как выбрать смазку по типу упаковки
Не существует единой смазки, которая одинаково хорошо работала бы во всех сценариях.
Вот практический алгоритм выбора:
Сценарий 1: холодный розлив в ПЭТ (напитки, вода)
Температура на рабочих поверхностях не превышает 40–50 °C. Главная проблема - влажность и иногда контакт с кислыми или солеными средами. Здесь подходят средневязкие силиконовые смазки с хорошей адгезией к пластику. Рекомендуется периодическая переподсмазка (раз в 1–2 недели) для компенсации слабого испарения. Проверка поверхности перед нанесением: убедитесь, что направляющие и уплотнения чистые и сухие.
Сценарий 2: горячий розлив в алюминиевые банки (консервы, пастеризованные напитки)
Температура 80–120 °C, высокий риск абразивного износа из-за поверхностной активности и контакта с горячей жидкостью. Здесь необходима смазка с повышенной стойкостью к испарению и высокой адгезией к оксидной пленке алюминия. На практике мастерские применяют либо специализированные силиконовые составы для горячего применения, либо микс из силиконовой основы с добавками, снижающими испаряемость. Переподсмазка требуется чаще - раз в 3–5 дней, в зависимости от интенсивности. Перед первой подачей смазки убедитесь, что алюминиевые поверхности механически очищены и обезжирены - иначе адгезия будет слабой даже у хорошей смазки.
Сценарий 3: розлив в стеклянную тару
Стекло наиболее "дружелюбно" к смазкам: высокая поверхностная энергия, отсутствие оксидных пленок, устойчивость к температурным скачкам. Даже средневязкие составы держаться хорошо. Проблема может быть только в том, если смазка попадет на внешнюю поверхность стеклянной банки и оставит видимые жирные пятна - это снижает товарный вид. Решение: наносить смазку точечно, только на рабочие механизмы, и удалять ее излишки после сборки влажной салфеткой.
Итог: на холодных линиях с ПЭТ смазка может быть "универсальной", но на горячих алюминиевых линиях нужна целенаправленная подготовка поверхности и более частая переподсмазка.
Пищевой допуск NSF H1 и упаковочное оборудование
На линиях упаковки продуктов питания часто слышат требование о пищевом допуске NSF H1.
Однако это требование часто неправильно интерпретируется.
NSF H1 означает, что смазка допустима при случайном контакте с пищей. Ее можно использовать на оборудовании, где вероятен такой контакт: конвейеры, где лежит продукт, уплотнения головок розлива, направляющие. Если смазка случайно капнет в продукт, это не создаст опасности для здоровья (нетоксична, не содержит вредных компонентов).
NSF H2 - это смазка для зон, где контакт исключен: например, для подшипников редуктора, который спрятан в кожухе и не может пролиться на конвейер. H2-смазки часто дешевле, чем H1, но их нельзя использовать на открытых рабочих поверхностях.
На практике для упаковочного оборудования, работающего с пищей, обычно достаточно смазки одной из алюминиевых банок с пищевым допуском H1 на критичных узлах (уплотнения, направляющие под банки, дозирующие механизмы). Остальное оборудование (редукторы, цепи, направляющие платформ) может быть смазано H2-составами.
Если производитель оборудования указал требование допуска - это обязательно нужно соблюдать. Многие российские производители упаковочных машин уже переходят на глобальные стандарты и требуют именно H1 для контактных узлов. Приобретение смазки с правильным допуском избегает проблем при сертификации и при проверке контролирующих органов.
Практические проблемы и способы их решения
Проблема 1: смазка слизывается с алюминиевой банки при вибрации
Причина обычно в двух факторах: либо поверхность алюминия была недостаточно очищена перед нанесением смазки (на ней оставалась масляная или окисленная пленка), либо смазка была нанесена чересчур щедро и стекла вниз под собственным весом.
Решение: перед каждой переналадкой линии протирайте алюминиевые поверхности влажной (не мокрой) тряпкой и высушивайте. Затем наносите смазку тонким слоем - достаточно, чтобы поверхность имела легкий блеск, но не чтобы смазка капала. Если используется аэрозольный спрей, держите его на расстоянии 15–20 см и обрабатывайте коротким нажатием, а не долгим распылением.
Проблема 2: на направляющих появился абразивный износ за несколько недель
Это признак того, что смазка либо полностью вывариилась, либо была недостаточно адгезивной с самого начала. Если линия горячая (80 °C и выше), проверьте, не указана ли в техническом паспорте смазки максимальная температура работы. Многие универсальные силиконовые смазки рассчитаны на -60…+250 °C, но это не означает, что при +120 °C они будут держаться 3–4 недели без потери свойств.
Решение: переходите на более специализированный состав с пометкой "для высоких температур" или "горячего применения", либо сокращайте интервал переподсмазки с 2 недель на 1 неделю. Проверьте также, соответствует ли вязкость смазки типу нагружаемого узла: для направляющих нужна смазка не слишком жидкая, но и не слишком густая (обычно пластичные смазки NLGI 2–3 или масла кинематической вязкости ISO VG 32–46).
Проблема 3: видимые жирные пятна на ПЭТ-упаковке после фасовки
Причина: смазка нанесена избыточно или на направляющие, которые напрямую контактируют с банкой. Силиконовые смазки имеют высокую адгезию к пластику, но если ее слишком много, она может перемазать всю поверхность.
Решение: сократите объем смазки вдвое или втрое и попробуйте точечное нанесение на критичные узлы (петли, уплотнения кулачков), а не сплошное покрытие. Если пятна уже появились, протрите упаковку сухой тряпкой перед отправкой: поскольку силиконовая смазка водоотталкивающая, она не смывается водой, но легко удаляется механически.
Часто задаваемые вопросы
Почему смазка одинаково хорошо работает на стекле, но плохо держится на алюминии?
Стекло имеет намного более высокую поверхностную энергию (>100 мДж/м²), чем алюминиевая оксидная пленка (~40–50 мДж/м²). Кроме того, на стекле нет жировых пленок и окислов, которые могут помешать адгезии. На алюминии даже тонкий слой грязи или окиси существенно снижает прилипание смазки, поэтому поверхность нужно готовить более тщательно.
Какая вязкость смазки нужна для дозирующего оборудования на алюминиевых банках?
Для дозирующих механизмов обычно рекомендуют пластичные смазки NLGI 2 (средней консистенции) или масла ISO VG 32–46. Выбор зависит от типа узла: для уплотнений подойдет более жидкая смазка, для направляющих и кулачков - чуть более вязкая. Главное - чтобы смазка не была слишком густой (иначе ее сложно будет переподсмазать) и не слишком жидкой (иначе она стечет, не оставив защитной пленки).
Нужно ли применять пищевую смазку H1 на всем упаковочном оборудовании, если оно контактирует с едой?
Нет. H1 требуется только на узлах, где возможен прямой контакт смазки с продуктом: уплотнения фасовочных головок, направляющие, по которым движется банка, дозирующие механизмы. Редукторы, цепи и скрытые подшипники могут быть смазаны H2-составами, если они не находятся в зоне разлива. Это снижает затраты, не влияя на безопасность.
Может ли силиконовая смазка вызвать коррозию алюминия при наличии влаги под слоем смазки?
При правильном подборе - нет. Качественные силиконовые смазки водоотталкивающие (водопоглощение <0,1%), поэтому влага не проникает под слой смазки. Однако если алюминиевая поверхность имеет царапины или если смазка была нанесена на уже влажную поверхность, коррозия может начаться. Поэтому перед нанесением смазки поверхность нужно высушить.
Как часто нужно переподсмазывать направляющие упаковочного оборудования?
На холодных линиях (ПЭТ, холодный напиток) - раз в 1–2 недели при стандартной интенсивности работы (4–8 часов в сутки). На горячих линиях (алюминиевые банки, горячий розлив) - раз в 3–7 дней, в зависимости от температуры и вязкости смазки. Ориентиром служит визуальный осмотр: если на направляющей нет видимого блеска смазки, пора переподсмазать.
Заключение
Силиконовые смазки остаются основным выбором для упаковочного и дозирующего оборудования благодаря универсальности и совместимости с металлами, пластмассами, резиной и стеклом. Однако эффективность на алюминиевых банках, ПЭТ-таре и стеклянной упаковке отличается. Главный фактор - поверхностная энергия материала и подготовка поверхности. Алюминий требует особого внимания к чистоте и удалению оксидной пленки перед нанесением смазки; на горячих линиях критична также стойкость состава к испарению и частота переподсмазки. ПЭТ и стекло более "прощают" ошибки в подготовке, но требуют контроля остатков смазки, чтобы не портить товарный вид упаковки.
Следующий практический шаг: определите температурный режим вашей линии, тип контактных материалов (алюминий, ПЭТ или стекло), требуемый пищевой допуск и периодичность переналадки. На основе этих параметров выберите подходящую вязкость и тип смазки, проведите тестовый запуск на 2–3 смены и отслеживайте признаки абразивного износа и снижения точности. При необходимости скорректируйте интервал переподсмазки или перейдите на состав с лучшей адгезией к выбранному материалу упаковки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.