
Смазка 260 градусов: выбор и обслуживание термоупаковочных линий
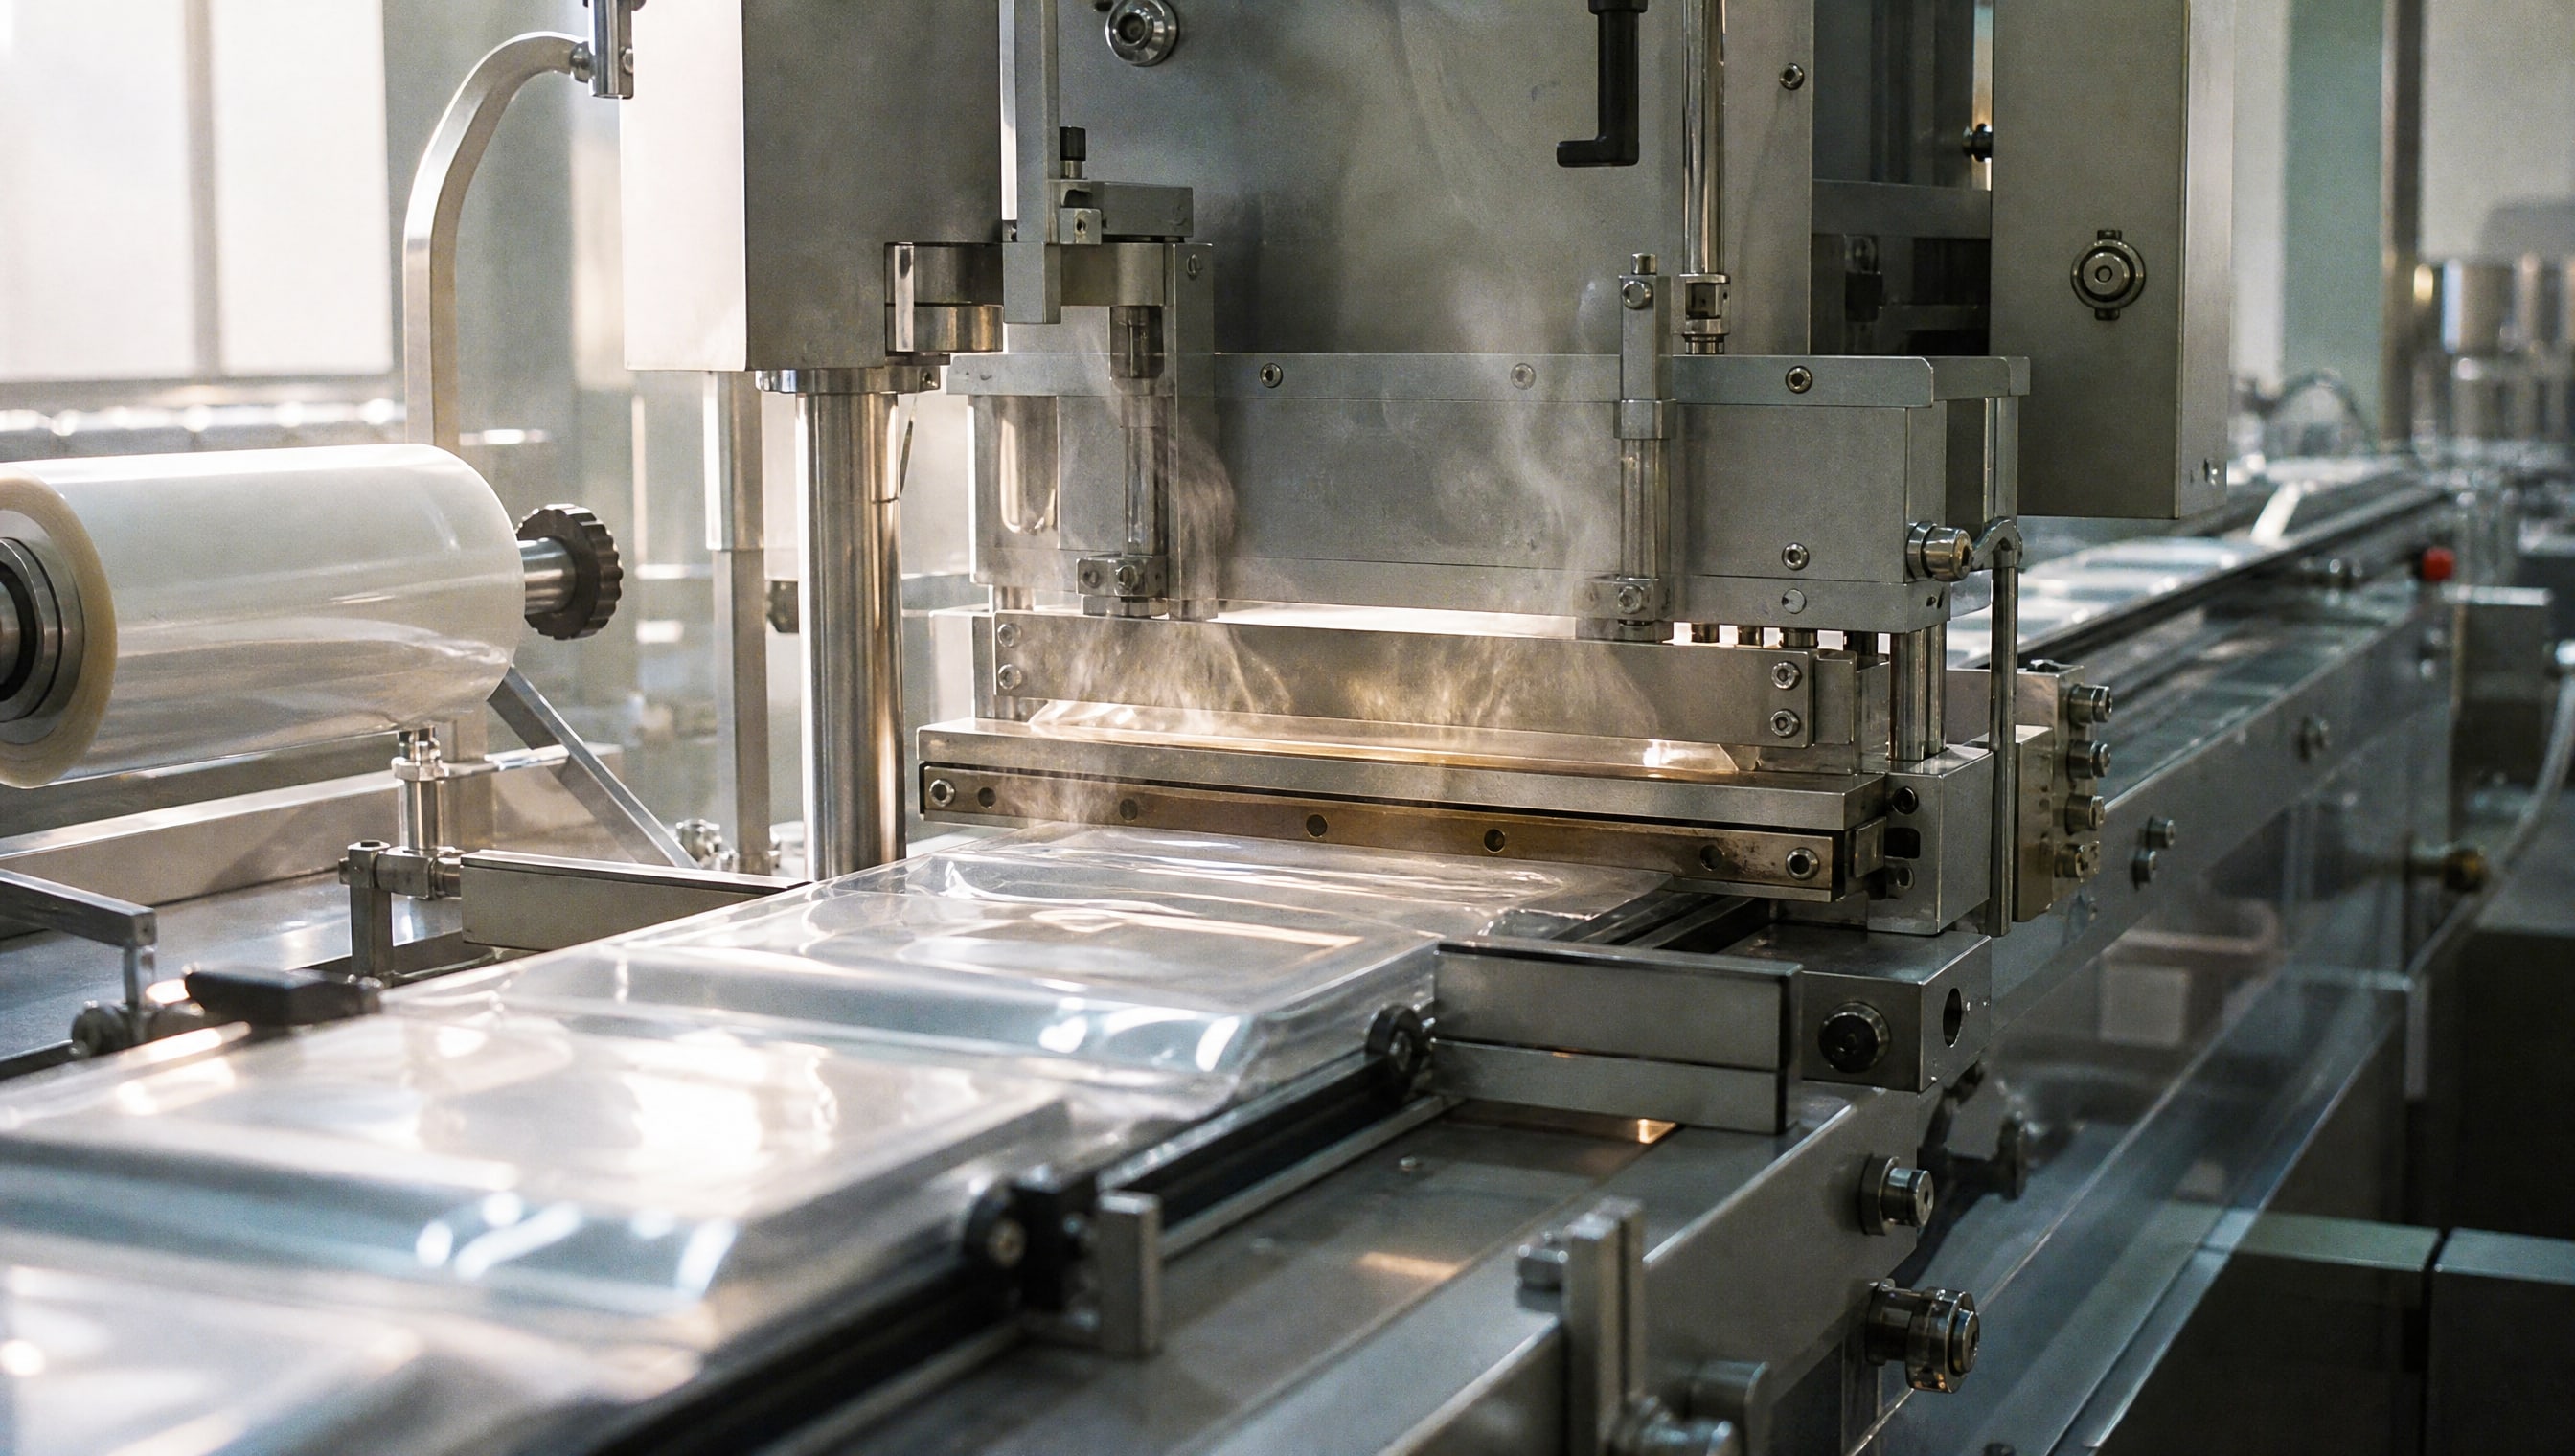
Термоупаковочные линии работают в условиях, где узлы нагреваются до 260°C и выше. На таких температурах обычная смазка теряет свойства за считанные часы: либо испаряется, либо окисляется и превращается в твердый осадок, который только затрудняет работу. Выбор правильной смазки для таких условий - не вопрос комфорта, а вопрос надежности оборудования.
Многие предприятия ошибочно считают, что достаточно посмотреть на один показатель - температуру каплепадения. На самом деле при 260°C нужно анализировать совокупность параметров: тип базового масла, испаряемость, коллоидную стабильность, вязкость и совместимость с материалами уплотнений. Именно этот подход гарантирует, что смазка не подведет в процессе.
Какие узлы термоупаковочной линии критичны к температуре
На термоупаковочных линиях максимальный нагрев испытывают несколько типов узлов.
Запаечные блоки прогреваются до 250–260°C непосредственно в зоне контакта с пленкой. Направляющие и ползуны движутся вблизи нагретых поверхностей и тоже работают в условиях повышенной температуры. Подшипники вращающихся элементов (валов, роликов этикеровочного оборудования) получают тепло через корпуса и конструктивные элементы.
Каждый такой узел требует смазки, которая не будет деградировать за смену. Обычная литиевая смазка из универсального диапазона там не подойдет - она просто испарится или потеряет вязкость, и останется сухое трение. Для этих узлов нужны составы, рассчитанные именно на 200–260°C.
Параметры высокотемпературной смазки: на что действительно смотреть
Базовое масло - фундамент термостойкости
Высокотемпературная смазка состоит на 70–90% из базового масла и на 10–15% из загустителя. От типа масла зависит, выдержит ли весь состав высокую температуру. Синтетические минеральные масла и полиальфаолефины (ПАО) стабильнее на высоких температурах, чем прямогонные минеральные масла. Для работы до 260°C применяют именно синтетические составы - они медленнее окисляются и лучше держат вязкость.
Вязкость базового масла обычно указывается в классе ISO. Для тяжелонагруженных цепей и узлов с потерями на трение вязкость может быть 90–110 мм²/с при 40°C, а в некоторых случаях даже 260 мм²/с. Это нужно согласовать со спецификацией оборудования: слишком жидкое масло не обеспечит пленку, слишком вязкое будет нагреваться и испаряться еще быстрее.
Испаряемость - что останется после нагрева
Испаряемость показывает, сколько массы потеряет смазка при нагреве. Стандартный метод испытания проводится при 250 или 310°C в течение 1 часа. Хорошая высокотемпературная смазка должна потерять не более 2–5% массы. Если испаряемость высокая, смазка уходит вверх в виде паров и быстро исчезает из зазора, оставляя металл практически без защиты.
Это особенно важно для узлов, где смазка наносится однократно и не переподается (например, герметичные подшипники). Для узлов с циклической переподачей требования мягче, но все равно испаряемость нужно держать в уме.
Коллоидная стабильность и консистенция
Коллоидная стабильность - это способность загустителя удерживать масло и не расслаиваться при температурных колебаниях. Хорошая смазка при нагреве не должна вдруг выделить масло в свободное состояние или наоборот затвердеть. На термоупаковочных линиях, где есть зоны с разными температурами, такая стабильность критична.
Консистенция смазки обозначается классом NLGI. NLGI 2 считается универсальной для подшипников и направляющих большинства оборудования. Для узлов с циклической смазкой или центральными систем часто берут NLGI 1 или NLGI 0 (более текучие). Для окружающих статических точек нанесения подходит NLGI 2 или NLGI 3 (более густые). Выбор консистенции зависит не от температуры каплепадения, а от того, как смазка подается и какие требования к удержанию она должна выполнять.
Типы высокотемпературных смазок и их диапазоны
Рынок предлагает несколько типов высокотемпературных составов, каждый с собственным диапазоном.
Литиевые комплексные смазки без специальных добавок обычно работают до 200°C. Литиевые комплексные с синтетическим маслом - до 250–350°C. Силиконовые смазки охватывают диапазон 180–250°C. Графитовые и медные смазки идут выше, но на термоупаковочных линиях они используются реже из-за риска коррозии и несовместимости с точными механизмами.
Для типичной термоупаковочной линии с максимальными нагревами 260°C подходит литиевая комплексная смазка на синтетическом масле либо жидкое синтетическое масло с регулярной подачей. Выбор между смазкой и маслом зависит от конструкции узла: если он герметичный и монтируется на весь срок службы, берут пластичную смазку; если есть возможность переподачи или циркуляции, часто используют жидкое масло.
Жидкие синтетические масла против пластичных смазок при 260°C
Жидкие синтетические масла надежно работают до 200–260°C, но при этом требуют регулярной переподачи.
Это означает, что мастер должен приходить с периодичностью, указанной в регламенте (часто раз в смену или раз в несколько смен), и добавлять свежее масло. Преимущество: масло быстро охлаждается, лучше отводит тепло, меньше накапливает твердые отложения. Недостаток: если забыть переподачу, оборудование останется без смазки.
Пластичные смазки, особенно литиевые комплексные с температурой каплепадения выше 260°C, держат более стабильную пленку. Их наносят один раз, и они служат дольше. Но при температуре 260°C пленка тонеет быстрее, чем при 180°C, поэтому переподачу все равно нужно планировать хотя бы раз в несколько месяцев.
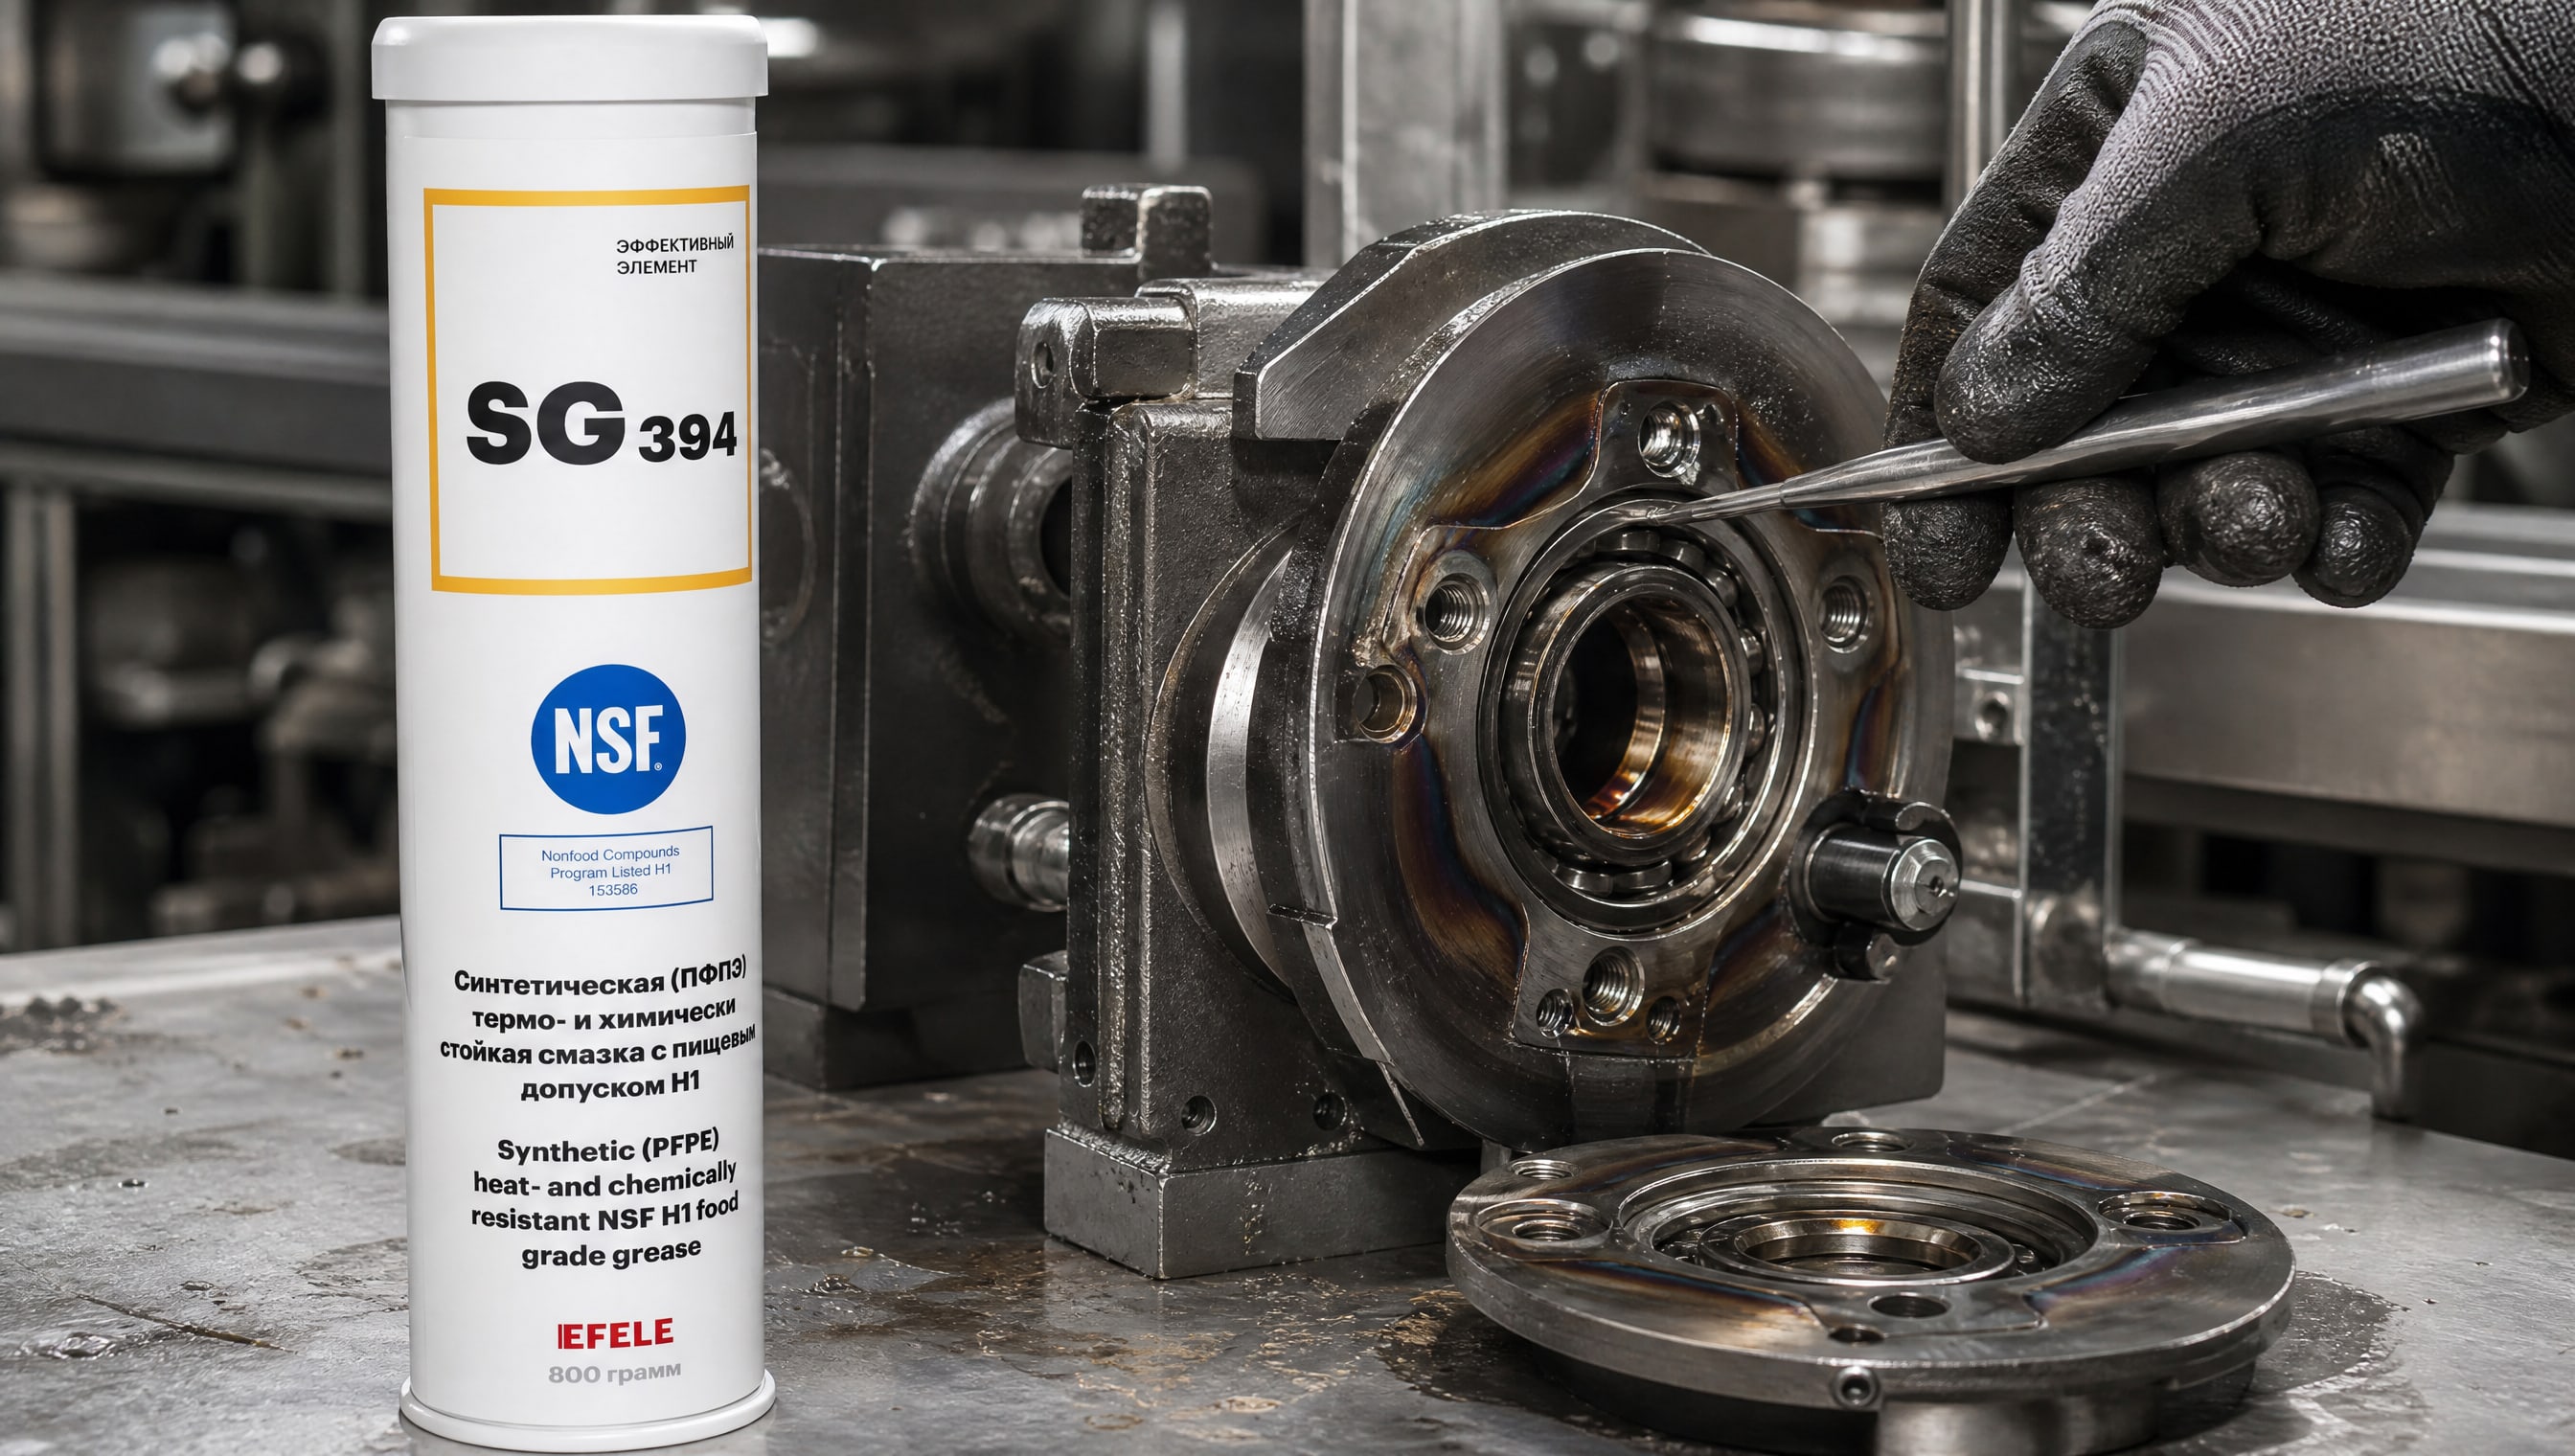
В практике многие закупщики выбирают пластичную смазку, если узел герметичен и редко доступен, и жидкое масло, если оборудование позволяет проводить регулярное техническое обслуживание. Для обслуживания термоупаковочных линий при температурах до +260°C идеально подходит EFELE SG-394, разработанная специально для подшипников и направляющих печей, запаечного и упаковочного оборудования. Эта смазка обеспечивает надежную защиту от фреттинга и холодного пуска благодаря оптимальному балансу вязкости и адгезии к металлу.
Совместимость с резиной и пластиком
На термоупаковочных линиях пыльники, сальники и направляющие со скольжением часто изготовлены из резины или пластиков.
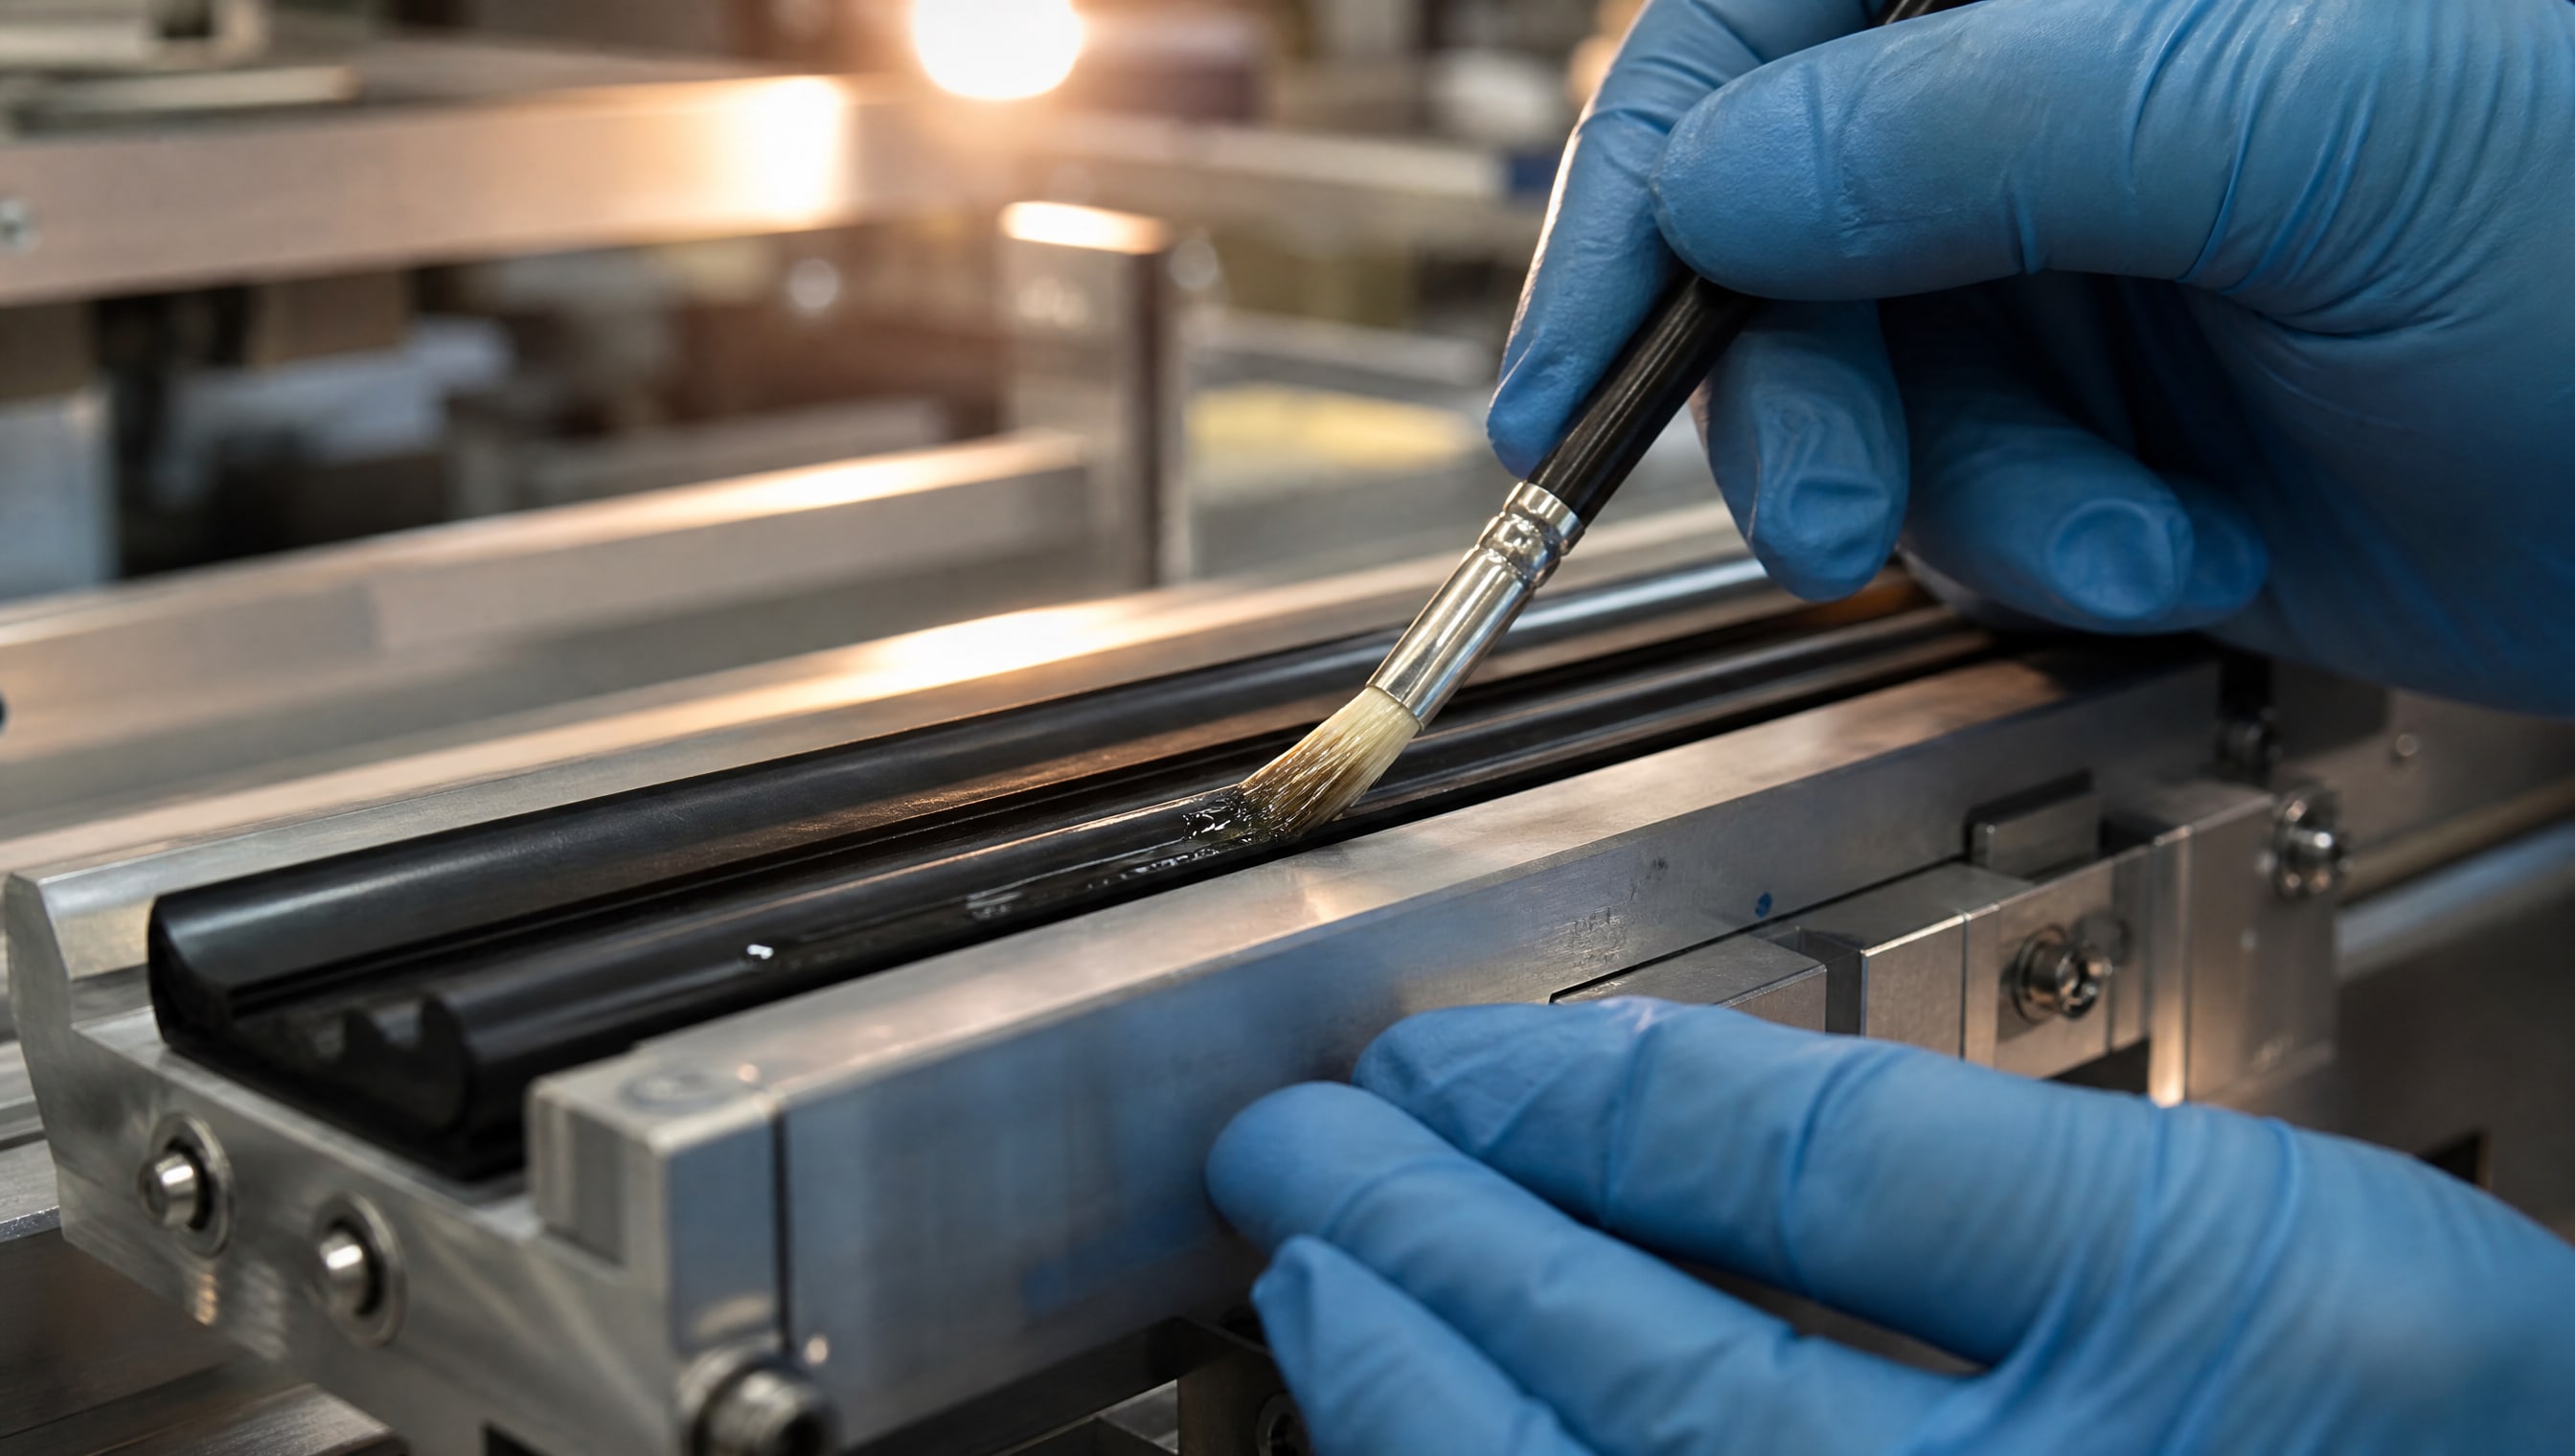
Высокотемпературная смазка не должна агрессивно воздействовать на эти материалы. Плохая совместимость приводит к вздутию уплотнения, потере герметичности и попаданию смазки в зоны, где ее быть не должно.
Хорошие высокотемпературные смазки предварительно тестируют на совместимость с бутадиен-нитрильной резиной, фторопластом и полиуретаном. Такие смазки называют «инертными» или «нейтральными» к эластомерам. При выборе смазки для вашего оборудования стоит запросить лист совместимости (compatibility chart) - там черным по белому указано, какие материалы допустимы.
Водостойкость и защита от коррозии
На линиях фасовки нередко используется конденсат или идет конвекция горячего пара.
В таких условиях смазка должна отталкивать воду и предотвращать коррозию стали. Водостойкие смазки содержат специальные присадки, которые образуют гидрофобный слой вокруг металла.
Один из показателей водостойкости - тест на устойчивость к морской воде или пару при повышенной температуре. Стандарт DIN 51502 обозначает водостойкие смазки литерой R. Если вы видите маркировку типа KP 2 R-30, это означает, что смазка водостойкая (R) и выдерживает нагрев до определенной температуры. Для линий с влажностью и конденсатом это критический параметр.
Частые ошибки при выборе смазки для термоупаковочного оборудования
Первая ошибка - брать смазку только по температуре каплепадения.
Смазка с каплепадением 260°C не обязательно работает при постоянной температуре 260°C. Это максимум, при котором смазка теряет свою форму в условиях лабораторного испытания. На практике рабочая температура должна быть на 20–30°C ниже. Если каплепадение 260°C, рабочей считается температура до 230–240°C.
Вторая ошибка - использовать универсальные смазки с неясным составом. Если упаковка не указывает тип базового масла, загустителя и температурный диапазон, это красный флаг. На 260°C должны работать только смазки, для которых производитель явно указал диапазон до этой температуры.
Третья ошибка - забывать про регулярную переподачу. Даже если выбрана правильная смазка, без планового обновления пленки узел со временем заедает. График переподачи должен быть в регламенте обслуживания линии.
Четвертая ошибка - игнорировать совместимость с уплотнениями. Красивая высокотемпературная смазка, которая разбухает в резиновых манжетах, - пустая трата денег. Перед закупкой попросите данные по совместимости с материалами, которые используются в вашем оборудовании.
Регламент обслуживания и контроль состояния смазки
График переподачи должен включать информацию о том, какая смазка используется, в каких объемах и с какой периодичностью.
Для жидких синтетических масел на 260°C переподачу часто проводят раз в смену или раз в две смены. Для пластичных смазок - от нескольких раз в месяц до раза в несколько месяцев, в зависимости от нагрузок и температуры.
Контроль состояния смазки проводят визуально: если смазка потемнела, превратилась в твердый осадок или начала выделять масло, ее нужно заменить. На линиях с высокой автоматизацией иногда устанавливают датчики уровня, которые сигнализируют о необходимости переподачи. В любом случае, примерно раз в полгода рекомендуется осмотреть узлы и оценить состояние смазочной пленки.
Стандарты и методы испытаний
Высокотемпературные смазки тестируют по ряду стандартов.
ASTM D 2265 - это испытание температуры каплепадения (пенетрометрический метод). ASTM D 217 определяет пенетрацию, то есть консистенцию смазки. ASTM D 2569 проверяет нагрузку сваривания - способность смазки выдерживать локальное давление без деградации. ASTM D 445 - кинематическая вязкость базового масла при 40°C и 100°C. ASTM D 1743 - антикоррозионность и способность защищать сталь от ржавчины.
Для водостойкости часто применяют стандарты DIN 51502 (европейская классификация смазок) и испытания на устойчивость к морской воде. Все эти параметры должны быть указаны в техническом паспорте смазки. Если паспорта нет или там написаны только красивые слова без цифр, это повод подыскать другого поставщика.
Часто задаваемые вопросы
Может ли смазка с каплепадением 260°C работать при постоянной температуре 260°C?
Редко. Температура каплепадения - это показатель из лабораторного испытания, при котором смазка теряет форму. На практике рабочая температура должна быть на 20–30°C ниже каплепадения. Смазка с каплепадением 260°C подходит для работы до 230–240°C. При 260°C нужна смазка с каплепадением выше 280–300°C.
Как часто нужно переподавать смазку на термоупаковочной линии?
Зависит от типа смазки и узла. Жидкие синтетические масла на 260°C часто переподают раз в смену или раз в две смены. Пластичные смазки - реже, но не менее одного раза в несколько месяцев. График должен быть указан в регламенте обслуживания оборудования. Основной ориентир - когда смазка почернеет или начнет твердеть, пришла пора замены.
Что значит NLGI 2 и как выбрать нужную консистенцию?
NLGI 2 - это класс консистенции (плотности) пластичной смазки. NLGI 2 считается универсальной для подшипников и направляющих. NLGI 1 и NLGI 0 более жидкие, подходят для циркуляционных систем. NLGI 3 - более густая, для узлов, где смазка может вытекать. Для большинства узлов термоупаковочных линий подходит NLGI 2.
Почему важна совместимость с резиной и пластиком?
Неправильная смазка может разбухнуть в резиновых манжетах и сальниках, что приведет к потере герметичности и протечкам масла. Кроме того, вздутие уплотнения может заклинить узел. Перед закупкой смазки попросите у производителя данные по совместимости с материалами вашего оборудования.
В чем разница между жидкой синтетической смазкой и пластичной при 260°C?
Жидкие масла охлаждаются быстрее, лучше отводят тепло, требуют регулярной переподачи. Пластичные смазки держат более стабильную пленку, служат дольше без переподачи, но при 260°C пленка тонеет быстрее, чем при низких температурах. Выбор зависит от конструкции узла и графика обслуживания.
Заключение
Выбор смазки для термоупаковочной линии при температурах до 260°C - это не однозначное решение по одной цифре, а анализ совокупности параметров. Нужно проверить базовое масло, испаряемость, коллоидную стабильность, консистенцию, совместимость с уплотнениями и водостойкость. Литиевые комплексные смазки на синтетическом масле и жидкие синтетические масла с регулярной подачей - два основных варианта, каждый с собственными преимуществами.
Следующий шаг: сверьте регламент обслуживания вашего оборудования со спецификацией текущей смазки, запросите полные технические данные у производителя (температурный диапазон, испаряемость, совместимость, стандарты испытаний), установите график переподачи и проводите визуальный контроль состояния смазки раз в несколько недель. Такой подход гарантирует, что узлы будут работать без заеданий и деградации даже при экстремальных температурах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.