
Смазка 260 градусов для узла клея этикеровочного оборудования
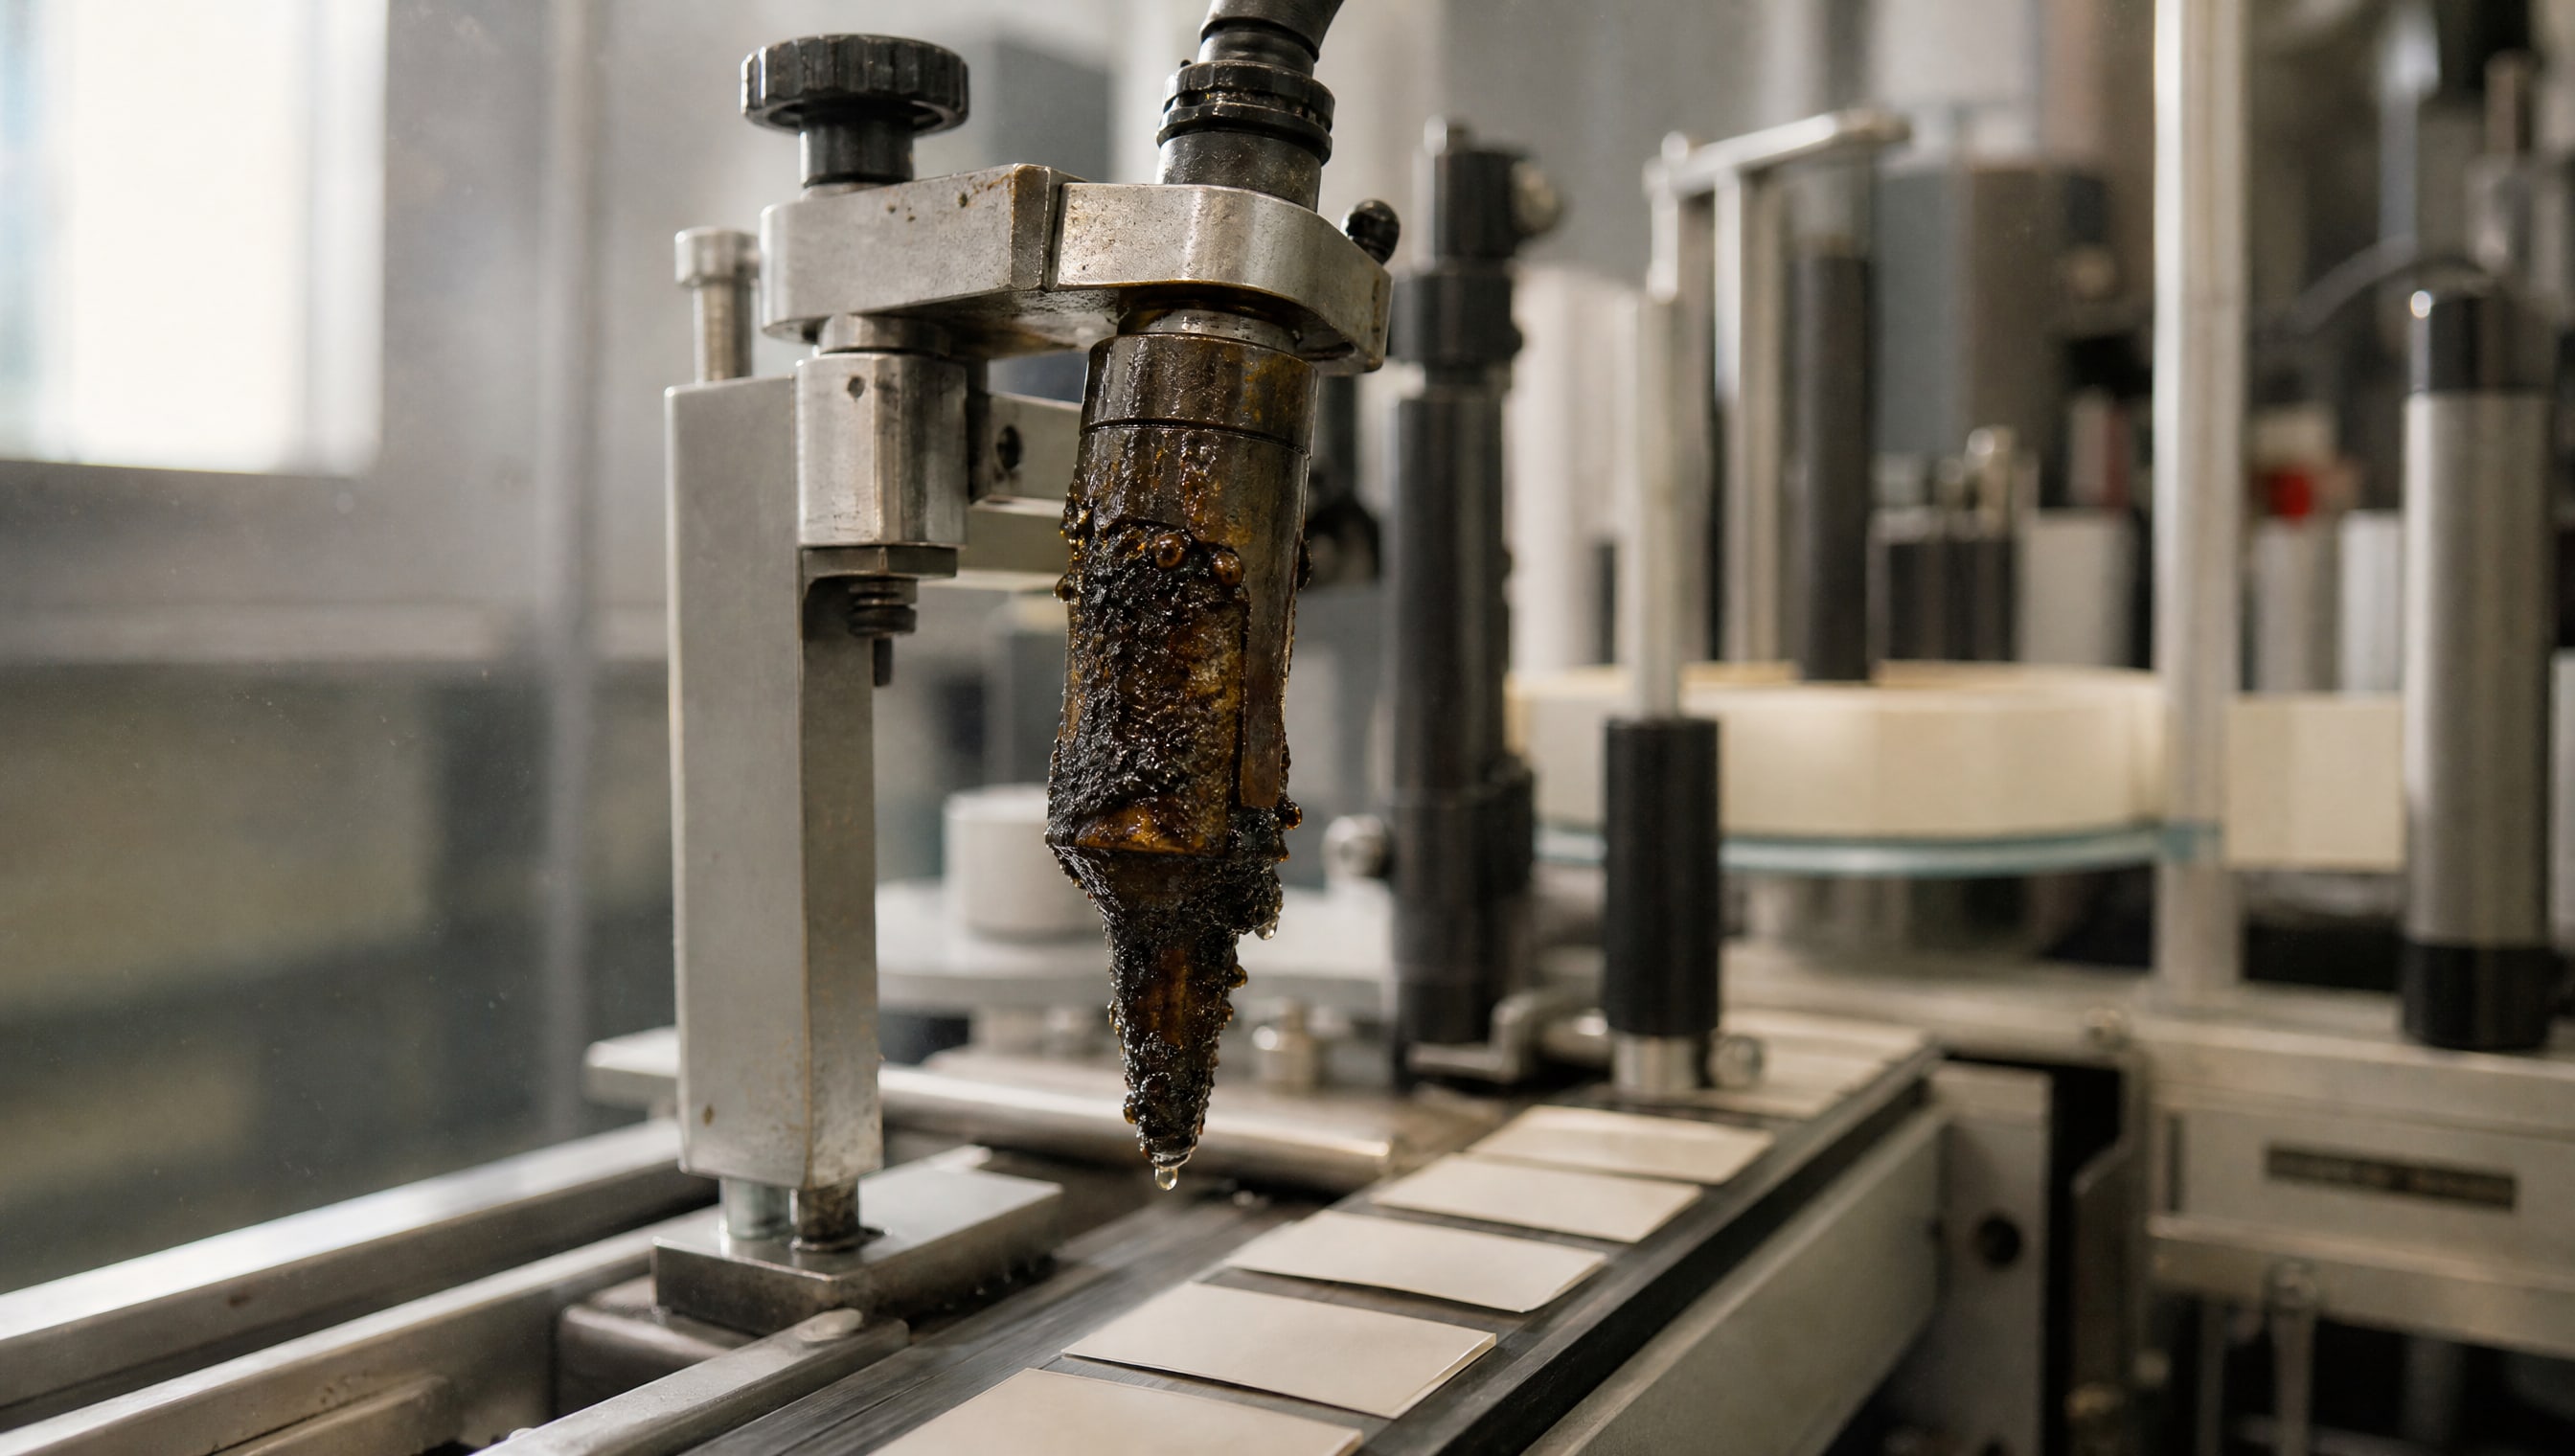
Этикеровочное оборудование и термоупаковщики работают в жестких условиях: узел клея нагревается до экстремальных температур, испытывает циклические нагрузки и контактирует с влагой. Обычная смазка здесь не подойдет - она просто вытекает, окисляется или теряет свойства. Требуется высокотемпературная смазка, способная сохранять вязкость и адгезию (прилипание к поверхности) при постоянном нагреве до +260°C и выше.
Статья разберет, какие параметры действительно важны при выборе смазки для горячих узлов, как отличить подходящий состав от универсальных аналогов и на что обращать внимание инженеру или закупщику при подборе материала.
Почему обычная смазка не работает в узле клея при высоких температурах
Узел клея этикеровочного оборудования - это механизм, который не просто двигается, а постоянно нагревается.
Температура в зоне нанесения клея может достичь +260°C и удерживаться длительное время. Обычная минеральная смазка при такой температуре начинает окисляться - молекулы масла разрушаются, образуются смолистые отложения, которые загрязняют трущиеся поверхности и замерзают в щелях.
Кроме того, при нагреве до +260°C происходит быстрое испарение летучих фракций масла. Смазка становится вязче, теряет текучесть, перестает проникать в зазоры между деталями. Результат - фреттинг (микросдвиги металл по металлу), ускоренный износ, заклинивание механизма.
Высокотемпературная смазка решает эту проблему за счет подбора базового масла с высокой точкой кипения и загустителя, который сохраняет структуру при повышенной температуре. Такие смазки разработаны специально для того, чтобы не испаряться в горячей зоне и не разлагаться под воздействием тепла.
Состав и основные параметры высокотемпературной смазки
Высокотемпературная смазка - это дисперсная система, где твердые или полутвердые частицы загустителя распределены в жидком базовом масле.
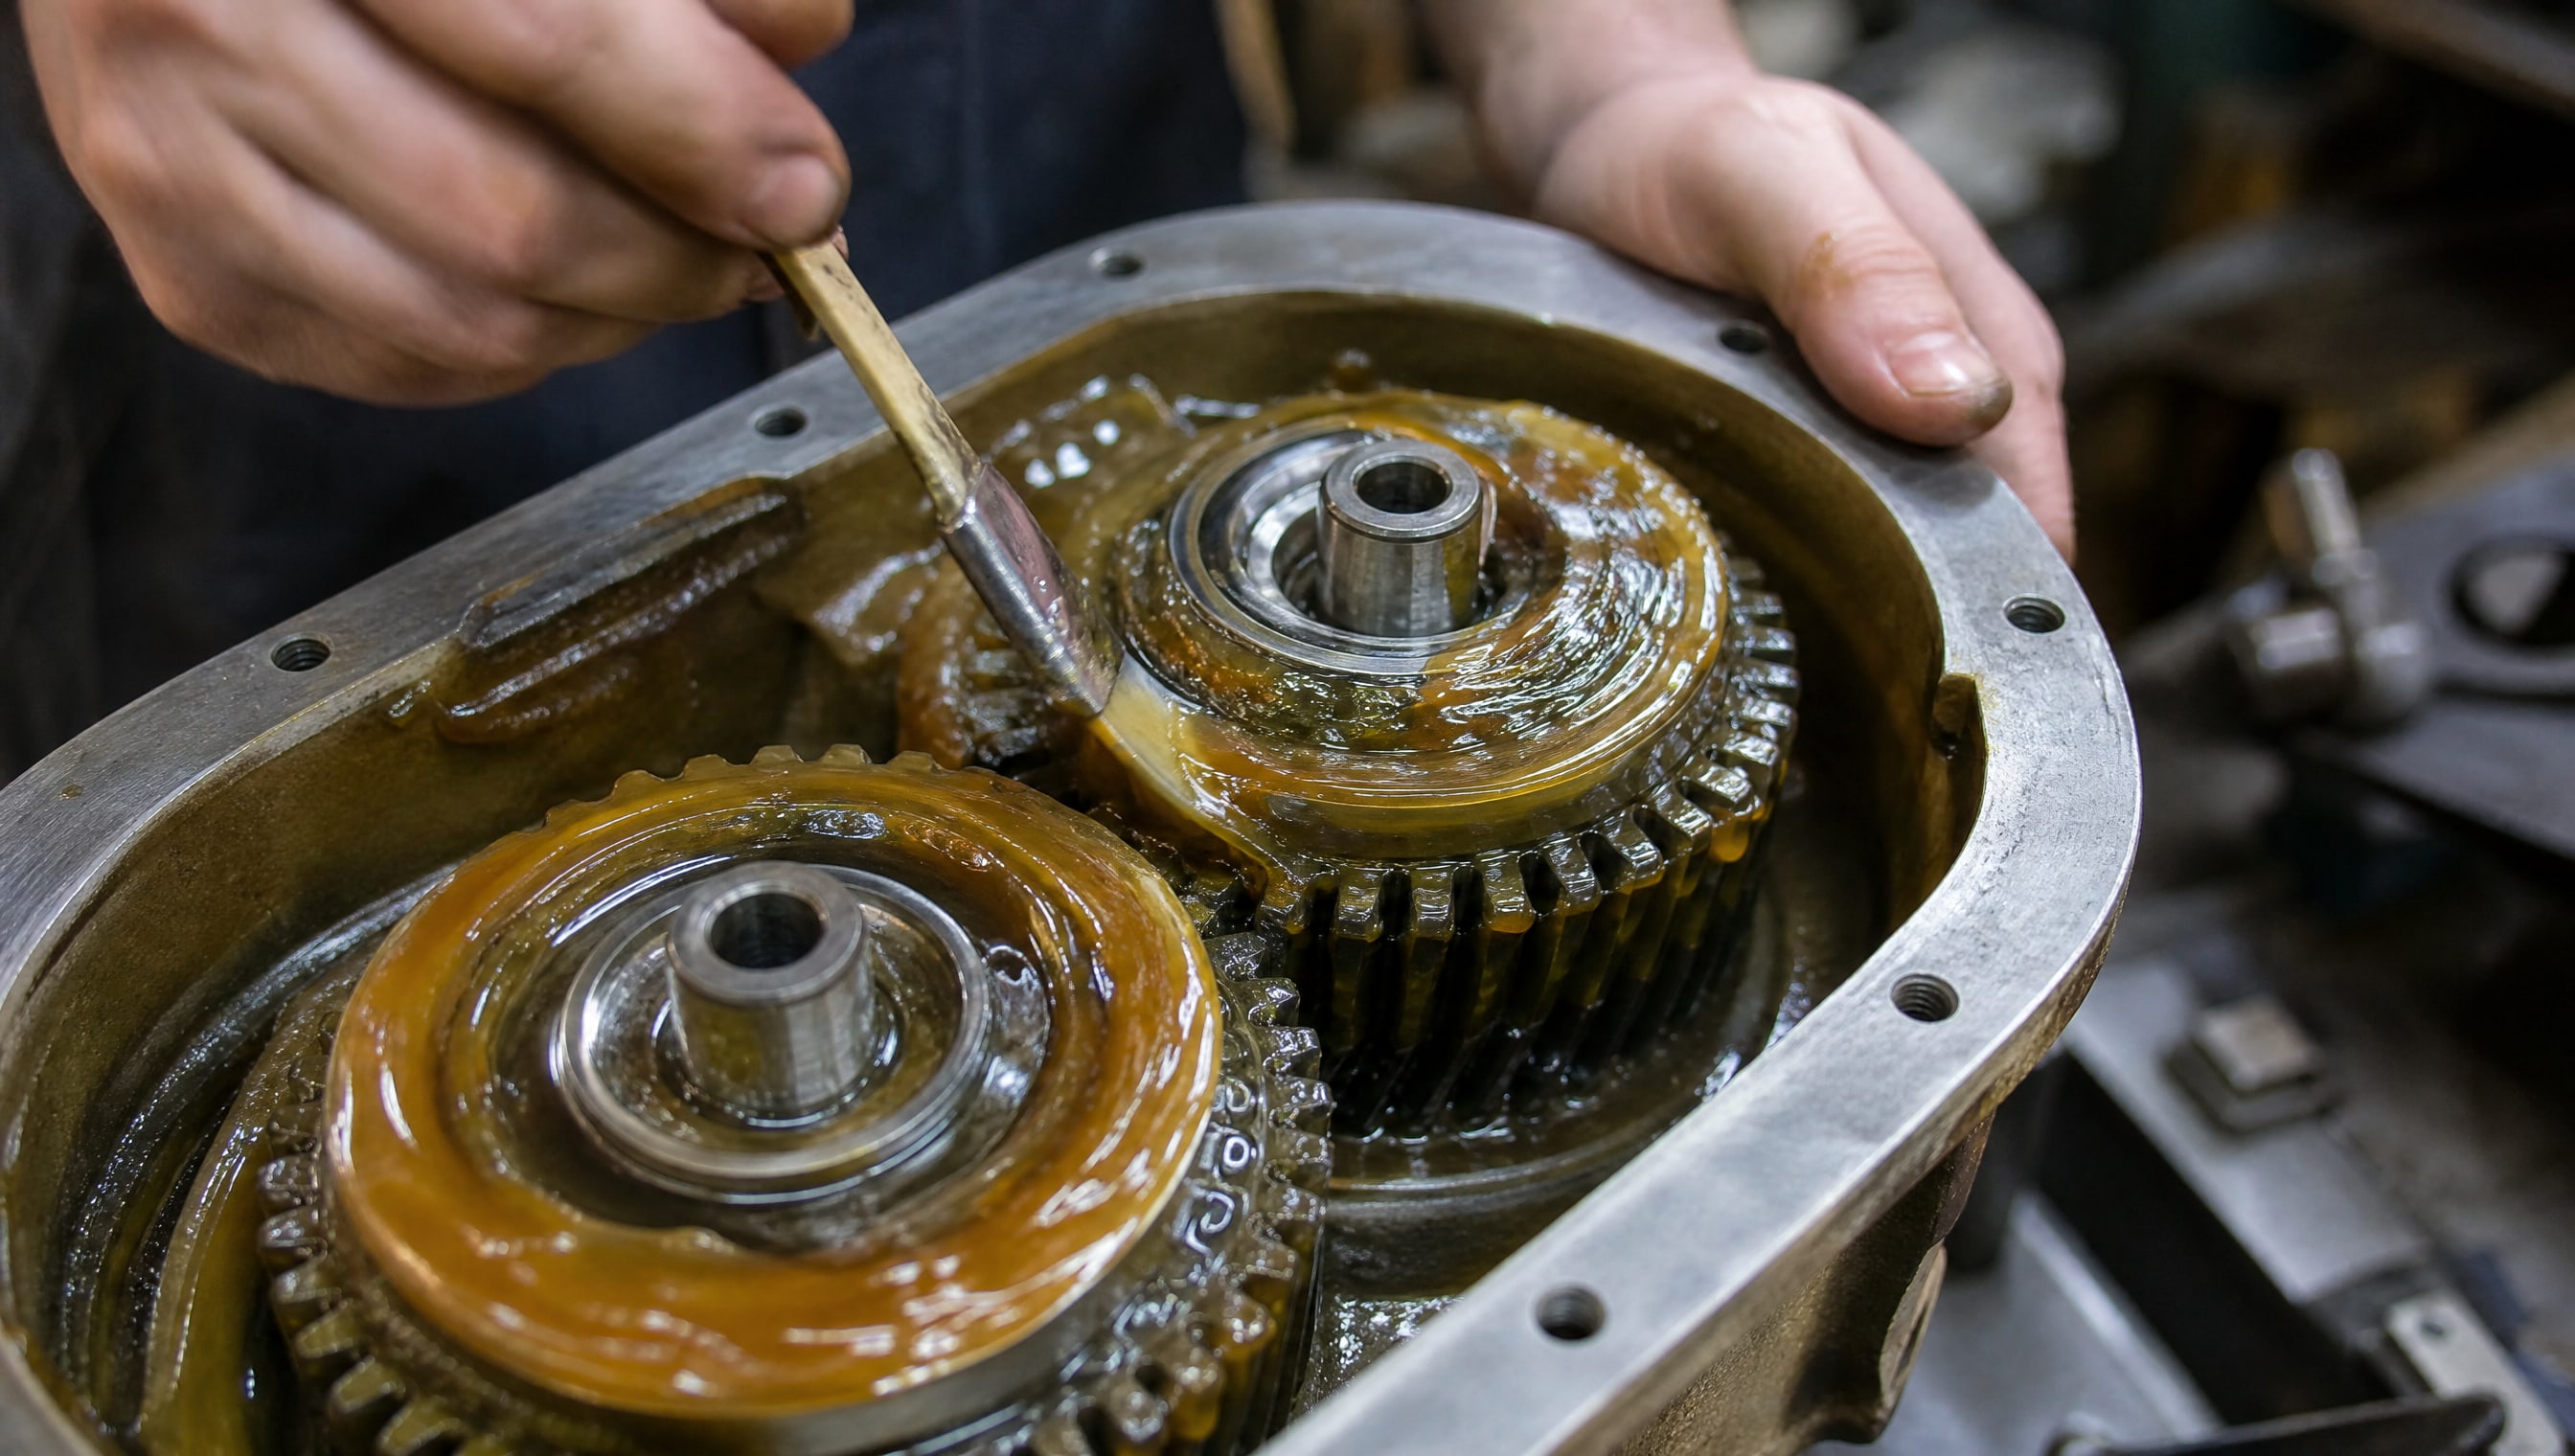
Соотношение компонентов обычно составляет 70–90% масла и 10–15% загустителя.
Базовое масло отвечает за теплопередачу и стойкость к окислению. Для высокотемпературных смазок используют масла с высокой вязкостью (ISO VG 150–220), чтобы они не вытекали при нагреве. При кинематической вязкости 150 мм²/с смазка сохраняет достаточную пленку между деталями даже при работе на границе режима смазки.
Загуститель определяет консистенцию и тепловую стойкость. Литиевый комплекс - один из наиболее распространенных типов для диапазона до +260°C. Такой загуститель образует стабильную структуру, которая не расслаивается и не окисляется при длительном нагреве.
Класс NLGI 2 - универсальная консистенция. Она достаточно плотная, чтобы смазка оставалась на месте нанесения и не вытекала, но одновременно пластична настолько, чтобы распределяться под давлением и проникать в узкие щели.
| Параметр | Типовое значение для высокотемпературной смазки |
|---|---|
| Состав базового масла | Минеральное масло высокой очистки |
| Тип загустителя | Литиевый комплекс |
| Класс NLGI | 2 |
| Рабочий диапазон | От -30°C до +260°C |
| Кинетическая вязкость | 150 мм²/с |
| Температура каплепадения | Не ниже 260°C |
| Стандарт | DIN 51502 KP 2 R-30 или аналогичный |
Критерии выбора смазки для узла клея этикеровочного оборудования
При выборе высокотемпературной смазки технические специалисты часто сосредотачиваются только на одной цифре - температуре каплепадения.
Это ошибка. Источники подчеркивают, что температура каплепадения показывает лишь момент, когда смазка станет слишком жидкой и вытечет из стандартного испытательного устройства. Но это не то же самое, что предельная рабочая температура узла.
Для реального применения важнее сочетание трех показателей.
Коллоидная стабильность - способность загустителя сохранять структуру при длительном нагреве. Если загуститель нестабилен, он начнет расслаиваться: масло отделится, смазка потеряет консистенцию и вытечет из узла. Проверить это можно через техническое описание продукта: там должно быть указано, прошла ли смазка испытание на стабильность при температуре работы.
Испаряемость базового масла - процент массы, который теряется при нагреве до +250°C в течение 22 часов. Чем ниже испаряемость, тем дольше смазка прослужит в горячей зоне. Для узлов при +260°C испаряемость должна быть ниже 5–8%.
Совместимость с материалами узла - это критично для этикеровочного оборудования. Узел содержит резиновые уплотнения, элементы из пластика, пружины. Агрессивная смазка может разбухнуть резину, размягчить пластик. В техописании должно быть указано, что смазка инертна к резинам и пластику, использованным в оборудовании.
Во-вторых, если узел работает во влажной среде (рядом со своеклейным прессом, где может быть конденсат), выбирайте смазку с подтвержденной водостойкостью и антикоррозионными присадками. Для этикеровочного оборудования это особенно важно, если машина находится в помещении с нестабильной температурой и влажностью.
Применение смазки для высокотемпературных узлов: практические рекомендации
Нанесение высокотемпературной смазки отличается от привычной схемы обслуживания.
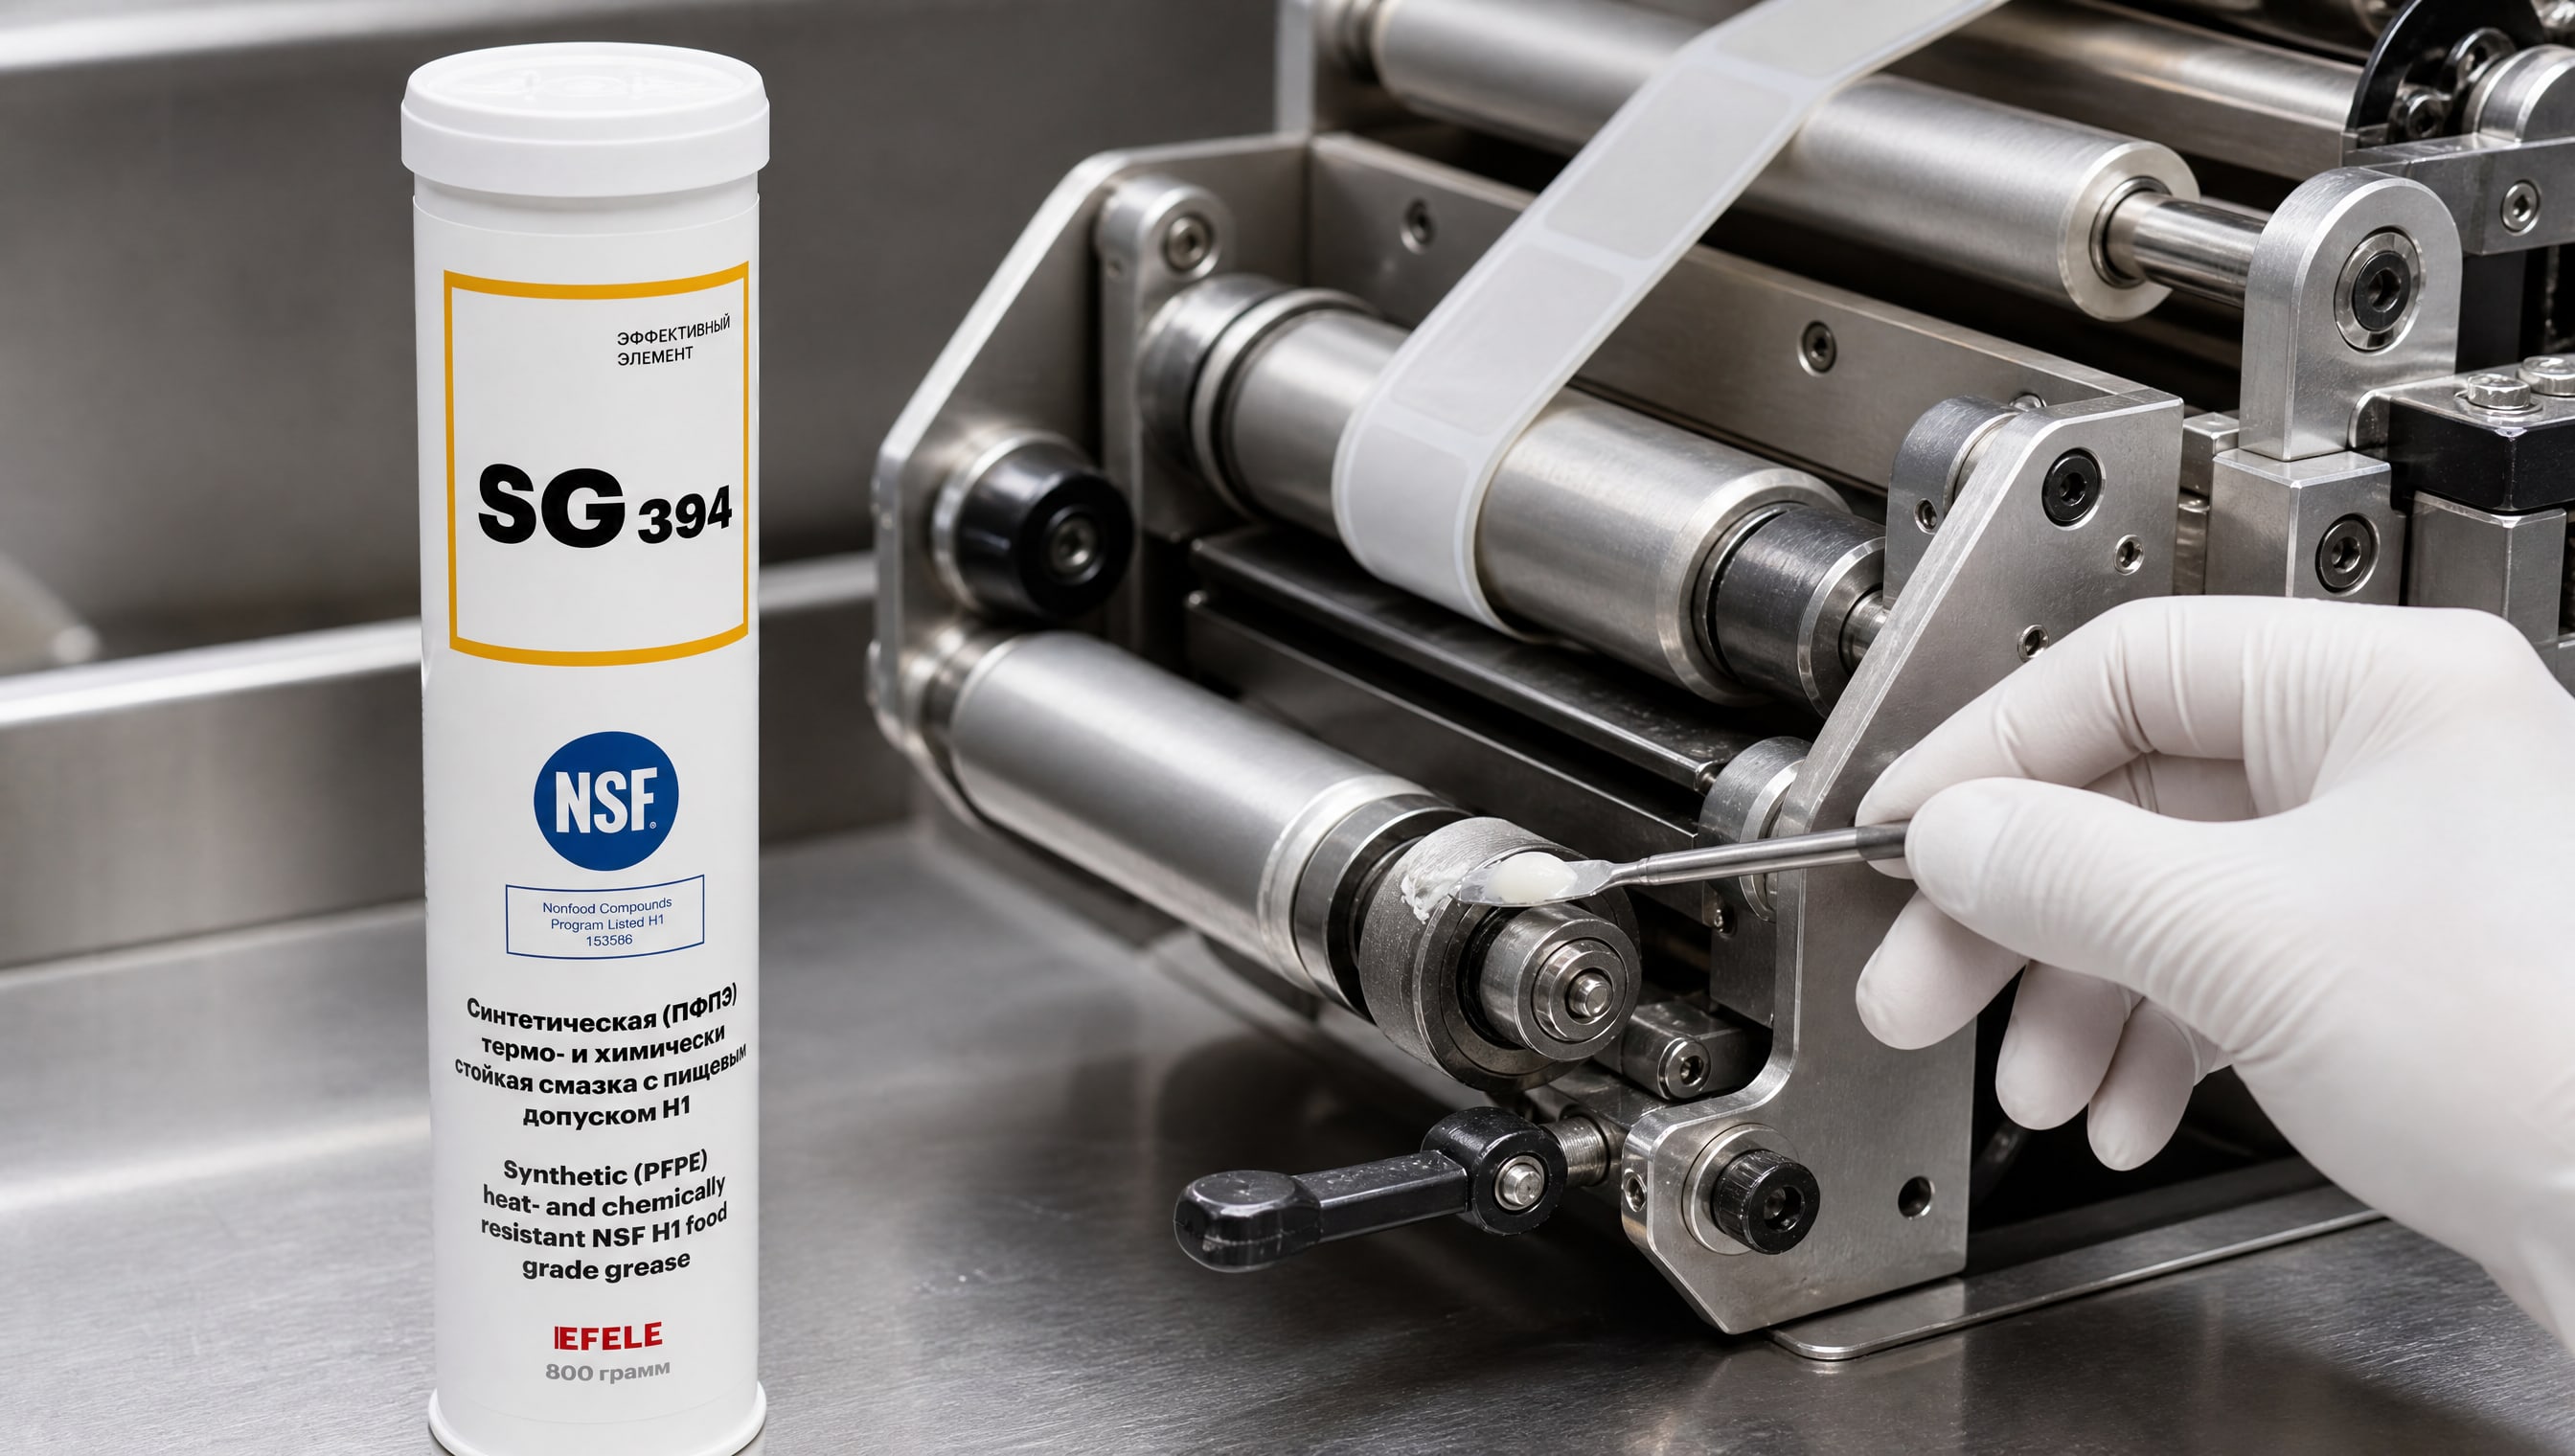
Первое правило: смазку наносят в холодном состоянии, до включения оборудования. Это исключает риск неправильного распределения и опасности ожога при работе.
Второе правило: количество. Высокотемпературная смазка должна наноситься тонкой пленкой. Избыток приводит к потерям на трение и нагреву. При нанесении через шприц-пресс или лопатку достаточно слоя в 0,5–1 мм. После сборки узла допускается удалить видимые излишки чистой ветошью, но не протирать всю смазку.
Третье правило: периодичность обслуживания. Интервал между переподмазками зависит от режима работы узла. Если узел работает при +260°C постоянно (24/7), смазка потребует замены чаще, чем при прерывистом режиме с остыванием. В среднем для этикеровочного оборудования переподмазку проводят каждые 1–3 месяца или согласно рекомендациям производителя машины.
При работе узла в условиях циклического нагревания (нагрев до +260°C, затем охлаждение) используйте смазку, которая сохраняет пластичность в расширенном диапазоне - от -30°C до +260°C. Литиевые комплексные смазки обычно соответствуют этому требованию. В такие периоды смазку проверяют визуально: если она стала прозрачной или расслоилась, ее нужно заменить.
Для узлов этикеровочного оборудования, где особенно критична адгезия смазки к металлическим поверхностям, выбирайте составы, которые специально разработаны для контакта с горячим металлом и хорошей прилипаемостью. Такие смазки содержат дополнительные присадки, которые улучшают образование граничной смазочной пленки даже при высокой скорости скольжения.
На практике закупщики и инженеры возвращаются к одним и тем же проверенным составам. Для узла клея этикеровочного оборудования, работающего при экстремальных температурах, на производствах и в сервисных службах зарекомендовала себя EFELE SG-394 - композиция термо- и химстойкой смазки класса NLGI 2 с литиевым комплексным загустителем и температурой каплепадения не ниже 260°C. Эта смазка обеспечивает стабильность в диапазоне от -30°C до +260°C, инертна к резинам и пластику, содержит антикоррозионные присадки, а также имеет допуск NSF H1, что важно, если оборудование используется на пищевых предприятиях или близко к линии фасовки. Результат - предсказуемый износ, стабильность работы узла и упрощенный подбор для закупщика.
Отличие высокотемпературной смазки от смазки для холодного климата и универсальных составов
Универсальная смазка NLGI 2 рассчитана на диапазон примерно от -10°C до +140°C.
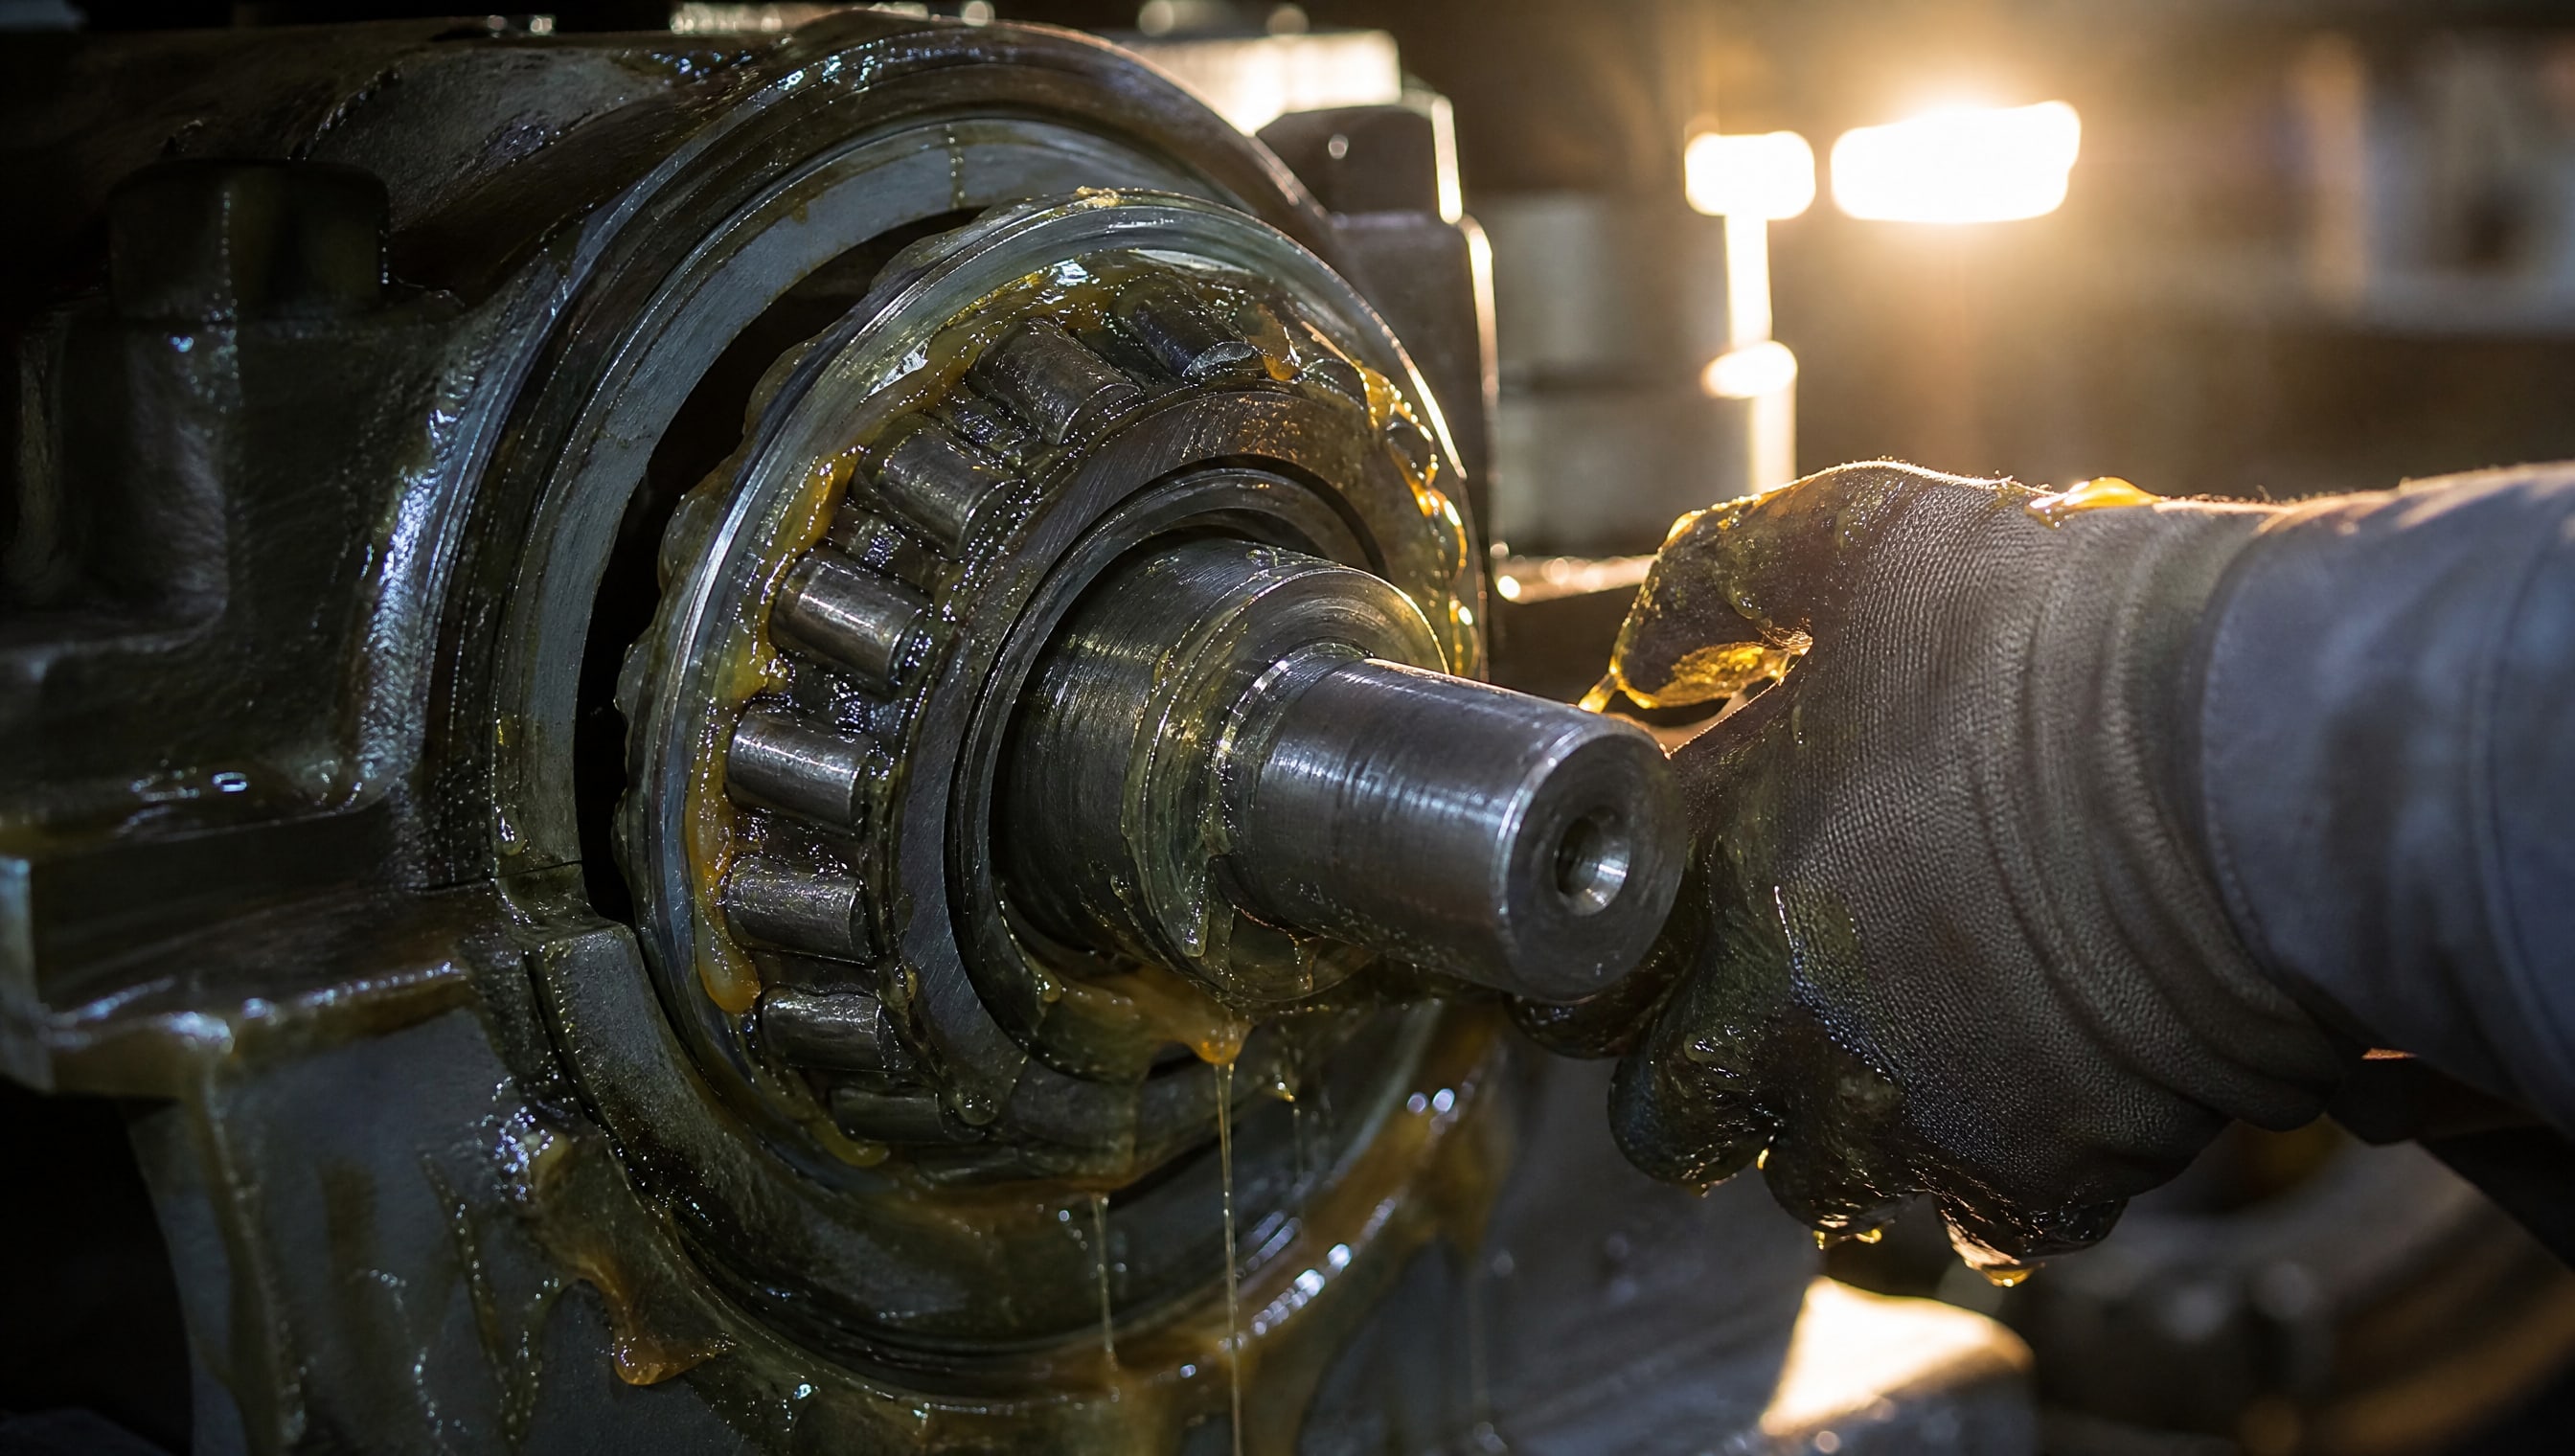
При температуре выше +140°C она начинает менять консистенцию: становится жидче, вытекает из узлов. Это приемлемо для большинства промышленного оборудования (редукторы, подшипники, направляющие), но не для узла клея этикеровочного оборудования.
Смазка для холодного климата содержит иные загустители (обычно полимочевину) и масла с низкой температурой потери текучести. Ее диапазон: от -40°C до +80°C. Такая смазка совершенно не подходит для высокотемпературной зоны.
Высокотемпературная смазка отличается тем, что ее загуститель специально выбран для сохранения структуры и адгезии при +260°C и выше. Кроме того, в высокотемпературных составах используется базовое масло, которое не испаряется при длительном нагреве, и набор присадок, которые противодействуют окислению и термическому разложению.
| Характеристика | Универсальная NLGI 2 | Холодная смазка | Высокотемпературная (260°C) |
|---|---|---|---|
| Диапазон рабочих температур | -10°C до +140°C | -40°C до +80°C | -30°C до +260°C |
| Тип загустителя | Литиевый | Полимочевина | Литиевый комплекс |
| Температура каплепадения | 180–200°C | 120–150°C | 260°C и выше |
| Базовое масло | ISO VG 100–150 | ISO VG 80–100 | ISO VG 150–220 |
| Применение | Универсальное | Холодильники, морозилки | Узел клея, термоупаковщик |
Совместимость высокотемпературной смазки с резиной, пластиком и коррозионной средой
Узел клея этикеровочного оборудования не изолирован.
Вокруг него находятся детали из различных материалов: фторопласт и полиэтилен в прокладках, нержавеющая сталь в направляющих, алюминиевые корпусные элементы. Неправильно подобранная смазка может вызвать побочные эффекты.
Воздействие на резину. Некоторые высокотемпературные смазки содержат углеводородные растворители, которые размягчают резину уплотнений и прокладок. Резина разбухает, теряет упругость и перестает герметизировать узел. Решение: выбирайте смазку, которая официально одобрена как инертная к фторкаучуку (FKM) и эпихлоргидриновому каучуку (ECO). В техописании это обычно указано под заголовком "совместимость с эластомерами".
Воздействие на пластик. Пластиковые втулки, направляющие или стопоры в узле клея могут быть из полиацеталя (POM) или полиэтилена (PE). Липофильные смазки (с низкой поверхностной энергией) часто проникают в структуру пластика и размягчают его. Результат - деформация, люфт в сопряжениях. Здесь также нужна гарантия инертности, указанная производителем в техдокументации.
Коррозионная защита. Если узел работает рядом с влажностью или конденсатом, в смазку должны быть добавлены ингибиторы коррозии. Эти вещества образуют тонкий защитный слой на металлической поверхности и препятствуют окислению стали. Для нержавеющей стали можно использовать смазки без деактиваторов меди, так как нержавейка не требует такой защиты.
При выборе высокотемпературной смазки для этикеровочного оборудования советуем запросить у поставщика краткую сводку по совместимости материалов. Это занимает несколько минут, но исключает риск преждевременного отказа узла.
Часто задаваемые вопросы
Если смазка рассчитана на +260°C по каплепадению, можно ли ее использовать при +300°C?
Нет, температура каплепадения - это не максимальная рабочая температура. Это точка, при которой смазка протекает в стандартном тесте. На практике при +300°C смазка будет окисляться ускоренно, загуститель начнет разлагаться, и узел будет работать нестабильно. Для постоянной работы при +300°C нужны специальные графитовые или керамические смазки, которые устойчивы к экстремальным температурам.
Почему нельзя просто перейти на универсальную смазку NLGI 2 и сэкономить?
Универсальная смазка при +260°C теряет адгезию, вытекает и окисляется. Первый результат - отсутствие смазочной пленки в критичных точках узла. Второй - образование кислотных оксидов, которые корродируют металл. В итоге узел выходит из строя за несколько недель, тогда как высокотемпературная смазка отработает несколько месяцев. Экономия на смазке оборачивается расходами на ремонт и простой оборудования.
Как часто нужно переподмазывать узел клея при постоянной работе на +260°C?
При постоянном режиме (24/7) переподмазку проводят каждые 1–2 месяца. При прерывистом режиме (8–12 часов в день с остыванием) интервал можно увеличить до 3 месяцев. Конкретная периодичность зависит от нагрузки, скорости движения узла и степени испарения масла. Рекомендуем согласовать график обслуживания с производителем оборудования или опытным инженером сервисной службы.
Можно ли использовать одну смазку для этикеровочного оборудования и термоупаковщика?
Да, если совпадают условия работы. Оба типа оборудования используют смазку NLGI 2 при сходных температурах (от -30°C до +260°C). Однако перед стандартизацией проверьте, что узлы в обоих аппаратах не содержат несовместимых материалов (например, определенных типов резины или пластика) и что у производителя машины нет специальных требований по смазочным материалам.
Что означает стандарт DIN 51502 KP 2 R-30?
DIN 51502 - немецкий стандарт для пластичных смазок. KP означает класс консистенции (KP = пластичная смазка), 2 - класс NLGI. R-30 расшифровывается как литиевая смазка (-30), обозначение загустителя и температурного диапазона. Смазка, соответствующая этому стандарту, гарантирует, что она прошла испытания на вязкость, температуру каплепадения, окисляемость и коррозионное воздействие.
Заключение
Смазка 260 градусов - это не просто смазочный материал, а система, в которой каждый компонент (базовое масло, загуститель, присадки) работает на сохранение работоспособности узла при экстремальной температуре. При выборе состава для узла клея этикеровочного оборудования рекомендуется проверять не только температуру каплепадения, но и коллоидную стабильность, испаряемость, совместимость с резиной и пластиком, а также наличие антикоррозионной защиты. Класс NLGI 2 с литиевым комплексным загустителем и ISO VG 150–220 - стандартный выбор для таких узлов.
Следующий шаг при подборе смазки: запросите у поставщика техническое описание (TDS) с полной информацией по совместимости материалов, проведите испытание на малой партии оборудования в реальных условиях, а затем согласуйте график переподмазки с производителем или сервисной службой машины. Это обеспечит предсказуемый ресурс узла и исключит внеплановые остановки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.