
Смазка 260 градусов для термоупаковочных линий: правильный выбор и применение
Термоупаковочные линии работают в экстремальных условиях: температура в узлах клея, направляющих и приводах достигает 140–160 °C при непрерывной эксплуатации, а пиковые всплески могут приближаться к 260 °C. Именно поэтому выбор смазочного материала для такого оборудования требует понимания разницы между температурой каплепадения и реальным рабочим диапазоном. Многие закупщики и инженеры ошибаются, ориентируясь только на цифру «260 °C» на упаковке, не проверяя вязкость базового масла, тип загустителя и совместимость с пластиковыми деталями линии. В этой статье разберемся, какие параметры смазки действительно обеспечивают надежное смазывание при высоких температурах, как подбирать материал под конкретный узел и какие ошибки приводят к преждевременному износу оборудования.
Почему каплепадение - это не рабочая температура
Частая ошибка при подборе смазки на склад предприятия - прямое отождествление цифры каплепадения с максимальной рабочей температурой.
Температура каплепадения (определяется по ГОСТ 4205 или ASTM D566) показывает, при какой температуре структурированная смазка теряет способность удерживать масло и начинает вытекать. Это важный показатель термостабильности, но он не равен той температуре, при которой смазка сохраняет смазывающие свойства на длительном сроке.
Для пластичных смазок на основе литиевого комплекса с каплепаданием 260 °C типичная непрерывная рабочая температура находится в диапазоне 140–160 °C. Кратковременные всплески до 220–240 °C допустимы, но постоянная работа при 260 °C приведет к ускоренному окислению и старению, потере смазывающих свойств и засыханию смазки в узле. Поэтому выбор материала всегда ведется по реальной температуре оборудования с запасом 10–20 °C выше максимального значения в рабочем цикле, а не по округлой цифре каплепадения.
Ключевые параметры смазки для высокотемпературных узлов
При подборе смазочного материала для термоупаковочных линий нужно смотреть одновременно несколько параметров, а не только название на упаковке.
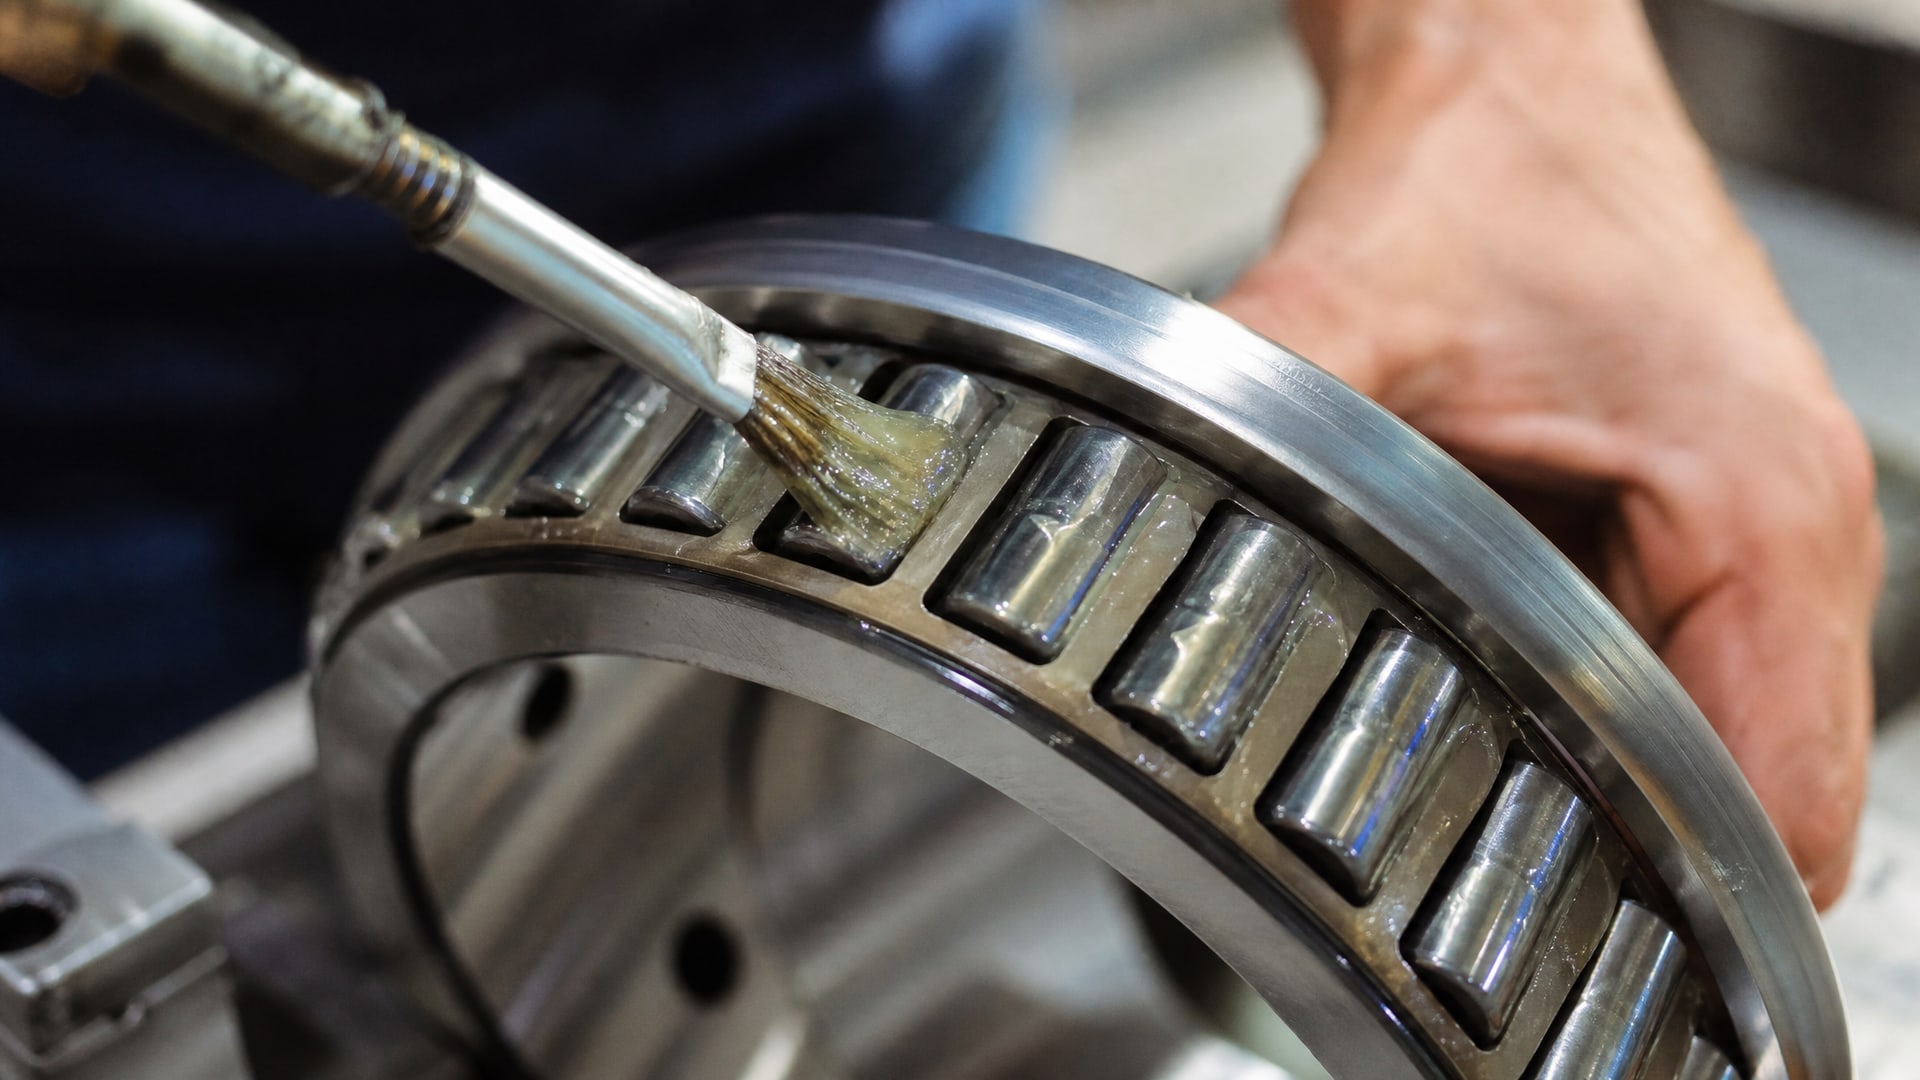
Вязкость базового масла - один из главных факторов. Для узлов упаковочного оборудования, работающих при температурах 140–160 °C, стандартной считается вязкость базового масла ISO VG 150–180 при 40 °C. Вязкость влияет на теплоотвод из узла, на минимальное трение при холодном пуске и на стабильность пленки смазки при нагреве. Слишком легкое масло испаряется, слишком вязкое - увеличивает внутреннее трение и тепловыделение.
Класс консистенции NLGI определяет твердость смазки на выходе. Для термоупаковочных линий преобладает NLGI 2 - это средняя консистенция, удобная для нанесения, хорошо удерживаемая в подшипниках и узлах. Пенетрация смазки NLGI 2 находится в диапазоне 275–285 мм/10 при 25 °C по ГОСТ 5346 или ASTM D217. Этот показатель гарантирует, что смазка не будет ни слишком жесткой, ни слишком мягкой при комнатной температуре.
Тип и качество загустителя напрямую определяет терморезистентность. Литиевые комплексные загустители хорошо зарекомендовали себя в промышленной практике на температурах до 160 °C непрерывно, но они требуют синтетической или полусинтетической базы для устойчивости к окислению. Минеральное масло в составе литиевой комплексной смазки старится быстрее, а структура загустителя деградирует.
Нагрузка сваривания (определяется по ГОСТ 9490) показывает способность смазки защищать контактирующие поверхности при локальных пиковых нагрузках. Для узлов упаковочных линий, где подшипники испытывают толчки и динамические нагрузки, рекомендуемое значение нагрузки сваривания - не менее 350 Н (в некоторых стандартах указывается как минимум 400 Н или даже 490 Н).
Совместимость с материалами упаковочного оборудования
Узлы клея, этикеровки и направляющие на современных упаковочных линиях содержат много полимерных деталей: манжеты уплотнений, пластиковые направляющие, корпусные элементы из полиамида или фторопласта.
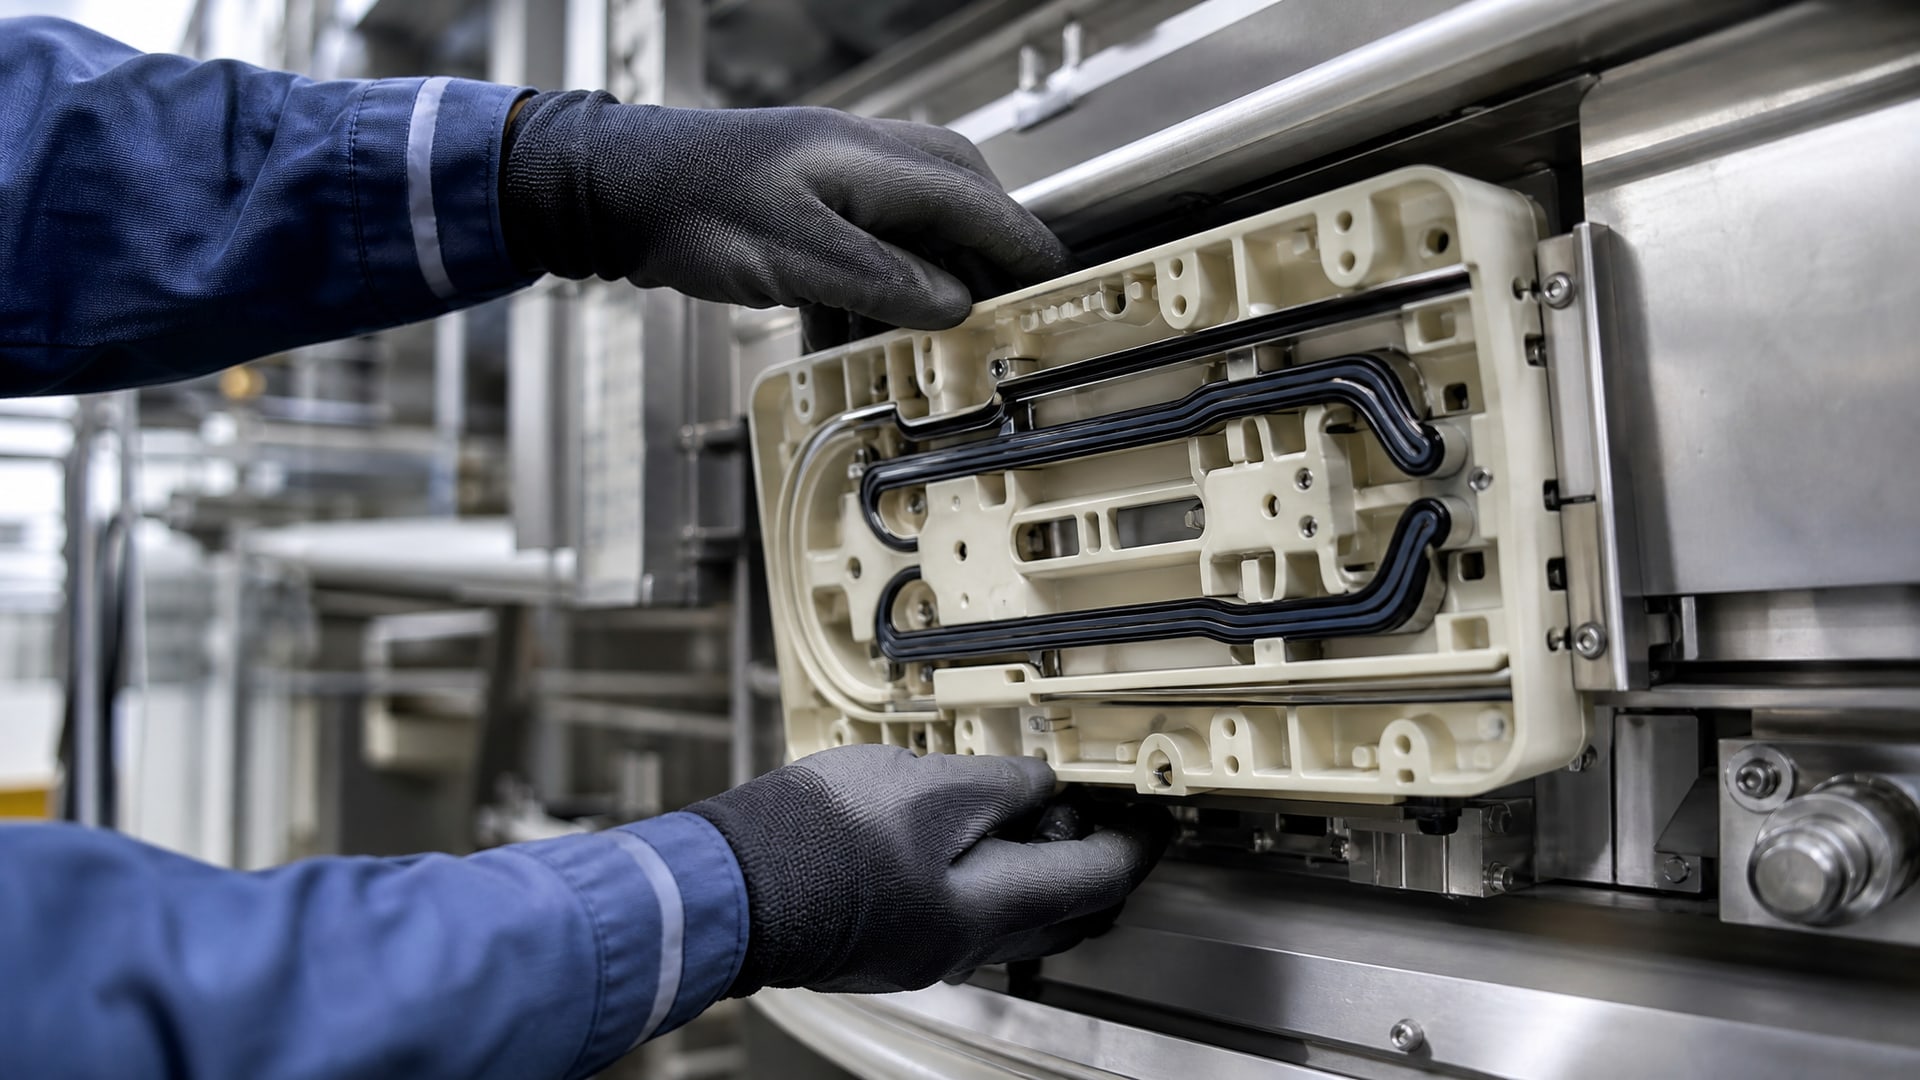
Неправильно подобранная смазка может вызвать разбухание уплотнений, размягчение пластика или изменение размеров деталей, что приведет к утечкам, клиновению или выходу из строя всего узла.
При выборе высокотемпературной смазки необходимо проверить совместимость с эластомерами и пластиками по ASTM D471 или аналогичному методу. Эфирные и синтетические основы обычно лучше совместимы с полимерами, чем минеральные масла. Если линия работает в условиях повышенной влажности или рядом с пищевыми продуктами, убедитесь, что смазка не вымывается водой и не содержит компонентов, опасных при случайном контакте с пищей.
На термоупаковочных линиях, где узел клея контактирует с пленкой или картоном, особое внимание уделяют тому, чтобы смазка не переносилась на продукт. Для таких участков выбирают материалы с низкой испаряемостью и минимальным смыванием, иначе остатки смазки оставляют пятна на упаковке.
Подбор смазки под конкретный узел термоупаковочной линии
Разные узлы линии требуют разных подходов, хотя кажется логичным использовать везде одну и ту же смазку ради простоты.
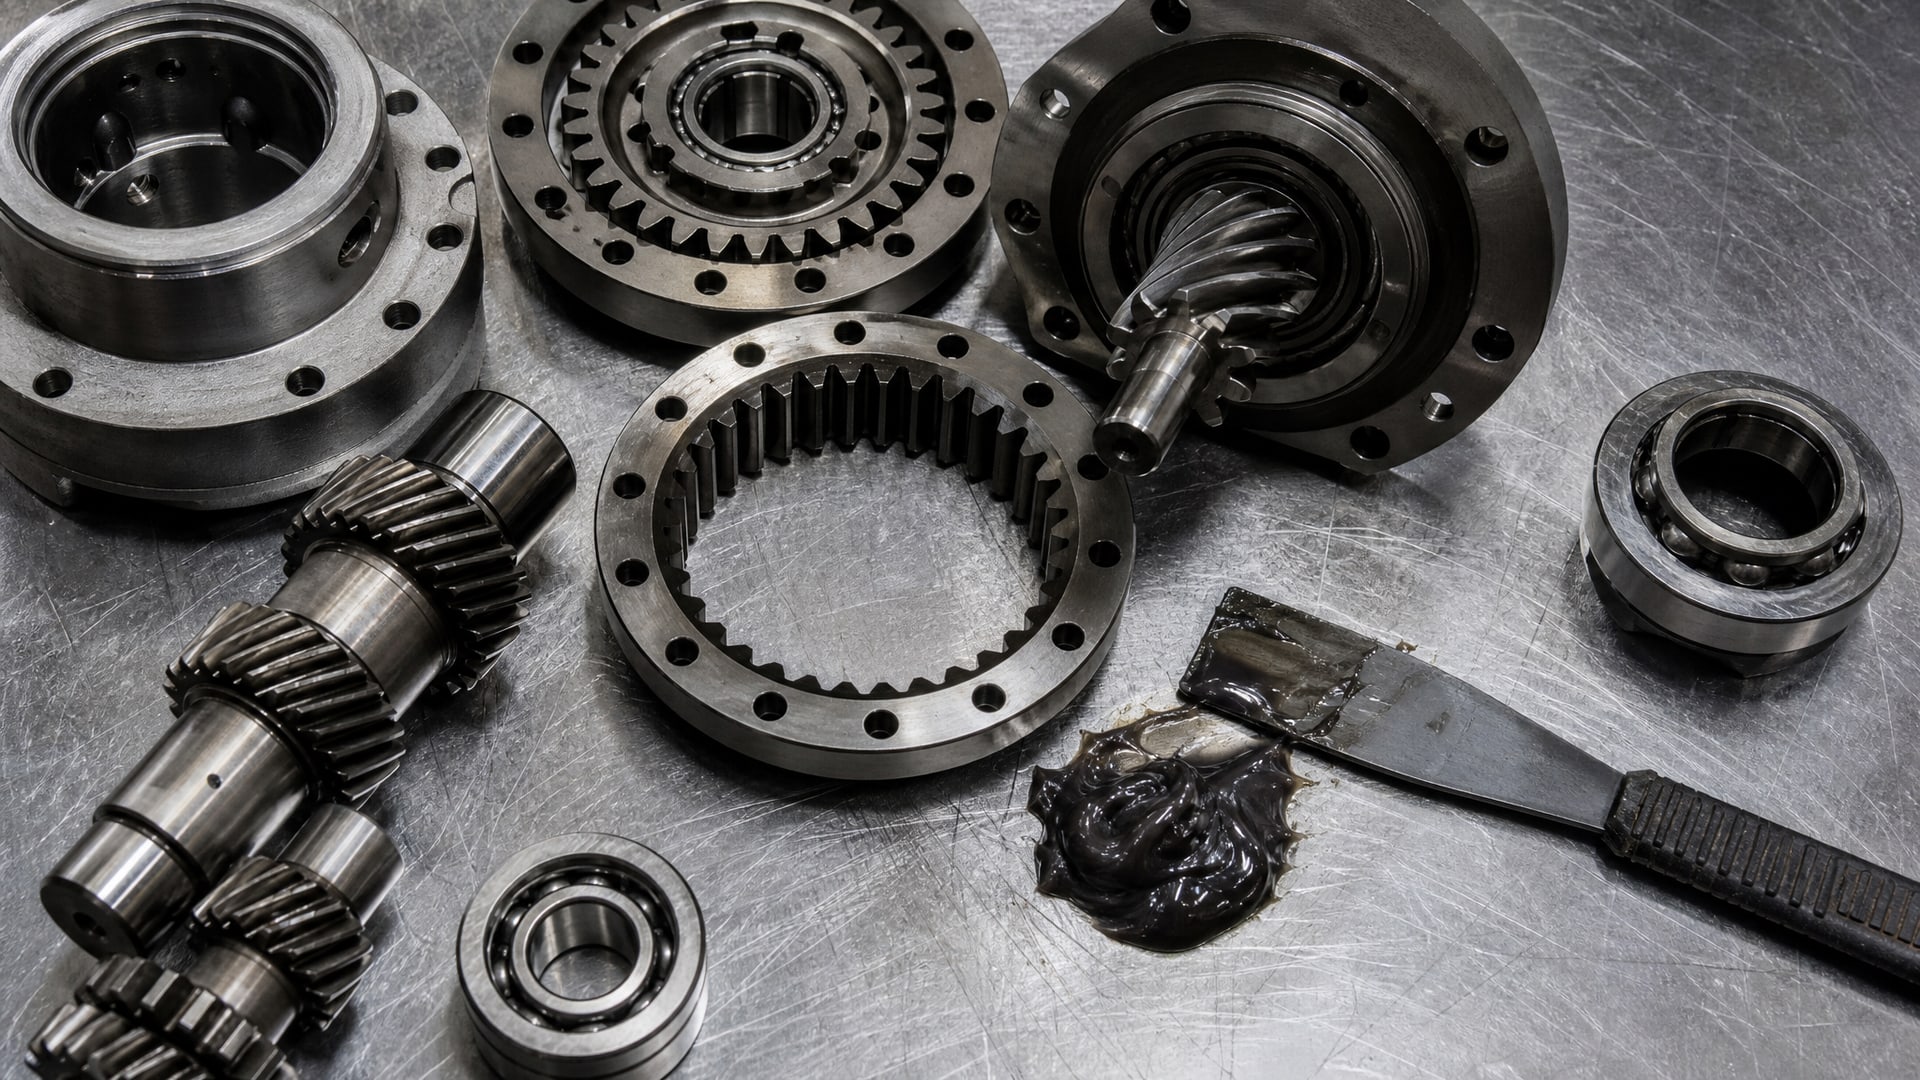
Узлы привода и редукторы работают под постоянной нагрузкой, температура в них может доходить до 160 °C. Здесь нужна смазка с хорошей несущей способностью (высокая нагрузка сваривания), с вязкостью базы ISO VG 150–180. Она должна хорошо распределяться в зубчатых передачах и не вытекать из укупорки.
Направляющие и каретки подвергаются трению скольжения на высоких скоростях и могут нагреваться до 150 °C локально. Здесь берут смазку с чуть более низкой вязкостью базового масла (если позволяет температурный режим - до ISO VG 100), чтобы снизить сопротивление движению, но с достаточно жесткой консистенцией (NLGI 2), чтобы она не вытекала из щелей.
Узлы клея и этикеровки - зоны с максимальным теплом (140–160 °C). Здесь критична совместимость со смолами, герметичностью уплотнений и отсутствием переноса смазки на продукт. Выбирают смазку с синтетической или эфирной базой, проверяют совместимость с используемыми полимерами.
Подшипники холодного конца линии (упаковка, укладка) работают при температурах ближе к комнатной, но там могут быть перепады температуры. Для них допустимо применение смазок с более легким базовым маслом, но все же нужна термостойкость на случай локального нагрева.
На каждом участке линии важно снять фактическую температуру инфракрасным пирометром или тепловизором, а не полагаться на табличные значения. Реальная температура часто отличается от расчетной на 20–40 °C в зависимости от скорости линии, давления продукта и состояния оборудования.
Типичные ошибки при обслуживании высокотемпературных узлов
Ошибка 1: выбор по цифре каплепадения без проверки вязкости.
Смазка с каплепаданием 260 °C и вязкостью базового масла ISO VG 32 будет работать совсем не так же, как смазка с тем же каплепаданием, но базой ISO VG 150. Первая испарится и вытечет из узла за несколько часов непрерывной работы, вторая обеспечит долгосрочное смазывание.
Ошибка 2: использование одной смазки для всех узлов линии. Пока кажется удобным хранить один тип смазки, но это неизбежно приводит к компромиссам. Узел с фрикционным скольжением и узел с качением требуют разных балансов консистенции, вязкости и несущей способности.
Ошибка 3: игнорирование совместимости с полимерами. Если уплотнение разбухает или пластиковая деталь размягчается, смазка вымывается, начинается утечка масла из редуктора, и линия встает. Проверку совместимости нельзя пропускать, даже если это замедлит закупку.
Ошибка 4: замена смазки без очистки узла. При переходе на новую смазку важно механически удалить остатки старого материала, иначе смешивание может привести к расслаиванию, потере консистенции или химической реакции.
Ошибка 5: избыточное смазывание. Излишняя смазка в узле вызывает перегрев, ускоренное окисление, потерю консистенции и вытечку масла через уплотнения. При высоких температурах смазку наносят тонко, после сборки удаляют видимые излишки мягкой чистой тряпкой.
Для обслуживания термоупаковочных линий, работающих при температурах до 260 °C, ведущие техслужбы берут смазку с синтетической или эфирной базой, нагрузкой сваривания не менее 350 Н и проверенной совместимостью с полимерами и эластомерами. На практике это означает, что смазка идеально подходит для узлов клея, направляющих и приводов, обеспечивая надежную защиту подшипников и направляющих даже при пиковых температурах 220–240 °C.
Часто задаваемые вопросы
Можно ли на всей термоупаковочной линии использовать одну смазку?
Технически можно, но с оговорками. Если выбрать универсальный материал среднего класса (NLGI 2, вязкость ISO VG 150, нагрузка сваривания 400 Н), он будет работать во всех узлах. Однако для критичных участков (узел клея, высоконагруженные редукторы) ресурс смазки сократится из-за компромисса. Лучше иметь 2–3 вида смазки: одну для направляющих, одну для редукторов, одну специальную для узла клея, если там особые требования по совместимости.
Как часто менять смазку в узлах при температуре 160 °C?
Период замены зависит от интенсивности работы и точной температуры. При непрерывной работе при 160 °C рекомендуется переосмотр каждые 3–6 месяцев (визуально проверить цвет, консистенцию, наличие загрязнений), а полная замена - каждые 12–18 месяцев. При работе в более мягких режимах (пиковая температура 140 °C) интервалы могут быть до 24 месяцев. Точные сроки уточняют по техпаспорту смазки и инструкции производителя оборудования.
Почему смазка вытекает из подшипника, хотя каплепадение высокое?
Основная причина - вязкость базового масла выше оптимальной для данного узла, или смазка нанесена избыточно. При высокой температуре низкомолекулярные компоненты базового масла испаряются, структура загустителя ослабевает, и жидкая фаза начинает проталкиваться через микрощели уплотнения. Вторая причина - несовместимость материала уплотнения со смазкой (эластомер разбухает или худеет, теряя герметичность).
Какая вязкость базового масла лучше: ISO VG 150 или ISO VG 180?
Для узлов упаковочной линии при температуре 140–160 °C оптимальна ISO VG 150–180. VG 150 дает чуть лучший холодный старт и лучше отводит тепло, VG 180 обеспечивает более прочную масляную пленку и меньше испаряется при пиковых 220–240 °C. Выбор зависит от конкретного узла: для скоростных направляющих - тяготеть к VG 150, для редукторов с высокой нагрузкой - к VG 180.
Нужно ли какие-то допуски или сертификаты для смазки на упаковочной линии?
Если линия работает с пищевыми продуктами или напитками, требуется допуск NSF H1 (только случайный контакт с пищей допустим). Если контакта нет, то NSF H1 не обязателен. Всегда требуется проверка совместимости по ASTM D471 с конкретными полимерами, используемыми в уплотнениях и направляющих. В государственных и муниципальных учреждениях могут потребовать сертификат соответствия ГОСТ 32299-2013 для пластичных смазок или ГОСТ 5346 для отдельных параметров.
Заключение
Выбор смазки для термоупаковочных линий, работающих при экстремальных температурах, требует понимания разницы между температурой каплепадения и реальным рабочим диапазоном. Цифра 260 °C на упаковке - это не гарантия того, что смазка будет эффективна при такой температуре непрерывно; это показатель термостойкости структуры. Реальный рабочий предел для большинства пластичных смазок составляет 140–160 °C при постоянной нагрузке, с допустимыми пиками до 220–240 °C в кратковременных режимах.
Правильный подбор материала начинается с выявления фактической температуры на каждом участке узла, проверки вязкости базового масла (оптимально ISO VG 150–180 при 40 °C), класса консистенции (NLGI 2 для большинства случаев), нагрузки сваривания (не менее 350–400 Н) и совместимости со всеми полимерными деталями оборудования. Параллельно важно исключить типичные ошибки обслуживания: ориентацию только на каплепадение без анализа вязкости, использование универсальной смазки для всех узлов вместо подбора под конкретные условия, игнорирование совместимости с эластомерами и чрезмерное нанесение материала. Следующий шаг - согласовать сроки переосмотра и замены смазки с производителем оборудования, учитывая интенсивность работы линии, и провести испытание совместимости материала с уплотнениями перед масштабным внедрением на весь парк оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.