
Семь признаков того, что пора менять пищевую смазку в редукторе
Пищевая смазка в редукторе - это не просто техническая жидкость, а критический элемент системы смазки, от которого зависит безопасность готовой продукции и надежность оборудования. Проверить смазку вовремя означает предотвратить не только поломку узлов, но и возможное попадание материала в пищевой продукт.
Основной вопрос, который встает перед инженером или снабженцем: как не пропустить момент, когда смазка уже не справляется со своей задачей? В этой статье разберем семь явных признаков износа и деградации пищевой смазки, которые подскажут, что уже пора на замену. Ориентиры, которые дают источники по пищевой смазке и обслуживанию редукторов, помогут вам составить собственный график проверок и уберечь производство от простоев.
Признак 1: смазка изменила консистенцию
Одно из первых признаков деградации пищевой смазки - потеря ее однородности.
Если при визуальном осмотре вы видите, что консистенция стала непривычно жидкой, загустела или собралась в комки и сбилась, это указывает на нарушение сдвиговой стабильности - способности смазки сохранять свои рабочие свойства под давлением и температурой.
Смазка может разжижаться из-за перегрева узла. При превышении рабочей температуры, которая для большинства пищевых H1-смазок составляет диапазон −30…+120 °C, молекулярная структура загустителя нарушается. Наоборот, загущение происходит при окислении составляющих под влиянием времени и кислорода - особенно если редуктор долго работал без регулярной смены смазки.
Если вы уверены в качестве герметизации редуктора, но консистенция изменилась, это сигнал к замене. Сдвиговая стабильность - это не просто параметр в каталоге, а практический показатель того, продолжает ли смазка защищать зубчатую передачу и подшипники. Потеря консистенции означает, что смазка уходит из зоны контакта, и зубья начинают работать в условиях масляного голодания.
Признак 2: в смазке появилась вода, эмульсия или помутнение
Для пищевых производств водостойкость пищевой смазки - один из главных параметров, и любой признак попадания влаги в редуктор требует срочного внимания.
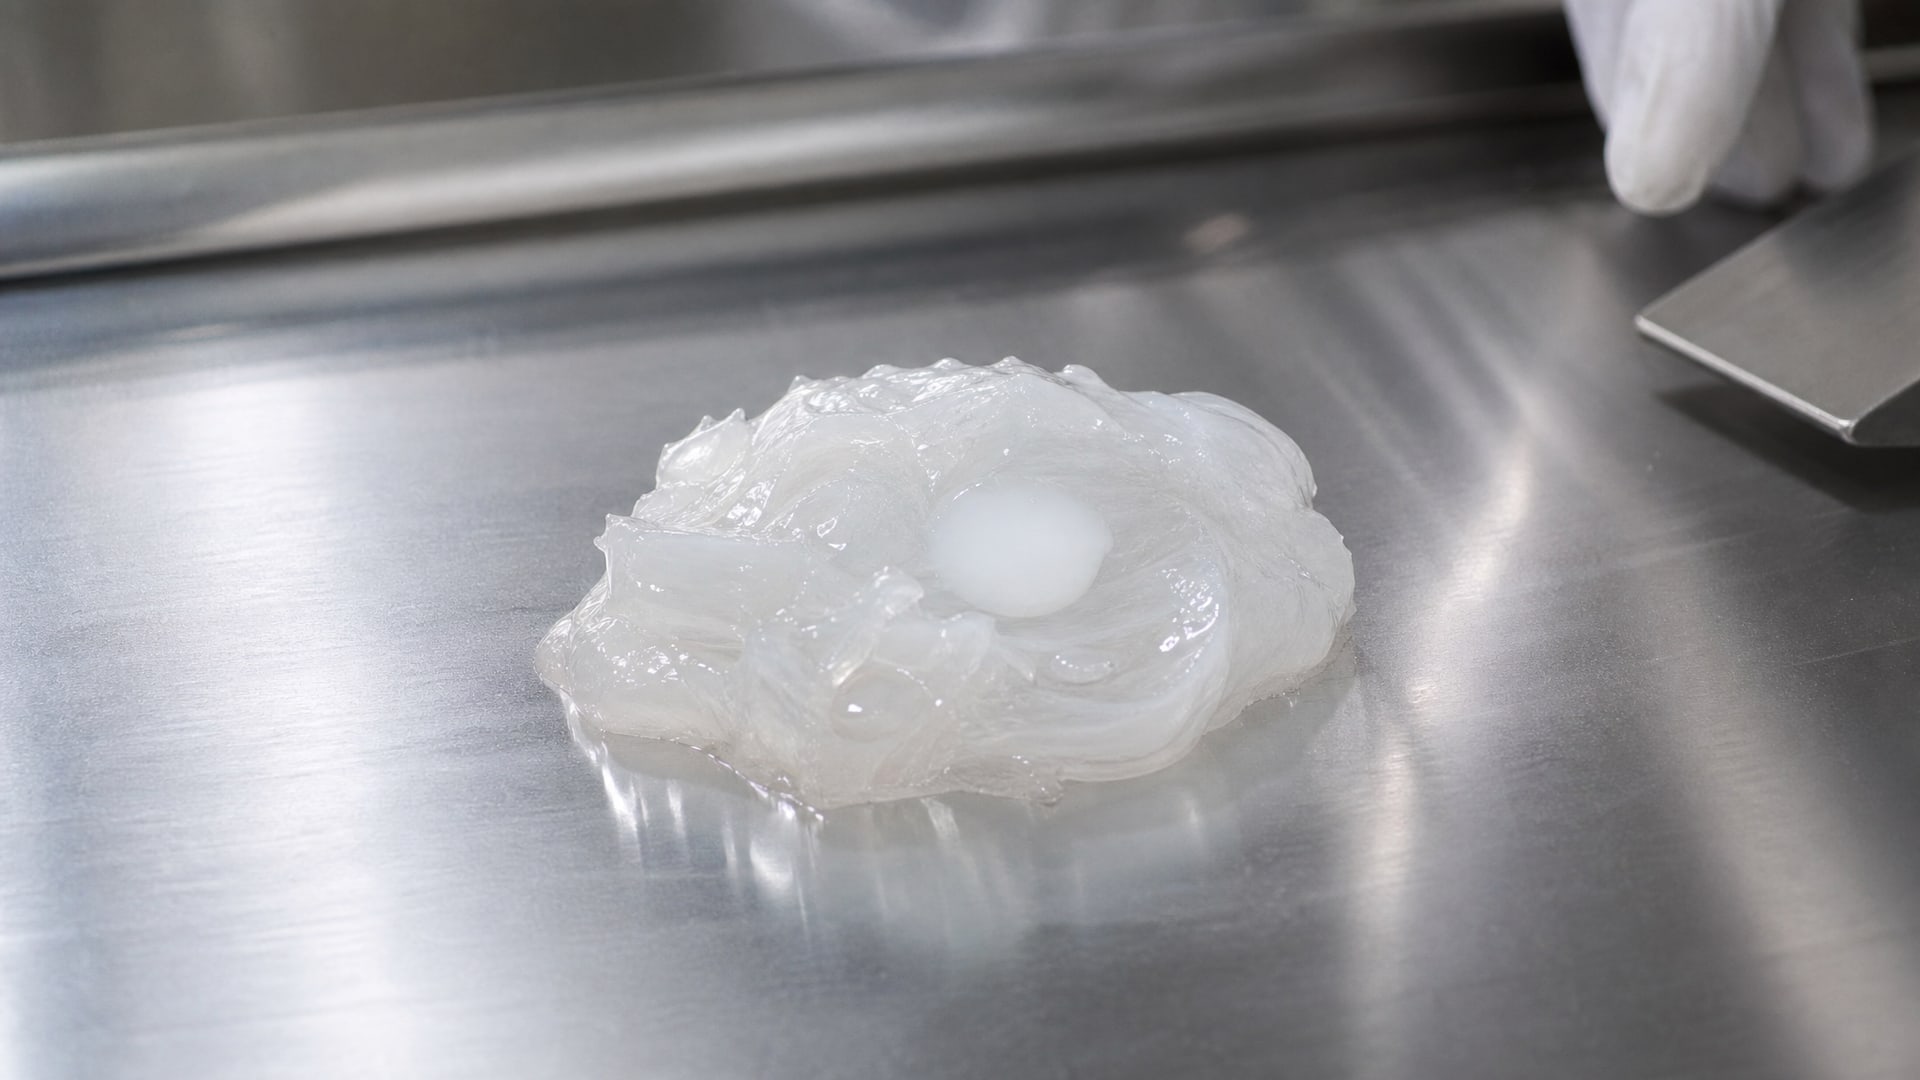
Эмульсия, помутнение или расслоение смазки - верный признак того, что вода проникла через уплотнения или конденсировалась на холодной поверхности узла.
Вода разрушает смазочный слой с внутренней стороны. Она вытесняет масло из зоны контакта, способствует ржавлению стальных поверхностей и взаимодействует с компонентами загустителя, снижая его рабочие свойства. В пищевой индустрии это становится критично, потому что попадание воды в смазку может привести к попаданию микроорганизмов и нарушению безопасности готовой продукции.
Если редуктор установлен в во влажной среде (цех с увлажнением, рядом с моечной системой или на открытой площадке), проверяйте состояние смазки не реже одного раза в месяц. При обнаружении хотя бы видимых следов эмульсии - незамедлительно меняйте смазку. Откладывать такую замену опасно как для оборудования, так и для продукции.
Признак 3: редуктор стал заметно шумнее или горячее
Повышенный шум и рост температуры редуктора часто сигнализируют об ухудшении смазочного слоя между зубьями и подшипниками.
Когда смазка теряет вязкость или вообще уходит из зоны контакта, металл начинает работать с повышенным трением, что проявляется в виде скрипа, гула или щелканья.
Температура редуктора при нормальной работе должна оставаться в пределах рабочего диапазона, установленного производителем оборудования. Если вы заметили, что редуктор стал горячим на ощупь, а это сопровождается изменением звука работы, это верный признак, что текущая смазка больше не справляется. Причина может быть двойной: либо смазка сама деградировала и потеряла вязкость, либо редуктор работает в условиях, которые превышают возможности данного класса смазки (слишком высокая нагрузка, частые пуски-остановки, низкая температура окружающей среды).
В этом случае нужно остановиться и провести диагностику. Проверьте уровень смазки, убедитесь, что нет утечек, и оцените, соответствует ли текущий состав условиям вашего производства. Если смазка потеряла работоспособность, откладывать замену нельзя - перегретый редуктор может выйти из строя в считаные часы.
Признак 4: в смазке видны твердые частицы, потемнение или абразивный налет
Загрязнение твердыми частицами - это сигнал о том, что система герметизации редуктора дала сбой или что в смазке началось интенсивное окисление и деградация.
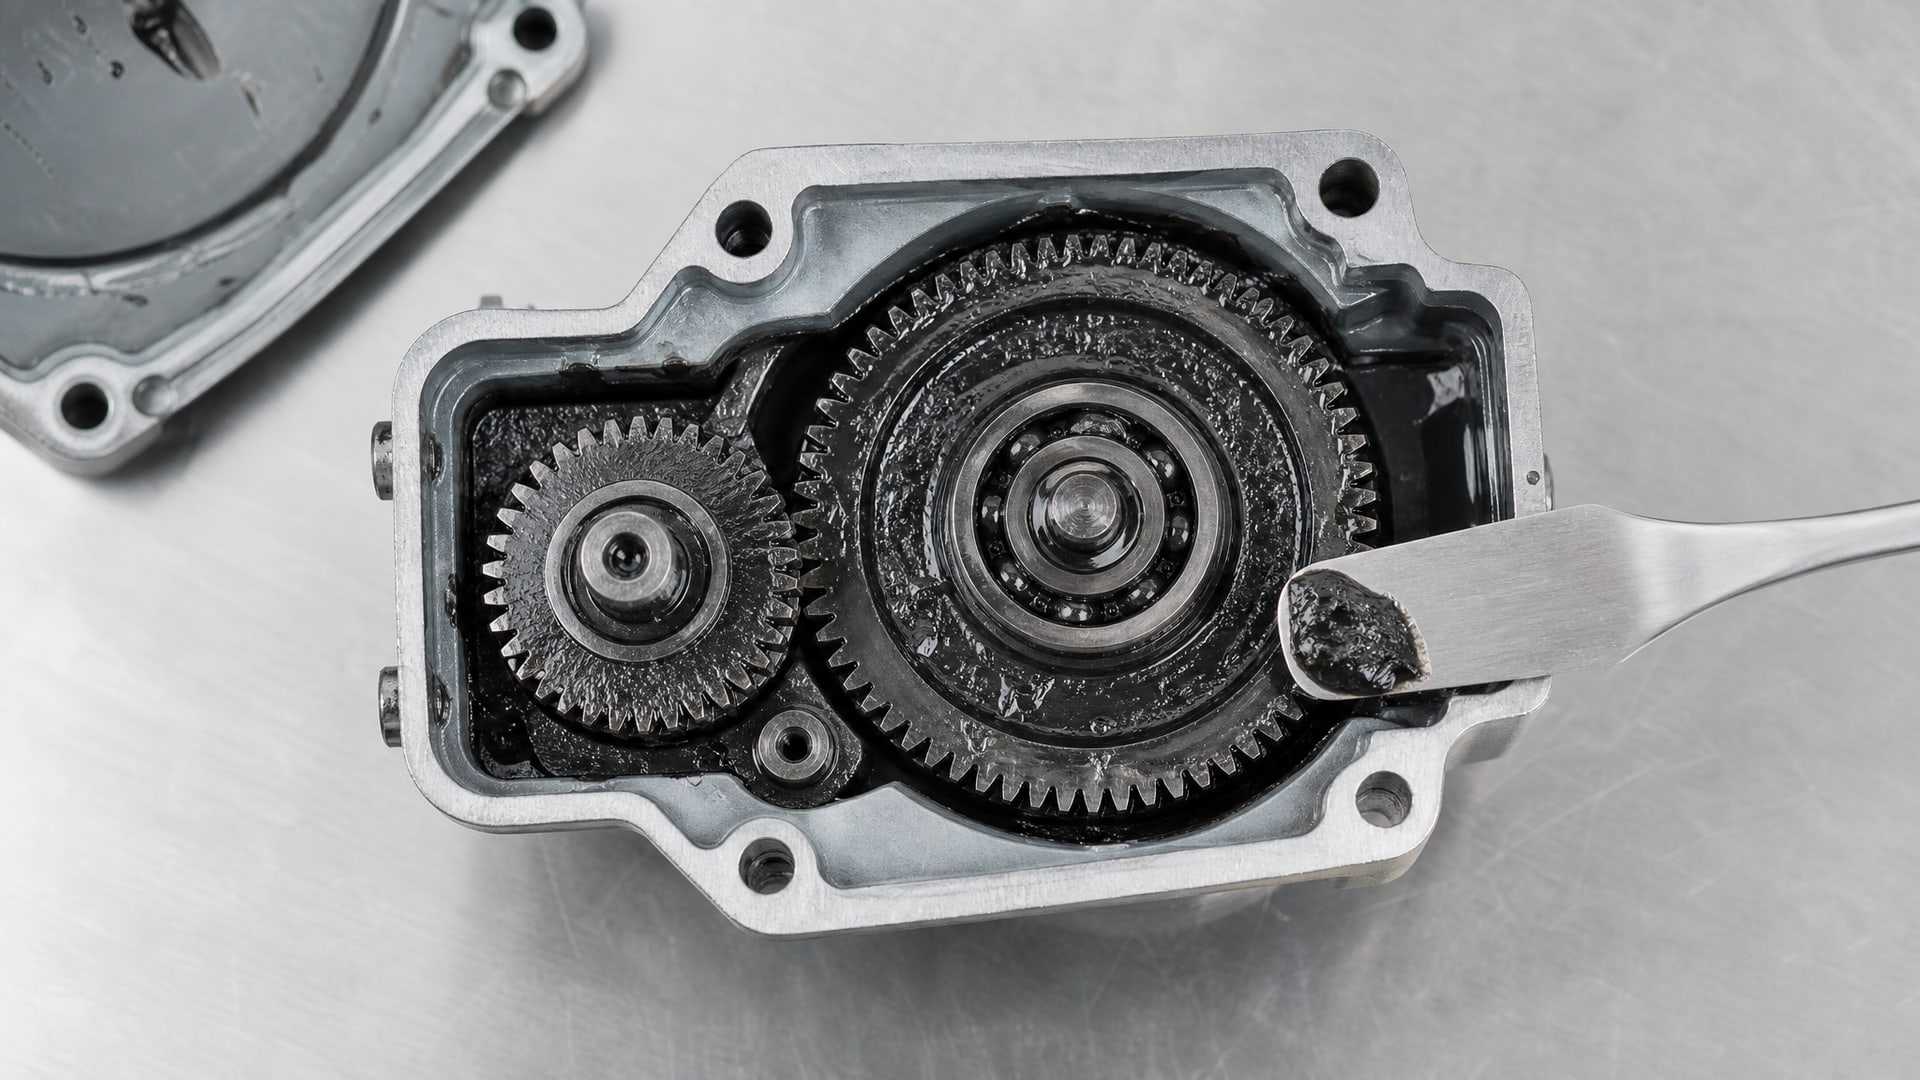
Темная окраска смазки или абразивный налет указывают на накопление продуктов износа металла и разложения компонентов основного масла.
При визуальном осмотре извлеченной пробы смазки обратите внимание на: - наличие металлического блеска или железистого налета (признак повышенного износа зубьев и подшипников); - черные или коричневые вкрапления (продукты окисления и загрязнения); - песчаные или абразивные частицы (попадание пыли через неплотные уплотнения).
Любой из этих признаков - повод к замене. Если оставить загрязненную смазку, твердые частицы начнут работать как абразив, ускоряя износ зубчатой передачи и подшипников. Для пищевого производства такая ситуация опасна и с точки зрения возможного попадания микрочастиц в продукт.
Признак 5: подтекание смазки или ее уход из зоны контакта
Если смазка вытекает из редуктора через уплотнения или сальники, это говорит либо о неправильном выборе вязкости и консистенции для данного узла, либо о стирании уплотнительных элементов.
Для пищевой смазки утечка - это не просто потеря рабочего материала, но и риск контаминации окружающей среды и оборудования.
Смазка может также уходить из зоны контакта без видимого подтекания - например, если редуктор работает при низких температурах, а вязкость масла не соответствует условиям. В результате смазка стягивается в центр масляной ванны и перестает попадать на зубья передачи. Это скрытая опасность: редуктор может выглядеть нормально, но зубья уже работают в условиях масляного голодания.
Проверка должна включать не только визуальный осмотр на предмет подтеков, но и контроль уровня смазки через смотровое окно (если оно есть) или по щупу. Регулярная проверка уровня смазки в редукторе - это одна из базовых операций, которая требуется ежемесячно. Если уровень снижается без видимых причин, это может указывать на испарение (при перегреве) или на утечку через уплотнения.
Признак 6: превышен интервал обслуживания редуктора
Для редукторов в пищевой индустрии рекомендуется менять смазку каждые 2500 часов эксплуатации или 6 месяцев, в зависимости от того, что наступит раньше.
Если производитель оборудования указал иной регламент, следуйте его рекомендациям, но не игнорируйте календарный предел в полугода.
Даже если редуктор работает в щадящем режиме и явных признаков износа смазки не видно, время способно разрушить ее рабочие свойства. Окисление масла, деградация загустителя, испарение легких фракций - все это происходит незаметно. Через 6 месяцев или 2500 часов смазка в редукторе уже не обеспечивает того же уровня защиты, что в начале своего ресурса.
Для пищевого производства это особенно важно, потому что состаренная смазка может потерять сдвиговую стабильность и начать протекать через уплотнения именно в самый неудачный момент. Плановая замена по графику - это не избыточная предосторожность, а инженерная необходимость. Закупщикам и техническим специалистам рекомендуется вести журнал проверок и замен смазки, привязанный как к часам работы, так и к календарю.
Признак 7: изменились условия эксплуатации редуктора
Если редуктор начал работать в условиях, которые отличаются от исходных (повысилась температура окружающей среды, увеличилась нагрузка, изменилась влажность или скорость вращения), то смазка, которая отлично работала раньше, может оказаться непригодной.
Например, если в цехе установили дополнительное оборудование, и редуктор стал работать в более жарких условиях, то смазка класса NLGI 2 с рабочей температурой до +80 °C перестанет справляться. Аналогично, если производство перенесено в помещение с повышенной влажностью или расширен спектр выпускаемых продуктов с более агрессивной моющей обработкой оборудования, требования к водостойкости смазки могут возрасти.
Перед тем как ввести редуктор в работу при измененных условиях, проверьте соответствие текущей смазки по следующим параметрам: вязкость базового масла (ISO VG), класс консистенции (NLGI), рабочий диапазон температур, водостойкость и наличие допуска NSF H1 (если есть риск контакта с пищевым продуктом). Если одно из условий больше не совпадает, меняйте смазку. EFELE MG-202 для подобных ситуаций переподбора уже прошла испытания в условиях типовых пищевых производств и зарегистрирована как NSF H1, что позволяет использовать ее при смене режима работы без риска потери пищевой безопасности.
Часто задаваемые вопросы
Как проверить уровень смазки в редукторе?
Откройте смотровое окно или используйте щуп (если редуктор его предусматривает). Уровень должен находиться между минимальной и максимальной отметками. Проверку выполняйте на холодном редукторе, после остановки минимум на 15–20 минут. Если уровень ниже минимума, долейте подходящую смазку того же класса и допуска.
Как проверить смазку на аллергию и совместимость с материалами?
Это задача производителя редуктора и смазочного материала. При выборе смазки убедитесь, что она совместима с эластомерами и материалами уплотнений, используемыми в вашем редукторе. Информация о совместимости обычно указана в технических данных смазки. Для пищевых производств проверьте наличие NSF H1 и ISO 21469 в паспорте.
Как проверить смазку в редукторе триммера и культиватора?
Откройте крышку редуктора по схеме в инструкции. Оцените консистенцию (должна быть однородной и без комков), отсутствие воды и абразивных частиц, уровень масла. Если редуктор работал в пыльных условиях, проверяйте чаще - раз в месяц. При наличии потемнения или замечания неприятного запаха меняйте смазку.
Можно ли добавлять новую смазку к старой?
Не рекомендуется. Разные партии смазки могут иметь различия в составе загустителя и базового масла. Смешивание может привести к расслоению, потере однородности и снижению вязкости. Замену выполняйте полностью: очистите полость редуктора от остатков старой смазки перед заливкой новой.
Что означает NSF H1 и почему это важно для пищевого производства?
NSF H1 - это регистрация, подтверждающая, что смазка допустима при случайном (непреднамеренном) контакте с пищей на уровне не более 10 ppm (10 мг/кг). Это означает, что смазка безопасна для оборудования пищевых производств, где возможно попадание микроколичества смазки в продукт. ISO 21469 дополняет H1, описывая требования к производству и контролю качества такой смазки.
Заключение
Проверить смазку вовремя - значит предотвратить не только технический отказ редуктора, но и риск потери пищевой безопасности. Семь признаков, которые мы разобрали (изменение консистенции, появление воды, рост шума и температуры, загрязнение, утечки, превышение интервала и изменение условий), - это сигналы, которые должны побудить вас к немедленной проверке и замене смазки.
Ваш следующий шаг: составьте собственный график проверок смазки, привязанный как к часам работы редуктора (2500 часов), так и к календарю (не реже чем раз в 6 месяцев). Фиксируйте результаты осмотров в журнале, отмечайте дату и признаки состояния. Подбирайте смазку не только по допуску NSF H1, но и по вязкости, температурному диапазону и совместимости с материалами вашего редуктора. При переходе на новые условия работы (температура, нагрузка, влажность) пересматривайте пригодность текущей смазки и не бойтесь перейти на состав, лучше адаптированный к реальным условиям вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.