
Резьбовой фиксатор: как предотвратить самоотвинчивание при вибрации и ударах
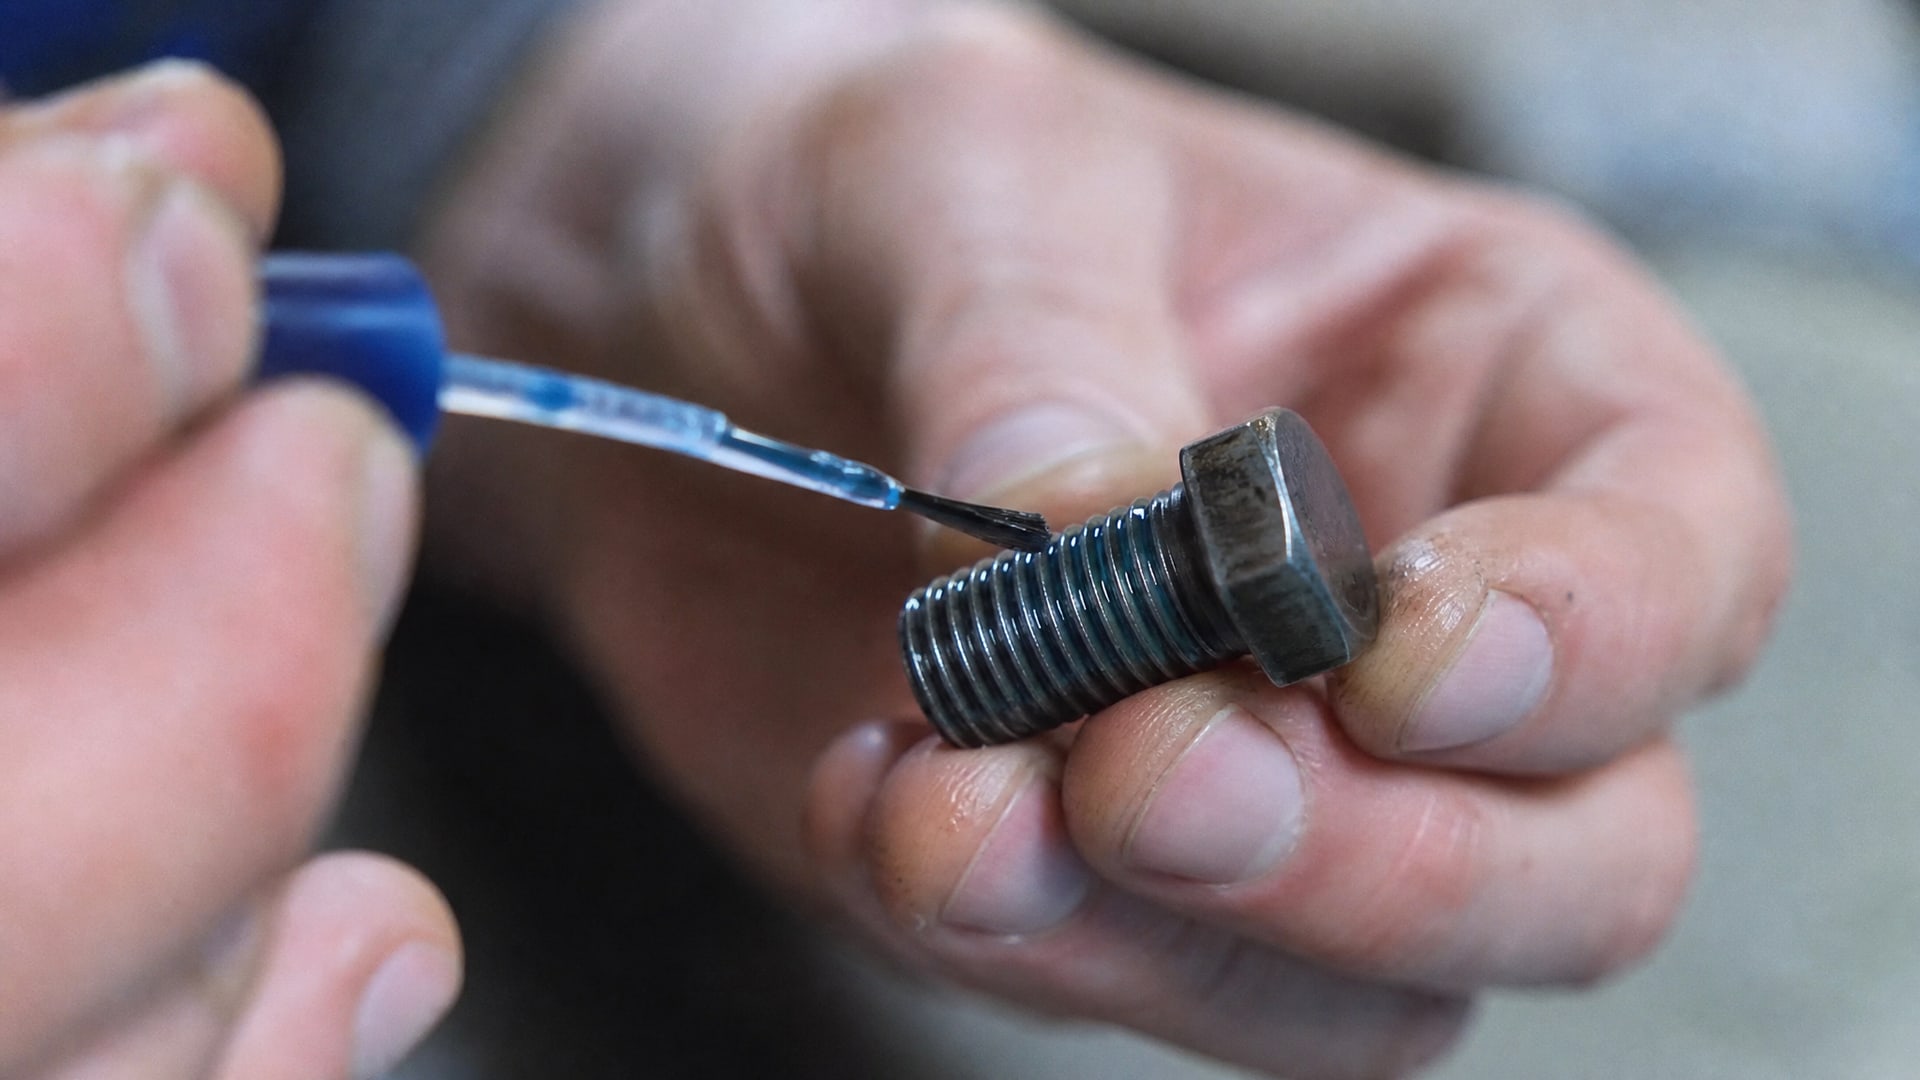
Самоотвинчивание болтовых соединений под воздействием вибрации и механических ударов - одна из главных причин отказа оборудования на производстве. Проблема возникает не потому, что болт плохо затянут: при поперечных микросмещениях соединение постепенно ослабляется даже под хорошим преднатягом. Это явление называют self-loosening, и оно происходит в станках, узлах передачи, конвейерных системах и других машинах, где резьба подвергается динамическим нагрузкам.
Резьбовой фиксатор - специальный состав, который препятствует самопроизвольному ослаблению гайки или болта. Статья рассказывает, как работают фиксаторы резьбы, какие стандарты испытаний применяют для их оценки, и как выбрать правильное средство для конкретного узла. Информация будет полезна инженерам, технологам и закупщикам, которые сталкиваются с проблемой вибрационного ослабления крепежа.
Механизм самоотвинчивания резьбы при вибрации
Самоотвинчивание - это не одномоментный отказ, а постепенный процесс.
При поперечных микросмещениях (удары, толчки, колебания) болт и гайка начинают проскальзывать относительно друг друга по опорным поверхностям. Это скольжение вызывает снижение нормального давления между витками резьбы, и в какой-то момент гайка начинает вращаться в обратном направлении. За несколько сотен циклов вибрации соединение может полностью ослабиться.
Ключевой момент: преднатяг (момент затяжки) один не может полностью защитить соединение от такого процесса. Испытания на поперечную вибрацию показывают, что при критической амплитуде смещения даже очень хорошо затянутый болт теряет свою фиксирующую способность. Это объясняет, почему на промышленном оборудовании часто можно увидеть застопоренные болты, контргайки или герметики - они служат дополнительной защитой.
Вибрационная нагрузка опасна именно потому, что микросмещения происходят на субмиллиметровых уровнях и могут быть незаметны на первый взгляд, но за смену или неделю работы приводят к серьезному ослаблению. Удары при загрузке материала, толчки при торможении, колебания от соседних машин - все это способствует постепенному развороту резьбы.
Стандартные испытания фиксаторов резьбовых соединений на вибростойкость
Для объективной оценки удерживающей способности применяют стандартизованные тесты.
Основной метод - это испытание на поперечную вибрацию, описанное в ISO 16130:2015. Этот стандарт разработан специально для аэрокосмической отрасли, но его принципы используют и для прочих ответственных узлов.
Суть теста (методика Junker test): болтовое соединение закрепляют в специальном приспособлении и подвергают циклическим поперечным смещениям с заданной амплитудой. Во время испытания контролируют момент вращения и угол раскручивания. Если гайка/болт начинают раскручиваться при определенной амплитуде, считается, что фиксатор (или конструкция соединения) не выдержал требуемый уровень вибрации.
Близкие к ISO 16130 стандарты - DIN 65151 и DIN 25201-4 - тоже описывают динамические испытания сопротивления самоотвинчиванию при поперечной нагрузке. Эти документы применяют для бенчмаркинга и сравнения различных решений по фиксации. Аэрокосмический стандарт NASM 1312-7 использует схожие принципы.
Важно понимать: испытание на вибрацию не гарантирует абсолютную защиту в любых реальных условиях эксплуатации. Это инструмент для сравнения решений и для разработки; результаты показывают, какой фиксатор лучше удерживает преднатяг при определенных параметрах нагрузки. Поэтому при выборе средства защиты резьбы нужно ориентироваться не только на маркировку или цвет, но и на результаты стандартных тестов, которые дает производитель.
Типы фиксаторов резьбы: выбор по прочности и режиму разборки
Фиксаторы резьбовых соединений различаются прежде всего по удерживающей способности.
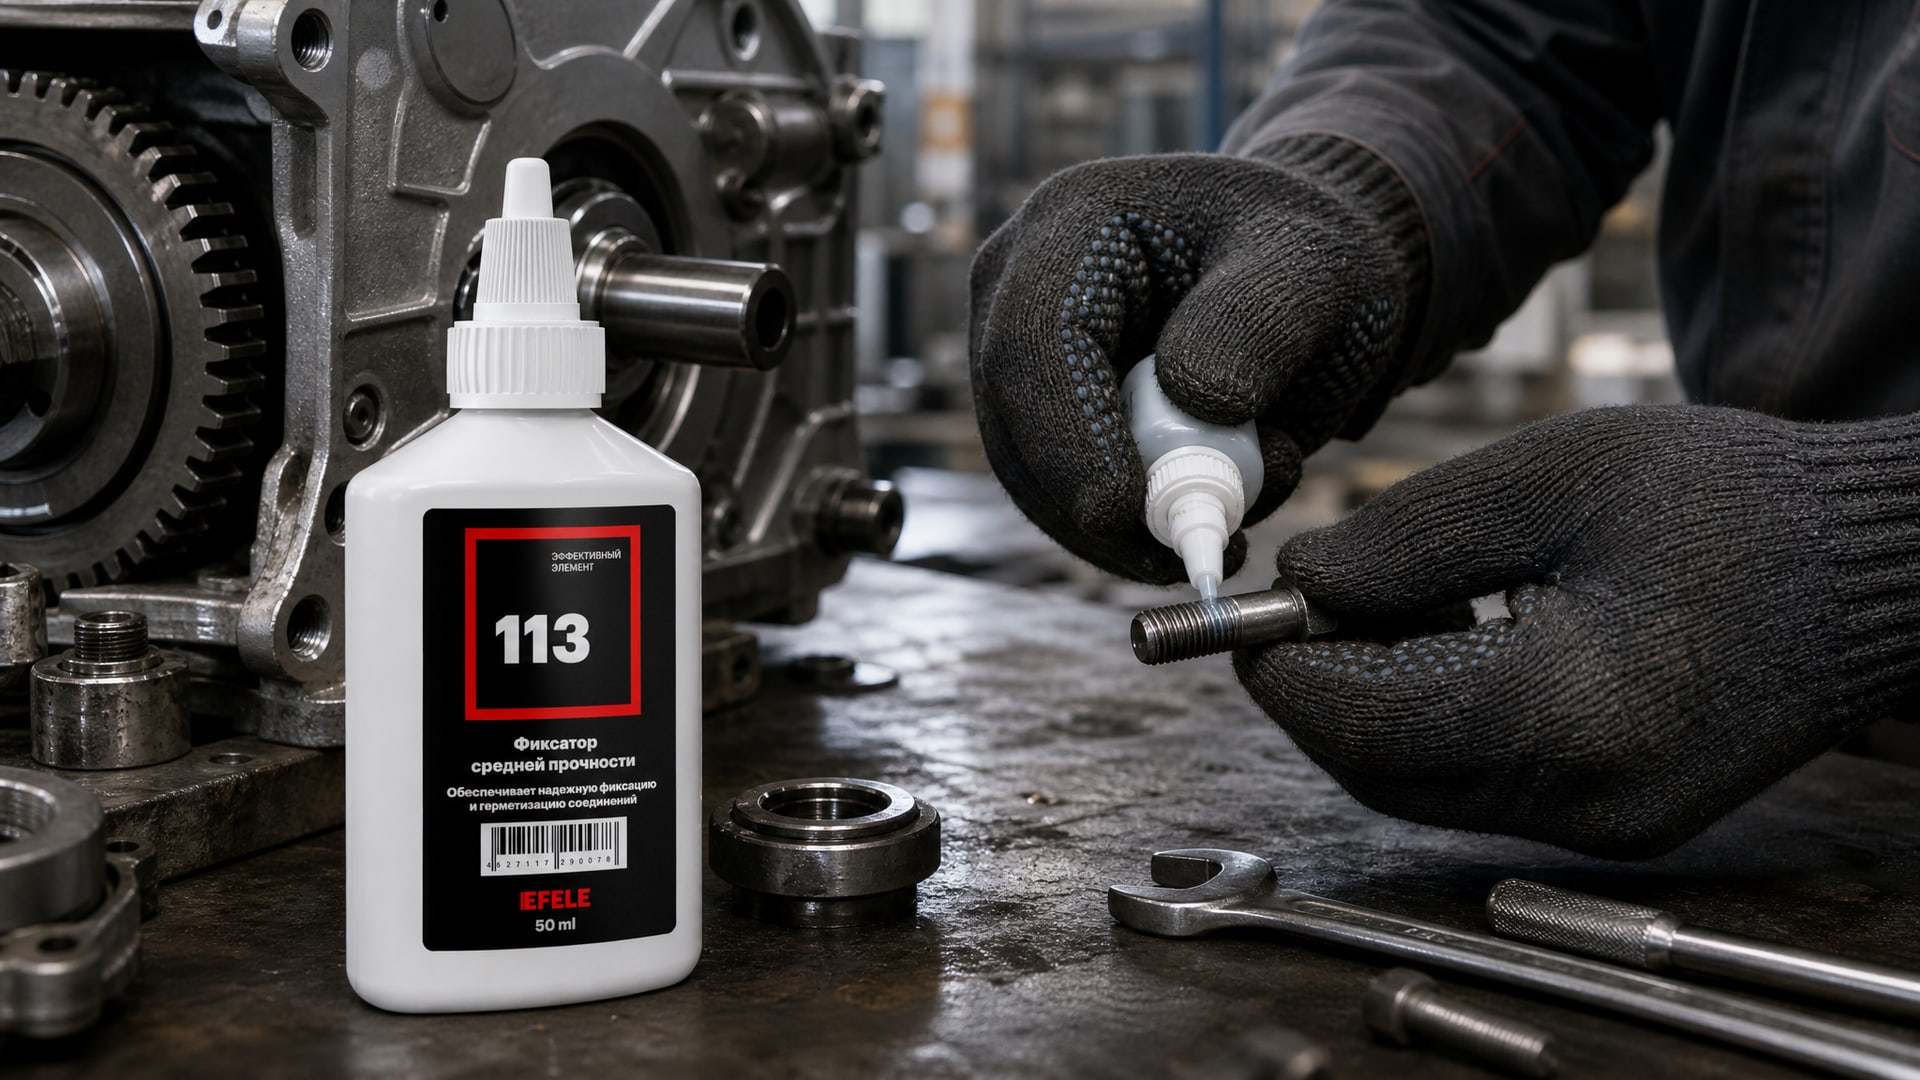
Существует как минимум два основных класса: среднепрочные (medium strength) и высокопрочные (high strength).
Среднепрочные фиксаторы рассчитаны на периодическую разборку. Болт или гайка, загруженные таким составом, можно открутить стандартным инструментом, без нагрева и без чрезмерных усилий. При этом фиксатор надежно удерживает резьбу от самоотвинчивания при вибрации. Среднепрочные фиксаторы подходят для узлов, которые требуют обслуживания, регулировки или периодической замены деталей. Для резьбовых соединений, требующих периодической разборки, подойдет анаэробный фиксатор средней прочности EFELE 113, который обеспечивает достаточную защиту от вибрации и одновременно позволяет разбирать узел без специальных приспособлений.
Высокопрочные фиксаторы обеспечивают максимальную надежность и предназначены для постоянных соединений, которые редко или никогда не разбираются. Демонтаж требует либо нагрева соединения, либо приложения значительных усилий. Такие составы выбирают для критических узлов, где любое ослабление может привести к отказу оборудования. В случаях, когда требуется максимальная надежность и соединение не планируется часто разбирать, рекомендуется использовать высокопрочный анаэробный клей EFELE 115, который обеспечивает долгосрочную фиксацию при высоких вибрационных нагрузках.
Выбор между среднепрочным и высокопрочным фиксатором зависит от конкретного узла. Если болты нужно снимать для технического обслуживания - берут средней прочности. Если соединение постоянное или очень редко разбирается - можно выбрать высокопрочный вариант.
Факторы, влияющие на удерживающую способность резьбового фиксатора
Удерживающая способность зависит не только от класса фиксатора, но и от множества факторов, которые часто упускают при выборе:
Диаметр крепежа и зазор в резьбе - фиксатор должен полностью заполнить зазор между витками. На крупных болтах (от М12 и выше) необходимо достаточное количество состава, иначе фиксация будет неполной. На мелких болтах (М3–М5) избыток фиксатора может вызвать проблемы с сборкой.
Наличие смазки или покрытия на крепеже - жирные пленки, антикоррозийное масло или гальванические покрытия влияют на адгезию (прилипание) фиксатора к металлу. Если крепеж сильно смазан, фиксатор может плохо держать.
Температура эксплуатации - анаэробные фиксаторы затвердевают при комнатной температуре благодаря отсутствию кислорода в зазоре. Если соединение работает при низких температурах, отверждение замедляется. При высоких температурах (выше 120–150 °C в зависимости от типа) некоторые фиксаторы начинают размягчаться.
Момент затяжки и преднатяг - фиксатор работает лучше всего при правильном преднатяге. Если болт затянут слишком слабо, фиксирующее действие будет минимальным. Если перетянут - может произойти выдавливание фиксатора из зазора.
Материалы и поверхности - резьба из различных сталей, чугуна, алюминия требует разных подходов. Шероховатые, окисленные или грязные поверхности препятствуют хорошему контакту фиксатора с металлом.
Надежное соединение получается только тогда, когда все эти факторы согласованы и учтены заранее. Поэтому при подборе фиксатора резьбы нужно проверить совместимость материалов, требования к затяжке и к условиям эксплуатации, сверив техническую документацию производителя.
Фиксатор резьбовых соединений в производстве: критерии выбора
На практике инженер или закупщик выбирает фиксатор, исходя из нескольких критериев:
| Критерий | Что учитывать | Как это влияет |
|---|---|---|
| Вибрационный режим | Ударная нагрузка, микросмещение, частота колебаний | Для высоких вибраций нужен фиксатор, проверенный по ISO 16130 или DIN 65151 |
| Необходимость разборки | Техническое обслуживание, ремонт, замена деталей | Среднепрочный фиксатор - для периодических разборок; высокопрочный - для постоянных соединений |
| Температура | Минимальная и максимальная температура узла | Выбирают фиксатор с соответствующим диапазоном отверждения и стабильности |
| Тип крепежа | Диаметр болта, материал (сталь, нержавейка, алюминий), покрытие | Для мелкого крепежа берут меньше состава; для нержавейки иногда нужен специальный фиксатор |
| Наличие стандартизованных тестов | Данные производителя по испытаниям на вибрацию | Предпочитают фиксаторы, протестированные по ISO 16130 или близким стандартам |
Анаэробные фиксаторы - наиболее распространенный вид на производстве. Они затвердевают благодаря отсутствию кислорода в зазоре резьбы и не требуют специальных условий нанесения. Их наносят малым количеством (несколько капель) перед сборкой, и они обеспечивают герметичность и фиксацию одновременно.
При выборе обращают внимание на отзывы коллег и данные испытаний, а не только на маркировку или цвет. Универсального фиксатора для всех случаев не существует; нужно проверять совместимость конкретно для вашего узла и режима работы.
Часто задаваемые вопросы
Почему болт открутился, если он был хорошо затянут?
При поперечных вибрациях и ударах соединение ослабляется из-за микросмещений, которые происходят независимо от силы затяжки. Процесс называют self-loosening - резьба постепенно разворачивается под действием циклических нагрузок. Чтобы этого избежать, используют дополнительную фиксацию: резьбовой фиксатор, контргайку или специальные конструктивные решения. Один только момент затяжки редко обеспечивает полную защиту при вибрации.
Чем среднепрочный фиксатор отличается от высокопрочного?
Основное различие - в удерживающей способности и возможности разборки. Среднепрочный фиксатор удерживает резьбу от вибрации, но болт можно открутить обычным инструментом без нагрева. Высокопрочный обеспечивает более надежную фиксацию, но требует нагрева или больших усилий при демонтаже. Выбирают тот или другой в зависимости от того, нужна ли периодическая разборка узла.
Какой стандарт гарантирует вибростойкость фиксатора?
Основные стандарты испытаний на вибрацию - ISO 16130:2015, DIN 65151 и DIN 25201-4. Они описывают методику Junker test, при которой болтовое соединение подвергают поперечным микросмещениям и контролируют, начинает ли оно раскручиваться. Гарантировать 100%-ную защиту ни один стандарт не может, но испытанные фиксаторы показывают предсказуемое поведение при вибрации.
На что обращать внимание при покупке фиксатора резьбовых соединений?
Проверьте диаметр крепежа, на который рассчитан фиксатор, температурный диапазон, необходимость разборки и результаты испытаний на вибрацию. Цвет маркировки не является стандартом - смотрите класс фиксации в технических данных. Убедитесь, что состав совместим с материалом резьбы (сталь, нержавейка, алюминий) и с условиями эксплуатации узла.
Нужно ли наносить фиксатор при использовании контргайки?
При одновременном использовании контргайки и фиксатора фиксация более надежна, но обычно выбирают одно из решений. Контргайка - механический способ защиты; фиксатор резьбовой - химический. На многих производствах предпочитают фиксатор, так как он не требует дополнительного места и обеспечивает герметичность соединения.
Заключение
Резьбовой фиксатор - это не излишняя предосторожность, а необходимое средство защиты болтовых соединений от самоотвинчивания при вибрации и ударах. Механизм self-loosening хорошо изучен, и его поведение оценивают по стандартизованным методикам (ISO 16130, DIN 65151, DIN 25201-4), которые позволяют объективно сравнивать разные решения.
Выбор фиксатора резьбы требует внимания к конкретным условиям: диаметру крепежа, температуре работы, необходимости разборки и режиму вибрации. Среднепрочные фиксаторы подходят для узлов с периодическим техническим обслуживанием, а высокопрочные обеспечивают максимальную надежность для постоянных соединений. Следующий шаг - проверить данные производителя о совместимости вашего фиксатора с конкретным крепежом и условиями вашего производства, затем провести малосерийное испытание на опытной партии оборудования, чтобы убедиться в эффективности выбранного решения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.