
Решение проблемы налипания пленки при формировании продольного шва на горизонтальных упаковочных линиях
Налипание пленки на нагревательные элементы запаечного узла - одна из самых распространенных причин брака на горизонтальных form-fill-seal-линиях. Проблема возникает не только из-за неправильного выбора материала, но в основном из-за несоответствия режимных параметров: температуры, давления и времени выдержки. Когда пленка прилипает к металлическим поверхностям губок, шов получается неравномерным, герметичность упаковки нарушается, а отходы растут. Эта статья раскрывает, как диагностировать причины налипания, отрегулировать режим запайки и выбрать правильные смазочные материалы для узлов машины, чтобы вернуть линию к стабильной работе.
Материал адресован техническим специалистам, инженерам и снабженцам, отвечающим за качество упаковочного производства и его оборудование.
Как налипание связано с режимом запайки
Горизонтальные form-fill-seal-машины формируют продольный шов прижимом двух нагретых губок к пленке под давлением на определенное время.
Если температура недостаточна, материал не расплавляется полностью и шов остается слабым. Но если температура превышает рекомендуемый диапазон, пленка начинает прилипать к металлической поверхности губок - она размягчается, теряет прочность, рвется или остается на горячей поверхности.
Неправильная температура вызывает либо слабый шов при недостаточном нагреве, либо подплавление и разрушение материала при перегреве. Для полиолефиновых пленок рабочие температуры запайки составляют примерно 120–150 °C, а для PET-основных ламинатов -140–170 °C. Превышение верхнего предела на 10–15 % уже заметно влияет на целостность пленки.
При этом температура не равномерна по всей линии контакта. Локальные «горячие пятна» на губках создают зоны переплавления, и пленка налипает именно там. Поэтому первый практический шаг - проверить и откалибровать термопары на всех запаечных губках. Недостаточное или неравномерное распределение давления также приводит к неполному или слабому шву. Если давление везде разное, некоторые участки будут запаяны хорошо, а другие - либо слабо, либо с налипанием.
Давление, время выдержки и их роль в качестве шва
Горизонтальные FFS-машины обычно работают при давлении около 40–60 psi.
Для ламинированных материалов требуется примерно на 25% более высокое давление из-за неровной поверхности и необходимости убрать воздушные карманы между слоями. Однако увеличение давления без корректировки температуры и времени выдержки не устраняет налипание - оно может даже усилить деформацию пленки.
Время выдержки - интервал, в течение которого губки удерживают пленку под нагревом и давлением - должно согласовываться с реальной скоростью линии и параметрами конкретной пленки. Если выдержка слишком короткая, материал не успевает полностью расплавиться по всей толщине. Если слишком длинная, пленка перегревается и начинает прилипать. Оптимальное время зависит от толщины материала и его теплопроводности.
При подборе пленки и режима запайки эксперты рекомендуют делать небольшие пошаговые корректировки температуры и давления и смотреть реакцию материала, а не повышать параметры резко. Например, увеличить температуру на 3–5 °C, запустить 10–15 циклов, оценить качество шва и внешний вид пленки, потом снова отрегулировать. Такой подход позволяет найти оптимальное окно без рывков и браков.
Контроль качества шва: как отличить хороший шов от слабого
Заблуждение многих операторов: если шов «держится», режим уже оптимален.
На самом деле прочность и герметичность нужно проверять отдельно. Слабый или неравномерный шов может проявиться позже, когда упаковка будет в пути или на полке.
В индустрии для контроля качества шва используют испытания по ASTM F88 на прочность шва. Стандарты ASTM F1140 и ASTM F1929 проверяют герметичность и целостность упаковки. Эти тесты показывают, держит ли шов нагрузку и не пропускает ли газ или влагу, в отличие от визуального осмотра, который может пропустить дефекты.
Если во время испытания выясняется, что шов слабый, а пленка не показывает признаков перегрева, значит, проблема скорее всего в давлении, времени выдержки или в неравномерности прижима. Если же пленка темнеет, разрыхляется или налипает на губки - это указатель перегрева.
Роль смазочных материалов в стабильности работы упаковочной линии
Смазка на направляющих, приводе и механизме подачи пленки предотвращает фреттинг, холодный пуск и вибрацию, которые нарушают геометрию линии контакта между губками.
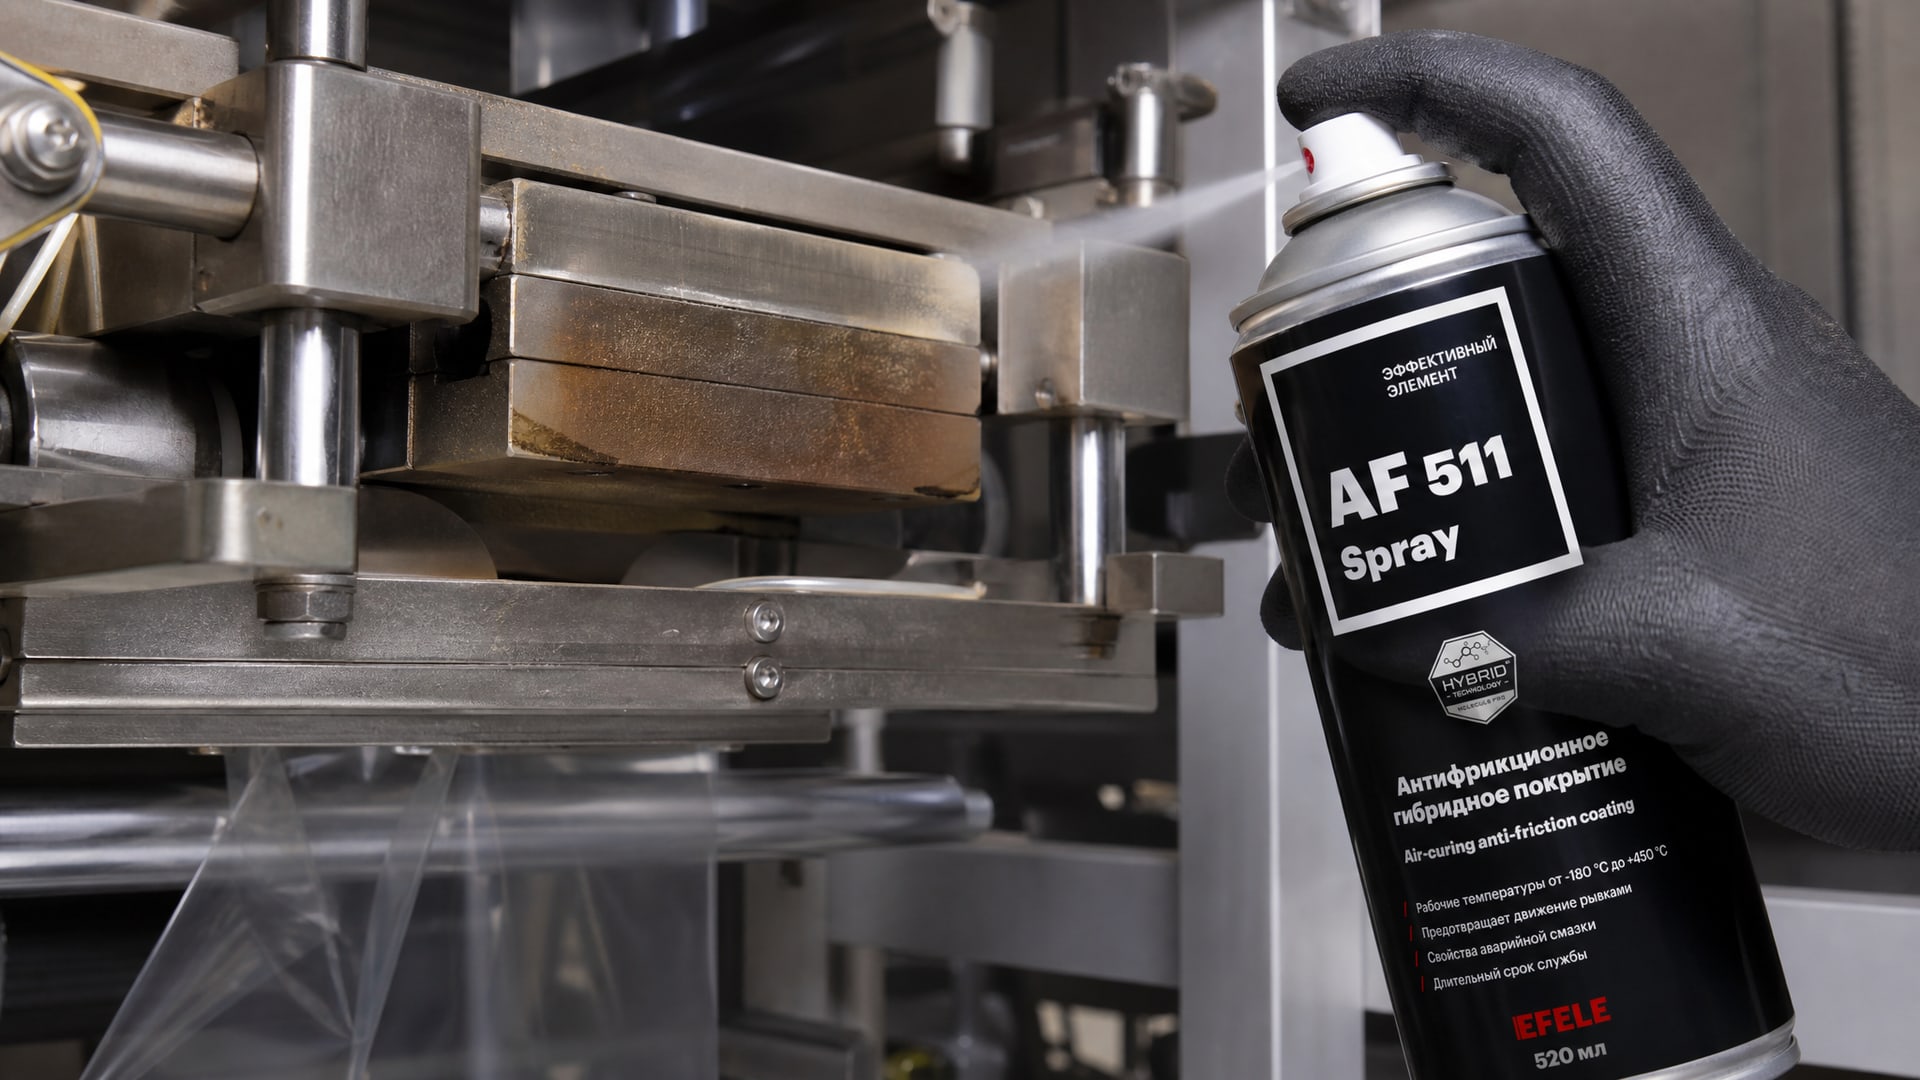
Если система смазки не справляется, направляющие начинают люфтить, запаечные элементы смещаются, и давление на пленку становится неравномерным.
Для пищевого и упаковочного оборудования выбирают смазки с подтвержденной пригодностью для пищевых применений, в частности с регистрацией NSF H1, и проверяют совместимость с температурным режимом узла. NSF H1 означает, что смазка допустима при случайном контакте с пищей, но не является требованием самой по себе - она нужна только если есть возможность попадания смазки в продукт. Для направляющих и приводов, которые не соприкасаются с пищей, выбирают смазки по параметрам вязкости, консистенции NLGI и рабочему диапазону температур.
При централизованной смазке ориентируются на требуемый класс консистенции NLGI и на то, способен ли насос и система подавать выбранную смазку. Для смазок и технических жидкостей важны не только «пищевая» маркировка, но и рабочая температура, базовое масло, тип загустителя и способ подачи в узел. На упаковочных линиях, где температура рядом с запаечным узлом может достигать 60–80 °C, смазка должна сохранять консистенцию и не вытекать. Для антифрикционной защиты нагревательных элементов и подвижных частей вблизи запаечной зоны эффективно применение сухих антифрикционных покрытий, таких как EFELE AF-511 Spray, которые создают смазочную пленку без масляного остатка и не налипают на горячие поверхности.
Диагностика причин налипания: алгоритм проверки
Когда налипание пленки появляется во время работы, следует проверить в таком порядке.
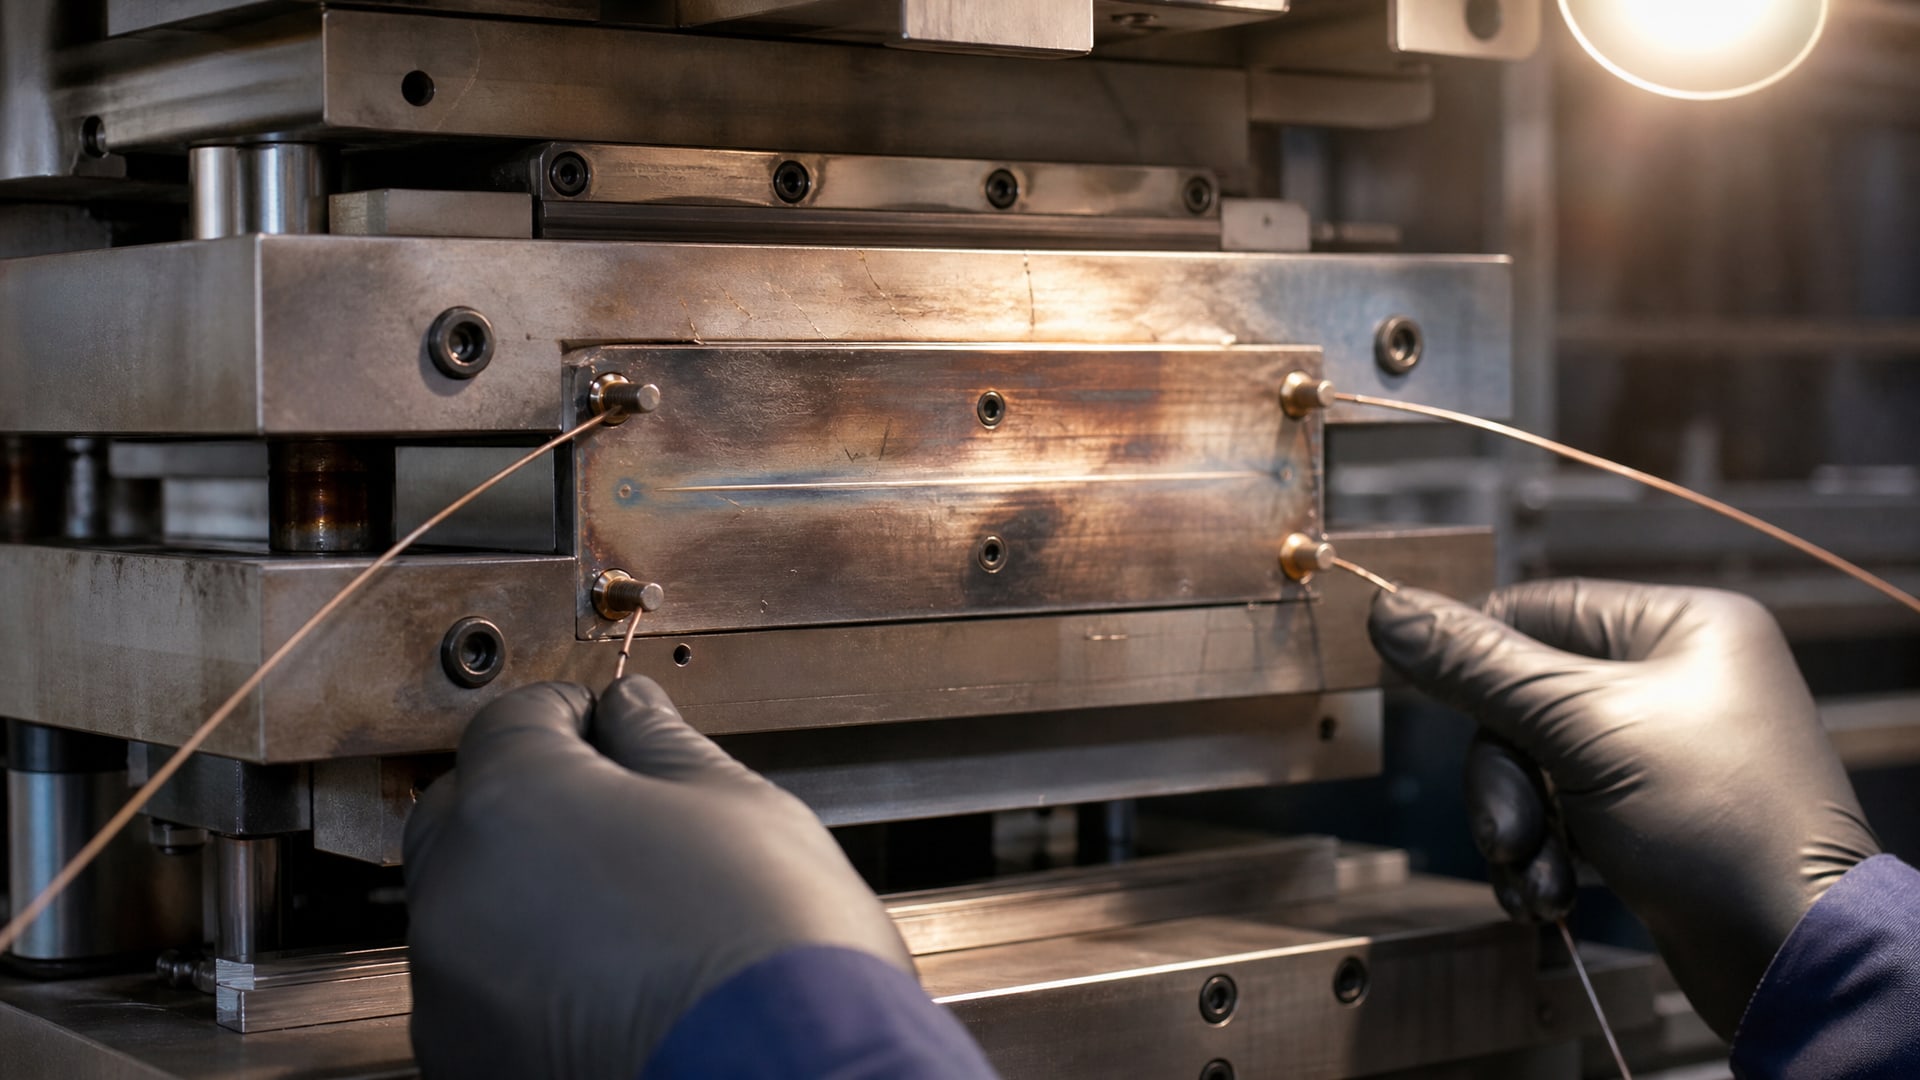
Шаг 1: Температура. Снять показания термопар на всех четырех углах запаечного узла (или где их установлено). Разброс температуры больше 5 °C указывает на неравномерность нагрева. Перепроверить калибровку датчиков. Если одна или две губки сильно горячее, отремонтировать ТЭН или проверить контакт датчика.
Шаг 2: Давление. Визуально оценить равномерность прижима по всей линии контакта. Если одна сторона прижимает сильнее, проверить крепление направляющих, люфты и люфты запаечного механизма. Снять показания датчика давления (если есть) на разных участках линии.
Шаг 3: Время выдержки. Уменьшить время на 5–10% от текущего значения и запустить несколько циклов. Если налипание исчезает и шов остается целым, значит, выдержка была слишком долгой. Если шов ослабляет, вернуться к прежнему значению и искать причину в температуре или давлении.
Шаг 4: Состояние смазки. Проверить уровень масла в централизованной системе смазки, состояние направляющих (липкость, люфты, заедание). Если скольжение затруднено, трение генерирует дополнительное тепло, которое может передаваться на запаечный узел.
Шаг 5: Материал пленки. Если параметры машины в норме, а налипание продолжается, возможно, сбой в процессе производства пленки (нарушение состава, неправильное охлаждение). Взять образец пленки из той же партии и сравнить поведение при запайке.
Практические рекомендации по регулировке режима
Начните с самого консервативного режима: температура на нижний край рекомендуемого диапазона для данной пленки, давление среднее (примерно 50 psi для полиолефина), время выдержки минимальное для получения целого шва.
Затем повышайте температуру на 2–3 °C за каждый проход, пока шов не становится прочным, но пленка не начинает темнеть или налипать. Записывайте результаты: например, «120 °C, 50 psi, 0,8 сек - шов слабый; 125 °C, 50 psi, 0,8 сек - шов нормальный, пленка не налипает». Этот температурный диапазон - ваш «зеленый коридор».
Если при оптимальной температуре шов еще неравномерный, отрегулируйте давление. Увеличьте на 5 psi и повторите серию проходов. Не повышайте давление и температуру одновременно - сложнее понять, что именно помогло.
После настройки режима делайте профилактическую проверку калибровки термопар раз в неделю и проверку прижима - раз в две недели. Это предотвращает дрейф параметров и внезапные сбои.
Часто задаваемые вопросы
Почему налипание часто выглядит как проблема пленки, хотя причина может быть в машине?
Качество шва прямо связано с калибровкой датчиков, равномерностью давления и настройкой времени выдержки - все это параметры оборудования и режима, а не материала пленки. Если одна машина работает с той же пленкой без проблем, а другая - с браком, причина в машине. Поэтому диагностику нужно начинать с проверки параметров оборудования, а не со смены пленки.
Можно ли использовать одну смазку для всех узлов горизонтальной упаковочной линии?
Подбор смазки зависит от узла, температуры, способа подачи и требований к пищевому допуску. Направляющие могут работать на одной смазке NLGI 2 с определенной вязкостью, а централизованная система может требовать NLGI 1 или жидкое масло для надежной подачи. Универсальный вариант не гарантирует стабильную работу и может привести к недостаточной или чрезмерной смазке отдельных узлов.
Какая температура оптимальна для запайки полиолефиновой пленки?
Для полиолефиновых пленок рабочие температуры запайки составляют 120–150 °C. Точное значение зависит от толщины пленки, ее состава и желаемого качества шва. Начните с 120 °C и пошагово повышайте, пока не получите крепкий шов без налипания. Превышение 150 °C почти гарантирует перегрев и прилипание.
Как часто нужно проверять калибровку термопар на запаечных губках?
Рекомендуется проверять калибровку раз в неделю, особенно если машина работает в режиме круглосуточно или при колебаниях окружающей температуры. Локальный температурный перекос даже на 5–10 °C уже нарушает качество шва. Если показания датчиков дрейфуют, отремонтировать или заменить термопару.
Помогает ли увеличение давления при налипании пленки?
Увеличение давления без корректировки температуры и времени выдержки не устраняет налипание - оно может даже деформировать пленку и усилить прилипание. Если вы уже находитесь в рекомендуемом диапазоне температур (120–150 °C для полиолефина), сначала проверьте равномерность прижима, затем попробуйте немного снизить время выдержки или температуру. Давление регулируется в последнюю очередь.
Заключение
Налипание пленки при формировании продольного шва на горизонтальных упаковочных линиях - это не неизбежная проблема, а симптом несоответствия между параметрами оборудования, режимом запайки и свойствами материала. Диагностировать причину помогает алгоритм проверки: поочередная проверка температуры, давления, времени выдержки, состояния смазки и качества пленки. Ключевое правило - регулировать параметры пошагово и контролировать результат отдельно по каждому фактору.
Следующий шаг: проверьте калибровку термопар на всех запаечных губках, убедитесь в равномерности давления по линии контакта, а затем системно отрегулируйте температуру в рекомендуемом диапазоне. Если налипание сохраняется при правильной температуре и давлении, обратите внимание на состояние смазки направляющих и привода - иногда дополнительное трение и люфты передают нежелательное тепло на запаечный узел.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.