
Применение твердосмазочных покрытий в подшипниковых узлах для снижения износа
Твердосмазочные покрытия - это технология активно внедряется в промышленности для защиты подшипников от преждевременного выхода из строя. В отличие от традиционных жидких и пластичных смазок, они формируют сухой износостойкий слой с коэффициентом трения от 0,03, который работает в условиях, где обычные смазочные материалы неэффективны или недопустимы. Ресурс подшипников скольжения с таким покрытием может увеличиваться в несколько раз, а рабочая температура узла снижается. Статья разберет, как выбрать нужное покрытие для вашего оборудования, какие условия требуют твердосмазочных решений и почему этот подход обеспечивает реальное снижение затрат на обслуживание и замену узлов.
Материал предназначен для инженеров, технологов и закупщиков, которые подбирают покрытия для подшипников качения и скольжения, редукторов, газодинамических устройств и других узлов трения в условиях повышенных нагрузок, экстремальных температур или дефицита смазки.
Когда нужны твердосмазочные покрытия подшипников
В промышленной практике традиционные смазки не всегда справляются с экстремальными режимами.
При пуске и останове оборудования возникают пики трения и температуры, когда вязкая пленка масла не успевает сформироваться, а контакт металла с металлом приводит к интенсивному износу. Дефицит смазочной жидкости - результат неправильной работы подачи, разгерметизации системы или условий, когда централизованная смазка технически невозможна, - оставляет подшипник без защиты на критичные секунды или часы.
Запыленная среда характерна для участков шлифовки, переработки сыпучих материалов, карьерной техники. Жидкая или пластичная смазка налипает на абразивные частицы, превращаясь в пасту, которая работает как наждачная бумага. Твердосмазочный слой, напротив, не способствует налипанию пыли - его сухая текстура физически отделена от контакта и не притягивает загрязнения.
Вакуум и инертные газовые среды требуют материалов без летучих компонентов, потому что масляные пары испаряются в разреженном пространстве, а сама жидкость может кипеть при технологических давлениях. Также есть условия крайних температур: при минус 200°C и ниже минеральное масло теряет текучесть, а при плюс 800°C и выше разлагается и окисляется. На таких диапазонах работают специализированные твердосмазочные подшипники.
Высоконагруженные узлы - редукторы с передаточными числами более 10:1, сочленения с давлениями свыше 500 МПа, быстроходные шпиндели - часто требуют снижения температуры и трения одновременно. Покрытие формирует адаптивную пленку, которая под нагрузкой не размазывается полностью, сохраняя противозадирные свойства.
Технические основы твердосмазочных антифрикционных покрытий
Твердосмазочное покрытие - это композиция из твердых смазочных компонентов (графит, дисульфид молибдена) и связующего полимера, которая наносится тонким слоем толщиной от 5 до 50 микрон на поверхность контакта.
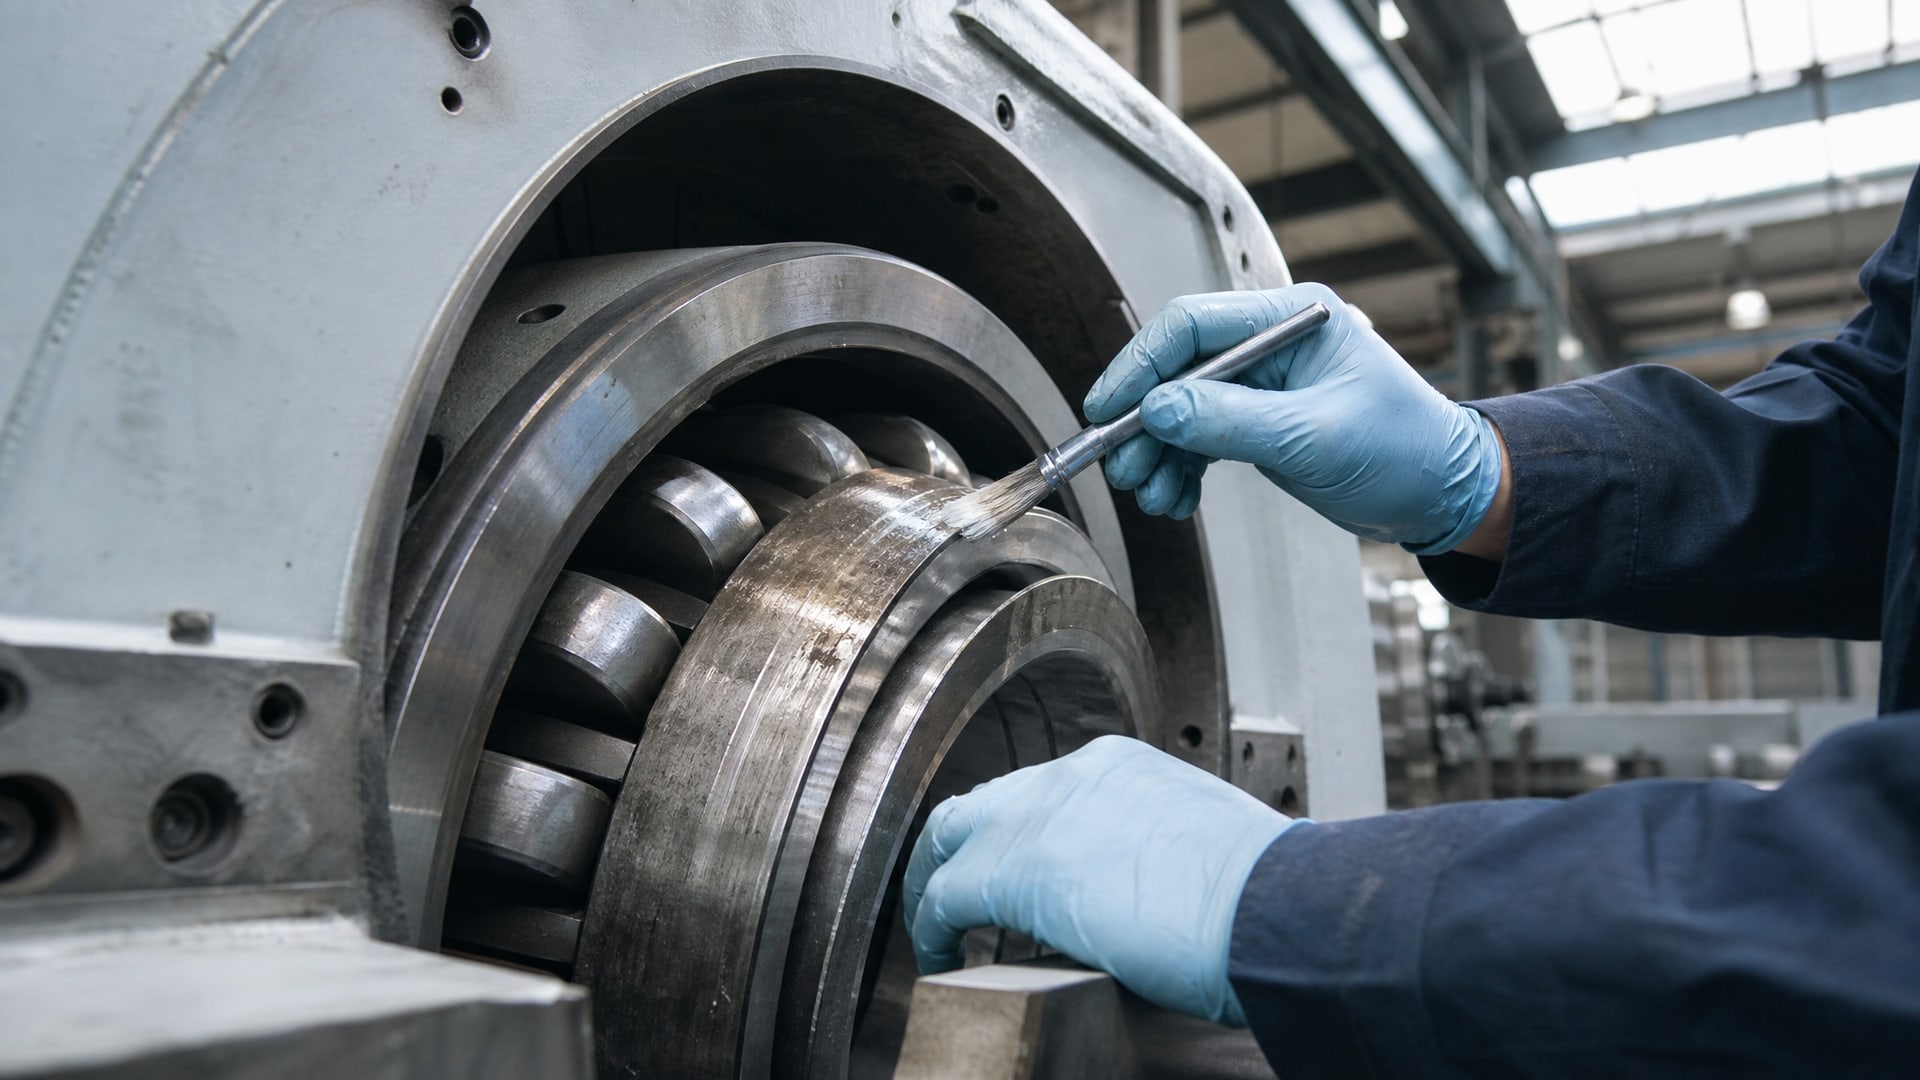
Процесс начинается с подготовки: механическая очистка, снятие коррозии, при необходимости - грунтование. Затем покрытие наносится методом распыления, окунания или нанесения кистью (способ зависит от геометрии детали). После нанесения состав полимеризуется в печи при температуре, которая варьируется в зависимости от типа композиции.
Основные характеристики твердосмазочного слоя:
Коэффициент трения: от 0,03 до 0,15 (в зависимости от типа композиции и режима нагружения). Это значительно ниже, чем у смазанного маслом контакта при холодном пуске.
Несущая способность: покрытие удерживает контактное давление до нескольких сотен МПа, не разрушаясь и не размазываясь в одну точку. Толщина слоя малая, но материал работает как самосмазывающаяся система, а не как обычная краска.
Адгезия к основе: определяется выбором связующего и подготовкой поверхности. Плохая адгезия приводит к шелушению покрытия и потере эффекта в первые часы работы.
Износостойкость: покрытие разработано так, чтобы расходоваться минимально; в благоприятных условиях оно может прослужить в несколько раз дольше, чем обычная смазка.
Термостойкость и химическая стойкость: зависит от типа связующего. Некоторые составы работают от минус 200°C до плюс 800°C, другие имеют более узкие границы.
Для лепестковых газодинамических подшипников и высокоскоростных узлов используют адаптивные твердосмазочные покрытия, которые комбинируют несколько твердых смазочных компонентов с добавками, обеспечивающими стабильность в изменяющихся режимах нагрева и нагружения. Такой подход позволяет достичь баланса между снижением трения при низких скоростях и сохранением защиты при высоких скоростях скольжения.
Эффект от применения: цифры по снижению износа и повышению ресурса
Практические результаты применения твердосмазочных покрытий в промышленности показывают значительное улучшение ресурса узлов.
Для подшипников скольжения, работающих в условиях высоких нагрузок и тяжелых сред, рабочая температура снижается, что напрямую влияет на надежность сопряженных деталей и электроники. Увеличение ресурса в несколько раз достигается именно за счет снижения интенсивности износа в процессе нормальной работы.
Наиболее впечатляющий результат - поведение узла при аварийном отсутствии смазки. Если система подачи смазочной жидкости отказала или была заблокирована (засорение фильтра, разрыв магистрали), обычный подшипник начинает перегреваться в течение секунд и выходит из строя за минуты. Подшипник с твердосмазочным покрытием продолжает работать до 5 раз дольше, что дает оператору время на обнаружение проблемы и остановку машины перед катастрофическим отказом.
Для запыленной среды преимущество очевидно: количество замен подшипников снижается, потому что абразивные частицы не внедряются в пленку смазки и не вызывают микрошрамов. Для редукторов, работающих на износ, применение покрытия на контактирующих деталях зубьев редко, но в редукторах скольжения эффект ощутим.
В газодинамических подшипниках твердосмазочный слой обеспечивает запуск и остановку без повреждений, а рабочий режим стабилизируется после разворачивания газовой подушки. Это означает, что подшипник становится более надежным в переходных процессах, что особенно важно для высокоскоростных установок с цикличными режимами пуска-останова.
Выбор покрытия под условия эксплуатации подшипника
Выбор твердосмазочного покрытия - это не поиск универсального решения, а точный подбор по совокупности факторов.
Начинать нужно с температурного диапазона: наиболее широкие границы (от минус 200°C до плюс 800°C) имеют составы на основе полиимидных связующих с добавками твердых смазок, но такие материалы дороже и используются только при необходимости. Для обычных промышленных узлов в диапазоне от минус 40°C до плюс 150°C применяют более доступные эпоксидные или полиуретановые системы.
Нагрузка определяет несущую способность, которую должно обеспечить покрытие. Если узел работает с давлениями выше 300 МПа, нужно выбирать составы с высокой твердостью и глубокой адгезией к основе - поверхностные покрытия здесь не подойдут. Для низконагруженных узлов можно использовать более тонкие, более дешевые варианты.
Среда влияет на химическую стойкость. Если подшипник работает в агрессивной среде - масляной туман, пары кислот или щелочей, морская соль - нужно проверить совместимость связующего с этой средой. Некоторые полиуретаны разбухают в масляной среде, другие более устойчивы. Эпоксидные системы лучше держат кислотное воздействие.
Скорость скольжения и цикличность влияют на выбор типа твердой смазки. При высоких скоростях скольжения (свыше 10 м/сек) графит может работать хуже, чем дисульфид молибдена, потому что графит имеет иную адгезию и трибохимические свойства. Для цикличных нагрузок (частые пуски-остановы) предпочтительны адаптивные составы, которые сохраняют пленку при релаксации давления.
Требования к ресурсу определяют, нужна ли серийная предварительная покраска или можно использовать покрытие как дополнительную защиту при переборке. Для критичных узлов с требованием 10+ лет работы без замены покрытие закладывают на этапе изготовления. Для ремонтно-техническом обслуживании, когда подшипник уже разбран, можно применить спрей-покрытие, но результат будет менее предсказуем.
Адгезия к основе - решающий фактор, который часто недооценивают. Если материал основы пористый (чугун, латунь), нужна грунтовка или специальный праймер. Если основа гладкая и окисленная, требуется механическая очистка или пескоструйная обработка. Плохая адгезия приводит к отслоению покрытия и потере защиты в первые часы работы, что обнуляет весь эффект.
Снижение износа в условиях пусков и остановов
Режимы пуска и останова - критичные моменты для любого подшипника, потому что в эти секунды между деталями нет гидродинамической смазывающей пленки.
При пуске тяжелый ротор начинает ускоряться, валы и втулки испытывают максимальное сухое трение, температура в микроконтактах может подняться на несколько сотен градусов. Обычная смазка при холодном пуске имеет высокую вязкость и не способна мгновенно заполнить зазоры, поэтому контакт остается полусухим.
Твердосмазочное покрытие работает именно в этом режиме: оно уже присутствует в контакте, не зависит от подачи жидкости и температуры, и снижает коэффициент трения до 0,03-0,08 даже при первом обороте. Результат - температура пускового момента снижается, интенсивность износа в пусковой фазе уменьшается в несколько раз.
При останове процесс идет в обратном порядке: вращение замедляется, пленка жидкой смазки истончается, и снова начинается полусухой контакт. Если узел был под нагрузкой, при останове может возникнуть обратный удар или вибрация, которые создают микропроскальзывания и фреттинг. Покрытие амортизирует эти микросмещения, предотвращая появление микротрещин.
Для оборудования с частыми пусками (электродвигатели в цикличных процессах, лебедки, пресс-форм автоматы) применение твердосмазочного слоя на подшипниках качения и скольжения значительно расширяет интервалы переборки и замены. В ремонтной практике подобные узлы часто выходят из строя именно в пусковой фазе, и перепокрытие или использование предварительно покрытых деталей при сборке экономит затраты на простои.
Необслуживаемые узлы и долгосрочная работа без переборки
Традиционные смазочные системы требуют постоянного обслуживания: очистка фильтров, долив смазки, контроль загрязнения, замена в установленные сроки.
Для оборудования, работающего в удаленных местах, на крышах, внутри герметичных конструкций или в экстремальных условиях (морские платформы, тепловые аппараты, вакуумные установки), такое обслуживание либо недоступно, либо экономически неоправдано.
Твердосмазочные покрытия позволяют создавать узлы трения, которые работают 5-10 лет без переборки и дополнительного ухода. Подшипник с предварительно нанесенным твердосмазочным слоем устанавливается в конструкцию и герметизируется - дальше система не требует никакого внимания. Это особенно важно для морских платформ, где любой спуск на якорь рабочего или ремонт прибора связан с остановкой всей установки и дополнительными затратами.
Механизм простой: твердосмазочный слой не требует циркуляции, не засоряется и не старится в традиционном смысле, потому что это не органическая жидкость, а полимерный композит с твердыми смазочными включениями. Его ресурс определяется главным образом механическим износом контактирующих поверхностей, а не деградацией самого материала. Если условия эксплуатации выбраны правильно (температура и давление в пределах спецификации), узел может работать весь срок жизни оборудования.
Снижение трения и температуры подшипника в ходе работы дает дополнительный бонус: электроника и примыкающие компоненты остаются в допустимых пределах рабочей температуры, что повышает надежность всей сборки. Также уменьшается вибрация и шум, что положительно влияет на охрану труда и контроль состояния оборудования.
Применение в запыленных и агрессивных средах
Запыленная среда - один из самых враждебных режимов для жидких и пластичных смазок.
Абразивные частицы (кварц, корунд, металлическая пыль, волокна) прилипают к жирной пленке смазки, создавая суспензию, которая работает как наждачная бумага. Результат: ускоренный микрорез контактирующих поверхностей, быстрое загрязнение смазки и постоянный рост коэффициента трения. Подшипники в таких условиях требуют переборки каждые 3-6 месяцев.
Твердосмазочный слой, напротив, физически отделяет контакт от окружающей среды. Пыль не налипает на сухую полимерную пленку (адгезия пыли к твердосмазочному составу значительно ниже, чем к липкой смазке), и даже если попадает в зазор, не встраивается в структуру. Кроме того, толщина твердосмазочного слоя составляет 5-50 микрон, что достаточно, чтобы изолировать базовый металл от абразива, но недостаточно, чтобы пыль механически повредила слой.
На участках шлифовки, полировки, абразивной обработки, участках переработки сыпучих материалов (зерно, удобрения, цемент, песок) подшипники с твердосмазочным покрытием служат в 3-5 раз дольше. Это напрямую снижает затраты на запасные части и плановое обслуживание.
Агрессивные среды - кислотное производство, щелочные растворы, морская соль, органические растворители - требуют выбора такого покрытия, которое не размякает и не разбухает под воздействием среды. Выбор связующего (эпоксидная смола, полиуретан, полиимид) определяет химическую стойкость. Для кислотных и щелочных применений предпочтительны эпоксидные системы, для масляных сред - полиуретаны. При выборе нужно согласовать спецификацию покрытия с перечнем сред, с которыми узел будет контактировать.
Частые ошибки при выборе и применении твердосмазочных покрытий
Первая и самая распространенная ошибка - выбор покрытия только по коэффициенту трения.
Многие закупщики видят характеристику «коэффициент трения 0,03» и считают это универсальным решением для всех узлов. На практике низкий коэффициент трения ничего не гарантирует, если покрытие плохо прилипает к основе, разрушается под нагрузкой или несовместимо с температурным режимом. Правильный выбор требует анализа адгезии, несущей способности, термостойкости и химической совместимости.
Вторая ошибка - применение покрытия как спасение для уже сильно изношенного подшипника. Твердосмазочный слой наносится на подготовленную поверхность, и если контакт уже имеет заметные риски, царапины или зубчатость, новое покрытие не восстановит потерянную геометрию. Эффект будет временным, потому что износ продолжится на новой основе. Покрытие работает лучше всего на гладких, хорошо подготовленных поверхностях.
Третья ошибка - отсутствие согласования температурного диапазона. Если узел периодически нагревается свыше максимальной температуры спецификации покрытия, полимер начнет разлагаться, теряя адгезию. При минусовых температурах некоторые составы становятся хрупкими и начинают отслаиваться при вибрации.
Четвертая ошибка - использование одного покрытия для принципиально разных типов подшипников (качение и скольжение, газодинамические и гидростатические). Каждый тип имеет свои требования к толщине слоя, адгезии и поведению под нагрузкой. Универсальное покрытие на компромиссах обычно работает хуже специализированного.
Пятая ошибка - недостаточная подготовка поверхности перед нанесением. Ржавчина, масло, окалина - все это препятствует адгезии. Процесс очистки требует времени и дополнительных затрат, и иногда эту стадию сокращают или пропускают, чтобы ускорить производство. Результат - покрытие держится несколько часов, а затем отслаивается.
Шестая ошибка - неправильное хранение и подготовка покрытия перед нанесением. Многие двухкомпонентные составы имеют ограниченный срок жизни после смешивания, а нарушение пропорций или недостаточное перемешивание приводит к неполной полимеризации и потере свойств.
Часто задаваемые вопросы
Подходит ли твердосмазочное покрытие для подшипников качения?
Да, но с оговорками. Твердосмазочное покрытие на беговых дорожках подшипника качения может снизить шум и трение, однако основная смазка все равно требуется. Покрытие работает как дополнительный слой защиты при пусках, при попадании загрязнений и при случайных моментах дефицита смазки. Для высоконагруженных узлов с частыми циклами перегрева покрытие помогает продлить ресурс на 30-50%.
Может ли твердосмазочное покрытие полностью заменить жидкую смазку?
Не во всех случаях. В узлах с интенсивным теплоотводом через смазку (например, в редукторах с большими передаточными числами) жидкая смазка незаменима, потому что отводит тепло. Покрытие эффективно в режимах пусков-остановов, в дефиците смазки и в экстремальных условиях. Для обычной работы подшипник все еще требует доступа к смазочной жидкости.
Какая толщина твердосмазочного покрытия достаточна для подшипника?
Типовой диапазон -10-30 микрон. Слишком тонкое покрытие (менее 5 микрон) не обеспечивает достаточную защиту и быстро износится. Слишком толстое покрытие (свыше 100 микрон) может нарушить геометрию подшипника, изменить зазоры и привести к перегреву. Оптимальное значение подбирается по спецификации производителя покрытия и геометрии узла.
Работает ли твердосмазочное покрытие при экстремально низких температурах?
Да, некоторые составы на основе полиимидных смол рассчитаны на диапазон от минус 200°C. Однако не все покрытия подходят для крайних холодов - нужно проверить спецификацию. При минус 100°C и ниже обычные эпоксидные системы становятся хрупкими и могут отслаиваться.
Насколько снижается температура подшипника при применении твердосмазочного покрытия?
В условиях высоконагруженных узлов и частых пусков-остановов температура может снизиться на 20-40°C благодаря снижению трения. Точное значение зависит от режима работы, геометрии узла и выбранного покрытия. В спокойных режимах эффект может быть менее выражен.
Заключение
Твердосмазочные покрытия - это проверенный способ снизить износ подшипниковых узлов в условиях, где традиционные смазки неэффективны или невозможны. Они работают при пусках и остановах, в дефиците смазки, при высоких и низких температурах, в вакууме и в запыленной среде. Покрытие может увеличивать ресурс подшипников в несколько раз, а при аварийной потере смазки - обеспечивать работоспособность до 5 раз дольше обычного.
Выбор твердосмазочного покрытия требует точного анализа температурного режима, нагрузки, среды и требований к адгезии. Нельзя полагаться только на коэффициент трения - нужно проверить совместимость с условиями эксплуатации и проверить качество подготовки поверхности. Первый шаг - согласовать спецификацию покрытия с условиями вашего узла и консультироваться с производителем по поводу типа основного материала, температурного диапазона и допустимых нагрузок. Это обеспечит предсказуемый результат и максимальный прирост ресурса оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.