
Применение антифрикционных твердосмазочных покрытий в газовых лепестковых подшипниках
Газовые лепестковые подшипники работают на принципе газовой пленки в установившемся режиме, но в моменты пуска и останова вал вступает в прямой контакт с поверхностью лепестка. Именно в эти критические периоды возникает сухое скольжение, сопровождаемое интенсивным трением и износом. Твердосмазочные покрытия решают эту проблему: они снижают трение при пусках и остановах, позволяя подшипнику переживать переходные режимы без повреждения рабочих поверхностей. Статья разбирает, как выбирать и применять антифрикционные покрытия для газовых лепестковых подшипников, какие материалы использовать в разных температурных диапазонах и какие ошибки встречаются при проектировании.
Материал полезен техническим специалистам, инженерам и снабженцам, которые подбирают покрытия для газовых подшипников или работают с системами, где требуется надежная смазка на фазах старта и выключения.
Почему газовым подшипникам нужна твердая смазка
Газовые лепестковые подшипники опираются на газовую пленку толщиной в несколько микрометров в рабочем режиме.
Эта пленка возникает только при достаточной скорости вращения вала. На старте подшипник еще не развил нужную скорость, поэтому газовая пленка отсутствует - вал лежит на лепестке со значительным давлением. При останове подходит то же самое: скорость падает, газовая пленка исчезает, начинается граничное скольжение.
Именно в эти переходные моменты возникает сухое трение с износом поверхностей. Твердосмазочное покрытие, нанесенное на лепесток и вал, уменьшает коэффициент трения в этих фазах, снижая нагрев и износ контактирующих поверхностей. На рабочем режиме тонкий смазочный слой практически не задействован - его основная роль именно в переживании стартов и остановов.
В литературе по газовым подшипникам подчеркивается, что твердосмазочное покрытие обычно наносится на неподвижную поверхность лепестка в виде тонкой мягкой полимерной пленки. Толщина такого слоя составляет несколько микрометров, что не влияет на геометрию проточек и газодинамику, но значительно снижает повреждения при контакте.
Выбор твердосмазочного покрытия по температурному диапазону
Одна из главных ошибок при проектировании - использование одного и того же покрытия для разных температурных режимов.
В действительности материалы для твердой смазки работают в двух основных диапазонах: низкотемпературном и высокотемпературном.
Покрытия до 300 °C
Для применений с максимальной температурой примерно до 300 °C используют полимерные твердосмазочные пленки. Типовые основы - политетрафторэтилен (PTFE), полиимиды и полиамиды. Часто в полимерную матрицу добавляют твердые смазочные наполнители: дисульфид молибдена (MoS2) или нитрид бора (BN). Такие системы обеспечивают низкий коэффициент трения в диапазоне 25-315 °C и наносятся окунанием, распылением или нанесением пасты с последующим отверждением при комнатной температуре или небольшом нагреве.
Преимущества полимерных пленок - простота нанесения, низкая стоимость, хорошая адгезия к материалам лепестков, предсказуемое поведение. Недостаток - деградация полимера при высоких температурах, особенно если превышены 300 °C.
Покрытия выше 300 °C
Для температур выше 300 °C требуются оксидно-керамические или композитные системы, которые способны сохранять смазывающие свойства при высоком нагреве. В источниках по газовым лепестковым подшипникам описаны композиции на основе хрома, карбида хрома (Cr2O3) с добавками серебра (Ag) и фторидов щелочноземельных металлов (BaF2-CaF2).
Серебро работает как низкотемпературная смазка и обеспечивает низкое трение при пусках холодного двигателя. Фториды щелочноземельных металлов активируются при высоких температурах и образуют твердосмазывающий слой, который предотвращает прямой контакт между сопряженными поверхностями. Такая комбинация позволяет достичь работоспособности от холодного пуска при 25 °C до температур выше 650 °C.
Высокотемпературные композиции наносят распылением, окунанием или электрохимическими методами с последующим отверждением при температурах 800 °C и выше. Это обеспечивает правильное образование кристаллической структуры и активирует смазывающие компоненты.
Схема распределения покрытий в паре трения
Практика показывает, что эффективность зависит не только от выбора материала, но и от правильного распределения покрытий на разных частях подшипника.
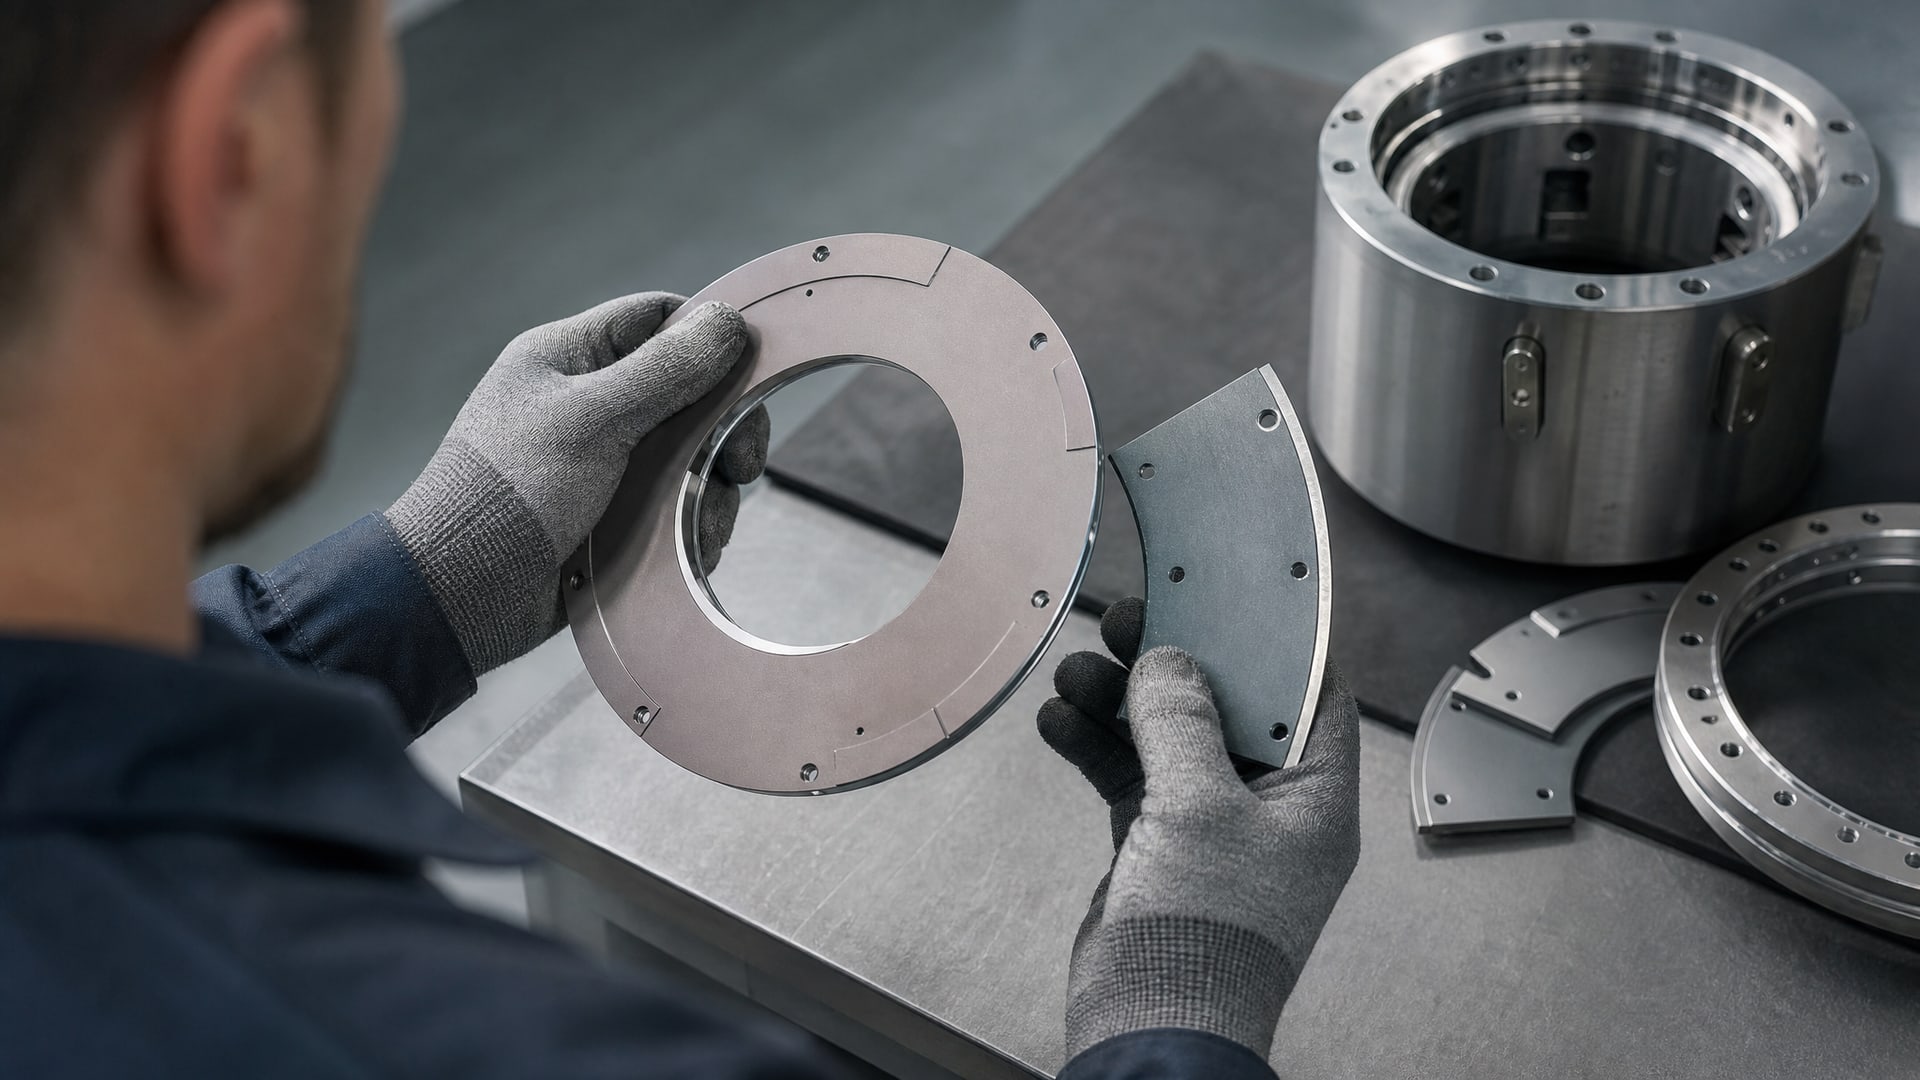
Сравнительное исследование tribological coatings для газовых лепестковых подшипников выявило оптимальную схему: на лепестке используется мягкое твердосмазочное покрытие, а на диске или валу - более твердое и износостойкое.
Мягкое покрытие на лепестке (обычно полимерное или композитное с добавками смазочных компонентов) обеспечивает низкое трение и предотвращает задиры лепестка. Твердое износостойкое покрытие на валу защищает вращающуюся поверхность от вырывания и абразивного износа, которые могут быть вызваны частицами износа и микробугорками лепестка.
Такой подход позволяет минимизировать общий износ пары и продлить ресурс подшипника. Если покрыть одинаково и лепесток, и вал, возможно несоответствие жесткостей поверхностей, что приведет к прилипанию и неровному износу.
Методы нанесения и полимеризация твердосмазочных покрытий
Качество твердосмазочного покрытия зависит не только от химсостава, но и от метода нанесения и последующей обработки.
Основные методы нанесения
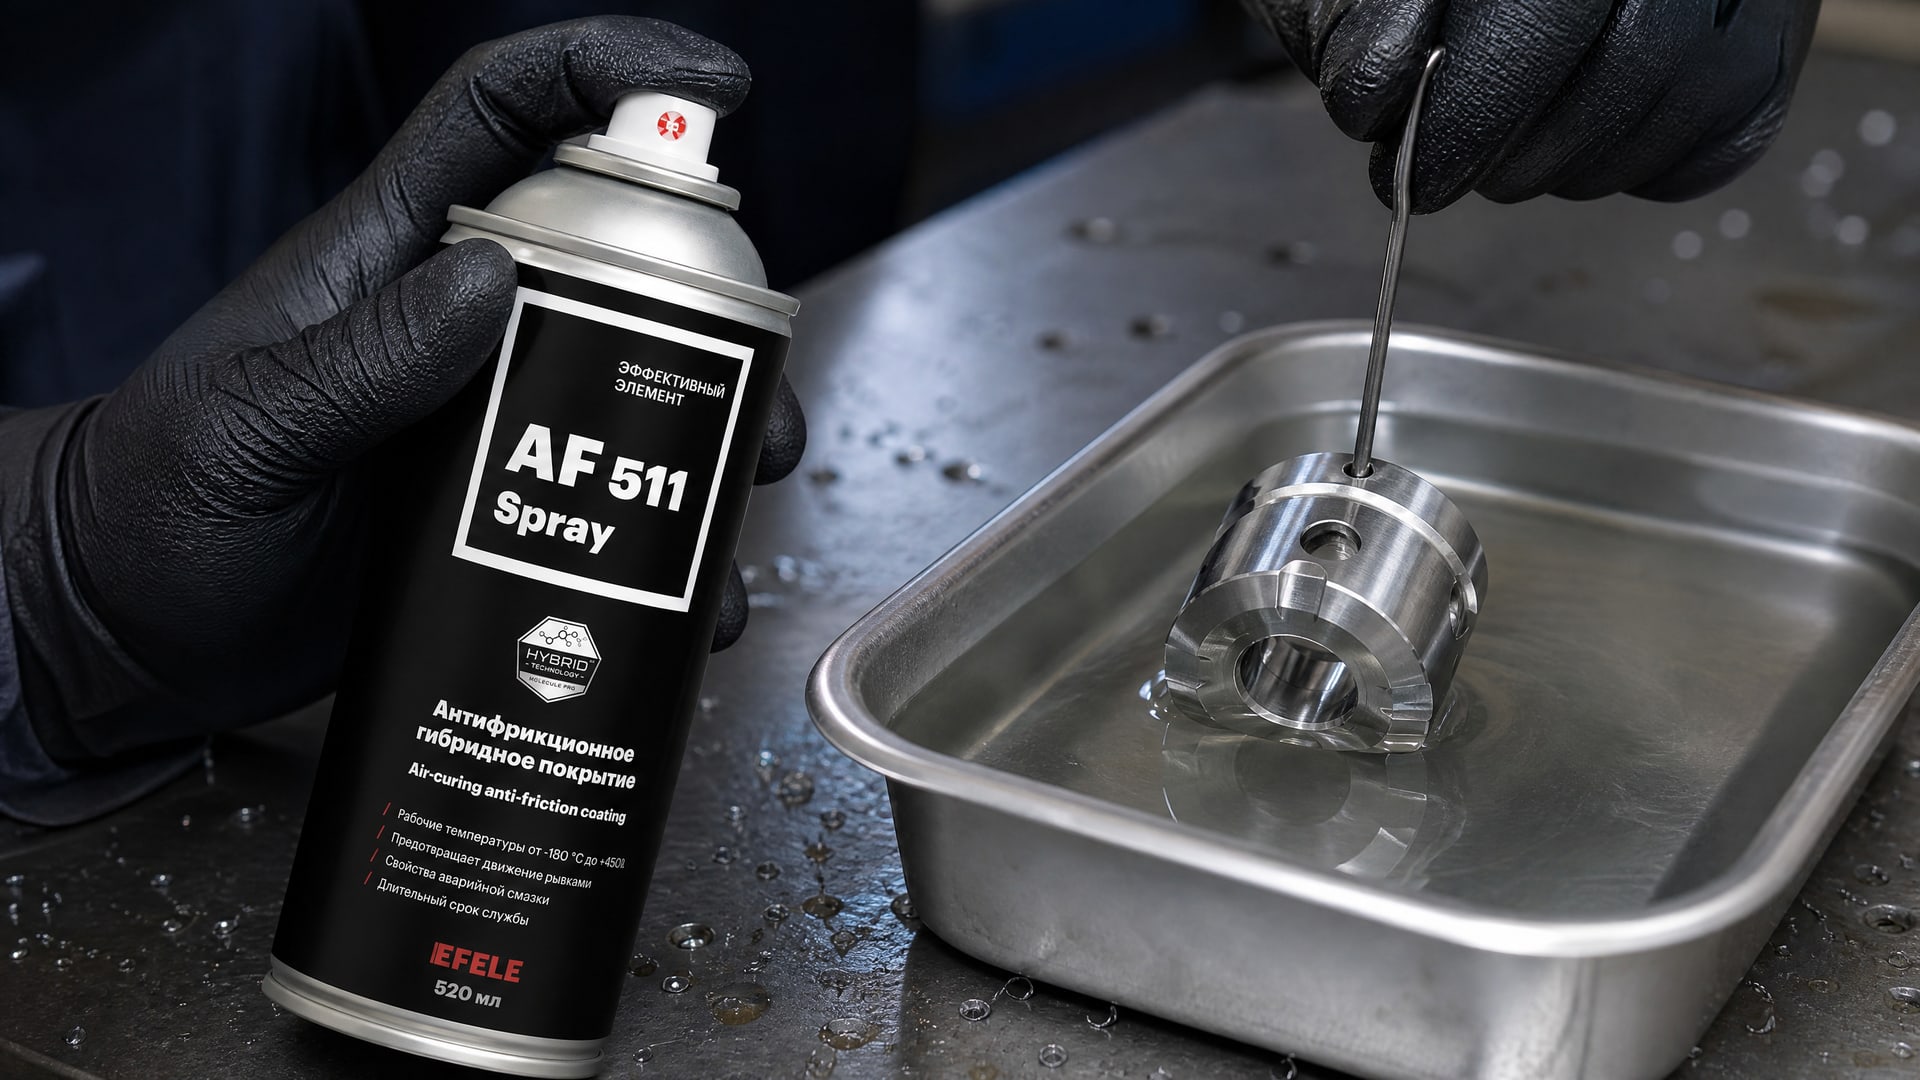
Для полимерных покрытий часто используется окунание (immersion coating) - деталь погружается в раствор полимера с наполнителями, затем вынимается и сушится. Этот метод прост, обеспечивает равномерное покрытие и позволяет контролировать толщину. Полимеризация происходит при комнатной температуре или с небольшим нагревом.
Для высокотемпературных оксидно-керамических композиций используют вакуумное распыление (vacuum deposition) или плазменное распыление (plasma spray). Эти методы позволяют наносить слой толщиной от 1 до 10 микрометров с высокой плотностью. Распыление обеспечивает точный контроль состава слоя и его адгезии к подложке.
Электрохимические методы (электроосаждение) применяют для некоторых композиций и позволяют наносить покрытия на сложные геометрические формы лепестков.
Полимеризация и отверждение
Для полимерных пленок полимеризация обычно завершается при комнатной температуре за несколько часов или суток, в зависимости от вязкости раствора и способа нанесения. Сушка в вакууме или при небольшом нагреве (40-80 °C) ускоряет процесс и улучшает адгезию.
Для высокотемпературных композиций отверждение - это в большинстве случаев высокотемпературный отжиг при 800 °C и выше. Во время этого отжига происходит кристаллизация оксидной матрицы, активируются смазывающие компоненты (серебро и фториды), и формируется единая плотная структура слоя. Без правильного отверждения покрытие может быть рыхлым, иметь низкую адгезию и быстро выкрашиваться.
Для газовых лепестковых подшипников, где требуется широкий температурный диапазон, EFELE AF-511 Spray представляет собой антифрикционное сухое покрытие, отверждающееся при комнатной температуре. Это позволяет применять его на готовых сборках без риска деформации лепестков или изменения зазоров, обеспечивая работу в широком диапазоне температур и снижая трение на фазах пуска и останова.
Совместимость с материалами лепестков и валов
Выбор твердосмазочного покрытия зависит также от материала лепестка и вала, так как адгезия и химическая совместимость критичны для долговечности.
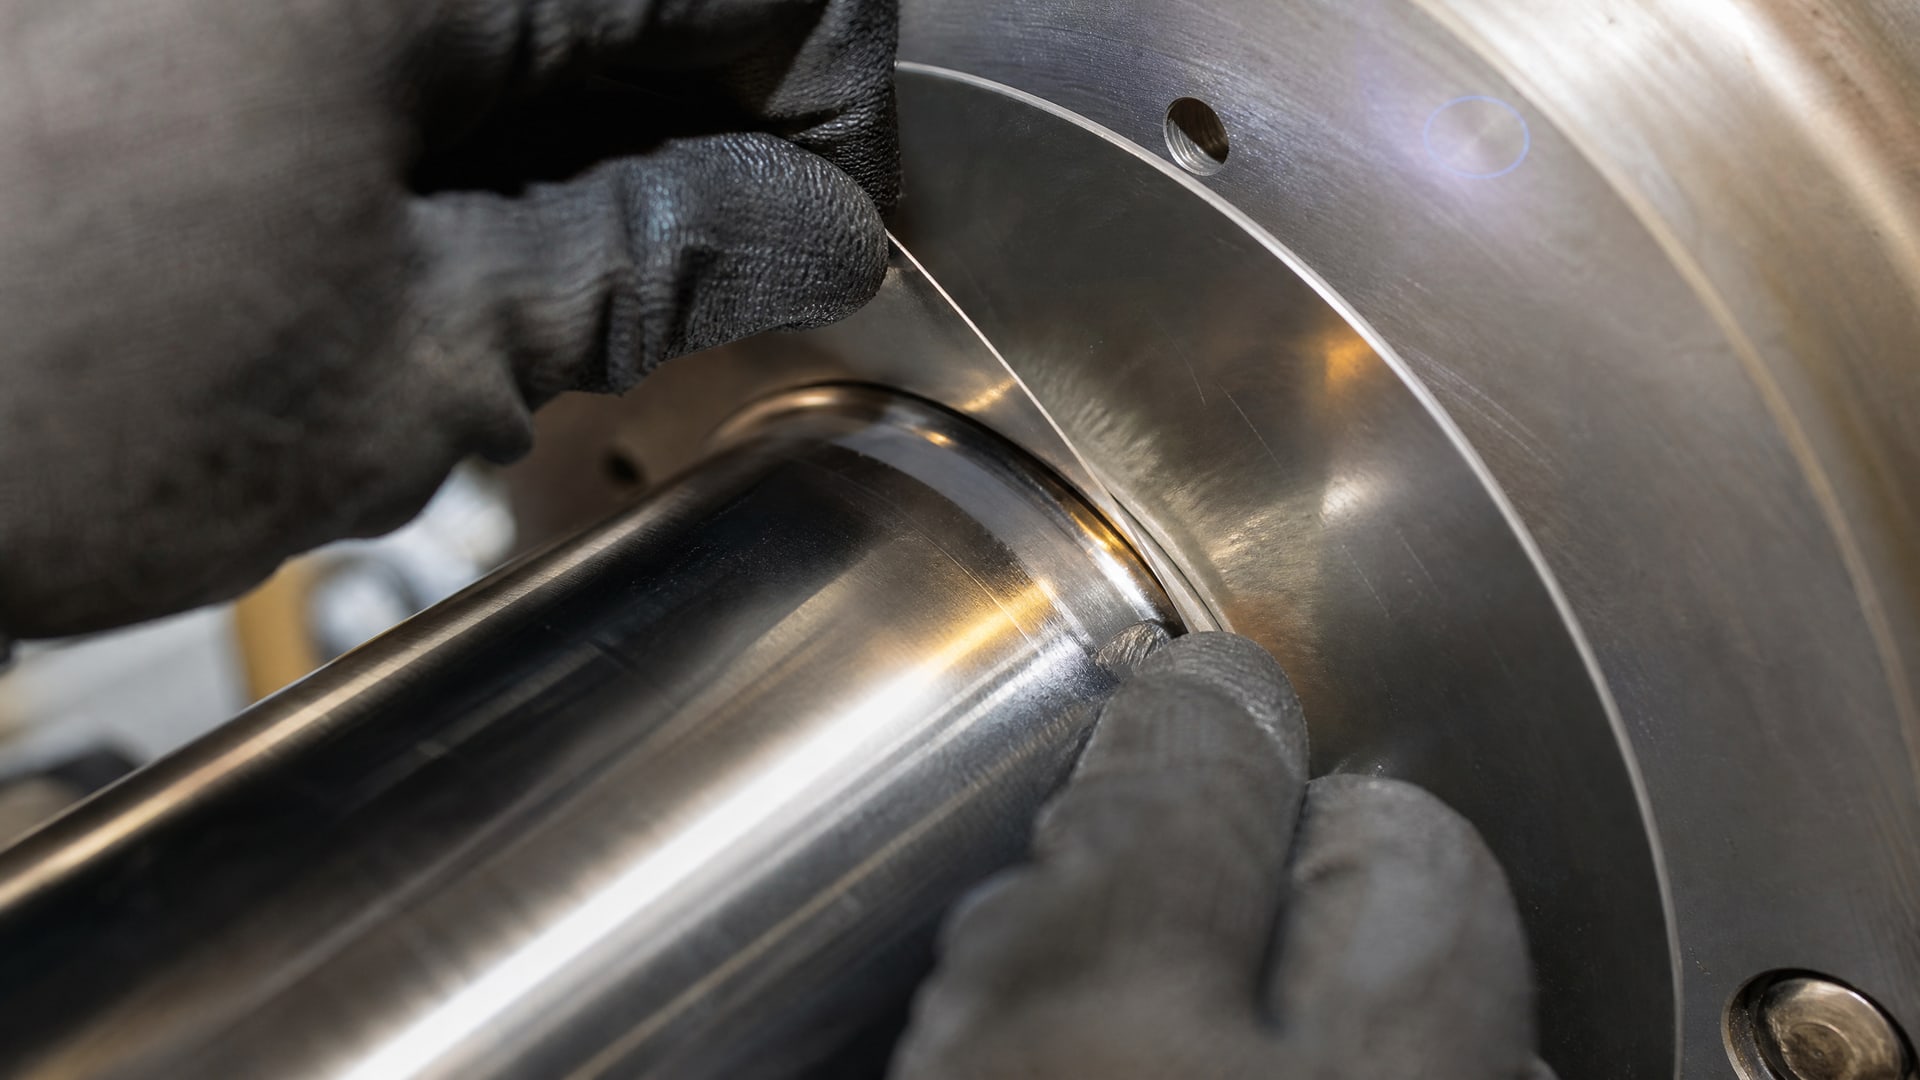
Лепестки газовых подшипников обычно изготавливают из нержавеющей стали (AISI 302, AISI 304) или никелевых сплавов. Валы могут быть из углеродистой стали, нержавеющей стали или титановых сплавов. Полимерные покрытия на основе PTFE и полиимидов хорошо адгезируют к стали и нержавеющей стали; для титана требуется предварительная подготовка поверхности (пескоструйная обработка, протравливание).
Высокотемпературные оксидные и керамико-смазывающие композиции обладают универсальной адгезией к большинству металлических подложек. Однако при температурах выше 650 °C возможно различие в коэффициентах линейного расширения между покрытием и материалом лепестка, что может привести к растрескиванию или отслаиванию. Для таких применений нужно выбирать составы с оптимизированным балансом жесткости и пластичности.
Частые ошибки при выборе покрытий
Практика показывает, что закупщики и конструкторы допускают типовые ошибки, которые приводят к отказам подшипников в эксплуатации.
Ошибка: применение одного покрытия для всего диапазона температур
Многие выбирают покрытие только по максимальной температуре и не учитывают условия холодного пуска. Полимерное покрытие, хорошее до 300 °C, на холодном пуске при минус 20 °C может быть хрупким и растрескиваться. Наоборот, очень твердое высокотемпературное керамическое покрытие на холодном пуске дает высокое трение и может привести к задирам. Правильный подход - выбирать состав, оптимизированный именно для диапазона от минимальной до максимальной температуры вашего применения.
Ошибка: нанесение толстого слоя
Толстое покрытие (более 10 микрометров) может нарушить зазоры подшипника, изменить газодинамику и даже привести к вибрациям. Кроме того, толстый слой более склонен к отслаиванию при циклических нагружениях. Оптимальная толщина обычно 2-5 микрометров.
Ошибка: применение смазки вместо твердосмазочного покрытия
Некоторые предполагают, что подшипнику хватит обычной пластичной смазки или жидкого масла. На газовых подшипниках это неработоспособно: жидкость вымывается центробежной силой, а ее остатки загрязняют газовую пленку и снижают несущую способность. Требуется именно твердосмазочное покрытие, прочно связанное с поверхностью.
Ошибка: игнорирование требований по отверждению
Для высокотемпературных композиций пропуск или неправильное выполнение этапа высокотемпературного отжига приводит к рыхлому, неэффективному слою. Он быстро разрушается при первых же циклах старт-стоп.
Часто задаваемые вопросы
Чем смазать газовый подшипник, если полимерное покрытие деградировало при температуре?
Если полимерное покрытие повредилось при превышении температуры, требуется заново обработать поверхность и нанести высокотемпературную композицию с оксидными и керамико-смазывающими компонентами (например, состав на основе NiCr/Cr2O3 с добавками Ag и BaF2-CaF2). Это трудоемко, поэтому лучше правильно выбрать покрытие на этапе проектирования.
Какой твердосмазочный материал выбрать для велосипедного подшипника, если он работает на улице во влажной среде?
Газовые подшипники в велосипедах - редкость. Для обычных роликовых или шариковых подшипников велосипеда в условиях влаги и пыли подходят твердосмазочные покрытия на полимерной основе с добавками MoS2 или полиимидные пленки. Они устойчивы к попаданию влаги и обеспечивают низкое трение.
Почему высокотемпературное твердосмазочное покрытие (PS304) считается опорным решением для foil bearings?
PS304 - это высокотемпературная твердосмазочная система, подтвержденная многолетней практикой работы до температур выше 650 °C в газовых лепестковых подшипниках. Она сочетает серебро для смазки при пуске и фториды щелочноземельных металлов для работы на высоких температурах, обеспечивая предсказуемый результат. На ее основе проведено много триботехнических исследований, что сделало ее ориентиром для выбора.
Можно ли наносить твердосмазочное покрытие на готовый подшипник, не разбирая его?
Зависит от метода. Полимерные пленки, отверждающиеся при комнатной температуре, могут наносились на готовую сборку методом распыления или окунания. Высокотемпературные оксидные покрытия требуют отжига при 800 °C и выше, поэтому подшипник нужно разобрать, иначе газовая пленка и уплотнения могут повредиться.
Как проверить качество нанесенного твердосмазочного покрытия?
Проверка включает визуальный осмотр (отсутствие трещин и отслаиваний), измерение толщины слоя калибром, тест адгезии (скотч-тест или микроскопия среза), измерение коэффициента трения на трибометре в нужном температурном диапазоне и ускоренные испытания на старт-стоп циклы.
Заключение
Твердосмазочные покрытия - неотъемлемая часть конструкции газовых лепестковых подшипников. Они берут на себя критическую функцию защиты рабочих поверхностей на фазах пуска и останова, когда газовой пленки еще нет или она уже исчезла. Правильный выбор покрытия определяется температурным диапазоном (полимерные системы до 300 °C, оксидно-керамические композиции с Ag и BaF2-CaF2 для диапазона 25-650 °C и выше), схемой распределения между лепестком и валом (мягкое на лепестке, твердое на валу), способом нанесения и методом отверждения.
При подборе твердосмазочного покрытия рекомендуется сначала определить температурный профиль вашего узла, режимы пуска и останова, материалы контактирующих поверхностей, затем проконсультироваться с производителем или обратиться к results tribology testing для конкретного применения. Это даст вам уверенность в том, что подшипник переживет переходные режимы и обеспечит требуемый ресурс.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.