
Применение антифрикционного покрытия при старт-стопных нагрузках
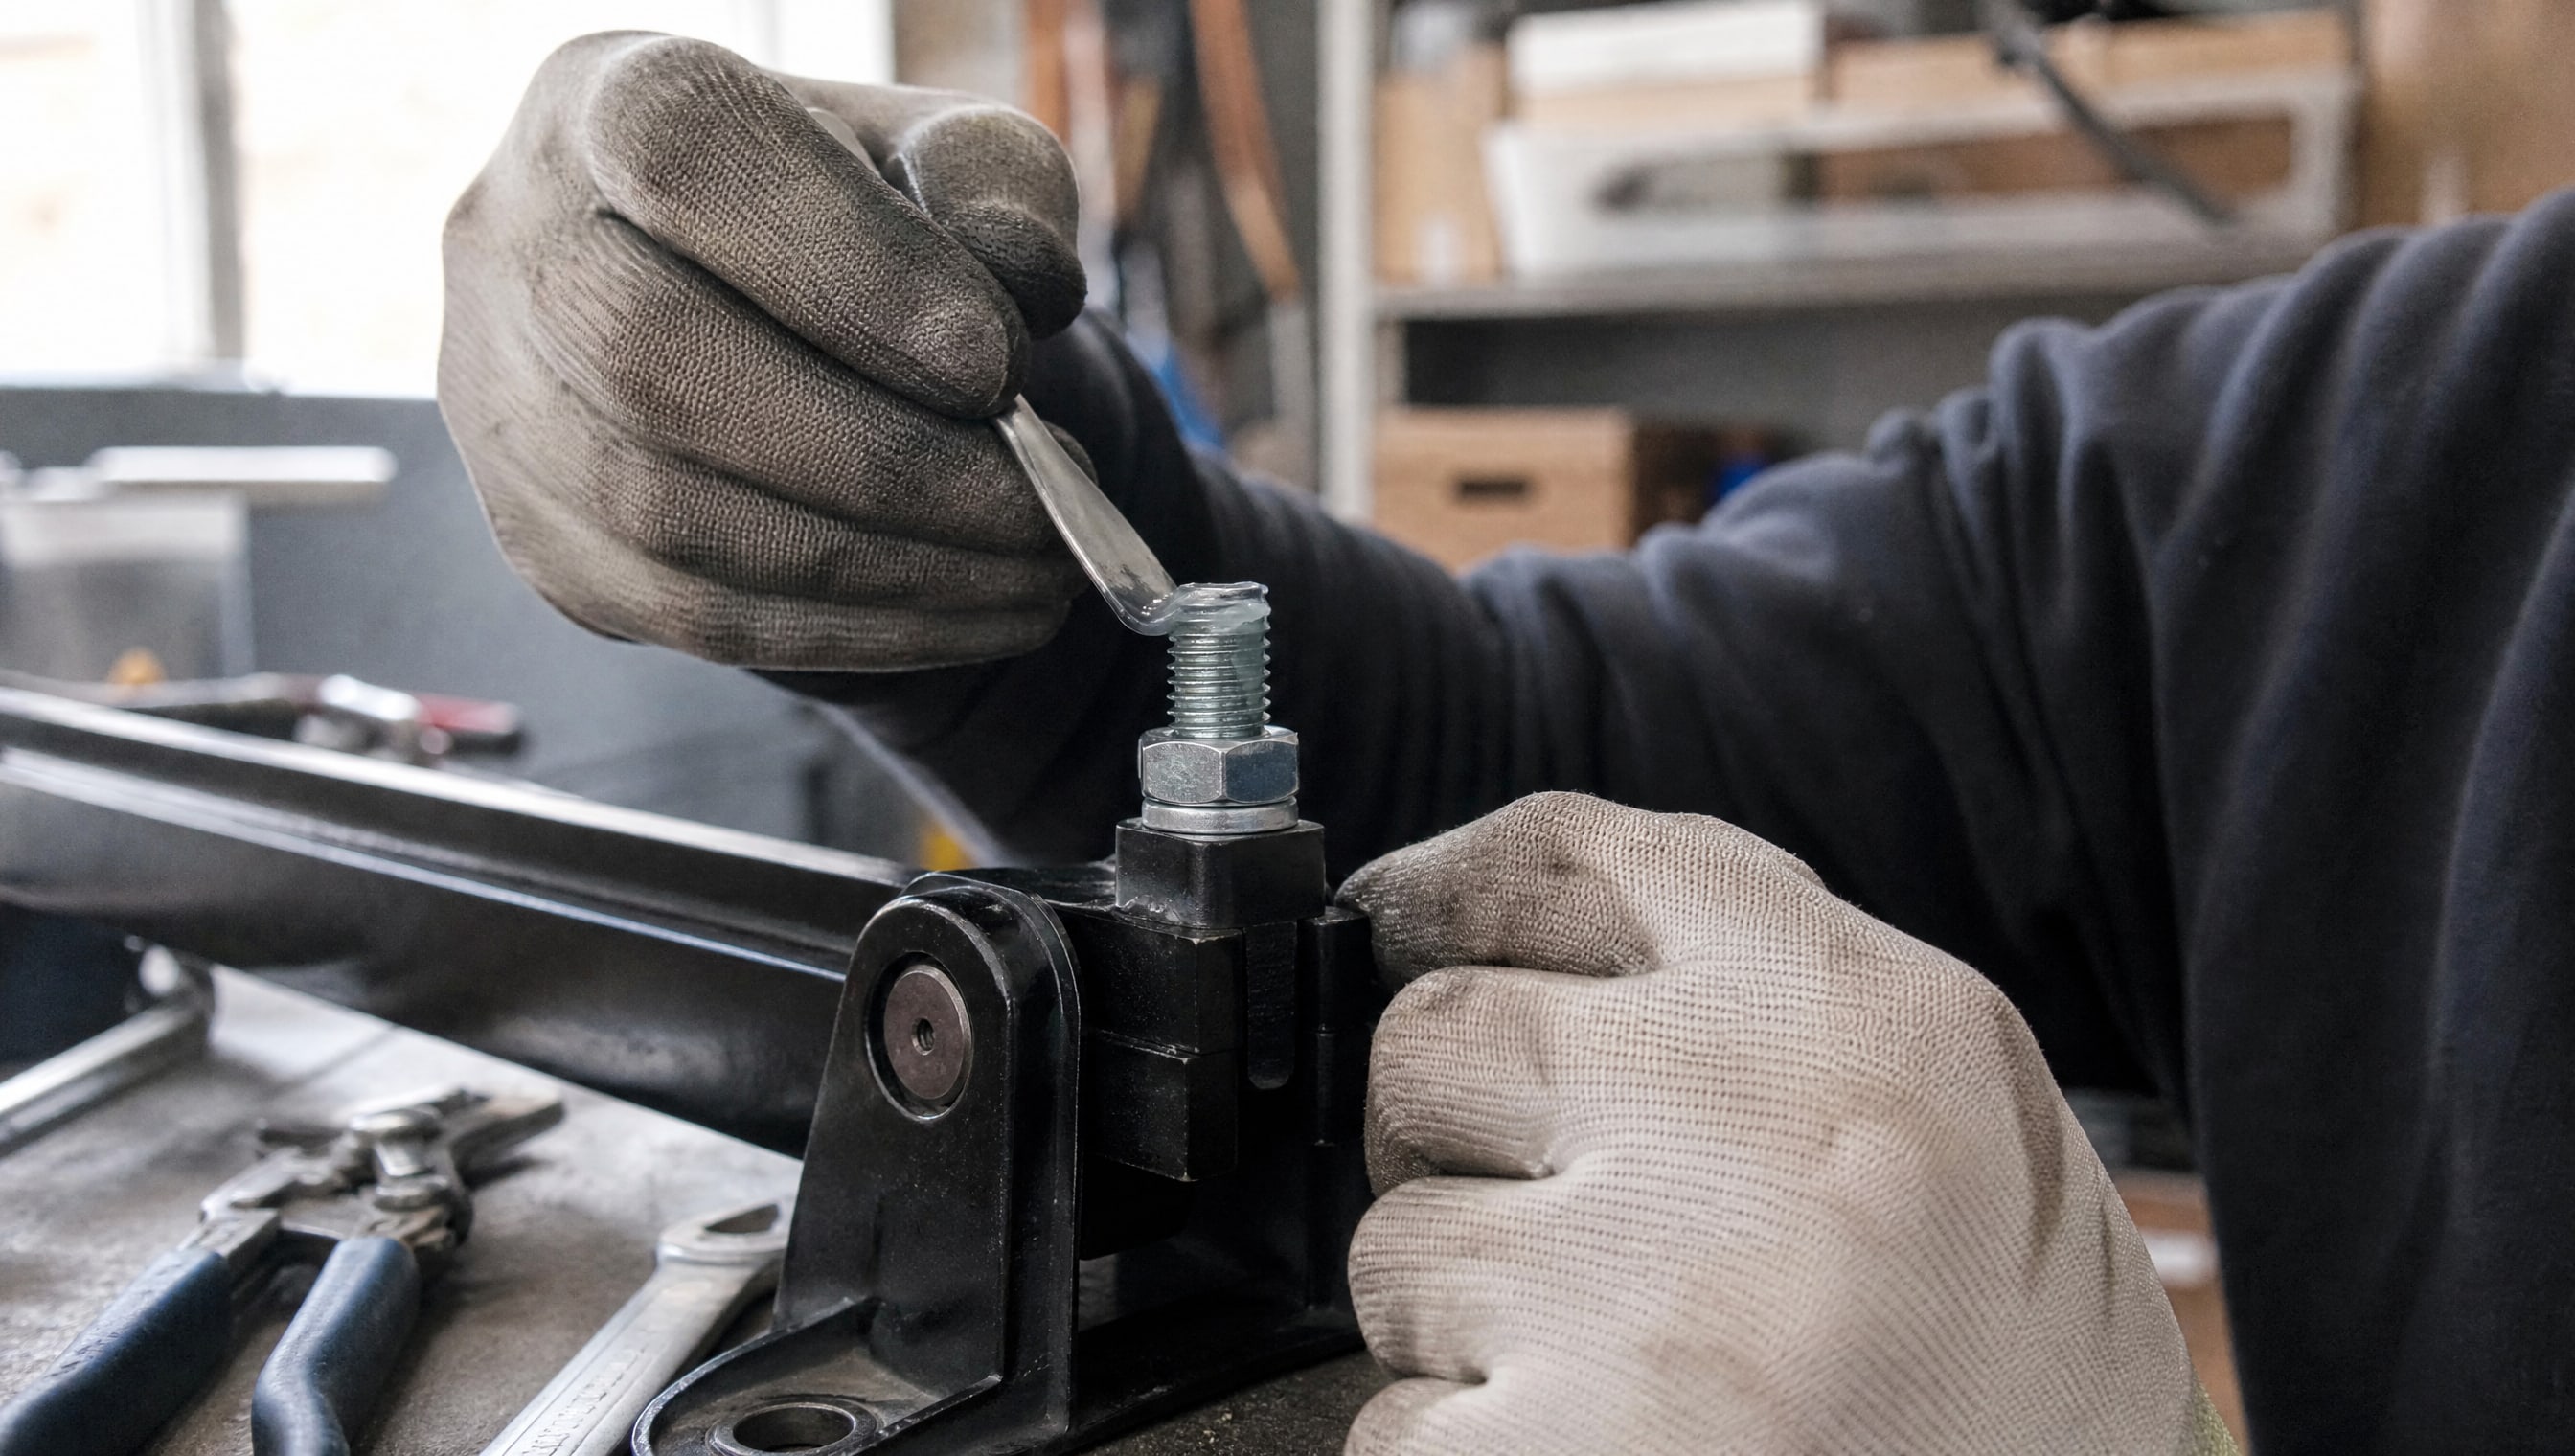
Старт-стопные режимы работы - это один из самых сложных сценариев для узлов трения. В момент пуска и остановки механизма масляная пленка еще не сформировалась или уже разрушена, поверхности испытывают огромные пиковые нагрузки, а риск задира и микросваривания возрастает в десятки раз. Именно здесь антифрикционное покрытие становится не вспомогательным средством, а принципиально важным способом защиты.
Графитовые антифрикционные покрытия решают эту проблему за счет слоистой структуры графита: его слои скользят друг относительно друга с минимальным сопротивлением, создавая защитную пленку именно тогда, когда жидкая смазка еще не может работать. Статья раскрывает механизм действия, технические параметры, правила нанесения и критерии выбора для различных типов оборудования.
Механизм защиты при граничном трении
Граничное трение возникает, когда два объекта движутся друг относительно друга при отсутствии или минимальной толщине масляной прослойки.
Именно в этом режиме находятся валы с подшипниками в первые миллисекунды пуска, резьбовые соединения при затягивании и открытые направляющие при смене направления движения.
Графит обладает уникальной слоистой кристаллической структурой, в которой атомы углерода образуют плоские слои, слабо связанные между собой. При механическом воздействии эти слои легко сдвигаются друг относительно друга, создавая плоскости скольжения с минимальным сопротивлением. Когда графитовое покрытие нанесено на поверхность детали, оно образует твердую смазочную пленку, которая начинает работать в самый критический момент - при холодном пуске и знакопеременных нагрузках, когда обычное масло еще не распределилось равномерно.
Источники отмечают, что графитовая пленка снижает риск микросваривания и схватывания, характерных для режимов с фрикционным взаимодействием. Коэффициент трения для графита колеблется в диапазоне 0,10–0,20 при сухом трении и 0,05–0,15 при наличии масла, что существенно ниже, чем при взаимодействии голых металлических поверхностей.
Технические параметры графитовых антифрикционных покрытий
| Параметр | Значение |
|---|---|
| Коэффициент трения (сухое) | 0,10–0,20 |
| Коэффициент трения (с маслом) | 0,05–0,15 |
| Твердость | 50–200 HV |
| Толщина слоя | 10–200 мкм |
| Максимальное удельное давление | 500 МПа (для покрытий); 20–25 кгс/см² (для материала АГ-1500) |
| Максимальная скорость скольжения | до 25 м/с (для АГ-1500) |
| Температурный диапазон | до 700 °C (типично) |
| Износ за 100 часов работы | не более 30 мкм (АГ-1500 при предельных нагрузках) |
Эти параметры показывают, что графитовые покрытия - материал, рассчитанный на жесткие условия. Однако универсальность здесь ограничена: для материалов серии АГ-1500 есть четкие рекомендации по типам контртел (чугун, сталь, хромовое покрытие) и ограничения по цветным металлам и их сплавам.
Износ при предельно допустимых нагрузках и скоростях остается низким - не более 30 мкм за 100 часов непрерывной работы, что говорит о хорошей стабильности пленки. При этом толщина нанесенного слоя может варьироваться в широких пределах (10–500 мкм в зависимости от типа покрытия и способа нанесения), но оптимальное значение - ближе к нижней границе.
Применение при старт-стопных режимах
Старт-стопные нагрузки включают несколько критических моментов: холодный пуск при низкой температуре окружающей среды, рывковое торможение с внезапным изменением направления, ударные импульсы при включении механизма.
Во всех этих случаях жидкая смазка либо еще не достигла зазора, либо была вытеснена инерционными силами.
Источники прямо указывают, что графитовые смазки и покрытия создавались именно для медленно перемещающихся и знакопеременных механизмов, где скорость относительного движения недостаточна для формирования гидродинамической пленки. Такие условия типичны для:
пусковых фаз вращения валов и подшипников;
резьбовых соединений с периодическим ослаблением и затягиванием;
направляющих с длительными паузами между циклами;
механизмов переключения передач и муфт сцепления;
зазоров в коромыслах и толкателях при работе на холостом ходу.
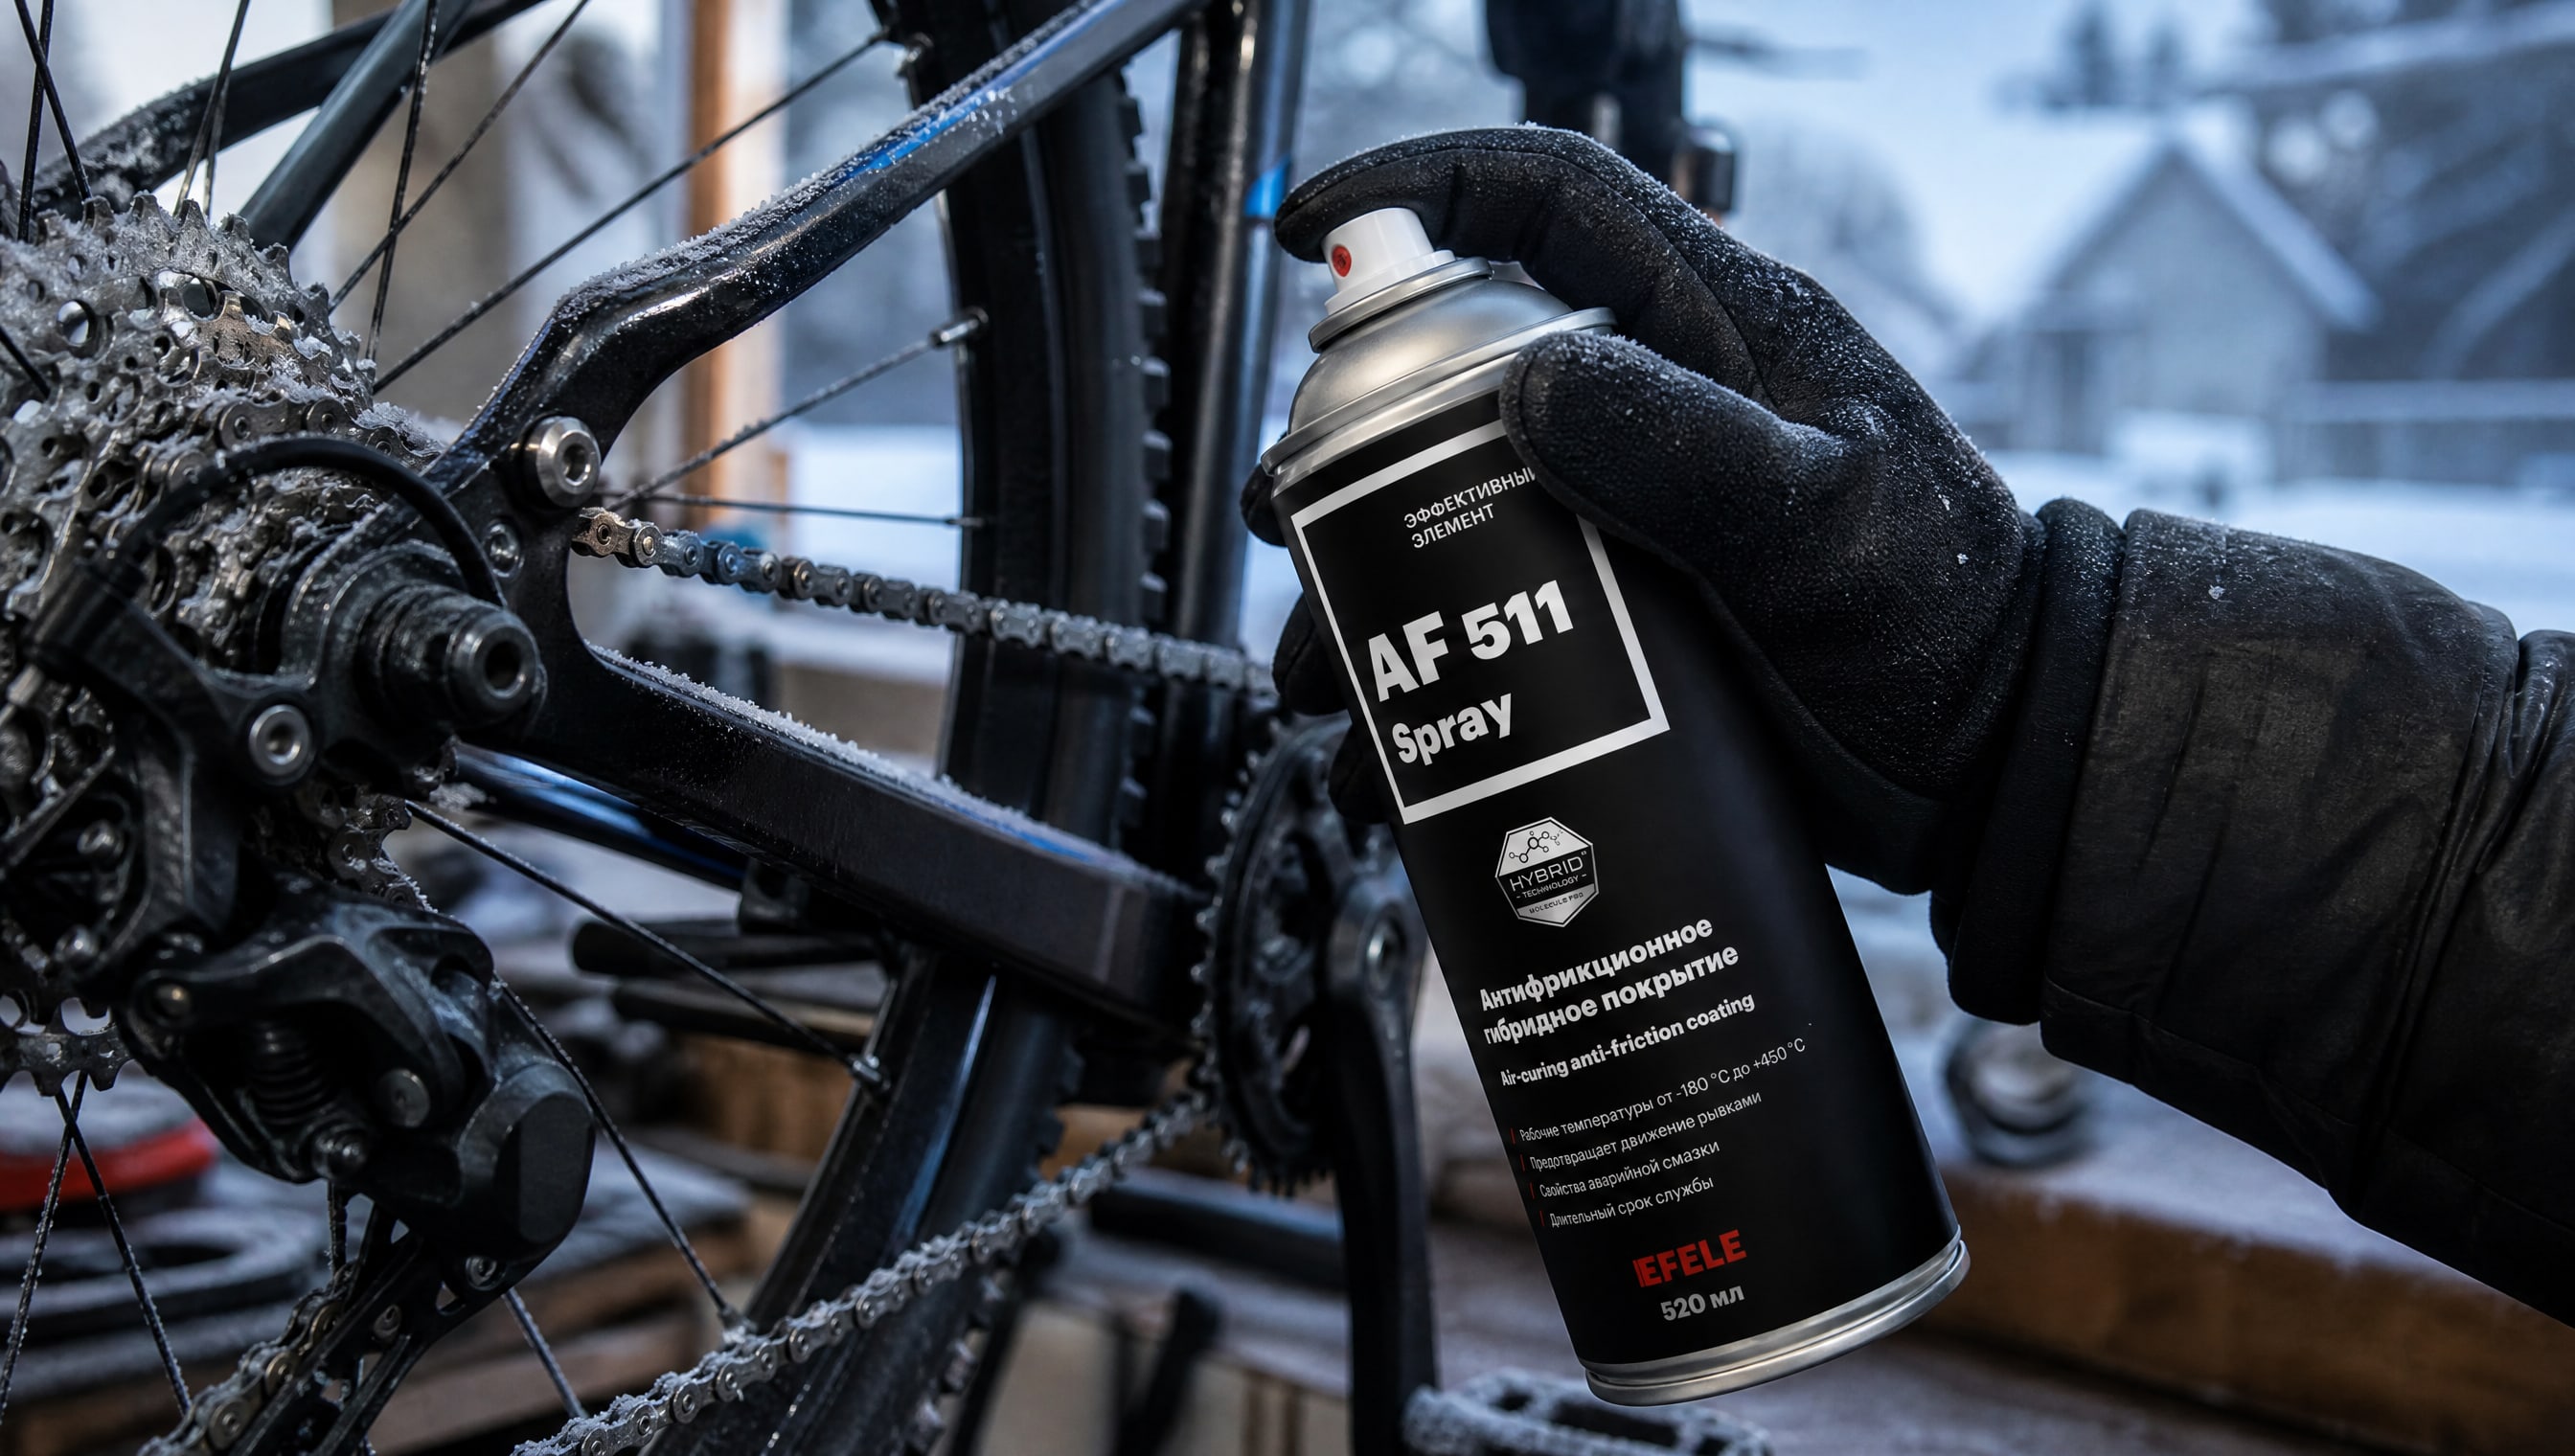
Для защиты узла подшипник-вал от задиров при старт-стопных режимах в масляной среде, особенно когда требуется сухое антифрикционное покрытие, EFELE AF-511 Spray является рабочим решением благодаря своим гибридным свойствам на основе дисульфида молибдена и графита, при условии соответствия конкретной паре трения и температурным ограничениям.
Важно понимать, что графитовое покрытие не заменяет смазку полностью - оно работает в паре с масляной основой, усиливая ее несущую способность в критические моменты. Тонкая графитовая пленка продолжает функционировать даже при ослаблении масляной основы, что особенно ценно при вымывании смазки из открытых узлов.
Правила нанесения антифрикционного покрытия
Эффективность графитового покрытия напрямую зависит от качества нанесения.
Ошибки в этом этапе могут свести на нет все преимущества материала.
Подготовка поверхности
Перед нанесением необходимо полностью очистить поверхность от грязи, окиси, старого состава и жировых загрязнений. Если деталь находилась в работе, рекомендуется:
Механически удалить старые слои смазки щеткой или абразивной сеткой.
Обезжирить поверхность подходящим растворителем для обеспечения хорошей адгезии.
Дать поверхности высохнуть полностью.
Избежать прикосновения руками после подготовки, чтобы не нанести новые масляные загрязнения.
Нанесение тонкого слоя
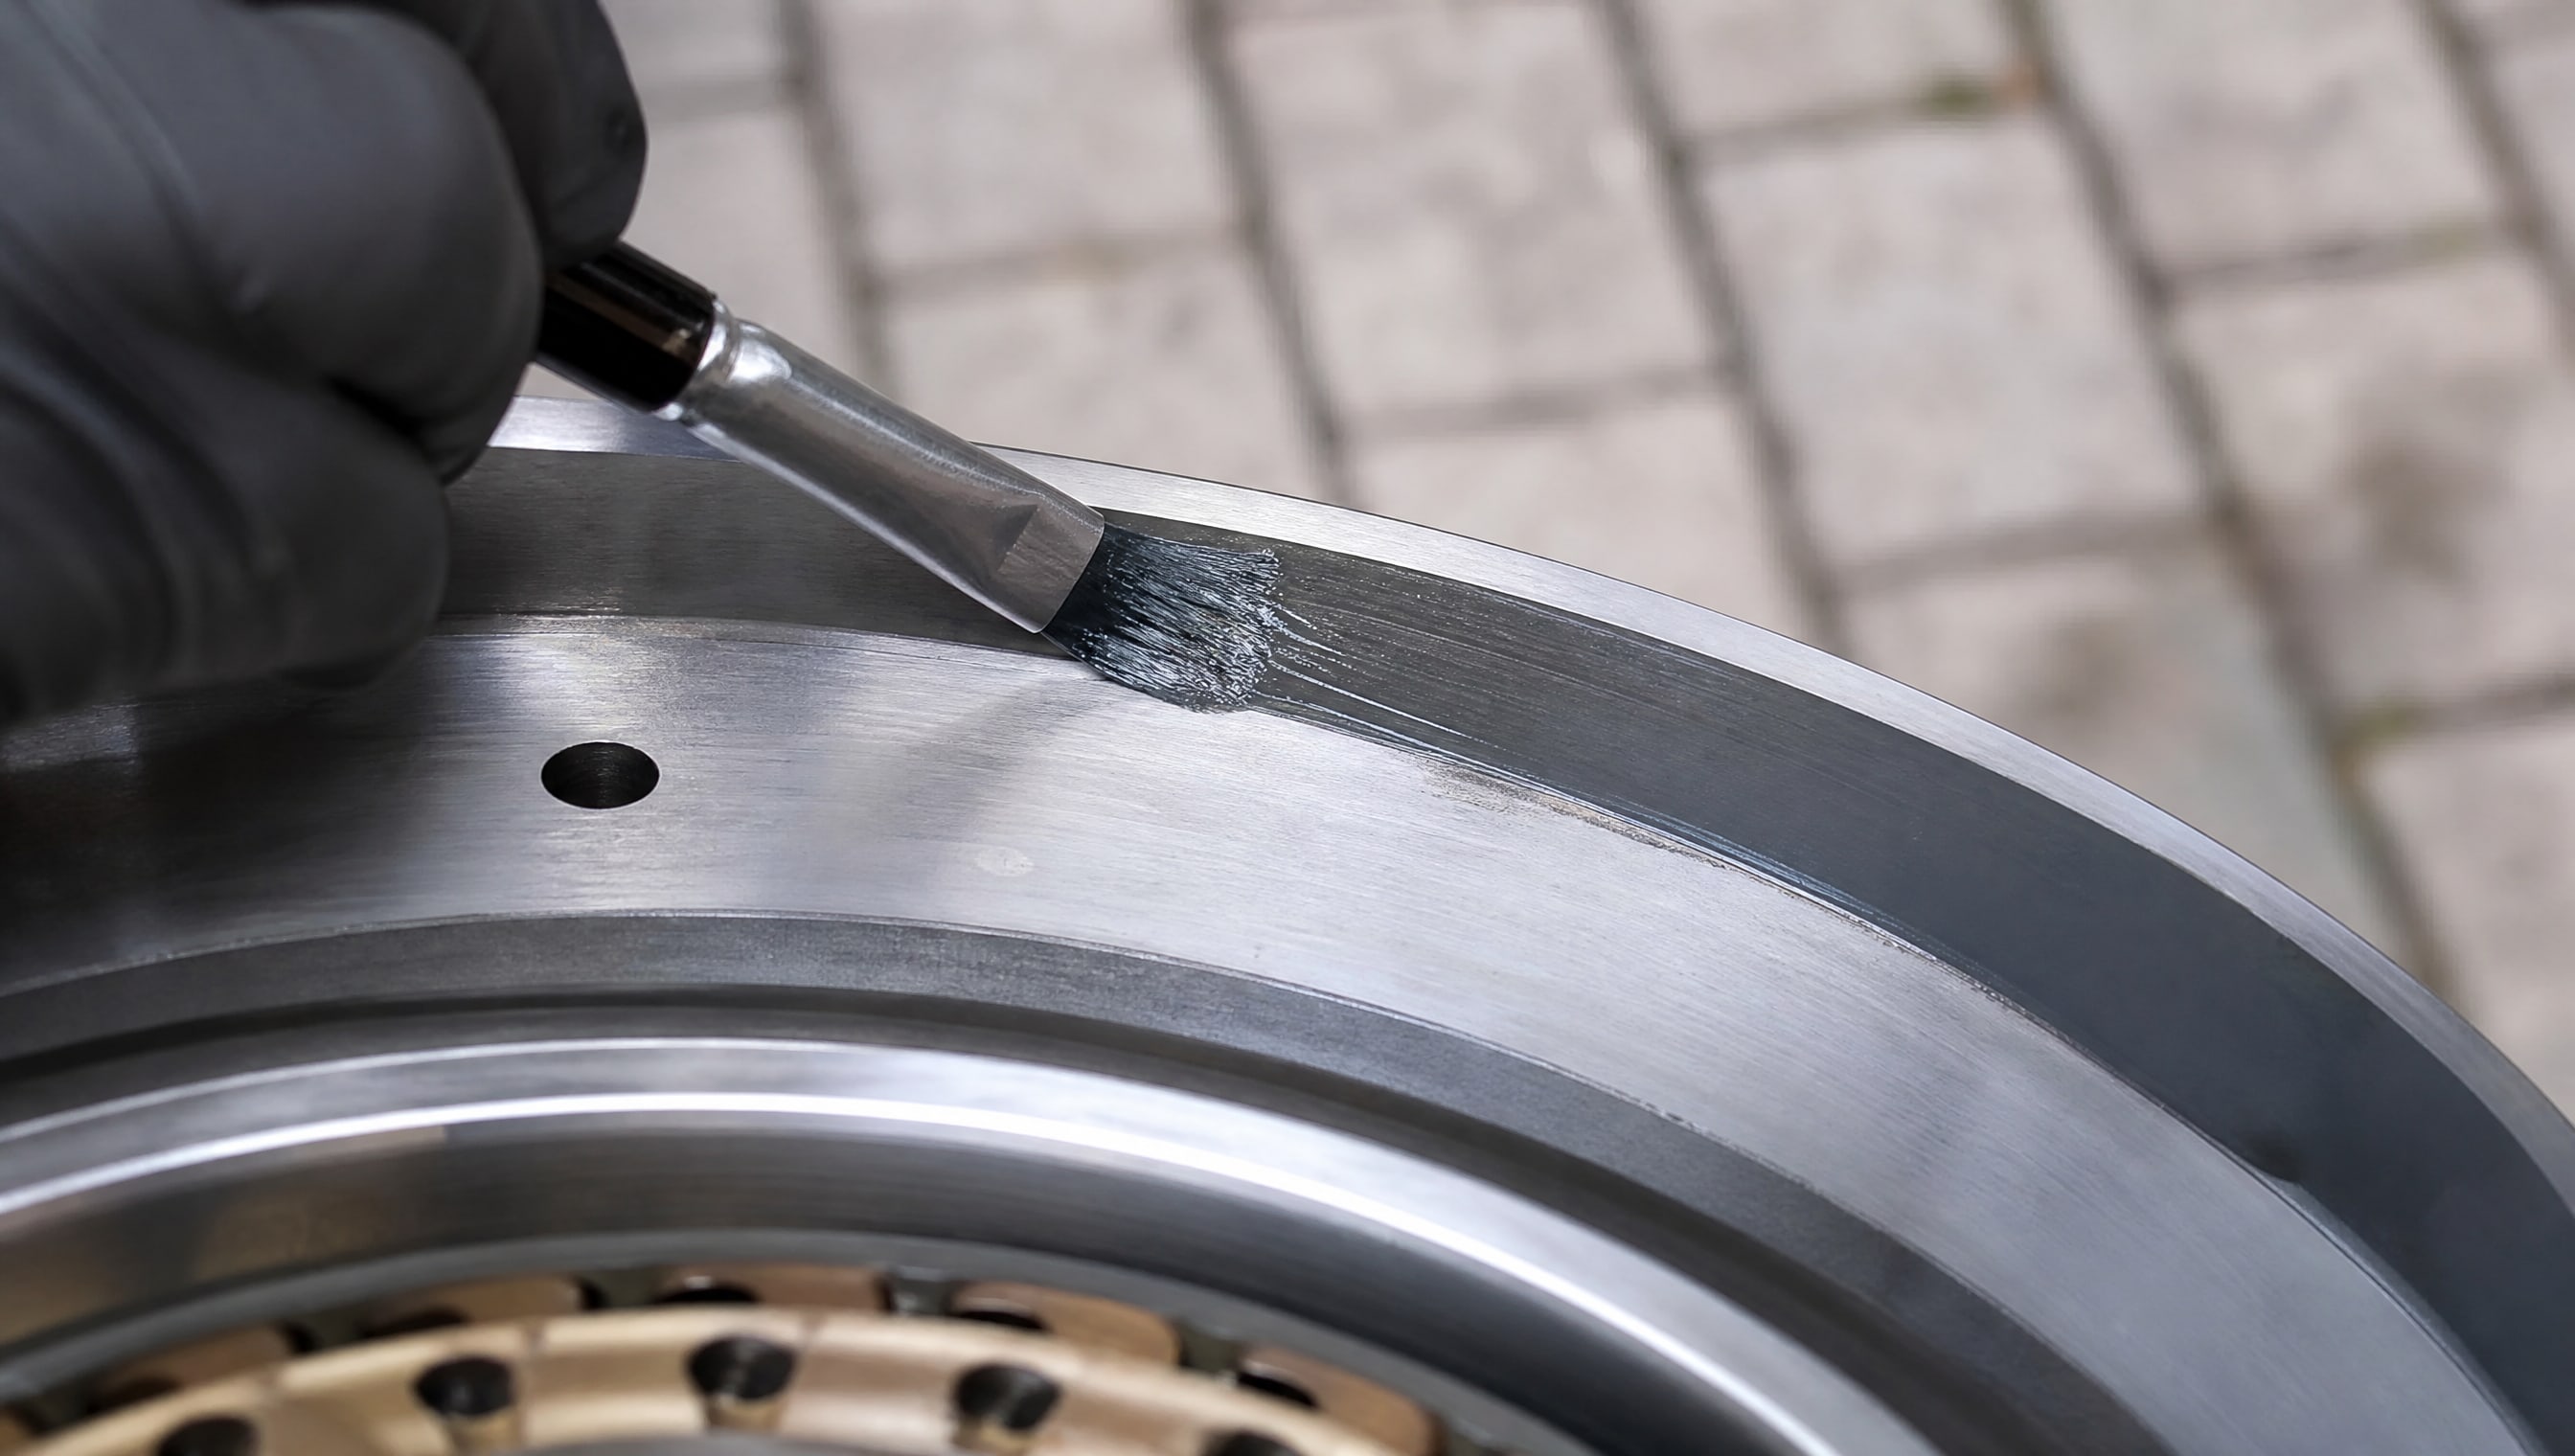
Один из ключевых принципов - наносить материал тонким равномерным слоем без комков и избытка. Толщина 10–50 мкм обычно достаточна для защиты. После нанесения необходимо удалить излишки мягкой тканью или мягкой кистью.
Причина этого требования проста: избыток графита, оставленный на открытой поверхности, становится коллектором пыли и абразивных частиц. Эти частицы встраиваются в дополнительный слой графита и начинают работать как абразив, ускоряя износ вместо его предотвращения. Для резьбовых соединений рекомендуется покрывать только рабочую часть (витки резьбы) и избегать скопления материала на головке болта или гайке.
Обновление покрытия
Для открытых узлов графитовое покрытие постепенно вымывается маслом, осадками или вытирается при движении. Рекомендуется проверять состояние покрытия через каждые 200–500 часов работы (в зависимости от условий) и наносить свежий слой при необходимости. Обновление нужно проводить по той же технологии: очистка, обезжиривание, новое тонкое нанесение.
Ограничения и критерии выбора
Несмотря на эффективность, графитовые антифрикционные покрытия имеют четкие границы применения.
Неправильный выбор может привести к отсутствию эффекта или даже к ускорению износа.
Ограничения по материалу
Антифрикционные графитовые материалы серии АГ не рекомендуются для работы по цветным металлам и их сплавам (алюминий, медь, бронза, латунь). На таких материалах графит дает плохую адгезию и не образует устойчивую пленку. Рекомендуемые пары трения для АГ-1500: чугун, сталь, хромовые покрытия.
Ограничения по скорости
Графитовые смазки нежелательны для высокоскоростных узлов. При большом количестве графитовых частиц в масле вязкость растет, увеличивается сопротивление вращению, и узел начинает греться. Типичная граница: покрытия используют для узлов со скоростью скольжения до 25 м/с (для материала АГ-1500). Для быстровращающихся подшипников или шпиндельных узлов графитовые покрытия применяют осторожно или не применяют вообще.
Критерии выбора покрытия
Перед применением графитового покрытия необходимо сверить:
Допустимое удельное давление - для АГ-1500 это 20–25 кгс/см² (примерно 200–250 МПа); для других материалов цифры отличаются.
Скорость скольжения - не превышать рекомендованное значение.
Температура - убедиться, что диапазон рабочих температур включает как холодный пуск, так и максимальный разогрев при трении.
Совместимость с контртелом - проверить, что материал-пара допускается по справочнику.
Окружающая среда - наличие влаги, агрессивных газов или вибрационного загрязнения может повлиять на долговечность пленки.
Нанесение на детали двигателя и передачи
Детали двигателя подвергаются одним из самых экстремальных режимов старт-стопа в автомобиле и промышленном оборудовании.
Холодный пуск в минус 20 °C означает, что вязкость масла максимальна, масляная пленка формируется долго, а нагрузки на поршни, кольца и стенки цилиндра достигают сотен МПа.
Графитовые покрытия на дроссельной заслонке, поршневых кольцах и толкателях клапанов предотвращают задиры в первые секунды работы. Однако здесь есть важное ограничение: температура в цилиндре при работе двигателя может подняться до 400–500 °C, что находится в верхней границе температурного диапазона графита. Поэтому выбор материала должен быть точным, и производитель должен подтвердить пригодность покрытия именно для данного узла и расчетной температуры.
Для передач и редукторов, где скорость скольжения обычно ниже, чем в двигателе, графитовые покрытия подходят лучше. Защита зубьев от микросваривания при включении нагруженной передачи - классическое применение.
Часто задаваемые вопросы
Почему графитовое покрытие защищает при старт-стопе лучше, чем обычная смазка?
Обычное минеральное масло нуждается в определенной скорости относительного движения, чтобы сформировать гидродинамическую пленку. При пуске и остановке эта скорость недостаточна, и пленка разрушается. Графитовое покрытие не зависит от скорости движения - оно работает за счет собственной слоистой структуры, защищая поверхности от контакта металл-металл именно в момент пуска.
Правда ли, что толстый слой графита - это хорошо?
Нет. Рекомендуется наносить тонкий равномерный слой толщиной 10–50 мкм и удалять излишки. Избыток графита собирает пыль и абразивные частицы, которые встраиваются в слой и начинают действовать как абразив, ускоряя износ вместо его предотвращения. Качество нанесения важнее, чем количество материала.
На какие материалы нельзя наносить графитовое покрытие?
Графитовые материалы серии АГ не рекомендуются для работы по цветным металлам (алюминий, медь, бронза, латунь). Покрытие плохо держится на таких поверхностях и не образует надежную защитную пленку. Графит работает на стали, чугуне и хромировании.
Как часто нужно обновлять графитовое покрытие?
Для открытых узлов, подвергающихся вымыванию маслом и атмосферному загрязнению, рекомендуется проверка каждые 200–500 часов работы в зависимости от условий. Если покрытие визуально исчезло или стало неравномерным, необходимо нанести свежий слой по той же технологии (очистка, обезжиривание, нанесение).
Подходит ли графит для высокоскоростных узлов?
Графитовые покрытия не рекомендуются для узлов с высокой скоростью скольжения (выше 25 м/с для материала АГ-1500) из-за риска увеличения сопротивления вращению. Для быстровращающихся подшипников и шпиндельных узлов эффективнее использовать традиционные смазочные материалы с хорошей текучестью.
Заключение
Антифрикционное покрытие на основе графита - это целевое решение для защиты узлов от задиров и микросваривания при старт-стопных нагрузках. Механизм его действия основан на слоистой структуре графита, которая обеспечивает низкий коэффициент трения (0,05–0,15) независимо от скорости движения. Это свойство делает графитовые покрытия незаменимыми в режимах холодного пуска, знакопеременных нагрузок и кратковременного масляного голодания.
Ключ к успеху - правильное нанесение тонкого равномерного слоя (10–50 мкм), очистка поверхности перед нанесением и выбор материала в соответствии с допустимым давлением, скоростью, температурой и типом контртела. Если условия подобраны верно, графитовое покрытие работает годами, обновляясь по мере вымывания. Начните с проверки спецификации вашего оборудования, убедитесь, что материал совместим с контртелом и температурным диапазоном, и нанесите покрытие по описанной технологии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.