
Причины плохой адгезии твердосмазочных покрытий на закаленных сталях
Твердосмазочные покрытия на закаленных сталях часто отслаиваются, выкрашиваются или теряют адгезию уже через несколько недель работы. Причина редко кроется в самом покрытии - почти всегда это результат некачественной подготовки поверхности, остаточных напряжений в стали после закалки или загрязнений, которые невидимы невооруженным глазом. Подготовка поверхности определяет до 80% качества адгезии и является фундаментом, на котором держится долговечность любого антифрикционного покрытия. Статья разбирает физические и химические факторы, вызывающие отслоение, и дает практические рекомендации по их устранению - для инженеров, технических специалистов и закупщиков промышленного сектора.
Адгезия - это прочность связи между покрытием и подложкой, определяется химическим взаимодействием, механическим зацеплением и адсорбцией на границе раздела. Когда покрытие держится плохо, все остальные его свойства (износостойкость, антифрикционность, температурный диапазон) становятся бесполезны.
Что происходит с поверхностью после закалки: скрытые дефекты
Закалка стали сопровождается нагревом и резким охлаждением.
Для углеродистых сталей среда охлаждения - вода, для легированных - масло. Однако охлаждение оставляет после себя не только желаемую структуру стали, но и ряд поверхностных дефектов, незаметных при визуальном осмотре.
Сначала после нагрева на поверхности стали образуется окалина и оксидные пленки. Толщина этих пленок зависит от температуры и времени выдержки. При нагреве до 250 °C формируется тонкая оксидная пленка толщиной 25–30 нм, которая еще относительно плотная. При температурах выше 500 °C образуется рыхлая, многослойная окалина, которая легко отходит и не держится на основном металле.
На поверхности остаются остаточные напряжения. Если отпуск проведен неправильно или отсутствует вовсе, эти напряжения становятся критическими. Правильный отпуск для закаленных сталей проводится при 160–200 °C с выдержкой, что снимает внутренние напряжения и готовит поверхность к последующим операциям. Без отпуска или при его недостаточности микротрещины в поверхностном слое растут под действием даже малых механических нагрузок во время шлифовки, обезжиривания или нанесения покрытия.
Кроме того, закалочное масло (для легированных сталей) или остатки воды (для углеродистых) проникают в микротрещины и поры. Эти следы можно удалить только полноценным обезжириванием, простой протиркой тряпкой их не убрать. Если их оставить, они образуют под покрытием микропленку, которая разрушает адгезию на микроуровне еще до нагрузки на деталь.
Роль подготовки поверхности в адгезии: что на самом деле требуется
Подготовка поверхностей перед покрытием - не просто обязательный этап, это фундамент всей технологии нанесения.
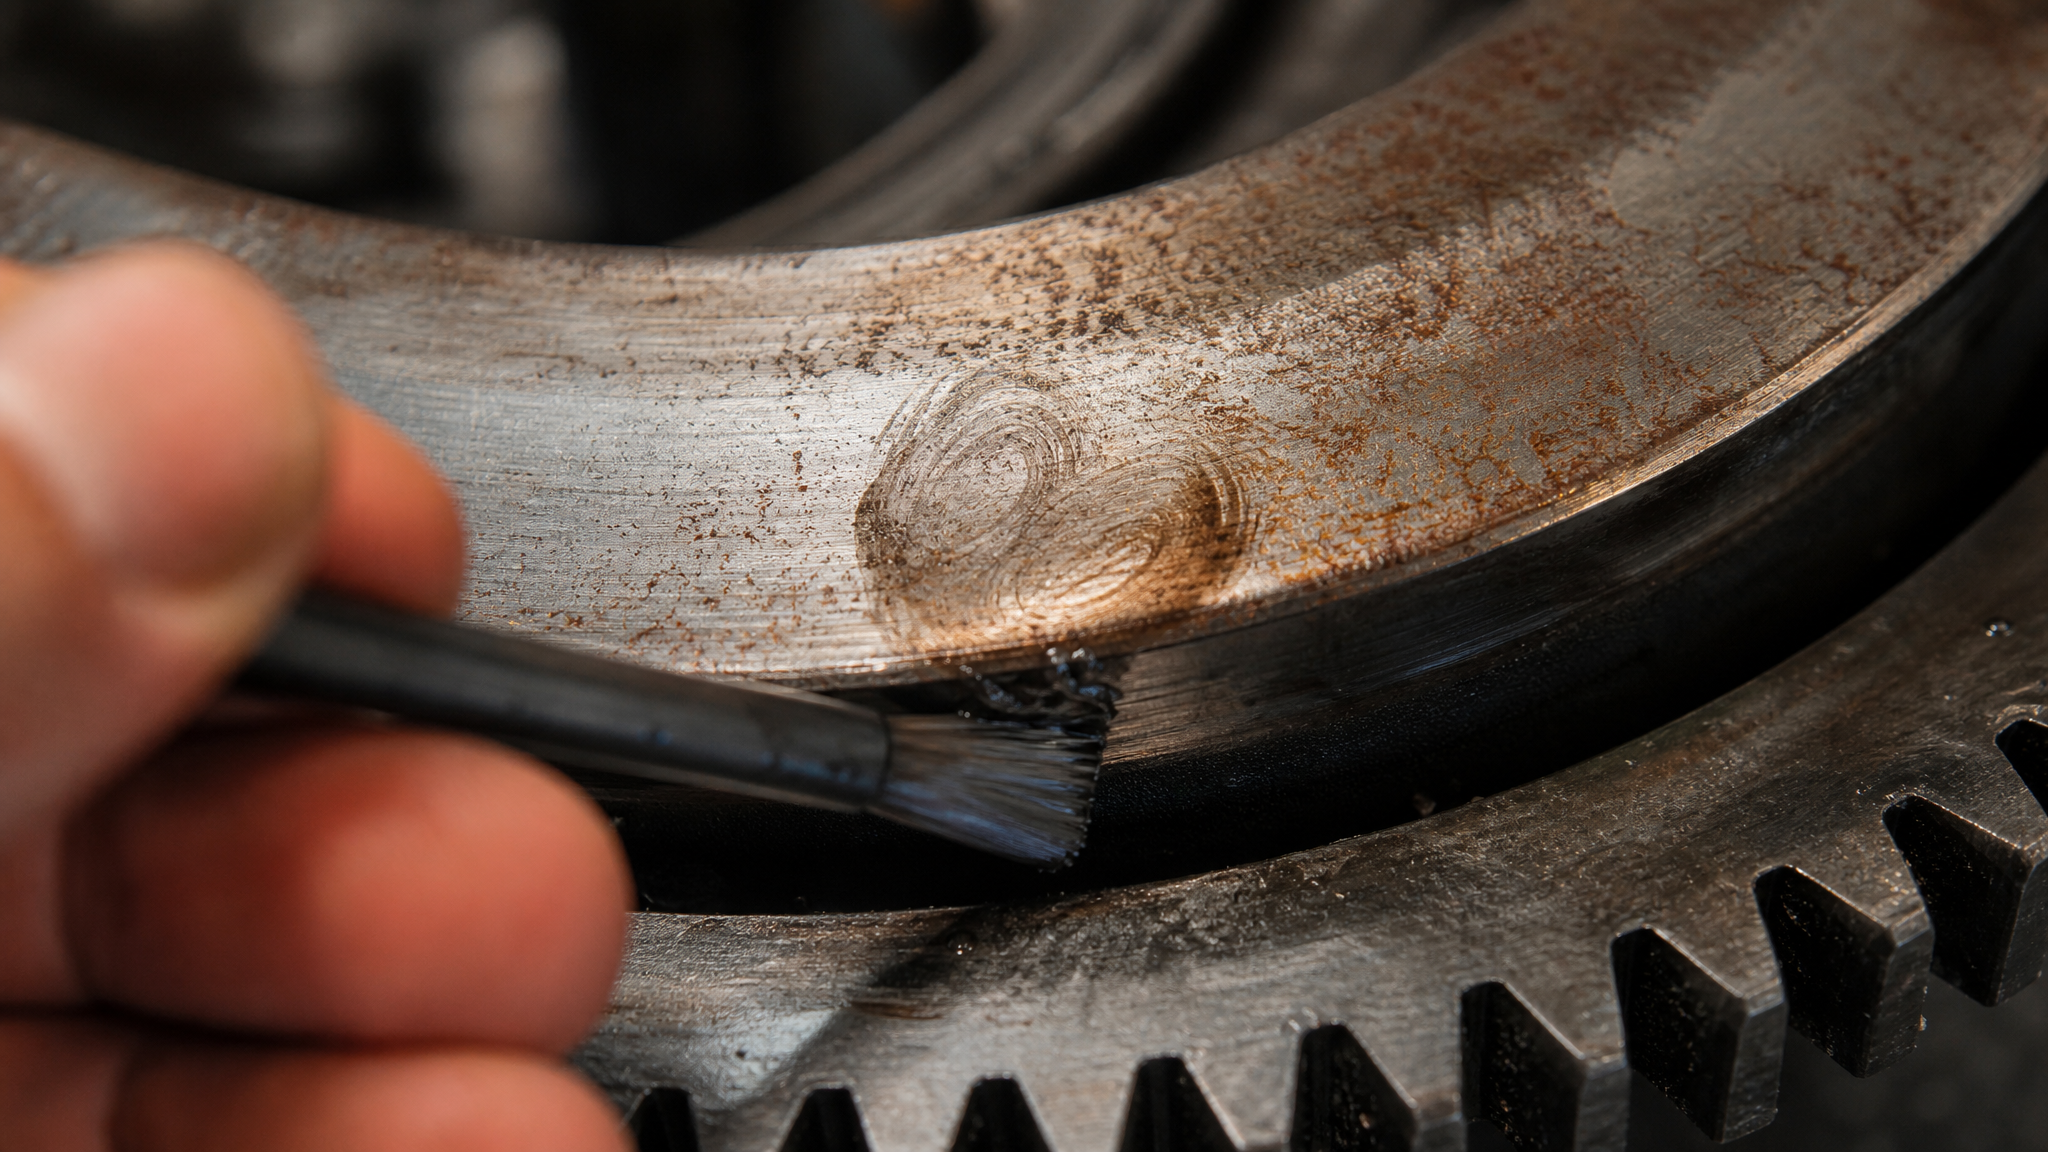
Три основных врага адгезии действуют одновременно: загрязнения (масло, смазка, следы от рук), оксидные пленки (окалина, ржавчина) и влага.
Жировые загрязнения резко снижают адгезионную прочность. Даже тонкий, невидимый слой масла образует барьер между подложкой и покрытием. Молекулы жира не образуют химических связей с материалом покрытия, и адгезия падает к нулю на локальных участках. Результат - уже через несколько дней под нагрузкой покрытие начинает отслаиваться от этих точек, расширяя зону отслоения.
Оксидные пленки - второй враг. Плотная, прочная оксидная пленка толщиной 25–30 нм еще может связать покрытие, но рыхлая окалина после закалки с большой площадью осыпается при малейшем контакте. Под покрытием остаются пустоты и слабые точки, которые со временем превращаются в очаги отслоения. Вот почему ржавчина и оксидная пленка названы прямыми причинами низкой адгезионной прочности в технической литературе.
Влага действует третьим механизмом. Тонкий слой влаги в зазоре между покрытием и подложкой создает расклинивающее давление, которое прямо противостоит сцеплению. Влага особенно опасна при нанесении в помещениях с высокой влажностью или если деталь была хранена неправильно. Обезвоживание поверхности перед нанесением или предварительный подогрев детали до 50–80 °C решают эту проблему.
Из этого следует, что подготовка поверхностей перед покрытием включает обязательный цикл: очистка от видимых загрязнений и ржавчины (шлифовка, пескоструй или микропескоструйная обработка), обезжиривание (щелочное или органическое), активация (легкое травление или химическое воздействие) и обезвоживание. Этот цикл нельзя сокращать, даже если деталь выглядит чистой.
Почему микропескоструйная обработка лучше работает для закаленных сталей
Абразивная обработка поверхности имеет двойную цель: удалить слой оксидов и механически подготовить поверхность для адгезии.
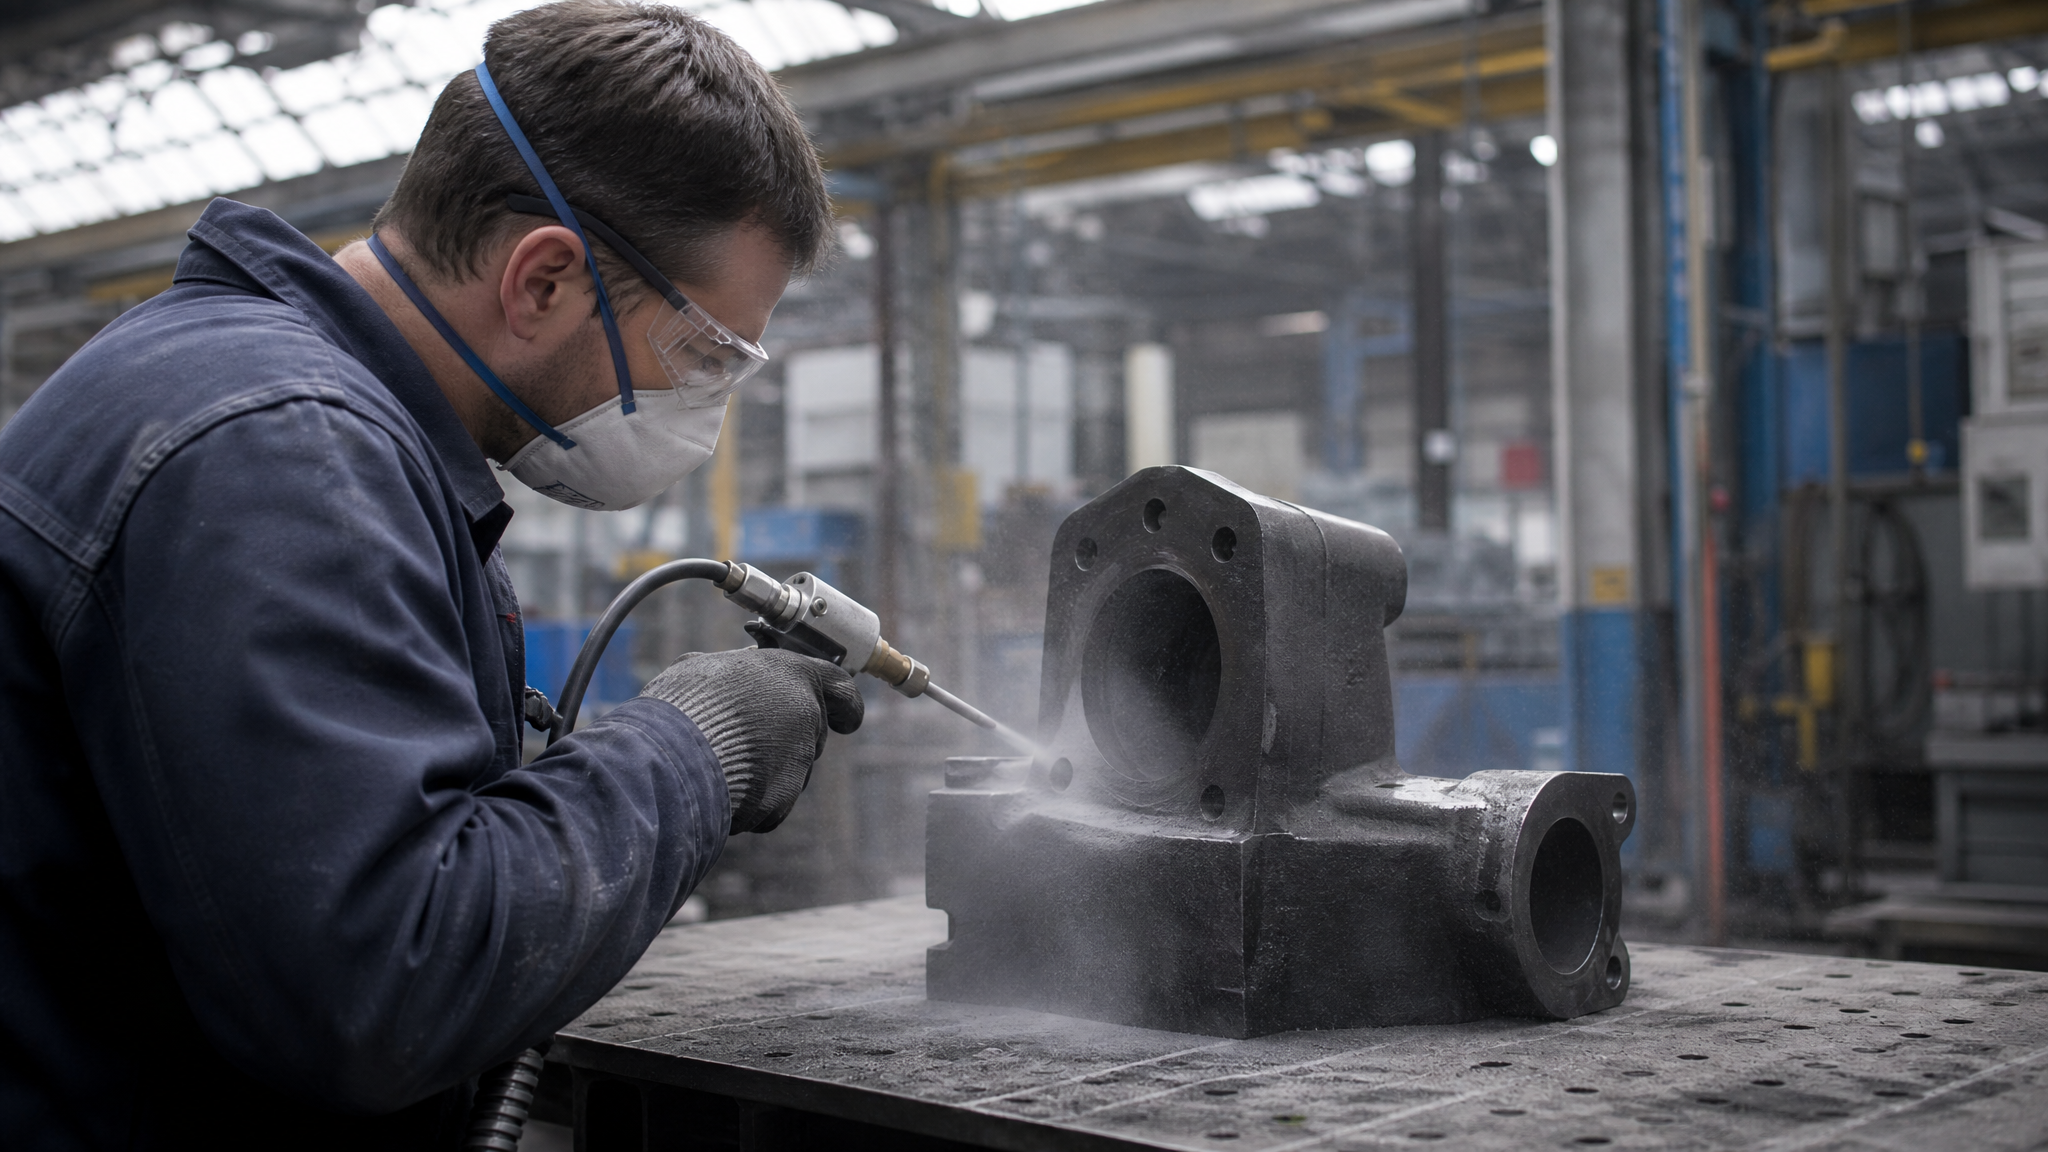
Микропескоструйная обработка - это выстрел мелкими абразивными частицами (обычно корунд или стеклянные микросферы) под давлением воздуха.
На закаленных сталях, где поверхностные напряжения уже повышены, микропескоструйная обработка выбирается по ряду причин. Во-первых, она щадящая - мелкие частицы создают микротравления и чистят поверхность, не внося дополнительных остаточных напряжений (в отличие от крупного абразива). Во-вторых, она удаляет рыхлую окалину и открывает активные центры стали на атомарном уровне. В-третьих, образованная шероховатость механически зацепляет молекулы покрытия, повышая адгезию за счет анкеровки (зацепления).
После микропескоструйной обработки поверхность должна быть обработана немедленно - не позже 2–4 часов. Если ждать дольше, активные центры окисляются, и эффект подготовки теряется.
Трехуровневый анализ дефектов адгезии: когда искать причину
Когда твердосмазочное покрытие начинает отслаиваться или выкрашиваться, нужно определить, на каком уровне произошло разрушение.
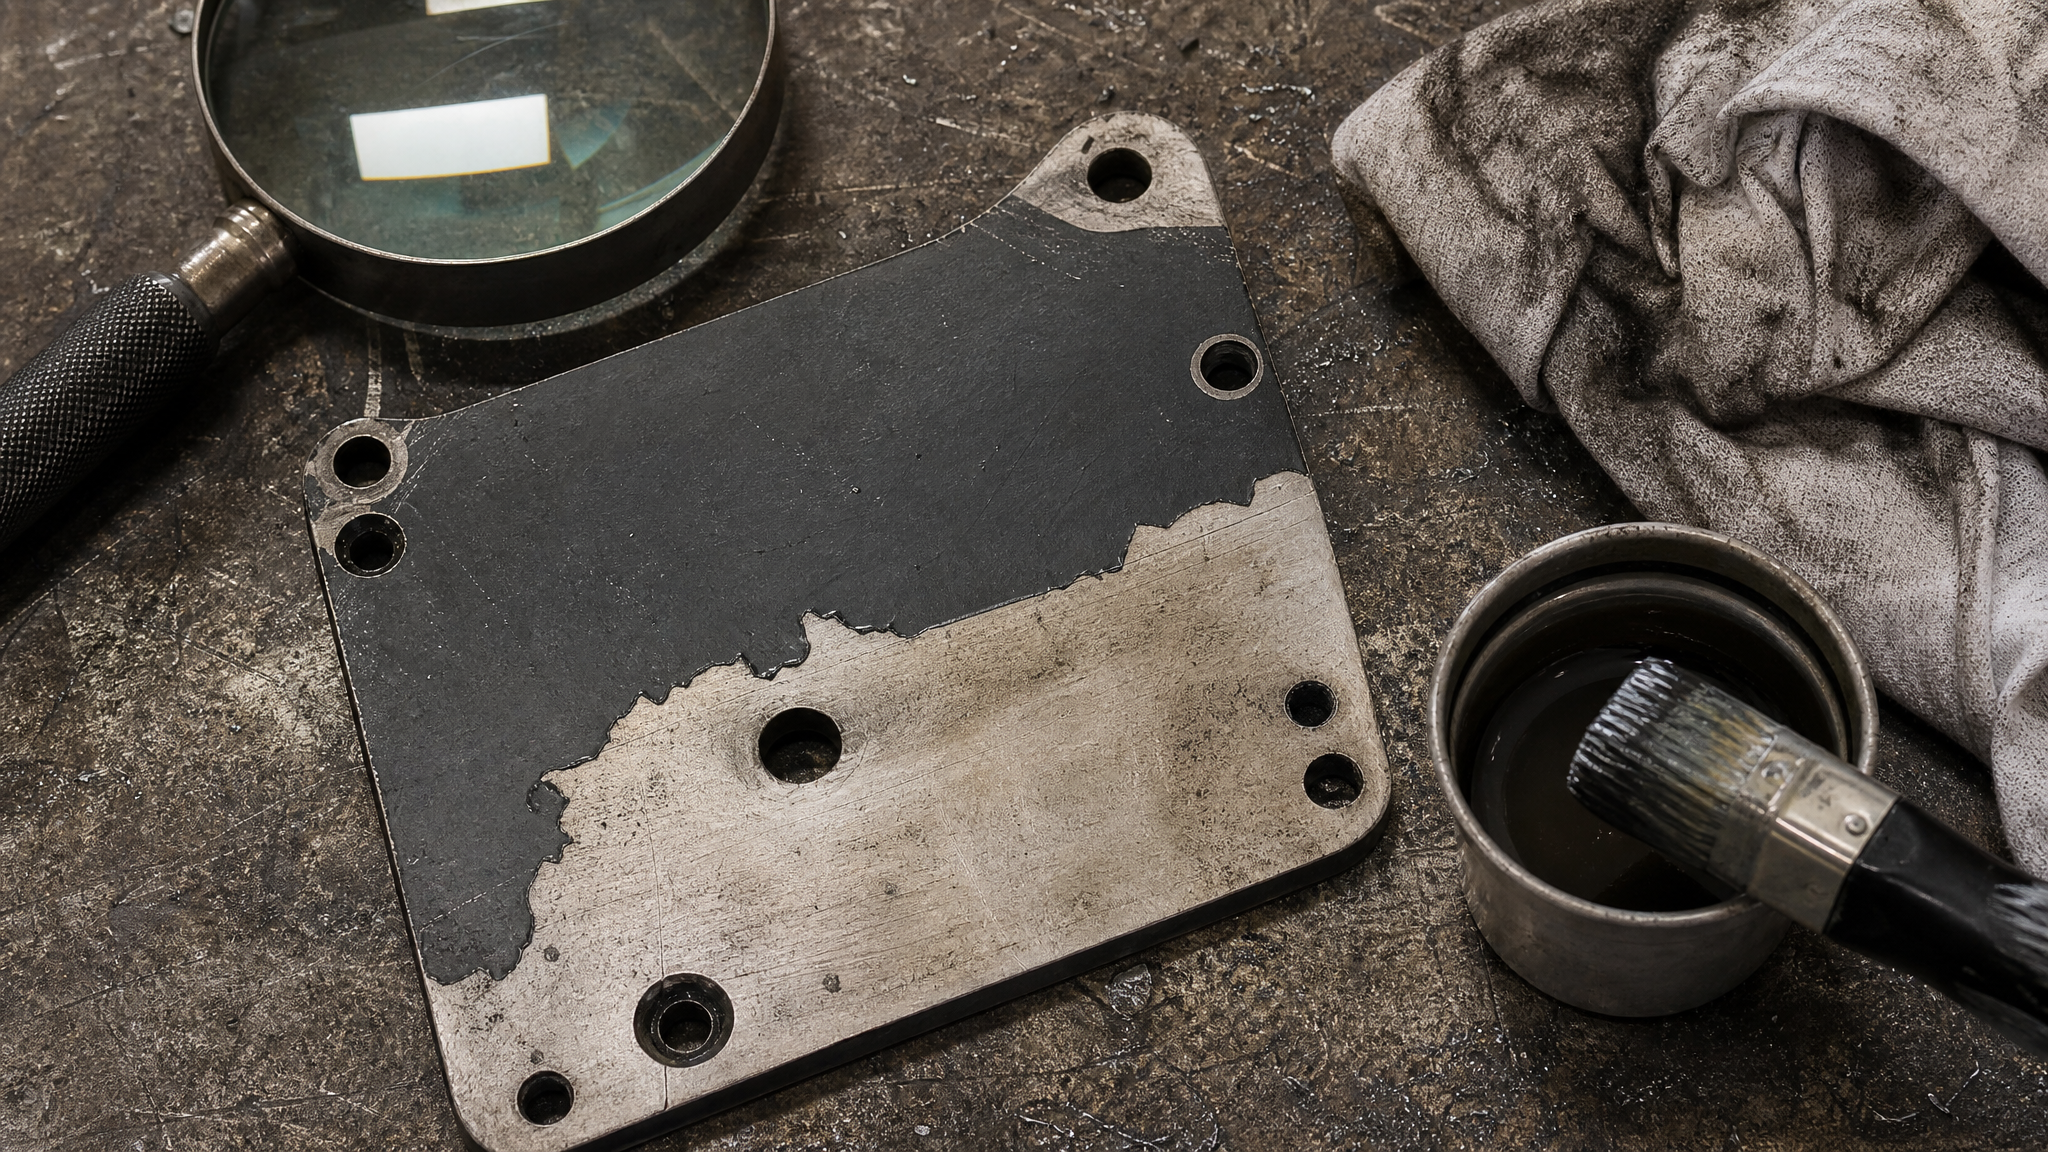
Это первый шаг диагностики.
Разрушение между покрытием и подложкой (адгезионный отказ) указывает на проблему в подготовке поверхности. Здесь виноваты остатки масла, влага, оксиды или недостаточная активация. Решение: пересмотреть цикл обезжиривания, температуру и время сушки, периодичность обновления ванн обезжиривателя.
Разрушение внутри самого покрытия (когезионный отказ) означает, что подложка готовилась хорошо, но сами характеристики покрытия не подходят под условия работы (перегрев, вибрация, химическое воздействие) или нанесено неправильно. Здесь нужно проверить толщину покрытия, параметры отверждения, совместимость с материалом подложки.
Разрушение между подготовительным слоем и покрытием (если есть грунт) говорит о несовместимости или недостаточной очистке перед нанесением второго слоя.
Если дефект массовый - выкрашивается вся партия или весь цех - это системная ошибка в процессе подготовки или нанесения. Если локальный - отслаивается одна-две детали из партии - вероятно, локальное загрязнение или механическое повреждение. Этот анализ определяет, где искать корень проблемы.
Остаточные напряжения и термообработка: как закалка подготавливает почву для отслоения
Закалка закаляет сталь, но платой становятся остаточные напряжения в поверхностном слое.
Эти напряжения - результат неравномерного охлаждения: центр стержня остывает медленнее, чем поверхность, и появляется внутреннее давление.
Правильный отпуск при 160–200 °C с выдержкой частично снимает эти напряжения. Однако если отпуск пропущен, проведен при неправильной температуре или длится недостаточно, напряжения остаются. Под действием даже умеренных нагрузок при эксплуатации эти напряжения вызывают микротрещинообразование в поверхностном слое.
Когда на такую напряженную поверхность наносится твердосмазочное покрытие, покрытие становится "мостиком" через трещины. Со временем трещина растет, и покрытие отслаивается. Если геометрия детали содержит концентрации напряжений (острые внутренние углы, резкие переходы), эффект усиливается.
Кроме того, плохая подготовка поверхности под покрытия в этом контексте означает и невнимание к предшествующей термообработке. Если закупщик и инженер не убедились, что закалка + отпуск проведены правильно, никакая подготовка поверхности не спасет. Поэтому перед нанесением твердосмазочного покрытия на закаленные детали рекомендуется проверить с поставщиком стали: был ли сделан отпуск, при каких температурах, какова твердость по Роквеллу. Это не избыток предосторожности, а инженерная норма.
Влияние загрязнений и окисления между операциями: как время работает против адгезии
Между операциями подготовки и нанесением покрытия всегда проходит время.
Даже несколько часов могут быть критичны.
После микропескоструйной обработки или травления поверхность находится в активированном состоянии. На активные центры металла сразу же начинает действовать кислород воздуха. Если деталь лежит в открытом виде в цехе с повышенной влажностью и температурой, активные центры окисляются, и поверхность возвращается в исходное окисленное состояние. Эффект подготовки теряется, адгезия падает.
Масляные пары из станков также оседают на чистую поверхность. Следы от рук оператора (пот, жиры) тоже попадают при переноске. Поэтому правило простое: между активирующей операцией (травлением, микропескоструйной обработкой) и нанесением покрытия должно пройти как можно меньше времени - идеально 30–60 минут, не более 2–4 часов.
Если нельзя избежать длительного хранения между операциями, нужно либо нанести промежуточный защитный слой (например, спирт или летучее вещество, которое испаряется перед покрытием), либо хранить в инертной атмосфере, либо повторить обезжиривание непосредственно перед нанесением.
Локальное окисление часто бывает следствием неправильного хранения: детали сложены так, что воздух не циркулирует, или хранятся в помещении с конденсатом. Специалисты по подготовке металлических поверхностей часто упускают эту деталь, считая, что подготовка - это одна-единственная операция, а потом деталь может ждать сколько угодно. На самом деле, подготовленная поверхность - это "скоропортящийся продукт" во времени.
Практическое решение: алгоритм подготовки для закаленных сталей
Чтобы избежать плохой адгезии твердосмазочных покрытий на закаленных сталях, рекомендуется придерживаться этого алгоритма:
1. Проверка термообработки. Убедиться, что сталь прошла закалку + отпуск при правильных температурах. Измерить твердость, сверить с документацией.
2. Удаление видимых загрязнений. Пескоструйная обработка или микропескоструйная обработка (для минимизации дополнительных напряжений) с целью удалить окалину, ржавчину и остатки закалочной среды. После этого промыть проточной водой или сжатым воздухом.
3. Обезжиривание. Погружение в щелочную или органическую ванну обезжиривателя. Время контакта - согласно регламенту ванны (обычно 5–15 минут при температуре 50–80 °C). Щелочное обезжиривание предпочтительно для стали, так как оно одновременно открывает поры и активирует поверхность.
4. Ополаскивание. Холодная вода, затем горячая (если возможно), для удаления остатков щелочи.
5. Активирование поверхности. Опциональное травление слабой кислотой (фосфорной или хлористоводородной в разбавленном виде) для удаления тонких оксидов и создания активных центров. Время -1–3 минуты. Это особенно важно для закаленных сталей, у которых уже есть окалина.
6. Обезвоживание. Сушка сжатым воздухом (не менее 2–3 минут для удаления влаги из пор) или подогрев в печи при 60–80 °C в течение 10–20 минут.
7. Немедленное нанесение покрытия. Не позже 2–4 часов. Идеально - на следующей операции, в тот же день.
8. Нанесение твердосмазочного покрытия в соответствии с технологическим регламентом производителя: толщина, температура воздуха и детали, влажность, время полимеризации.
Если на одном из этапов ошибка, адгезия снизится. Если ошибок несколько, покрытие гарантированно отслоится.
Общие дефекты при нанесении и их связь с подготовкой
Даже идеально подготовленная поверхность может быть испорчена неправильным нанесением покрытия.
Однако многие дефекты нанесения - это косвенные следствия плохой подготовки.
Пузыри и вздутия под покрытием часто означают, что под слой покрытия попала влага или газ, выделившийся из пор подложки. Причина - недостаточная сушка или нанесение при высокой влажности воздуха.
"Рыхлое" покрытие, которое легко отскабливается говорит о том, что покрытие не прилипло к подложке с самого начала, то есть адгезия была нарушена еще до нанесения.
Выкрашивание по краям деталей и в углах - классический признак того, что острые края и углы недостаточно обезжирены, масло осталось в микротрещинах.
Локальные отслоения спустя несколько дней после нанесения часто вызваны окислением между операциями: деталь ждала слишком долго перед нанесением, активированная поверхность окислилась.
Все эти дефекты можно предотвратить правильной подготовкой поверхностей перед покрытием, проверкой временных зазоров между операциями и контролем влажности в цехе.
Часто задаваемые вопросы
Сколько времени может пройти между подготовкой поверхности и нанесением твердосмазочного покрытия?
Не более 2–4 часов, идеально менее 2 часов. После активации (травления или микропескоструйной обработки) поверхность быстро окисляется на воздухе, особенно во влажной среде. Активные центры металла теряют реакционность, и адгезия падает. Если вы не можете нанести покрытие немедленно, защитите поверхность инертной средой или повторно обезжирьте перед нанесением.
Почему визуально чистая деталь все равно плохо держит покрытие?
Масло, смазка и следы от рук присутствуют в микропорах и трещинах, невидимы для глаза, но разрушают адгезию. Оксидная пленка толщиной 25 нм (микроны) тоже не видна, однако резко снижает сцепление. Влага, оседающая на холодной поверхности, также невидима. Вот почему обезжиривание и активация обязательны даже на внешне чистых деталях.
Нужен ли отпуск после закалки для адгезии твердосмазочного покрытия?
Да. Правильный отпуск при 160–200 °C снимает остаточные напряжения, которые иначе вызывают микротрещины под покрытием. Без отпуска риск выкрашивания резко возрастает. Проверьте с поставщиком стали, проведен ли отпуск, и при каких температурах.
Микропескоструйная обработка безопаснее для закаленных сталей, чем крупный абразив?
Да. Мелкий абразив щадит поверхностный слой, не внося дополнительных остаточных напряжений, и одновременно удаляет окалину и активирует поверхность. Крупный абразив может усилить напряжения и даже вызвать микротрещины на уже напряженной поверхности.
Как узнать, какой именно механизм разрушения адгезии произошел в нашем случае?
Посмотрите, где граница отслоения: между покрытием и подложкой (адгезионный отказ - проблема в подготовке), внутри самого покрытия (когезионный отказ - проблема в составе или отверждении) или между грунтом и основным покрытием (проблема в совместимости слоев). Если дефект массовый - в процессе подготовки или нанесения системная ошибка. Если локальный - загрязнение отдельной партии или механическое повреждение.
Заключение
Плохая адгезия твердосмазочных покрытий на закаленных сталях - это не таинственное явление, а результат цепочки упущений на этапе подготовки поверхности. Окалина и оксиды, масло и влага, остаточные напряжения в стали после неправильной закалки, окисление между операциями - каждый из этих факторов разрушает сцепление. Подготовка поверхностей перед покрытием определяет 80% качества адгезии, и это не преувеличение, а инженерный факт, подтвержденный технической практикой.
Ключ к решению - последовательное соблюдение цикла: проверка термообработки, микропескоструйная обработка, обезжиривание, активация, обезвоживание и немедленное нанесение покрытия в течение 2–4 часов. Если сокращать этап или изменять порядок, адгезия упадет. Если массово выкрашивается покрытие, ищите системную ошибку в подготовке; если локально - локальное загрязнение. При возникновении вопроса о выборе твердосмазочного покрытия, способного хорошо держаться на напряженной поверхности закаленной стали, имеет смысл рассмотреть сухие антифрикционные покрытия, которые требуют минимальных остатков влаги на поверхности и дают надежное сцепление даже на сложных геометриях. Начните с проверки собственного процесса подготовки - часто бюджет на новый продукт начинается с исправления давно забытых регламентов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.