
Правильный расчёт концентрации СОЖ при первичной и последующей заливке в станок
Концентрация смазочно-охлаждающей жидкости — один из ключевых параметров, определяющих эффективность обработки металла и износостойкость инструмента. Неверный расчёт приводит к потере качества деталей, преждевременному отказу инструмента и увеличению себестоимости операции. Правильный расчёт концентрации СОЖ при первичной заливке и её последующей корректировке — это не приблизительное "налить на глаз", а точный процесс, опирающийся на формулы, контрольные приборы и нормативные требования.
В этой статье разберёмся, как правильно рассчитать объём концентрата для первичной заливки в систему охлаждения станка, как контролировать концентрацию в процессе работы и какие коррективы вносить при доливе. Материал ориентирован на инженеров, технических специалистов и закупщиков, которые отвечают за эффективную эксплуатацию металлообрабатывающего оборудования.
Почему расчёт концентрации СОЖ критичен
Недостаточная концентрация приводит к снижению охлаждающей и смазывающей способности жидкости, что ускоряет износ инструмента и деградирует качество обрабатываемой поверхности.
Избыточная концентрация повышает вязкость эмульсии, затрудняет циркуляцию в системе охлаждения, создаёт избыточное давление на насос и повышает пенообразование, что нарушает теплоотвод и может привести к перегреву.
Кроме того, нестабильная или неправильная концентрация влияет на санитарно-гигиеническое состояние рабочей жидкости. По ГОСТ 33776-2016 pH рабочих растворов СОЖ должен находиться в диапазоне 8,5–9,5, что достижимо только при соблюдении рецептурного соотношения концентрата и воды. Нарушение концентрации может привести к развитию микроорганизмов и бактерий, которые деградируют присадки и сокращают срок службы жидкости в системе.
Кроме того, правильная концентрация гарантирует соответствие эмульсии стандартам чистоты ГОСТ Р 50558-93, что требуется для контроля механических примесей и надёжности гидравлической системы станка.
Формула расчёта концентрации и основные параметры
Базовая формула для расчёта массы концентрата, необходимого для первичной заливки, выглядит следующим образом:
m = V × C / 100
где: - m — требуемая масса концентрата (кг или л, в зависимости от единиц объёма) - V — общий объём системы охлаждения станка (л или м³) - C — требуемая концентрация (%)
Пример расчёта
Предположим, объём масляного резервуара станка составляет 500 л, а требуемая концентрация СОЖ — 5%. Тогда масса концентрата, который нужно залить:
m = 500 × 5 / 100 = 25 кг (или 25 л, если плотность концентрата ≈ 1 кг/л).
После добавления концентрата останется долить воду: 500 − 25 = 475 л чистой воды.
Требования к воде для приготовления эмульсии
Для приготовления стабильной рабочей эмульсии необходимо использовать чистую воду. Согласно материалам по СОЖ, температура воды должна находиться в диапазоне 15–25°C (в отдельных материалах указывается 17–50°C в зависимости от конкретной жидкости). Жёсткость воды не должна превышать 4–8 мг-экв/л, так как высокая жёсткость может ухудшить эмульгирующие свойства и стабильность смеси.
Использование мягкой воды предпочтительно, так как ионы жёсткости (кальция и магния) могут взаимодействовать с поверхностно-активными веществами в концентрате и нарушить целостность эмульсии.
Правильная методология первичной заливки
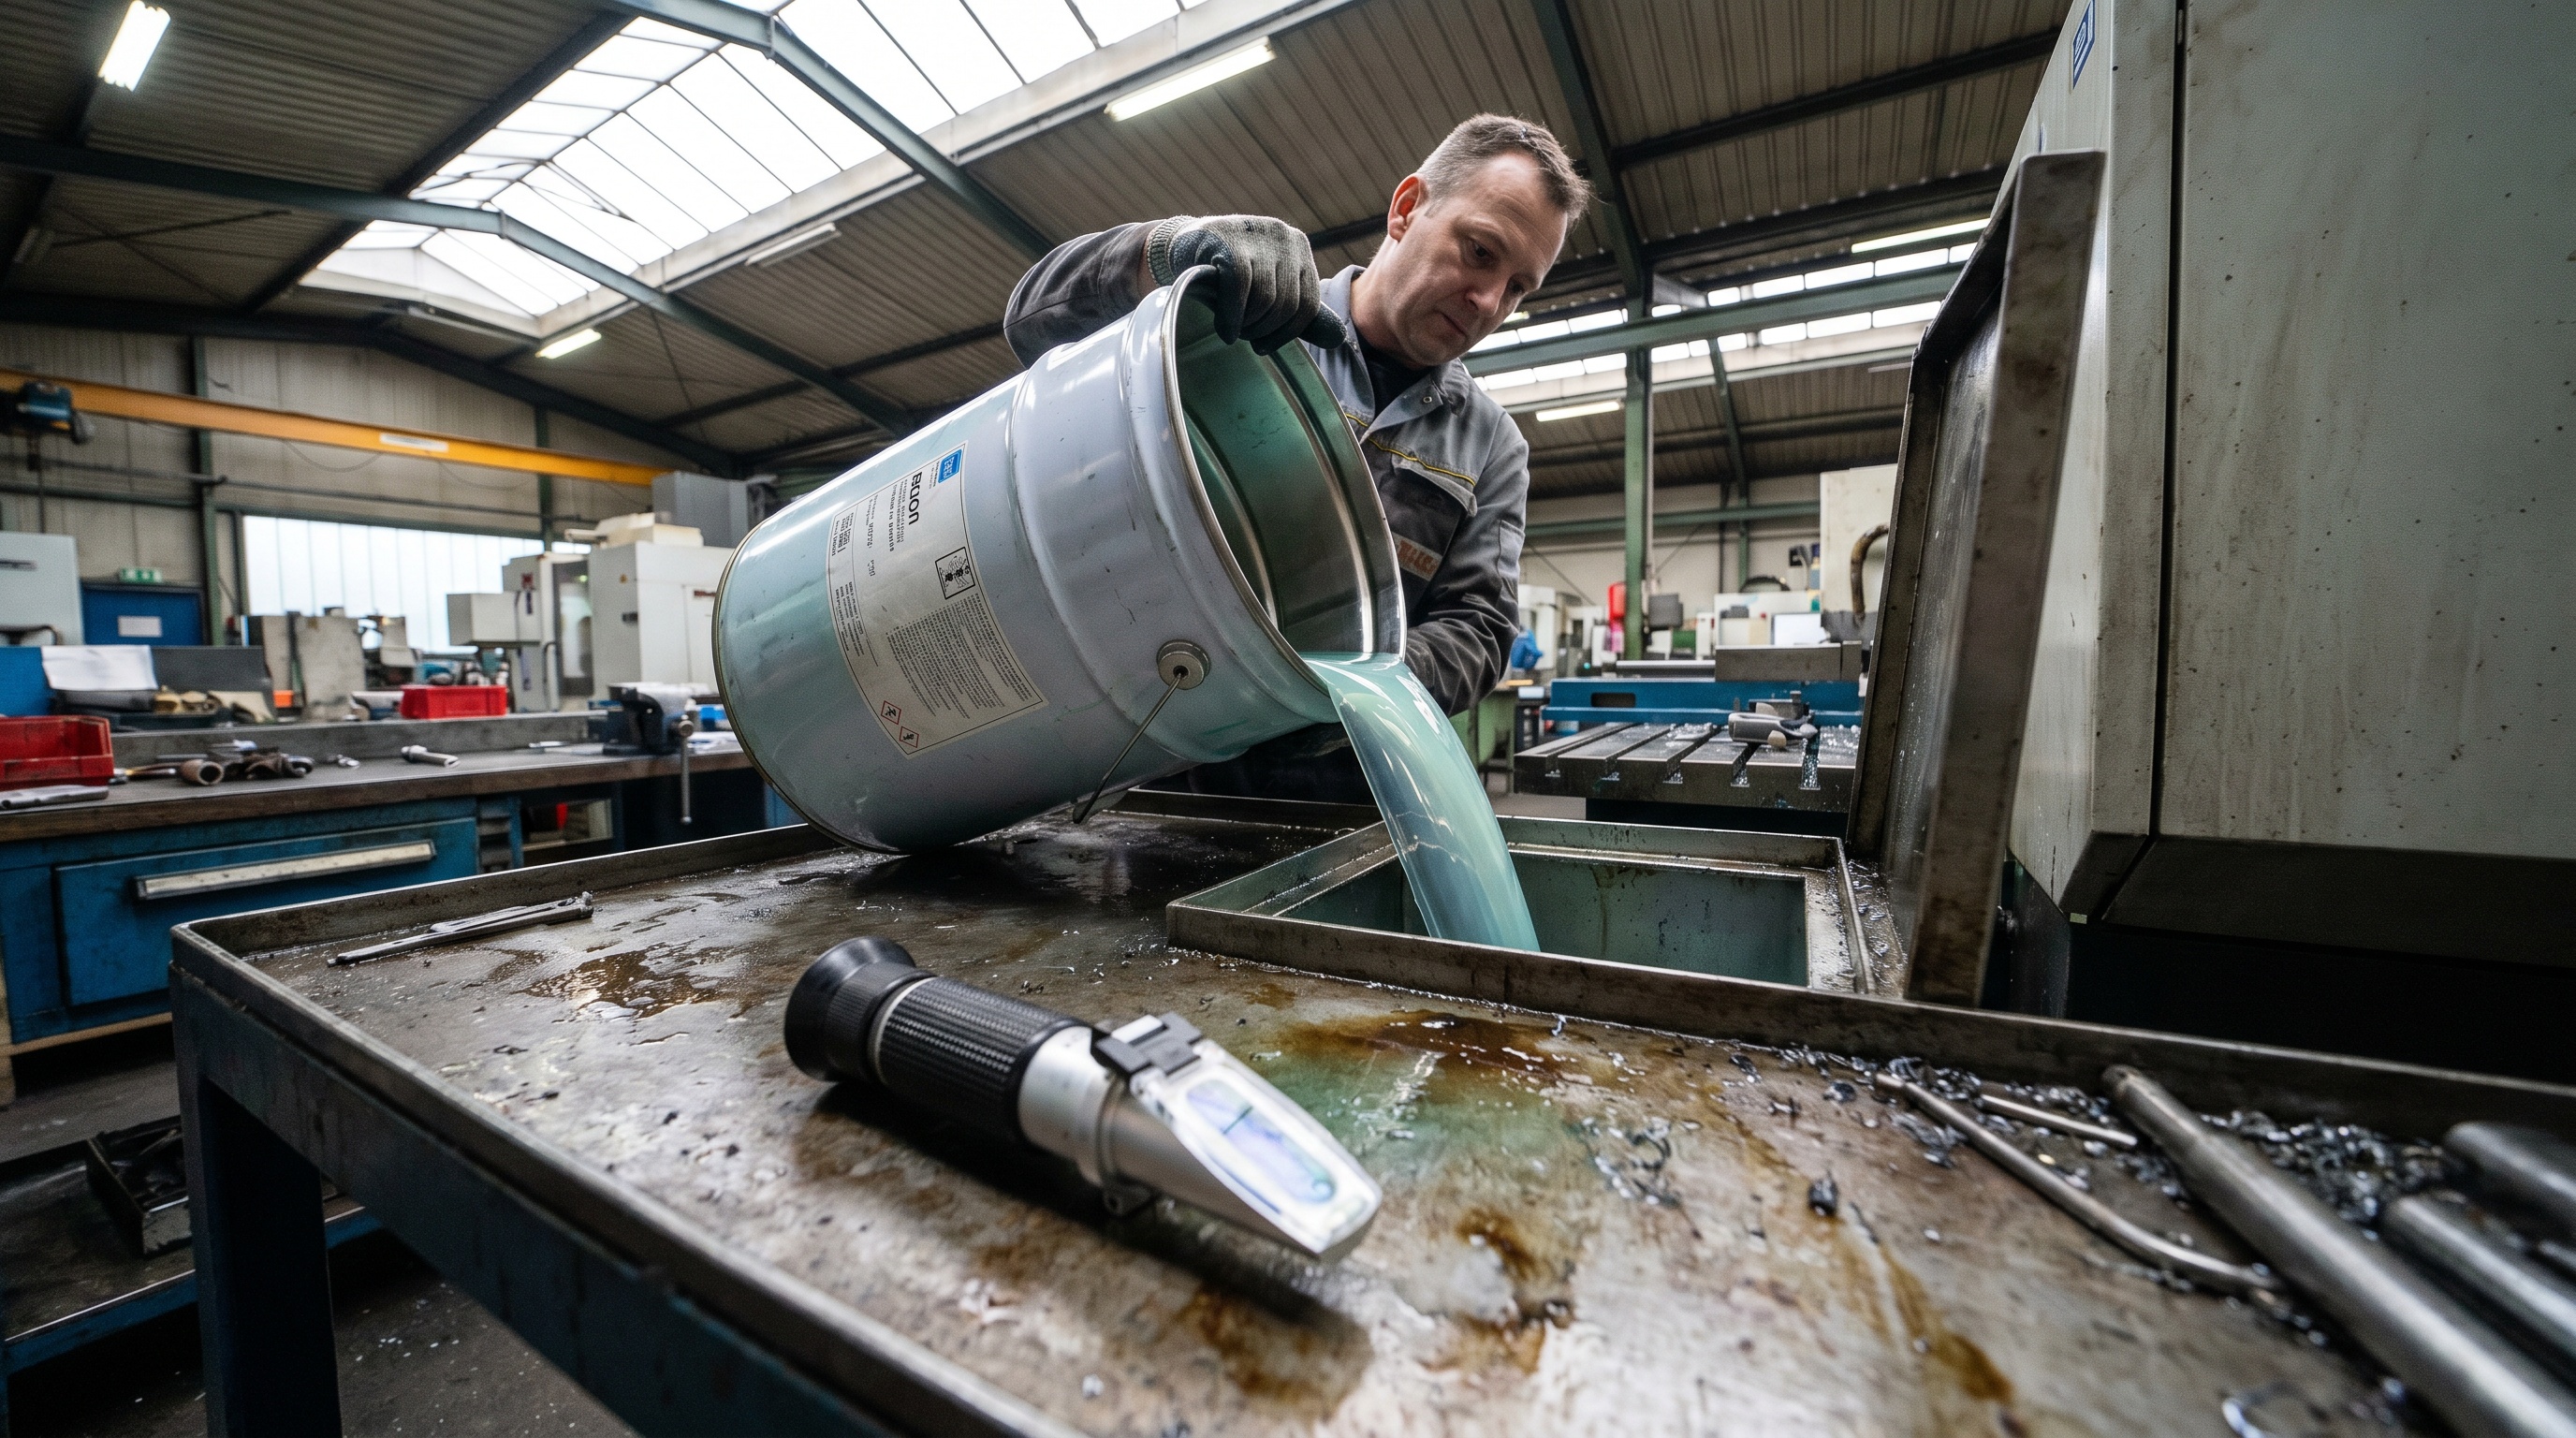
Правильная последовательность действий при первичной заливке — это критический момент, от которого зависит стабильность эмульсии в течение всего периода эксплуатации.
Пошаговый процесс
1. Заполнение резервуара водой: сначала заполните систему чистой водой примерно на 70–80% от требуемого объёма. Это создаёт основу для растворения и эмульгирования концентрата.
2. Включение циркуляции: перед добавлением концентрата включите насос и убедитесь, что в системе активная циркуляция воды. Это важно для равномерного распределения концентрата при его добавлении.
3. Добавление концентрата в воду, а не наоборот: медленно добавляйте концентрат в зону активной циркуляции (обычно возле входа насоса или в точке, где вода наиболее интенсивно перемешивается). Ни в коем случае не выливайте воду в концентрат — это приводит к образованию комков и неоднородной эмульсии.
4. Перемешивание: в течение 10–20 минут дайте системе работать на циркуляции, чтобы эмульсия полностью смешалась. После этого допускается выдержка в течение примерно 60 минут перед началом контроля концентрации для полной стабилизации.
5. Финальное доведение до объёма: после перемешивания и выстаивания долейте оставшееся количество чистой воды до требуемого уровня в резервуаре.
Почему этот порядок важен
Добавление концентрата в воду при интенсивном перемешивании обеспечивает быстрое и равномерное распределение эмульгирующих присадок, что предотвращает локальное переразбавление или недоразбавление отдельных участков. Это гарантирует однородность свойств жидкости по всему объёму и её стабильность в течение длительного периода эксплуатации.
Контроль и корректировка концентрации при доливе
Концентрация СОЖ в системе постепенно меняется из-за уноса капель эмульсии с деталями, испарения воды и частичной адсорбции компонентов на поверхности обрабатываемого металла.
Поэтому регулярный контроль и корректировка концентрации — это не опциональная задача, а обязательный элемент эксплуатации.
Частота контроля
Рекомендуется проверять концентрацию ежедневно в начале смены, а при интенсивной работе станка — несколько раз в день. Это позволяет оперативно заметить отклонения и своевременно внести коррективы.
Измерение концентрации рефрактометром
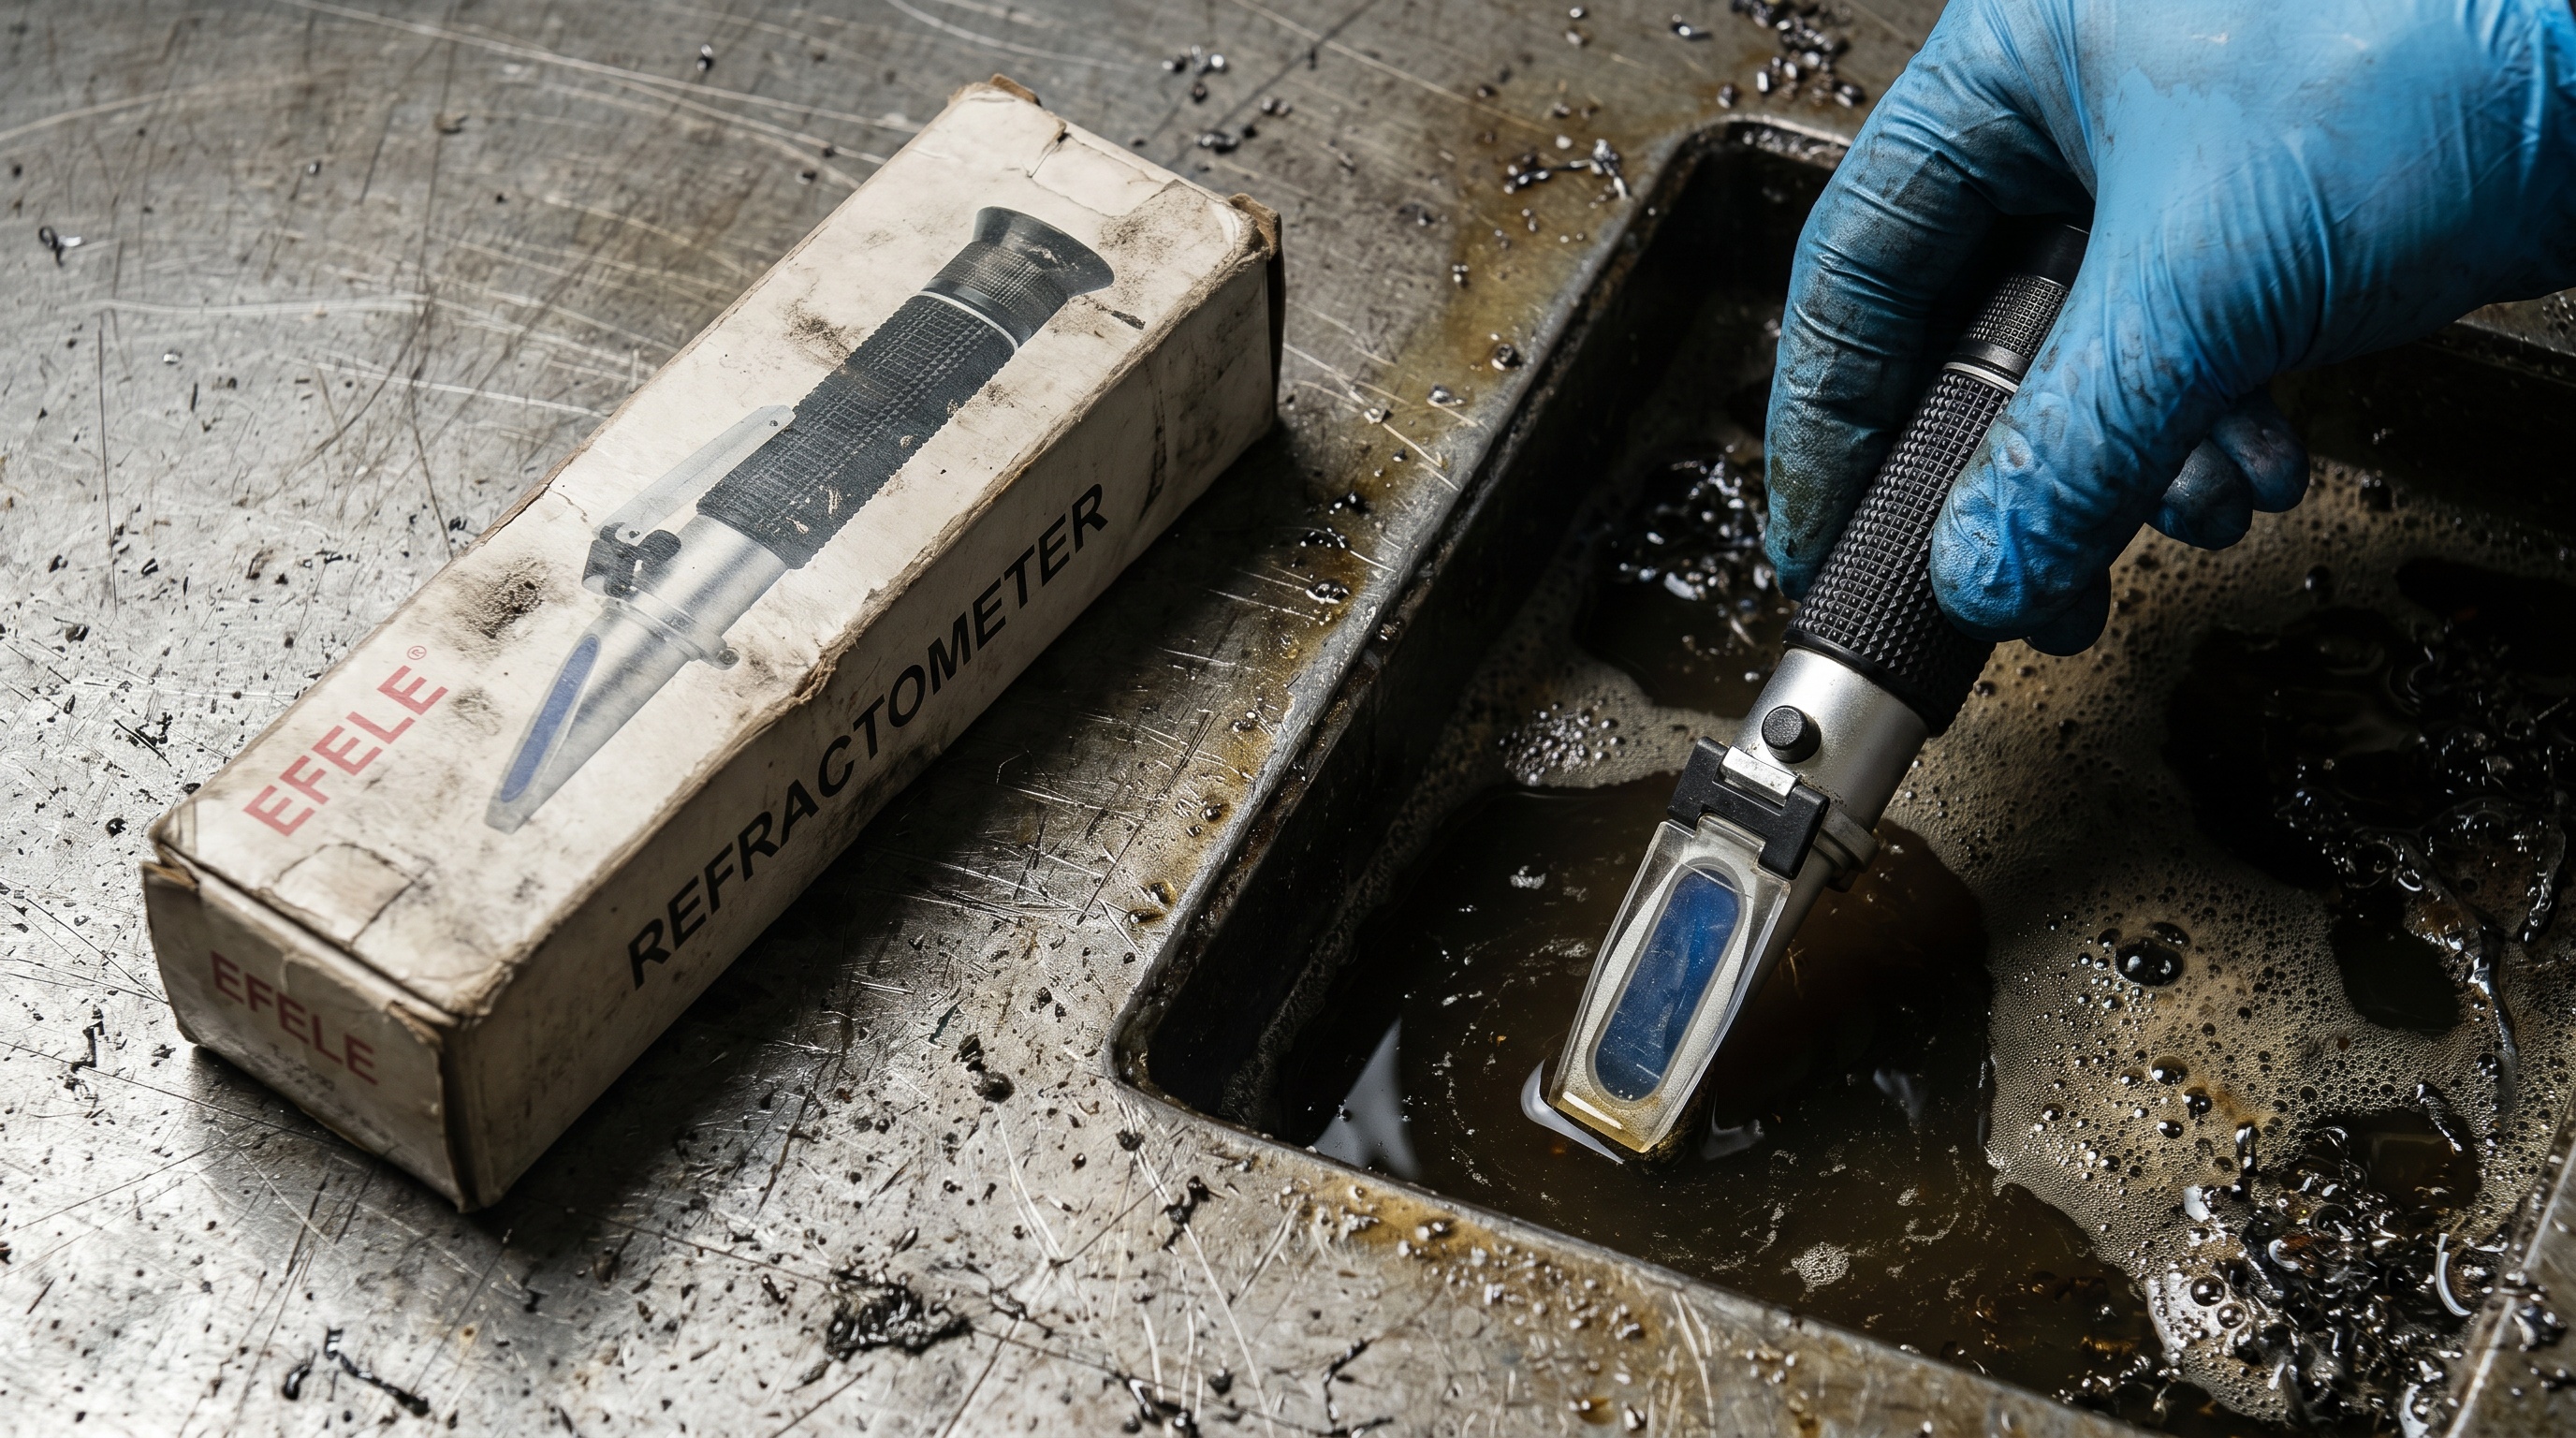
Стандартный инструмент для измерения концентрации — рефрактометр. Прибор измеряет показатель преломления жидкости (в единицах Brix или %), который зависит как от концентрации эмульсии, так и от свойств самой СОЖ.
Важный момент: показание рефрактометра не равно концентрации напрямую. Для пересчёта показания в истинную концентрацию используется формула с поправочными коэффициентами, специфичными для каждой марки СОЖ:
C_факт = (показание + X) / K
где X и K — коэффициенты конкретной жидкости, которые указаны в технической документации или на упаковке концентрата.
Например, если рефрактометр показывает 8 Brix, X = 0,5 и K = 1,6, то истинная концентрация будет: (8 + 0,5) / 1,6 = 5,3%.
Совет инженера
Для точного и оперативного контроля концентрации на производстве рекомендуется использовать специализированный рефрактометр, который позволяет быстро снять показание без сложных пересчётов в полевых условиях. Так, EFELE Рефрактометр для СОЖ (Brix 0-20%) обеспечивает прямое считывание значения в диапазоне, достаточном для большинства операций обработки металла. Предварительно необходимо убедиться, что прибор откалиброван (часто это проверяется на дистиллированной воде, которая должна давать нулевое показание) и что вы знаете поправочный коэффициент конкретной используемой СОЖ.
Коррекция концентрации
Если измеренная концентрация ниже требуемой, необходимо добавить концентрат. Расчёт дополнительного количества проводится по той же формуле:
Δm = V × (C_требуемая − C_фактическая) / 100
Если концентрация выше требуемой, можно разбавить эмульсию более разбавленным раствором (раствором СОЖ более низкой концентрации) или частично заменить часть жидкости на чистую воду, однако необходимо следить, чтобы не нарушилась стабильность и однородность эмульсии. Простое добавление воды может привести к локальному недоразбавлению и нарушению свойств.
Лабораторный контроль
Для более точного определения концентрации допускается использование лабораторного метода по DIN 51 368 / IP 137, который основан на кислотном расщеплении эмульсии с последующим измерением выделенной масляной фазы. Этот метод требует наличия лабораторного оборудования, но даёт наиболее объективный результат и используется для проверки правильности калибровки рефрактометра.
Распространённые ошибки при разведении СОЖ
Практика показывает, что даже опытные операторы допускают систематические ошибки, которые приводят к нестабильности эмульсии и преждевременному отказу инструмента.
Ошибка 1: добавление воды в концентрат
Это самая распространённая ошибка. Когда вода добавляется в концентрат, происходит резкое выделение тепла и образование плотных комков нерастворённого вещества. Эмульсия становится неоднородной, с неправильным распределением присадок, что приводит к потере её защитных свойств в некоторых участках.
Правильно: добавлять концентрат в воду медленно, при активной циркуляции.
Ошибка 2: долив воды как способ корректировки
Если концентрация кажется слишком высокой, некоторые операторы просто доливают воду в систему "на глазок". Это приводит к локальному недоразбавлению в местах долива и избыточному разбавлению в других, так как эмульсия требует времени на равномерное распределение. Кроме того, простой долив воды без расчёта может снизить концентрацию ниже требуемой для данной операции.
Правильно: измерить рефрактометром, рассчитать требуемое изменение по формуле, добавить корректирующее количество концентрата или разбавленного раствора при включённой циркуляции.
Ошибка 3: игнорирование качества воды
Если используется жёсткая вода (с высоким содержанием солей кальция и магния), эмульсия теряет стабильность, даже если концентрация рассчитана правильно. Жесткость воды должна не превышать 4–8 мг-экв/л.
Правильно: использовать мягкую воду (деминерализованную или дистиллированную) для приготовления рабочей эмульсии.
Ошибка 4: отсутствие контроля концентрации в процессе
Некоторые производства ограничиваются единственным контролем при первичной заливке и считают, что этого достаточно. На практике концентрация начинает меняться сразу же после начала обработки.
Правильно: проверять концентрацию ежедневно в начале смены и при интенсивной работе — несколько раз в день.
Ошибка 5: использование показаний рефрактометра без коэффициента пересчёта
Оператор может считать, что показание прибора — это сразу концентрация в процентах. На самом деле для каждой СОЖ существуют индивидуальные коэффициенты пересчёта, игнорирование которых может привести к ошибке на 20–50%.
Правильно: всегда знать поправочный коэффициент конкретной жидкости и применять формулу C_факт = (показание + X)/K.
Нормативные показатели концентрации по типам операций
Требуемая концентрация СОЖ зависит от типа операции, материала обрабатываемой детали, скорости резания и требуемого качества поверхности.
В таблице ниже приведены ориентировочные диапазоны концентраций, которые встречаются в технической документации по СОЖ:
| Тип операции | Рекомендуемая концентрация, % |
|---|---|
| Шлифование на больших скоростях | 1,5–2,5 |
| Шлифование (общий случай) | 2–4 |
| Обработка цветных металлов (фрезерование, точение) | 3–5 |
| Фрезерование стали | 4–6 |
| Точение стали | 4–6 |
| Обработка легированных и высокопрочных сталей | 6–8 |
| Тяжёлые режимы резания | 7–10 |
| Очень тяжёлые режимы, твёрдые сплавы | 10–12 |
Эти значения — ориентиры, и конкретная рекомендация может отличаться в зависимости от: - Марки и типа используемой СОЖ (эмульсионная, микроэмульсия, полусинтетика, синтетика) - Характеристик используемого станка (жёсткость, тип насоса) - Качества воды в системе охлаждения - Требуемого качества обработанной поверхности
Производитель СОЖ всегда указывает рекомендуемый диапазон концентраций в техническом паспорте на продукт. При выборе оптимальной концентрации для конкретного производства рекомендуется провести тестовые проходы и отследить износ инструмента, температуру детали и качество поверхности.
Часто задаваемые вопросы
Можно ли по внешнему виду определить правильную концентрацию СОЖ?
Нет, визуальная оценка неточна. Эмульсия может иметь белый, молочный или слегка коричневатый цвет в широком диапазоне концентраций. Для точного определения необходимо использовать рефрактометр с поправочными коэффициентами или лабораторный метод DIN 51 368. Внешний вид может говорить о проблемах (например, тёмный цвет указывает на деградацию), но не о концентрации.
Что будет, если залить концентрат слишком густо при первичной заливке?
Чрезмерная концентрация повышает вязкость эмульсии, что затрудняет циркуляцию, перегружает насос и ухудшает теплоотвод. Кроме того, избыток присадок может привести к пенообразованию и нарушению смазывающих свойств. Решение: разбавить систему водой с расчётом по формуле или частично заменить часть жидкости на раствор с более низкой концентрацией при включённой циркуляции.
Как часто нужно проверять концентрацию после первичной заливки?
Минимум — ежедневно в начале смены. При интенсивной работе (особенно с высокими скоростями резания и глубинами проходов) рекомендуется проверять 2–3 раза в день. Если станок работает в две или три смены, контроль должен проводиться в начале каждой смены.
Если рефрактометр показывает 6 Brix, а коэффициент K = 1,6 и X = 0,5, какая концентрация в процентах?
По формуле: C_факт = (6 + 0,5) / 1,6 = 6,5 / 1,6 ≈ 4,1%. Эта концентрация подходит для фрезерования и точения стали. Убедитесь, что вы используете именно коэффициенты конкретной СОЖ, которую вы применяете.
Почему жёсткость воды влияет на стабильность эмульсии?
Ионы кальция и магния (которые определяют жёсткость) могут взаимодействовать с поверхностно-активными веществами в составе концентрата и нарушать образование стабильной эмульсии. Это приводит к расслаиванию, пенообразованию и ухудшению защитных свойств. Рекомендуется использовать воду жёсткостью не выше 4–8 мг-экв/л.
Заключение
Правильный расчёт концентрации СОЖ при первичной заливке и её последующая корректировка — это не "примерное" действие, а точный технологический процесс, основанный на формуле m = V × C / 100, контроле рефрактометром с учётом поправочных коэффициентов и регулярной проверке в процессе эксплуатации. Соблюдение последовательности действий (вода на 70–80%, добавление концентрата в воду, перемешивание 10–20 минут), использование чистой воды жёсткостью 4–8 мг-экв/л и ежедневный контроль концентрации гарантируют стабильность эмульсии и оптимальные условия обработки металла.
Для конкретного производства рекомендуется выбрать требуемую концентрацию на основе типа операции (1,5–2,5% для шлифования до 10–12% для тяжёлых режимов), провести тестовые проходы и отследить качество результата. При внедрении контроля важно убедиться, что все операторы знают поправочные коэффициенты своей СОЖ и правильно пользуются рефрактометром. Это позволит избежать типичных ошибок разведения и получить максимальную эффективность от используемой смазочно-охлаждающей жидкости.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.