
Полимерные покрытия для ножей: как избежать нагрева и подклинивания направляющих
Нагрев и подклинивание направляющих ножа при сухом трении - одна из ключевых проблем в производстве и переработке материалов, от текстиля до кожи. Когда поверхности трутся без достаточной смазки или при неправильном подборе материалов, коэффициент трения резко растет, температура в зоне контакта становится опасно высокой, детали начинают прихватываться, а ресурс инструмента падает в несколько раз. Полимерные покрытия, в особенности PVD и DLC-решения, позволяют снизить трение на 40–60 процентов и значительно стабилизировать тепловой режим на направляющих. Эта статья рассказывает, какие покрытия выбирают инженеры и закупщики для решения проблемы нагрева, на какие параметры опираться при выборе и как правильно подготовить поверхность перед нанесением.
Материал полезен техническим специалистам, инженерам и снабженцам, которые хотят понять, почему простая смазка иногда не помогает и когда нужно переходить на покрытия.
Причины нагрева и подклинивания направляющих ножа
Когда направляющая ножа работает в условиях сухого трения, энергия, затрачиваемая на преодоление сопротивления, преобразуется в тепло.
Этот процесс ускоряется, если материалы сопряженных поверхностей неправильно подобраны: высокая шероховатость, присутствие микронеровностей и абразивных частиц создают точки контакта с очень высокой локальной нагрузкой. Температура в этих «микроконтактах» может достигать величин, при которых материал начинает размягчаться или приобретать липкие свойства - возникает явление схватывания, или задира. Нож начинает придерживаться, ход становится затрудненным, что еще больше повышает температуру и приводит к полной остановке.
Кроме того, при нагреве тепловые напряжения вызывают микроскопические деформации материала, а если покрытие плохо связано с основой, оно может начать отслаиваться. Это ускоряет износ, и система быстро переходит из режима нормальной работы в режим полного отказа. Для направляющих ножей задача состоит не только в том, чтобы снизить трение, но и в том, чтобы распределить тепло и избежать локальных перегревов.
Как полимерные покрытия решают проблему нагрева и трения
Полимерные покрытия, нанесенные методом физического осаждения из газовой фазы (PVD), работают на принципе снижения коэффициента трения и теплопроводности.
DLC-покрытие (углеводородное покрытие) толщиной 2–3 микрометра обладает твердостью более 2000 единиц по микротвердости (HV) и коэффициентом трения, близким к 0,1–0,15 против стали. Это значит, что при одинаковой нагрузке выделяется в 3–5 раз меньше тепла, чем при контакте неокрашенной поверхности. Такое снижение часто достаточно, чтобы система перешла из режима локального схватывания в режим стабильного скольжения.
TiAlN-покрытие, в свою очередь, обеспечивает еще более низкий коэффициент трения при высоких температурах и позволяет многим предприятиям переходить на сухое резание и движение без жидкой смазки. В ряде случаев это дает возможность работать без централизованной системы смазки вообще, что упрощает обслуживание и исключает загрязнение готового продукта остатками смазочной жидкости.
Твердость и тонкость: баланс для ножей
Для ножей или других режущих инструментов требуется очень точный баланс. Твердость покрытия должна быть примерно в 1,5–2 раза выше твердости основного материала ножа, чтобы переносить нагрузки и внедрение абразивных частиц. Однако если покрытие окажется слишком толстым или имеет низкую вязкость, оно станет хрупким, и при ударных нагрузках покрытие может начать выкрашиваться. Для ножей, работающих с ударами и вибрацией, ударная вязкость - это критичное свойство. Поэтому инженеры предпочитают тонкие слои покрытия (2–3 микрометра), которые достаточно прочны, но сохраняют геометрию кромки и не снижают способность ножа переносить динамические нагрузки.
Требования к адгезии и подготовке поверхности
Стойкость покрытия к отслаиванию и разрушению определяется прежде всего адгезией - «прилипанием» покрытия к основе.
Хорошая адгезия предполагает, что молекулярные связи между покрытием и материалом основы прочные и долговечные. Для этого необходимы несколько условий.
Во-первых, поверхность должна быть абсолютно чистой. Жиры, оксиды, заусенцы и коррозия создают барьер, препятствующий образованию прямых химических связей между покрытием и материалом. Предварительная механическая очистка, химическое травление или плазменная ионизация - стандартные этапы подготовки перед нанесением PVD-покрытий. Шероховатость поверхности должна быть в пределах Ra 0,2 микрометра: слишком гладкая поверхность может привести к слабой механической зацепке, а слишком шероховатая - к рассеиванию энергии во впадинах и локальным напряжениям.
Во-вторых, коэффициенты теплового расширения основы и покрытия должны совпадать или быть очень близки. Если они различаются сильно, то при охлаждении после нанесения покрытия или при изменениях температуры в процессе работы возникают термические напряжения. Эти напряжения могут привести к растрескиванию покрытия или его отслоению, особенно если внутри материала основы уже присутствуют остаточные напряжения. Поэтому выбор системы покрытия (материала основы + тип покрытия) должен учитывать эту совместимость.
Выбор типа покрытия: когда нужны TiAlN, DLC или CrN
Выбор конкретного типа покрытия зависит от условий работы направляющей и требований к смазке.
Когда стоит выбрать DLC
DLC-покрытие - один из лучших вариантов для ножей, где требуется минимальное трение и сохранение геометрии. Коэффициент трения DLC составляет примерно 0,1–0,15, что позволяет существенно снизить локальный нагрев. DLC также стойко к дезинфицирующим средствам и хорошо работает в пищевой отрасли и в производстве, где требуется высокая гигиена. Однако DLC требует особо тщательной подготовки поверхности и не переносит температуры выше 300–400 °C без риска окисления.
Когда стоит выбрать TiAlN
TiAlN-покрытие рекомендуют, если требуется работа при повышенных температурах, высокие скорости резания или работа без СОЖ (смазочно-охлаждающей жидкости). TiAlN обеспечивает стойкость до 800–900 °C, благодаря чему направляющие и режущие кромки остаются защищенными даже при интенсивных операциях. На многих производствах TiAlN-покрытие позволило уйти от постоянного орошения режущей зоны жидкостью, что упростило конструкцию и снизило затраты на смазочные материалы.
Когда применяют CrN и многослойные системы
CrN (нитрид хрома) чаще используется для узлов, требующих высокой антизадирности и устойчивости к коррозии. В некоторых случаях применяются многослойные системы, где каждый слой несет свою функцию: нижний слой обеспечивает адгезию, средний - основную твердость, верхний - низкое трение. Такие системы дороже, но позволяют достичь оптимального баланса всех требуемых свойств.
Комбинация покрытия и смазки
Важно понимать, что покрытие не полностью заменяет смазку.
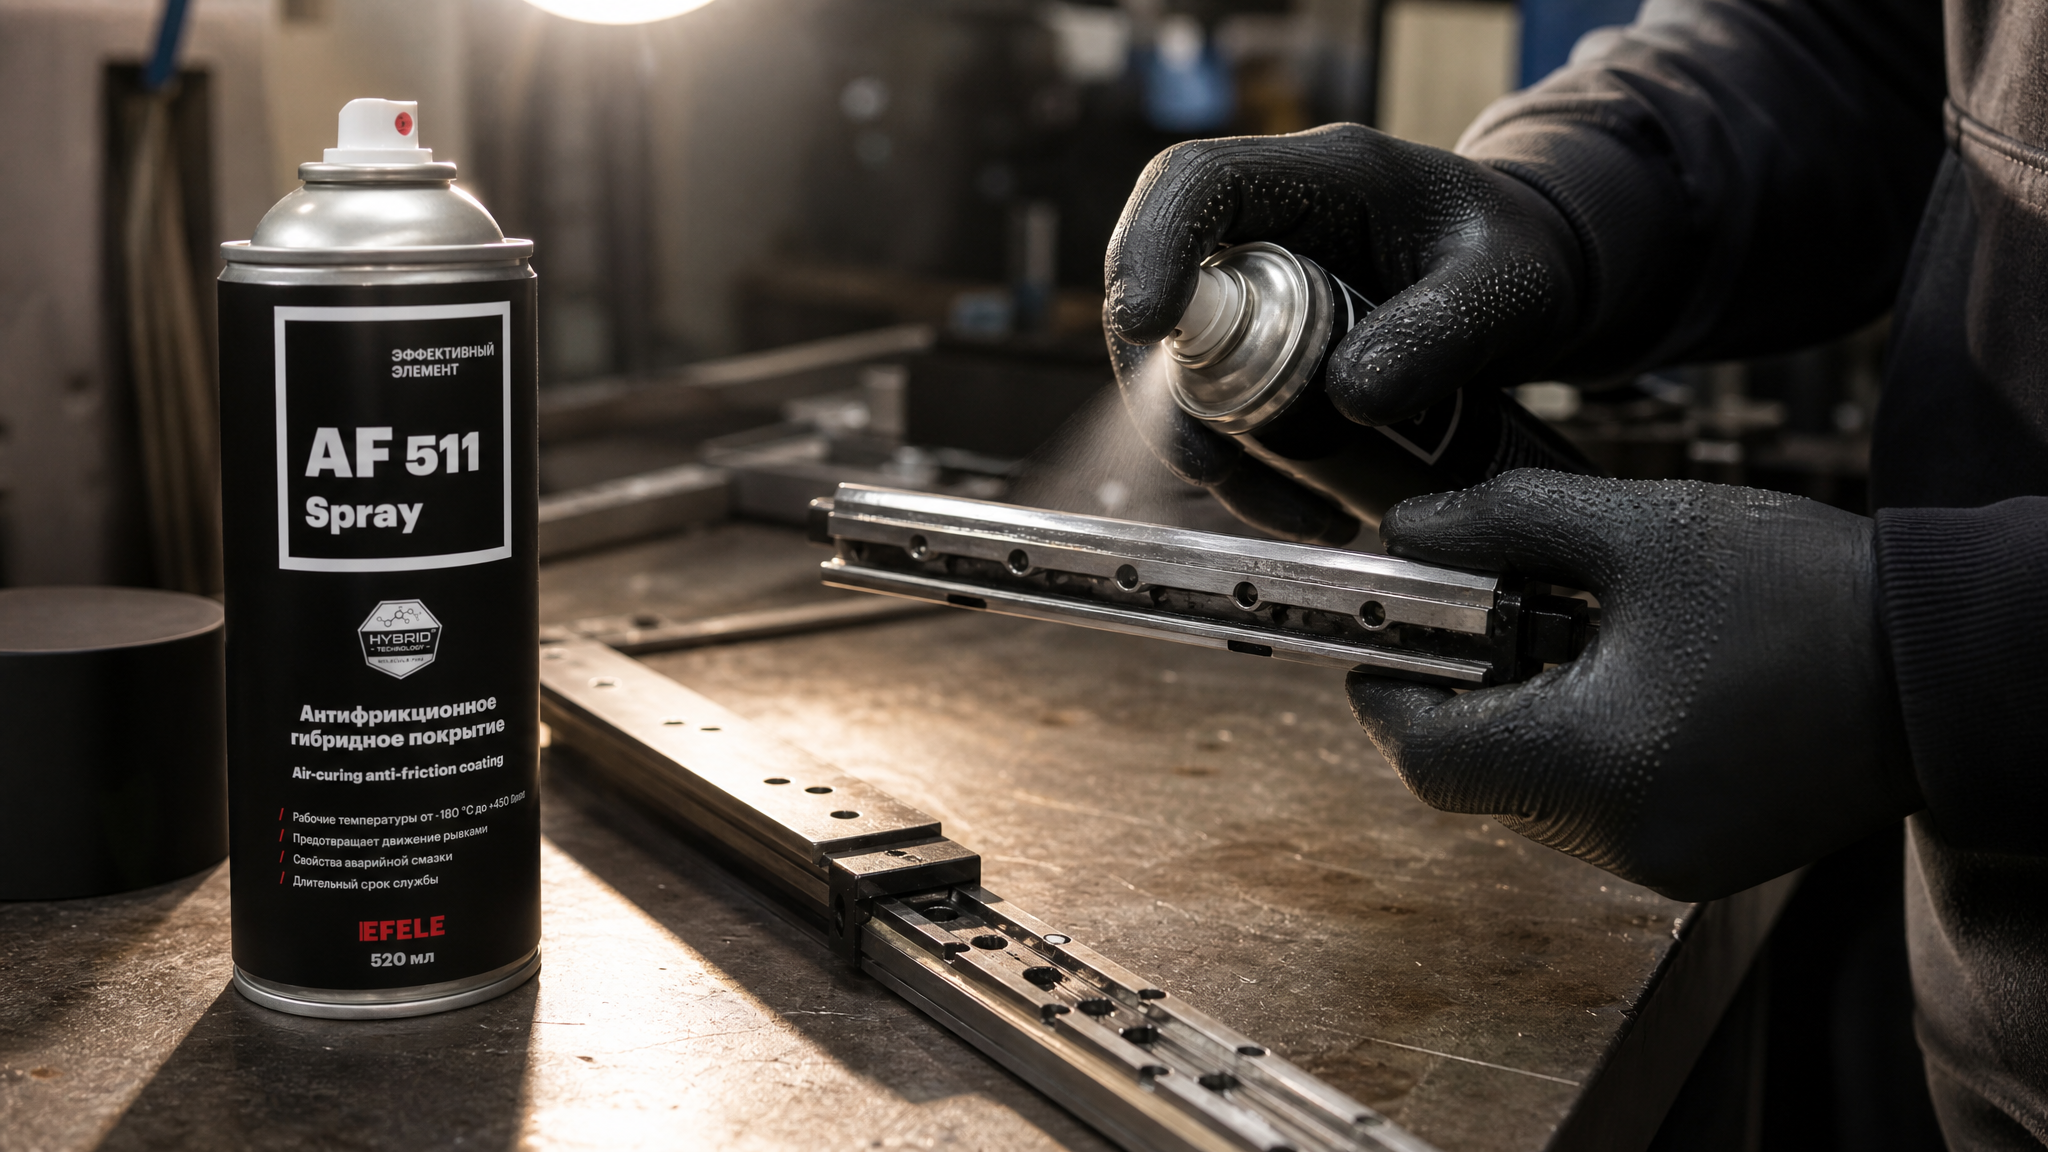
Даже с отличным DLC или TiAlN-покрытием в ряде случаев требуется дополнительная смазочная защита, особенно если речь идет о направляющих с люфтом или микронеровностями.
При сухом трении, когда жидкая смазка нежелательна (например, в пищевой промышленности, при обработке кожи или в условиях, где брызги смазки загрязняют продукт), на направляющих часто применяют антифрикционные сухие покрытия. Для решения проблемы сухого трения и нагрева направляющих ножа многие производства используют антифрикционное сухое покрытие типа EFELE AF-511 Spray, которое создает прочную смазочную пленку и работает в широком диапазоне температур. Такой подход объединяет преимущества твердого полимерного покрытия (DLC или PVD) с дополнительной адгезивной смазочной пленкой, что позволяет снизить коэффициент трения еще на 20–30 процентов.
При наличии жидкой смазки система смазки должна быть рассчитана так, чтобы смазка регулярно доставлялась в зону контакта. Периодичность смазания зависит от скорости движения ножа, температуры, вязкости смазки и требуемого уровня надежности. В системах с хорошим покрытием часто можно снизить периодичность смазания или использовать смазку более низкой вязкости, так как даже тонкая пленка работает эффективнее на поверхности с низким коэффициентом трения.
Проверка и контроль качества покрытия
После нанесения покрытия важно убедиться, что оно плотно прилегает к основе и не имеет дефектов.
Стандартные методы контроля включают испытание адгезии (тест на отслаивание), определение толщины слоя (обычно с помощью калибров или рентгеновской флуоресценции), измерение твердости и оценку однородности.
На производстве часто применяют быстрый визуальный контроль - если покрытие однородное по цвету, без потеков и участков отслоения, вероятность хорошего качества высокая. Однако для критичных применений (например, для ножей в пищевой промышленности) рекомендуется проводить испытания адгезии и толщину контролировать приборно.
Если покрытие окрашено неравномерно, имеет матовые участки рядом с блестящими или видны точки отслоения, это признак неправильной подготовки поверхности или ошибок при нанесении. В этом случае партию следует вернуть поставщику или переработать.
Часто задаваемые вопросы
Может ли полимерное покрытие полностью заменить смазку?
Полимерное покрытие снижает трение и температуру, но не всегда полностью исключает необходимость в смазке. Некоторые покрытия, например TiAlN, позволяют работать без жидкой смазки при сохранении разумного ресурса. Однако на направляющих с люфтом или в условиях интенсивного износа дополнительная смазка обычно все равно требуется.
Как часто нужно перенаносить покрытие?
При правильном подборе типа покрытия и условий работы хорошее PVD или DLC-покрытие на ноже служит от 1 до 3 лет в зависимости от интенсивности использования. Когда покрытие начинает стираться и появляются полосы блеска, переработка рекомендуется.
Какая толщина покрытия оптимальна для ножа?
Для ножей рекомендуется толщина 2–3 микрометра. Более тонкое покрытие может быть недостаточно прочным, более толстое - может ухудшить геометрию кромки и снизить ударную вязкость.
Как подготовить поверхность перед нанесением покрытия?
Поверхность необходимо очистить от жиров и оксидов (химическая или плазменная обработка), убрать все заусенцы и коррозию механической полировкой. Шероховатость должна быть в пределах Ra 0,2 микрометра. Чистота поверхности критична для хорошей адгезии.
Почему DLC-покрытие дороже, чем обычная закалка?
DLC требует специального оборудования (установка физического осаждения) и навыков подготовки поверхности. Кроме того, каждый нож должен быть обработан индивидуально, что требует больше времени. Но долгий ресурс и отсутствие необходимости в частой переточке окупают затраты.
Заключение
Нагрев и подклинивание направляющих ножа при сухом трении решаются комплексно: через выбор правильного типа полимерного покрытия, тщательную подготовку поверхности и грамотное сочетание с системой смазки. Полимерные покрытия, такие как DLC и TiAlN, снижают коэффициент трения в 3–5 раз и позволяют стабилизировать температуру в зоне контакта. Твердость покрытия должна быть в 1,5–2 раза выше твердости основного материала, а толщина - минимальной (2–3 микрометра для ножей), чтобы не ухудшить геометрию. Качество адгезии зависит от чистоты поверхности, отсутствия заусенцев и совпадения коэффициентов теплового расширения.
Следующий шаг: если у вас возникают проблемы с нагревом и подклиниванием направляющих, проведите анализ условий работы (скорость, нагрузка, влажность, температура), определите текущий уровень трения и выберите тип покрытия, который лучше всего подходит под эти условия. Консультация с экспертом в области упрочнения инструмента поможет выбрать оптимальное решение и избежать переплат за неподходящие покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.