
Покрытие ножей из стали: технический разбор необходимости и преимуществ
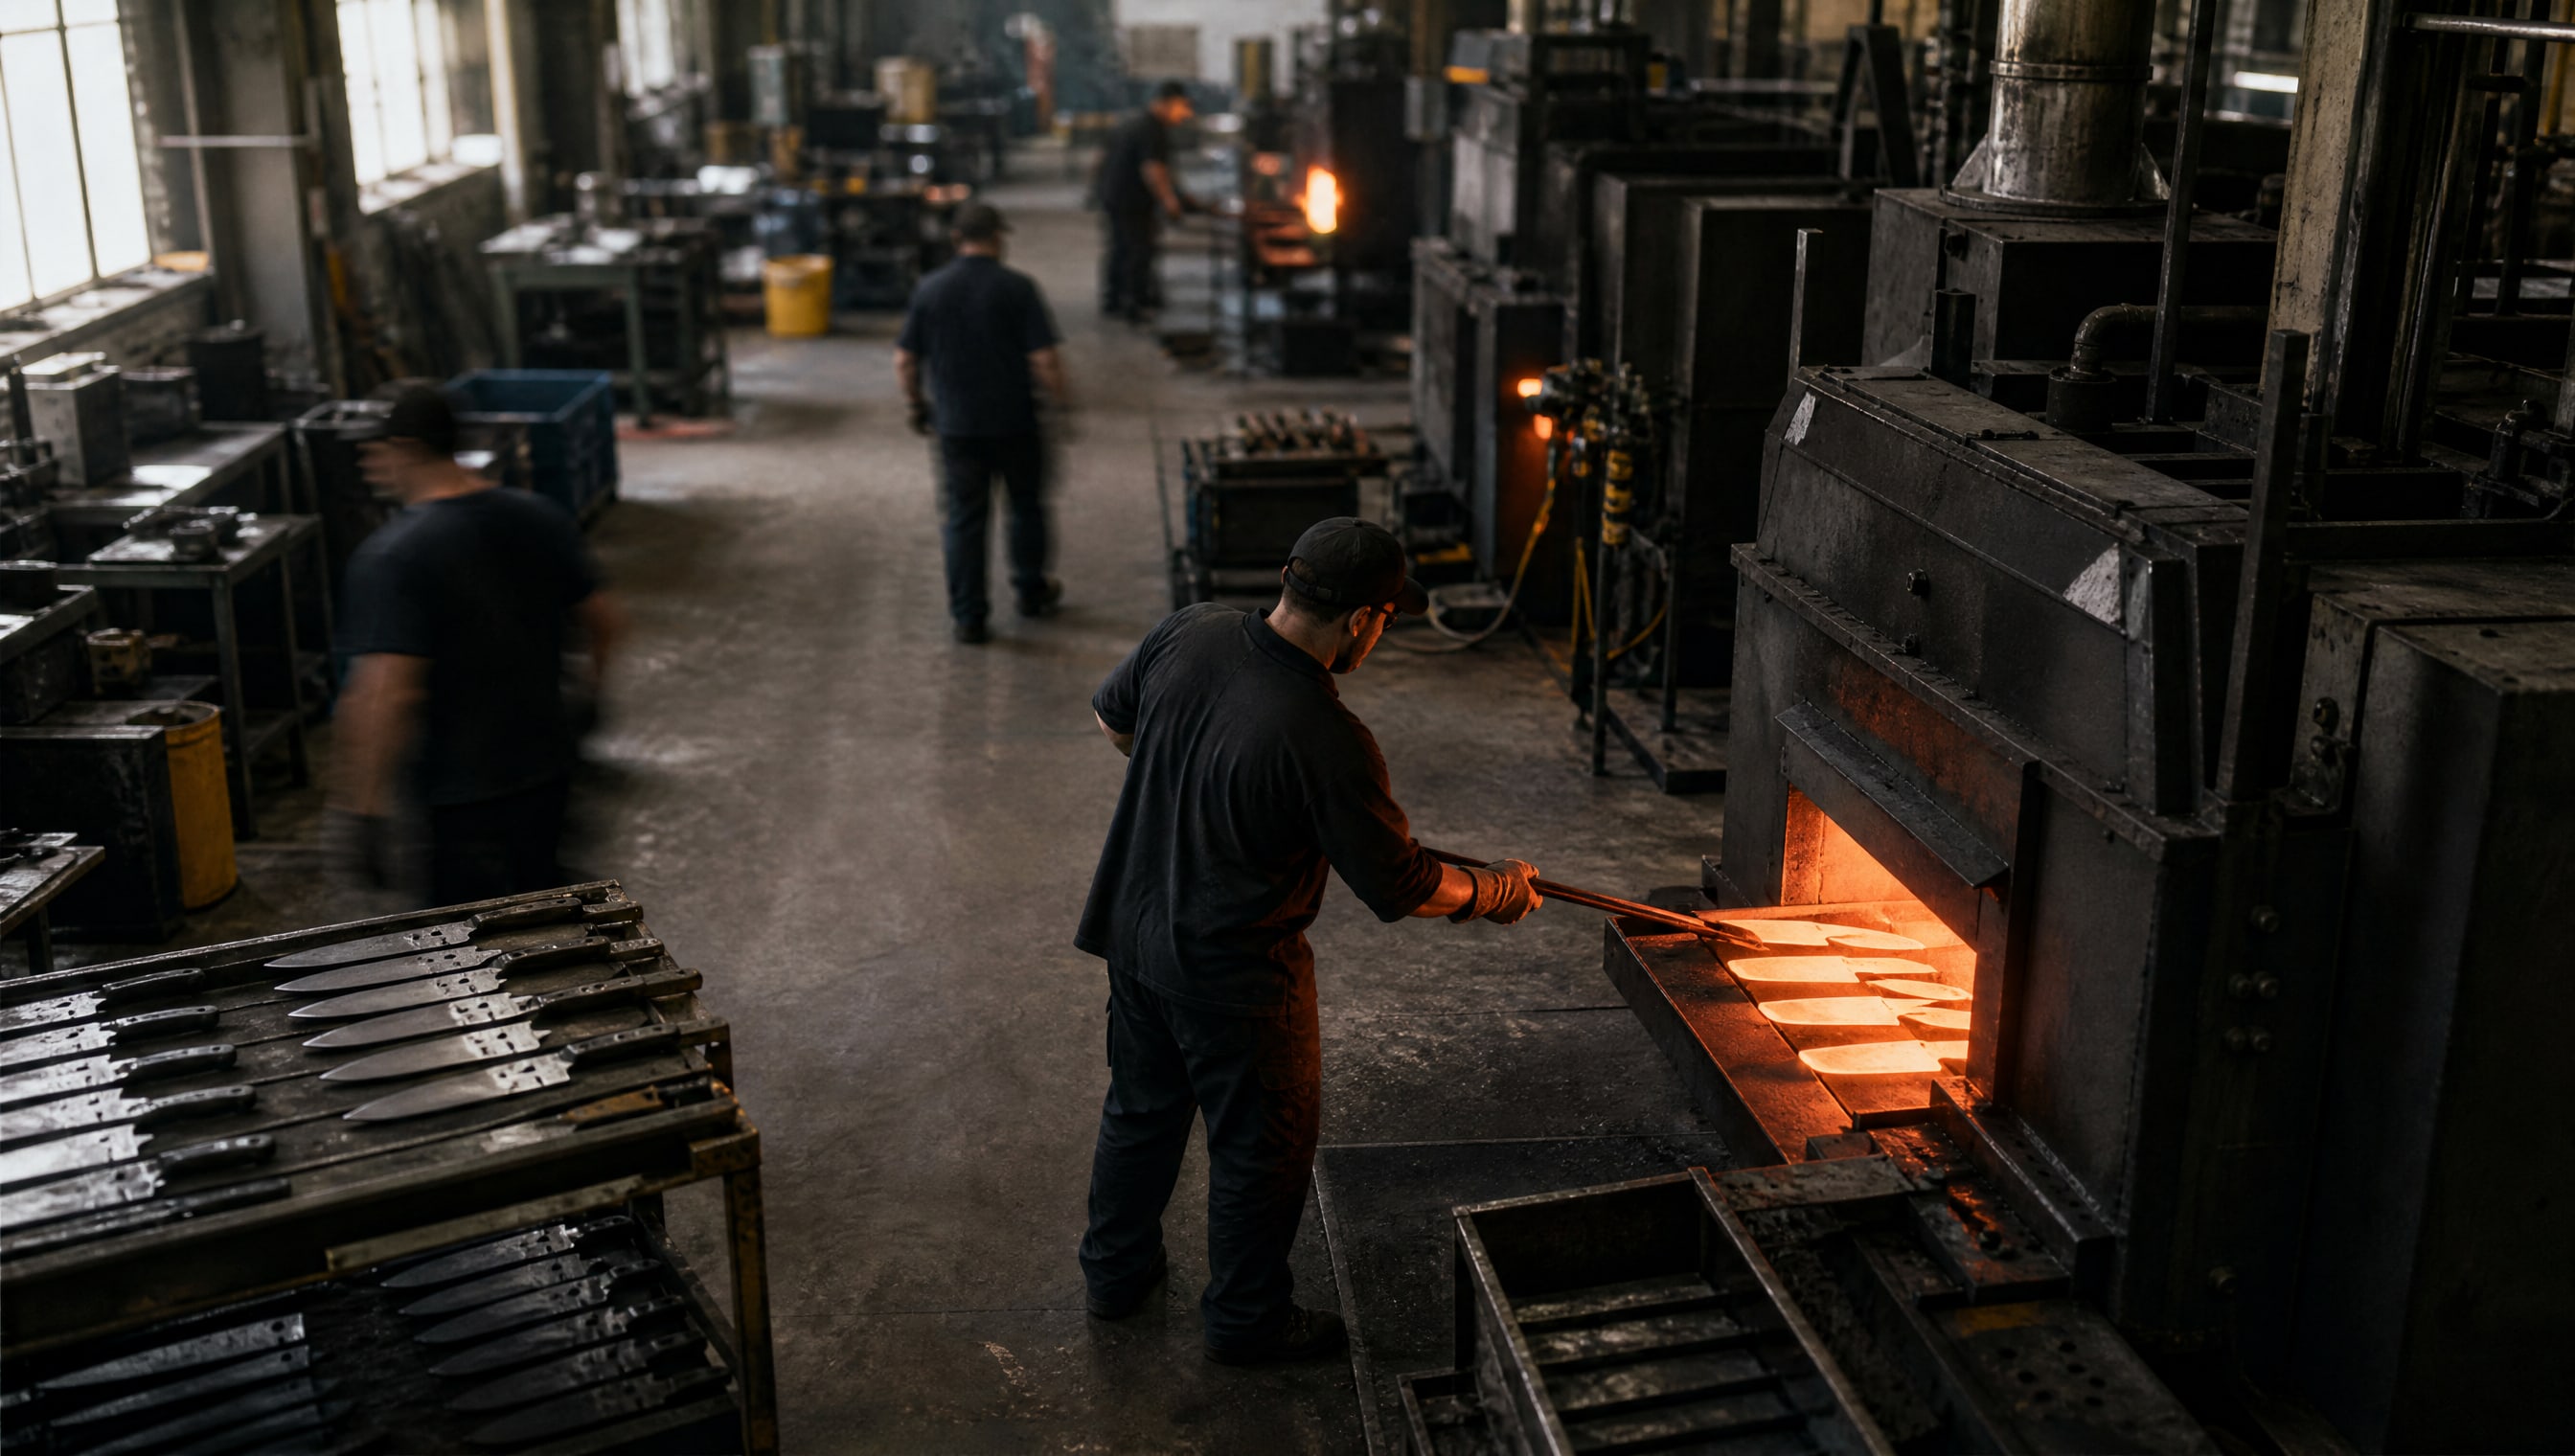
Ножи из инструментальной стали выбирают за твердость и долговечность, но даже закаленный клинок в реальных условиях сталкивается с налипанием материала, повышенным трением кромки и адгезионным износом. Покрытие на основе твердых сплавов и антифрикционных материалов решает эту проблему: оно снижает коэффициент трения в 4–10 раз и может увеличить срок службы инструмента в полтора-десять раз. Статья разбирает, какие типы покрытий применяются для ножей, когда именно они нужны, какие свойства они дают, и как выбрать правильный вариант для конкретной работы.
Читателям пригодится материал, если вы занимаетесь закупкой режущего инструмента, выбираете ножи для производства, ремонтите инструмент или хотите понять физику подобных решений.
Почему инструментальная сталь сама по себе недостаточна
Ножи из инструментальной стали (марки D2, 80CrV2 и подобные) закаляют при температуре 950–1020 °C и достигают рабочей твердости 58–70 HRC в зависимости от марки.
Эта твердость обеспечивает режущую способность, но не решает проблему контакта кромки с материалом.
При резании в контакте с материалом происходит несколько типов износа. Абразивный износ возникает, когда частицы материала или примеси механически царапают кромку. Адгезионный износ - это налипание и схватывание материала прямо на кромку, особенно при резании липких веществ, каучука или пластмасс. Третий тип - фрикционное нагревание: трение на кромке выделяет тепло, что может привести к локальному отпуску стали и потере микротвердости.
Твердая сталь замедляет абразивный износ, но не решает проблему адгезии и трения. Кроме того, без покрытия нож быстрее перегревается, особенно в сухих условиях. Здесь на помощь приходит тонкий функциональный слой покрытия, который работает как промежуточный барьер между кромкой и материалом.
Типы покрытий и их свойства
Для ножей из инструментальной стали применяются несколько основных типов покрытий, каждое из которых решает определенный набор задач.
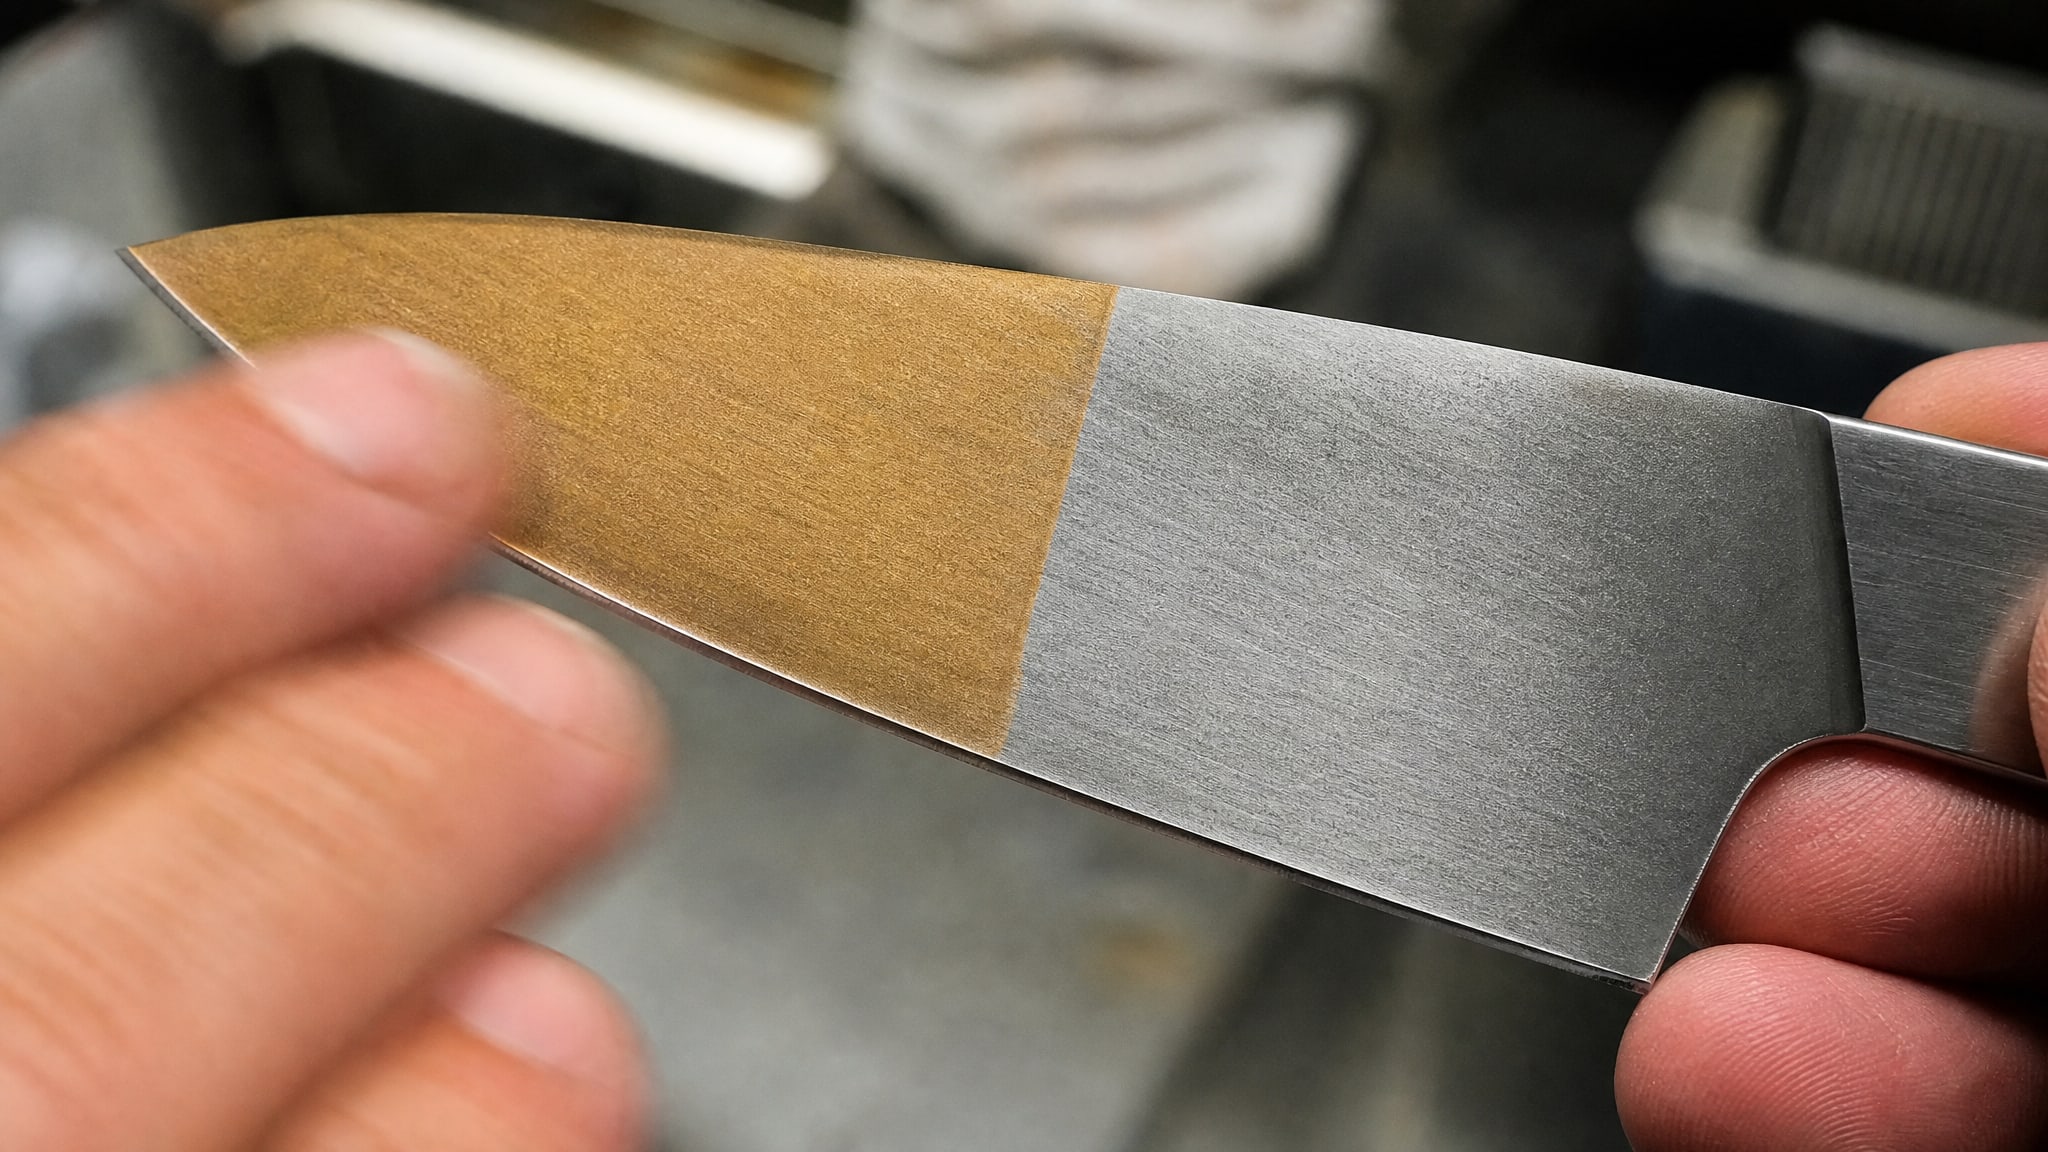
TiN (нитрид титана) - одно из первых и наиболее распространенных. Микротвердость 2000–2500 HV, коэффициент трения 0,4–0,6, максимальная рабочая температура 500 °C. Обеспечивает хорошую защиту от абразивного износа, но трение выше, чем у новых систем, и термостойкость ниже.
TiAlN (нитрид титана-алюминия) имеет микротвердость 2900–3400 HV, коэффициент трения 0,3–0,4, теплостойкость до 800 °C. Это более прочное и жаростойкое покрытие; оно лучше справляется с адгезионным износом, чем TiN, и держит более высокие температуры. Используется для высокоскоростной резки и работы в горячих условиях.
TiAlCrYN - расширенная система с хромом и иттрием. Микротвердость близка к TiAlN, но теплостойкость достигает 950 °C, что делает его приоритетным выбором для экстремального режима. Коэффициент трения остается на уровне 0,3–0,4.
TiCN (карбонитрид титана) - микротвердость 2800–3100 HV, коэффициент трения 0,3–0,4, хороший баланс между твердостью и адгезией к подложке. Часто выбирают как промежуточный вариант между TiN и TiAlN.
DLC (алмазоподобное углеродное покрытие) - специальный материал, отличающийся очень низким коэффициентом трения: 0,02–0,1. Микротвердость высокая (4000–7000 HV), но температурный диапазон ограничен: максимум 250–350 °C. DLC выбирают именно для задач, где критично снижение трения и налипания, а не для горячей резки.
MoS2 (дисульфид молибдена) - антифрикционное твердосмазочное покрытие. Коэффициент трения 0,05–0,1, температурный предел около 400 °C, но микротвердость очень низкая (30–40 HV). Это не защита от абразива, а именно смазующий слой для уменьшения трения и адгезии. Часто применяется как верхний тонкий слой поверх более твердого покрытия.
Все эти покрытия наносят толщиной от 1 до 10 мкм в зависимости от типа. Для режущих кромок типичная толщина составляет 1–5 мкм, поскольку слишком толстый слой снижает остроту кромки и может отслаиваться при ударных нагрузках.
Как выбрать покрытие по условиям работы
Выбор покрытия начинается с анализа сценария: что именно изнашивает нож и при каких условиях он работает.
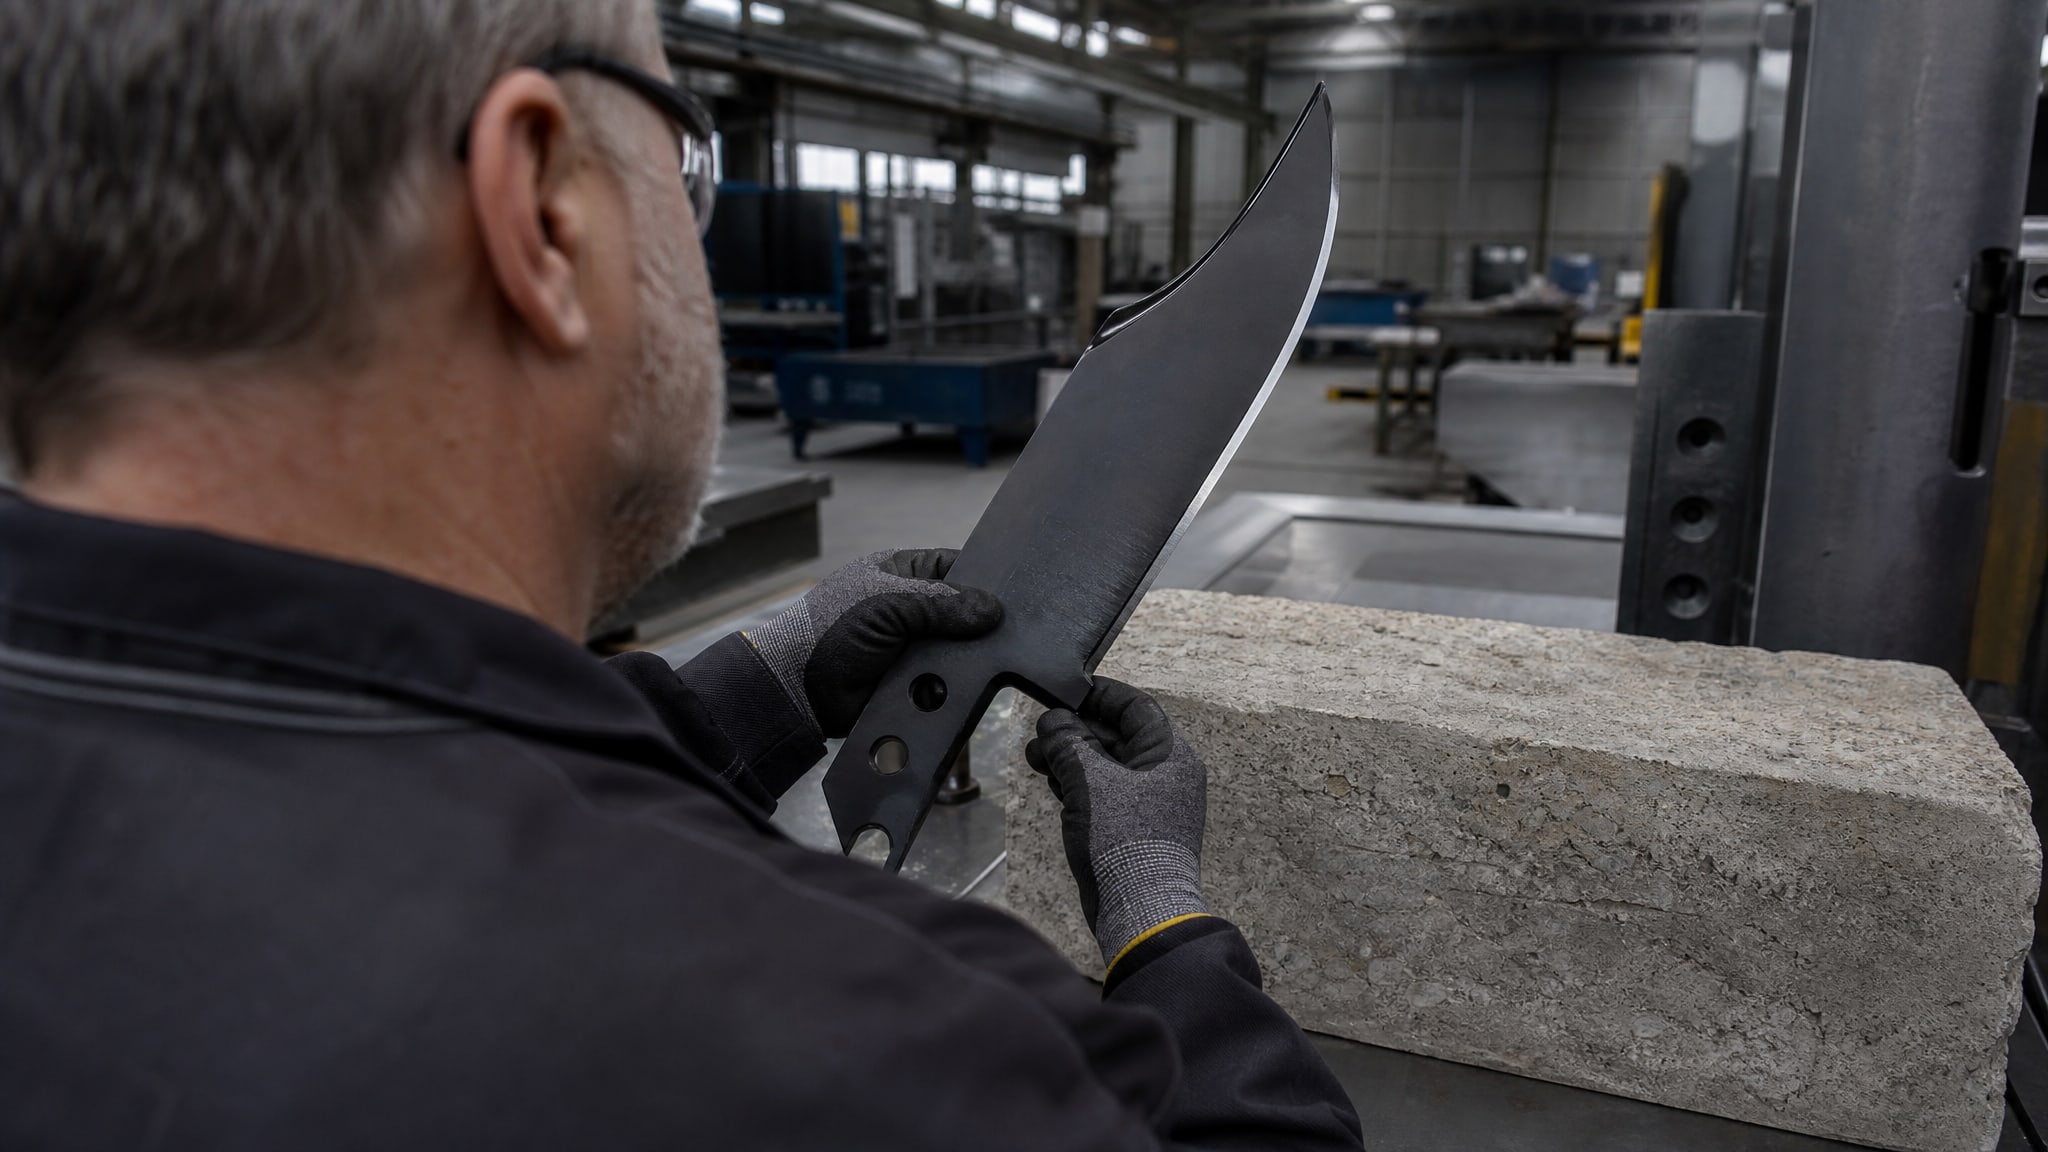
Если нож работает в абразивной среде - резание камня, бетона, композита или материалов с включениями песка - приоритет отдается твердости. Здесь уместны TiAlN, TiAlCrYN или TiCN, которые обеспечивают стойкость к механическому царапанию. Толщина покрытия может быть на верхнем конце диапазона, до 5–10 мкм.
Если проблема в налипании материала на кромку - работа с каучуком, пластмассой, липким деревом - нужно низкое трение и антиадгезионное действие. Здесь выбирают DLC или MoS2 либо комбинированную систему с твердым основанием и тонким низкофрикционным верхним слоем. В этом случае толщина должна быть минимальной, 1–2 мкм для верхнего слоя.
Если нож часто нагревается во время работы или используется при высоких температурах окружающей среды, нужна теплостойкость. TiAlCrYN (до 950 °C) предпочтительнее, чем DLC (до 350 °C). TiAlN подходит для промежуточных температурных режимов.
Для универсальной работы при среднем износе и умеренных температурах часто выбирают TiAlN как золотую середину: достаточная твердость, хорошая теплостойкость, приемлемое трение и хороший компромисс цена-свойства.
При выборе стоит помнить, что коэффициент трения напрямую влияет на качество реза и нагрев кромки. Снижение трения с 0,5 на неокрашенной стали до 0,1 на покрытой кромке означает, что для одинакового результата потребуется меньше усилия и выделится меньше тепла. Это особенно ощутимо в серийном производстве и при высоких скоростях.
Толщина покрытия: почему не нужно гнаться за массивностью
Один из распространенных мифов - чем толще покрытие, тем лучше оно работает.
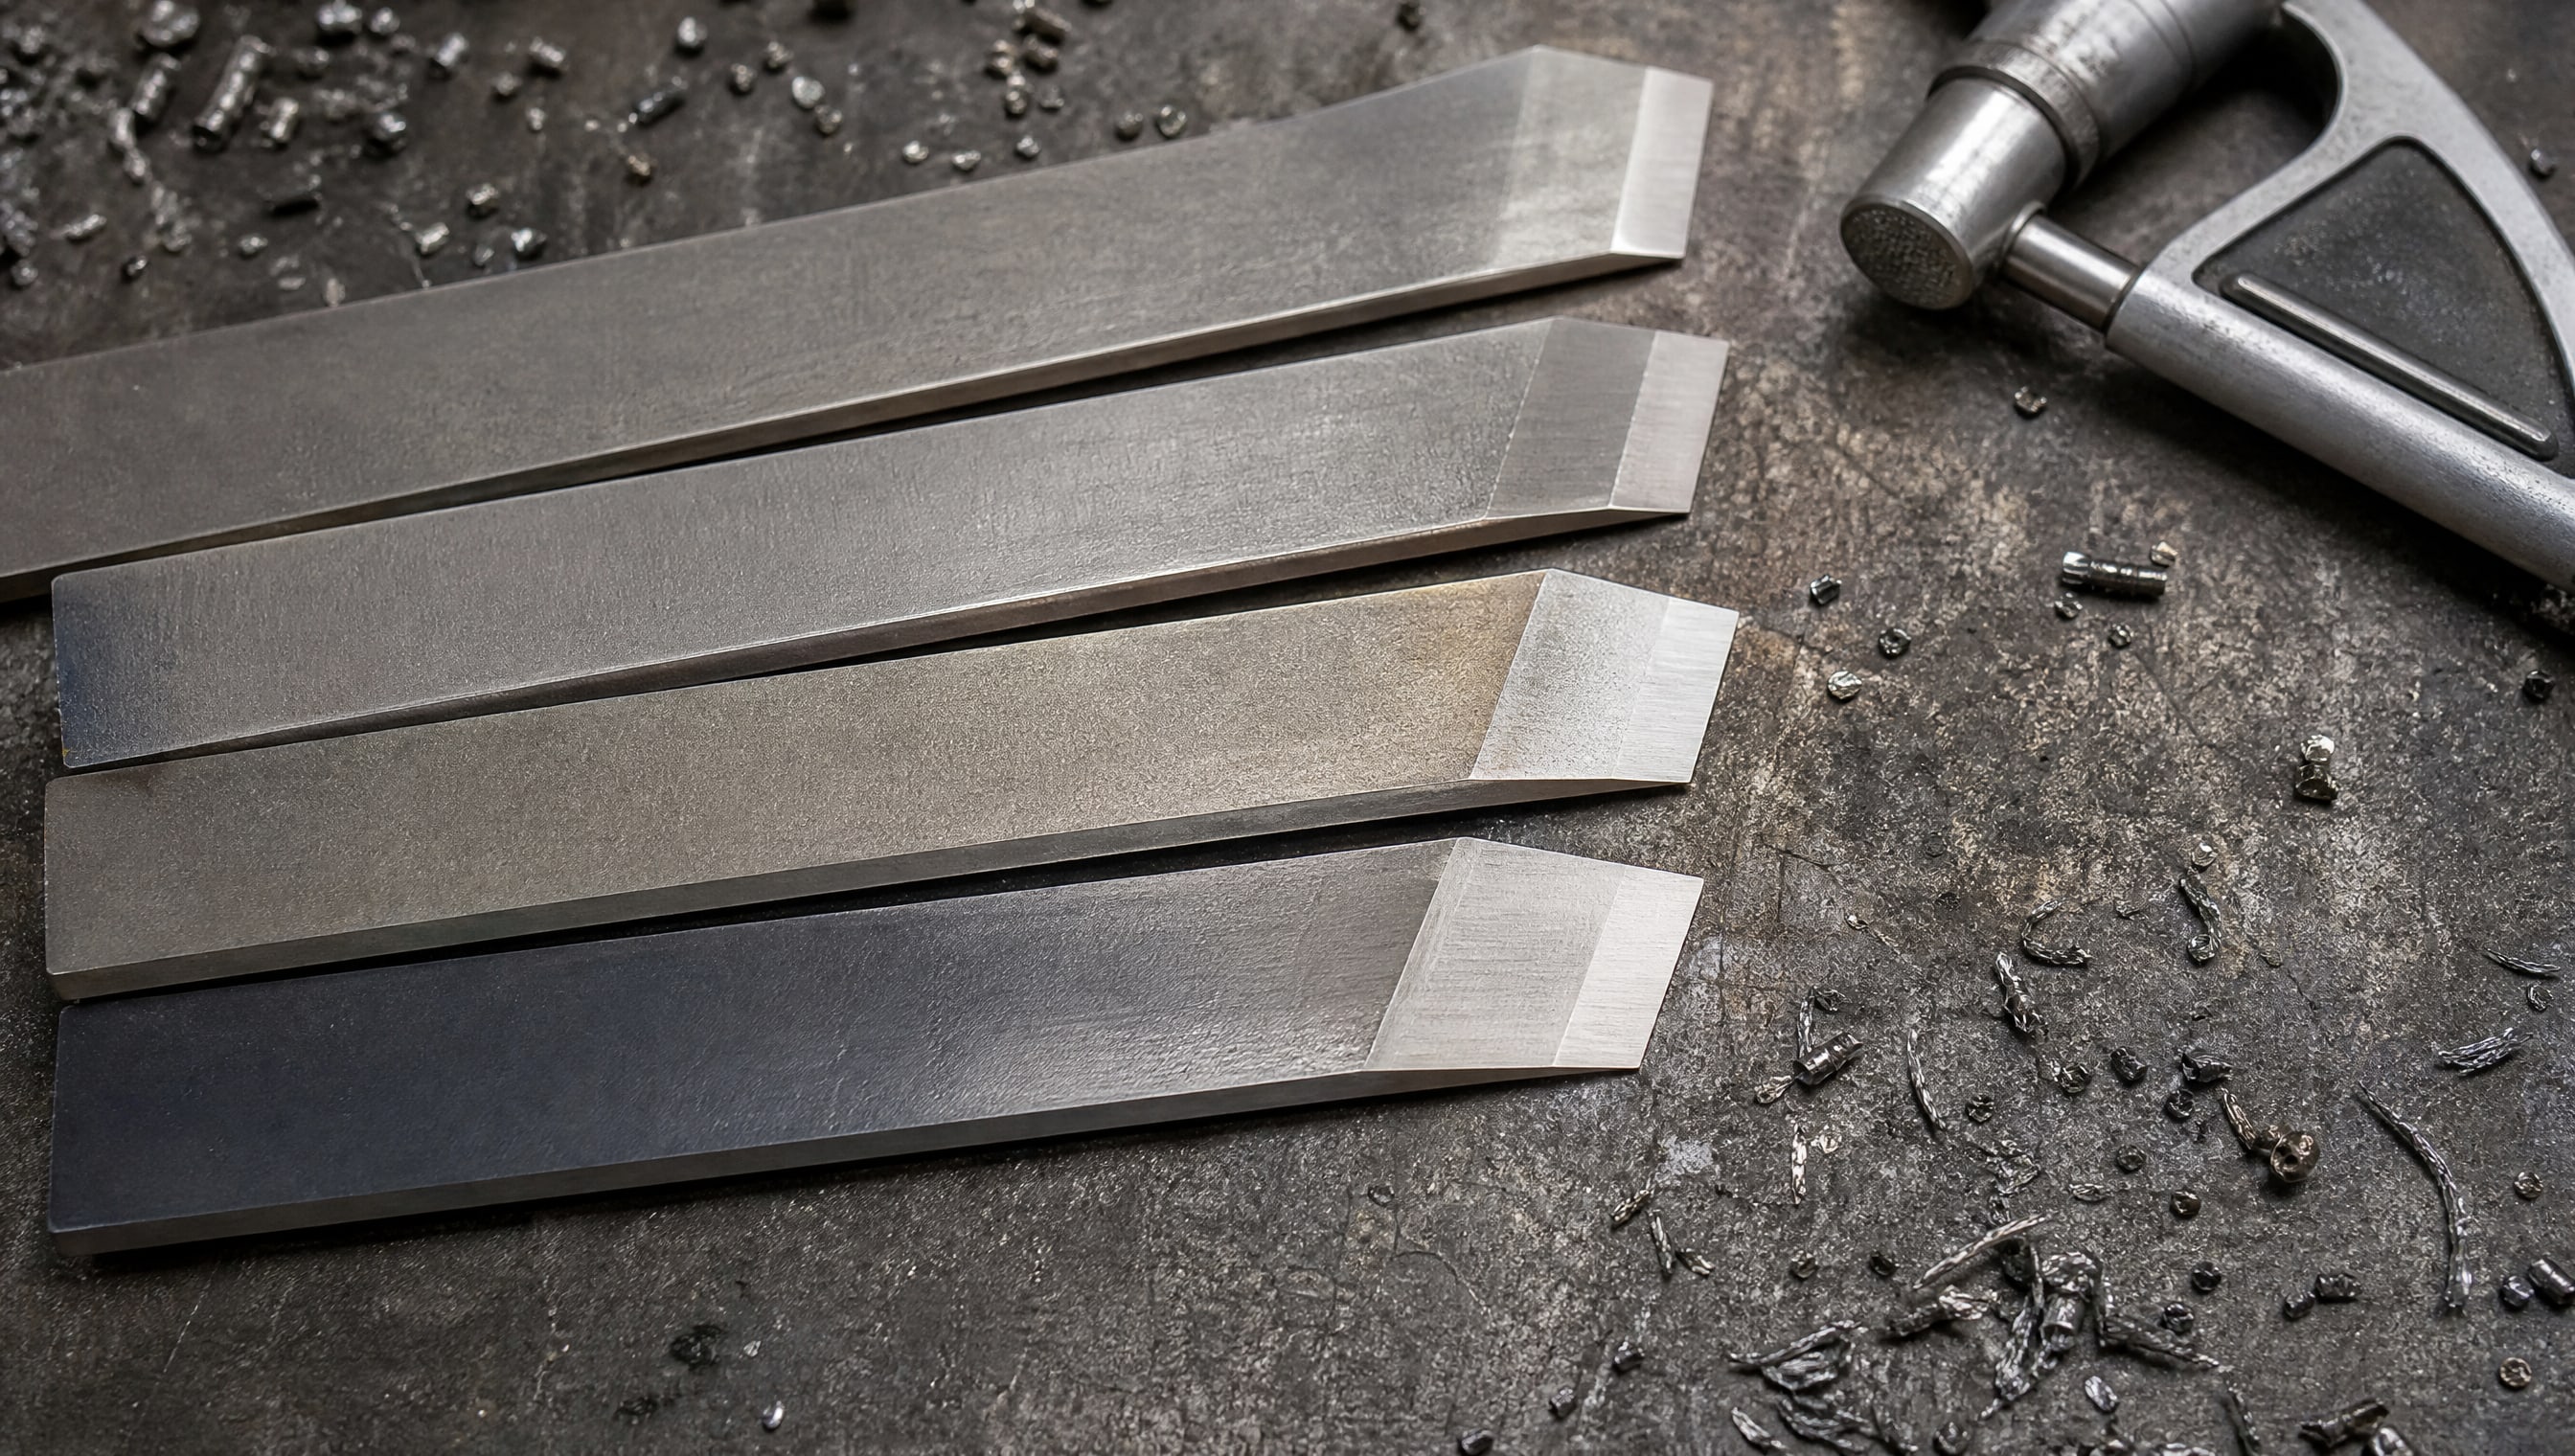
На самом деле для режущих кромок действует обратный принцип: оптимальная толщина составляет 1–5 мкм, и наращивание слоя даже до 10–20 мкм часто приводит к снижению производительности.
Причины простые. Во-первых, большая толщина слегка притупляет кромку, потому что даже микронные слои вносят геометрические изменения. Для остроты режущей кромки нужен тонкий функциональный слой, способный снизить трение и защитить от адгезии, но не перекрывать саму остроту.
Во-вторых, толстое покрытие имеет большую вероятность отслаивания при ударных нагрузках или перепадах температуры, потому что разница в коэффициентах теплового расширения между покрытием и сталью становится критичнее.
В-третьих, технически тонкий слой (1–5 мкм) удобнее контролировать и воспроизводить; это стандарт в отрасли для режущего инструмента.
Исключение - очень мягкие покрытия вроде MoS2, которые наносят толщиной до 10 мкм в специальных случаях, но и то обычно в комбинации с твердым подслоем.
Практические результаты: на сколько растет ресурс
На практике качественное покрытие дает измеримые результаты.
По данным испытаний режущего инструмента, покрытие увеличивает срок службы в 1,5–10 раз в зависимости от типа покрытия, материала и условий работы. Для мягких или вязких материалов эффект часто минимален (1,5–2 раза), поскольку там абразивный износ не является основной проблемой. Для твердых материалов (каменные сплавы, армированные пластики, жесткое дерево) рост ресурса может достичь 5–10 раз, потому что именно там резкое падение коэффициента трения и защита от адгезии дают наибольший результат.
Производительность резания при использовании покрытия может вырасти на 20–200% - то есть за то же время или с той же скоростью можно обработать намного больше материала. Это критично в производстве, где темп работы влияет на себестоимость.
Нагревание кромки снижается заметно: из-за уменьшения трения выделяется меньше тепла. Это особенно важно при сухой резке, где нет охлаждающей жидкости. Например, при переходе с неокрашенной кромки на DLC нагрев может упасть на 50 °C и более в зависимости от скорости и материала.
Для закупщиков это означает: нож с качественным покрытием работает дольше и производительнее, что снижает средние затраты на инструмент на единицу обработанного материала. Это особенно ощутимо на производстве, где ножи используются в интенсивном режиме.
Когда покрытие действительно помогает, а когда нет
Покрытие не является универсальным решением и не помогает во всех сценариях.
Его имеет смысл применять, если:
Нож работает с материалом, к которому он прилипает: каучук, полиэтилен высокого давления, мягкие пластмассы, липкое дерево. Здесь низкофрикционное покрытие работает эффективно.
Режущая кромка нагревается во время работы, особенно при сухой резке без охлаждения. Покрытие замедляет перегрев.
Инструмент работает в серийном производстве, где экономия на числе смен режущего инструмента дает заметный экономический результат.
Материал твердый или абразивный, и нож изнашивается быстро. Качественное покрытие продлевает срок работы.
Покрытие НЕ поможет, если:
Режущая кромка выходит из строя не из-за износа, а из-за откола или выкрашивания. Здесь проблема в выборе материала или геометрии инструмента, а не в защите поверхности.
Нож работает на столь малых скоростях и нагрузках, что его ресурс и так длителен. Экономия может быть незаметной.
Режущей кромке требуется очень острая геометрия, а любой слой, даже микронный, приводит к недопустимому поднятию остроты.
Кроме того, качество покрытия зависит от того, как оно нанесено и на какой подложке. Плохо подготовленная сталь, окисл на поверхности или неправильная адгезия покрытия к основе приводят к отслаиванию, и весь эффект теряется. Поэтому выбор проверенного производителя - не маркетинг, а инженерная необходимость.
Частые вопросы
Чем отличается покрытие для ножей от покрытия для сверл и фрез?
Основные различия в толщине и назначении. Для сверл и фрез часто используют более толстые покрытия (до 5–20 мкм), потому что эти инструменты работают в условиях больших ударных нагрузок и температурных скачков. Для ножей, особенно тонких лезвийных, слой обычно тоньше (1–5 мкм), чтобы не потерять остроту кромки. Выбор типа покрытия также может различаться: для фрез чаще берут износостойкие и теплостойкие системы, для ножей - часто упор на снижение трения и адгезии.
Подходит ли одно покрытие для всех типов ножей?
Нет. Универсального покрытия не существует. Нож для камня требует более жесткого, высокотвердого покрытия (TiAlN, TiCN). Нож для каучука или пластика - низкофрикционного (DLC, MoS2). Нож для работы при высоких температурах - теплостойкого (TiAlCrYN). Выбор зависит от приоритета: твердость, трение, теплостойкость или комбинация свойств.
Может ли качественное покрытие компенсировать плохую сталь?
Нет. Покрытие работает как функциональный слой поверх уже хорошего материала. Если сталь имеет низкую твердость, неоднородную структуру или содержит внутренние дефекты, покрытие не компенсирует эти недостатки. Инструментальная сталь с содержанием углерода не ниже 0,6–0,7% и твердостью 58–70 HRC - это база, на которой работает покрытие.
Влияет ли цвет покрытия на его свойства?
Цвет - побочный результат структуры и состава, но не показатель свойств. Черное покрытие может быть и низкофрикционным углеродным (DLC), и твердым нитридом (TiN имеет золотистый оттенок, но может быть и черным при другом составе). Полагаться на цвет при выборе неправильно; нужно знать точный тип покрытия, его твердость и коэффициент трения.
Как проверить, что покрытие не отслаивается?
Визуально - микроскопирование кромки или боковой поверхности. Механически - попытка осторожно отслоить покрытие инструментом (оно должно держаться крепко). Стандартная проверка на адгезию проводится по методу ISO 4624 (измерение прочности адгезии методом отслаивания). На практике закупщики часто полагаются на репутацию производителя и положительные отзывы пользователей на серийных партиях.
Заключение
Покрытие на ножи из инструментальной стали - это не косметический слой и не панацея, а инженерное решение для конкретных условий работы. Выбирать его нужно по сценарию: высокотвердые системы (TiAlN, TiAlCrYN) для абразивных материалов, низкофрикционные (DLC, MoS2) для налипания и трения, теплостойкие для высоких температур. Тонкость слоя (1–5 мкм) - не экономия, а функциональный параметр, который сохраняет остроту кромки, позволяя ей работать эффективнее и дольше.
На практике качественное покрытие может увеличить срок службы ножа в 1,5–10 раз и повысить производительность на 20–200%, но только если оно выбрано под реальные условия и нанесено на подготовленную, хорошую сталь. При закупке обращайте внимание не на маркетинговые обещания, а на конкретные параметры: твердость, коэффициент трения, температурный диапазон и толщину покрытия. Пробуйте рекомендации с проверенными поставщиками и сравнивайте результаты в реальных условиях вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.