
Покрытие клапанов: критерии выбора для защиты запорной арматуры
Выбор правильного покрытия для клапанов и запорной арматуры определяет срок их службы и надежность в самых разных условиях эксплуатации. От морской атмосферы до агрессивных химических сред, от высокотемпературных узлов до подземных сетей - каждый сценарий требует собственной защитной системы. Ошибка в подборе приводит к преждевременной коррозии, отказам в критические моменты и затратам на переделки. В этой статье разберем, как инженеры и снабженцы должны анализировать среду, классифицировать риски коррозии и подбирать покрытия, которые действительно защищают, а не только выглядят презентабельно.
Статья адресована техническим специалистам, ответственным за закупку и техническое обслуживание трубопроводной арматуры. Вы узнаете, как работает система стандартизации ISO 12944, почему толщина покрытия - не единственный критерий, и какие параметры нужно сверить, прежде чем утвердить спецификацию.
Как коррозия атакует клапаны: почему стандартизация важна
Коррозия на запорной арматуре развивается по нескольким механизмам одновременно.
На внешней поверхности клапана действуют кислород, влага и соли из атмосферы; внутри металл контактирует с рабочей средой - водой, углеводородами, химреагентами. Зазоры и щели между корпусом и крышкой, места прилегания рукоятки становятся очагами под-слойной коррозии, если туда проникает влага.
Именно поэтому была разработана система классификации ISO 12944. Она не называет конкретный продукт «лучшим», а предлагает логику: на основе реальной среды определите коррозионную категорию, и от нее отсчитывайте требуемую толщину, количество слоев и материалы. Категория C2 охватывает сухие помещения и низкую влажность; C3 - умеренную влажность, промышленные цехи; C4 - морское побережье, промышленные зоны с высокими выбросами; C5-I - морскую атмосферу с постоянным солевым аэрозолем, а C5-M - очень высокую агрессивность. Для каждого класса установлены минимальные суммарные толщины покрытия.
Знание категории среды позволяет избежать двух типичных ошибок. Первая: наложить 500 мкм толстое покрытие на клапан, эксплуатируемый в сухом помещении, - это переинвестирование. Вторая: нанести дешевый грунт и однослойное финишное покрытие толщиной 100 мкм на арматуру, работающую в морской среде, - это гарантированный отказ через пару лет. ISO 12944 помогает найти оптимум.
Категории агрессивности среды и требуемые толщины покрытий
Система ISO 12944 разделяет условия эксплуатации на атмосферные (C-категории) и погружные (Im-категории).
Для запорной арматуры наиболее релевантны атмосферные классы, поскольку клапаны обычно работают снаружи или в технологических зонах с воздействием воздуха.
| Категория | Описание среды | Суммарная толщина DFT (мкм) | Примеры |
|---|---|---|---|
| C1 | Очень низкая коррозивность, сухие помещения | 80–120 | Отапливаемые здания, складские помещения |
| C2 | Низкая коррозивность, умеренная влажность | 120–180 | Промышленные цехи без агрессивных выбросов |
| C3 | Средняя коррозивность, частые циклы влажности | 180–250 | Технологические зоны, цехи с конденсатом |
| C4 | Высокая коррозивность, морская атмосфера, промышленные выбросы | 250–350 | Портовые, прибрежные зоны, промышленные комплексы |
| C5-I | Очень высокая, морская и промышленная атмосфера | 350–500 | Постоянное воздействие солевого аэрозоля и выбросов |
Для категорий C4 и выше типовая толщина дозировется послойно: грунт толщиной 80–100 мкм, промежуточный слой (если требуется) 100–150 мкм, финишное покрытие 100–150 мкм. Такое распределение улучшает адгезию и сводит риск образования трещин. Контроль фактической толщины проводится по ISO 2808 толщинометром в не менее чем трех точках на каждый элемент, обычно после полного высыхания, но для критичных объектов - и на промежуточных этапах.
Подготовка поверхности: почему это не менее важно, чем сам материал
Даже самое передовое многокомпонентное покрытие не приживется на грязной, ржавой или окисленной поверхности.
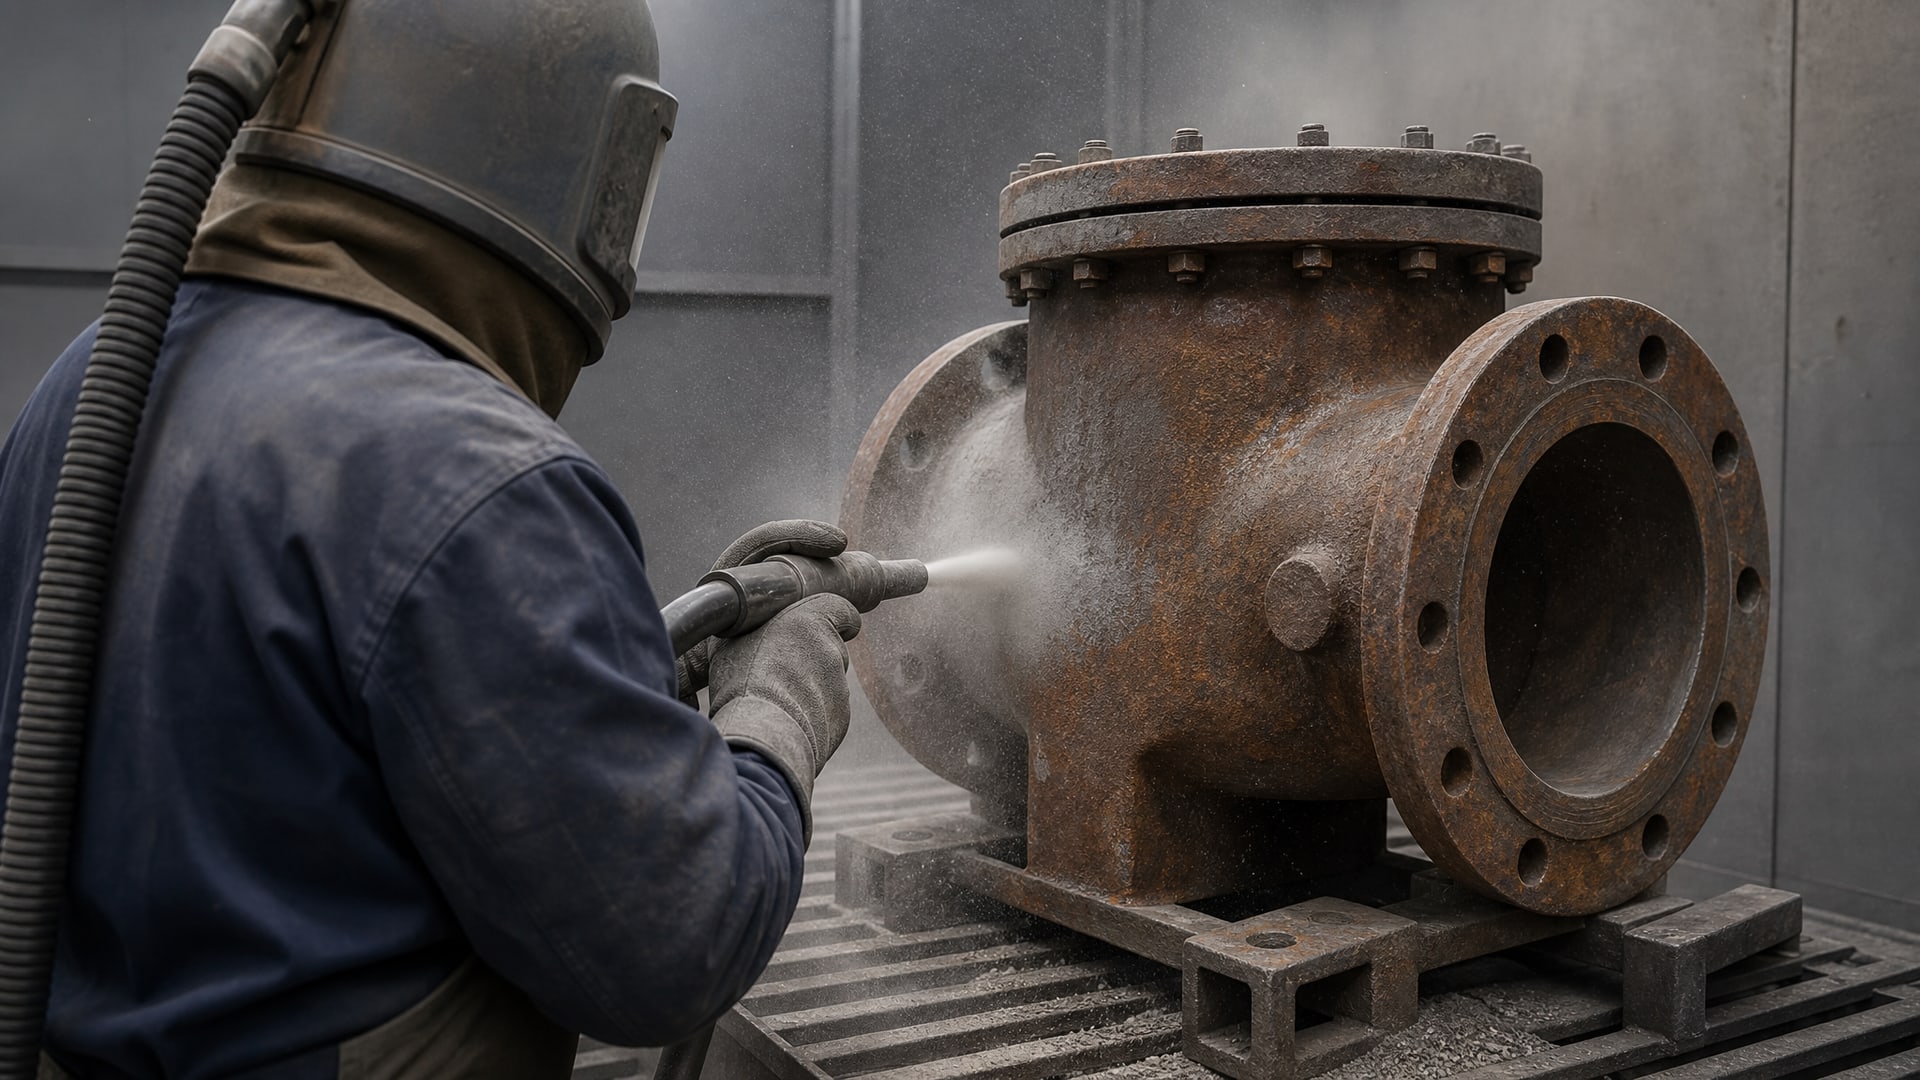
ISO 8501-1 установила четыре степени очистки: Sa 1 (легкая пневматическая очистка), Sa 2 (thorough пневматическая, удаляются слабоприлипшие наслоения), Sa 2.5 (очень тщательная пневматическая с удалением всех видимых масла и грязи), Sa 3 (белый металл, полная удаление окислов). Для морских условий и C5-категорий требуется Sa 2.5 или Sa 3.
Поверхность должна быть не просто чистой, но и подходящей шероховатости - обычно 40–100 мкм (профиль микротекстуры), что улучшает механическое сцепление грунта с металлом. Если проигнорировать подготовку и нанести покрытие на поверхность со степенью Sa 1, адгезия упадет на 30–50%, и уже через 6–12 месяцев начнется отслаивание, особенно в агрессивной среде.
После очистки важно контролировать время между окончанием пескоструя и началом нанесения грунта - обычно не более 4–6 часов, иначе свежеочищенный металл вновь начнет окисляться. В морских зонах этот срок еще короче. Если клапан хранится на открытом воздухе, его укрывают защитной пленкой или сразу же грунтуют.
Выбор системы покрытия: грунты, промежуточные слои, финиш
Системы покрытий для клапанов строятся по принципу барьера + ингибирования.
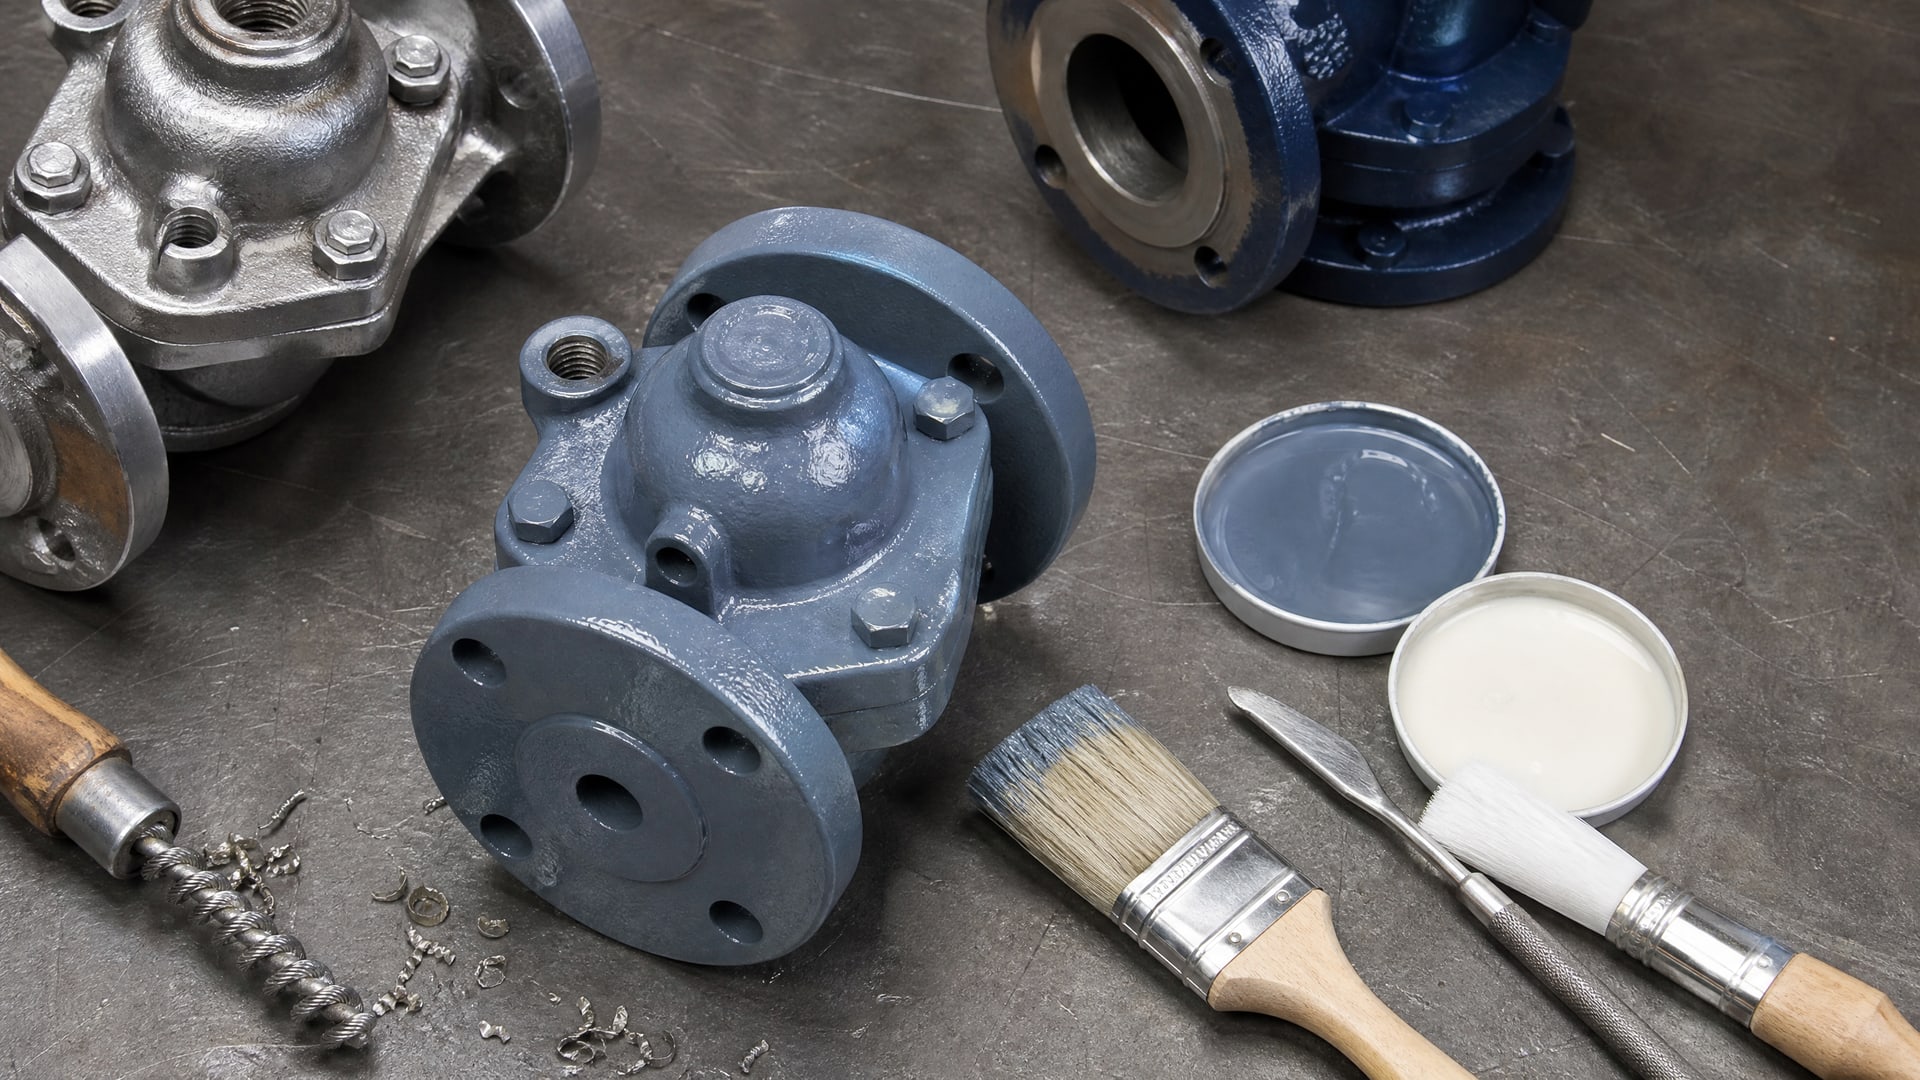
Грунт обычно содержит активные противокоррозионные пигменты - фосфаты цинка, молибдаты или другие ингибиторы, которые замедляют локальную коррозию, если вода проникает в микротрещину. Промежуточный слой добавляет толщину и дополнительный барьер, а финишное покрытие должно быть твердым, устойчивым к УФ, истиранию и контакту с маслами.
Для C3–C4 категорий применяют эпоксидные двухкомпонентные системы как грунт и финиш. Эпоксидка дает отличную адгезию, водостойкость и стойкость к щелочам. Для морских условий (C5-I) к эпоксидному грунту часто добавляют полиуретановое финишное покрытие - оно лучше противостоит УФ и имеет меньший риск мелования (выцветания). В очень агрессивных средах, особенно в offshore, используют алифатические полиуретаны вместо ароматических.
На внутренних поверхностях клапана требования могут быть иными. Если клапан переносит воду для водоснабжения или контактирует с пищевыми средами, материал покрытия должен быть пищевым допуском. Для углеводородов подходят специальные эпоксидные или полиуретановые системы с высокой стойкостью к набуханию и растворению. Абразивные среды (в регулирующих клапанах) требуют твердых износостойких покрытий, например, керамических или цементных композиций.
Типовая многослойная система для морского клапана C5-I выглядит так: пескоструйная очистка Sa 2.5 → грунт эпоксидный 100 мкм → промежуточный слой эпоксидный 150 мкм → финиш полиуретановый 100 мкм (всего 350 мкм). Каждый слой сушится в соответствии с техническим регламентом, обычно 8–24 часа между слоями в зависимости от температуры и влажности.
Специальные условия: offshore, H₂S и экстремальная коррозивность
Для морских платформ и прибрежных установок существует отраслевой стандарт NORSOK M-501, который устанавливает требования к квалификации покрытий.
Помимо толщины и адгезии, здесь проверяют стойкость к катодному отслаиванию, устойчивость к ударам и деформациям, а также ускоренное старение в солевом тумане. Экспозиция может быть до 500 или более часов, что соответствует примерно 10–15 годам морской атмосферы.
Для сред, содержащих сероводород (H₂S), требуется дополнительное соответствие NACE MR0175 / ISO 15156. Однако это касается уже не самого покрытия, а материалов, из которых сделана арматура, - они должны быть стойки к водородной хрупкости. Само покрытие не может защитить от проникновения H₂S в металл; нужна устойчивость базового материала (корпуса клапана).
В offshore часто применяют термонапыленный алюминий (TSA) или цинк (TSZ). Типовая толщина TSA составляет 200–250 мкм, и при надлежащем нанесении на морских платформах такое покрытие служит 20–25 лет. TSA работает как жертвенный анод: алюминий окисляется быстрее стали, защищая ее от ржавления. После нанесения TSA часто наносят тонкий слой эпоксидного или полиуретанового лака для герметизации и улучшения внешнего вида.
Для очень агрессивных сред нередко комбинируют несколько методов защиты: горячее цинкование основания → TSA → эпоксидное финишное покрытие → при необходимости катодная защита (если установлена на уровне всей системы трубопровода).
Внутренняя защита клапанов: совместимость со средой
Внешнее покрытие защищает от атмосферной коррозии, но внутри клапана действуют собственные враги: вода вызывает ржавление, углеводороды могут разбухать полимерное покрытие, абразивные частицы истирают поверхность, а экстремальные температуры ускоряют все процессы.
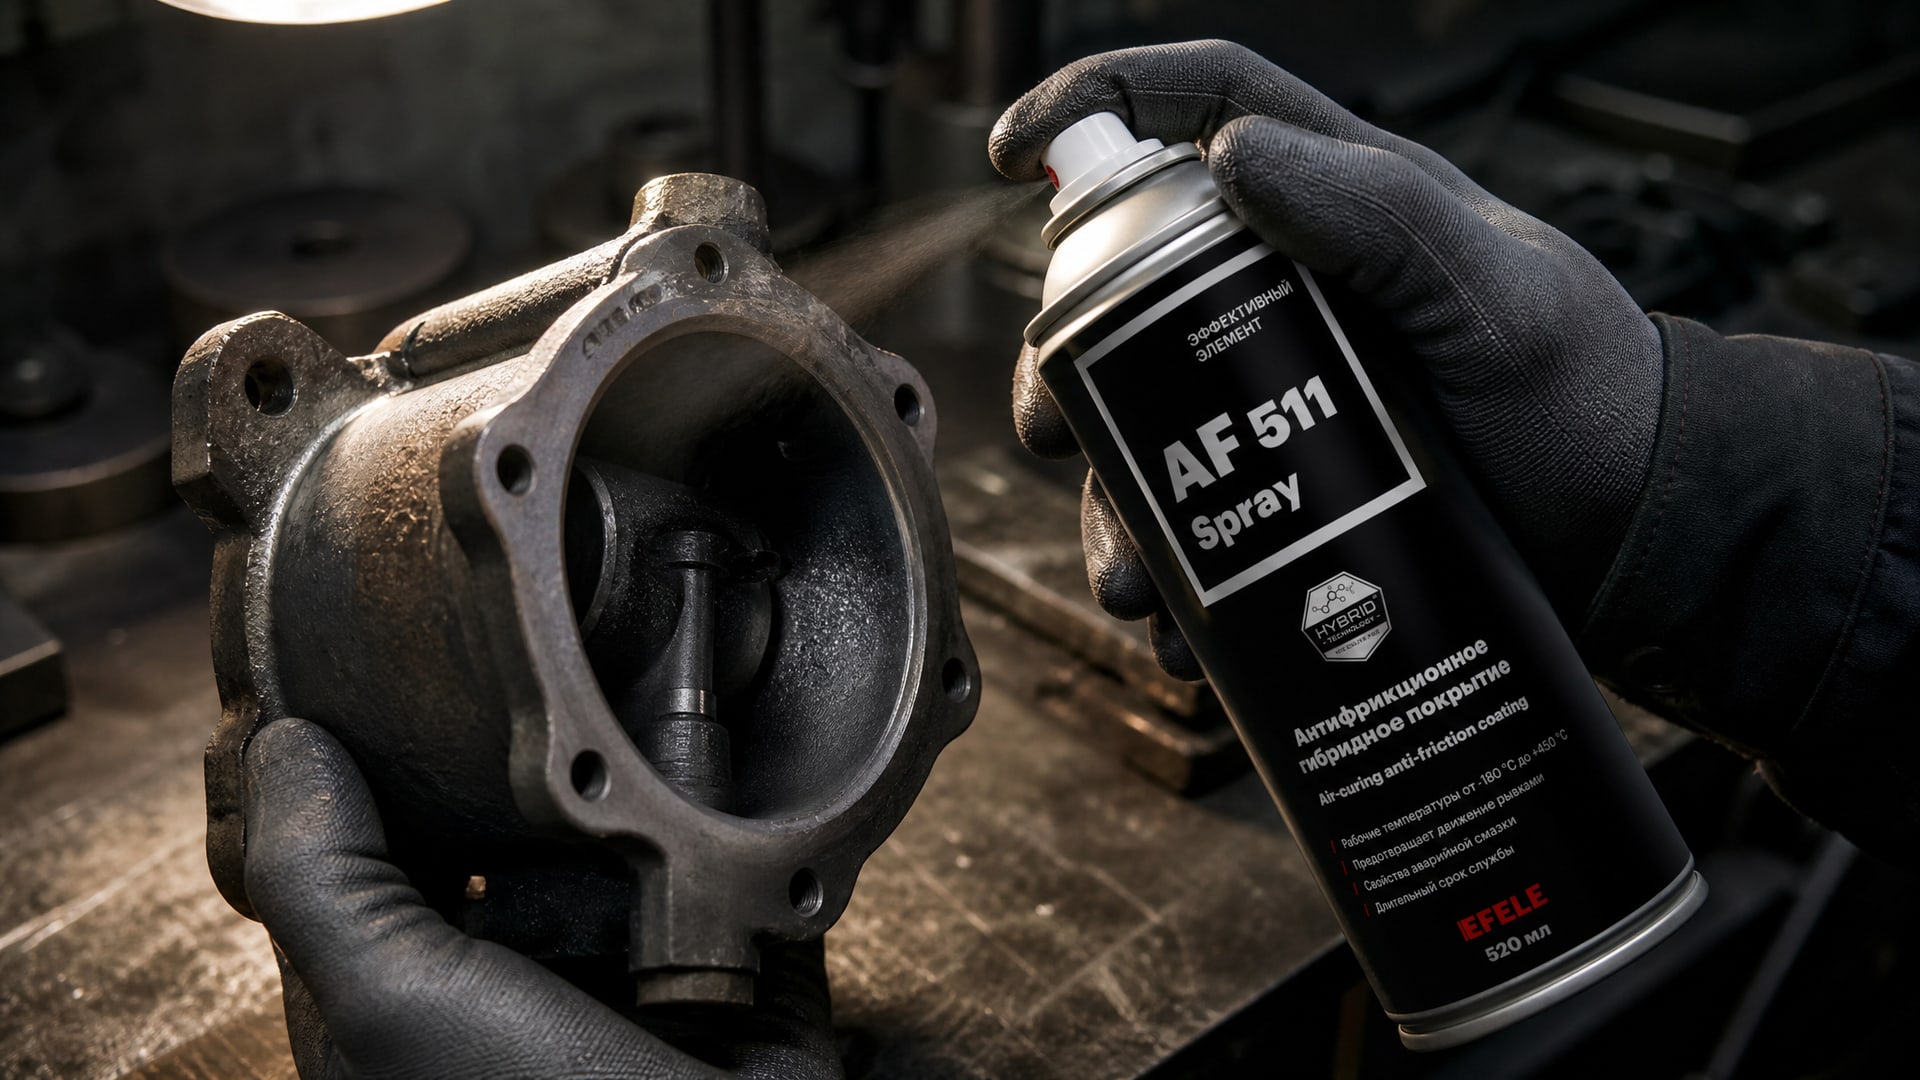
Выбор внутреннего покрытия не менее критичен, чем наружного.
Для водопроводных клапанов требуется совместимость с питьевой водой, что ограничивает палитру доступных материалов. Не все эпоксидные системы одобрены для контакта с питьевой водой; нужны специальные сертификаты. Алюминиевые анодированные покрытия хорошо работают в пресной воде, но в морской воде быстро коррозируют. Цементные и керамические композиции дорогие, но крайне стойки к истиранию и совместимы практически со всеми средами.
Для промышленных клапанов в масляных системах применяют стойкие к углеводородам полиуретаны или специализированные эпоксидные системы. Для пара и высокотемпературных сред используют неорганические покрытия - оксидирование, фарфоровые эмали или специальные кремнийоксидные композиции. При вибрации и фреттинг-коррозии, когда две поверхности трутся друг о друга в условиях влажного воздуха, требуется дополнительная смазывающая способность. Здесь помогают антифрикционные сухие покрытия, такие как EFELE AF-511 Spray, которые обеспечивают защиту от вымывания смазочного слоя и образования окислов на контактирующих поверхностях в газовых подшипниках и стыках штока клапана с корпусом.
Температурный диапазон выбранного покрытия должен полностью охватывать рабочий диапазон клапана. Если система работает при -40 °C и +80 °C, то покрытие, рассчитанное на 0…+50 °C, потеряет эластичность на морозе и начнет трескаться.
Контроль качества: как убедиться, что покрытие нанесено правильно
Контроль начинается до нанесения.
Визуальный осмотр поверхности по ISO 8501-1 гарантирует, что степень очистки достаточна. Замер профиля шероховатости (обычно 40–100 мкм) проверяется профилометром. Влажность воздуха не должна превышать 85%, температура поверхности - быть выше точки росы минимум на 3 °C, иначе вода конденсируется на металле и портит адгезию.
Во время и после нанесения контролируют:
Толщину каждого слоя сразу после нанесения (мокрая пленка) и после сушки (сухая пленка). ISO 2808 предписывает использовать калиброванный толщинометр в минимум трех точках на элемент, обычно в центре и по краям.
Адгезию по ISO 4624 (метод кросс-адгезии или отслаивания): на высохшем покрытии делают два перекрещивающихся разреза, затем пытаются отодрать покрытие лейкопластырем. Если оно легко отслаивается, значит адгезия плохая.
Ударопрочность по ISO 6603: прибор с известной энергией наносит удар по покрытию; если оно растрескалось или отслоилось, удар был выше допустимого.
Стойкость к коррозии в агрессивных средах проверяют ускоренными тестами: солевой туман (ASTM B117) минимум 500 часов, или методом NORSOK для offshore-систем.
На производстве спецификация часто требует наличие приложения с протоколами контроля: толщинометрии, адгезии, условий нанесения (температура, влажность, время между слоями). Если производитель их не предоставил, это повод требовать переделки, а не принимать товар.
Часто задаваемые вопросы
Что означает сокращение HF на предохранительных клапанах?
В стандартных международных документах HF не имеет универсального определения. Это может быть внутренним кодом производителя, обозначением конкретного типа покрытия в его каталоге или специфическим стандартом компании. Для уточнения необходимо обратиться к технической документации или спецификации изделия. Не следует полагаться на аббревиатуру без расшифровки в контексте конкретного поставщика.
Нужны ли специальные покрытия для клапанов внутри помещений?
Да, даже внутри зданий возможна коррозия категории C2–C3 из-за влажности, конденсата на трубах, технологических выбросов или санитарной очистки. ISO 12944 учитывает эти условия. Если помещение отапливается и относительно сухое, может хватить базовой защиты (С1–C2), но при наличии пара, влажности выше 65% или контакте с моющими средствами нужно переходить на C3 и выше с соответствующей толщиной покрытия.
Влияет ли толщина покрытия на срок службы клапана?
Толщина очень важна, но только в контексте подготовки поверхности и материалов. Чем выше категория коррозивности, тем больше должна быть толщина. Однако без правильной очистки поверхности и подходящей системы (грунт + промежуточный слой + финиш) толстое покрытие может отслоиться целыми пластами. Оптимум - соответствие ISO 12944 для вашей среды плюс контроль качества нанесения.
Можно ли наносить полимерное покрытие на клапан, который уже работает с предыдущим покрытием?
Не всегда. Если старое покрытие хорошо приклеено и совместимо с новым, можно нанести новый слой после подготовки (зачистки, праймирования). Если старое покрытие отслаивается, вздутое или химически несовместимо, его нужно полностью удалить, вернув металл к степени очистки Sa 2.5. Производитель нового покрытия должен указать совместимость в техническом листе.
Как выбрать между эпоксидной и полиуретановой системой?
Эпоксидная система лучше для внутренних поверхностей, контакта с водой и щелочами, а также для дополнительных слоев (промежуточные). Полиуретановая превосходит в стойкости к УФ, внешним воздействиям и эластичности при низких температурах, поэтому для финишного слоя на открытом воздухе в морских условиях ее предпочитают. Часто применяют комбинацию: эпоксидный грунт и промежуточный слой + полиуретановый финиш.
Заключение
Выбор покрытия для запорной арматуры и клапанов - это систематический процесс, начинающийся с анализа среды эксплуатации, ее классификации по ISO 12944 и определения требуемой толщины и типа системы. Не существует универсального покрытия «на все случаи»: влажный промышленный цех, морское побережье, агрессивные химические среды и высокие температуры требуют разных подходов. Грунт, промежуточный слой и финиш должны подбираться единой системой, а не отдельными компонентами.
Конкретный шаг: проанализируйте реальные условия работы вашего клапана (влажность, соль, химреагенты, температура, абразив), определите коррозионную категорию, сверьте требуемую DFT и периодичность контроля со спецификацией производителя или инженерным стандартом вашего предприятия. Требуйте от поставщика протоколов контроля адгезии, толщины и условий нанесения - это гарантирует, что покрытие прослужит весь заявленный срок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.