
Покрытие для болтов: как подготовить поверхность и зачем нужен активатор
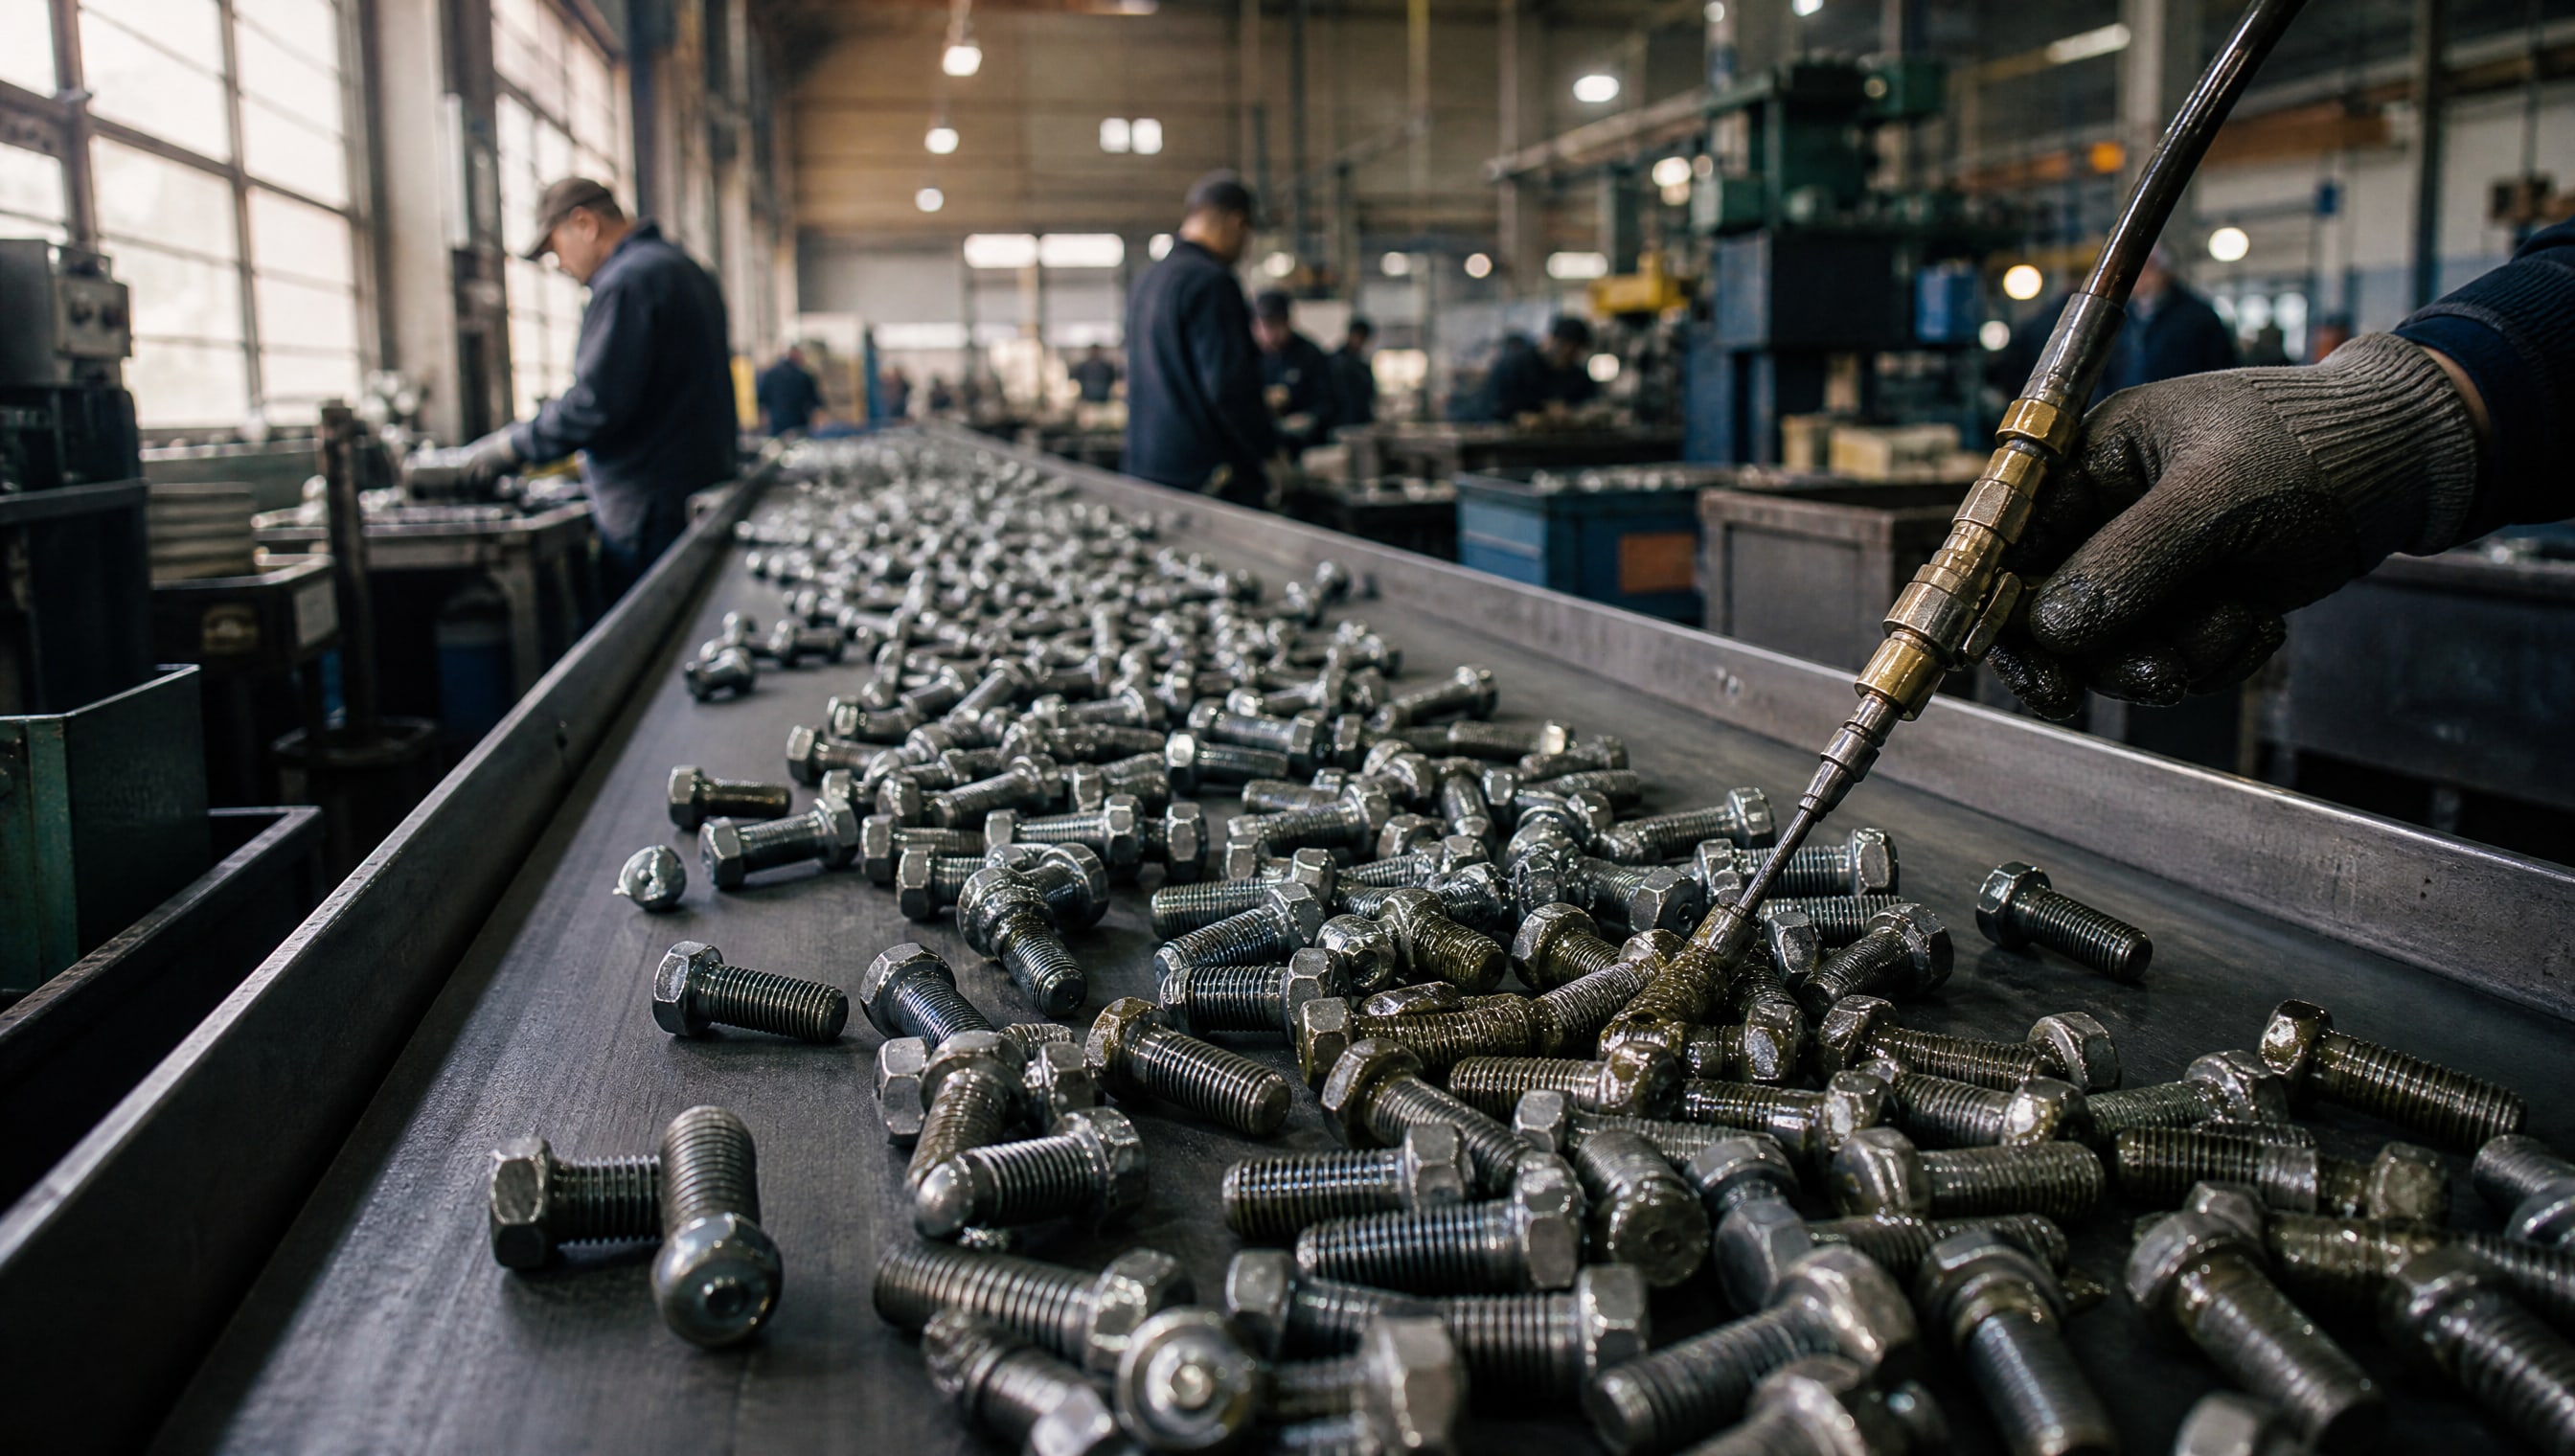
Покрытие для болтов - это не просто защита от коррозии. Это целая технологическая цепочка, начинающаяся с подготовки поверхности. Болт приходит со стоянки с заводской консервационной смазкой, окалиной, следами ржавчины и грязью. Если просто нанести краску или цинк на такую поверхность, покрытие держаться не будет: отслаивается, вздувается, коррозия проходит сквозь него. Эта статья объясняет, почему подготовка поверхности болтов критична для долговечности покрытия, какие операции входят в предмонтажную расконсервацию, какое оборудование и очистители использовать, и как избежать дорогостоящего брака.
Материал написан для инженеров, снабженцев и технических специалистов, которые отвечают за качество крепежных соединений или координируют закупку болтов с защитным покрытием для ответственных узлов.
Почему подготовка поверхности определяет долговечность покрытия
Болты, поступающие со склада поставщика, уже несут на себе защиту: заводскую консервационную смазку, которая предохраняет их от коррозии при хранении и транспортировке.
Казалось бы, это помощь. На деле - серьезное препятствие. Смазка образует пленку, которая не позволяет покрытию прилипнуть к металлу. То же относится к окалине (тонкий слой окисей железа), грязи и ржавчине.
Когда покрытие (краска, цинк, антифрикционный слой, чернение) наносится на загрязненную поверхность, молекулы покрытия не могут сцепиться с металлом. Нет адгезии - покрытие держится только за счет поверхностного давления. При вибрации, тепловом расширении, или просто через несколько месяцев оно отслаивается. Под отслоившимся участком быстро начинается коррозия, и болт теряет несущую способность.
Именно поэтому все руководства по подготовке крепежа подчеркивают: это не факультативный этап производства. Это обязательная операция для любого ответственного узла.
Для высокопрочных болтов вопрос подготовки обостряется еще больше. Такие крепежи работают с высоким натяжением, и любое отслоение или дефект покрытия может привести к развитию трещины и хрупкому разрушению. Плюс - есть риск наводороживания стали (обогащение стали водородом, ведущее к охрупчиванию). Неправильная подготовка, особенно кислотное травление без защиты, может этот риск повысить.
Этапы расконсервации и механической очистки болтов
Подготовка болтов перед нанесением защитного покрытия включает несколько последовательных операций.
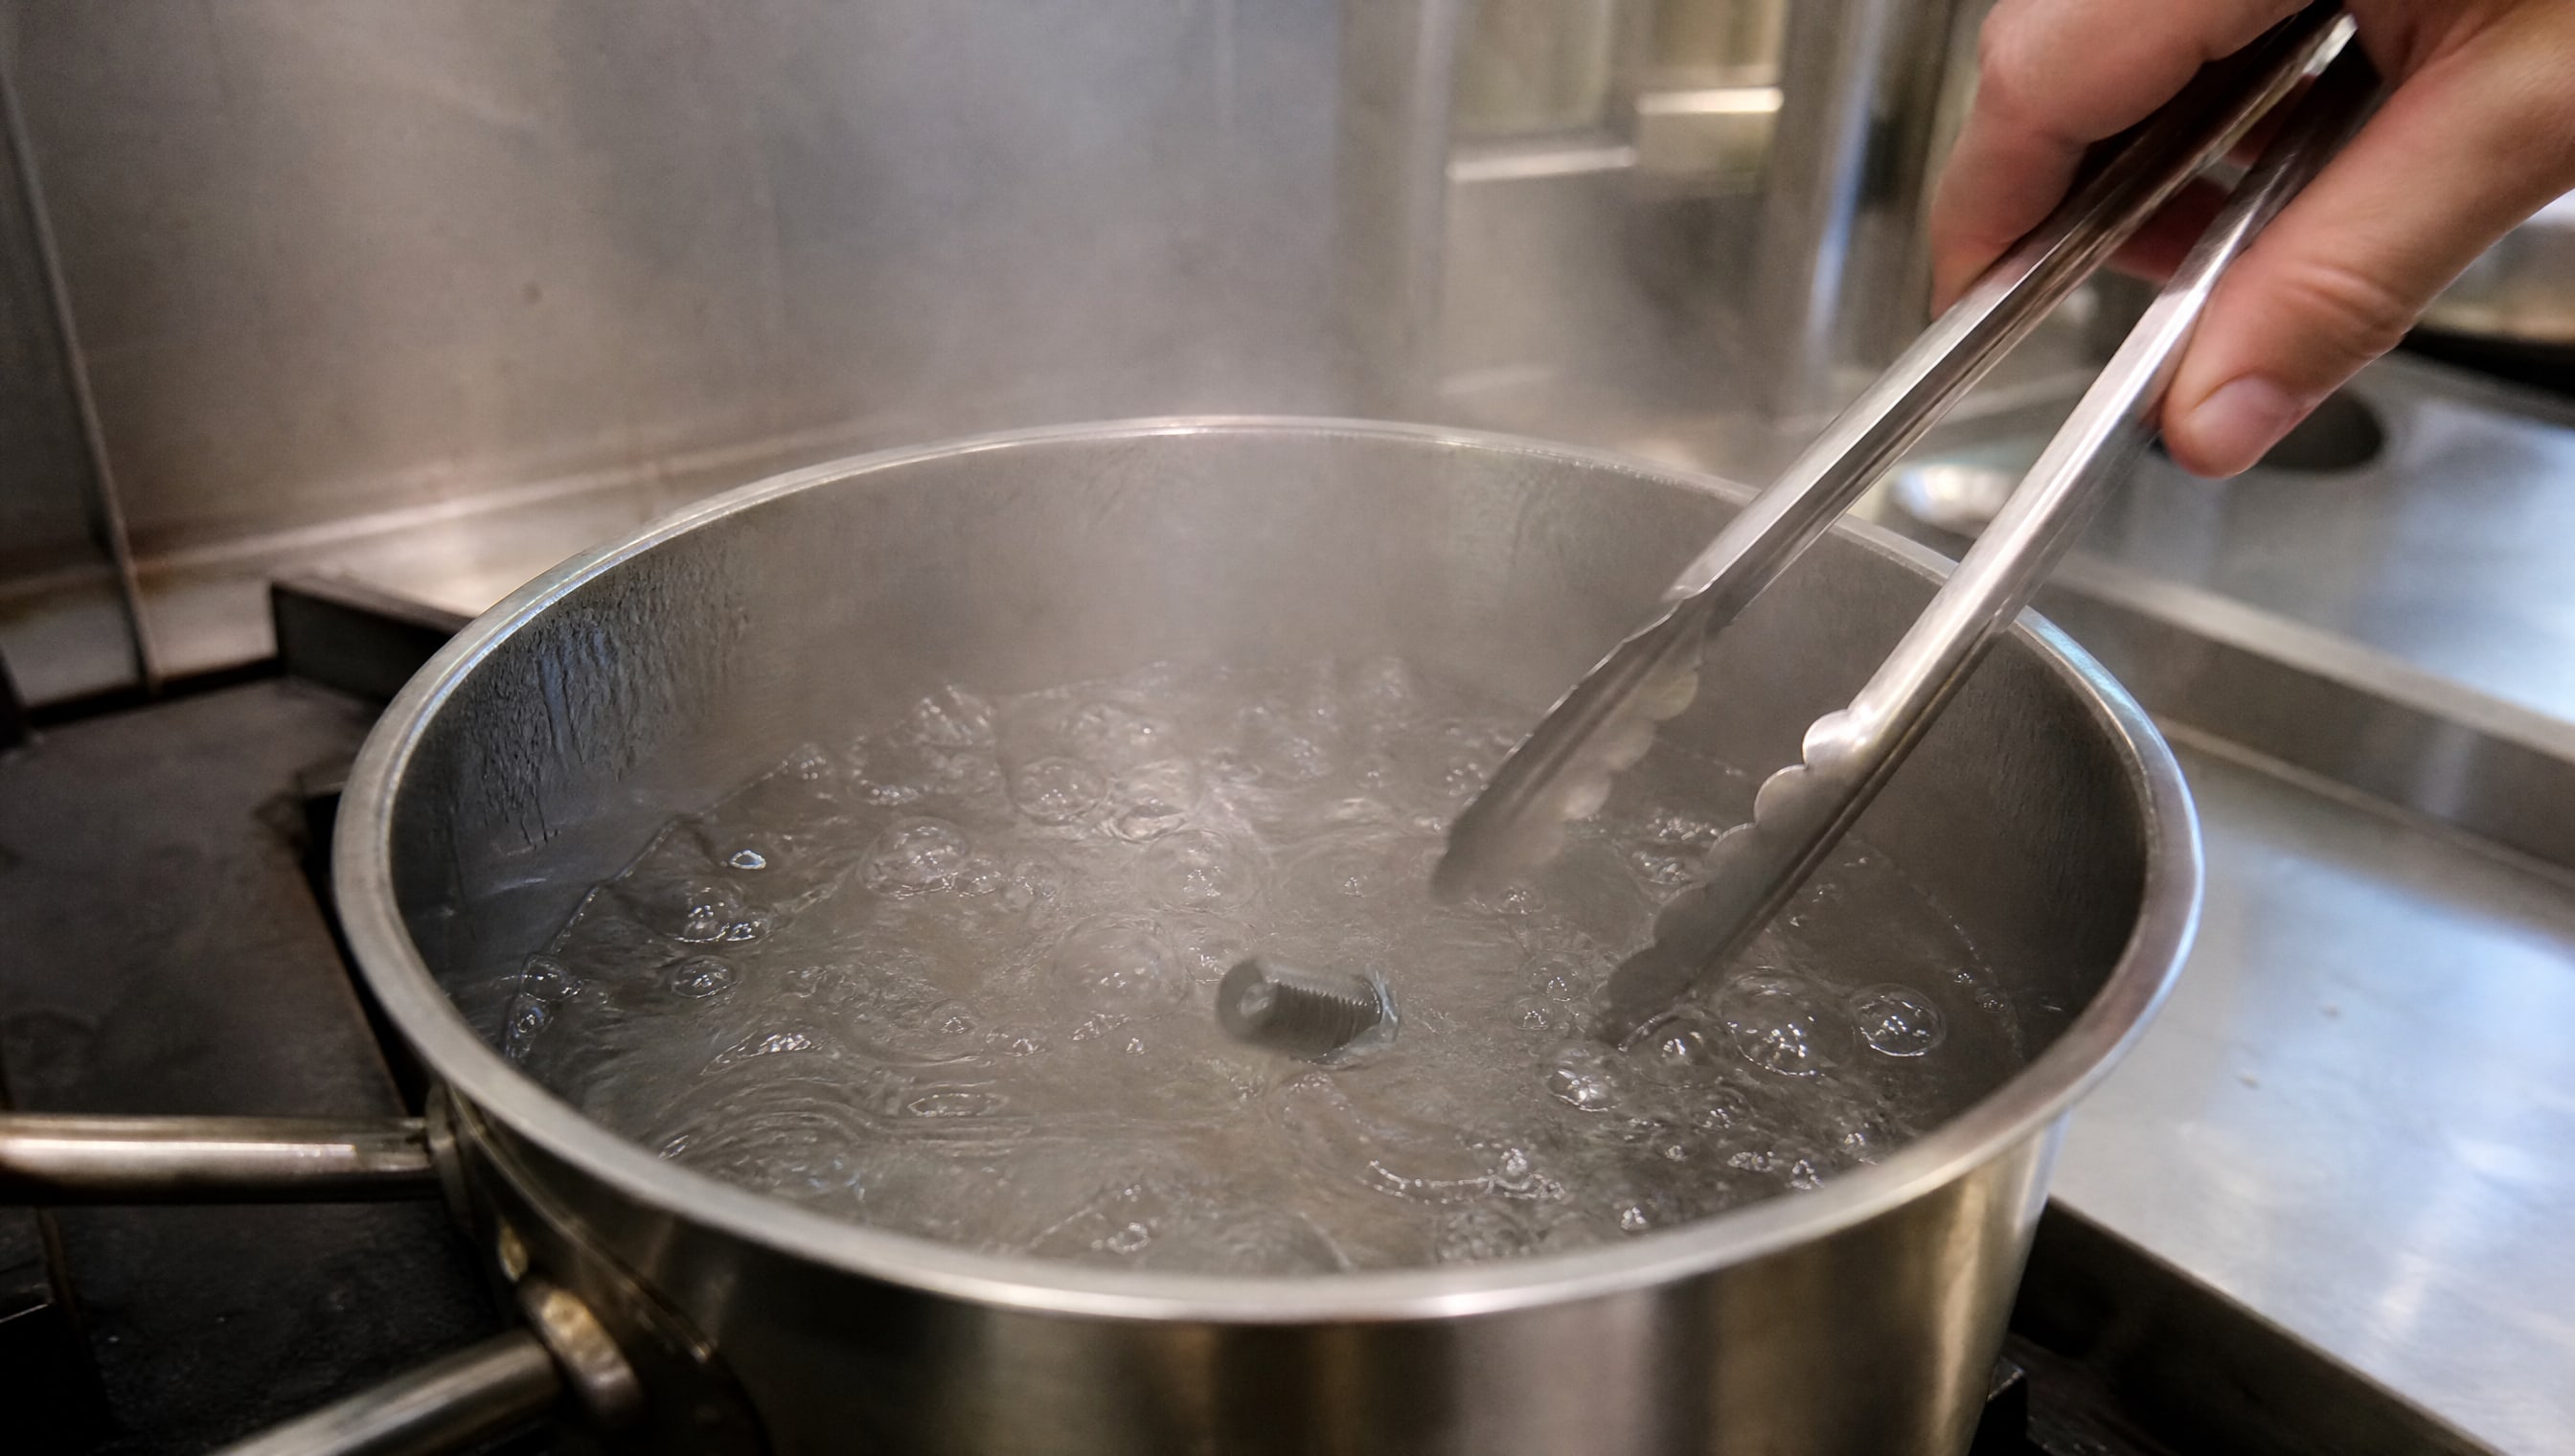
Они выполняются по ГОСТ 9.402–2004 (поверхности и материалы электрооборудования) и СТО 0051-2006 (болтовые соединения, расконсервация и смазка).
Кипячение в воде (расконсервация)
На первом этапе болты кипятят в воде температурой 80–100 °C в течение 10–15 минут. Горячая вода размягчает и вымывает заводскую консервационную смазку, выносит грязь и способствует отслоению окалины. Это не травление и не химическое разложение - чисто механическое вымывание.
После кипячения болты горячими промывают в смеси, состоящей на 70–75 % из неэтилированного бензина и на 30–25 % из минерального масла. Эта смесь растворяет оставшиеся микроскопические следы смазки и испаряется, оставляя на поверхности тонкий защитный слой масла.
Абразивно-струйная очистка
Если требуется более высокая степень чистоты - например, перед нанесением грунтовки или покраской - применяют пескоструйную обработку. Она удаляет ржавчину, оксидную пленку, остатки консервации и достигает поверхности голого металла. Стандарт ISO 8501-1 регламентирует степени очистки: Sa 2½ означает удаление почти всех видимых загрязнений, остаются только следы тонкой пленки в самых глубоких впадинах. Эта степень - оптимальна для нанесения защитных систем.
Пескоструйная обработка требует специального оборудования (компрессор, абразивный материал, пескоструйный пистолет), но гарантирует воспроизводимую адгезию по всей геометрии болта, включая зоны под головкой, впадины резьбы и труднодоступные места, куда не проникает жидкий очиститель.
Исключение кислотного травления для высокопрочного крепежа
Кислотное травление - классический способ удалить ржавчину и окалину. Но для болтов прочностью 10.9 и выше его применять опасно. Кислота способствует абсорбции водорода в сталь, что повышает риск наводороживания (водородного охрупчивания). Этот процесс часто скрытый: болт может выглядеть целым, но уже потерял пластичность и при нагреве или ударе ломается хрупко.
Вместо кислотного травления для высокопрочного крепежа рекомендуют легкий абразивно-струйный бластинг. Он удаляет продукты коррозии и оксидную пленку, но не вводит водород в сталь. Если кислотное травление все же необходимо (например, для мягкого крепежа или внутристроительного назначения), его должно сопровождать удаление водорода: либо немедленное нанесение защитного слоя, либо последующий контролируемый отжиг.
Очиститель-активатор: назначение и выбор
На практике в цехе часто нет возможности прибегать к кипячению и пескоструйке для каждого болта.
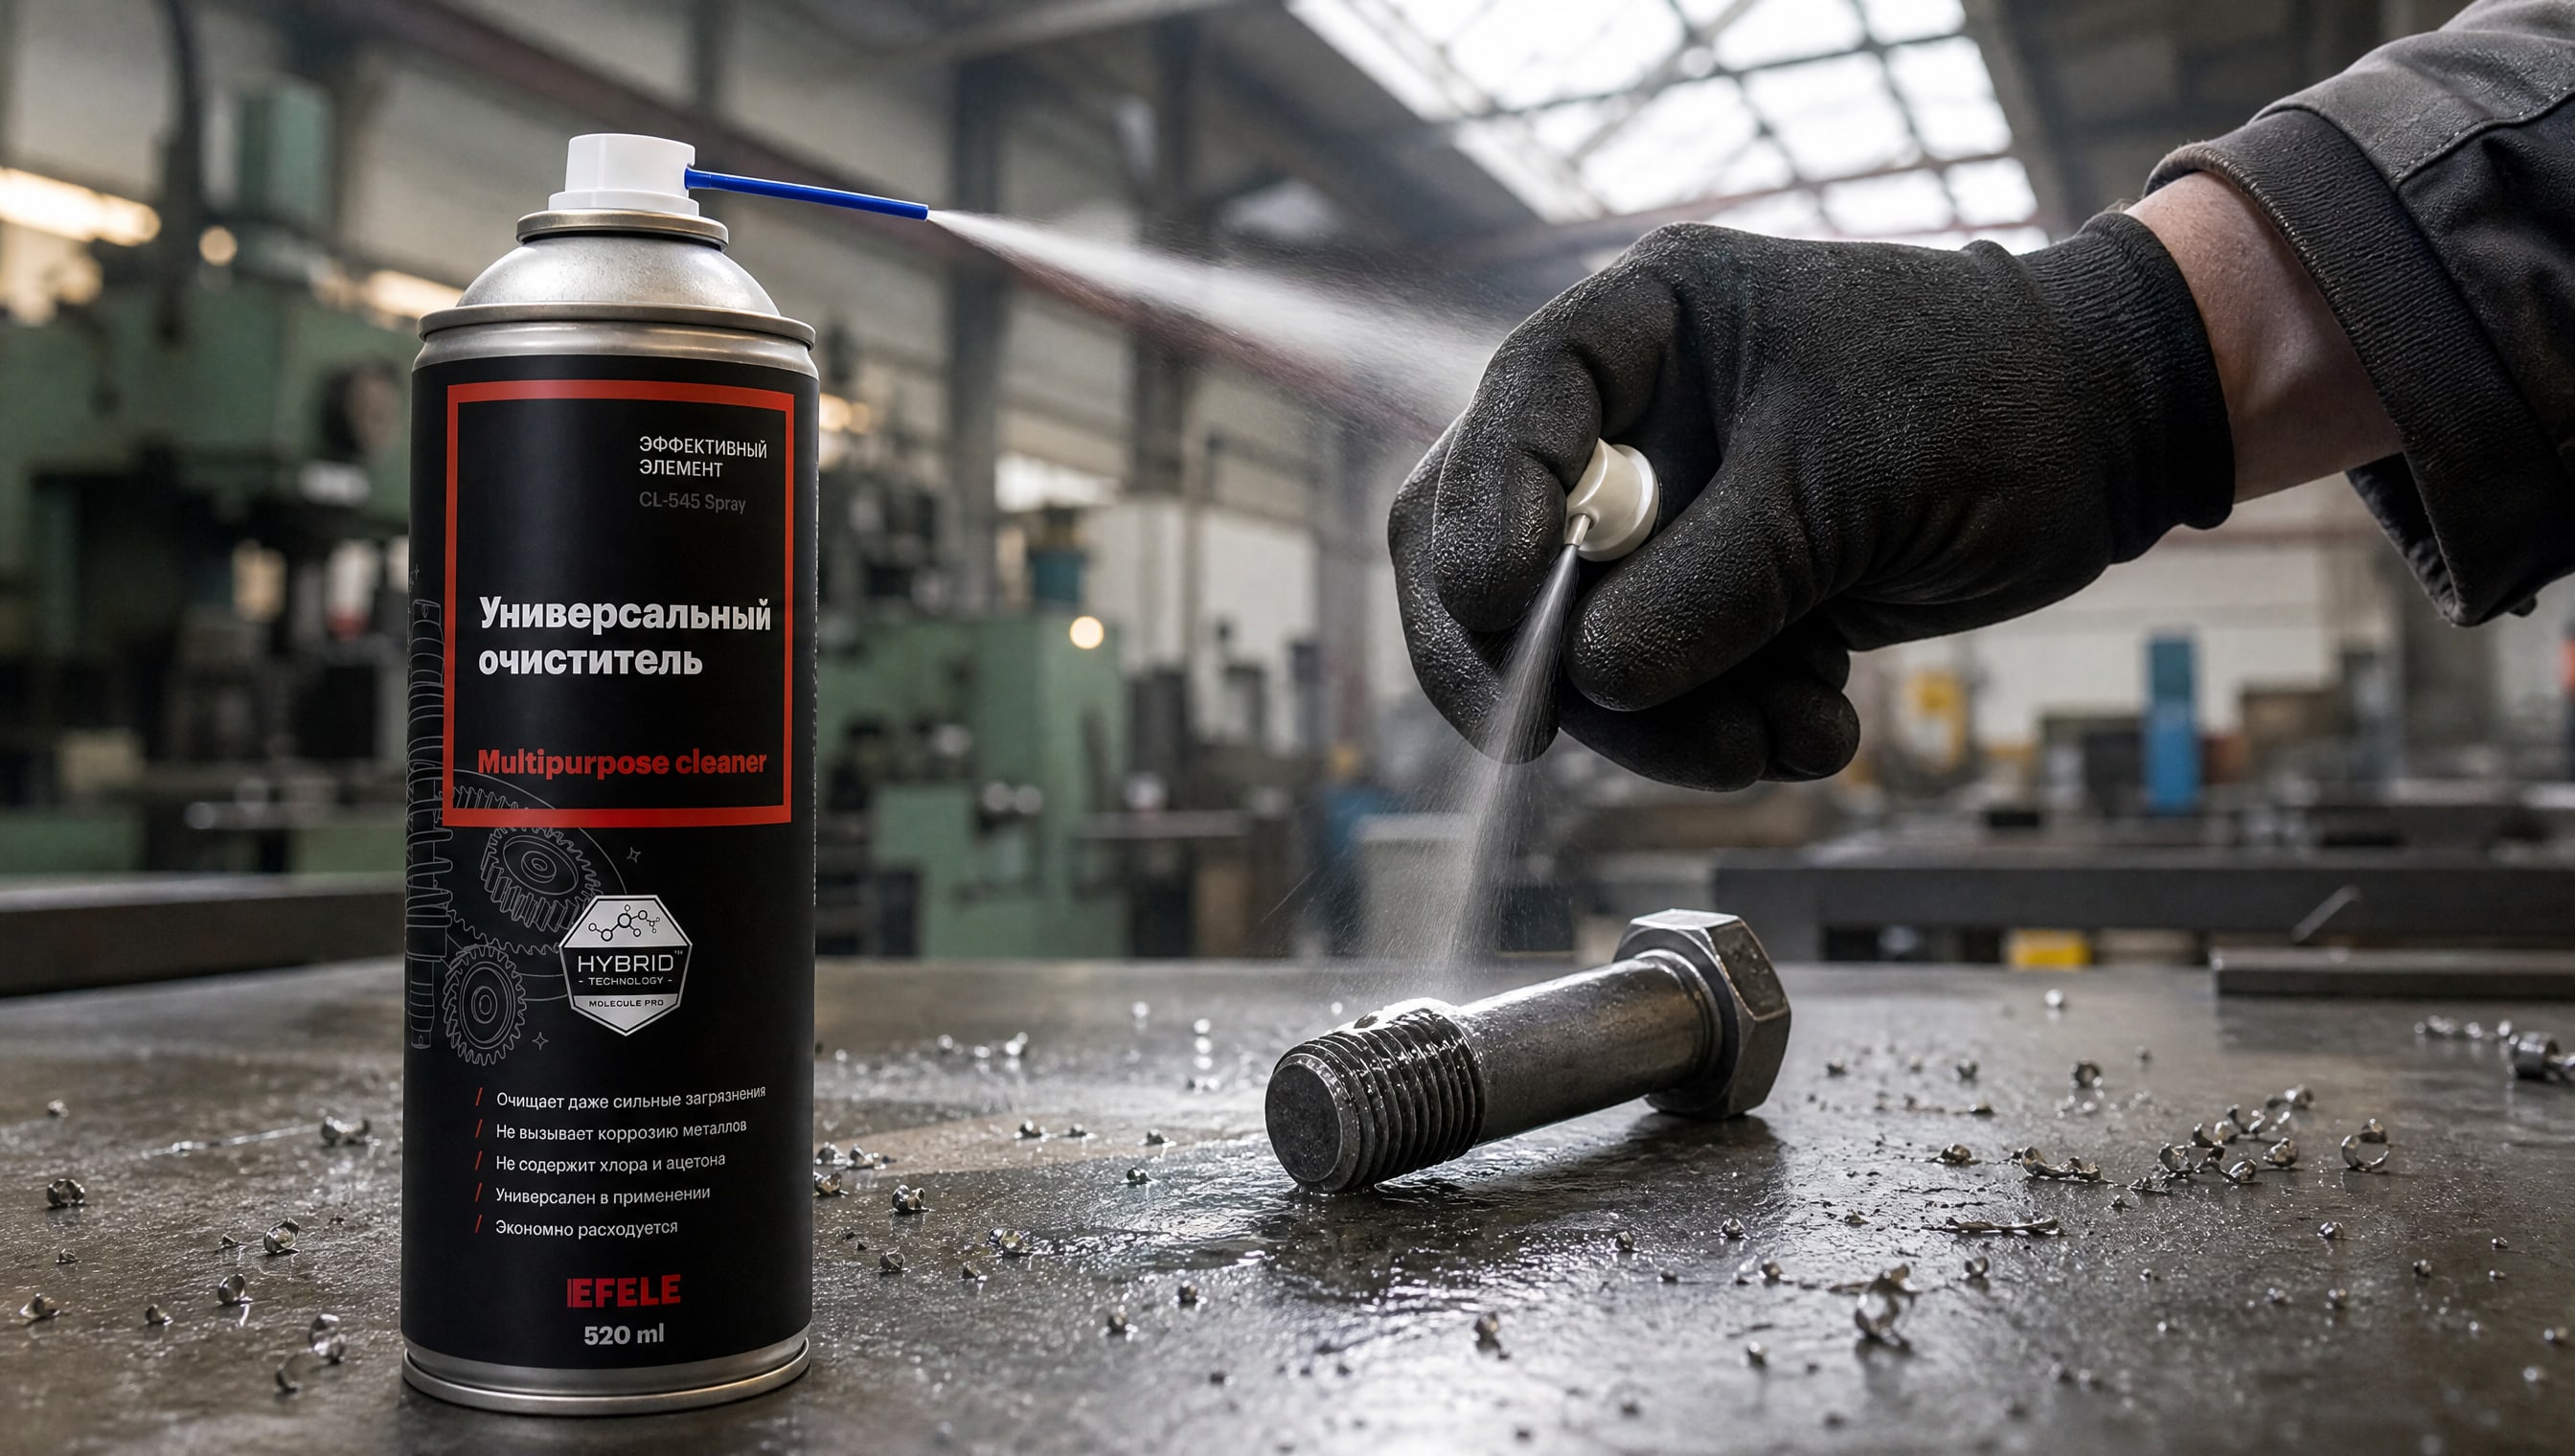
Для оперативной подготовки поверхности используют универсальные очистители-активаторы - жидкие составы, которые в одном флаконе объединяют обезжиривание, удаление ржавчины и активацию поверхности.
Как работает очиститель-активатор
Очиститель-активатор - это многокомпонентный состав. Растворители в его составе проникают в микротрещины и вытесняют оттуда старую смазку, грязь и влагу. Активные химические компоненты вступают в реакцию с тонкой ржавчиной и окислами, разрушая их или связывая в растворимую форму. Одновременно активатор создает на поверхности тонкую реактивную пленку, которая препятствует развитию вторичной коррозии в промежутке между очисткой и нанесением покрытия.
Для эффективной подготовки поверхности болтов перед нанесением покрытия рекомендуется использовать универсальный очиститель-активатор EFELE CL-545 Spray, который быстро и качественно обезжиривает металлические поверхности, удаляет следы консервационной смазки и старой ржавчины, и создает условия для надежной адгезии защитного слоя.
Применение очистителя-активатора обычно выглядит так: болт укладывают на ветошь или в ванну, распыляют состав, дают ему 5–10 минут для действия, затем протирают чистой тряпкой. Излишки состава удаляют, но не до полной сухости - тонкая реактивная пленка остается. Сразу после этого наносят защитное покрытие.
Выбор очистителя в зависимости от типа покрытия
Не все очистители универсальны. Для чернения (холодного воронения) нужны составы, которые не оставляют маслянистого слоя и не препятствуют поглощению кислорода металлом. Для нанесения грунтовки или краски требуется максимальное обезжиривание - до степени 1 по ГОСТ 9.402–2004. Для антифрикционных покрытий важна не только чистота, но и активация - пленка должна способствовать образованию прочной связи между металлом и органическим вяжущим.
При выборе очистителя-активатора смотрят на его совместимость с плановым покрытием, на скорость действия (в цеху часто нет времени ждать часами), на испаряемость (остаток не должен нарушить монтаж или электрическое соединение), и на безопасность для персонала (летучесть растворителя, воспламеняемость, токсичность).
Антифрикционное покрытие для болтов: значение подготовки
Антифрикционные покрытия решают несколько задач одновременно: они защищают болт от коррозии, снижают коэффициент трения между болтом и гайкой, облегчают монтаж и демонтаж, предотвращают самоотвинчивание из-за микровибраций.
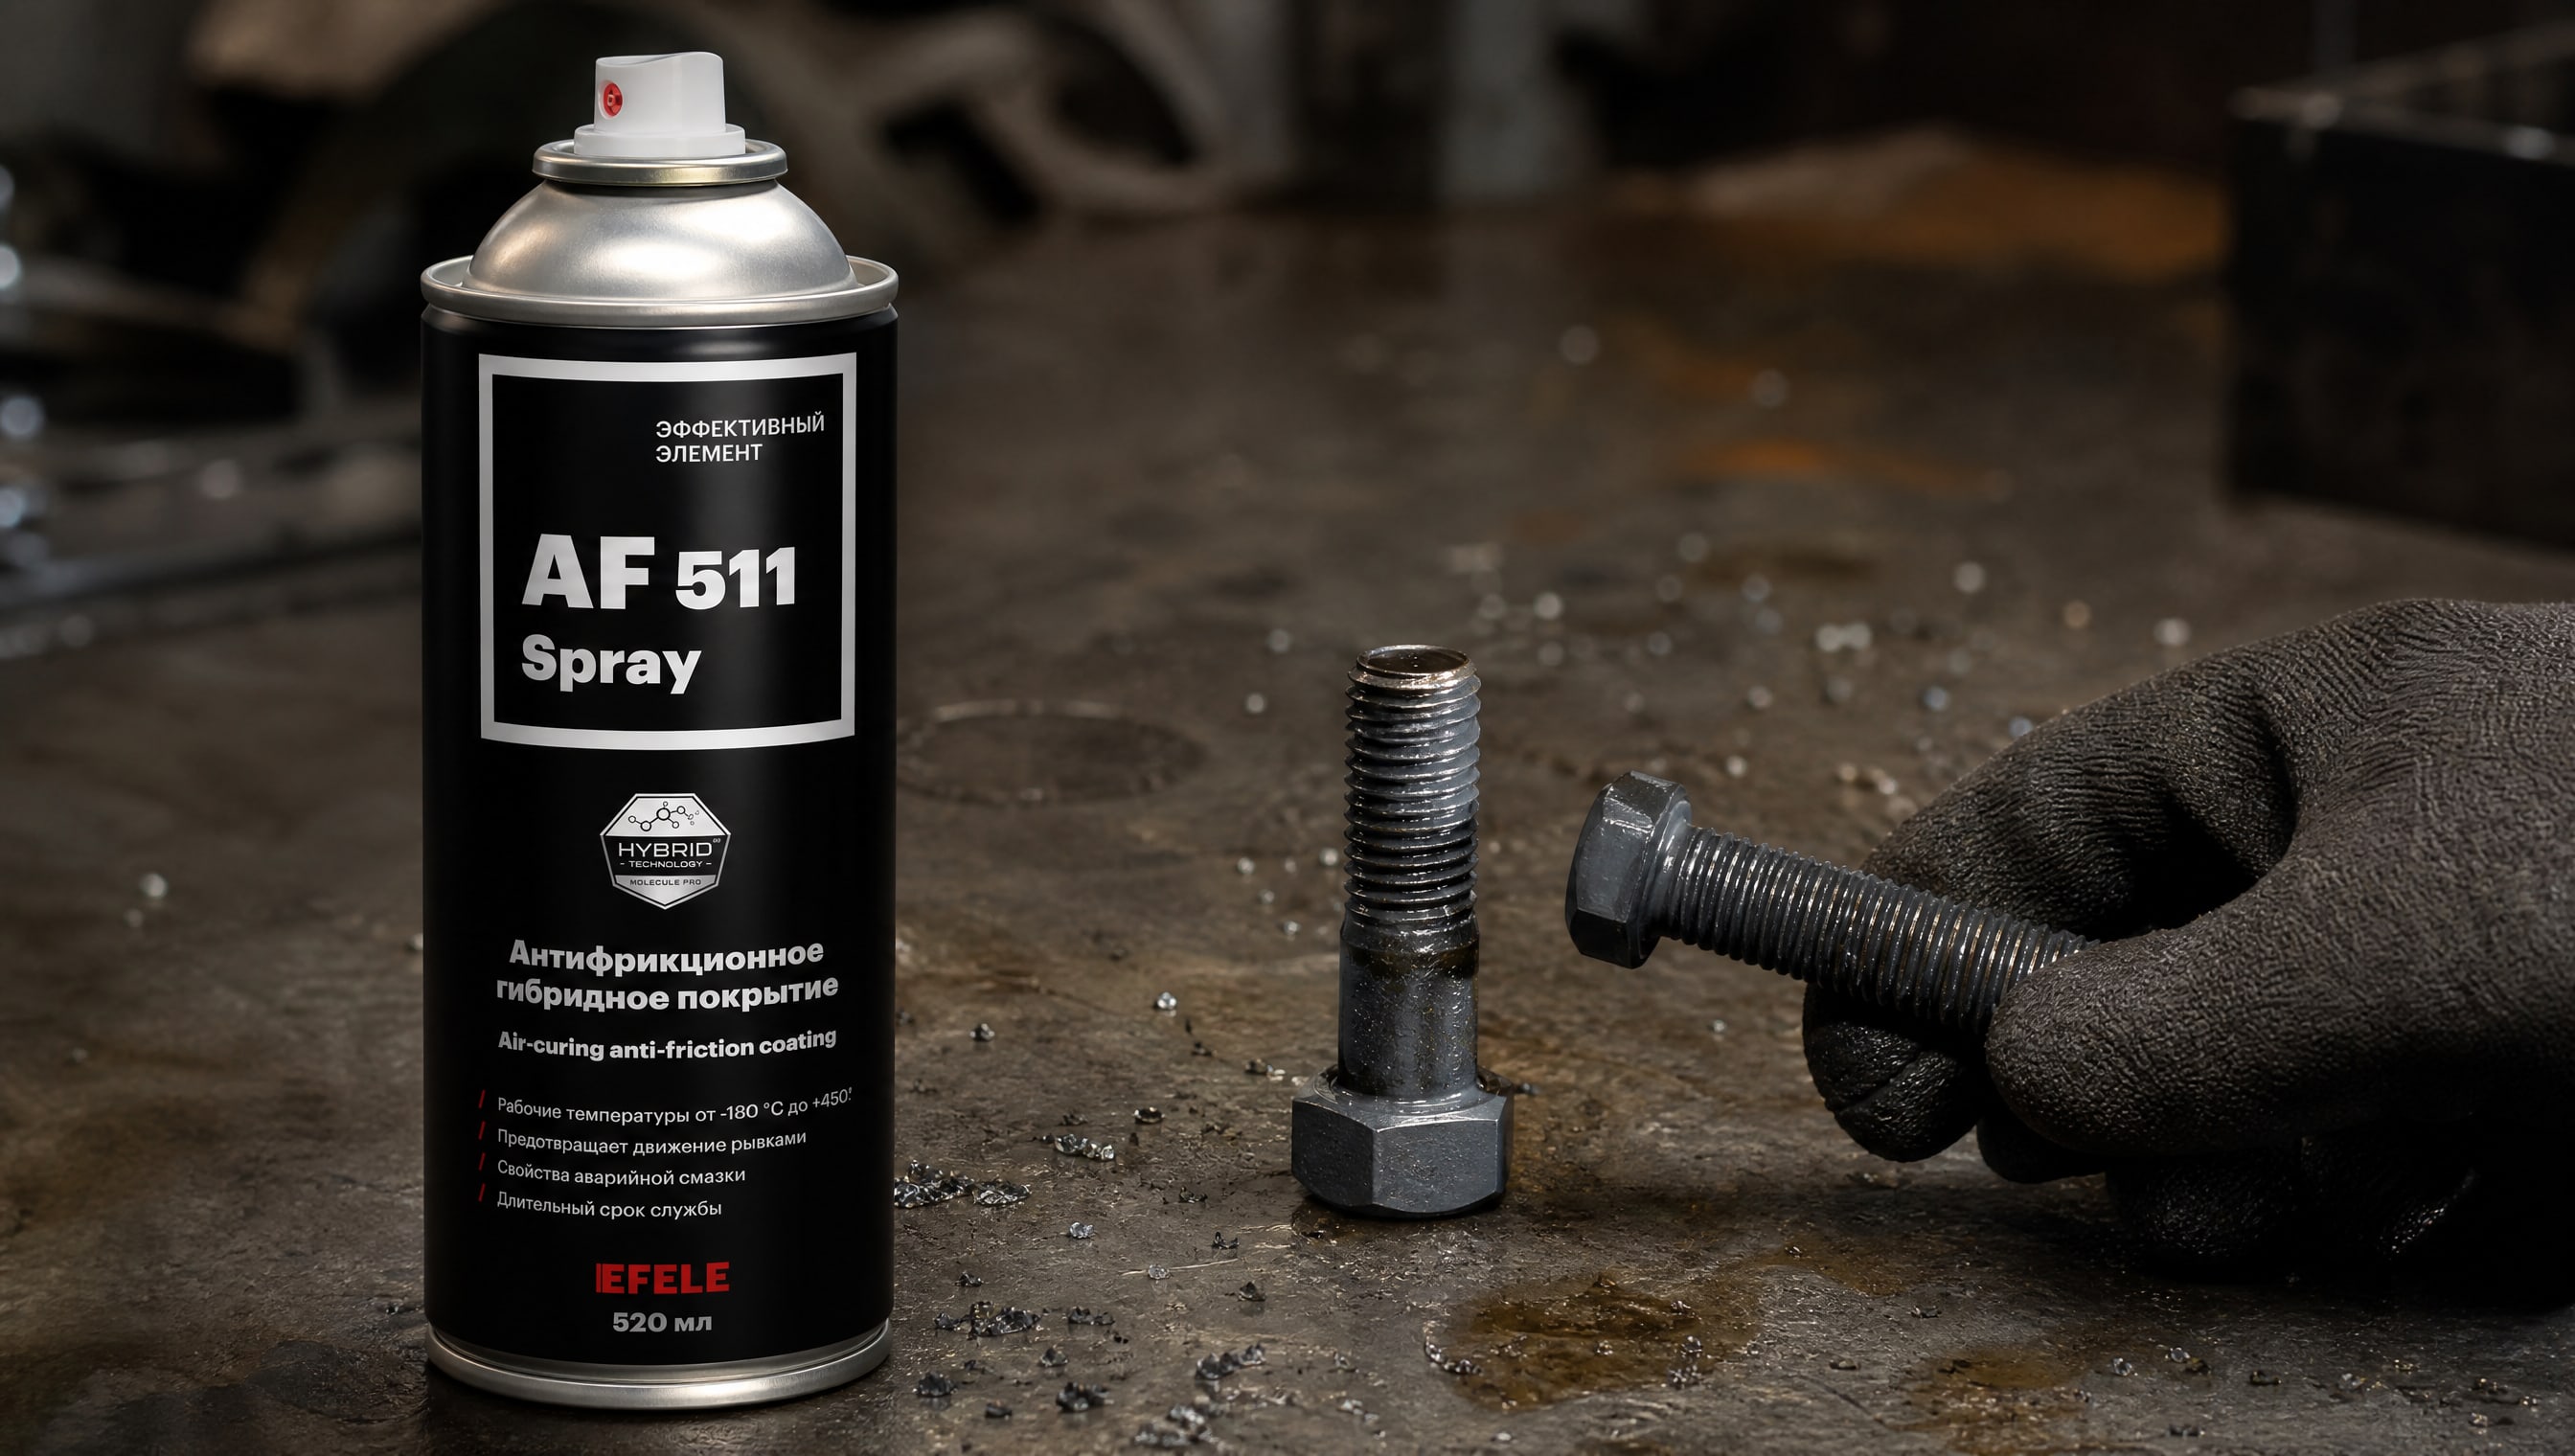
Типовые антифрикционные системы на основе ПТФЕ (политетрафторэтилена), молибдена или других твердых смазочных материалов.
Но здесь подготовка поверхности особенно критична. Антифрикционное покрытие - это тонкий слой (часто 5–15 микрон), и его адгезия зависит от молекулярного контакта металла с органическим связующим. Если на болте остались следы консервационного масла, окалины или грязи, это «подушка» между металлом и покрытием. Покрытие скользит по ней, не держится, начинает слущиваться.
Кроме того, для антифрикционных покрытий критична равномерность нанесения. Подготовка должна обеспечивать воспроизводимую адгезию по всей геометрии болта: по округлой головке, по резьбе, по боковым граням стержня. Если подготовка неровная, в одних местах покрытие отлично адгезирует, в других - едва держится. Результат - очаги отслоения и неравномерный износ.
В качестве антифрикционного покрытия, способного защитить болты от коррозии и обеспечить легкий монтаж и демонтаж, можно рассмотреть EFELE AF-511 Spray, которое отверждается при комнатной температуре, работает в диапазоне от минус 40 до плюс 150 °C и не требует сложного оборудования для нанесения - достаточно баллончика и пистолета-аэрозоля.
Критические зоны болта: почему подготовка должна быть полной
На болте есть несколько участков, где ошибки подготовки проявляются быстрее всего.
Под головкой болта - здесь сложная геометрия, переходы плоскостей, часто скапливается влага и грязь. Общая очистка может пропустить эти уголки. Если там остается консервационная смазка, развивается микрокоррозия, а покрытие отслаивается со сформированной коррозионной язвой.
В первых витках резьбы - трение между болтом и гайкой максимально здесь. Если покрытие тонко или имеет дефект, оно быстро стирается, и под ним появляется коррозия. Фреттинг-коррозия (микроскопическое поцарапывание с окислением) начинается.
На боковой поверхности стержня - здесь часто остаются следы производства: пятна остатков эмульсии, отпечатки пальцев (потожировые загрязнения), налет окиси. Если подготовка поверхности болтов будет сделана кое-как, именно эти участки будут коррозировать в первую очередь.
Полная подготовка означает, что каждый из этих участков доведен до одного стандарта чистоты. Это достигается либо полным кипячением и пескоструйкой, либо тщательным нанесением и выдержкой очистителя-активатора на всех поверхностях.
Стандарты и регламенты для подготовки поверхности
Подготовка поверхности болтов регламентирована несколькими стандартами, которые нужно соблюдать при закупке и контроле качества.
| Стандарт | Требование | Назначение |
|---|---|---|
| ГОСТ 9.402–2004 | Степень обезжиривания 1 (чистая поверхность без видимого масла) | Подготовка под грунтовку и краску |
| ISO 8501-1 | Абразивная очистка Sa 2½ (удаление 99 % окалины и ржавчины) | Подготовка под цинкование и защитные системы |
| СТО 0051-2006 | Расконсервация кипячением 10–15 минут, промывка в смеси бензина и масла | Подготовка высокопрочных болтовых соединений перед монтажом |
Для высокопрочных болтов прочностью 10.9 и выше используют дополнительное требование: исключение кислотного травления и контроль водородного насыщения. Если травление применено, должна следовать немедленная защита от вторичного окисления.
Вторичная коррозия: фактор времени
После механической очистки (абразивно-струйной обработки) или агрессивного обезжиривания болт оказывается в состоянии максимальной активности.
Голая стальная поверхность с высокой энергией готова вступить в реакцию с кислородом и влагой воздуха. Уже в течение первого часа на поверхности начинает образовываться тонкая оксидная пленка - вторичная коррозия.
Это означает, что окно между подготовкой и нанесением покрытия ограничено. В идеале покрытие наносят в течение 4–8 часов после очистки, а в экстремальных условиях (высокая влажность, морская атмосфера) - в течение 2–4 часов. Если медлить, адгезия упадет на 20–30 %, и покрытие не будет держаться так же долго.
Это один из аргументов в пользу очистителей-активаторов: они создают реактивную пленку, которая замедляет вторичную коррозию и расширяет окно для нанесения основного покрытия до 12–24 часов.
Часто задаваемые вопросы
Можно ли обойтись без очистки и сразу нанести покрытие?
Нет. Даже хорошее покрытие не прилипнет к грязной или маслянистой поверхности. Подготовка - это не факультативный этап; без нее покрытие либо отслаивается в течение нескольких месяцев, либо коррозия проходит сквозь него. Для ответственных узлов это недопустимо.
Почему кислотное травление вредно для высокопрочных болтов?
Кислота способствует абсорбции водорода в структуру стали. Для мягких сортов это не опасно, но для высокопрочных болтов (класс 10.9 и выше) водород вызывает охрупчивание - потерю пластичности. Болт может выглядеть целым, но при нагреве или ударной нагрузке ломается хрупко. Поэтому применяют абразивную очистку.
Как долго можно хранить болты после очистки?
После механической очистки (пескоструйка) - не более 4–8 часов при нормальной влажности, в сухой комнате. При высокой влажности или в помещении с морской атмосферой -2–4 часа. Если невозможно нанести покрытие в срок, болты обрабатывают очистителем-активатором, который замедляет вторичную коррозию и продлевает время до 24 часов.
Какая степень чистоты нужна: Sa 2½ или можно менее строгую?
Для цинкования, покраски и антифрикционных покрытий рекомендуют Sa 2½ (по ISO 8501-1). Это удаление 99 % видимых загрязнений и окалины. Менее строгие степени (Sa 1, Sa 2) допустимы только для неответственного крепежа; для высокопрочных болтов и соединений с контролируемым натяжением - требуется Sa 2½ или эквивалентное обезжиривание до степени 1 по ГОСТ 9.402–2004.
Что такое вид покрытия 019 для болта?
Это ГОСТ-обозначение цинкового покрытия определенной толщины и состава. Покрытие 01 - одна из стандартных групп защитных слоев (обычно 5–15 микрон цинка). Чем выше цифра, тем толще слой. Выбор зависит от условий эксплуатации: для сухого воздуха подходит тонкий слой, для влажной или агрессивной среды - толще.
Можно ли обойтись без пескоструйки и использовать только очиститель?
Да, если допуск по чистоте чуть мягче. Очиститель-активатор удаляет масло, грязь и тонкую ржавчину, но не может удалить плотную окалину или глубокую коррозию. Если болт в плохом состоянии (ржавый, с окалиной), нужна пескоструйка. Если болт чистый и загрязнен только маслом и пылью, очистителя достаточно.
Заключение
Подготовка поверхности болтов - это не маркетинговый ход и не перстраховка. Это фундамент, на котором стоит вся система защиты от коррозии и длительная работоспособность крепежного соединения. Болт со стоянки поставщика приходит со смазкой, окалиной, ржавчиной и грязью. Без удаления этого слоя покрытие, какое бы оно ни было (цинк, краска, антифрикционный слой, чернение), не будет держаться.
Процесс подготовки включает расконсервацию (кипячение, промывка), механическую очистку (пескоструйка до Sa 2½) или химическое обезжиривание (специализированные очистители-активаторы). Для высокопрочного крепежа категорически исключают кислотное травление - вместо него используют абразивную очистку, чтобы избежать наводороживания. После подготовки критично соблюдать сроки нанесения покрытия: вторичная коррозия развивается за часы.
Следующий шаг: проверьте, какой тип покрытия требуется для вашего узла (цинкование, краска, антифрикционный слой), уточните в спецификации требуемую степень очистки, выберите поставщика, гарантирующего соблюдение стандартов ГОСТ 9.402–2004 и ISO 8501-1, и на закупке явно указывайте требование о предварительной подготовке поверхности. Если готовые болты заказывают с нанесенным покрытием, запросите сертификат о выполненной подготовке; если готовите покрытие в собственном цеху - приобретите соответствующий очиститель и соблюдайте регламент сроков.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.