
Подготовка поверхности стальных деталей перед нанесением защитных покрытий
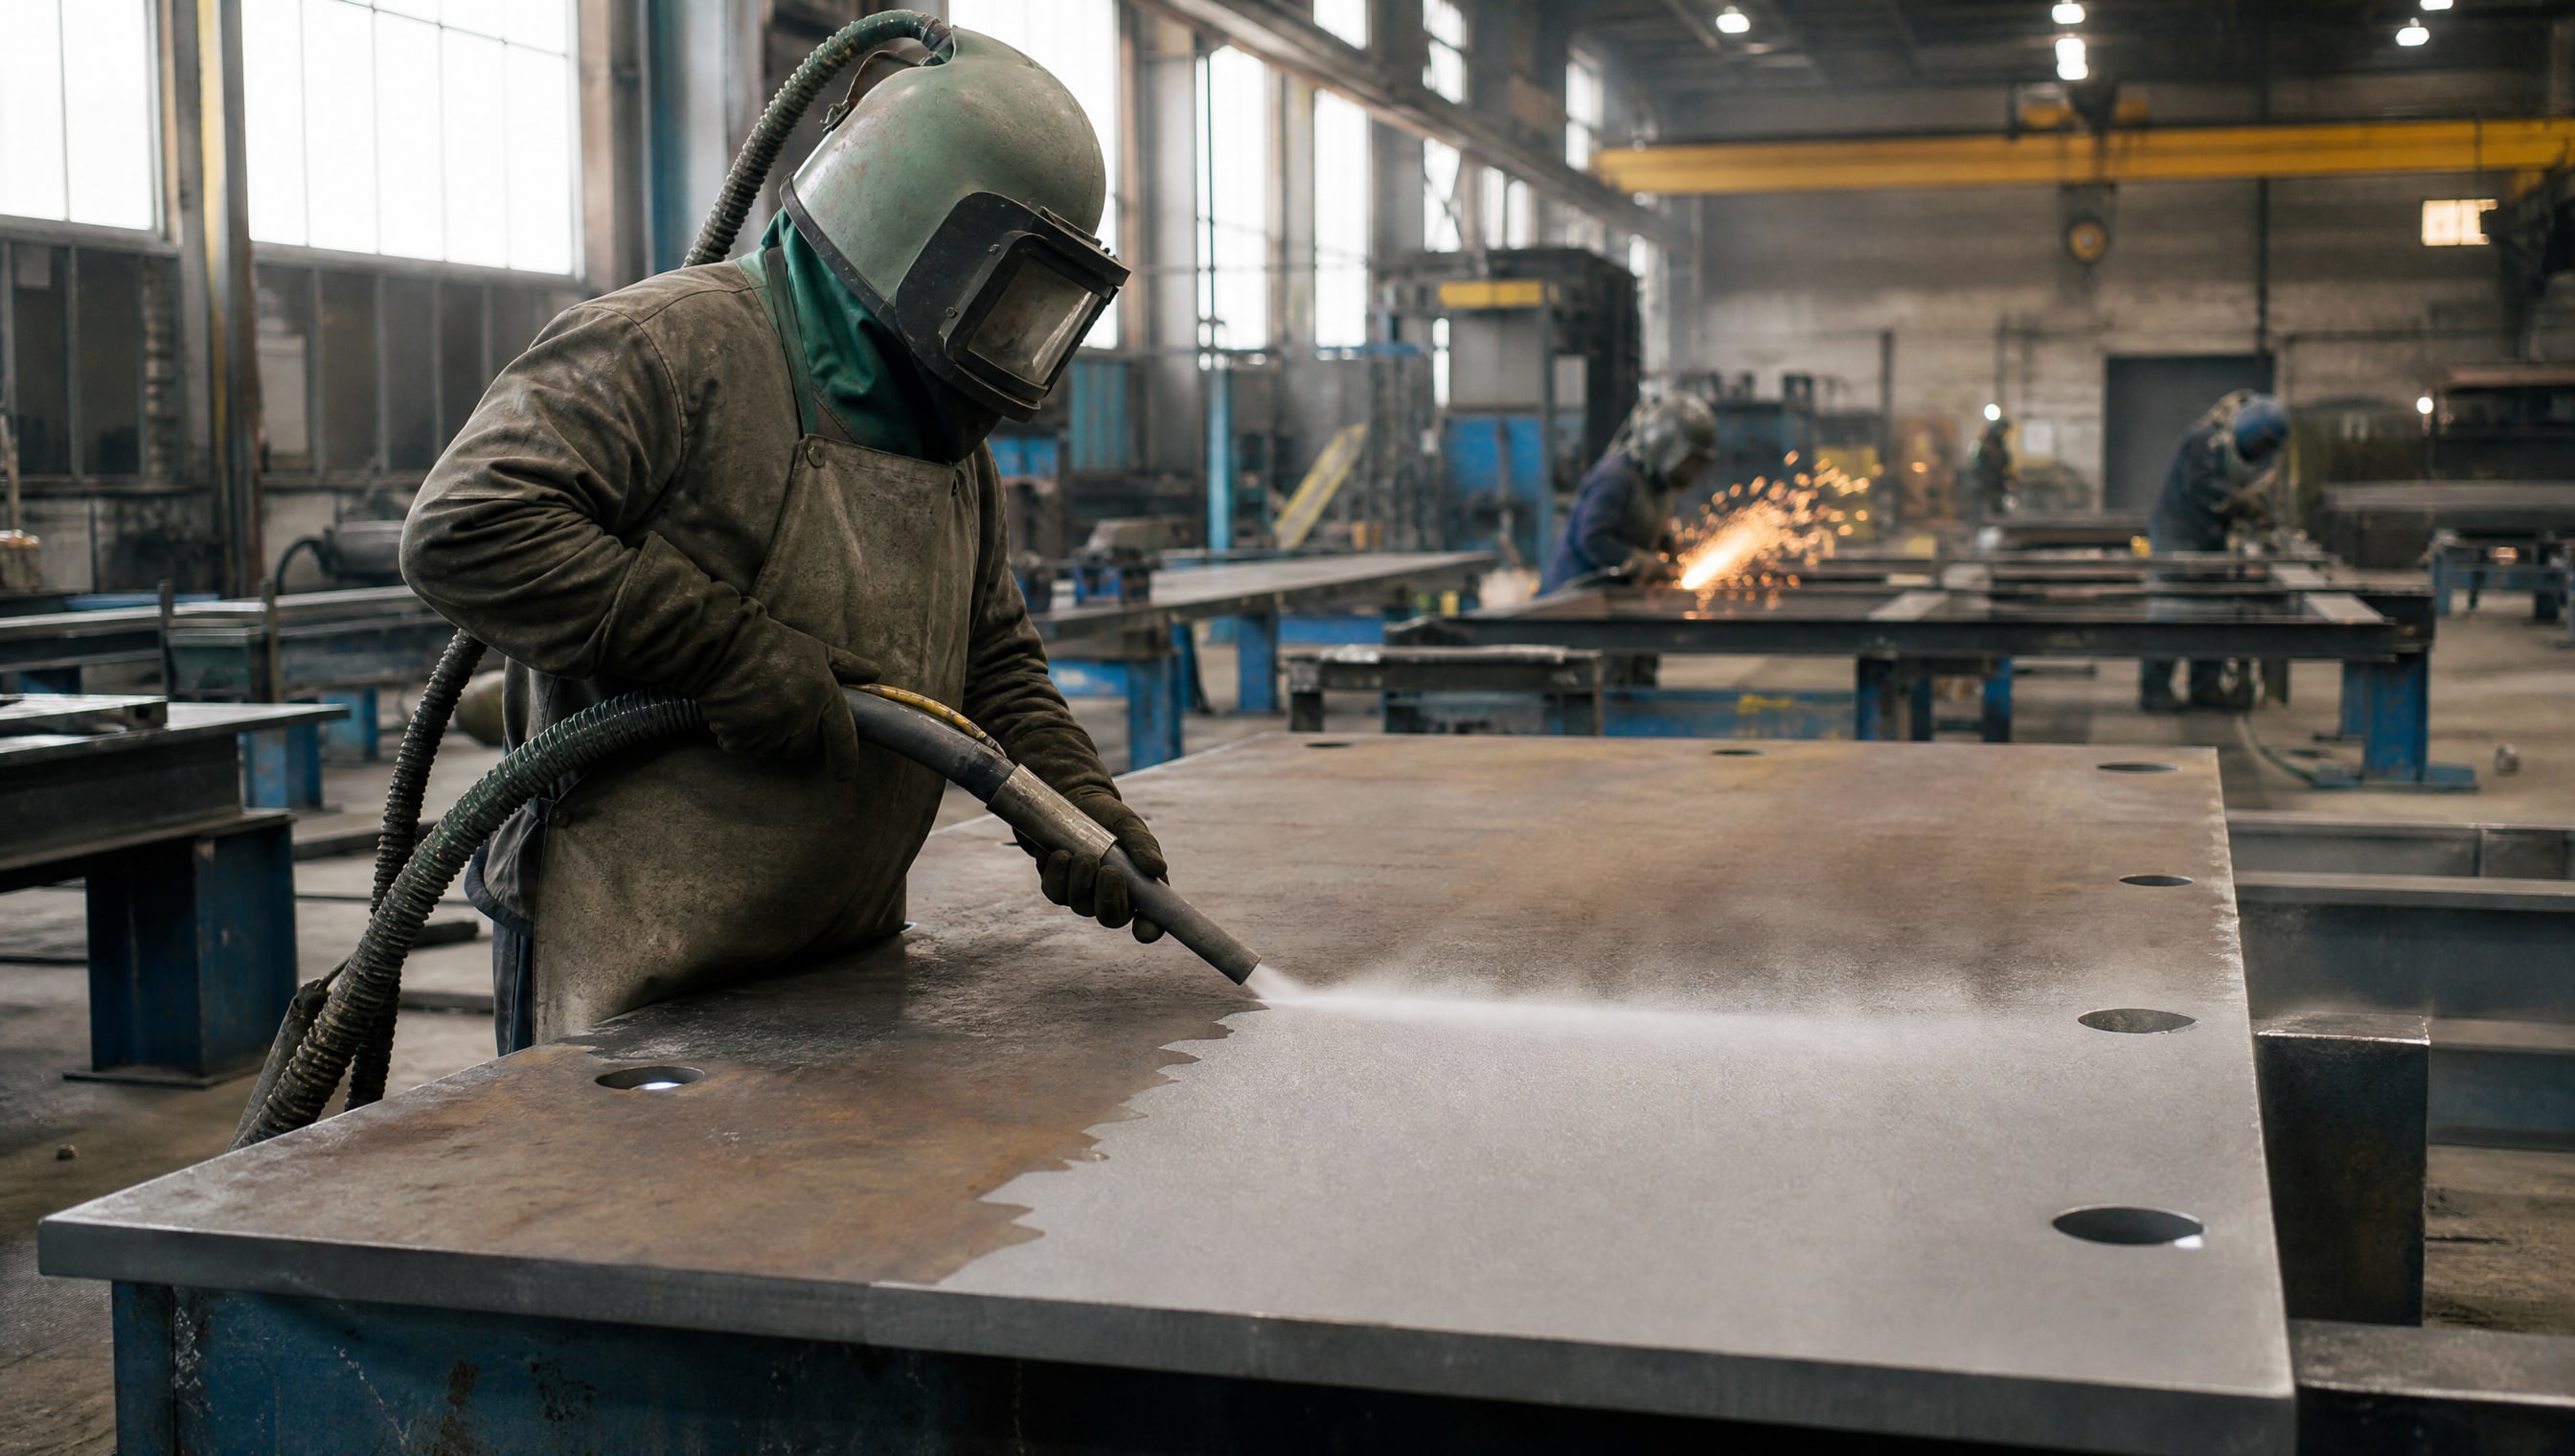
Качество защитного покрытия определяется не только его толщиной, но прежде всего состоянием подготовленной поверхности. От удаления ржавчины, окалины и загрязнений зависит адгезия лакокрасочного материала к стали, его долговечность и коррозионная стойкость финального покрытия. Невыполнение требований подготовки может привести к преждевременному отслаиванию и разрушению даже толстого слоя защиты. Статья рассчитана на технических специалистов, инженеров и закупщиков, которым нужно понять связь между качеством подготовки поверхности, выбором метода очистки и характеристиками итогового покрытия. Вы узнаете, какие стандарты регламентируют подготовку, какие степени очистки существуют, как контролировать шероховатость и почему восстановление изношенных деталей требует тех же принципов подготовки, что и обработка новых.
Стандарты подготовки поверхности стальных деталей
Подготовка стальной поверхности перед нанесением защитных покрытий регулируется комплексом документов.
ГОСТ 28246-2017 дает определение подготовки как обработки механическим, электрохимическим или химическим способом для улучшения адгезии и коррозионной стойкости. ГОСТ Р ИСО 8501-1-2014 устанавливает четыре степени окисления горячекатаной стали и соответствующие степени подготовки поверхности, применяется к материалам, обработанным абразивоструйной очисткой, ручными механическими инструментами, газопламенной очисткой и к деталям с остатками старых покрытий.
ГОСТ 34667.4-2020 (эквивалент ISO 12944-4:2017) сосредоточен на типах поверхностей и их подготовке для систем защиты стальных конструкций от коррозии. Этот стандарт прямо связывает исходное состояние основания, выбор степени подготовки и дальнейшее нанесение лакокрасочной системы. ГОСТ 9.402-2004 распространяется на изделия из черных и цветных металлов и задает общие требования к качеству поверхности и технологии подготовки перед окрашиванием, в том числе перед катодным и анодным электроосаждением и порошковыми покрытиями.
Международная серия ISO 8501–8504 делит задачу подготовки на четыре параллельных блока: визуальная оценка чистоты, испытания на чистоту поверхности, параметры шероховатости после пескоструйной очистки и методы подготовки поверхности. Этот структурированный подход позволяет комплексно оценить как внешнее состояние, так и критические физические параметры.
Основные степени очистки и подготовки поверхности
ГОСТ Р ИСО 8501-1 выделяет четыре основные степени окисления стальной поверхности: A (сплошное покрытие ржавчиной), B (ржавчина начинает осыпаться), C (частично осыпавшаяся ржавчина) и D (ржавчина практически отсутствует).
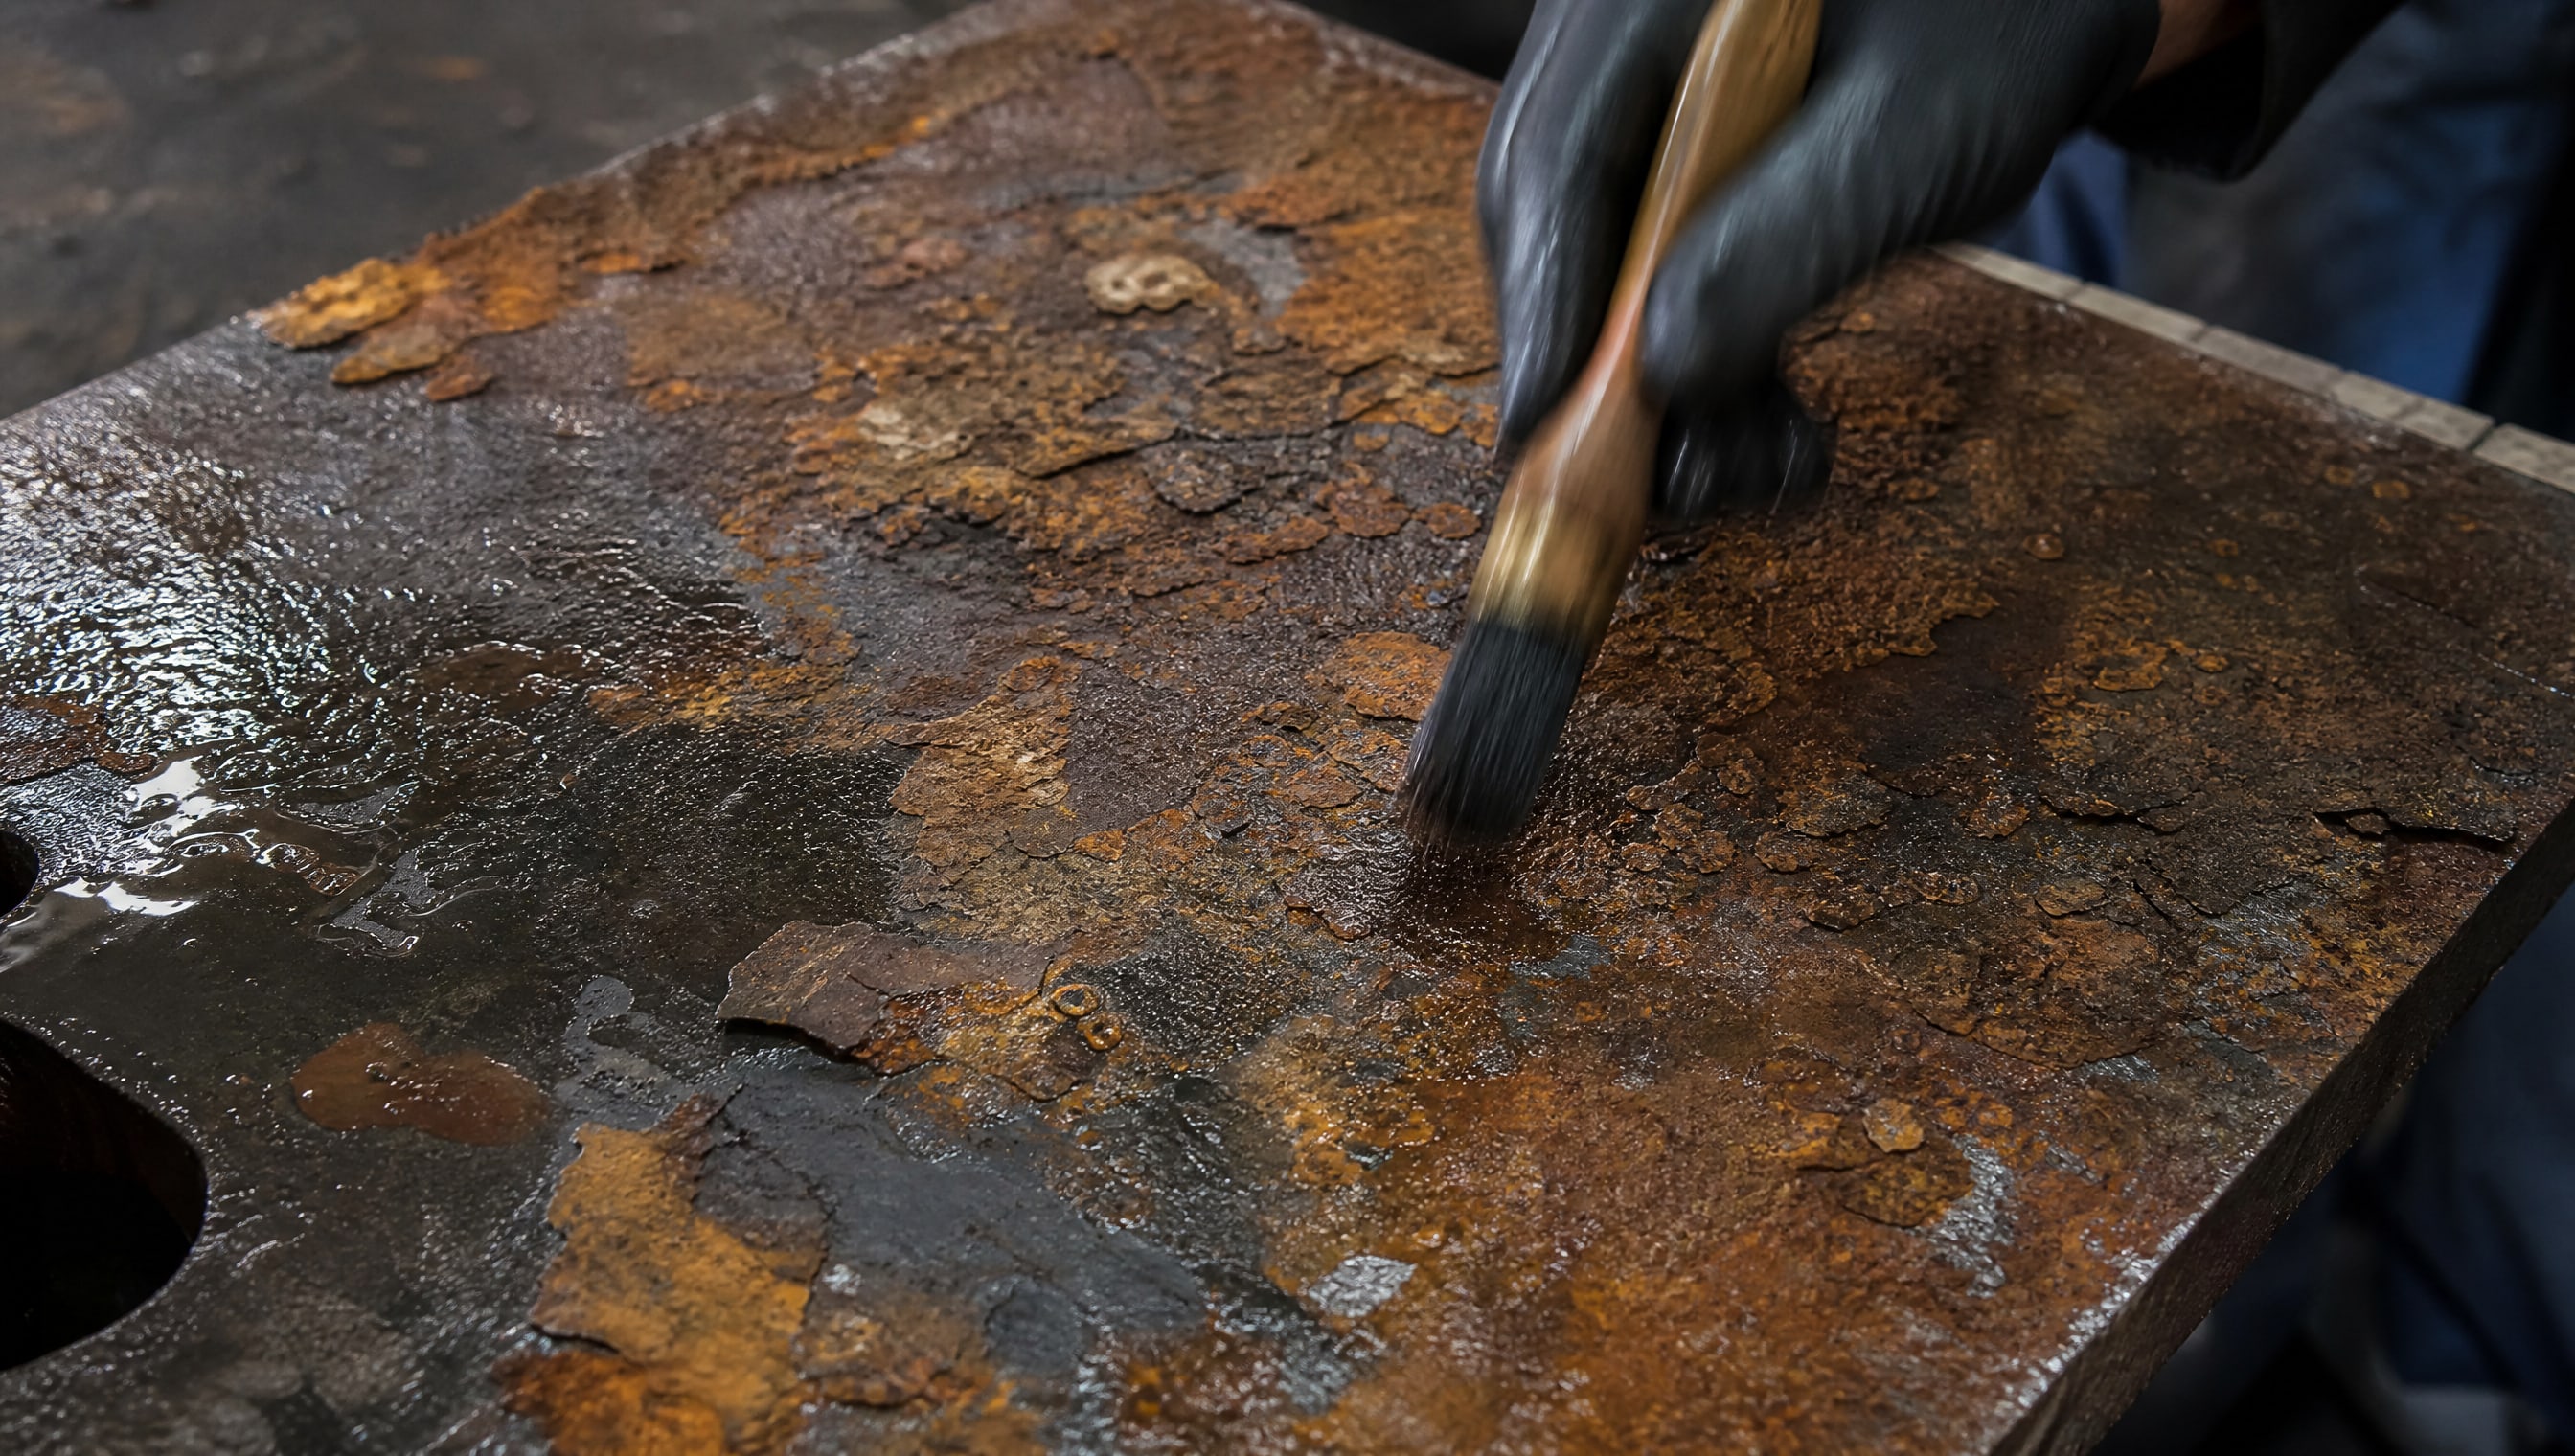
На основе этих степеней определяют требуемый метод и интенсивность обработки.
ГОСТ 34667.4-2020 вводит три главные степени подготовки для стальных конструкций:
Sa (абразивоструйная очистка) - удаление всей окалины, ржавчины и старых покрытий до чистой стали; степени Sa 1, Sa 2 (промышленная чистота), Sa 2,5 и Sa 3 дифференцируют результат по допустимому остатку окалины и ржавчины.
St (механическая очистка инструментами) - удаление слабо связанных окалины и ржавчины вручную или механизированным способом; St 2 означает удаление большей части слабо связанных загрязнений, St 3 - почти полное удаление.
Be (газопламенная очистка) - применяется к тяжелым конструкциям с толстой окалиной, нагрев и механическое удаление окалины пламенной горелкой.
Выбор степени зависит от исходного состояния, типа будущего покрытия и требуемого срока службы. Для первичной (полной) подготовки стремятся к Sa 2,5 или Sa 3, для вторичной (частичной) подготовки изношенных деталей могут ограничиться St 2 или Sa 2 с удалением старого покрытия и рыхлых загрязнений.
Шероховатость поверхности стали и ее контроль
Шероховатость поверхности стали после очистки - один из ключевых параметров, влияющих на адгезию лакокрасочного материала к основанию.
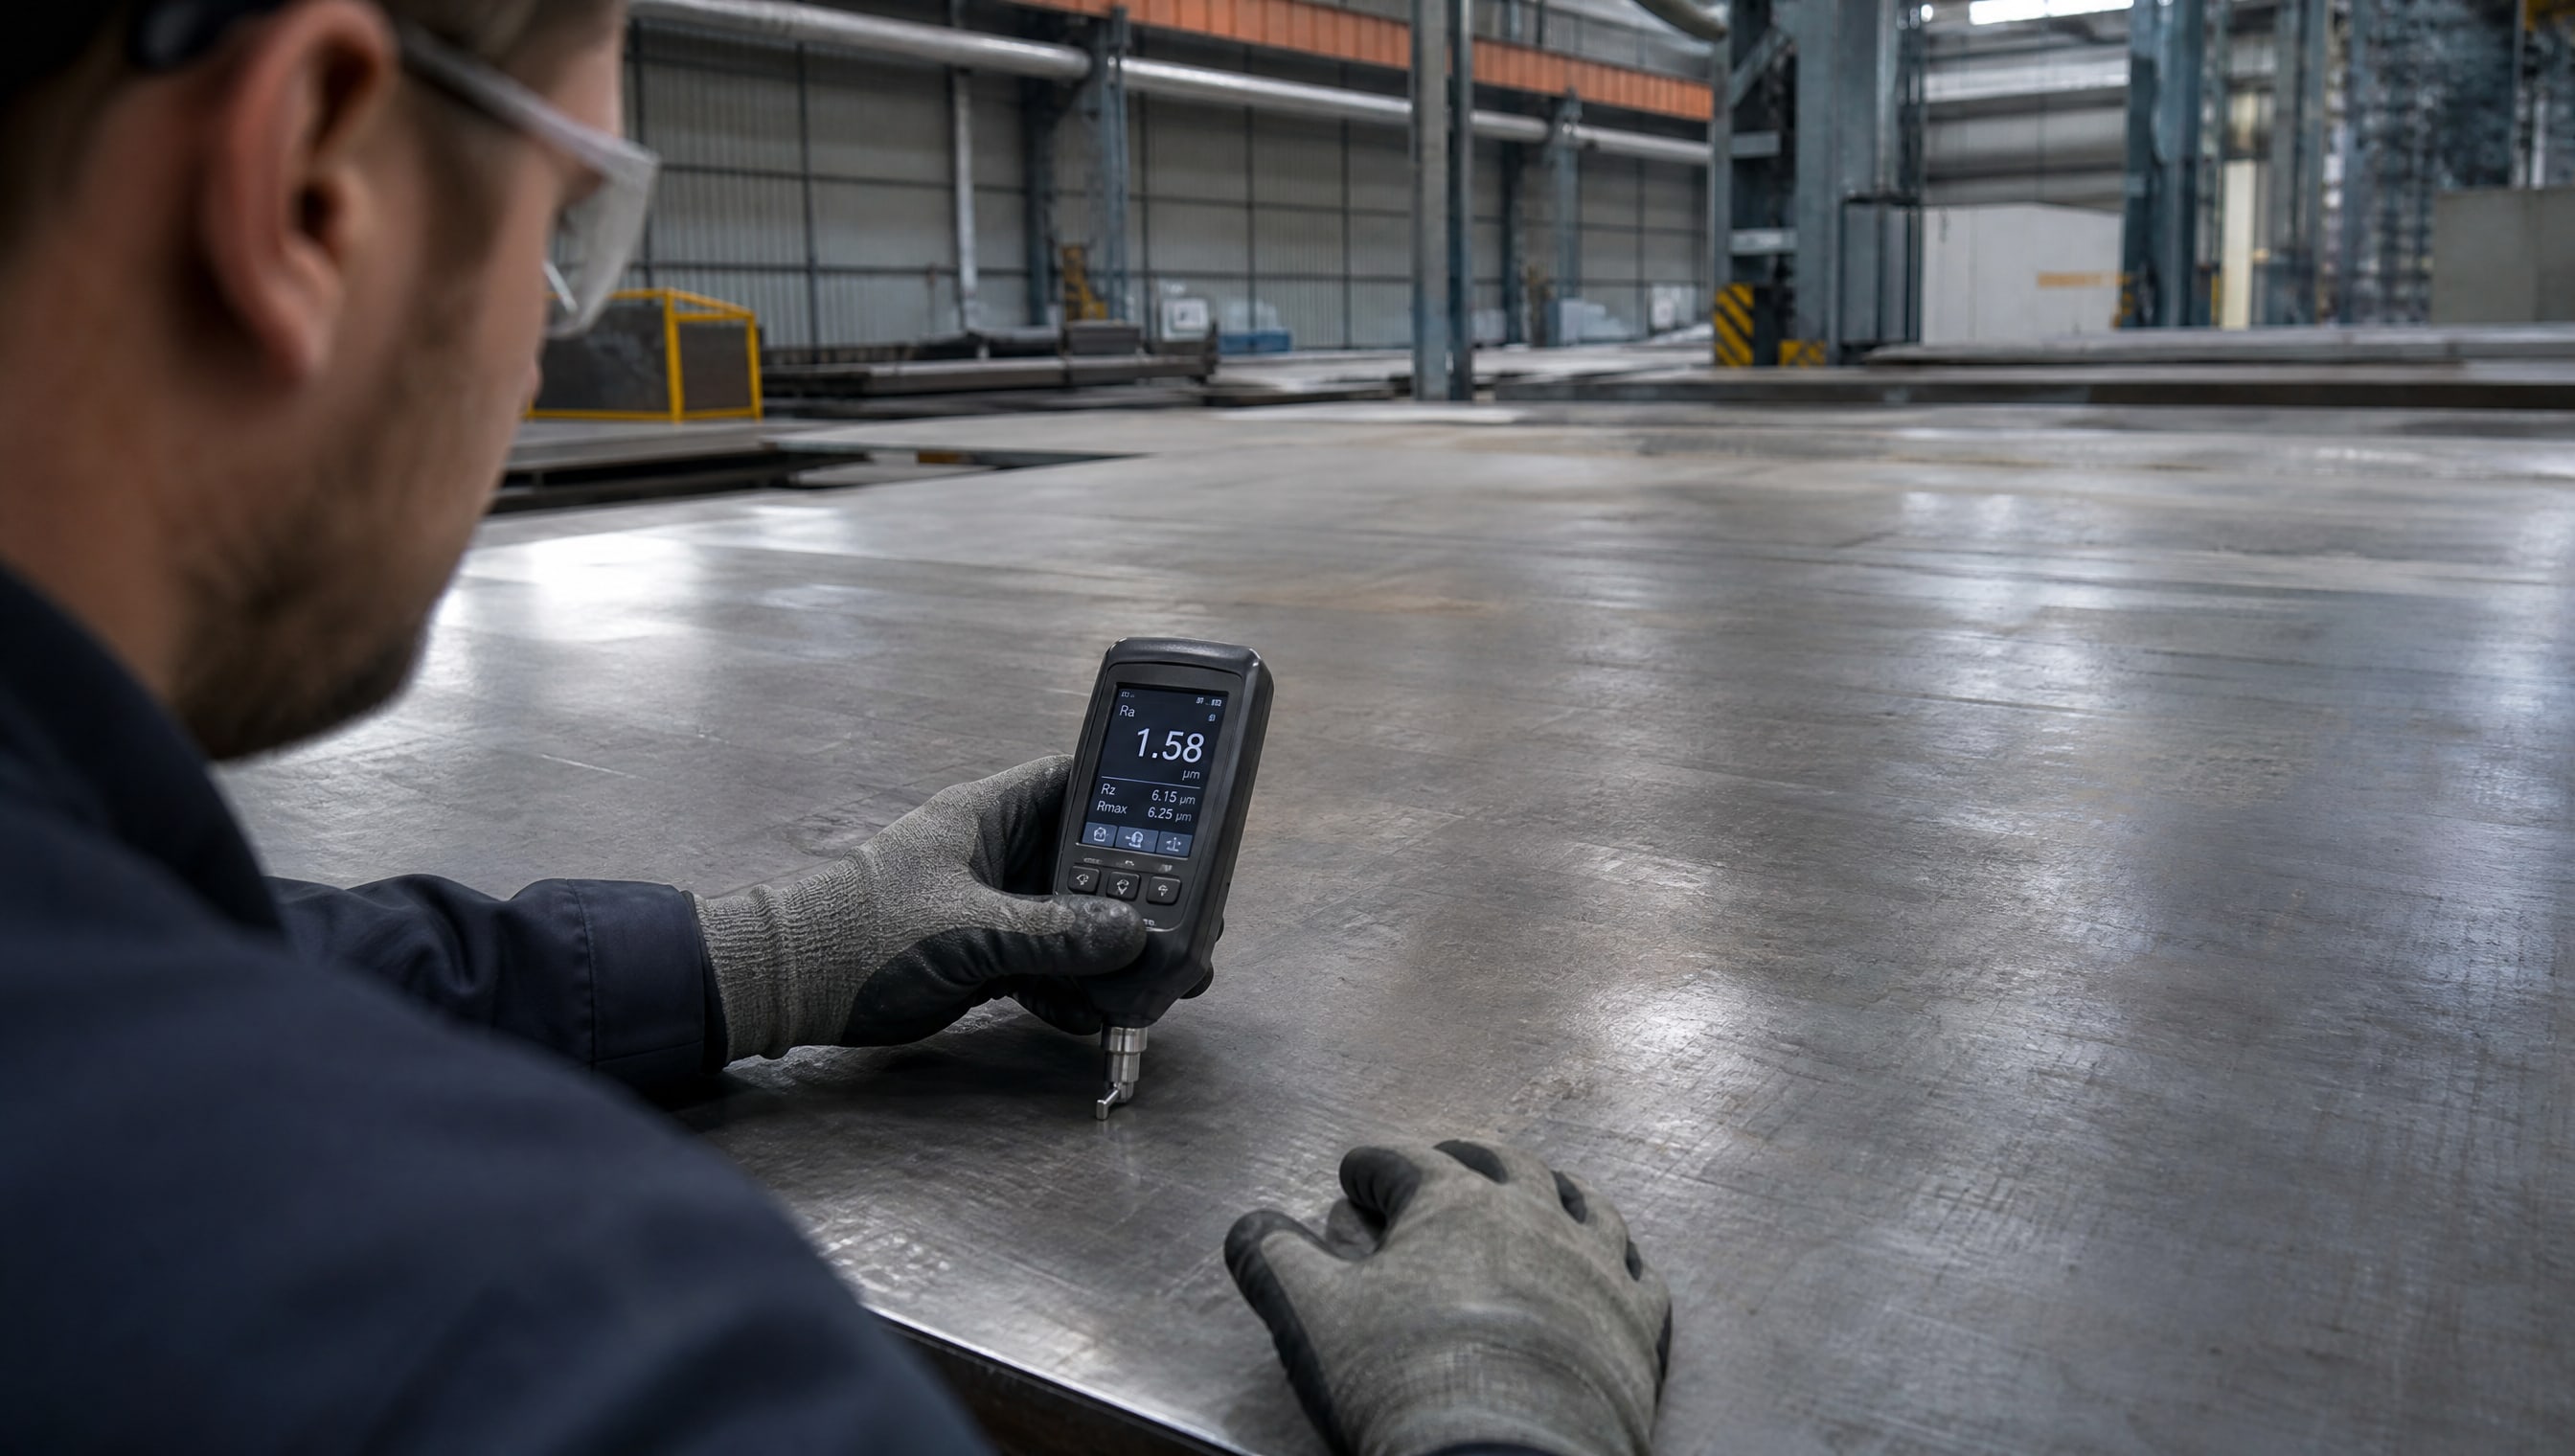
ГОСТ 2789 определяет параметры шероховатости (Ra, Rz, Rmax), а ГОСТ 9.032 связывает эти параметры с требованиями к защитным покрытиям. ГОСТ 9.402-2004 требует оценки шероховатости металлических поверхностей по указанным документам как часть контроля качества перед окрашиванием.
После абразивоструйной очистки типичное значение шероховатости Rz находится в диапазоне 40–100 микрон, что обеспечивает хорошую механическую фиксацию лакокрасочного слоя. Слишком гладкая поверхность снижает адгезию, избыточная шероховатость может усложнить нанесение и создать полости, где задерживается влага. Контроль шероховатости проводят профилометром или пластинами сравнения на случайно выбранных участках подготовленной поверхности. Эти данные документируют в протоколах испытаний определения толщины защитного покрытия и качественных параметров подготовки, чтобы убедиться, что основание готово к нанесению.
Методы очистки и удаления ржавчины со стали
Существует четыре основных метода подготовки поверхности, указанные в стандартах ГОСТ 34667.4-2020 и ISO 8504:
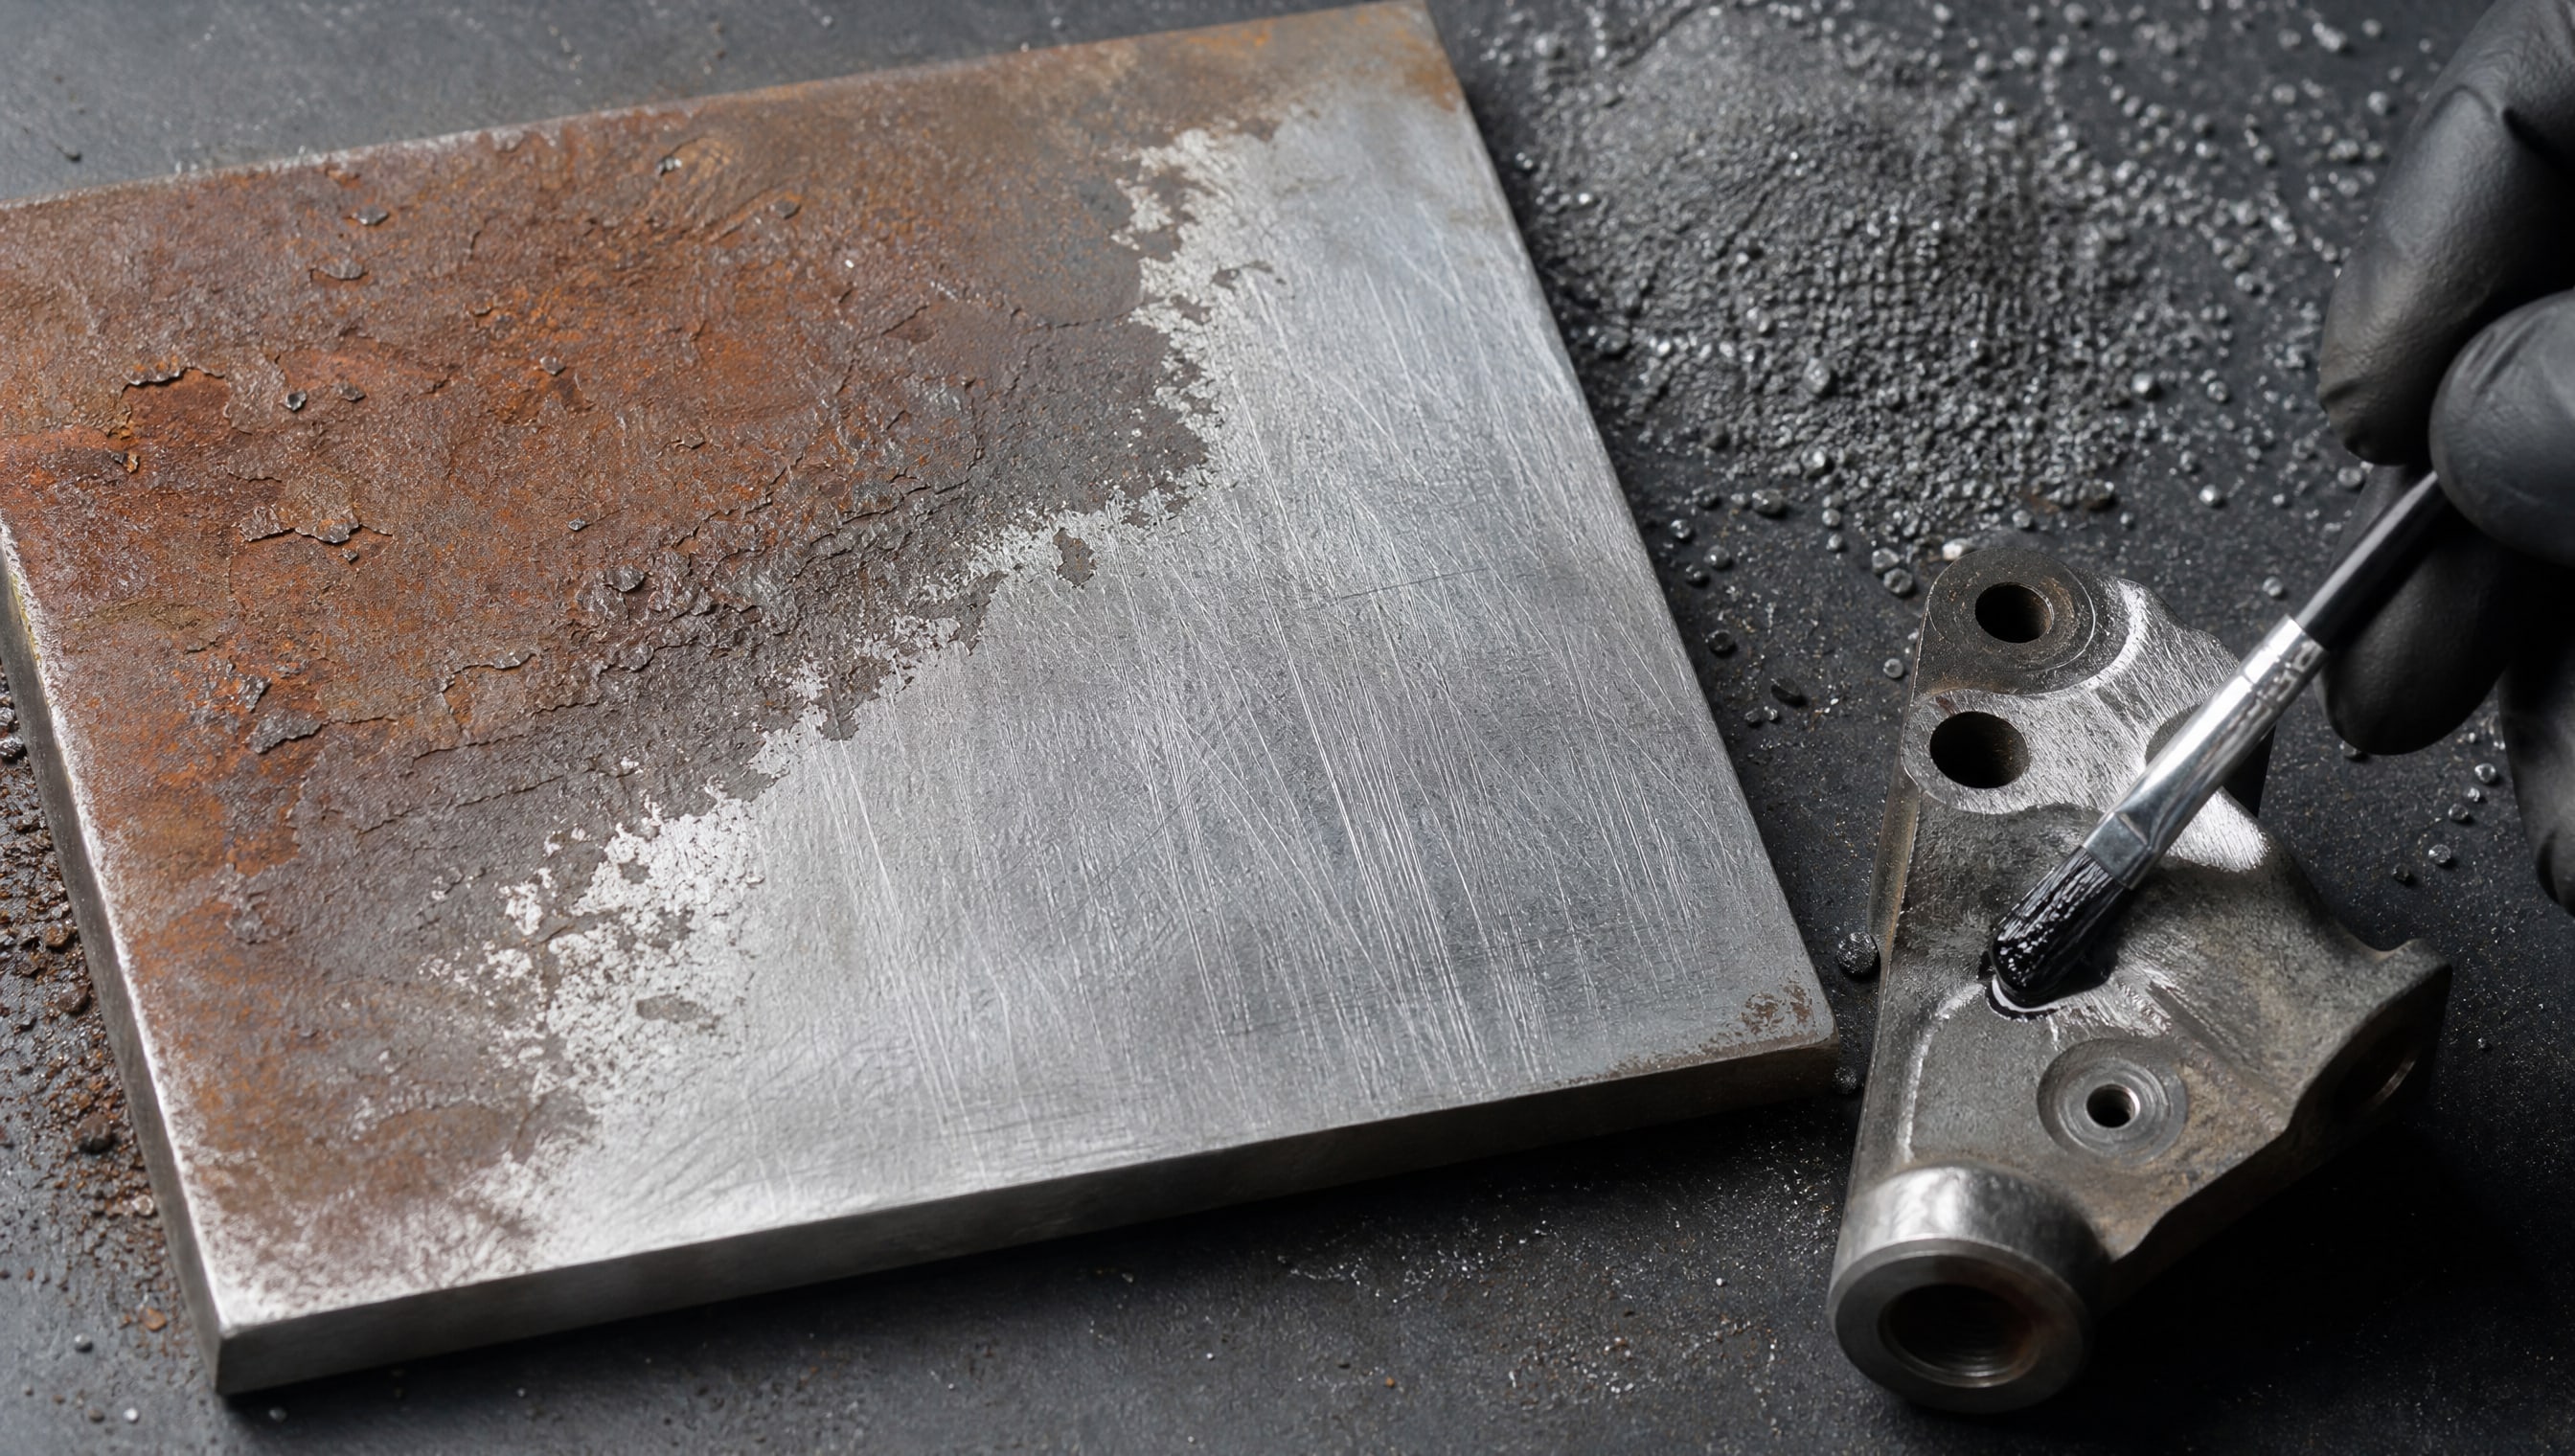
Абразивоструйная очистка - наиболее универсальный и контролируемый способ. Твердые частицы (песок, стальная дробь, корунд) под давлением удаляют окалину, ржавчину и старые покрытия до чистой стали. Позволяет достичь степени Sa 2,5 или Sa 3 и сформировать требуемую шероховатость. Минусы: высокое энергопотребление, экологические требования к улавливанию пыли, необходимость подготовки оборудования.
Ручная и механизированная очистка инструментами - применяется к участкам, недоступным для пескоструйной установки, или в условиях ограниченного пространства. Проволочные щетки, шлифмашины, зубила удаляют слабо связанную окалину и ржавчину. Степень достигаемой чистоты обычно St 2–St 3, реже Sa 2. Более трудозатратна, но не требует масштабного оборудования.
Газопламенная очистка - нагрев поверхности ацетилено-кислородной горелкой до температуры 600–700 °C, при которой окалина отслаивается и может быть удалена механически. Подходит для больших плоских поверхностей стальных конструкций, колонн, балок. После нагрева требуется охлаждение; металл может измениться структурно на небольшой глубине.
Водоструйная очистка высокого давления - используется на деталях, чувствительных к термическим воздействиям или где необходимо сохранить структуру. Давление жидкости удаляет загрязнения, но окалину удаляет менее эффективно, чем абразивоструйная. Нужна последующая сушка перед окрашиванием.
Восстановление изношенных деталей через полную переподготовку
Восстановление изношенных деталей требует удаления старого защитного покрытия и загрязнений перед нанесением новой защитной системы.
ГОСТ Р ИСО 8501-1 допускает применение подготовки к поверхностям с остатками прежних покрытий; ГОСТ 34667.4-2020 разделяет сценарии первичной подготовки (когда покрытия нет или оно полностью удаляется) и вторичной (частичные ремонты).
При восстановлении детали сначала оценивают адгезию старого покрытия: если оно отслаивается или вздувается, его полностью удаляют абразивоструйной очисткой или механическим способом до чистой стали, затем проводят полную первичную подготовку. Если старое покрытие хорошо держится и соответствует системе новой защиты, допускается локальная частичная подготовка - удаление ржавчины и загрязнений на поврежденных участках, заточка кромок, легкая шлифовка для адгезии нового слоя. Однако в практике производства часто выбирают полное удаление для гарантии долговечности, особенно на деталях, работающих в агрессивных средах.
После удаления старого покрытия поверхность тщательно очищают от пыли, масла и влаги - эти загрязнения серьезно нарушают адгезию нового слоя. Контроль проводят визуально (по ГОСТ Р ИСО 8501-1) и инструментально (испытания чистоты по ISO 8502, измерение шероховатости). Затем наносят первый слой грунтовочного состава в течение регламентированного времени (обычно в течение часов после очистки, чтобы избежать повторного окисления).
Контроль качества подготовки и нанесения покрытий
Контроль качества подготовленной поверхности складывается из нескольких этапов.
Визуальная оценка проводится по ГОСТ Р ИСО 8501-1: образец поверхности сравнивают с эталонными изображениями четырех степеней окисления и соответствующих степеней подготовки. Эта оценка фиксируется на фотографиях и протоколах.
Инструментальный контроль включает:
Испытания на чистоту поверхности по ISO 8502 - определение количества растворимых солей, масла и других загрязнений;
Измерение шероховатости профилометром или пластинами сравнения;
Контроль влажности перед окрашиванием - влага на поверхности приводит к пузырению и отслаиванию;
Измерение толщины наносимого покрытия толщиномером после высыхания каждого слоя.
Протокол испытаний определения толщины защитного покрытия и сопутствующих параметров заполняется на основе этих измерений и хранится как документ качества. Результаты должны соответствовать спецификации покрытия, указанной в системе защиты (например, толщина сухого слоя грунта 50–80 микрон, финишного слоя 60–100 микрон). Только при выполнении всех требований подготовки и контроля толщина защитного покрытия гост обеспечивает заявленный срок защиты.
На производственных участках, где требуется снижение коэффициента трения и дополнительная защита от фреттинга и холодного пуска, после нанесения основного покрытия применяют тонкие антифрикционные составы. Такие решения, как EFELE AF-511 Spray, дают дополнительный слой защиты обработанной поверхности и улучшают условия скольжения без необходимости увеличивать толщину основного покрытия, что экономит затраты и упрощает процесс.
Часто задаваемые вопросы
Почему толщина защитного покрытия гост не гарантирует долговечность без подготовки поверхности?
Толщина - необходимый, но недостаточный параметр. Без адгезии к основанию даже толстое покрытие отслаивается за месяцы. Адгезия обеспечивается только чистой, шероховатой поверхностью без окалины, ржавчины и масла. Поэтому все стандарты связывают подготовку и толщину в единую систему защиты.
Чем отличается первичная подготовка от вторичной при восстановлении изношенных деталей?
Первичная - полное удаление окалины, ржавчины и всех загрязнений до чистой стали (степень Sa 2,5 или Sa 3), применяется к новым изделиям или при полной переобработке. Вторичная - удаление ржавчины и слабо связанных загрязнений на локальных повреждениях (степень St 2 или Sa 2), используется при локальном ремонте хорошо держащегося старого покрытия.
Что такое шероховатость поверхности стали и зачем она нужна перед покрытием?
Шероховатость - микрошероховатость поверхности с параметрами Rz 40–100 микрон (после абразивоструйной очистки). Она обеспечивает механическую фиксацию лакокрасочного слоя и улучшает адгезию. Слишком гладкая поверхность ухудшает сцепление, избыточная создает полости.
Как проверить удаление ржавчины со стали перед окрашиванием?
Визуально - сравнить поверхность с эталонными изображениями ГОСТ Р ИСО 8501-1 (степени Sa 2, Sa 2,5, Sa 3). Инструментально - провести испытания на чистоту поверхности по ISO 8502 (количество растворимых солей), измерить шероховатость профилометром, протереть чистой тряпкой и проверить на влагу и масло.
Нужен ли протокол испытаний определения толщины защитного покрытия для каждой партии деталей?
Да, на критических участках и в соответствии с требованиями заказчика. Протокол должен содержать измерения толщины сухого слоя, результаты визуальной оценки подготовки (степень чистоты), параметры шероховатости и условия нанесения. Это документирует соответствие системе защиты и гарантирует воспроизводимость процесса.
Заключение
Подготовка поверхности стальных деталей перед нанесением защитных покрытий - это не одноразовая операция, а комплекс технологических этапов, регламентированных ГОСТ 28246-2017, ГОСТ 34667.4-2020, ГОСТ 9.402-2004 и международными стандартами ISO. Удаление ржавчины, окалины и загрязнений, достижение требуемой степени чистоты и шероховатости, контроль влажности и параметров наносимого слоя - все это критически влияет на долговечность и коррозионную стойкость покрытия. Толщина защитного покрытия гост имеет смысл только при условии, что основание подготовлено правильно и адгезия обеспечена. Восстановление изношенных деталей требует применения тех же принципов: полного или частичного удаления старого покрытия, переподготовки поверхности и контроля качества перед нанесением нового слоя защиты.
Практический следующий шаг: сформируйте спецификацию подготовки поверхности под вашу систему покрытия, выбрав метод очистки (абразивоструйная, механическая, газопламенная) в соответствии с исходным состоянием металла и требуемой степенью чистоты. Организуйте контроль шероховатости и испытания чистоты поверхности. Разработайте и заполняйте протокол испытаний определения толщины защитного покрытия для каждой партии, документируя результаты визуальной оценки, инструментальных измерений и условий нанесения. Такой подход обеспечит предсказуемый результат и надежную защиту на заявленный срок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.