
Подготовка поверхности перед смазкой: сравнение термоотверждаемых покрытий и материалов воздушной сушки для крупногабаритных узлов
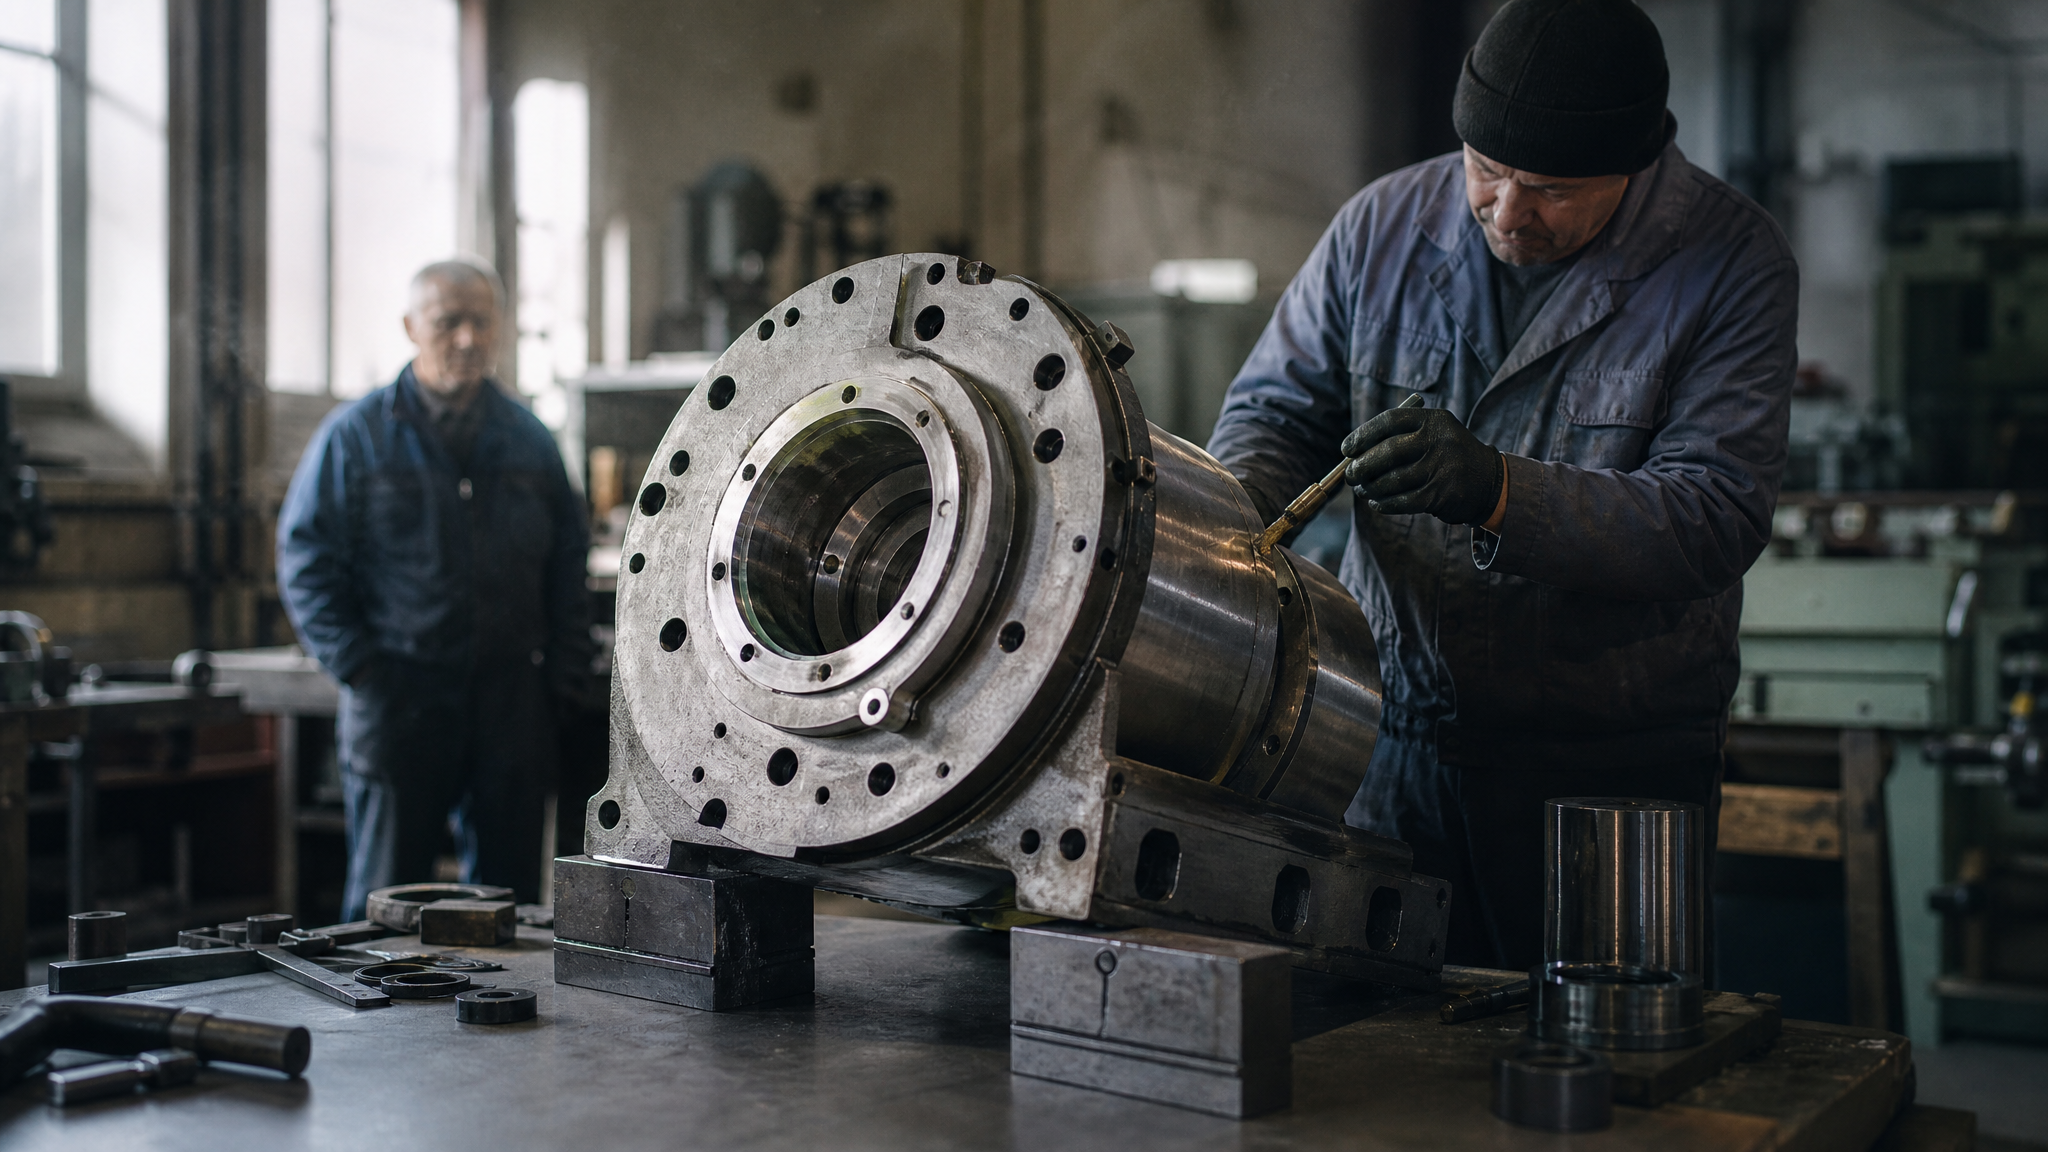
Правильная подготовка поверхности перед смазкой - основа долговечной защиты крупногабаритных узлов. При выборе способа нанесения покрытия и его отверждения инженеры сталкиваются с дилеммой: использовать традиционную воздушную сушку или перейти на термоотверждаемые системы. Расчет технологического времени, требуемой производственной площади и финального качества защиты часто переворачивает представление о целесообразности каждого подхода. В этой статье разбираем, как условия производства влияют на выбор способа отверждения покрытия и почему для крупногабаритных объектов логика может отличаться от работы с малогабаритными деталями.
Статья предназначена для технических специалистов, инженеров и закупщиков, которые ищут рациональную основу для выбора между длительной воздушной сушкой и ускоренным термоотверждением. Здесь мы рассмотрим практические параметры, технико-хозяйственные факторы и точки, где выбор режима напрямую влияет на эффективность смазки и покрытия.
Воздушная сушка: когда она оправдана и какие ограничения
Традиционная воздушная сушка при комнатной температуре (18–20 °C) остается распространенным выбором для производств, где нет специального оборудования или когда температурный режим критичен для материала основания.
Однако при такой температуре большинство лакокрасочных и защитных покрытий полимеризуются более 24 часов. Это означает, что узел, получивший покрытие с утра, будет готов к упаковке только на следующий день.
Для крупногабаритных деталей - редукторов, коробок передач, траверс, станин станков - это создает проблему с организацией цехового пространства. Покрытую деталь нельзя передать на следующий производственный этап, сложить рядом с другими или отправить на монтаж. Она займет место в зоне сушки, где воздух должен циркулировать свободно. На предприятиях, выпускающих несколько узлов в смену, одна зона сушки становится узким местом, и быстро выясняется, что под сушку требуется вторая, третья или даже четвертая площадка.
Когда воздушная сушка все еще применяется
Закупщики и снабженцы часто выбирают воздушную сушку в следующих сценариях:
Основание (чугун, сталь, полимеры) не допускает нагрева выше 40–50 °C.
Покрытие содержит компоненты, чувствительные к температуре и теряющие свойства при нагреве.
Производство находится на этапе переоснащения и старого термического оборудования еще нет, но запасы площади позволяют ждать.
Однако даже в этих случаях стоит проверить в техдокументации на материал точные диапазоны допустимых температур. Нередко оказывается, что покрытие выдерживает кратковременный нагрев до 60–80 °C, а основание (например, литой чугун) спокойно переносит 100 °C и выше. Таким образом, формальное ограничение часто оказывается мифом, который никто не проверял.
Термоотверждаемые системы: многообразие способов и их практика
Искусственное ускорение отверждения охватывает несколько технологических подходов.
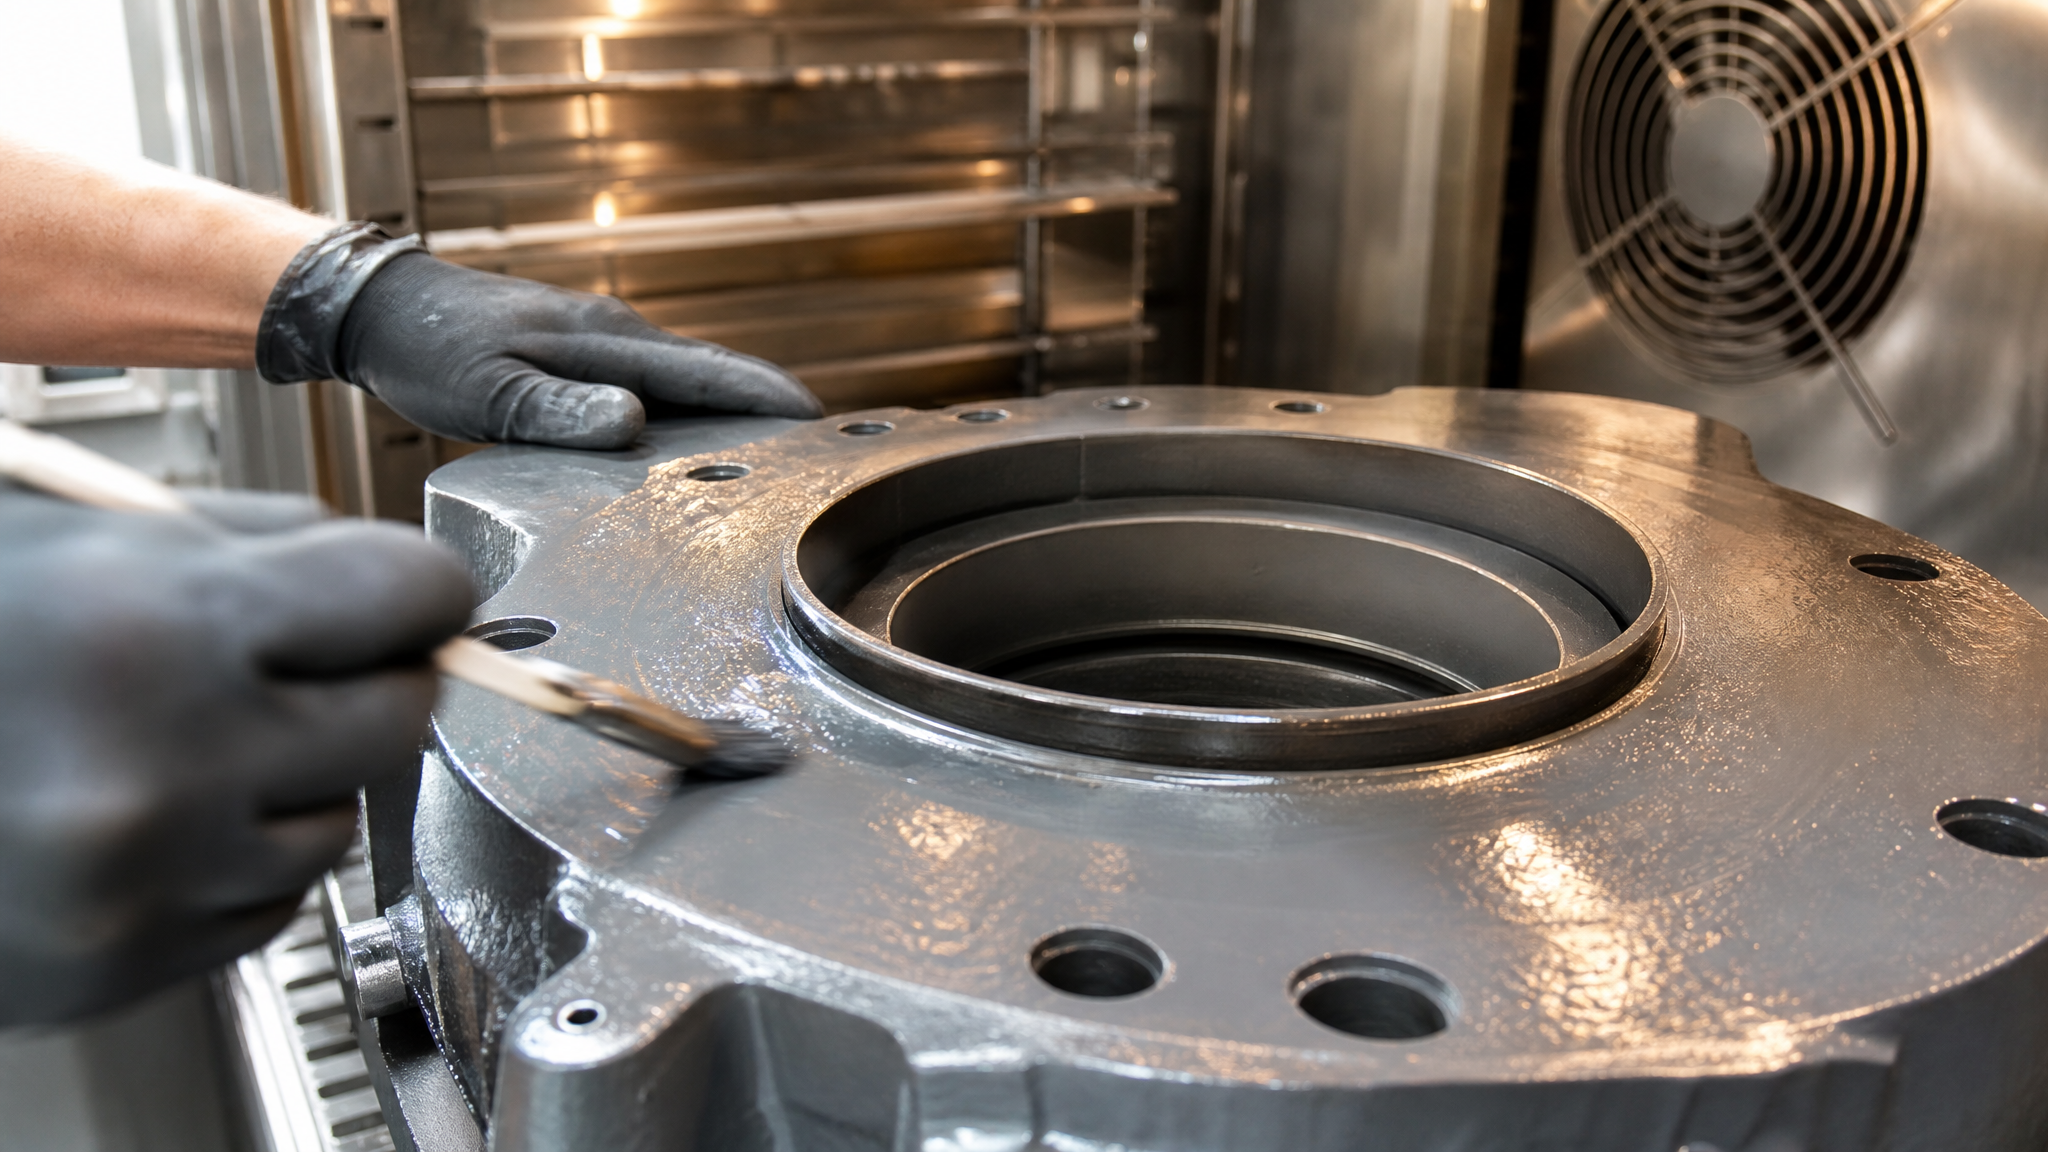
Источник указывает четыре основных способа:
Конвекционная сушка - нагретый воздух циркулирует вокруг покрытия; типичный режим: камера 50–80 °C, время 2–8 часов в зависимости от толщины слоя и материала.
Радиационная сушка - инфракрасное (ИК) или ультрафиолетовое (УФ) излучение; при 130 °C на поверхности изделия критическая продолжительность составляет примерно 2 минуты (пример рассчитан для древесины влажностью 14–15%, но принцип универсален: поверхностная температура задает скорость реакции).
Отверждение за счет аккумулированного тепла - предварительно нагретое изделие вносят в зону сушки и оставляют охлаждаться; тепло, накопленное в толще материала, продолжает сушить покрытие.
Отверждение в прессах или под нагретыми вальцами - механическое прижатие + нагрев одновременно; используется для полотен, листов, рулонов.
Каждый способ имеет свою область применения. Для крупногабаритных узлов (редукторов, коробок, траверс) наиболее часто применяют конвекционные камеры или радиационные установки. Прессование подходит только для плоских изделий.
Поверхностная температура как ключевой параметр
Одна из главных ошибок, которую делают закупщики при наладке термоотверждения, - путают температуру воздуха в камере с температурой поверхности детали. Если в конвекционной камере установлено 60 °C, а узел лежит в центре, поверхность может быть только 45–50 °C, особенно если деталь большая и теплопроводность воздуха невысока.
Источник подчеркивает, что именно температура на поверхности определяет скорость полимеризации. При 130 °C на поверхности реакция идет в несколько раз быстрее, чем при 80 °C. Это означает, что режим отверждения нельзя задать один раз и забыть: для каждого типа изделия, толщины покрытия и материала основания требуется собственный тепловой профиль.
В практике инженеры используют термопасту (наносят на поверхность вместе с датчиком-наклейкой) или инфракрасный пирометр, чтобы убедиться, что поверхность действительно прогрелась до нужного уровня. Это особенно важно при переходе на новый тип узлов или при первых запусках после переоснащения оборудования.
Крупногабаритные узлы: почему термоотверждение становится выбором по умолчанию
Для редукторов, коробок передач, станин и других тяжелых узлов логика часто следующая.
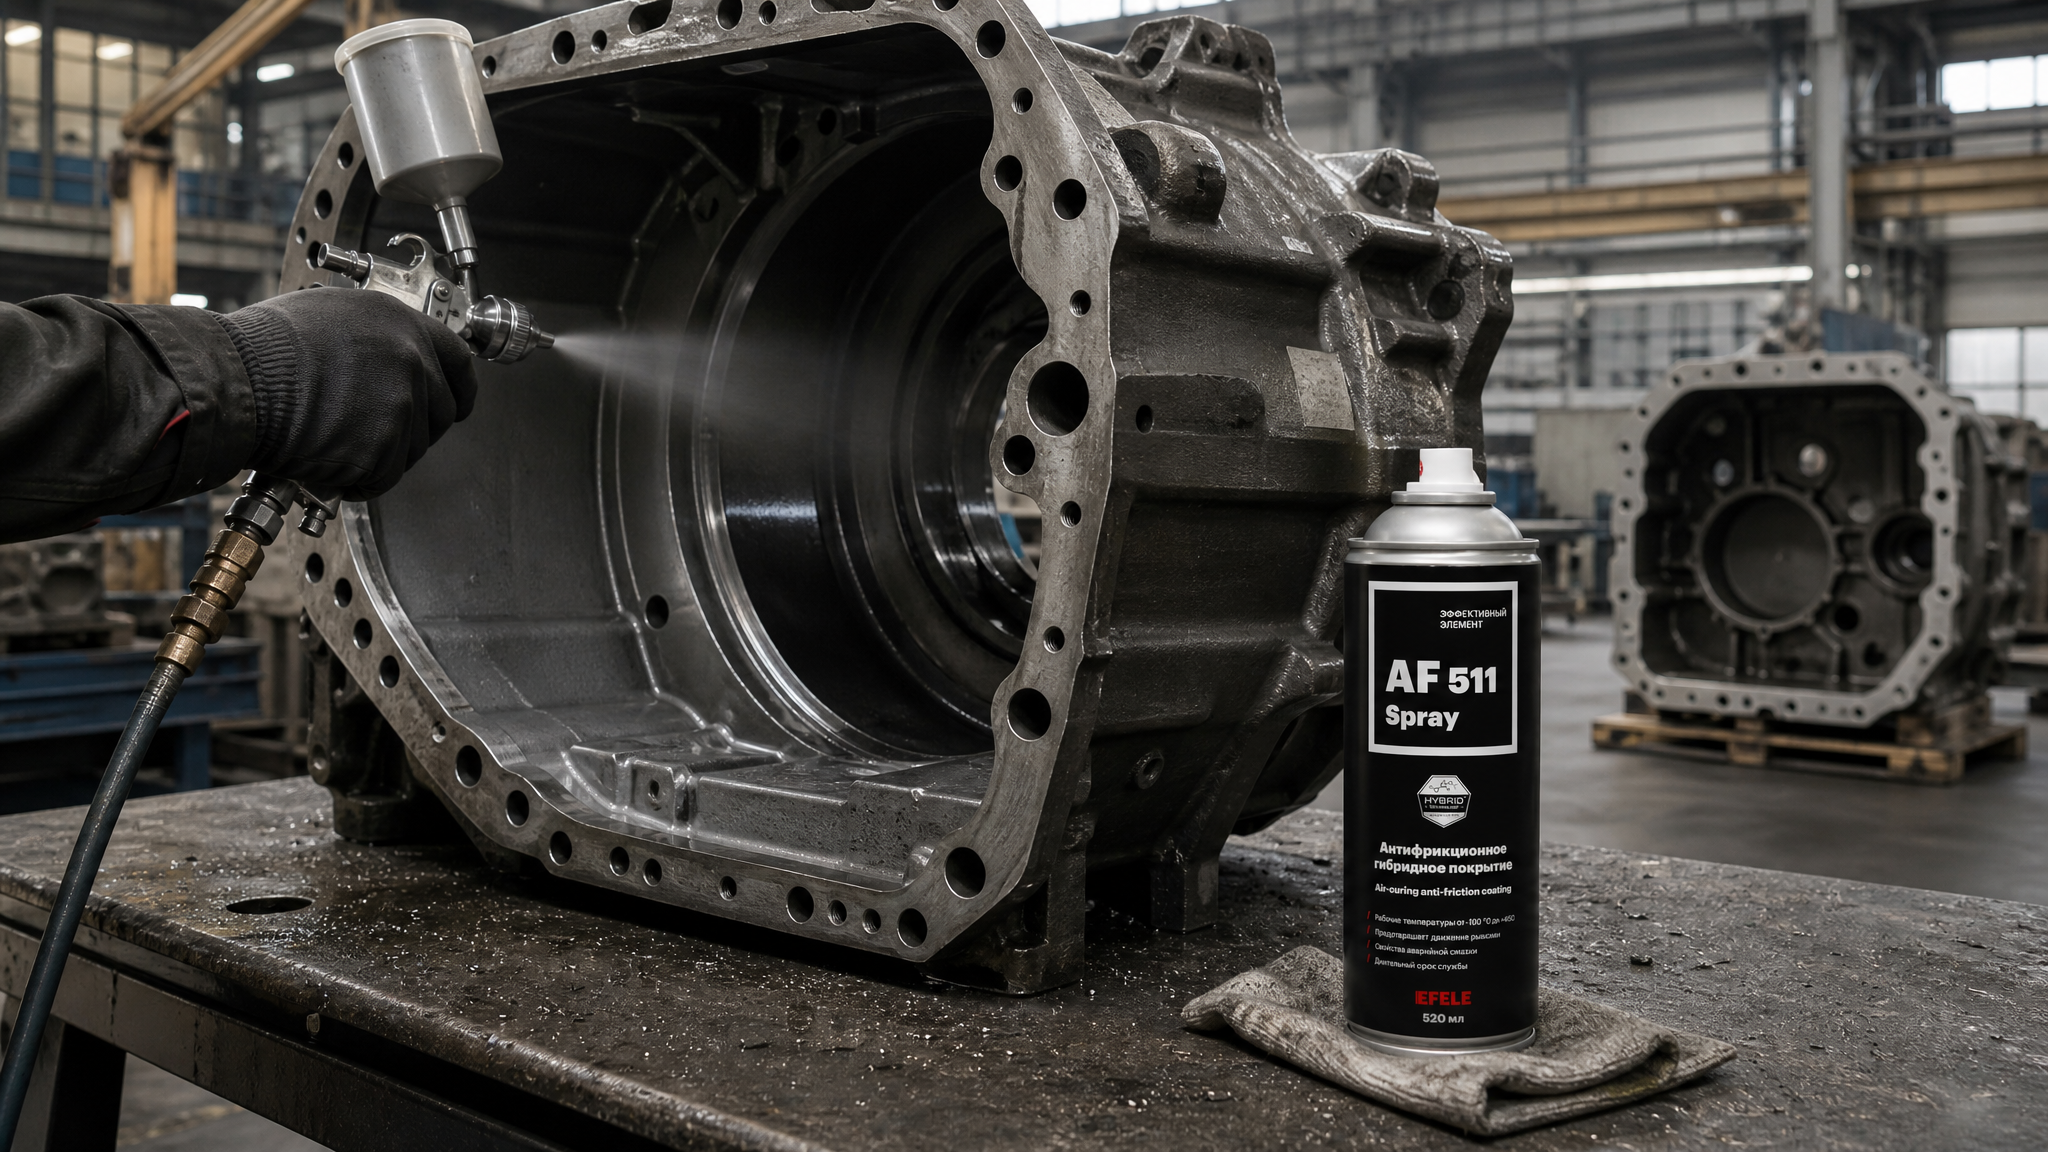
Заводская площадь ограничена; каждый квадратный метр сортирует либо производство, либо сушку. Если узел, покрытый защитным слоем, занимает место 24 часа в режиме воздушной сушки, то, чтобы выпускать хотя бы три узла в день, потребуется три зоны сушки. При нагреве в конвекционной камере до 60–70 °C время сокращается до 4–6 часов, что позволяет обойтись одной камерой и получить четыре цикла в сутки.
Экономия на площади превращается в экономию на недвижимости и косвенных затратах (электроэнергия на вентиляцию одной большой зоны дешевле, чем трех; логистика проще; риск ошибок в системе управления меньше).
Совет инженера: организация подготовки и контроля
Сценарий: На заводе установили новую конвекционную камеру для сушки защитных покрытий крупногабаритных узлов, но первые партии показали нарушение адгезии - покрытие местами отслаивалось.
Что сделали: Провели анализ подготовки поверхности. Выяснилось, что перед покрытием использовалась слабая механическая очистка (щетка по ржавчине), но не было полного обезжиривания. Перед нанесением любого покрытия или смазки, особенно твердосмазочного, критически важна тщательная подготовка поверхности. На конкретном заводе пересмотрели регламент: добавили обезжиривание с EFELE CL-545 Spray и повторили выпуск. Адгезия восстановилась, отслаиваний больше не было.
Итог: Причина брака не в режиме сушки, а в пропуске этапа очистки. Это типичная история, когда ускорение отверждения обнажает пробелы в предварительной подготовке. Температурный режим лишь проявляет то, что было скрыто воздушной сушкой.
Чувствительность основания к температуре: где термоотверждение невозможно
Существуют материалы и узлы, для которых термоотверждение недопустимо или требует особого подхода.
Полимерные основания
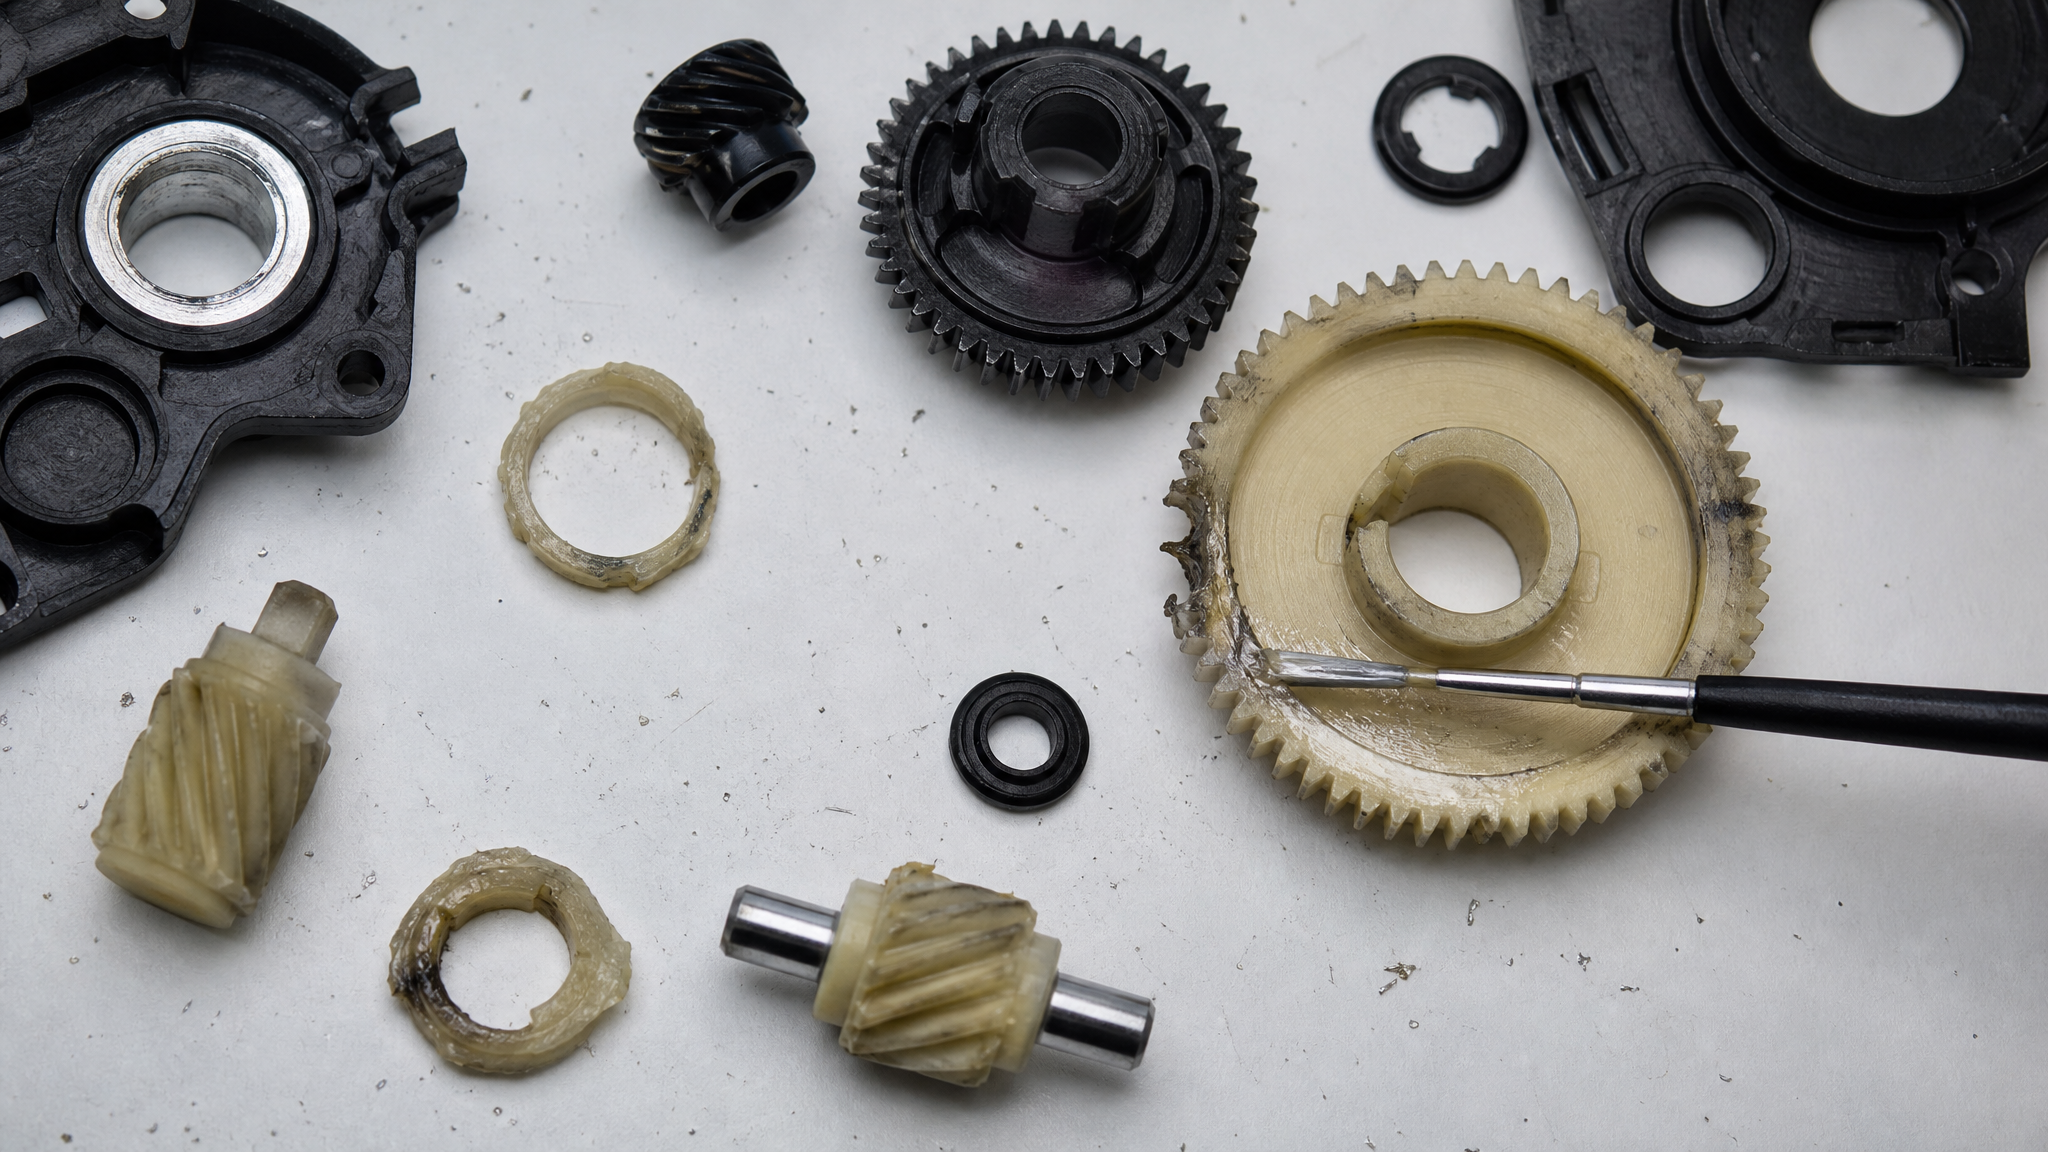
Пластмассовые компоненты редукторов, прокладки, уплотнения часто начинают размягчаться или теряют размерность при нагреве выше 70–80 °C. Если основание композитное (например, пластиковая коробка передач с металлическими внутренними деталями), то достижение полной полимеризации в конвекционной камере затруднено. В таких случаях либо используют местное радиационное отверждение (нагреваются только металлические части, пластик остается в тени), либо ограничиваются воздушной сушкой и мирятся с временем, либо применяют покрытия, отверждаемые УФ-излучением без нагрева (если материал допускает).
Чувствительные узлы (электроника, приборостроение)
Если узел содержит встроенную электронику, датчики или герметичные камеры, то нагрев может привести к изменению объема, нарушению герметичности или отказу электроэлементов. Здесь воздушная сушка часто - единственный приемлемый вариант, несмотря на временные потери.
Узлы с гарантией размерности
В некоторых узлах, где допуски критичны (редукторы с предварительным натягом, высокоточные направляющие), локальный нагрев во время отверждения может вызвать микросмещения. Проверяют эту возможность либо через расчет теплового расширения, либо через пробные прогреванием с контролем размеров. Если расширение ненулевое, переходят на режимы с минимальным нагревом или воздушную сушку.
Подготовка поверхности перед смазкой: единая базовая схема
Вне зависимости от выбора между воздушной и термической сушкой, процесс подготовки поверхности перед нанесением любого покрытия или смазки остается одинаковым.
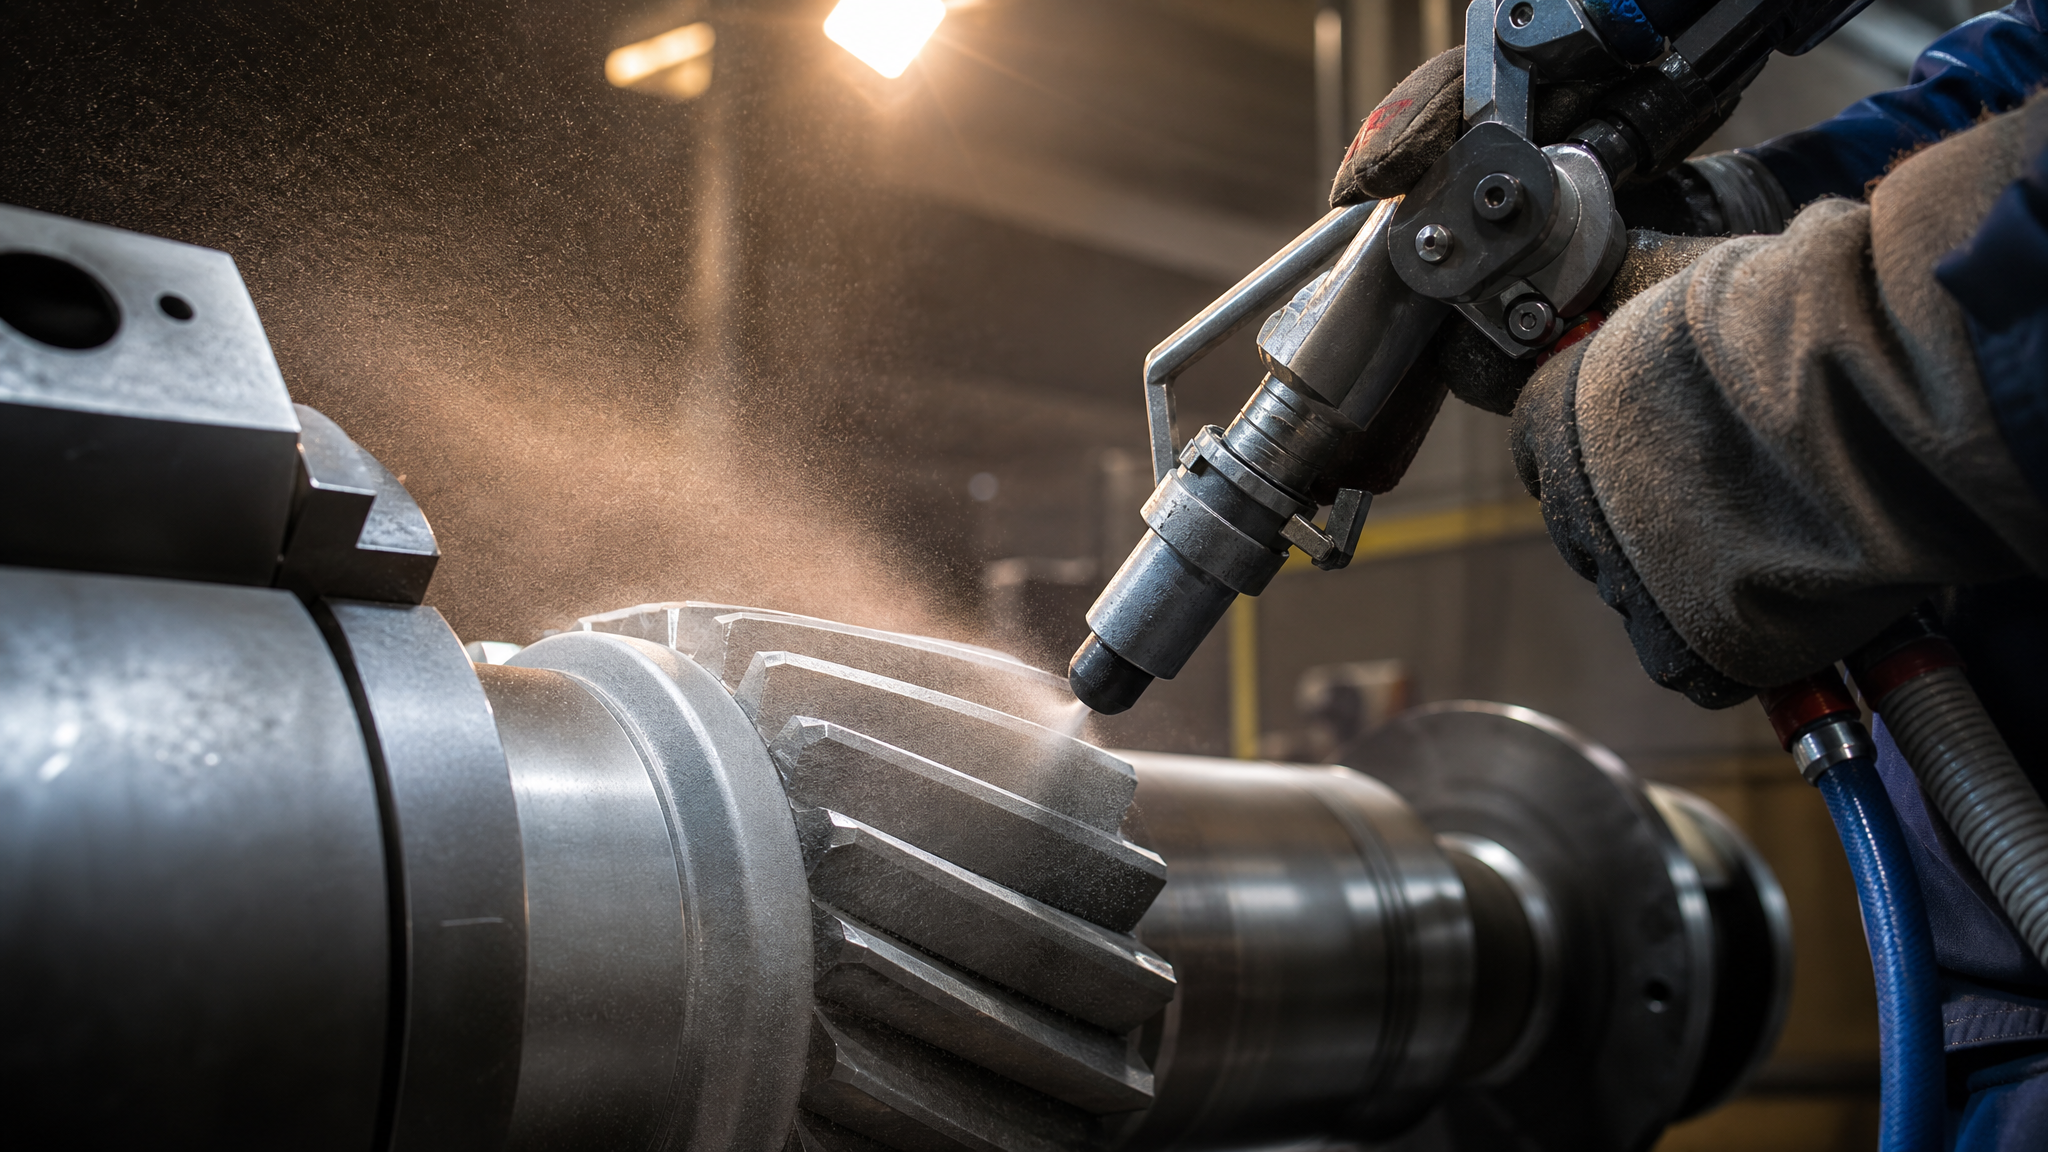
Он состоит из четырех этапов:
Удаление слоев коррозии, ржавчины, окалины - механическая очистка (щеткой, шлифовкой, абразивной струей) или химическая (растворители, кислотные травители).
Обезжиривание - удаление масла, парафина, органических остатков. На этом этапе небольшие производства часто экономят, надеясь на «достаточно чистую» поверхность. Ошибка: даже тонкий масляный слой в несколько микрон блокирует адгезию.
Сушка после очистки - удаление влаги из пор и трещин. Особенно важно для чугуна и стали со сложной микротопографией.
Защита от повторного окисления - если время между очисткой и нанесением покрытия превышает несколько часов, очищенная поверхность начинает окисляться и ржаветь заново. Кратковременная защита временным антикоррозийным слоем или ингибитором парообразования предотвращает потерю качества подготовки.
Нарушение любого из этих этапов компенсировать высокой температурой отверждения невозможно. Покрытие может отвердеть идеально, но адгезия будет нулевой, и слой будет отслаиваться при первых нагрузках.
Твердосмазочные покрытия и режимы их отверждения
Твердосмазочные системы (на основе дисульфида молибдена, графита, политетрафторэтилена) часто используют как альтернативу жидким смазкам на крупногабаритных узлах: шестернях, редукторах, направляющих.
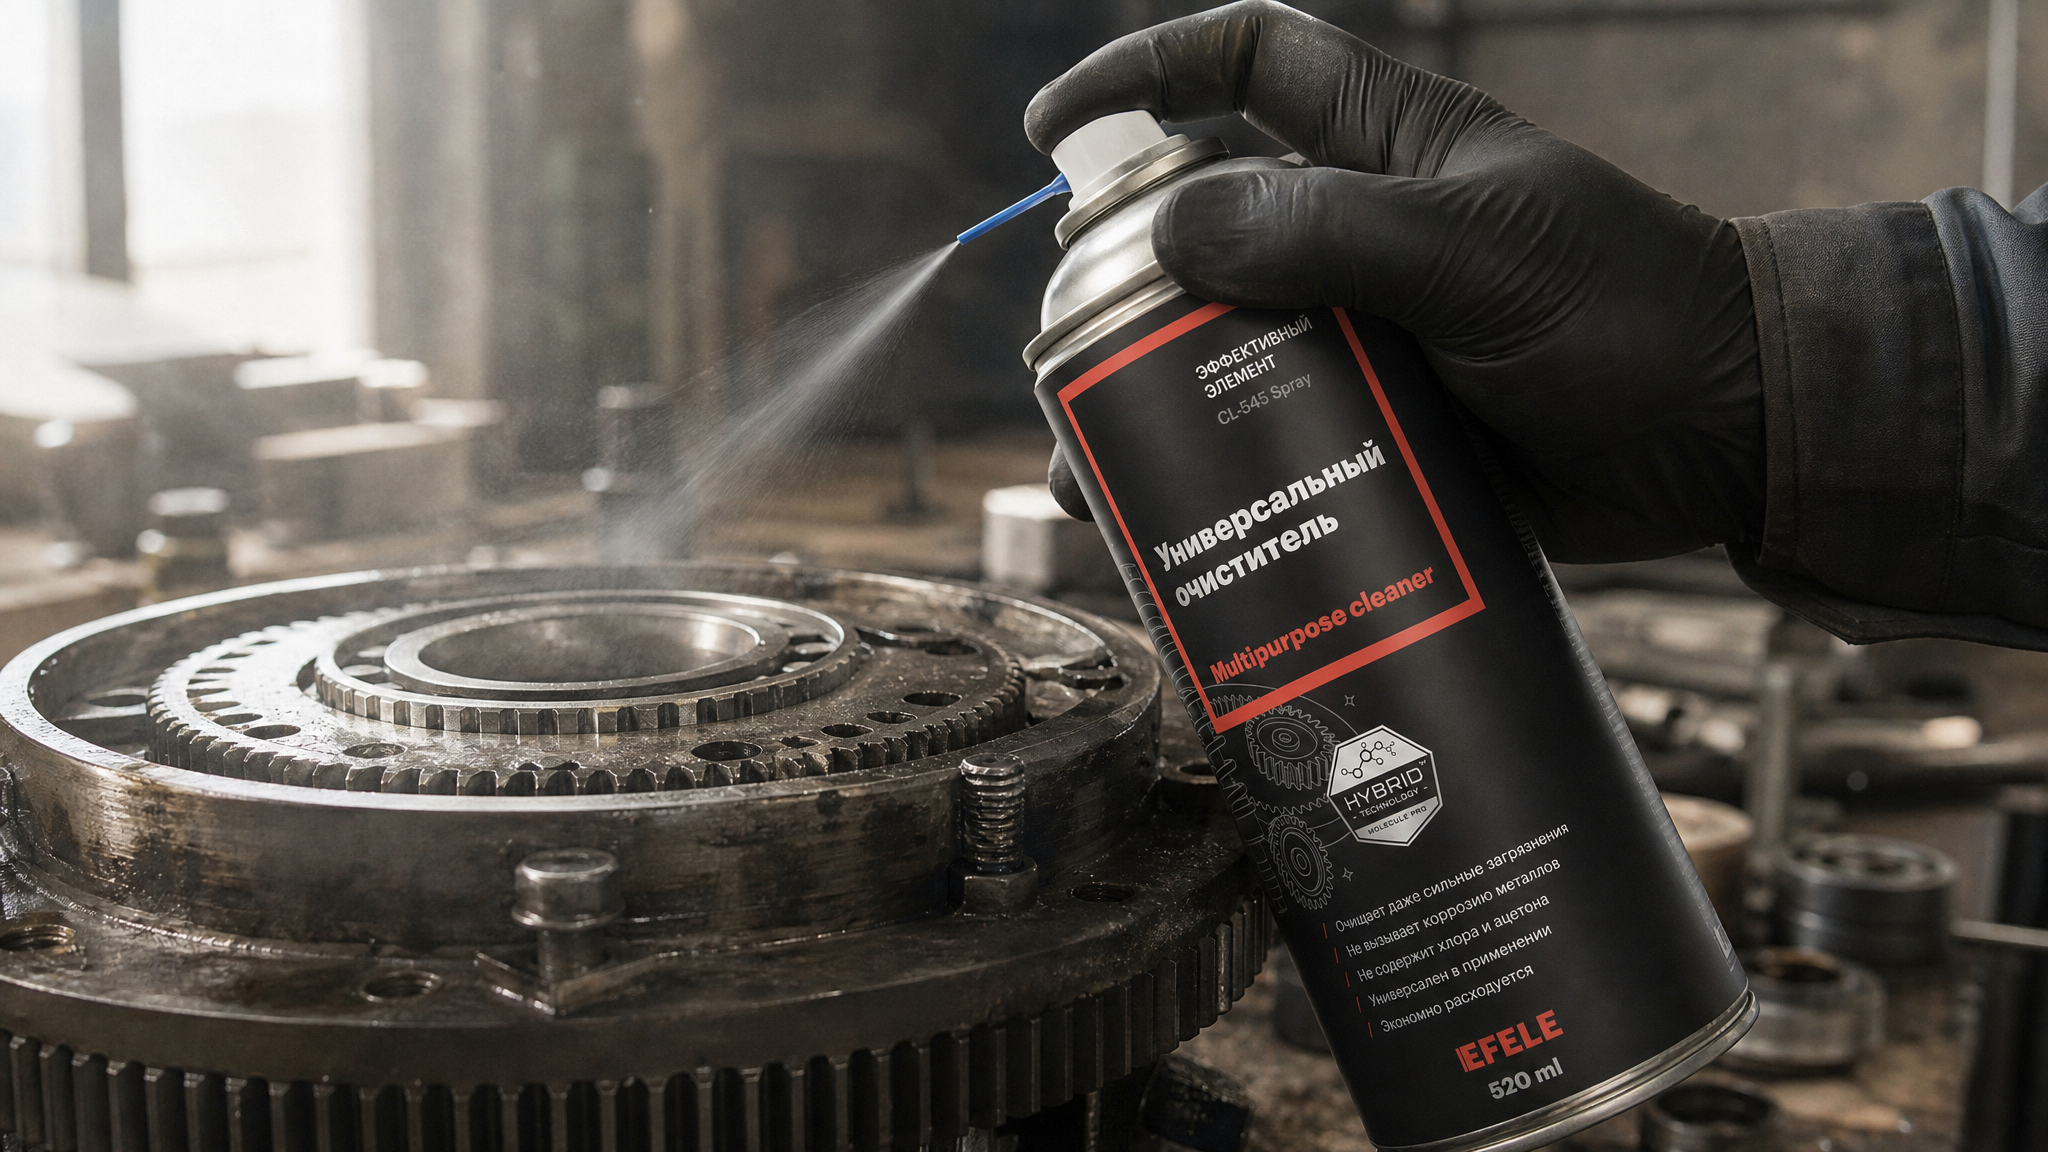
Они наносятся в виде спрея или тонкого слоя и должны отвердеть в контролируемых условиях.
Для большинства твердосмазочных спреев допустима как воздушная, так и термическая сушка. Однако скорость и качество отверждения различаются:
При воздушной сушке (20–24 °C) твердосмазочное покрытие становится на ощупь сухим за 30–60 минут, но полная полимеризация связующего (обычно эпоксидной или акриловой смолы) занимает 6–24 часа.
При нагреве до 60–80 °C время сокращается до 1–2 часов, что позволяет быстро перевести узел на следующий этап (сборку, испытание или упаковку).
Для EFELE AF-511 Spray, антифрикционного сухого покрытия, применяемого на шестернях и направляющих, рекомендуемая температура составляет 20–25 °C при влажности 45–65%, и покрытие отверждается без нагрева, обеспечивая удобное решение для ремонтных работ и полевых применений, когда организовать термическую камеру невозможно.
Выбор режима сушки твердосмазочного покрытия зависит от типа узла и требуемого времени цикла. На серийном производстве редукторов, где нужно выпускать десятки узлов в день, немедленное термоотверждение оправдано. На ремонтных участках заводских лабораторий, где готовятся единичные образцы, воздушная сушка удобнее и дешевле.
Сравнительная таблица: параметры выбора режима отверждения
| Параметр | Воздушная сушка (18–20 °C) | Конвекционное отверждение (60–80 °C) | Радиационное отверждение (130 °C) |
|---|---|---|---|
| Время полимеризации | 24+ часа | 4–6 часов | ~2 минуты (на поверхности) |
| Требуемая площадь для узла | Большая | Средняя | Минимальная |
| Чувствительность к колебаниям влажности и температуры воздуха | Высокая | Средняя | Низкая (излучение не зависит от воздуха) |
| Ограничения по материалу основания | Нет | Допустим нагрев до 80–100 °C | Допустим нагрев выше 100 °C |
| Требуемое оборудование | Вентилируемое помещение | Конвекционная печь/камера | ИК-установка или УФ-лампы |
| Стоимость организации (первичная инвестиция) | Низкая | Средняя | Высокая |
| Пригодность для крупногабаритных узлов | Плохо (необходимы большие площади) | Хорошо | Хорошо (если позволяет геометрия) |
| Контроль температуры поверхности | Практически невозможен | Можно измерять и регулировать | Требуется пирометр для обеспечения параметров |
Часто задаваемые вопросы
Может ли воздушная сушка быть конкурентна термоотверждению по времени?
Только в случае, если срок ожидания находится в диапазоне 5–7 дней и предприятие способно складировать крупногабаритные узлы без потери качества. При необходимости выпускать готовые узлы в течение одной смены воздушная сушка неконкурентна: даже в комнате с принудительной вентиляцией полимеризация займет минимум 12–16 часов. Расчет показывает, что уже при объеме 2–3 узлов в день переход на термоотверждение экономически оправдан.
Повредит ли нагрев чугунное основание редуктора?
Чугун стабилен при температурах до 200–300 °C без потери структурных свойств. Нагрев до 60–80 °C во время отверждения покрытия не только безвреден, но и полезен: горячая поверхность улучшает смачивание и адгезию. Проверьте техпаспорт редуктора на допустимые рабочие температуры; почти всегда чугунные редукторы рассчитаны на минимум 90–120 °C в рабочем режиме.
Зачем проверять температуру поверхности, если термометр в камере показывает нужное значение?
Потому что воздух нагревается быстрее, чем толстая деталь. Крупногабаритный узел может иметь массу десятков килограммов, и его ядро останется холодным, даже если воздух в камере прогрелся до 70 °C. Поверхностная температура - именно то, что влияет на скорость полимеризации. Если поверхность только 45 °C вместо целевых 70 °C, то время отверждения увеличится в 1,5–2 раза, и вы получите слабо отвержденное покрытие.
Какую температуру выбрать: 60, 70 или 80 °C?
Сначала проверьте допуски на покрытие в техдокументации. Большинство эпоксидных и полиуретановых покрытий рекомендуют 60–70 °C для ускоренного отверждения. Выше 80 °C ставьте только если материал прямо это допускает - перегрев может вызвать неравномерную полимеризацию и образование микротрещин. Начните с 65 °C, измерьте поверхностную температуру пирометром или датчиком, убедитесь в воспроизводимости, и зафиксируйте режим в инструкции.
Потребуется ли менять подготовку поверхности при переходе с воздушной сушки на термоотверждение?
Нет. Подготовка остается той же: механическая очистка, обезжиривание, сушка, защита от повторного окисления. Однако переход на термоотверждение часто обнажает дефекты подготовки, которые воздушная сушка скрывала под длительным отверждением. Если после перехода начались проблемы с адгезией, первым делом проверьте качество обезжиривания и удаления коррозионных слоев - это 90% проблем.
Заключение
Выбор между воздушной сушкой и термоотверждаемыми системами для крупногабаритных узлов определяется не столько свойствами самого покрытия, сколько производственными условиями, объемом выпуска и допусками основания на нагрев. Воздушная сушка при 18–20 °C требует более 24 часов и больших производственных площадей, что для серийного производства редукторов, коробок передач и станин становится узким местом. Искусственное отверждение через конвекцию, радиацию или другие методы ускоряет полимеризацию в 10–15 раз, позволяя получить готовый узел за несколько часов.
Успех отверждения (как воздушного, так и термического) целиком зависит от подготовки поверхности: удаления коррозии, обезжиривания, сушки и защиты от повторного окисления. Пропуск любого из этих этапов приведет к отслаиванию покрытия и отказу смазки, вне зависимости от температурного режима. Следующий шаг - разработать для вашего производства точный процессный регламент: выбрать целевую температуру отверждения (и способ ее достижения), установить контроль поверхностной температуры через пирометр или датчик, и провести пробные циклы на репрезентативных узлах. Это займет один-два дня и убережет от месяцев отказов в полевых условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.