
Подготовка поверхности перед покрытием: как термообработка и механическая обработка влияют на результат
Подготовка поверхности перед нанесением покрытия - это не просто удаление грязи, а целый комплекс операций, от которого зависит долговечность и качество защитного слоя. Техническим специалистам и инженерам часто приходится считаться с тем фактом, что одна деталь может потребовать совершенно разный подход к подготовке в зависимости от того, прошла ли она термообработку, была ли нарезана под размер или пережила механическую обработку. Каждый из этих процессов оставляет на поверхности свой "отпечаток": окалину, заусенцы, дефекты геометрии кромок, микроскопические масляные пленки и остатки абразива. Статья разбирает, как именно эти технологические операции влияют на площадь контакта и адгезию покрытия, какие нормы предъявляет ГОСТ, и какие этапы подготовки нельзя пропускать.
Информация будет полезна закупщикам, решающим, какой способ очистки заказать для серии деталей, инженерам, контролирующим соответствие поверхности спецификации, и специалистам по ремонту и техническому обслуживанию оборудования, которые должны заранее спланировать подготовку под новое покрытие.
Как термообработка меняет требования к подготовке поверхности
Детали после отжига, закалки или нормализации часто покрыты слоем окалины - этот оксидный налет нарушает адгезию любого наносимого впоследствии покрытия.
На металлургических участках и в мастерских это известно давно, но часто процесс подготовки к покрытию рассматривается отдельно от самой термообработки, хотя они тесно связаны.
Термообработка не только меняет микроструктуру металла, но и деформирует микрорельеф поверхности, создав локальные неровности и перепады геометрии. Кроме того, при охлаждении после высокотемпературных операций на поверхности остаются минеральные отложения и соли, если процесс велся без защитной атмосферы. Все это усложняет подготовку: нельзя просто обезжирить и красить - нужно сначала удалить окалину, проконтролировать геометрию кромок, а затем уже переходить к последующим этапам очистки.
По ГОСТ 9.402-80 поверхность перед окрашиванием не должна иметь заусенцев, острых кромок с радиусом менее 0,3 мм, сварочных брызг, наплывов, прожогов и остатков флюса. Если деталь прошла термообработку, риск получить именно такие дефекты возрастает, потому что горячие поверхности легче деформируются, а при охлаждении образуются микротрещины и наслоения окисла. Инженер должен заранее спланировать дополнительный этап механической очистки (шлифовку или дробеструйку) еще до стадии основного обезжиривания.
Кроме того, ГОСТ требует, чтобы острые углы и кромки были скруглены или имели фаски. После термообработки, особенно если деталь была штампована или нарезана еще на холодном состоянии, кромки могут потерять эту форму из-за усадки, окисления или микроскопических сколов. Это означает, что контрольный осмотр кромок должен быть обязателен после любой термической операции.
Влияние механической обработки и нарезки на микрорельеф и адгезию
Механическая обработка - штамповка, резание, полирование, фрезеровка - оставляет на поверхности стружку, остатки эмульсии, частицы абразива и микротрещины.
Если этот материал не удалить перед нанесением покрытия, адгезия будет неполной, и покрытие в этих местах отслоится или потрескается со временем.
Из практических требований: поверхности после механической обработки должны быть без видимого слоя смазки, эмульсии, металлической стружки и пыли. Это не просто косметическое требование - эти загрязнители образуют физический барьер между металлом и защитным слоем. При нанесении покрытия молекулы покрывающего материала не могут достичь металла и образовать прочную химическую связь.
Шероховатость (Ra и Rz) - это параметр микрорельефа, который нельзя игнорировать. Для гальванических покрытий требуется шероховатость Rz не менее 40 мкм. Это означает, что если деталь отполирована слишком гладко, адгезия гальванического слоя будет слабой. Абразивная струйная очистка обычно дает Ra 1,3–3,8 мкм, ручная механическая очистка - Ra 0,8–1,6 мкм, а газопламенная - Ra 0,4–0,8 мкм. Каждый из этих методов подходит для разных типов покрытий и материалов основы.
Нарезка деталей особенно критична, потому что режущий инструмент неизбежно оставляет заусенцы по кромкам. По стандартам, заусенцы должны быть полностью удалены - это не допускается при никаких условиях. Если оставить заусенец, он станет "слабой точкой" для покрытия: острая вершина заусенца не получит достаточное количество защитного материала, а тонкий слой в этом месте быстро истирается и разрушается.
Контроль и норматива подготовки поверхности по ГОСТ
ГОСТ 9.402-80 - основной документ, регулирующий требования к подготовке металлических поверхностей перед окрашиванием и нанесением других покрытий.
Стандарт классифицирует поверхности по степени зажиренности и степени окисленности, а также требует специального контроля параметров среды.
Вот ключевые контрольные точки, которые инженер или закупщик должны проверить перед тем, как дать разрешение на нанесение покрытия:
Визуальный осмотр на отсутствие заусенцев, сварочных брызг и наплывов - эти элементы недопустимы.
Геометрия кромок - острые кромки должны быть скруглены или иметь фаски (радиус не менее 0,3 мм).
Шероховатость поверхности - должна соответствовать спецификации конкретного покрытия (например, Rz 40 мкм для гальваники).
pH поверхности - при увлажнении дистиллированной водой должен быть в диапазоне 5–7,5. Отклонение указывает на присутствие солей или остатков очистителя.
Влажность поверхности - не более 8% для металлических конструкций, не более 12% для деревянных. Избыточная влага гарантирует образование коррозии под слоем покрытия.
Степень очистки - определяется по визуальным стандартам ISO 8501-1 (ранее европейские стандарты Sa 1, Sa 2, Sa 2.5, Sa 3).
Степень очистки напрямую влияет на долю поверхности, которая может адгезировать с покрытием. При очистке до Sa2 адгезионная способность составляет около 75% от общей площади. При более тщательной очистке Sa1/2 - уже 96%, а при максимальной Sa3-99%. Это означает, что выбор метода и интенсивности очистки определяет потенциальную долговечность покрытия еще на этапе подготовки.
Условия окружающей среды при подготовке и нанесении также нормированы: температура воздуха не ниже 10 °C, относительная влажность не более 60%. Если пренебречь этими условиями, капли влаги или холодный воздух вызовут конденсацию на только что очищенной поверхности, и придется все переделывать.
Влажность, загрязнения и остатки абразива как факторы риска
После каждого этапа подготовки на поверхности остаются невидимые загрязнения, которые кажутся "мелочью", но на самом деле критичны.
Если поверхность выглядит чистой, это не значит, что она готова к покрытию.
Остатки абразива. После полировки, шлифовки или дробеструйки абразивные частицы могут остаться в микропорах металла. Если не удалить их тщательно (обычно мягкой щеткой и продувкой сжатым воздухом), эти частицы будут "работать как абразив" под слоем покрытия, царапая его при любом движении детали. Через несколько месяцев эксплуатации покрытие начнет отслаиваться именно в этих местах.
Смазка и эмульсия. На производстве режущие и абразивные инструменты смазываются охлаждающе-смазывающей жидкостью (СОЖ). После обработки эта жидкость частично испаряется, но часть остается на поверхности в виде тонкой пленки. Пленка не видна глазом, но она предотвращает смачивание поверхности и адгезию покрытия. Без обезжиривания покрытие будет "скользить" по поверхности, не образуя адгезионной связи.
Влага и конденсат. Если деталь только что вынута из воды, промыта или находилась в помещении с высокой влажностью, на ее поверхности образуется тонкий слой влаги. Эта влага окисляет свежеочищенный металл за считаные часы. По требованиям ГОСТ, влажность поверхности перед окрашиванием не должна превышать 8%. Проверяется это специальными влагомерами или косвенно - визуальным контролем отсутствия потеков и капель.
Соли и остатки химических реагентов. Если в процессе очистки или промывки использовались растворы солей, кислот или щелочей, остатки этих веществ на поверхности нарушат электрохимическое состояние металла. Для контроля используется измерение pH поверхности (при увлажнении дистиллированной водой pH должен быть 5–7,5). Если pH выше или ниже этого диапазона, поверхность требует дополнительной промывки.
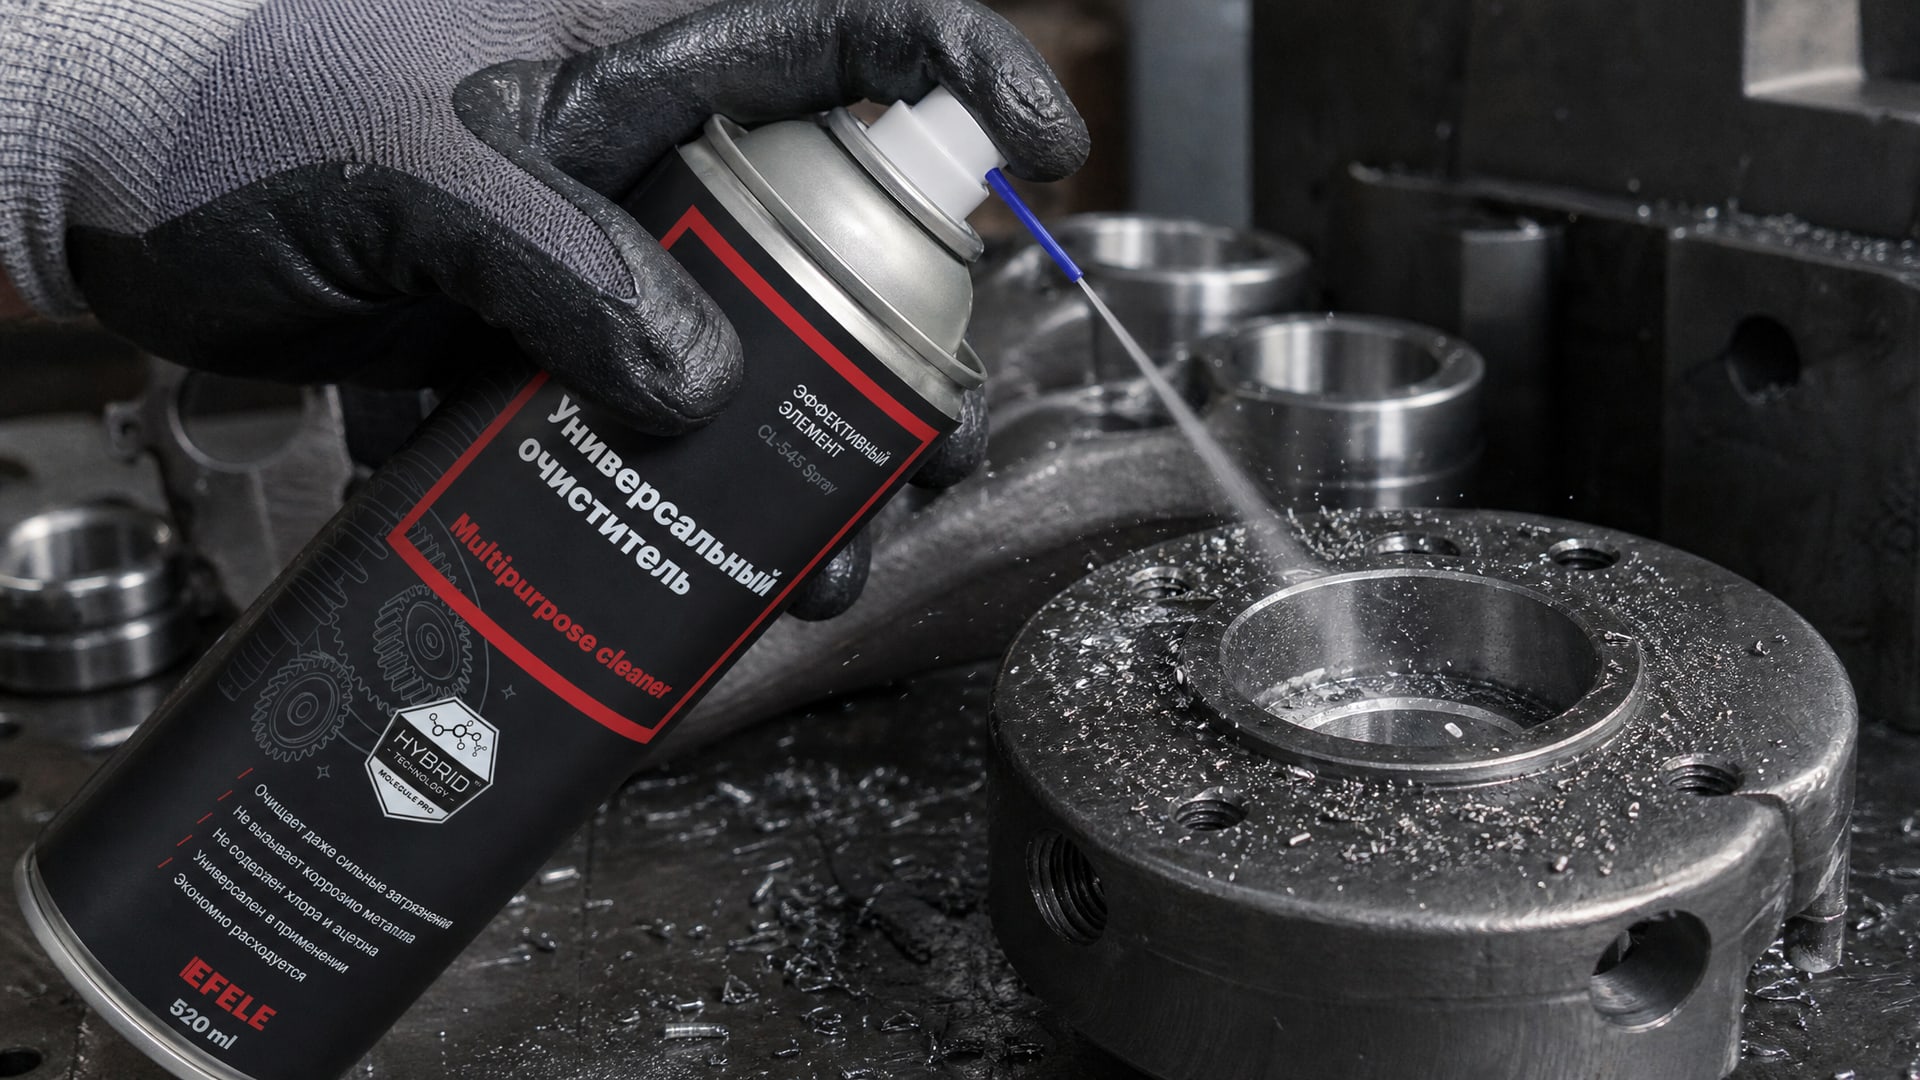
Для качественной подготовки поверхности перед нанесением покрытия важно использовать эффективные очистители, которые удаляют загрязнения полностью и без остатка. На практике в промышленности для этого применяют EFELE CL-545 Spray - универсальный очиститель, который быстро вымывает масла, эмульсии и остатки абразива, не оставляя после себя химических осадков. Такой подход сокращает время между этапом очистки и нанесением покрытия и снижает риск повторного загрязнения воздухом или конденсатом.
Этапы подготовки поверхности в правильной последовательности
Порядок операций не может быть произвольным - каждый этап должен подготовить поверхность к следующему.
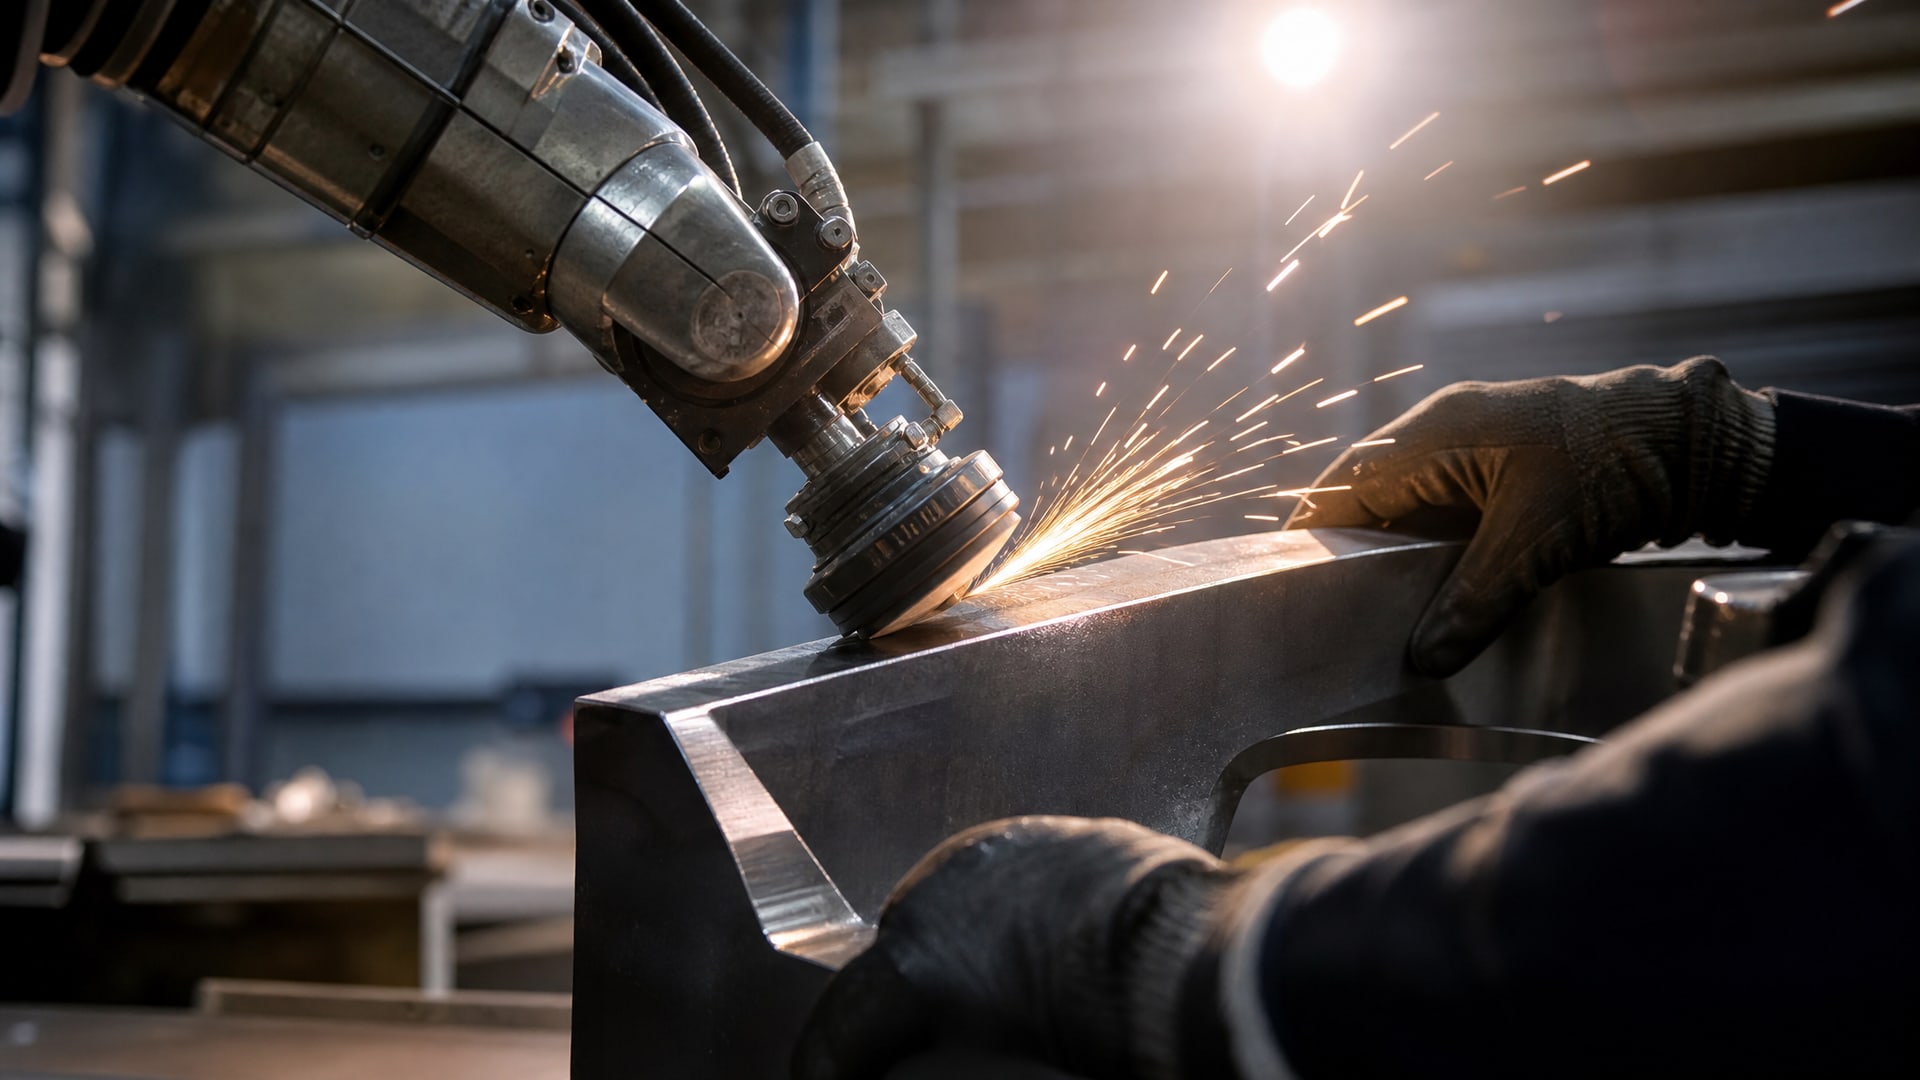
Нарушение последовательности приводит к тому, что ранее очищенные участки загрязняются заново или дефекты кромок остаются незамеченными.
| Этап | Цель | Инструментарий/метод | Контроль после этапа |
|---|---|---|---|
| 1. Удаление окалины и слабосцепленных загрязнений | Снять оксидный слой, ржавчину, рыхлые отложения | Шлифовка, дробеструйка, газопламенная очистка | Визуальный осмотр: без видимой окалины и ржавчины |
| 2. Удаление заусенцев и корректировка геометрии кромок | Обеспечить радиус кромок не менее 0,3 мм | Напильник, шлифовка, обработка острой кромки | Прощупывание пальцем: кромка не острая, есть скругление |
| 3. Удаление стружки и остатков абразива | Извлечь частицы из микропор | Мягкая щетка, продувка сжатым воздухом, вакуум | Контроль лупой: нет видимых частиц в щелях и углублениях |
| 4. Обезжиривание | Удалить масла, эмульсии, жиры | Химическое обезжиривание (щелочной раствор) или органический растворитель | Тест на смачивание: капля воды не скатывается, а растекается по поверхности |
| 5. Промывка деионизированной водой | Удалить остатки реагентов и соли | Проточная вода или дистиллированная вода | Контроль pH поверхности: 5–7,5 при увлажнении дистиллированной водой |
| 6. Сушка | Удалить влагу | Нагрев на 50–80 °C или продувка сжатым сухим воздухом | Контроль влагомером: влажность не более 8% |
| 7. Контроль готовности | Проверить соответствие всем требованиям спецификации | Визуальный осмотр, измерение Ra/Rz, pH-метр, влагомер | Подпись в документе подготовки поверхности |
Каждый этап должен быть задокументирован. Если после сушки поверхность не покрывается покрытием в течение нескольких часов, она может вновь загрязниться или покрыться микротонким слоем окисла. Потому между последним этапом подготовки и нанесением покрытия должна быть четко установленная максимальная пауза (обычно 4–8 часов, в зависимости от типа материала и условий хранения).
Окружающие условия и их влияние на результат подготовки
Очень многие дефекты покрытия, которые потом приписывают качеству самого покрытия, на самом деле возникают из-за нарушения условий окружающей среды при подготовке поверхности.
Температура воздуха должна быть не ниже 10 °C. Если подготовка или нанесение происходит при более низкой температуре, молекулы покрытия не смешиваются должным образом, и адгезия падает. Кроме того, холодная металлическая поверхность конденсирует влагу из воздуха быстрее, чем теплая.
Относительная влажность воздуха должна быть не более 60%. При влажности выше этого значения капли воды конденсируются на только что очищенной холодной поверхности - и вся работа по подготовке идет насмарку. Металл начинает окисляться в этих точках, и адгезия там будет намного хуже.
Особое внимание - влажности самой поверхности. По ГОСТ, влажность металлических конструкций перед окрашиванием не должна превышать 8%. На практике это измеряется влагомером (датчик прижимается к поверхности), или можно использовать "тест скотча": приклеивают кусок прозрачного скотча к поверхности на 24 часа - если под ним образуется конденсат, влажность повышена.
Если соблюдены все требования по температуре, влажности и чистоте воздуха, адгезия покрытия повышается в среднем на 15–25% по сравнению с подготовкой в "нестабильных" условиях.
Часто задаваемые вопросы
Может ли термообработка деталей влиять на размеры и, следовательно, на общую площадь покрытия?
Да. При нагреве металл расширяется, при охлаждении сужается. Величина усадки зависит от материала (например, сталь усаживается сильнее, чем алюминий), температурного режима и скорости охлаждения. Хотя точные цифры усадки требуют инженерного расчета для каждого сплава, важно понимать, что подготовка поверхности должна выполняться ПОСЛЕ термообработки, когда деталь приобрела окончательные размеры. Это гарантирует, что площадь покрытия соответствует фактическим размерам детали.
Что означает "степень очистки" и почему она влияет на долговечность покрытия?
Степень очистки (Sa 1, Sa 2, Sa 2.5, Sa 3) - это визуальная классификация чистоты поверхности по стандартам ISO 8501-1. Sa 1 - поверхность очищена от слабосцепленных загрязнений; Sa 2 - удалены почти все видимые окалина и ржавчина; Sa 3 - максимальная очистка. Чем выше степень очистки, тем больше площади поверхности способно адгезировать покрытие (Sa 2 дает около 75%, Sa 3 - до 99%). Выбор степени очистки определяет потенциальный срок службы покрытия.
Почему после механической обработки поверхность все равно требует дополнительной подготовки?
Механическая обработка (фрезеровка, полирование, резание) оставляет на поверхности металлическую стружку, остатки охлаждающей жидкости и микроскопические частицы абразива. Эти загрязнения физически препятствуют контакту между металлом и покрытием. Кроме того, микротрещины, образованные режущим инструментом, требуют сглаживания. Без удаления этих дефектов адгезия покрытия будет слабой, и оно будет шелушиться через несколько месяцев.
Как проверить, готова ли поверхность к нанесению покрытия, если визуально она выглядит чистой?
Визуального осмотра недостаточно. Нужно проверить: 1) шероховатость (Ra или Rz в соответствии со спецификацией); 2) влажность (не более 8% - влагомер прижимают к поверхности); 3) pH поверхности (5–7,5 при смачивании дистиллированной водой); 4) отсутствие заусенцев и острых кромок (прощупать пальцем); 5) отсутствие видимых следов масла и стружки (под лупой). Если хотя бы один из этих параметров не в норме, поверхность требует дополнительной обработки.
Какое время допустимо между окончанием подготовки поверхности и нанесением покрытия?
Зависит от условий хранения и типа материала, но обычно не более 4–8 часов. Если деталь хранилась в открытом виде при влажности выше 60% и температуре ниже 10 °C, микроскопический слой окисла образуется за несколько часов, и адгезия упадет. Оптимально: подготовленные детали хранить в сухом, теплом помещении или упаковать в защитную пленку до момента нанесения покрытия.
Заключение
Подготовка поверхности перед нанесением покрытия - это не ненужная лишняя операция, а ключевой этап, от которого напрямую зависит долговечность и надежность защиты. Термообработка и механическая обработка деталей вносят в процесс свои сложности: окалину, заусенцы, дефекты кромок, остатки эмульсии и микротрещины. Если пренебречь их удалением или нарушить последовательность подготовки, даже самое качественное покрытие не сможет образовать надежную адгезионную связь с металлом.
ГОСТ 9.402-80 четко регламентирует требования: острые кромки должны быть скруглены (радиус не менее 0,3 мм), поверхность должна соответствовать нормируемой шероховатости, влажность не должна превышать 8%, pH - находиться в диапазоне 5–7,5, окружающая среда - иметь температуру не ниже 10 °C и влажность не выше 60%. Соблюдение этих требований и правильный подбор метода очистки (в соответствии со степенью очистки Sa 1–Sa 3) повышает потенциальный срок службы покрытия на 15–25% и исключает большинство типичных дефектов, возникающих через несколько месяцев эксплуатации.
Следующий практический шаг: перед тем как заказать подготовку серии деталей, согласуйте со своим партнером по обслуживанию или у производителя покрытия точные требования к шероховатости, методу очистки и условиям хранения готовых к покрытию деталей. Это займет час времени, но гарантирует, что покрытие прослужит весь отведенный ему срок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.