
Подготовка поверхности и смазка: как формируется защитный слой на ответных деталях
Перенос смазочного материала на ответную деталь - ключевой механизм, определяющий долговечность и надежность сопряжений в тяжелых условиях работы. Этот процесс называют эффектом миления, и его успех зависит не только от выбора самой смазки, но прежде всего от качественной подготовки поверхности. Когда две детали приходят в контакт под нагрузкой, они образуют микротопографию с вершинами и впадинами; смазочный материал должен равномерно заполнить эти микропрофили и адсорбироваться (химически присоединиться) к металлу, чтобы при первом же цикле движения создать защитную пленку. Техспециалисты и инженеры часто сталкиваются с проблемой неправильного формирования этого слоя: смазка не держится, быстро вымывается или образует неравномерные отложения, что приводит к фреттингу, микровибрационному износу и выходу узла из строя. Статья раскрывает физику процесса, технические требования к подготовке поверхности и критерии выбора материала для разных режимов трения.
Рассмотрим, как работает граничная смазка, почему адгезия и поверхностная активность смазочного материала важнее его консистенции, и какой алгоритм подготовки гарантирует устойчивый перенос смазочного слоя на ответные детали в режиме граничного и смешанного трения.
Режимы трения и граничная смазка: основы формирования защитного слоя
Когда две поверхности начинают скользить под нагрузкой, между ними может возникнуть один из трех режимов смазки: гидродинамический, смешанный или граничный.
В гидродинамическом режиме полностью вязкостного слоя давление в контакте остается низким, и металл защищен объемом масла. Но при повышении нагрузки или снижении скорости вязкостный слой истончается, и вершины микропрофилей начинают соприкасаться - наступает граничный режим. В этот момент решающую роль играет не вязкость смазки, а ее поверхностная и химическая активность по отношению к материалам трущихся поверхностей.
В режиме граничной смазки молекулы смазочного материала адсорбируются на металлических поверхностях, образуя тонкую защитную пленку, которая предотвращает прямой контакт металл-металл. Именно в этот момент происходит перенос смазочного слоя на ответную деталь: первая деталь (активная) при движении оставляет частицы смазки на поверхности второй детали (пассивной), которая впоследствии также становится защищена этим микроскопическим слоем. Этот процесс называют миления, и он зависит от адгезии - способности смазки «прилипать» к поверхности.
Для эффективного переноса смазочного слоя необходимо наличие противоизносных (AW) и противозадирных (EP) присадок. AW-присадки образуют более мягкие защитные слои при умеренных температурах и давлениях; EP-присадки активируются при экстремальных условиях, создавая более твердые и прочные пленки. Когда давление в контакте превышает критическое значение, гидродинамический слой теряет способность выдерживать нагрузку, и именно EP-слой предотвращает залипание и схватывание поверхностей. Для узлов, где ожидается граничная смазка (тяжелые редукторы, высоконагруженные шпиндели, шестерни с низкой скоростью вращения), выбирают материалы с высокой адгезией и активным EP/AW-пакетом.
Подготовка поверхности: критические этапы перед нанесением смазки
Подготовка поверхности - это не одноразовая процедура, а последовательность обязательных операций, каждая из которых влияет на итоговое качество смазочного слоя.
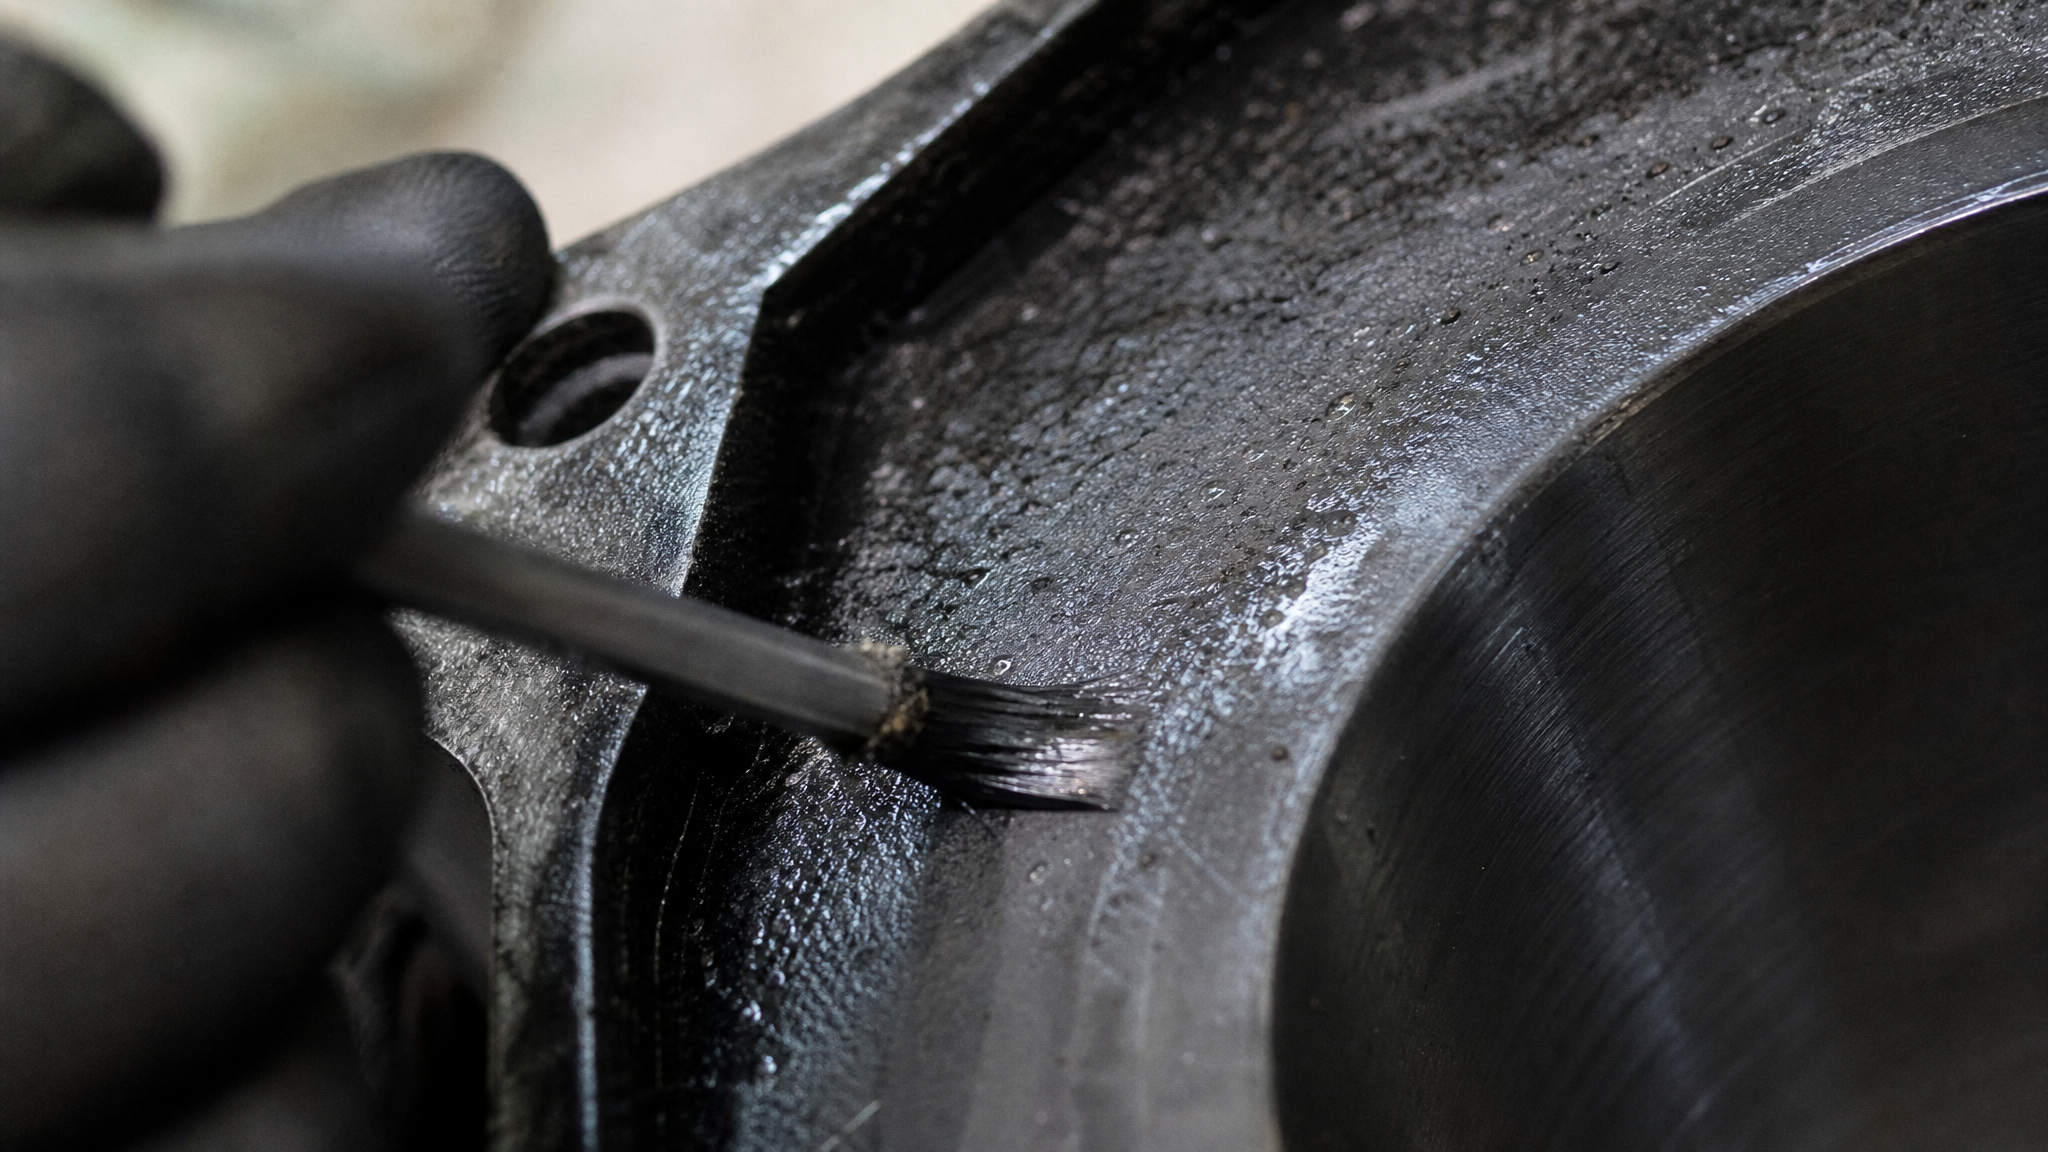
Многие закупщики ошибочно полагают, что смазка сама «заполнит» поверхность и «прилипнет» к ней; в реальности загрязнения, окислы и влага становятся барьером между смазкой и металлом, препятствуя адгезии.
Очистка и обезжиривание. Первый этап - удаление видимых механических загрязнений (пыль, стружка, старая смазка). Затем поверхность погружают в моющий раствор при температуре 60–80 °C; эта температура способствует лучшему растворению минеральных масел и эмульсий, оставшихся после обработки. Длительность обезжиривания зависит от степени загрязнения, но обычно составляет 10–15 минут. После этого детали ополаскивают в чистой воде при той же температуре, а затем в холодной воде.
Удаление коррозии и окислов. На поверхности металлических деталей, особенно если они хранились при повышенной влажности, образуется тонкий слой оксидов (красная ржавчина на стали, черная окись на железе). Этот слой механически удаляют щеткой, наждачной бумагой или другим абразивным инструментом до появления чистого металлического блеска. Если коррозия глубокая, используют химические преобразователи ржавчины, но они должны быть смыты до полного высыхания поверхности.
Сушка. Это самый часто недооцениваемый этап. Вода и влага создают на поверхности микроскопический слой, препятствующий прямому контакту смазки с металлом. Детали сушат при температуре 40–60 °C, используя тепловой пистолет, сушильный шкаф или компрессорный воздух (предварительно очищенный и осушенный). Просушка считается завершенной, когда на поверхности не остается видимых капель воды и она при прикосновении рукой в перчатке не холоднеет (температура поверхности выровнялась с окружающей средой).
Проверка состояния поверхности. После сушки проводят визуальный контроль: поверхность должна быть чистой, без пятен коррозии, налета и следов воды. Если обнаружены дефекты, цикл повторяют. Качество подготовки можно проверить простым тестом: капля смазки на идеально подготовленной поверхности расплывается и смачивает металл; если она сжимается в шарик, поверхность требует повторной обработки.
Нанесение смазки: техника, толщина слоя и критичные моменты
После завершения подготовки поверхности смазку наносят непосредственно перед сборкой узла.
Это требование продиктовано двумя факторами: во-первых, открытая поверхность подсушенной детали начинает вбирать влагу из воздуха через несколько часов; во-вторых, смазка со временем теряет свою способность к адсорбции из-за окисления и взаимодействия с кислородом воздуха.
Основной способ нанесения - кистью. Синтетическую или натуральную щетку макают в банку со смазкой и наносят материал равномерным, сплошным слоем на всю трущуюся поверхность. Слой должен быть видимым, но тонким - в пределах 0,05–0,1 мм (практически одна толщина волокна щетки). Избыток смазки не улучшает защиту; более того, он способствует налипанию пыли и абразивных частиц, которые затем работают как режущий инструмент (эффект абразивного износа).
Особое внимание - резьбам, углублениям и труднодоступным местам. В этих зонах часто остаются воздушные карманы, которые при первом же цикле нагрева расширяются и выталкивают смазку наружу. Резьбы обрабатывают кистью несколько раз в разных направлениях, чтобы обеспечить полное заполнение впадин. Если толщина слоя недостаточна в углублениях, смазку наносят повторно через 2–3 минуты.
Технологический прием при загустении смазки. Если смазка, вынутая из банки, загустела и не дает равномерного покрытия, ее разбавляют индустриальным маслом (класс ГОСТ 20-40) из расчета до 15 % массы с последующим тщательным перемешиванием до однородности. Это восстанавливает текучесть, позволяя нанести ровный слой, и не влияет на адгезионные свойства в краткосрочной перспективе.
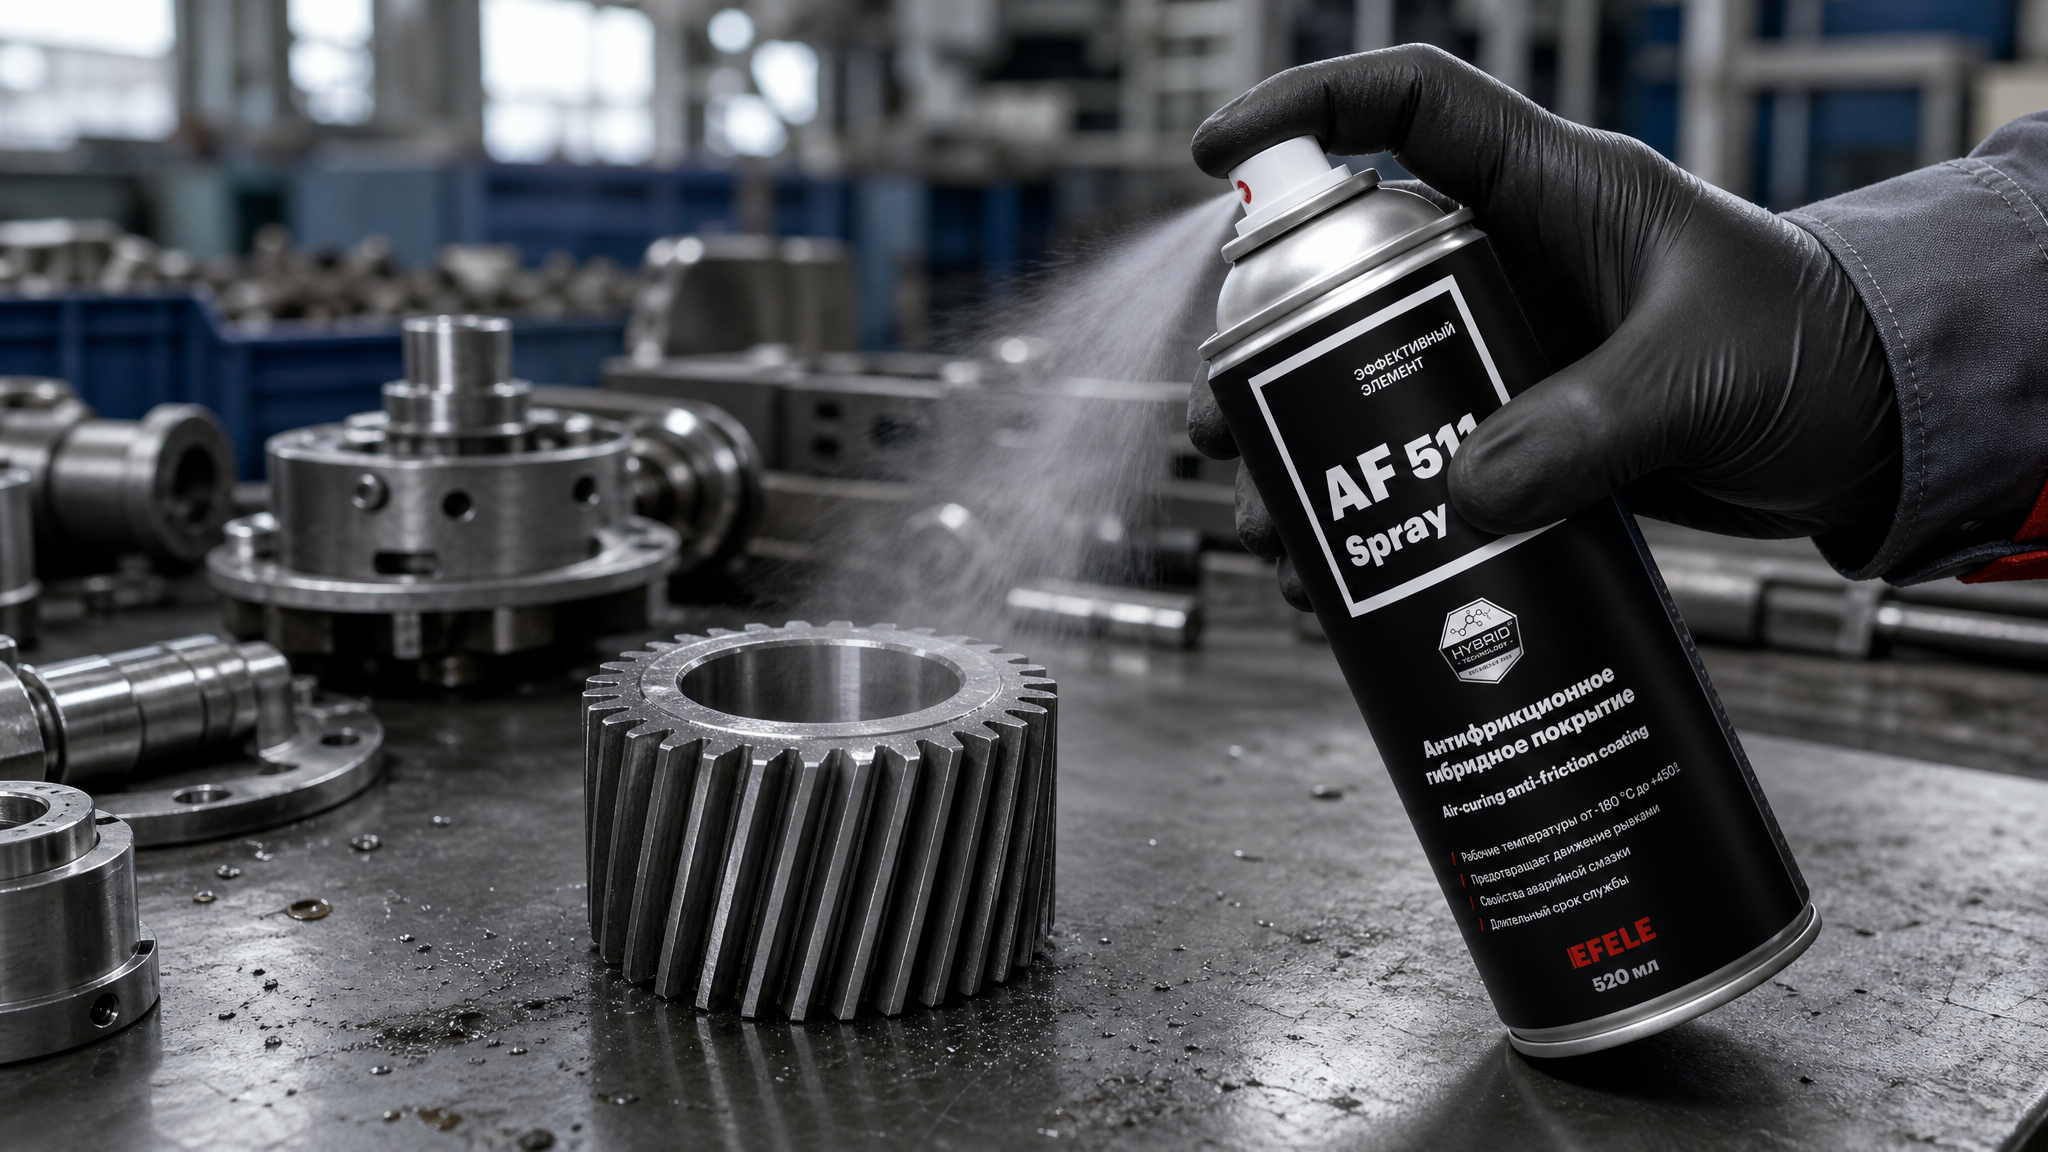
При переходе с Литола на твердосмазочное покрытие для шестерен возникает необходимость в материале, обеспечивающем надежное прилипание к поверхности без вымывания при высоких нагрузках. EFELE AF-511 Spray предлагает решение в виде антифрикционного сухого покрытия с отверждением при комнатной температуре и рабочим диапазоном, совместимым с типовыми промышленными узлами; это особенно полезно при нулевых стартовых нагрузках (холодный пуск редуктора), где жидкостный слой еще не сформировался.
Выбор типа смазки в зависимости от режима трения
Выбор консистенции и адгезионных свойств смазки определяется характером нагрузки и режимом трения, в котором будет работать узел.
Для режима граничной смазки требования отличаются от режима смешанного.
Граничный режим. Характеризуется прямым контактом вершин микропрофилей металлических поверхностей. Такой режим типичен для высоконагруженных редукторов, червячных передач, резьбовых соединений под нагрузкой и узлов со скоростью скольжения менее 0,1 м/с. Для граничного режима рекомендуются пластичные смазки с твердыми смазочными добавками: дисульфид молибдена (MoS₂), графит или политетрафторэтилен (PTFE). Эти добавки образуют защитный слой, независимый от вязкости базового масла; они работают как микроскопические шариковые подшипники, снижая коэффициент трения даже при полном исчезновении жидкостной пленки. MoS₂ считается наиболее эффективным для стальных поверхностей; графит лучше себя показывает в условиях повышенной температуры; PTFE универсален, но дороже.
Смешанный режим. Здесь вязкостный слой еще сохраняется, но локально возникают контакты вершин шероховатости. Для этого режима важны хорошие вязкостные характеристики (способность выдерживать достаточный объем смазки между поверхностями) и одновременно способность создавать прочные граничные слои в точках контакта. Рекомендуемый класс консистенции - NLGI 1–2. Смазки этих классов имеют достаточную текучесть, чтобы распределяться по поверхности при сборке, но остаточную адгезию, чтобы не стекать с вертикальных участков. EP/AW-присадки в смешанном режиме работают постоянно, предотвращая залипание при локальных пиках контактного давления.
| Режим трения | Давление в контакте | Рекомендуемые добавки | Рекомендуемый класс NLGI | Ключевое свойство |
|---|---|---|---|---|
| Гидродинамический | Низкое | Обычно отсутствуют | Не применяется | Вязкость |
| Смешанный | Среднее | AW/EP, опционально твердые | 1–2 | Адгезия + вязкость |
| Граничный | Высокое | AW/EP + твердые (MoS₂, графит) | 1–3 | Адгезия + твердые слои |
Формирование защитного слоя: механизм адсорбции и химического взаимодействия
Когда смазка наносится на подготовленную поверхность, начинается процесс, который определяет долгосрочную защиту узла.
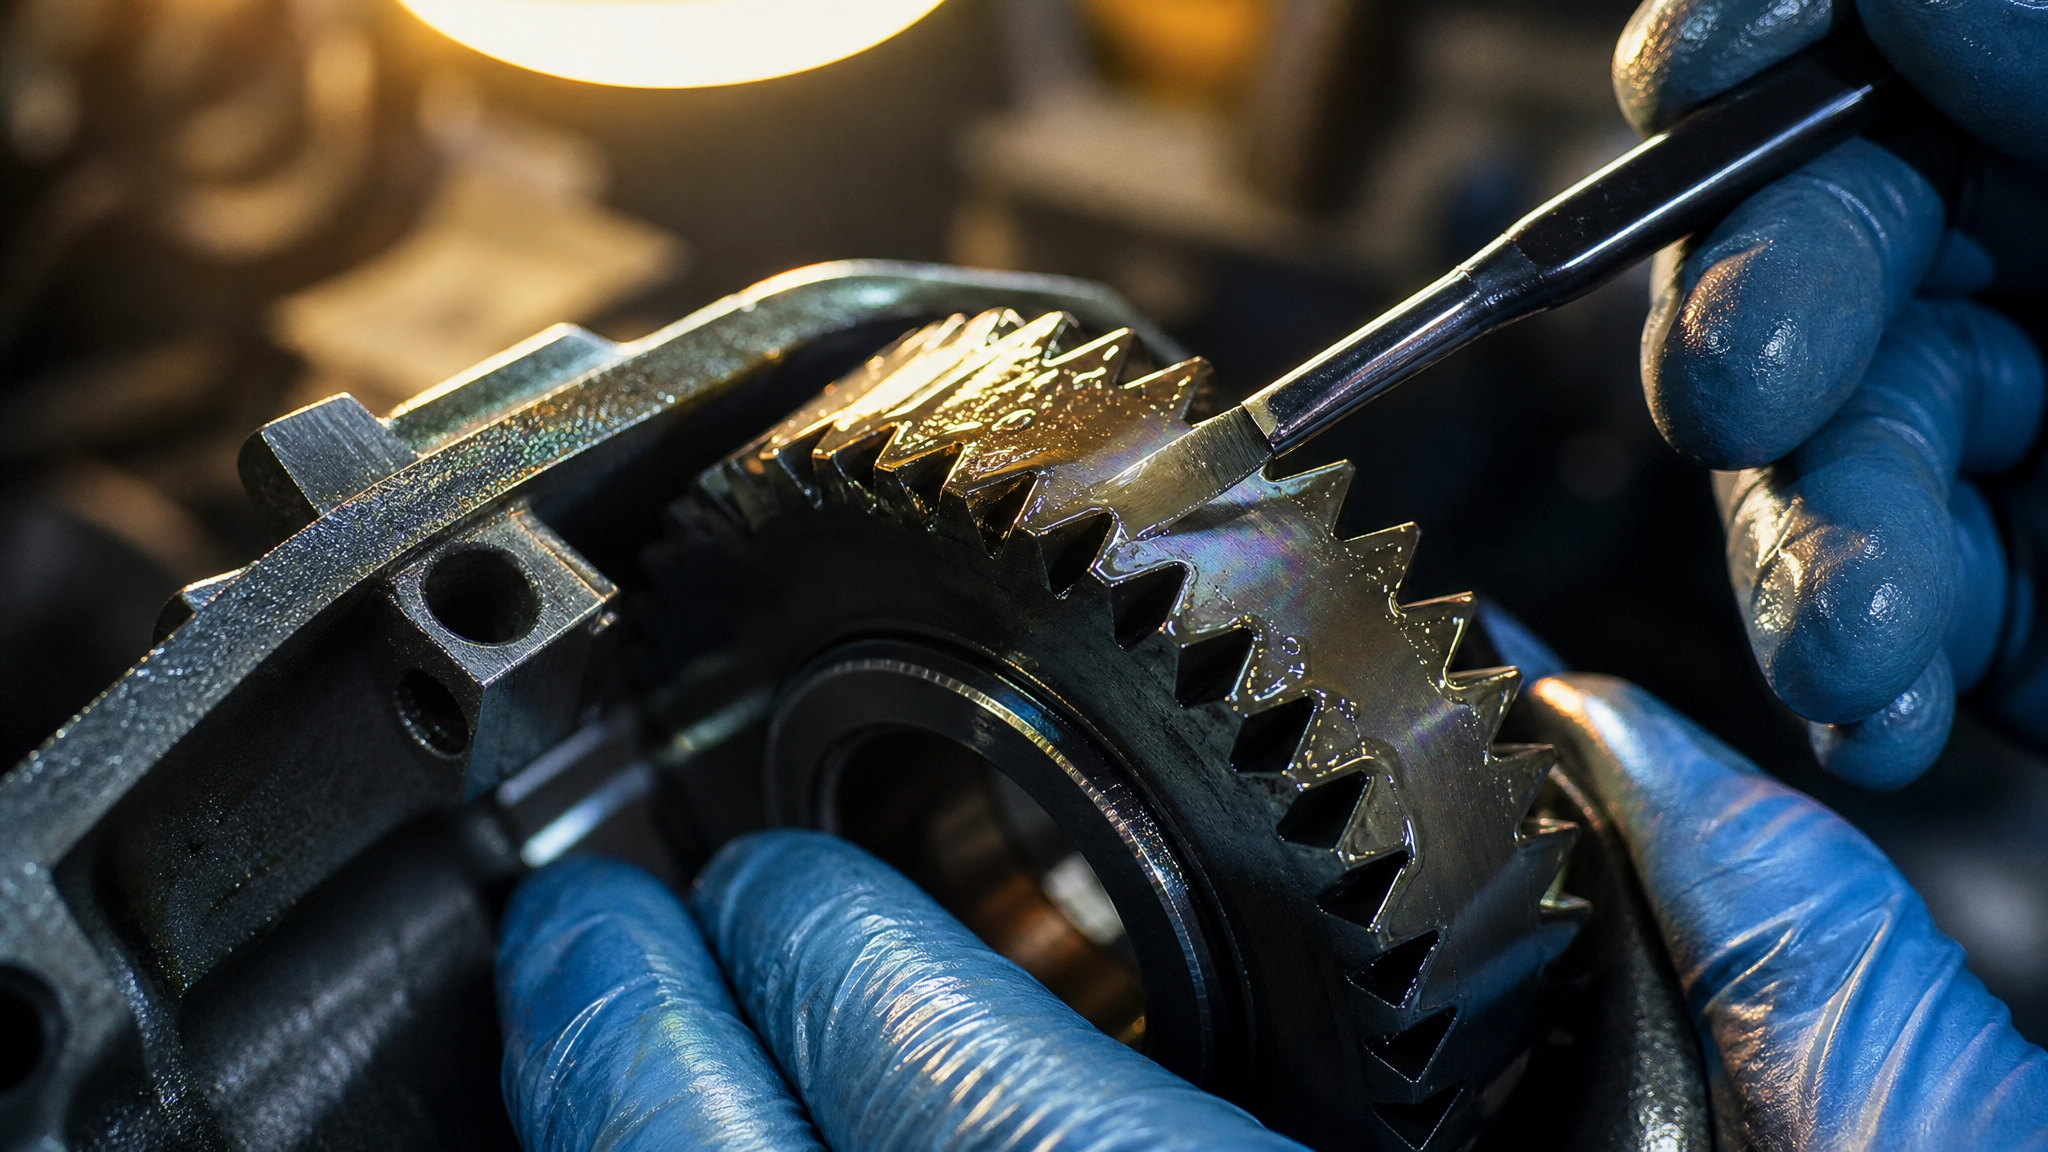
Молекулы смазочного материала содержат полярные группы (гидроксилы, карбоксилы), которые притягиваются к поверхности металла через ван-дер-ваальсовы силы и водородные связи. Этот процесс называют физической адсорбцией. Одновременно EP/AW-присадки, если температура достаточна, вступают в химическое взаимодействие с окисью металла на поверхности, образуя новые соединения (сульфиды, фосфиды, галогениды железа). Это называют хемосорбцией, и результирующий слой намного прочнее и долговечнее, чем просто физическая адсорбция.
Перенос смазочного слоя на ответную деталь происходит в первые минуты и часы работы узла. При относительном движении первая деталь (активная) оставляет микроскопические количества смазки на второй детали (пассивной). Эти следы затем сами адсорбируются на поверхность пассивной детали. Если исходная поверхность была хорошо подготовлена (чистая, сухая, обезжиренная), адсорбция происходит быстро и равномерно; если на поверхности остались загрязнения или влага, микропрофили заполняются неравномерно, и возникают зоны прямого металл-металл контакта - начинается микровибрационный износ (фреттинг). Этот износ сопровождается интенсивным окислением и расслоением поверхности, быстро переходя в макроскопический отказ узла.
Качество переноса смазочного слоя можно косвенно оценить по развитию узла при холодном пуске. Если в первые 30–60 минут работы температура в контакте не превышает 100–150 °C, значит, граничный слой уже сформировался и давление в контакте снизилось за счет адгезионной пленки. Если же температура продолжает расти неконтролируемо, это указывает на недостаточный перенос смазки на ответную деталь - и, следовательно, на проблемы в подготовке поверхности или выборе смазочного материала.
Критерии контроля качества и признаки неправильного переноса смазочного слоя
Контроль качества формирования смазочного слоя начинается на этапе подготовки поверхности и продолжается в первые часы работы узла.
Вот признаки, которые сигнализируют о проблемах.
Признак 1: Неравномерное распределение смазки на ответной детали. После разборки узла на ответной детали видны отдельные пятна или полосы смазки, а остальная поверхность остается чистой. Это указывает на неправильную подготовку первой детали (остатки старой смазки, грязь в микропрофилях) или недостаточную адгезию самой смазки. Решение: повторить цикл подготовки, особенно обезжиривание и сушку.
Признак 2: Быстрое вымывание смазки. Если смазка держится на ответной детали менее суток при отсутствии движения, это признак либо недостаточной адгезии материала, либо остаточной влаги на поверхности. Проверяют влажность воздуха в месте хранения (должна быть менее 70 %) и качество сушки деталей.
Признак 3: Черные отложения или смолистые наросты. Это окисленные остатки смазки, перемешанные с продуктами износа. Означает, что в контакте возникли локальные перегревы (выше 200 °C) и смазка начала разлагаться. Причины: недостаточный слой смазки, использование неправильного класса NLGI, отсутствие твердых добавок при граничном режиме.
Признак 4: Расслоение или шелушение покрытия. Защитный слой начинает отслаиваться от поверхности металла. Это указывает на плохую адгезию или загрязнение поверхности в момент нанесения смазки. Решение: очистить узел, переподготовить поверхность, нанести свежий слой смазки.
Часто задаваемые вопросы
Почему смазка не прилипает к ответной детали сразу же после нанесения на первую деталь?
Перенос смазочного слоя - процесс кинетический, требующий времени и относительного движения. Молекулы смазки должны сначала мигрировать с первой поверхности на вторую через масляную пленку или прямо при контакте вершин микропрофилей. Даже при хорошей подготовке поверхности это занимает обычно 30 минут до нескольких часов работы. Полное формирование защитного слоя может потребовать 1–2 суток низкоскоростной работы узла.
Что делать, если смазка уже нанесена, но прошло несколько часов перед сборкой узла?
Если прошло менее 8 часов и узел хранился в защиту от влаги и пыли, смазка сохраняет адгезионные свойства. При более длительном хранении открытой поверхности ее пропитывают влагой из воздуха, что мешает адсорбции. Рекомендация: если задержка неизбежна, повторно протрите поверхность чистой сухой тряпкой и нанесите тонкий свежий слой смазки перед финальной сборкой.
Можно ли использовать одну смазку для всех режимов трения - граничного, смешанного и гидродинамического?
Нет. Универсальная смазка - компромисс, неоптимальная для всех режимов. Для граничного режима необходимы твердые добавки и высокая адгезия; для гидродинамического - высокая вязкость и хорошая текучесть. Выбор смазки должен основываться на анализе давлений и скоростей в контакте; если режим точно неизвестен, применяют NLGI 1–2 с полным EP/AW-пакетом как золотую середину.
Какая температура поверхности опасна для смазочного слоя?
Большинство органических смазок начинают окисляться при 100–120 °C; этот процесс ускоряется при 150 °C и выше. При 200 °C смазка теряет адгезию и разлагается в черные смолистые остатки. Твердые добавки (MoS₂, графит) работают до 300–400 °C, но несущая способность падает. Если в контакте развиваются температуры выше 150 °C, необходимо проверить выбор смазки, толщину слоя и режим работы узла.
Насколько долго вскрытая банка со смазкой остается пригодной к использованию?
Согласно стандартам, вскрытая тара смазки пригодна в течение года при хранении в условиях защиты от грязи и влаги (температура 10–30 °C, относительная влажность менее 70 %). Со временем смазка вбирает влагу, окисляется и теряет адгезионные свойства. По истечении года использовать ее не рекомендуется, даже если она сохранила визуальный вид.
Заключение
Технология переноса смазочного слоя на ответные детали - это не одноразовый акт нанесения смазки, а скоординированная последовательность операций, начиная с качественной подготовки поверхности и заканчивая контролем формирования защитной пленки в первые часы работы узла. Ключевая роль принадлежит адгезии и поверхностной активности смазочного материала, которые обеспечивают прилипание молекул к металлу и равномерное распределение защитного слоя. Эффект миления в режиме граничной смазки зависит от наличия противоизносных и противозадирных присадок, а также от твердых смазочных компонентов (MoS₂, графит), которые удерживают защиту при экстремальных контактных давлениях.
Практическое применение этих знаний сводится к четырем неукоснительным шагам: очистка поверхности моющим раствором при 60–80 °C, удаление коррозии и окислов до металлического блеска, полная просушка при 40–60 °C и нанесение тонкого равномерного слоя смазки кистью непосредственно перед сборкой. Эти операции требуют времени и дисциплины, но окупаются многократным увеличением срока службы узла и предотвращением аварийных отказов. Закупщику и инженеру следует убедиться, что на производстве эти требования внесены в техкарту смазки и контролируются на каждом цикле сборки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.