
Подготовка деталей со сложной геометрией к нанесению твердосмазочных покрытий
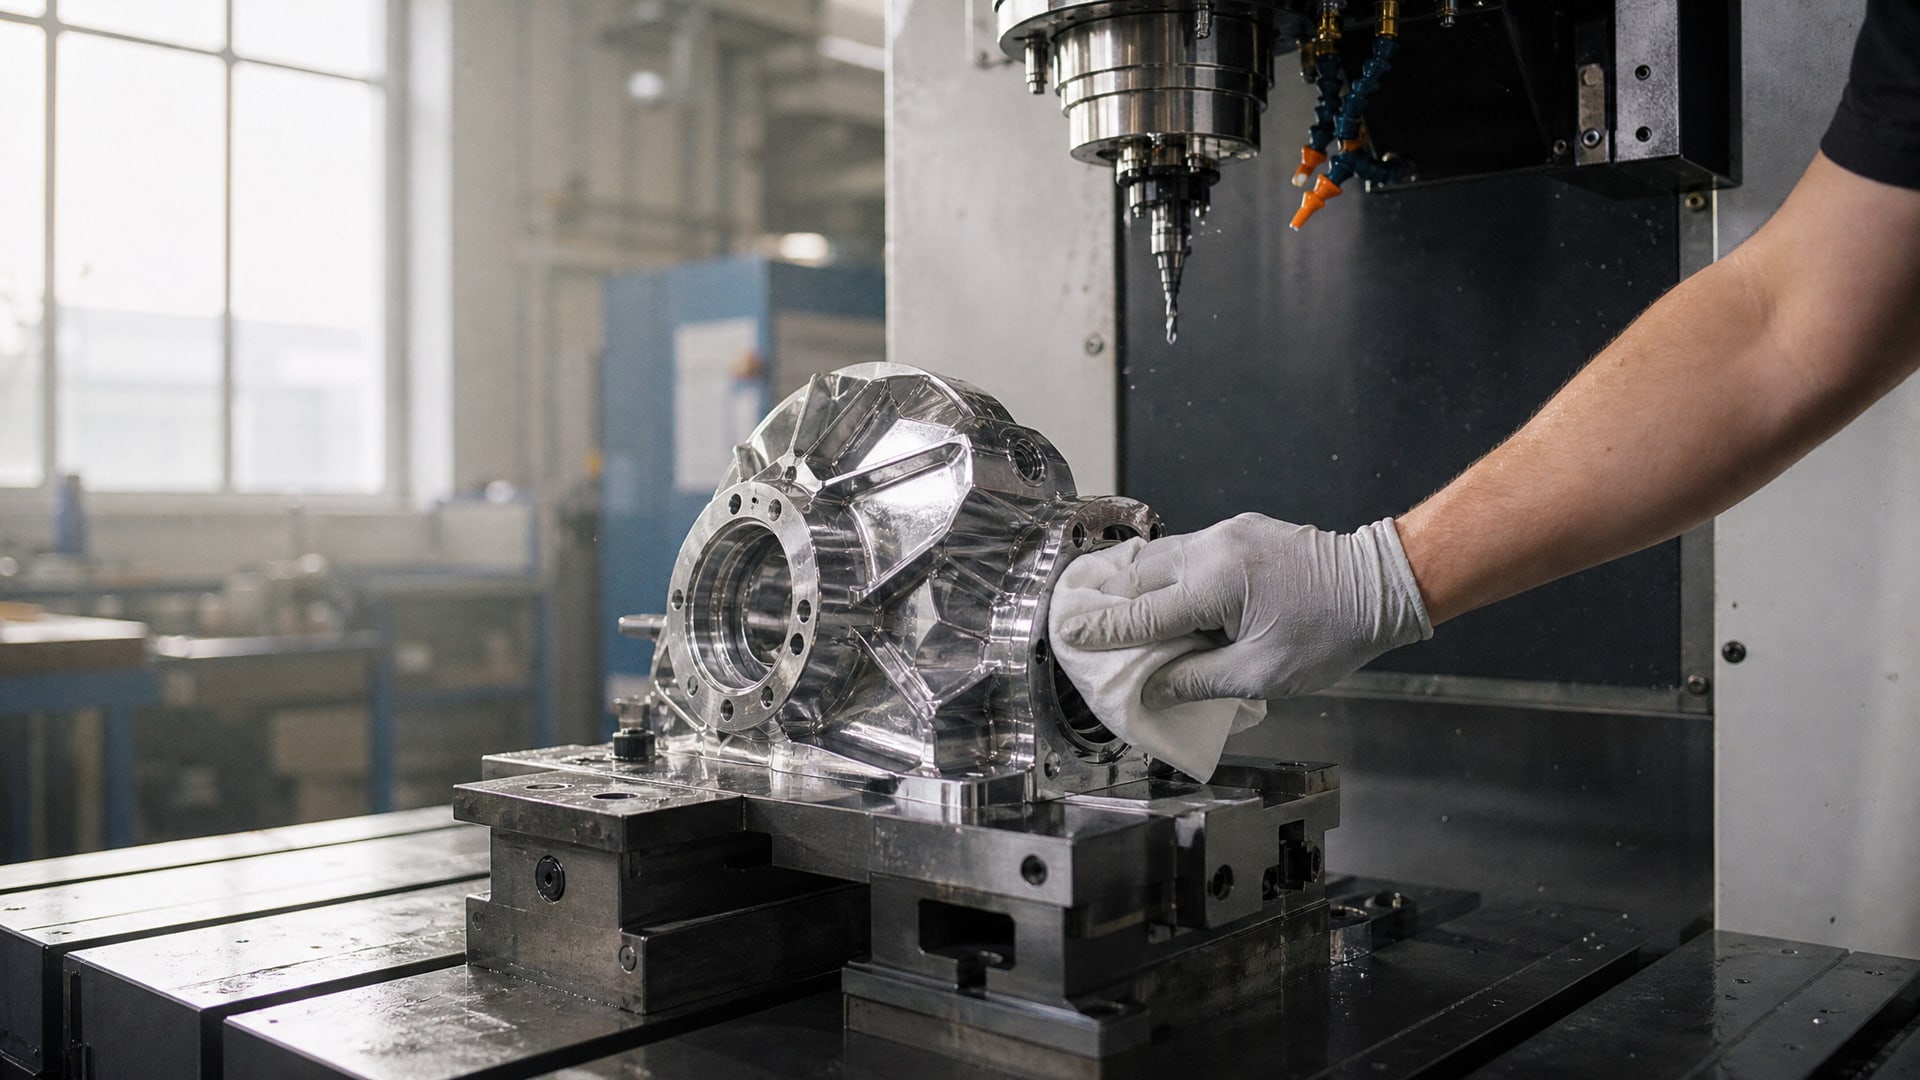
Детали со сложной геометрией требуют особого внимания при подготовке к нанесению твердосмазочных покрытий. От качества предварительной обработки зависит адгезия покрытия, его равномерность и срок службы на участках с отверстиями, углублениями, карманами и переходами. Многие промышленные предприятия сталкиваются с браком и преждевременным отслаиванием покрытия именно потому, что пропускают критические стадии подготовки или не контролируют их воспроизводимость.
В этой статье разберем, как правильно подготовить детали сложной формы: от выбора обезжиривающего средства до режимов термоотверждения и контроля полимеризации. Статья полезна инженерам, технологам и закупщикам, которые хотят избежать дорогостоящих переделок и обеспечить стабильное качество твердосмазочных покрытий в производстве.
Почему подготовка поверхности определяет результат
Твердосмазочное покрытие держится не благодаря механическому вцеплению, а за счет межмолекулярных сил и химического сцепления с подложкой.
Любой слой загрязнения - масло, оксид, пыль, остатки абразива - разрывает эту цепь и становится местом отслаивания.
Обезжиривание удаляет технологические масла, оставшиеся после механической обработки. В техпроцессах указано, что поверхность должна быть полностью свободна от масла, грязи и прочих загрязнений перед нанесением покрытия. Для большинства сталей и алюминия подойдут спирты или слабые щелочные растворы. Однако для титана рекомендуется избегать хлорированных растворителей, так как они могут оставлять хлор на поверхности и ослабевать адгезию.
После обезжиривания часто требуется механическая или химическая активация. Пескоструйная обработка с зерном около 180 grit, фосфатирование или химическое травление создают микрошероховатость и удаляют оксидный слой. Исследования показывают, что такая подготовка прямо повышает сцепление и срок службы покрытия. Без механической подготовки адгезия снижается, и покрытие начинает расслаиваться в первые месяцы эксплуатации.
Очистка технологических отверстий и внутренних полостей
Для деталей сложной геометрии критично обеспечить полную очистку не только внешних поверхностей, но и всех внутренних зон.
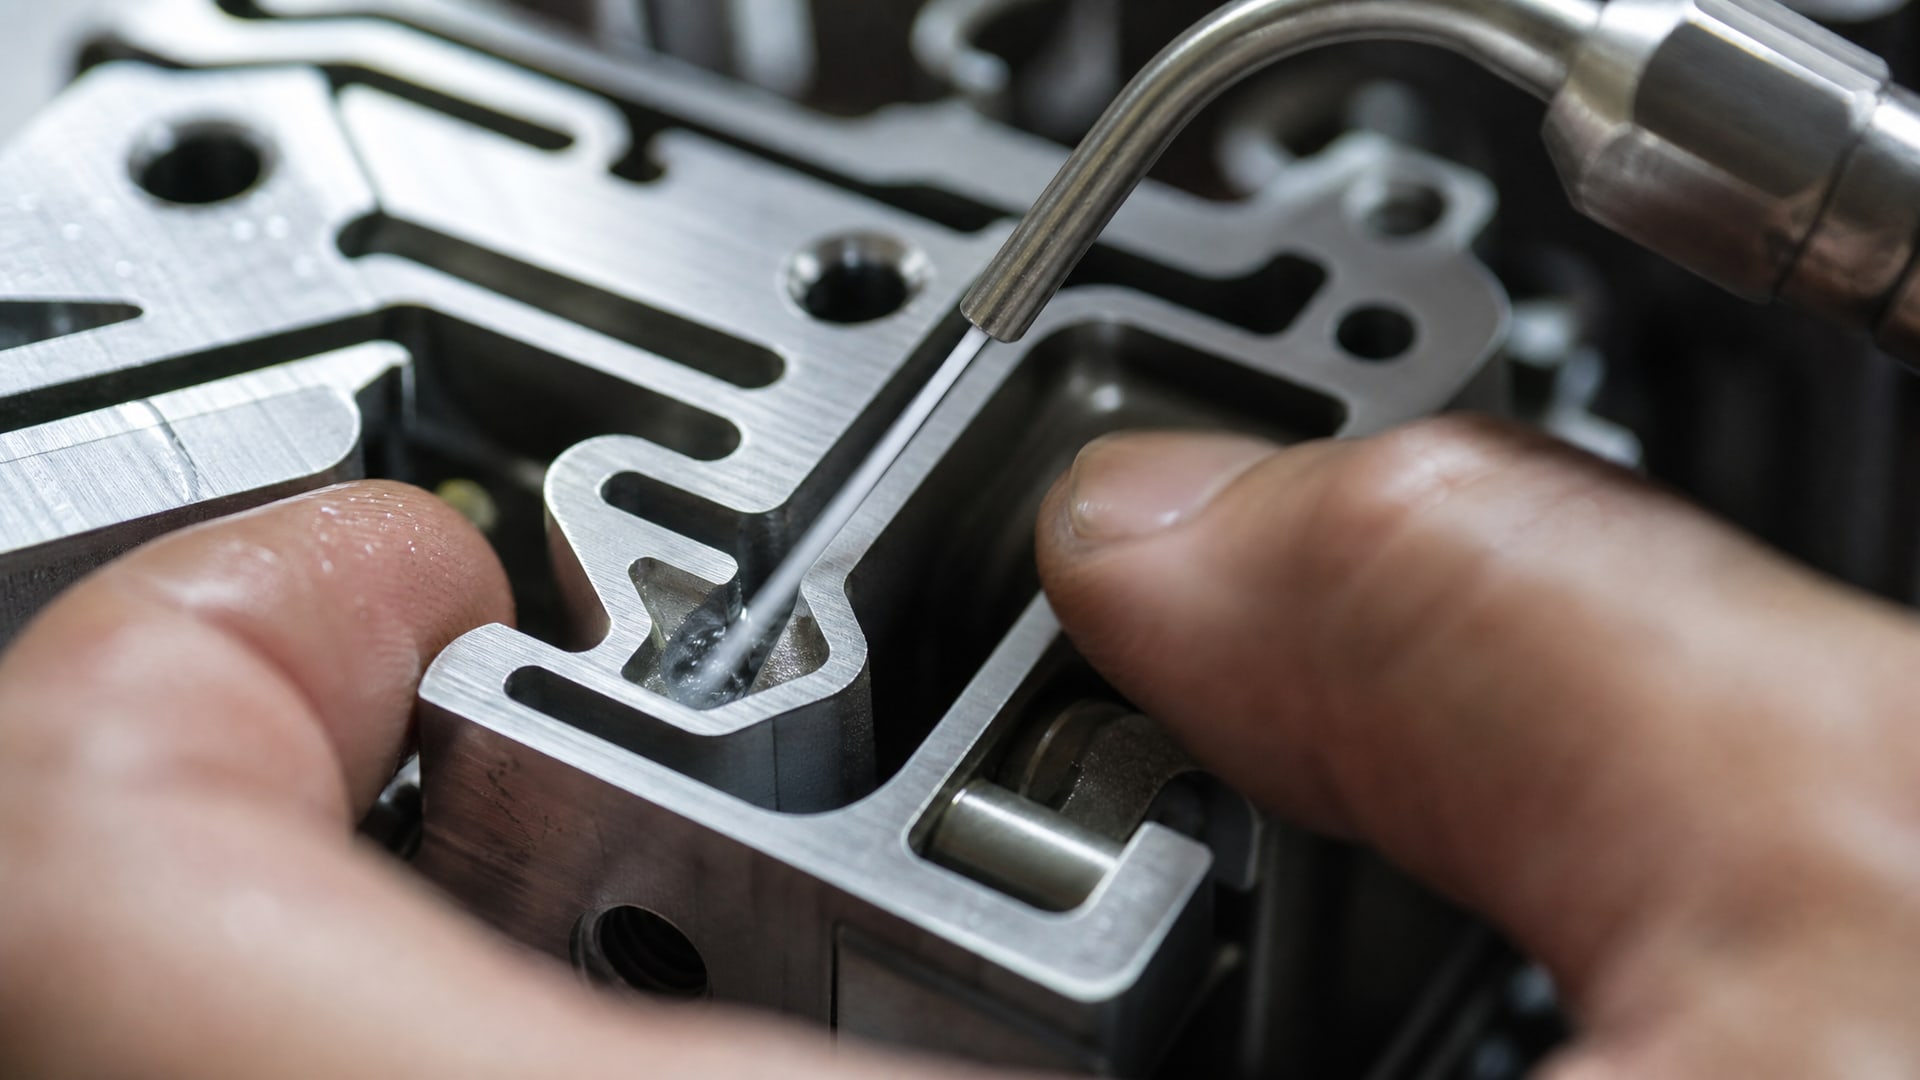
Технологические отверстия, каналы охлаждения, карманы и глухие углубления часто остаются грязными после обезжиривания, потому что жидкость в них застаивается или не может полностью циркулировать.
Рекомендуется прокачивать очищающий раствор под давлением через все отверстия и полости, чтобы вытеснить остатки масла и абразива. Если отверстие слепое или очень узкое, допускается замачивание с механической вибрацией. После промывки детали сушат сжатым воздухом или пропускают через печь при низкой температуре, чтобы испарить остатки влаги.
Воздушные карманы в полостях и отверстиях - частая причина брака при нанесении покрытия. Если во время нанесения в пузырьке остался воздух, а потом начинается полимеризация, то покрытие неравномерно растягивается и отходит от стенок. Для сложной геометрии заранее документируют маршрут обращения с деталью: порядок очистки, режимы сушки, время выдержки после сушки и схему загрузки в оснастку перед нанесением.
Механическая подготовка и повышение адгезии
Механическая обработка поверхности перед нанесением покрытия - это не опционально, а обязательная стадия для обеспечения ресурса.
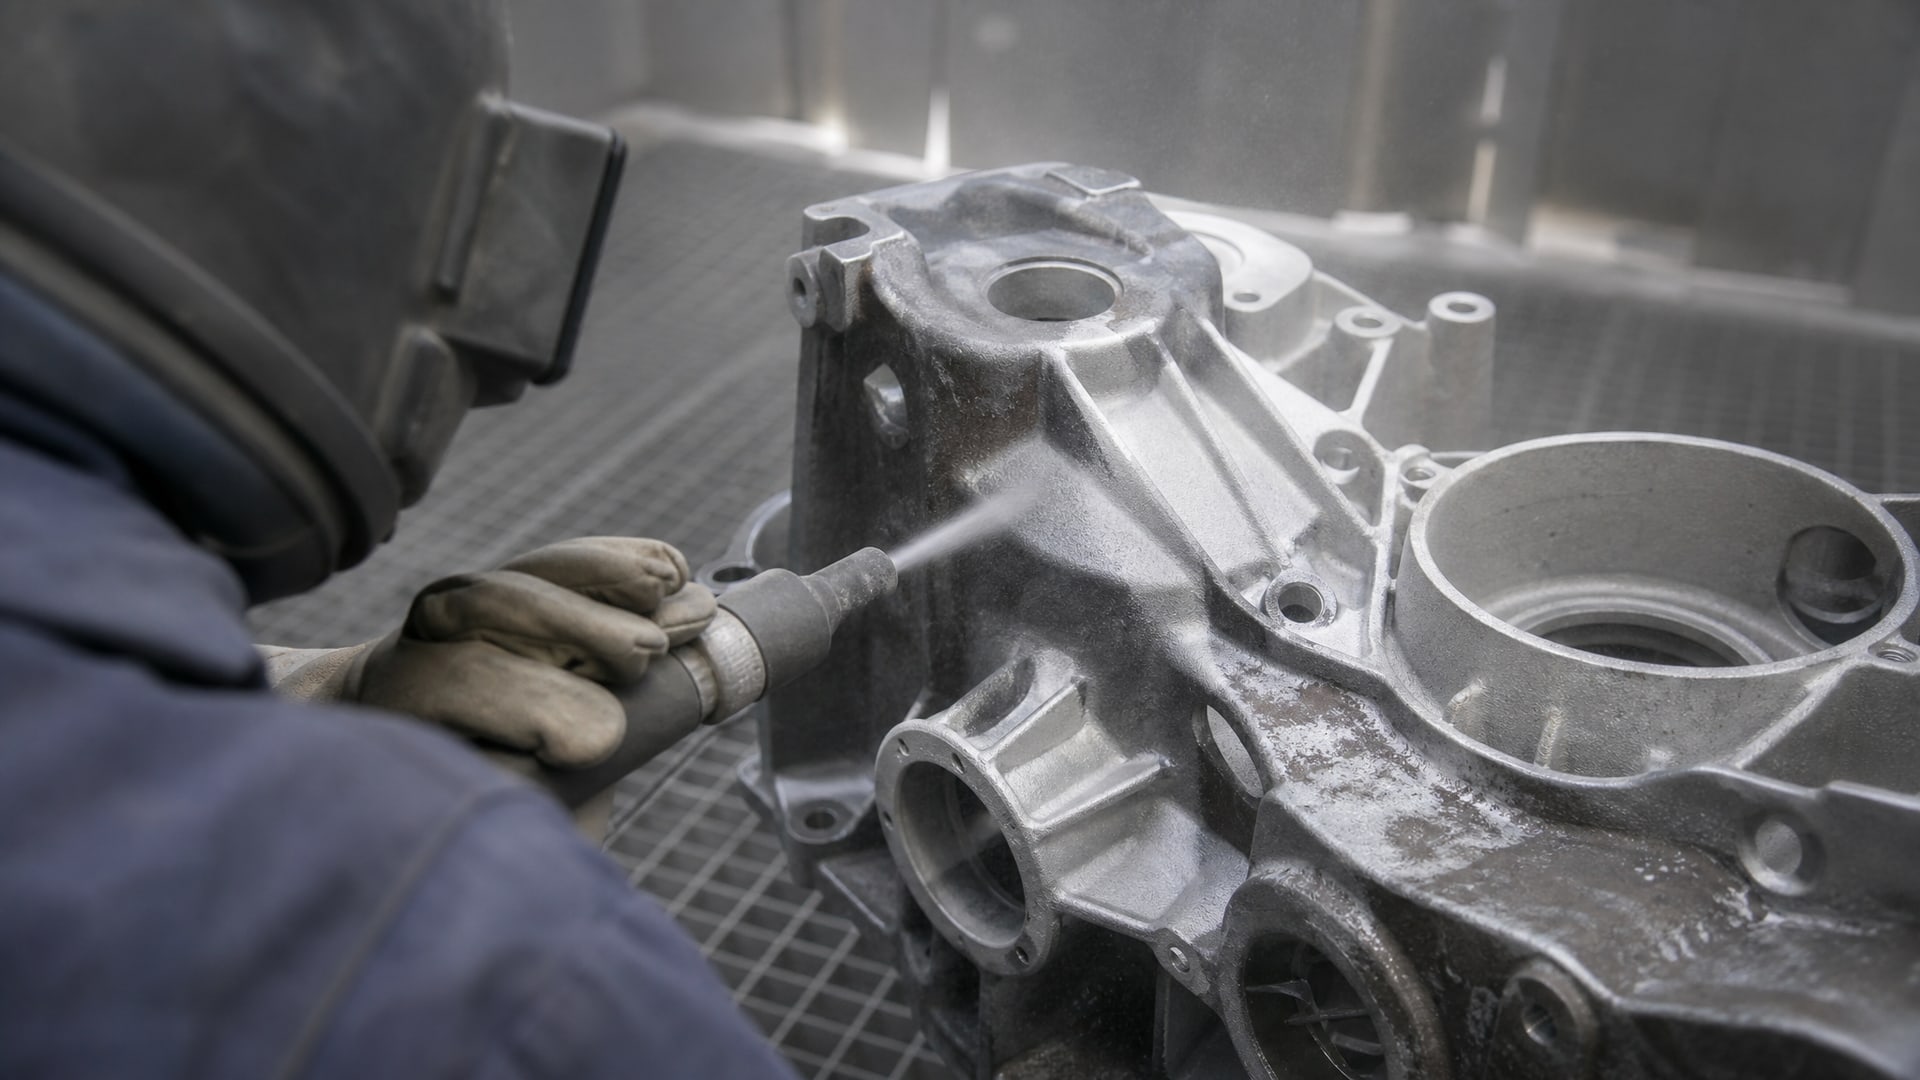
Основные методы:
Пескоструйная обработка зерном 180 grit создает матовую шероховатость и удаляет окислы. После обработки сразу же должна следовать обезжиривание, чтобы не произошло переокисления.
Фосфатирование образует на поверхности тонкий кристаллический слой, который химически сцепляется с полимерным покрытием. Процесс требит контроля концентрации фосфатного раствора и времени выдержки.
Химическое травление или комбинированная подготовка (травление + механическая шероховатость) часто дают лучший результат, чем один метод.
После механической подготовки деталь необходимо сразу же обезжирить и просушить. Время между подготовкой и нанесением покрытия должно быть минимальным, иначе на поверхности вновь образуется окисная пленка, которая снизит адгезию.
Нанесение тонкого равномерного слоя на сложную геометрию
Одна из главных ошибок при работе с деталями сложной геометрии - нанесение избыточного слоя покрытия, особенно в местах скопления жидкости: на внутренних углах, в пазах, около кромок и в отверстиях.
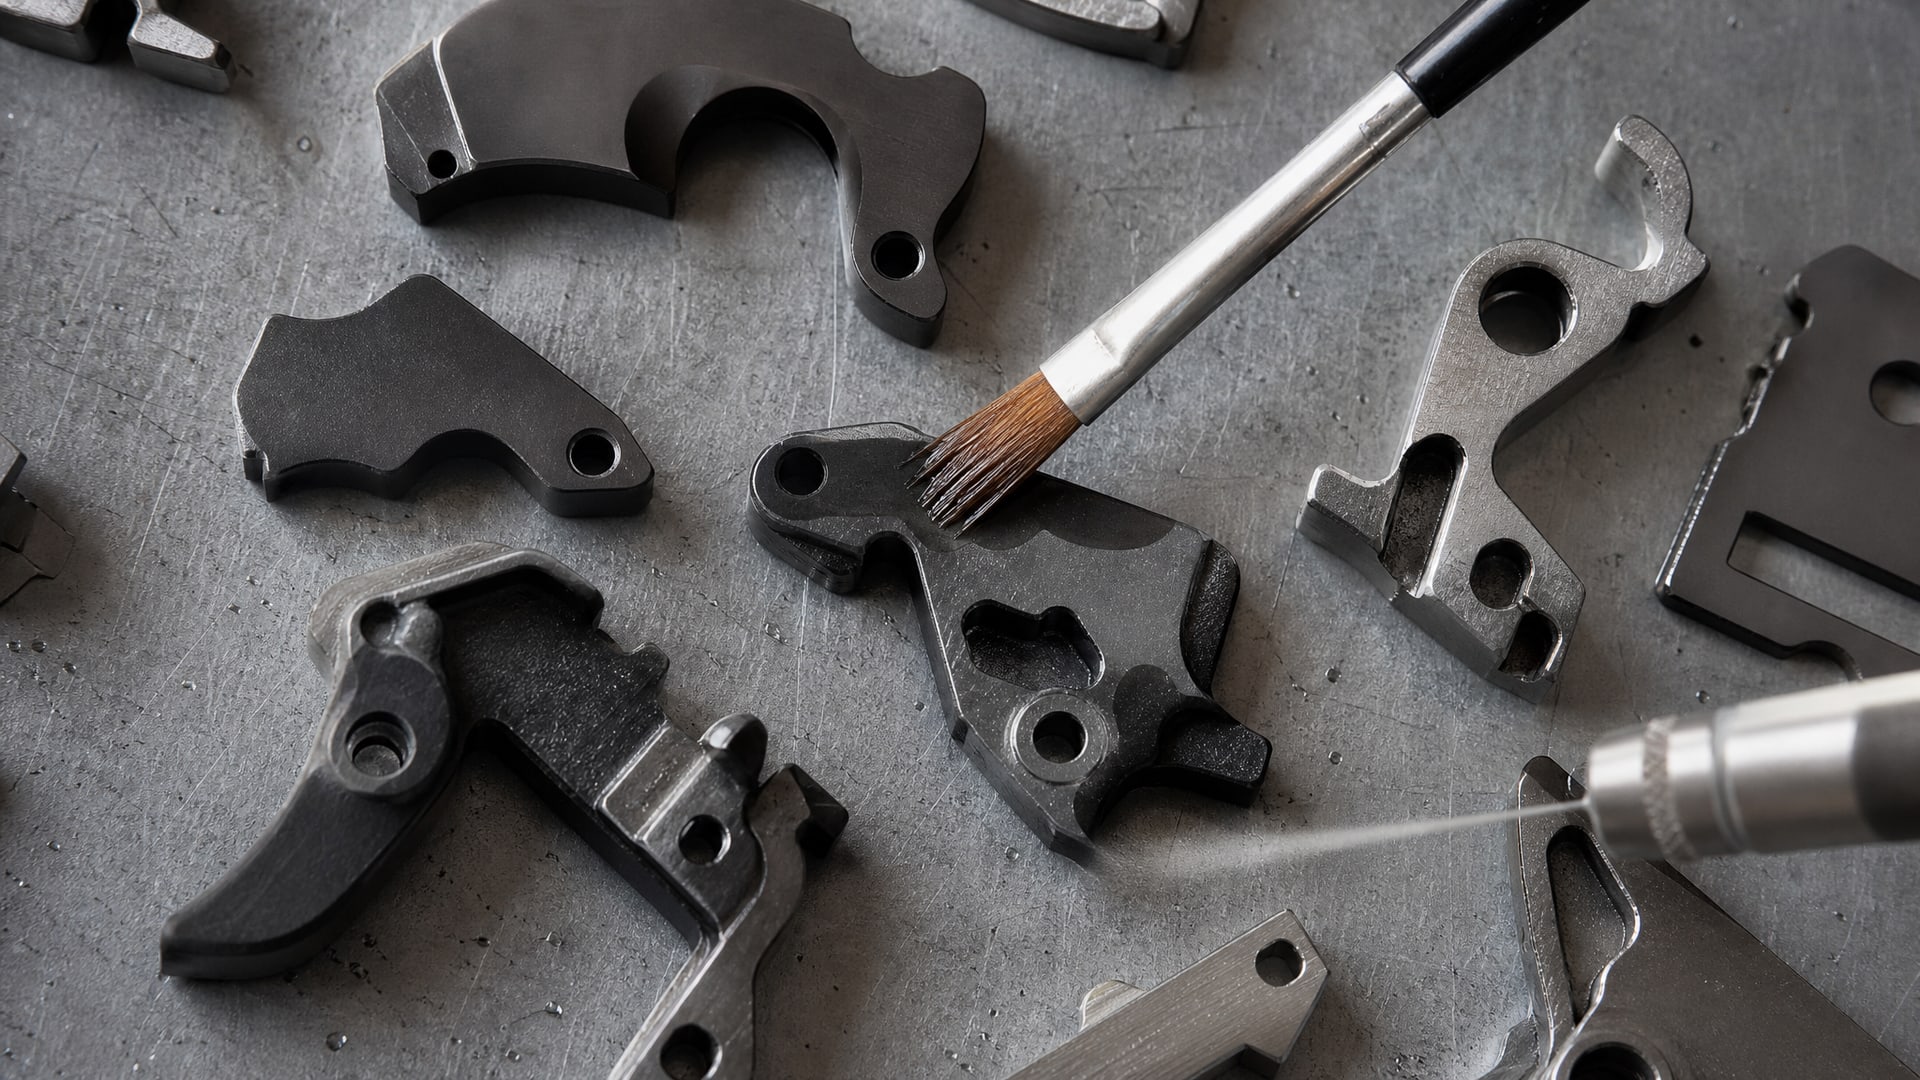
Твердосмазочные покрытия предназначены для нанесения очень тонкой пленки. На рабочих поверхностях слой должен быть равномерным и минимально возможным - обычно 5-15 микрон. Если слой превышает норму, то:
локальные наплывы препятствуют соединению деталей в сборке;
толстые участки дольше сохнут, и неравномерное отверждение приводит к растрескиванию;
избыток материала может мигрировать и затечь в рабочие зазоры, ухудшив характеристики подшипников или направляющих.
Для предотвращения двойной полимеризации и обеспечения равномерного нанесения рекомендуется использовать покрытия, отверждаемые при комнатной температуре. Антифрикционные композиции такого класса позволяют наносить тонкий слой без опасности локального переотверждения в толстых участках. На практике на линиях фасовки и в ремонтных цехах применяют аэрозольные форматы для точечного нанесения и контроля толщины слоя.
После нанесения детали располагают горизонтально, чтобы дать материалу стечь и высохнуть равномерно. Излишки аккуратно убирают мягкой салфеткой только после того, как покрытие подсохло до отлипа (обычно 30 минут в нормальных условиях), но перед полной полимеризацией.
Режимы сушки и полимеризации твердосмазочного покрытия
Время и условия отверждения сильно зависят от конкретного состава покрытия и варьируются в широких пределах.
Air-dry системы
Некоторые твердосмазочные покрытия отверждаются при комнатной температуре за счет испарения растворителя и окисления полимерной матрицы. Полное созревание может занимать до 72 часов. На практике детали бывают готовы к работе за 24 часа, но полная механическая прочность достигается позже.
Для ускорения сушки допускается использование низкотемпературной печи с циркуляцией воздуха, но только в рамках, указанных в технических данных конкретного продукта. Ускорение сушки на 50-70% достигается при 50-60 °C, но нельзя резко поднимать температуру: слой должен высыхать постепенно, иначе поверхность заколупывается, а внутри остается влага.
Термоотверждаемые системы
Для покрытий, которые требуют нагрева, режимы указаны строго по температуре детали, а не печи. Это важное отличие: температурный датчик должен быть наклеен прямо на массивный участок детали или на контрольный образец той же толщины, что и основная деталь.
Пример типового режима: 40 минут при 23 °C (комнатная выдержка), затем 10 минут при 50 °C, или ускоренно -5 минут при 90 °C. Другой вариант: 2 часа при 79 °C, затем 2 часа при 204 °C. Точный режим указан в техническом листе каждого покрытия.
Детали с большой массой или толстостенные изделия требуют увеличения времени сушки в начальной фазе, чтобы прогреть весь объем. Для очень сложной геометрии время может быть увеличено на 20-30% против номинального.
После достижения максимальной температуры деталь должна полностью охладиться (обычно не менее 1-2 часов при комнатной температуре) перед испытанием или передачей в сборку.
Контроль завершенности полимеризации
Вопрос о полной готовности покрытия часто встает для деталей, отправляемых в межцеховой склад или отправляемых заказчику.
Недоотвержденное покрытие может замяться при упаковке, а переотвержденное может растрескаться.
Основной метод контроля - соблюдение режима и выдержки, указанной в технических данных. Некоторые производители допускают дополнительную проверку с помощью wipe test: участок поверхности протирают чистой салфеткой, смоченной в растворителе (обычно том же, на основе которого сделано покрытие). Если покрытие отвердилось полностью, салфетка остается чистой; если материал еще липкий, на ней появятся следы.
Для критичных приложений (подшипники, направляющие с низкий допусками) рекомендуется выдерживать детали после отверждения еще 24 часа в нормальных условиях перед сборкой, чтобы покрытие полностью стабилизировалось.
Часто задаваемые вопросы
Почему деталь сложной геометрии требует более долгой подготовки?
Сложная геометрия содержит много внутренних поверхностей, отверстий и полостей, которые трудно очистить и высушить. Жидкость может застаиваться, воздух - застревать, создавая пузырьки при нанесении покрытия. Кроме того, неравномерное распределение слоя на острых кромках и в углах требует особого контроля, чтобы избежать локальных избытков.
Можно ли использовать любой растворитель для обезжиривания?
Нет. Для большинства сталей и алюминия подходят спирты и слабощелочные растворы. Для титана необходимо избегать хлорированных растворителей, так как они оставляют химические остатки, которые ослабляют адгезию покрытия. Перед выбором растворителя следует сверить его совместимость с материалом детали и покрытием в техническом листе.
Сколько времени занимает полное отверждение твердосмазочного покрытия?
Это зависит от типа покрытия. Air-dry системы созревают до 72 часов при комнатной температуре. Термоотверждаемые покрытия отвердевают за 40 минут при 23 °C плюс низкотемпературная выдержка, или за 4-5 часов при цикле с нагревом до 204 °C. Всегда следует ориентироваться на техлист конкретного продукта.
Как убедиться, что покрытие равномерное и без пузырей?
Визуальный контроль под ярким светом обычно показывает матовость и равномерность цвета. Для внутренних полостей используют эндоскоп или тонкий зонд с освещением. Пузыри могут обнаружиться после полимеризации в виде вздутий или выпуклостей на поверхности. Если они есть, деталь подлежит переделке: старое покрытие удаляют, поверхность заново подготавливают и наносят новый слой.
Можно ли ускорить сушку детали сложной геометрии?
Для некоторых air-dry систем допускается прогрев в печи, но только в рамках режима, указанного в техлисте. Ускорение возможно на 50-70%, но нельзя допускать скачков температуры - слой должен высыхать постепенно. Для термоотверждаемых покрытий режим нужно соблюдать точно, иначе возникает риск неравномерного отверждения и растрескивания.
Заключение
Подготовка деталей со сложной геометрией к нанесению твердосмазочных покрытий - это не просто удаление грязи, а комплексный процесс, включающий обезжиривание, механическую активацию, полную очистку отверстий и полостей, контролируемое нанесение тонкого слоя и соблюдение режимов полимеризации. Каждый этап влияет на адгезию, равномерность, долговечность и функциональность покрытия.
Чтобы обеспечить стабильное качество, рекомендуется документировать технологический маршрут для каждого типа детали: режимы очистки, сушки, выдержки, схему загрузки в печь и контрольные точки. При возникновении брака первым делом проверяют, не были ли нарушены условия подготовки. На производствах, которые внимательно относятся к технологии, доля брака снижается на 60-80% по сравнению с предприятиями, пренебрегающими подготовкой. Начните с аудита вашего текущего техпроцесса: убедитесь, что очистка действительно полная, что сушка контролируется температурой детали, а нанесение дает ровный тонкий слой без локальных избытков.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.