
Подбор СОЖ для обработки нержавеющей стали 12Х18Н10Т и 316L
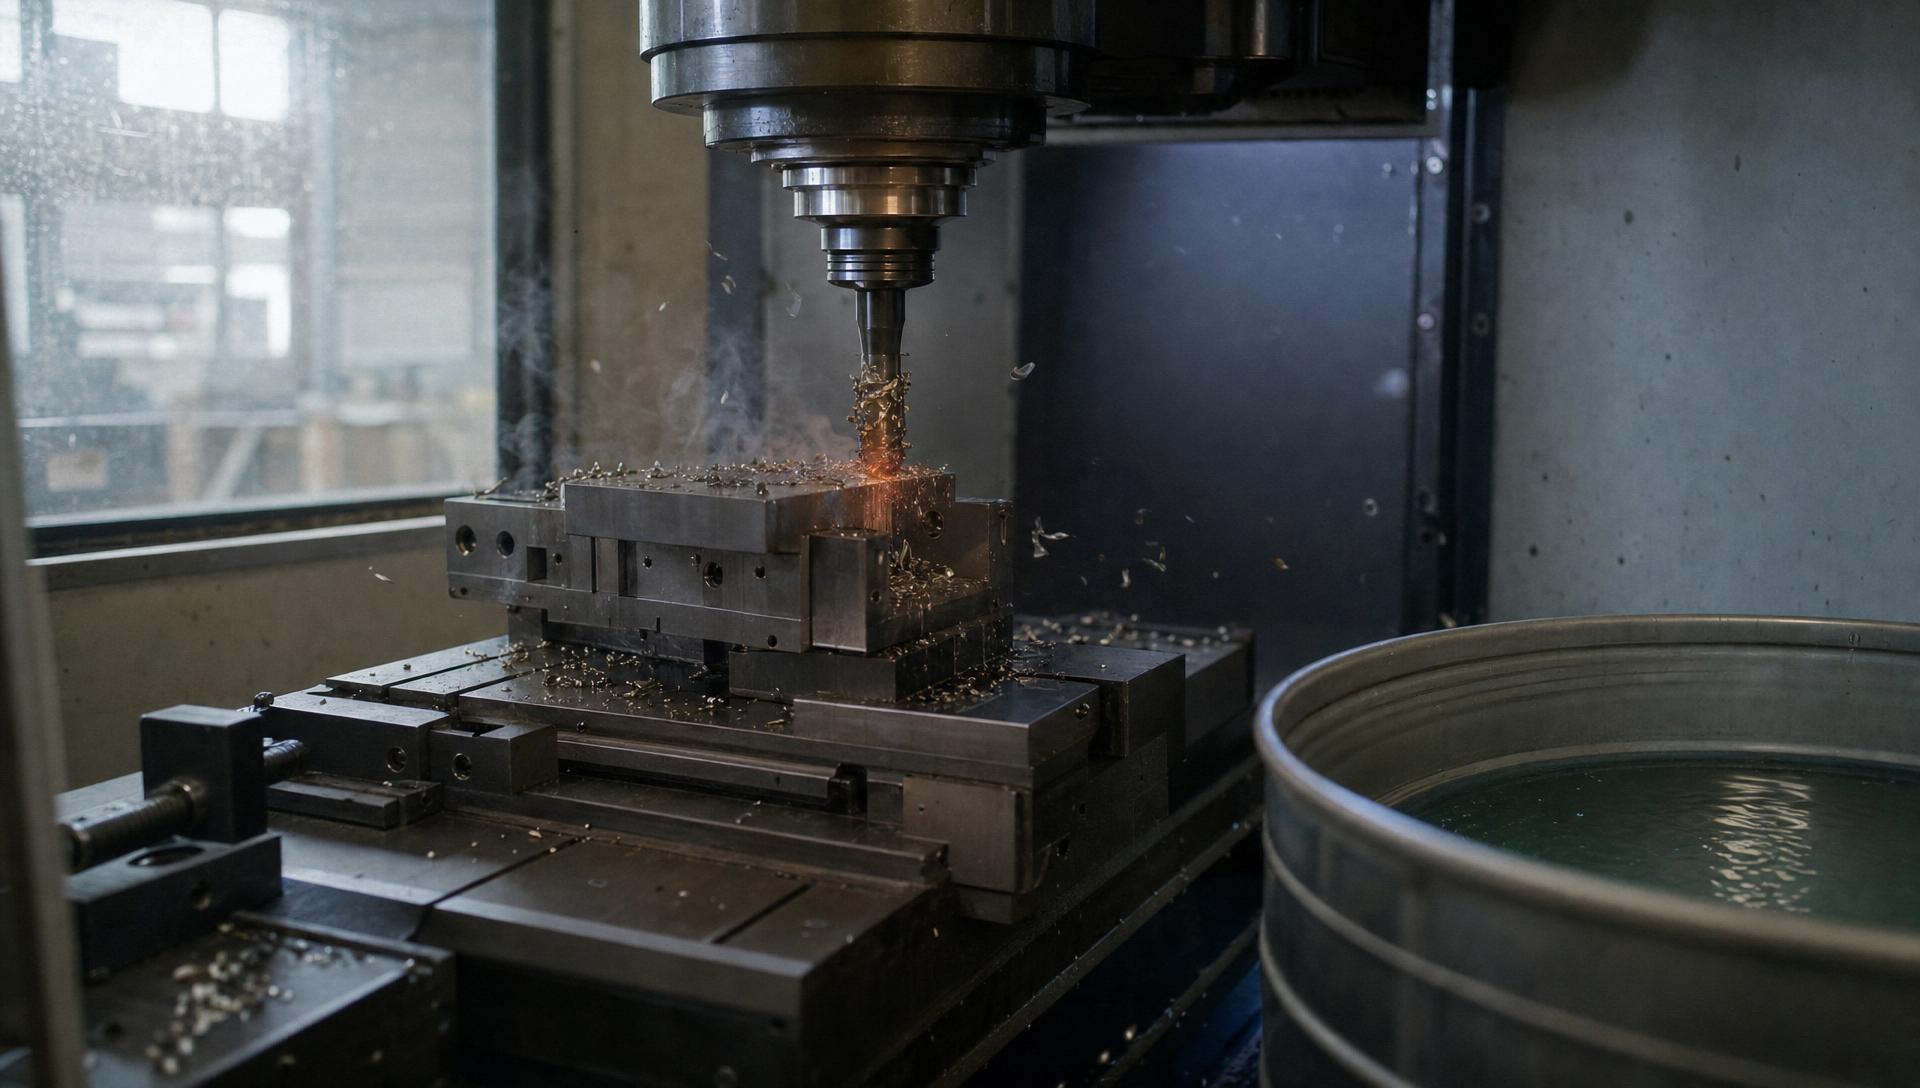
Обработка нержавеющей стали требует специальной смазочно-охлаждающей жидкости, так как стандартные СОЖ часто не справляются с высокой вязкостью материала и налипанием стружки. Для аустенитных марок 12Х18Н10Т (AISI 321) и 316L (AISI 316L) нужна полусинтетическая или эмульсионная жидкость с содержанием масла не менее 8%, pH в диапазоне 8,5–9,5 и обязательными EP-присадками (серо- и фосфорсодержащими), позволяющими предотвратить наклеп и коррозию.
Статья объясняет, почему универсальные СОЖ не подходят, какие параметры выбирать при подборе жидкости для сверления и точения нержавейки, как правильно ее разводить и применять, и разбирает типичные ошибки, приводящие к поломке инструмента и браку деталей. Материал полезен технологам, инженерам и закупщикам производственных цехов.
Почему обычная СОЖ не подходит для нержавейки
Нержавеющие аустенитные стали (12Х18Н10Т и 316L) обрабатываются намного сложнее углеродистых.
Материал имеет низкую теплопроводность, из-за чего тепло накапливается в зоне резания, вызывая деформацию и налипание стружки на инструмент. Универсальные СОЖ содержат минимальный уровень EP-присадок (хлор, сера, фосфор), предназначенных для работы с вязкими материалами; при контакте с нержавейкой они быстро исчерпывают свой ресурс.
Результат - инструмент перегревается, стружка наматывается на сверло или фрезу, растет трение и происходит быстрая поломка режущего органа. Кроме того, универсальные жидкости часто содержат медь и другие тяжелые металлы, вызывающие контактную коррозию на поверхности нержавейки. Поэтому подбор СОЖ для нержавейки - это не просто увеличение подачи охлаждения, а замена на специализированный состав, разработанный именно для аустенитных материалов.
Марки нержавейки 12Х18Н10Т и 316L: различия и требования к СОЖ
Марка 12Х18Н10Т (AISI 321) - это хромоникелевая нержавеющая сталь, стабильная при повышенных температурах благодаря содержанию титана, который предотвращает карбидное выпадение.
Эта марка используется в сварных конструкциях и аппаратах, работающих при температурах до 400–500°C.
Марка 316L (AISI 316L, эквивалент российской 03Х17Н14М3) - это низкоуглеродистая, высококоррозионностойкая модификация. По механизму хрома (не менее 10,5% по стандарту EN 10088-1:2014) и свойствам она практически идентична 12Х18Н10Т для задач машиностроения. Разница в том, что 316L содержит молибден (2–3%), что повышает устойчивость к локальной коррозии в хлоридных средах; однако для целей подбора СОЖ оба материала требуют одинаковые параметры обработки: концентрацию 8–12%, pH 8,5–9,5 и EP-присадки в той же дозе.
Важно отметить: обрабатывать 12Х18Н10Т и 316L можно и нужно одной и той же СОЖ, так как эксплуатационные и технологические свойства этих марок взаимозаменяемы.
СОЖ для сверления нержавейки: параметры и особенности
Сверление - одна из самых требовательных операций при обработке нержавейки, так как инструмент стоит неподвижно, а стружка долго движется по флюте и налипает на режущие кромки.
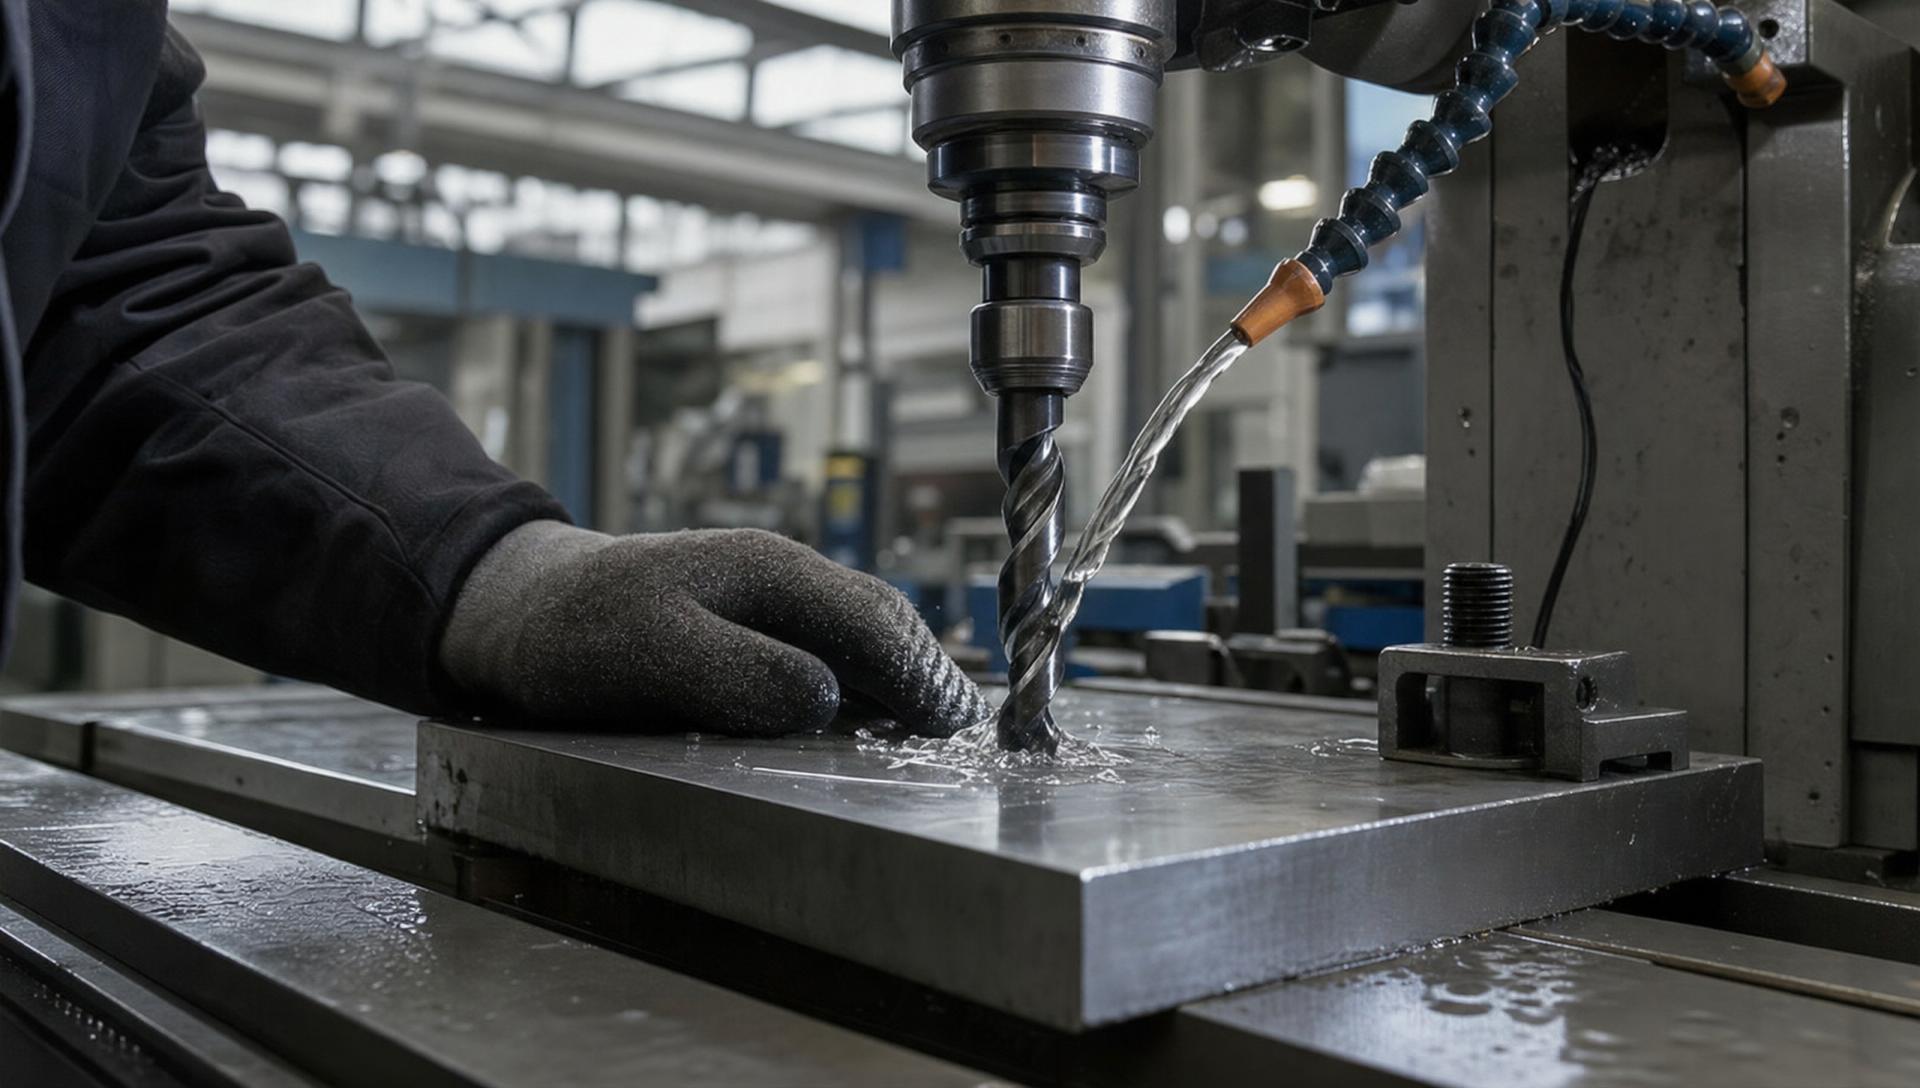
Жидкость сож для сверления нержавейки требует повышенную смазочную способность, а не только охлаждение.
Параметры режима для сверления 12Х18Н10Т и 316L:
Скорость резания: 80–120 м/мин
Подача: 0,20–0,25 мм/об
Глубина резания: 1,5–2,5 мм
Рекомендуемый тип СОЖ: полусинтетика или минеральная эмульсия с содержанием масла не менее 8–12%
Особенности подачи СОЖ при сверлении:
СОЖ должна подаваться под давлением 8–12 бар через лопатки патрона (для внутренней подачи). Если используется наружная подача, давление должно быть минимум 40 бар, лучше 50–70 бар. Расход должен быть в диапазоне 10–15 л/мин. Низкое давление приводит к тому, что стружка забивает флюты, инструмент заклинивает и ломается.
Перед началом сверления убедитесь, что концентрация СОЖ в баке рефрактометром показывает не менее 7%, а для черновухи желательно 10%. Регулярная фильтрация обязательна: стружка нержавейки быстро засоряет каналы подачи и сетки фильтра.
Выбор СОЖ: концентрация, EP-присадки и pH
При выборе СОЖ для нержавейки нужно обратить внимание на четыре критических параметра.
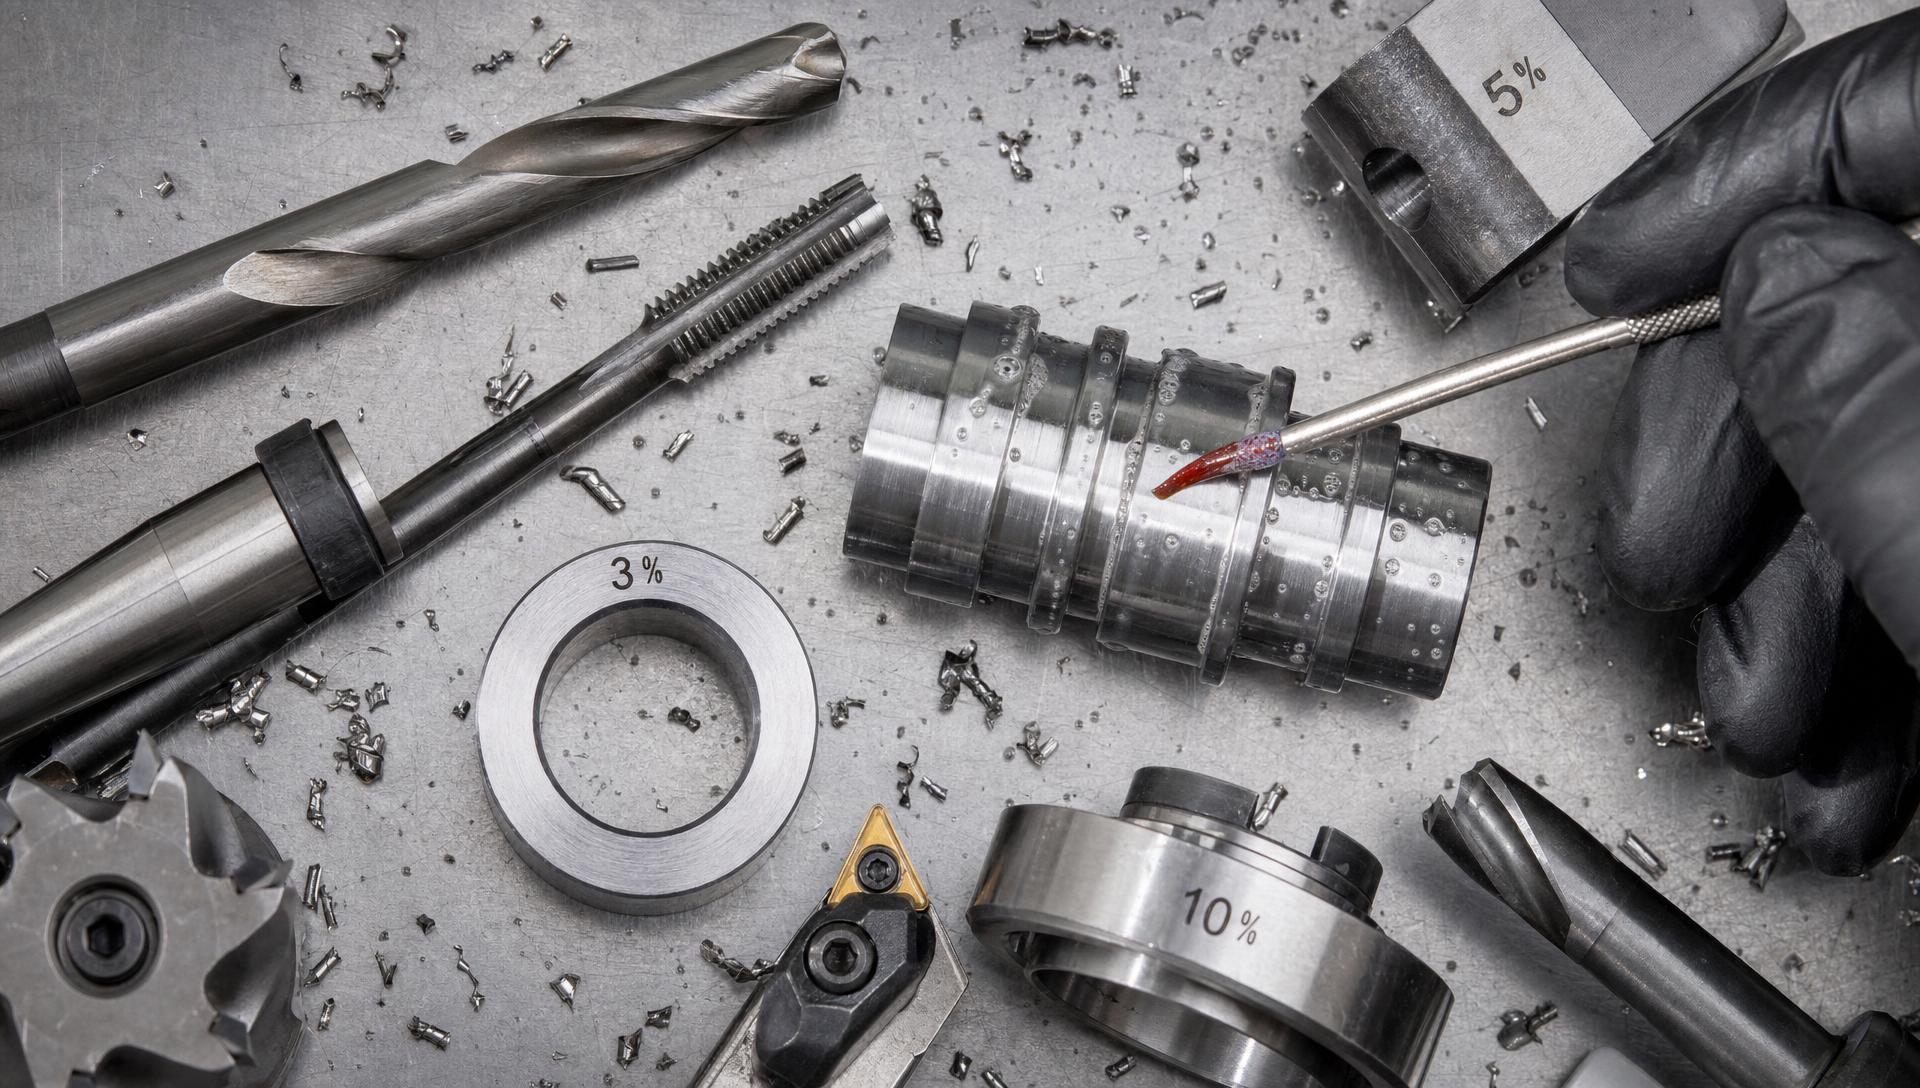
Первый - концентрация рабочего раствора. Для черновой обработки концентрация должна быть не ниже 10%, для чистовой подойдет 7–8%. Контроль выполняется рефрактометром: показание должно быть не менее 7% в рабочем баке. Ниже этого уровня смазочная способность резко падает, и инструмент начинает наклепываться. Экономия на концентрации - это дорогостоящая ошибка, приводящая к поломке режущих органов и браку деталей.
Второй параметр - содержание масла в концентрате. Для эмульсионных СОЖ масло должно быть не менее 8% по объему; для полусинтетики -20–35% масла плюс синтетические компоненты. Присутствие масла критично для адгезии (прилипания) жидкости к поверхности инструмента и металла, снижения трения и предотвращения налипания стружки.
Третий - EP-присадки (экстремального давления). Для нержавейки необходимы серо- и фосфорсодержащие присадки, которые образуют на поверхности режущей кромки защитный слой при температурах выше 150–200°C. Эти присадки разжижаются при нагреве и позволяют стружке не прилипать к инструменту. Универсальные СОЖ часто содержат только хлорсодержащие присадки, которых недостаточно для труднообрабатываемых материалов. При использовании слабого состава инструмент быстро перегревается, режущая кромка тускнеет, и происходит его поломка.
При налипании стружки на режущую кромку требуется смазка с максимальным содержанием масла в концентрате (20–35%). Применение полусинтетической СОЖ обеспечивает надежную защиту от налипания и позволяет инструменту работать без перегрева даже при высоких скоростях.
Четвертый элемент - pH жидкости. Оптимальный диапазон для нержавейки -8,5–9,5. Это щелочная среда, которая предотвращает коррозию хрома и никеля при случайном контакте с влагой. Если pH упадет ниже 7,5, риск коррозии резко возрастает, особенно если в системе смазки присутствуют медь или другие тяжелые металлы. Измеряйте pH раз в неделю; при снижении ниже 8,0 рекомендуется подменить часть жидкости.
Процесс правильного применения: разведение, фильтрация, контроль
Правильное применение СОЖ начинается с корректного разведения концентрата.
Первое правило: концентрат всегда добавляется в воду, а не наоборот. Если добавить воду в концентрат, произойдет резкое расслаивание, и жидкость потеряет свои свойства. В большинстве случаев рекомендуется использовать мягкую воду (жесткость менее 10 мг/л CaCO3); жесткая вода может привести к образованию осадка и ухудшению смазочных свойств.
Если вода в регионе жесткая, рассмотрите концентраты, специально разработанные для работы с жесткой водой и содержащие дополнительные ингредиенты для стабилизации эмульсии. Такие составы подходят как для мягкой, так и для жесткой воды и могут применяться в централизованных системах подачи при обработке нескольких типов деталей.
Фильтрация - вторая критическая операция. Стружка нержавейки быстро забивает каналы подачи СОЖ и сетки фильтра. Используйте фильтры с размером сетки 100–150 микрон и меняйте их регулярно (минимум раз в две недели при интенсивной работе). Без фильтрации система смазки будет работать неэффективно, и вы не сможете обеспечить необходимое давление подачи.
Контроль качества СОЖ:
Рефрактометр - проверяйте концентрацию раз в неделю. Показание должно быть не менее 7%, для черновухи 10%.
pH-метр - измеряйте pH раз в неделю. Диапазон 8,5–9,5.
Температура - жидкость в баке должна быть в диапазоне 18–25°C. При повышении выше 30°C ускоряется окисление и испарение масла.
Визуальный осмотр - если жидкость помутнела, образовалась пена или неприятный запах, требуется полная подмена.
Процесс инструмента перед началом работы:
Используйте острый инструмент с положительной геометрией (передний угол +15°...+20°), что снижает нагрев и налипание. Если применяется сверло или фреза с отломанными или затупленными кромками, ни одна СОЖ не спасет от перегрева и поломки. Для точения и сверления нержавейки применяйте стружколомы и специальные конструкции инструментов, которые улучшают отвод длинной и вязкой стружки.
Типичные ошибки при работе с нержавейкой и их следствия
Ошибка 1: Экономия на концентрации.
Если снизить концентрацию ниже 7% (особенно при черновухе), смазочная способность упадет так, что инструмент начнет наклепываться. Стружка будет наматываться на сверло, возрастет трение и тепло, инструмент сломается в течение нескольких минут работы.
Ошибка 2: Использование универсальной СОЖ без EP-присадок. Универсальные жидкости, разработанные для стали и алюминия одновременно, часто содержат минимум серо- и фосфорсодержащих присадок. При обработке нержавейки они быстро исчерпывают свой ресурс, и стружка начинает липнуть.
Ошибка 3: Игнорирование pH и использование жидкостей с тяжелыми металлами. Некоторые производители добавляют в СОЖ медь или свинец для улучшения смазочности. На нержавейке эти металлы вызывают контактную коррозию в виде серо-черных пятен на поверхности. Всегда проверяйте наличие медного сульфата в составе - его не должно быть.
Ошибка 4: Отсутствие фильтрации. Забитые фильтры приводят к снижению давления подачи и неэффективной подаче жидкости. Результат - инструмент перегревается, стружка налипает, качество поверхности падает.
Ошибка 5: Неправильное разведение концентрата. Если добавить воду в концентрат вместо обратного, произойдет расслаивание, и жидкость потеряет свойства. Каждый раз при разведении проверяйте pH и убедитесь, что раствор однородный.
Часто задаваемые вопросы
Почему стружка наматывается на сверло при обработке нержавейки?
Это следствие недостатка EP-присадок (хлор, сера, фосфор) или низкой концентрации СОЖ (ниже 7%). Специалисты рекомендуют увеличить концентрацию до 10% и убедиться, что жидкость содержит серо- и фосфорсодержащие присадки, разжижающиеся при 200°C. Также проверьте остроту инструмента и давление подачи СОЖ (минимум 8–12 бар внутренняя подача, 40 бар наружная).
Какой pH оптимален для защиты от коррозии при обработке 12Х18Н10Т и 316L?
Оптимальный диапазон 8,5–9,5. Снижение pH ниже этого уровня повышает риск коррозии, особенно если в системе присутствуют медь или другие тяжелые металлы. Измеряйте pH раз в неделю и при снижении ниже 8,0 проведите подмену части жидкости.
Можно ли использовать одну СОЖ для обработки 12Х18Н10Т и 316L?
Да, абсолютно. Эксплуатационные свойства этих марок идентичны, и требования к СОЖ (концентрация 8–12%, EP-присадки, pH 8,5–9,5) одинаковые. Вы можете работать с одной жидкостью и переходить с одного материала на другой без изменения параметров режима и состава СОЖ.
Какую концентрацию выбрать: 7%, 10% или 12%?
Для черновой обработки рекомендуется 10%, для чистовой подойдет 7–8%. Контроль выполняется рефрактометром раз в неделю. Ниже 7% смазочная способность падает и инструмент начинает наклепываться; выше 12% увеличивается расход и нет дополнительного прироста производительности.
Нужна ли фильтрация при работе с нержавейкой, или достаточно воды и масла?
Фильтрация обязательна. Стружка нержавейки быстро забивает каналы подачи СОЖ, и давление падает. Используйте фильтры с размером сетки 100–150 микрон и меняйте их минимум раз в две недели при интенсивной работе. Без фильтрации вы не сможете обеспечить эффективную подачу жидкости в зону резания.
Заключение
Подбор СОЖ для нержавейки - это не просто выбор жидкости, а комплексная задача, которая требует внимания к концентрации, EP-присадкам, pH и давлению подачи. Марки 12Х18Н10Т и 316L имеют идентичные требования к параметрам обработки: концентрация 8–12%, pH 8,5–9,5, присадки серо- и фосфорсодержащие, давление подачи 8–12 бар (внутренняя) или минимум 40 бар (наружная).
Следующий шаг - выбрать специализированную СОЖ для своего типа оборудования (токарный центр, фрезерный центр или универсальный станок), проверить концентрацию рефрактометром, убедиться в наличии фильтрации и регулярно контролировать pH и температуру жидкости. При соблюдении этих условий вы обеспечите долговечность инструмента, качество обработанной поверхности и отсутствие коррозии на готовых деталях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.