
Подбор смазки пищевого оборудования: требования ХАССП для фасовочной машины на молочном производстве
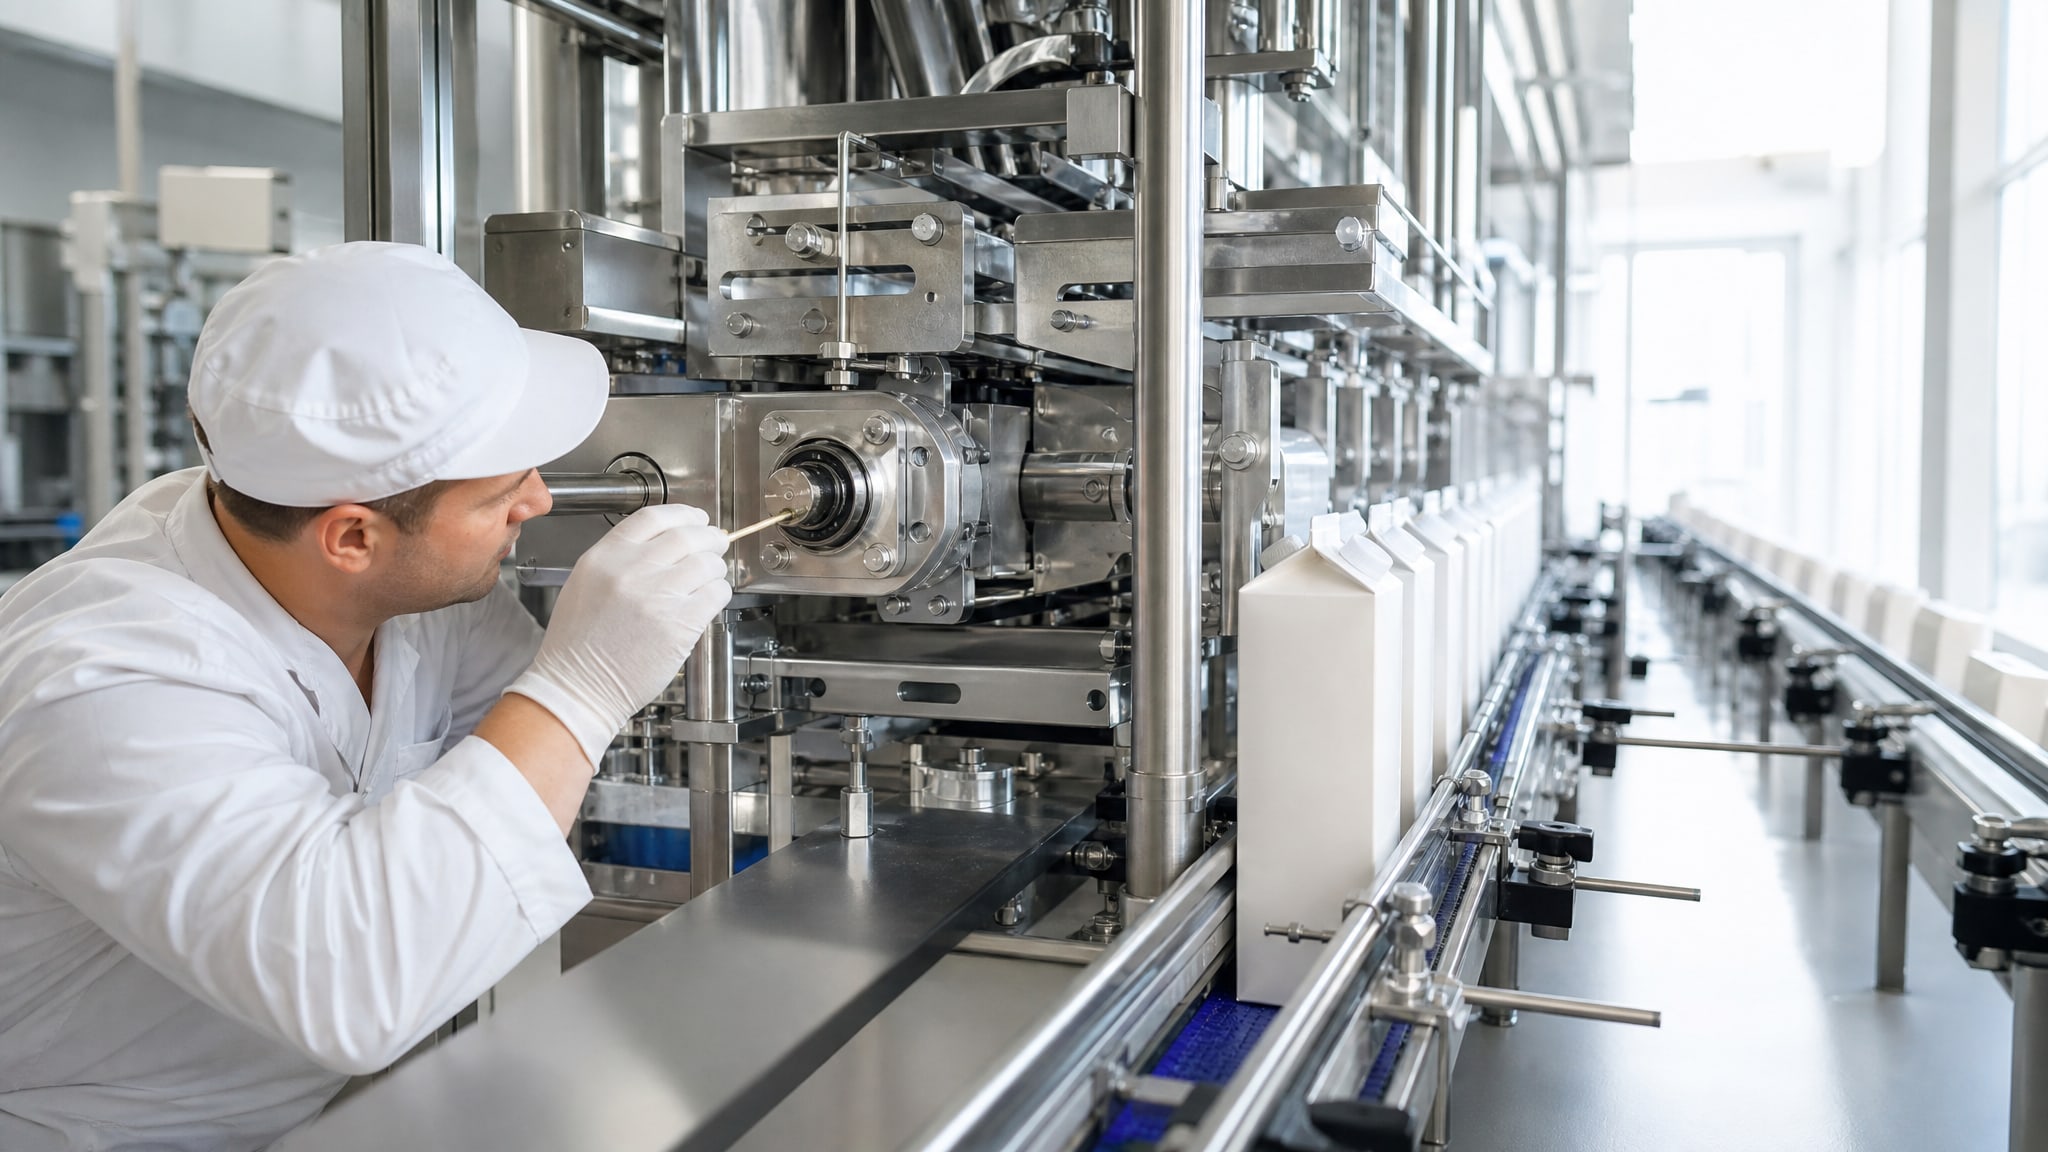
Смазка фасовочной машины молочного производства - задача, которая выходит за рамки обычного выбора по вязкости и температурному диапазону. На молочных линиях любая смазка, оказавшаяся в продукте, создает санитарный риск и нарушает требования HACCP (система управления безопасностью пищевых продуктов). Закупщик и инженер обязаны убедиться, что каждая точка смазки защищена не просто «безопасной» жидкостью, а составом с подтвержденным статусом для пищевого применения.
Статья разбирает, как выбрать смазку для фасовочного оборудования с учетом норм HACCP, какие стандарты и допуски действительно защищают продукт, и как правильно обслуживать узлы машины без нарушений пищевого законодательства. Материал адресован техническим специалистам и снабженцам, которые готовят спецификацию или переходят на новый поставщик смазочных материалов.
Как работает система требований: NSF H1, H2, H3 и ISO 21469
Категории NSF (National Sanitation Foundation) - это классификация смазок по допустимости контакта с пищей.
Они не определяют качество и не заменяют друг друга; каждая применима к своему типу узла.
NSF H1 предназначена для мест, где случайный контакт смазки с пищей или упаковкой технически возможен. Слово «случайный» здесь критично: речь идет не о постоянном попадании, а о неизбежном остаточном загрязнении, которое может произойти при сборке, разборке или во время нормальной работы. Предельное допустимое количество -10 ppm, что означает примерно 10 г смазки на 1 т молочного продукта. На фасовочной машине H1 используют на подшипниках направляющих ленты, на осях вращающихся узлов, на механизмах подачи упаковки - везде, где смазка находится близко к пищевому потоку.
NSF H2 применяется в зонах, где контакт с пищей категорически исключен: это смазка редукторов, которые расположены отдельно, или гидросистем, полностью отделенных от пищевой зоны. H2 дешевле H1, но выбрать ее «с запасом» там, где возможен контакт, нельзя - это нарушение HACCP.
NSF H3 - это антиокислительные и антикоррозионные составы, которые должны быть полностью удалены с оборудования перед началом переработки пищи. Они не входят в категорию «пищевых смазок» и требуют специальной процедуры очистки.
ISO 21469 - это не просто допуск, а международный стандарт, который оценивает гигиенические требования к составу, производству, упаковке и хранению смазки. Если смазка сертифицирована по ISO 21469, это означает, что контролируется не только формула, но и весь жизненный цикл продукта: от сырья до момента доставки на предприятие. Сертификация охватывает также использование и остаточный контроль. Корректная H1-смазка зачастую несет обе отметки: регистрацию NSF H1 и сертификат ISO 21469.
На практике для молочной фасовки в большинстве случаев достаточно уровня H1 с подтверждением ISO 21469. Это гарантирует и допустимость контакта, и проверенность всей цепочки от производителя.
Анализ точек смазки на фасовочной машине: где нужна пищевая смазка
Перед выбором смазки закупщик и инженер должны составить схему смазки машины.
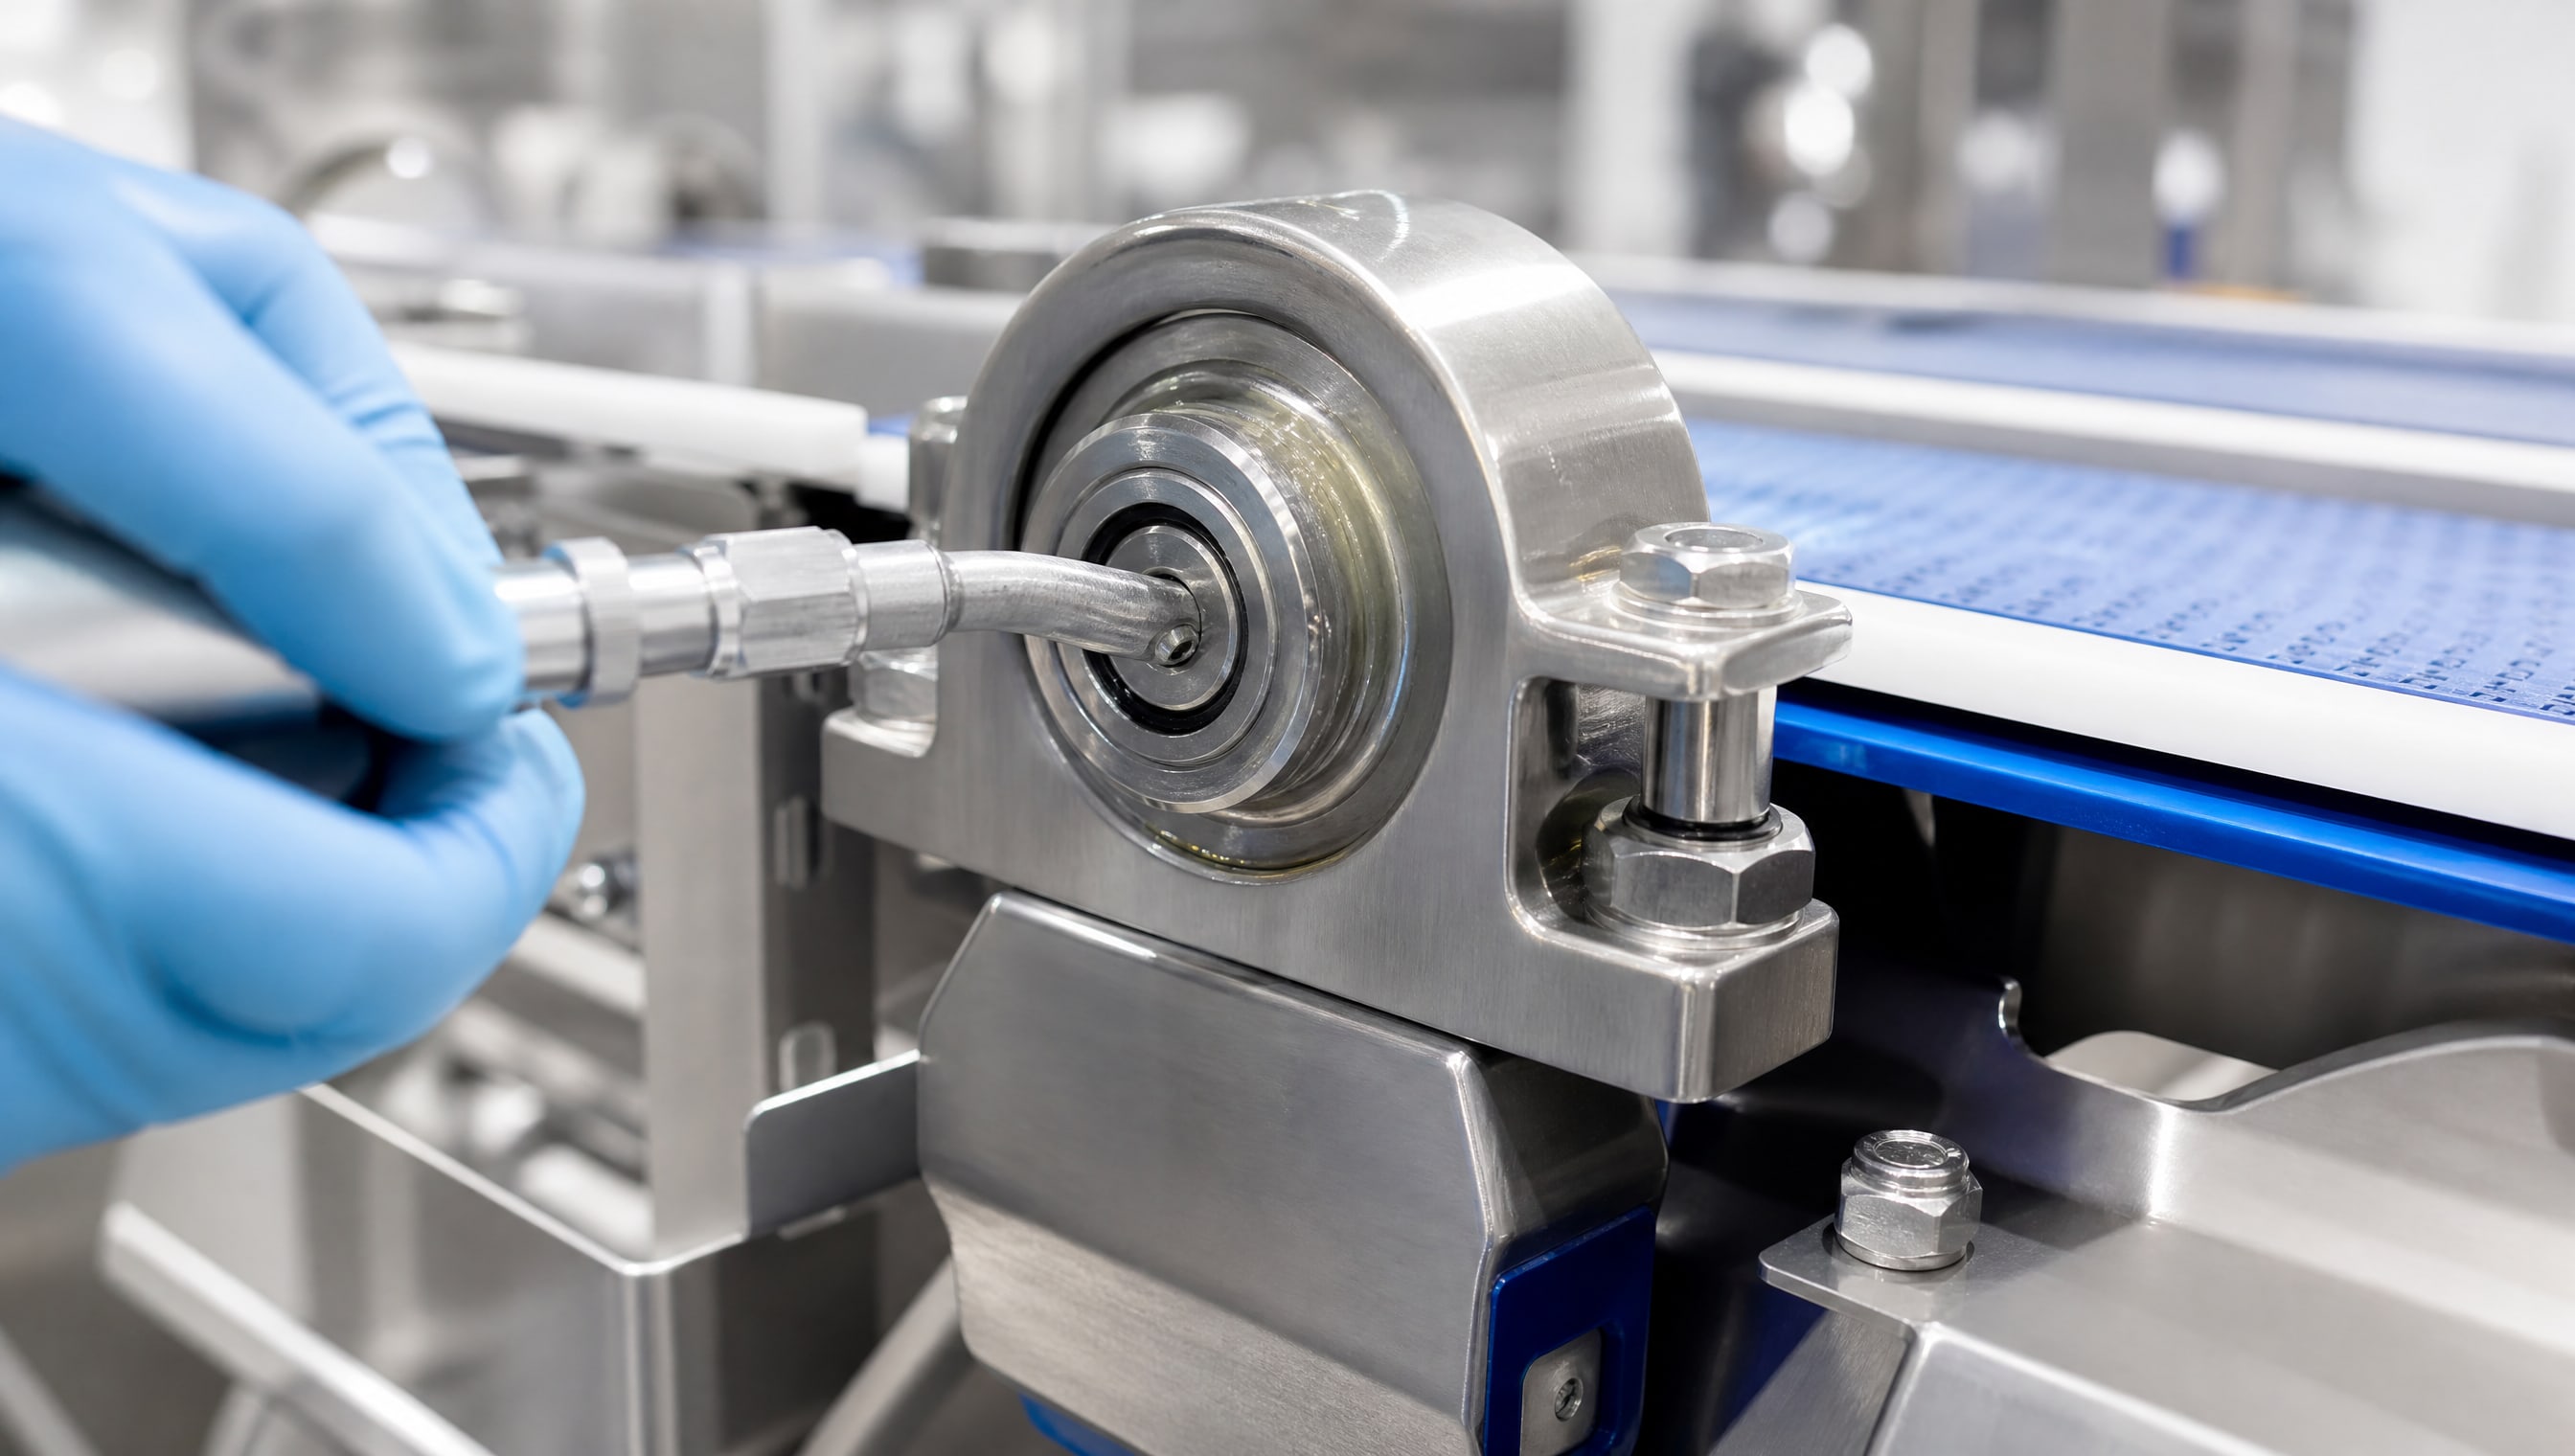
На типичной молочной фасовочной линии различают несколько типов узлов.
Направляющие и подшипники, на которых движется транспортная лента или каретка с упаковкой. Эти узлы находятся в непосредственной близости к потоку молока и упаковке. Даже тонкая пленка смазки может попасть на упаковку при неплотной сборке или при вибрации. Для них выбирают H1, причем смазку наносят максимально тонким слоем - не размазывают щедро, а обеспечивают пленку только в местах контакта.
Редукторы и приводные механизмы, если они встроены в корпус машины и отделены от пищевой зоны защитой. Если редуктор герметичен и расположен снизу, под машиной, контакт исключен - можно использовать H2 или даже промышленное масло. Если редуктор открыт или находится над зоной фасовки, требуется H1.
Поршни и цилиндры пневматических приводов, которые управляют заслонками, толкачами и фиксаторами упаковки. Воздух циркулирует и может выносить смазку. Если узел расположен прямо над конвейером, нужна H1, если в отдельном отсеке - допустима H2.
Резьбовые соединения и муфты, которые соединяют валы и модули. Они редко требуют регулярной смазки, но при сборке и разборке возможно попадание смазки. Лучше один раз применить H1, чем потом переделывать.
Пленка или ремень транспортера, который контактирует с молоком напрямую. Ее не смазывают маслом или пластичной смазкой - для нее есть специальные составы на водной или пищевой основе, которые обеспечивают антиадгезию без переноса в продукт. Такие смазки попадают в категорию 3H (разделительные агенты) и требуют документированной процедуры удаления перед каждым циклом.
Ошибка, которую делают многие предприятия, - они думают, что можно использовать один универсальный состав для всех узлов. В действительности закупщик должен выбрать как минимум две смазки: H1 для зон рядом с пищей и H2 или обычное масло для редукторов и отдельных приводов. Это не ошибка, а правильная организация: смазки физически хранятся в разных местах, маркируются по-разному и применяются строго по назначению.
Требования HACCP к смазочным материалам
HACCP (анализ опасных факторов и критические точки управления) - это нормативная система, которая охватывает безопасность на каждом этапе производства.
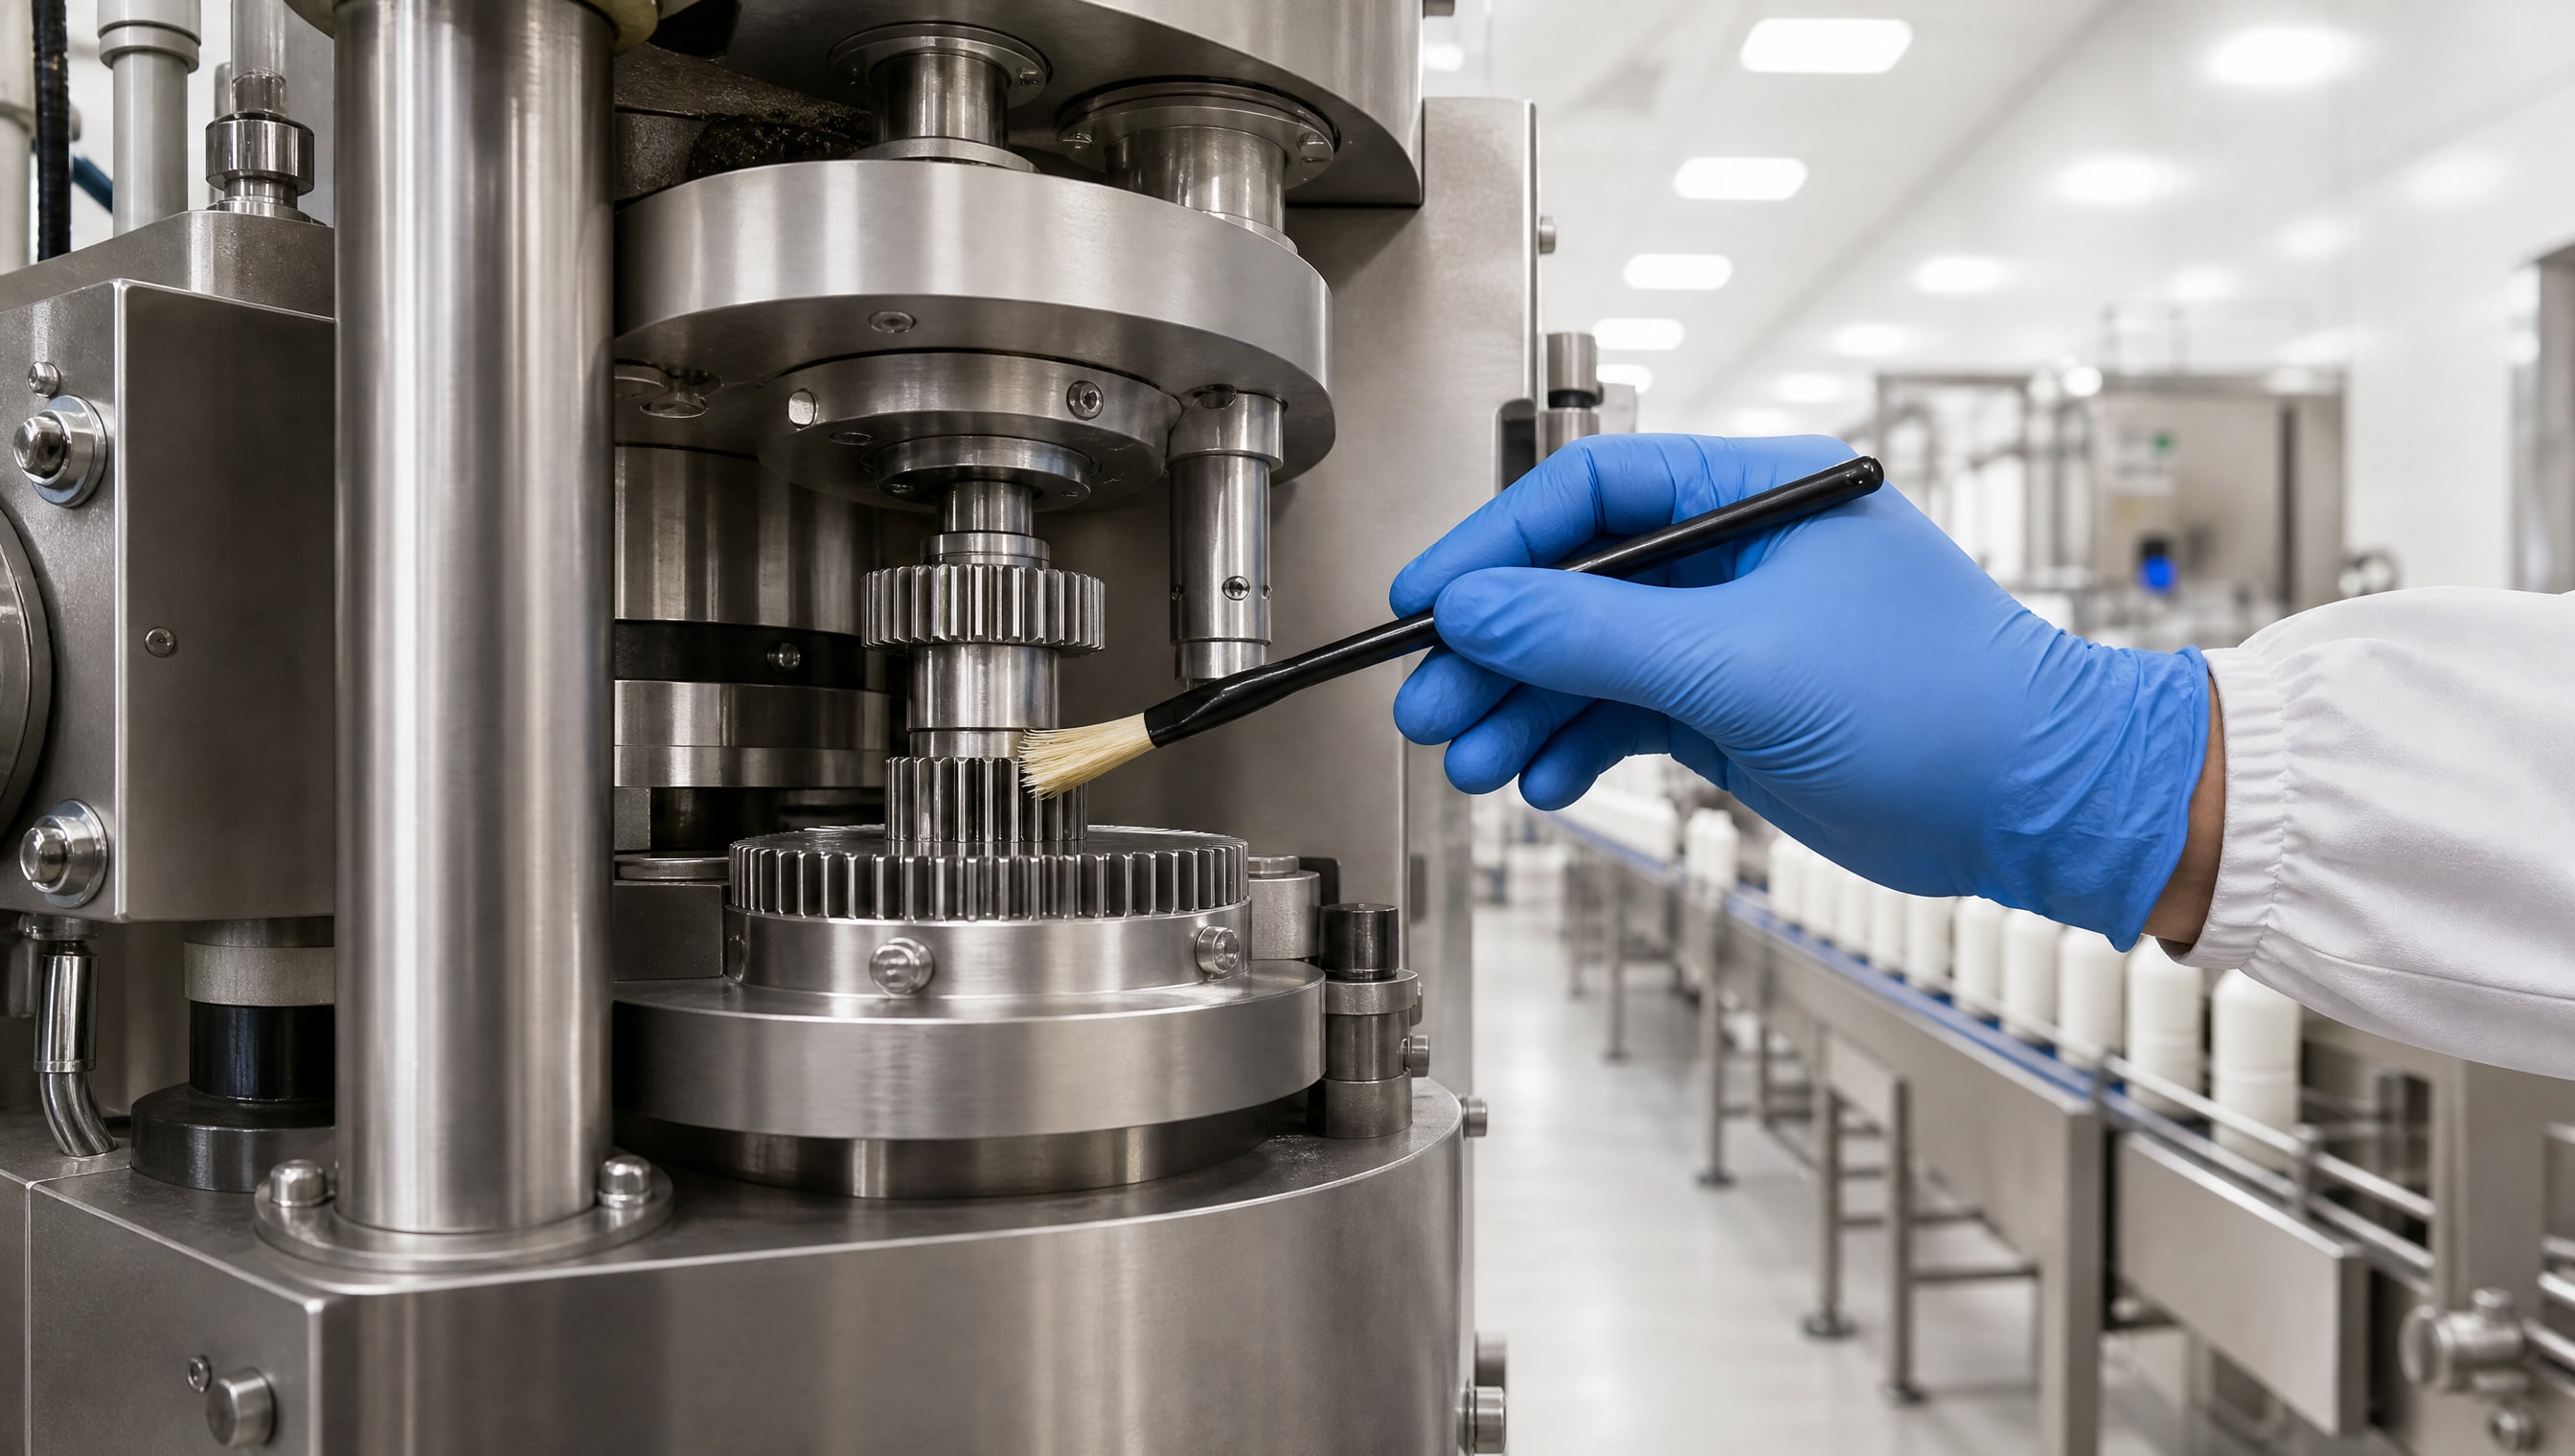
Смазка фасовочного оборудования - явный критический управляемый параметр, потому что загрязнение продукта смазкой создает риск для здоровья потребителя и нарушает нормы.
В документах по молочной промышленности прямо указывается, что смазочные материалы и теплоносители должны быть пищевого класса, если есть соответствующий риск контакта. Это не рекомендация, а требование.
На практике HACCP-программа должна содержать четыре раздела, касающиеся смазки:
1. Выбор и спецификация. Закупщик должен зафиксировать, что для узла выбрана смазка конкретной категории NSF (H1 или H2), с указанием артикула, производителя и ссылкой на сертификат ISO 21469 или регистрацию NSF. Это не устная договоренность, а документ, который хранится в системе управления качеством.
2. Хранение и маркировка. Пищевые смазки хранятся отдельно от промышленных, в закрытой и чистой таре. Каждая канистра должна иметь этикетку с указанием статуса (H1, H2), назначения узла и даты открытия. Это предотвращает путаницу и случайное применение неправильной смазки.
3. Применение по инструкции. Смазка наносится тонкой пленкой, количество определяется документацией машины и спецификацией смазки. Перенанесение - частая ошибка, которая увеличивает риск загрязнения. После нанесения излишки убирают с поверхности механизма, чтобы они не попали в продукт. Работник, который наносит смазку, должен пройти инструктаж и расписаться в журнале.
4. Периодическая проверка и контроль. На плановых техническом обслуживании инженер проверяет состояние смазки, ее остатки в зоне фасовки, целостность упаковки каналистры. Если обнаружена течь из редуктора или смазка видна на упаковке, это документируется как отклонение, принимаются корректирующие меры. Результаты заносятся в журнал производства.
На молочных производствах, которые работают по международным стандартам (FSSC 22000, BRC, IFS), требуется также регулярный аудит системы смазки: ревизор проверяет, какие смазки на складе, соответствуют ли они спецификации, есть ли сертификаты, соблюдаются ли процедуры применения. Невыполнение этих требований может привести к снижению оценки или отозванию сертификата безопасности.
Как выбрать смазку пищевого оборудования: пошаговый алгоритм
Выбор смазки для фасовочной машины - не импровизация, а структурированный процесс, который можно повторить для любого оборудования на молочном производстве.
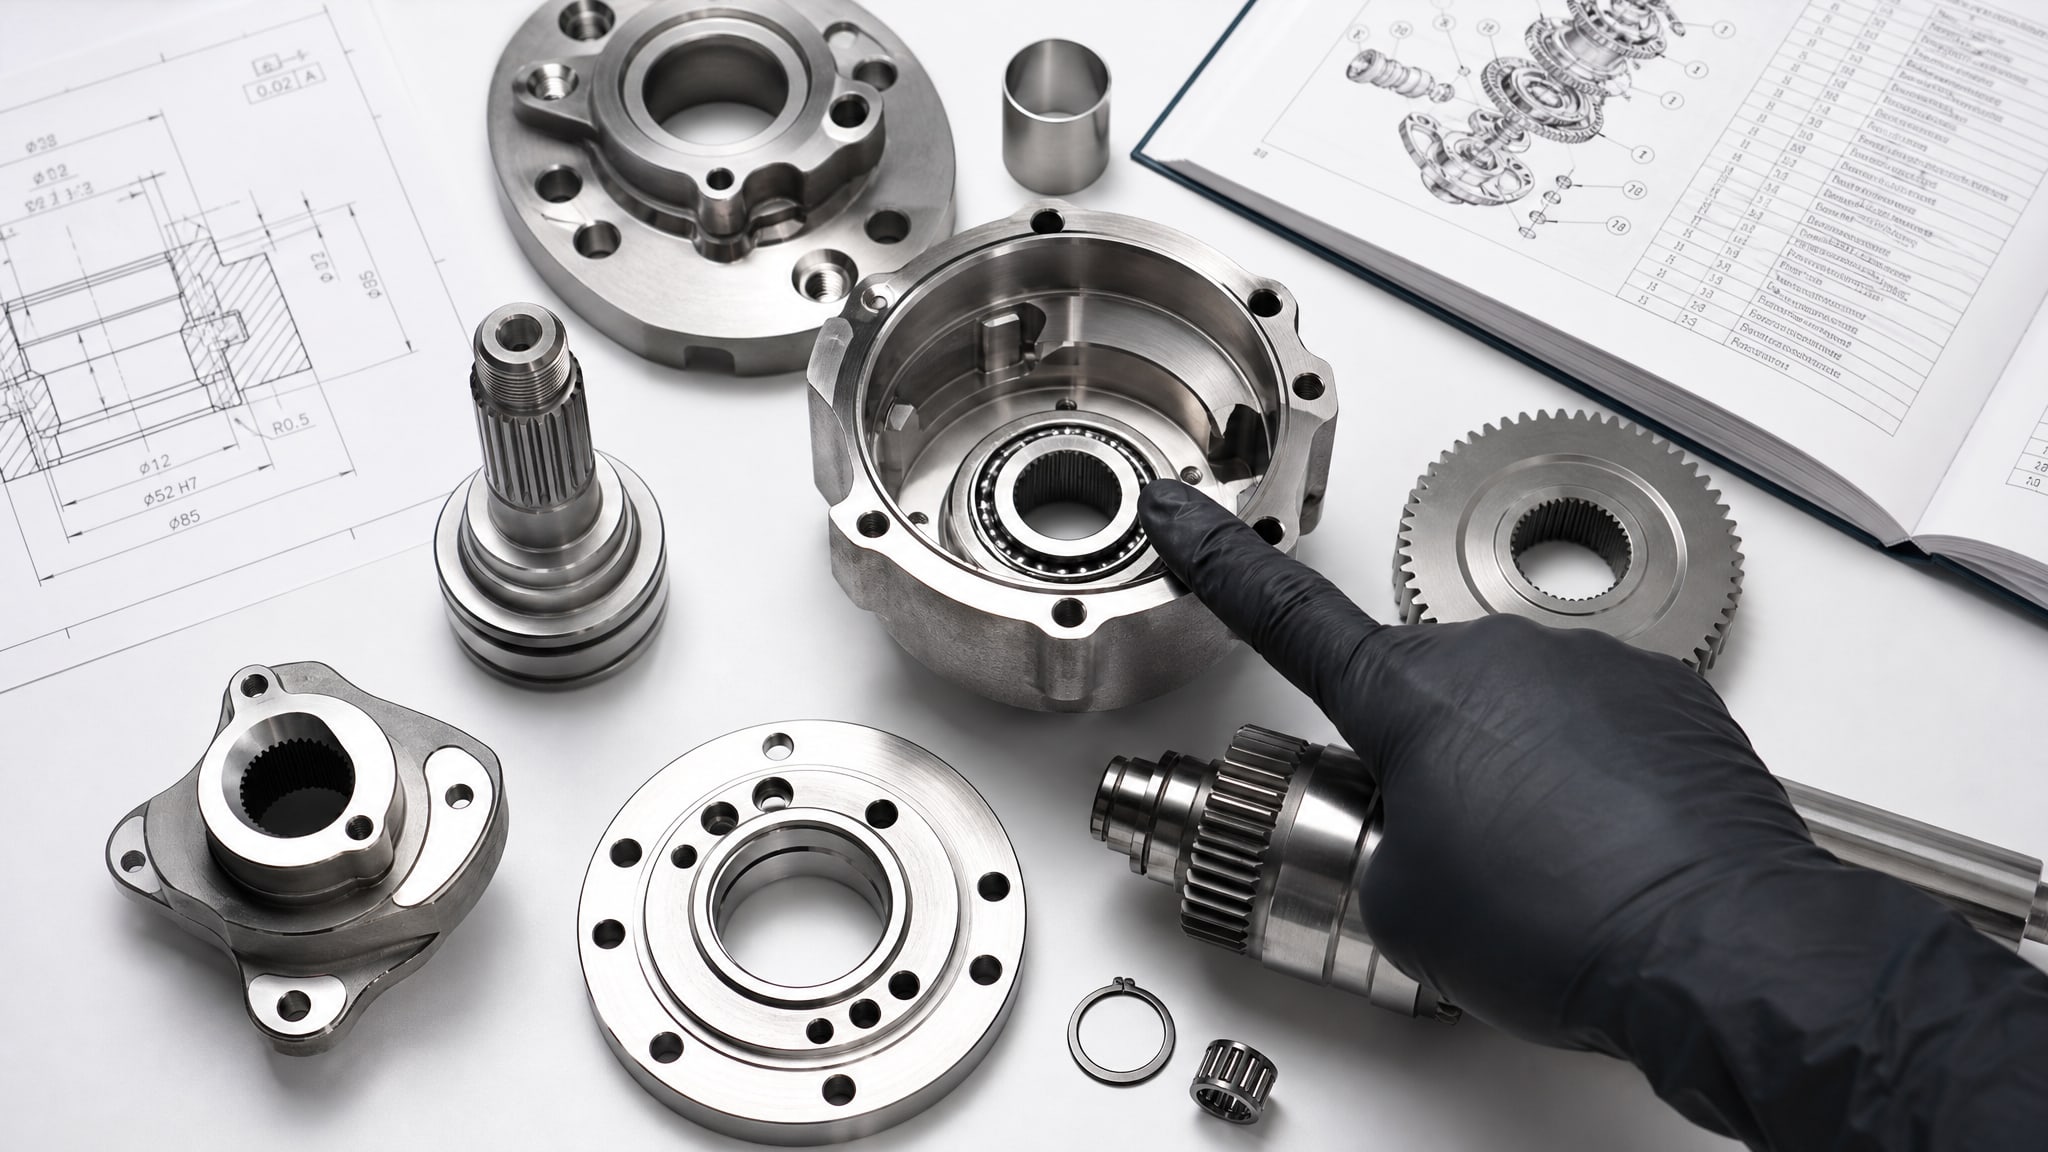
Шаг 1: Определить тип узла и риск контакта. Инженер берет техническую документацию машины и определяет, где находится каждый подшипник, редуктор, привод. Для каждого узла оценивает: может ли смазка физически попасть на продукт или упаковку? Если «да» - нужна H1. Если «нет, узел отделен защитой» - может быть H2.
Шаг 2: Выбрать класс вязкости и тип базового масла. Смазка должна работать в условиях молочной линии: влажность (конденсат, мойка водой), температура (обычно 5–40 °C на льдозамороженной линии, 20–60 °C на горячей упаковке), контакт с молочным остатком. Для узлов под влагой и холодом рекомендуются составы на синтетической основе или с улучшенной адгезией (хорошей прилипаемостью к металлу), чтобы смазка не смывалась при мойке. Для горячих узлов нужна смазка с хорошей окислительной стабильностью.
Шаг 3: Проверить наличие регистрации NSF или сертификата ISO 21469. Закупщик просит у поставщика документ, подтверждающий, что смазка зарегистрирована как H1 или H2 в NSF, либо сертифицирована по ISO 21469. Без этого документа смазка не допускается, даже если продавец клянется в ее безопасности.
Шаг 4: Согласовать спецификацию в HACCP-программе. Смазка вносится в реестр материалов, утверждается документом о соответствии требованиям. Это может быть короткая таблица: узел → смазка → категория → производитель → артикул → срок годности.
Шаг 5: Провести пробное применение и оценить результат. На новой или переналаженной машине смазку наносят согласно инструкции и проверяют: остается ли она в узле, не вытекает ли при мойке, не появляется ли на упаковке. Если все в порядке - фиксируют норму применения и интервал переслизки. Если смазка вытекает или пересохнет быстро - меняют состав или консистенцию.
Многие закупщики пропускают шаги 3–4, думая, что это бюрократия. В действительности, когда приходит проверка аудитора или обнаруживается дефект, именно эти документы спасают репутацию предприятия.
Условия применения смазки на молочном оборудовании: влага, температура, мойка
Молочная фасовочная машина работает в жестких условиях, и смазка должна это выдержать.
Влага и контакт с молоком. Молоко содержит воду, белки, жиры, молочную кислоту. При работе на влажной линии смазка постоянно находится в контакте с брызгами и конденсатом. Стандартная минеральная смазка в таких условиях эмульгируется (смешивается с водой), теряет консистенцию и становится менее вязкой. Смазка может также окисляться из-за контакта с водой и кислородом. Для влажных условий лучше подходят синтетические смазки или смазки с улучшенной антикоррозионной защитой. Они дольше держат пленку на металле и не расслаиваются в присутствии воды.
Паровая мойка и перепады температуры. После окончания смены фасовочную машину промывают горячей водой или паром (до 80–90 °C). Смазка, которая прилипает плохо, вымывается полностью, и узел остается без защиты до следующего дня. Ночью, при остывании, выпадает конденсат, начинается коррозия. Для таких условий нужна смазка с хорошей адгезией - она должна держаться на металлической поверхности, как воск, и не смываться водой.
Интервал переслизки. Если смазка быстро смывается, переслизку нужно делать чаще. На влажных молочных линиях переслизку проводят каждый день (перед концом смены или перед началом следующей), а не раз в месяц, как на сухой машинке по металлу. Это увеличивает затраты на смазку и трудозатраты. Выбор правильной смазки (с хорошей адгезией) сокращает интервал переслизки в 2–3 раза.
На практике многие молочные заводы сталкиваются с проблемой: закупят дешевую H1-смазку, она быстро вымывается, направляющие ржавеют, люфт, проблемы с упаковкой. Экономия на смазке оборачивается ремонтом узла, который стоит дороже. Выбор смазки - это инвестиция в надежность машины.
На линиях, где используется холодный транспорт молока (ниже 10 °C), добавляется еще одно требование: смазка не должна загустеть на морозе. Синтетические смазки сохраняют текучесть при низкой температуре, тогда как минеральные могут стать слишком вязкими. Если машина стоит в неотапливаемом цехе или в холодильной камере, это критично.
Основные ошибки при выборе смазки для молочного оборудования
Ошибка 1: "Подойдет любая пищевая смазка".
На самом деле категория NSF зависит от риска контакта, а не от названия продукта. Даже если смазка называется пищевой, если она категория H2, она не подходит для узлов рядом с молоком. Правильный подход: проверить документ на смазку, найти в нем слова «NSF H1» или «ISO 21469» и убедиться, что узел попадает в область применения.
Ошибка 2: "H2 - это "более общий" статус, чем H1, возьму H2 с запасом". Это обратно правде. H2 означает, что контакт с пищей исключен полностью. Если выбрать H2 для узла, где возможен контакт, это нарушение HACCP. Аудитор это заметит, предприятие получит замечание. Кроме того, H2-смазки часто дешевле, и закупщик может соблазниться, но ценой чистоты этикетки.
Ошибка 3: "Маркировка 'food grade' на канистре - достаточно". Слова на упаковке не равны сертификату. «Food grade» - это маркетинговый термин, его не определяет стандарт. Правильный критерий: наличие регистрационного номера NSF или номера сертификата ISO 21469 в документации смазки.
Ошибка 4: "ISO 21469 и H1 - одно и то же". Нет. H1 - это категория применения (случайный контакт допустим). ISO 21469 - это стандарт гигиенических требований, который охватывает состав, производство, упаковку и хранение. Смазка может быть зарегистрирована как H1 без ISO 21469, или наоборот. На молочном производстве предпочитают смазки с обеими отметками.
Ошибка 5: "Смазка вытекает при мойке - это нормально, переслизим чаще". Это признак неправильного выбора. Смазка с хорошей адгезией держится при 80–90 °C горячей воде. Если вытекает - либо состав неправильный, либо слой нанесен слишком толстый. Переслизка чаще - это затратное решение, а не решение проблемы. Лучше поменять смазку.
Ошибка 6: "Попросим поставщика смазку подешевле, все равно пищевая". Цена на пищевую смазку выше, чем на промышленную, потому что требуется контроль сырья, гигиеничное производство, сертификация. Если поставщик предложил H1 на 30–40 % дешевле конкурента - это красный флаг. Возможно, это не настоящая H1, или экономия достигнута за счет качества. Правильный подход: сравнивать цены среди проверенных производителей, не гнаться за минимумом.
Процедура применения смазки и документирование
Нанесение смазки на фасовочную машину - не просто техническая операция, но управляемая процедура, которая должна быть описана и контролирована.
Подготовка места и материалов. Перед смазкой узел очищают от старой смазки и грязи. Для пищевой смазки H1 используют чистые инструменты (шпатель, щетка), которые не контактировали с промышленными маслами. Если инструменты переходят из одного узла в другой, их протирают безворсовой тряпкой. Канистру со смазкой проверяют на целостность и дату открытия: если открыта давно или видны признаки загрязнения, ее не используют.
Нанесение в нужном количестве. Смазка наносится тонким слоем - не больше, чем требуется для защиты. Избыток смазки вытекает в продукт при первой же вибрации. Инструкция на каждой машине или в спецификации обычно указывает: на каждый подшипник направляющей - полграмма, на вращающийся вал - грамм, на резьбовое соединение - две–три капли. Важно это соблюдать.
Вытирание излишков. После нанесения излишки смазки, которые видны на поверхности узла, вытирают безворсовой тряпкой, чтобы они не попали на упаковку во время работы. Тряпка должна быть чистой и предназначена для пищевого оборудования.
Фиксирование в журнал. Рабочий или инженер, который наносил смазку, записывает в журнал техобслуживания: дату, узел, используемую смазку (артикул, партию), количество, инициалы. Это позволит отследить, когда и как была смазана каждая точка.
Проверка при работе. После включения машины в работу инженер проходит по ней с фонариком и проверяет, не вытекает ли смазка из узла, не видна ли она на упаковке, нет ли характерного запаха (если смазка пережглась). Первые полчаса - критичный период, когда любые проблемы заметны сразу.
Когда фасовочная машина работает с высокой скоростью (например, 120 упаковок в минуту), даже малейшая неправильность в смазке может привести к выходу из строя за часы. Поэтому процедура должна быть простой, но четко следуемой.
Требования к составу H1-смазки для молочного производства
Состав H1-смазки - это не просто базовое масло и загуститель.
Для молочного производства требуются особые компоненты.
Базовое масло. Может быть минеральным, синтетическим (полиальфаолефин, ПАО) или растительным. Для молочной фасовки предпочитаются синтетические масла, потому что они лучше держат вязкость при влаге и температурных перепадах. Масло должно быть пищевой категории (разрешено FDA 21 CFR 178.3570), что означает отсутствие токсичных примесей и отсутствие вредных ароматических углеводородов.
Загуститель. Для H1-смазок чаще всего используют литиевые или полиочевинные загустители. Оба хорошо работают во влажных условиях. Некоторые производители применяют комплексные загустители, которые улучшают стабильность в широком температурном диапазоне.
Присадки. Это противооксидантные, антикоррозионные, противозадирные добавки. Они должны быть пищевого класса. Например, если в состав попадет свинец или кадмий (которые иногда применяют в промышленных смазках как противозадирные агенты), это нарушит пищевые требования. Поэтому производители H1-смазок внимательно подходят к выбору присадок.
Влагоемкость и деэмульсируемость. H1-смазка должна минимально впитывать воду. Тесты ISO показывают, сколько воды может поглотить смазка при стандартных условиях. Хорошая H1-смазка впитывает не более 3–5 % воды. Кроме того, если вода все-таки попала, смазка должна быстро расслоиться и отпустить воду (деэмульсируемость). Это продлевает срок жизни смазки в молочной среде.
На линиях с холодной обработкой молока используют смазки с повышенной текучестью при низких температурах. Они должны оставаться пластичными при минус 10–15 °C, если машина стоит в неотапливаемом цехе.
Практические рекомендации: как правильно хранить и использовать пищевую смазку
Пищевая смазка - это не просто смазка, это компонент системы управления безопасностью.
Правильное хранение и использование гарантируют, что она не загрязнится и не попадет не по назначению.
Хранение. Канистры с H1-смазкой хранят в закрытом, чистом помещении, отдельно от промышленных масел и смазок. На канистре остается яркая этикетка с указанием «NSF H1» или «Пищевая категория», названием узла, артикулом и датой открытия. Хранилище должно быть защищено от прямого солнца (ультрафиолет окисляет смазку) и от экстремальных температур. Оптимально - при 15–25 °C.
Вскрытие и использование. После открытия канистры смазку используют в течение 6–12 месяцев (в зависимости от типа и условий хранения). Открытую канистру закрывают герметичной крышкой после каждого использования. Если в открытую канистру попала грязь или видны следы загрязнения, смазку больше не используют - она отправляется в утилизацию. Это кажется расточительным, но нарушение гигиены может дорого стоить.
Инструменты и оборудование. Для нанесения H1-смазки используют отдельные шпатели, кисти и тряпки, которые помечены и не используются для других смазок. Если нет возможности выделить отдельные инструменты, их мывают горячей водой между применениями. Ручной аппликатор (масленка, шприц для смазки) должна быть чистой; если ее не использовали несколько месяцев, перед применением промывают и просушивают.
Утилизация. Отработанная смазка и загрязненные тряпки не выбрасываются в обычный мусор, они собираются в отдельный контейнер для утилизации смазки. Это требование санитарного законодательства и норм HACCP.
Когда на молочном производстве начинают внимательно относиться к смазке, обычно обнаруживают, что расходы на нее даже снижаются. Да, смазка H1 дороже обычной, но из-за лучшей адгезии ее требуется меньше, переслизку делают реже, оборудование ломается реже. Общая стоимость владения оказывается ниже.
Когда нужно менять смазку на машине: сигналы и сроки
На молочной фасовочной машине смазка тратится и портится быстрее, чем на сухом оборудовании.
Есть несколько признаков, по которым видно, что смазку пора менять.
Визуальный контроль. Если смазка стала жидкой, потекла из узла или, наоборот, высохла и затвердела - пора переслизываться. Если смазка потемнела или появился запах (особенно гаревый запах окисления) - это признак деградации. На молочной линии смазка может также иметь белесый налет (окисление с влагой) или эмульгировать (стать молочной) - это сигнал заменить.
Слышимые признаки. Скрип, писк или гул из узла может означать недостаток смазки. Если переслизка не помогла и звуки продолжились - нужен полный разбор узла и смена смазки.
Посторонние вещества. Если в смазке видны частицы (стружка, грязь, кристаллы соли), ее удаляют полностью и наносят новую.
Периодичность. На типичной молочной фасовочной машине, работающей 16–20 часов в день с влажной мойкой, переслизку проводят один раз в 5–7 дней для направляющих и подвижных узлов, и один раз в месяц для редукторов, если они герметичны. Интервал зависит от конкретной машины, условий мойки и типа смазки. Правильно подобранная H1-смазка, которая хорошо прилипает, может держаться чуть дольше. Слишком частая переслизка - это знак неправильного выбора состава.
При переслизке часть старой смазки остается (полностью ее не снять), поэтому применяют совместимые по составу смазки одного производителя или категории. Миксование разных H1-смазок может привести к образованию отложений.
На практике инженер ведет график переслизки для каждого узла и со временем понимает, какой именно интервал оптимален. На разных участках машины он может быть разным.
Когда линия работает с несколькими молочными продуктами: управление смазкой при переходах
На молочном заводе часто на одной линии фасуют молоко, кефир, йогурт, сыворот - продукты с разными свойствами.
При переходе с одного продукта на другой машина перенастраивается: разная температура, размер упаковки, скорость. Смазка при этом нуждается в переоценке.
Молоко при низкой температуре (4–10 °C). Смазка должна быть текучей, чтобы не загустела. Используют синтетические составы с низкой точкой застывания (минус 15–20 °C).
Горячий сыворот или подогретое молоко (50–65 °C). Требуется смазка с хорошей термостабильностью, чтобы не окислялась. Интервал переслизки может сократиться вдвое из-за ускоренного окисления.
Йогурт с добавками (ягоды, мюсли). Абразивные частички могут поцарапать смазку или узлы. Для таких продуктов выбирают более вязкую и стабильную смазку, чтобы она держала пленку защиты.
При переходе с одного продукта на другой инженер проверяет документацию машины: есть ли рекомендации производителя? Если документация молчит, ориентируются на температуру и агрессивность продукта. Смазку менять полностью не требуется, если остаток совместим, но проверку провести нужно. На молочных производствах, которые сертифицированы по FSSC или BRC, это фиксируется в протоколе переналадки.
Сочетание EFELE MG-202 с требованиями HACCP
На молочных фасовочных линиях закупщики часто ищут проверенное решение, которое покрывает основные требования без переделок.
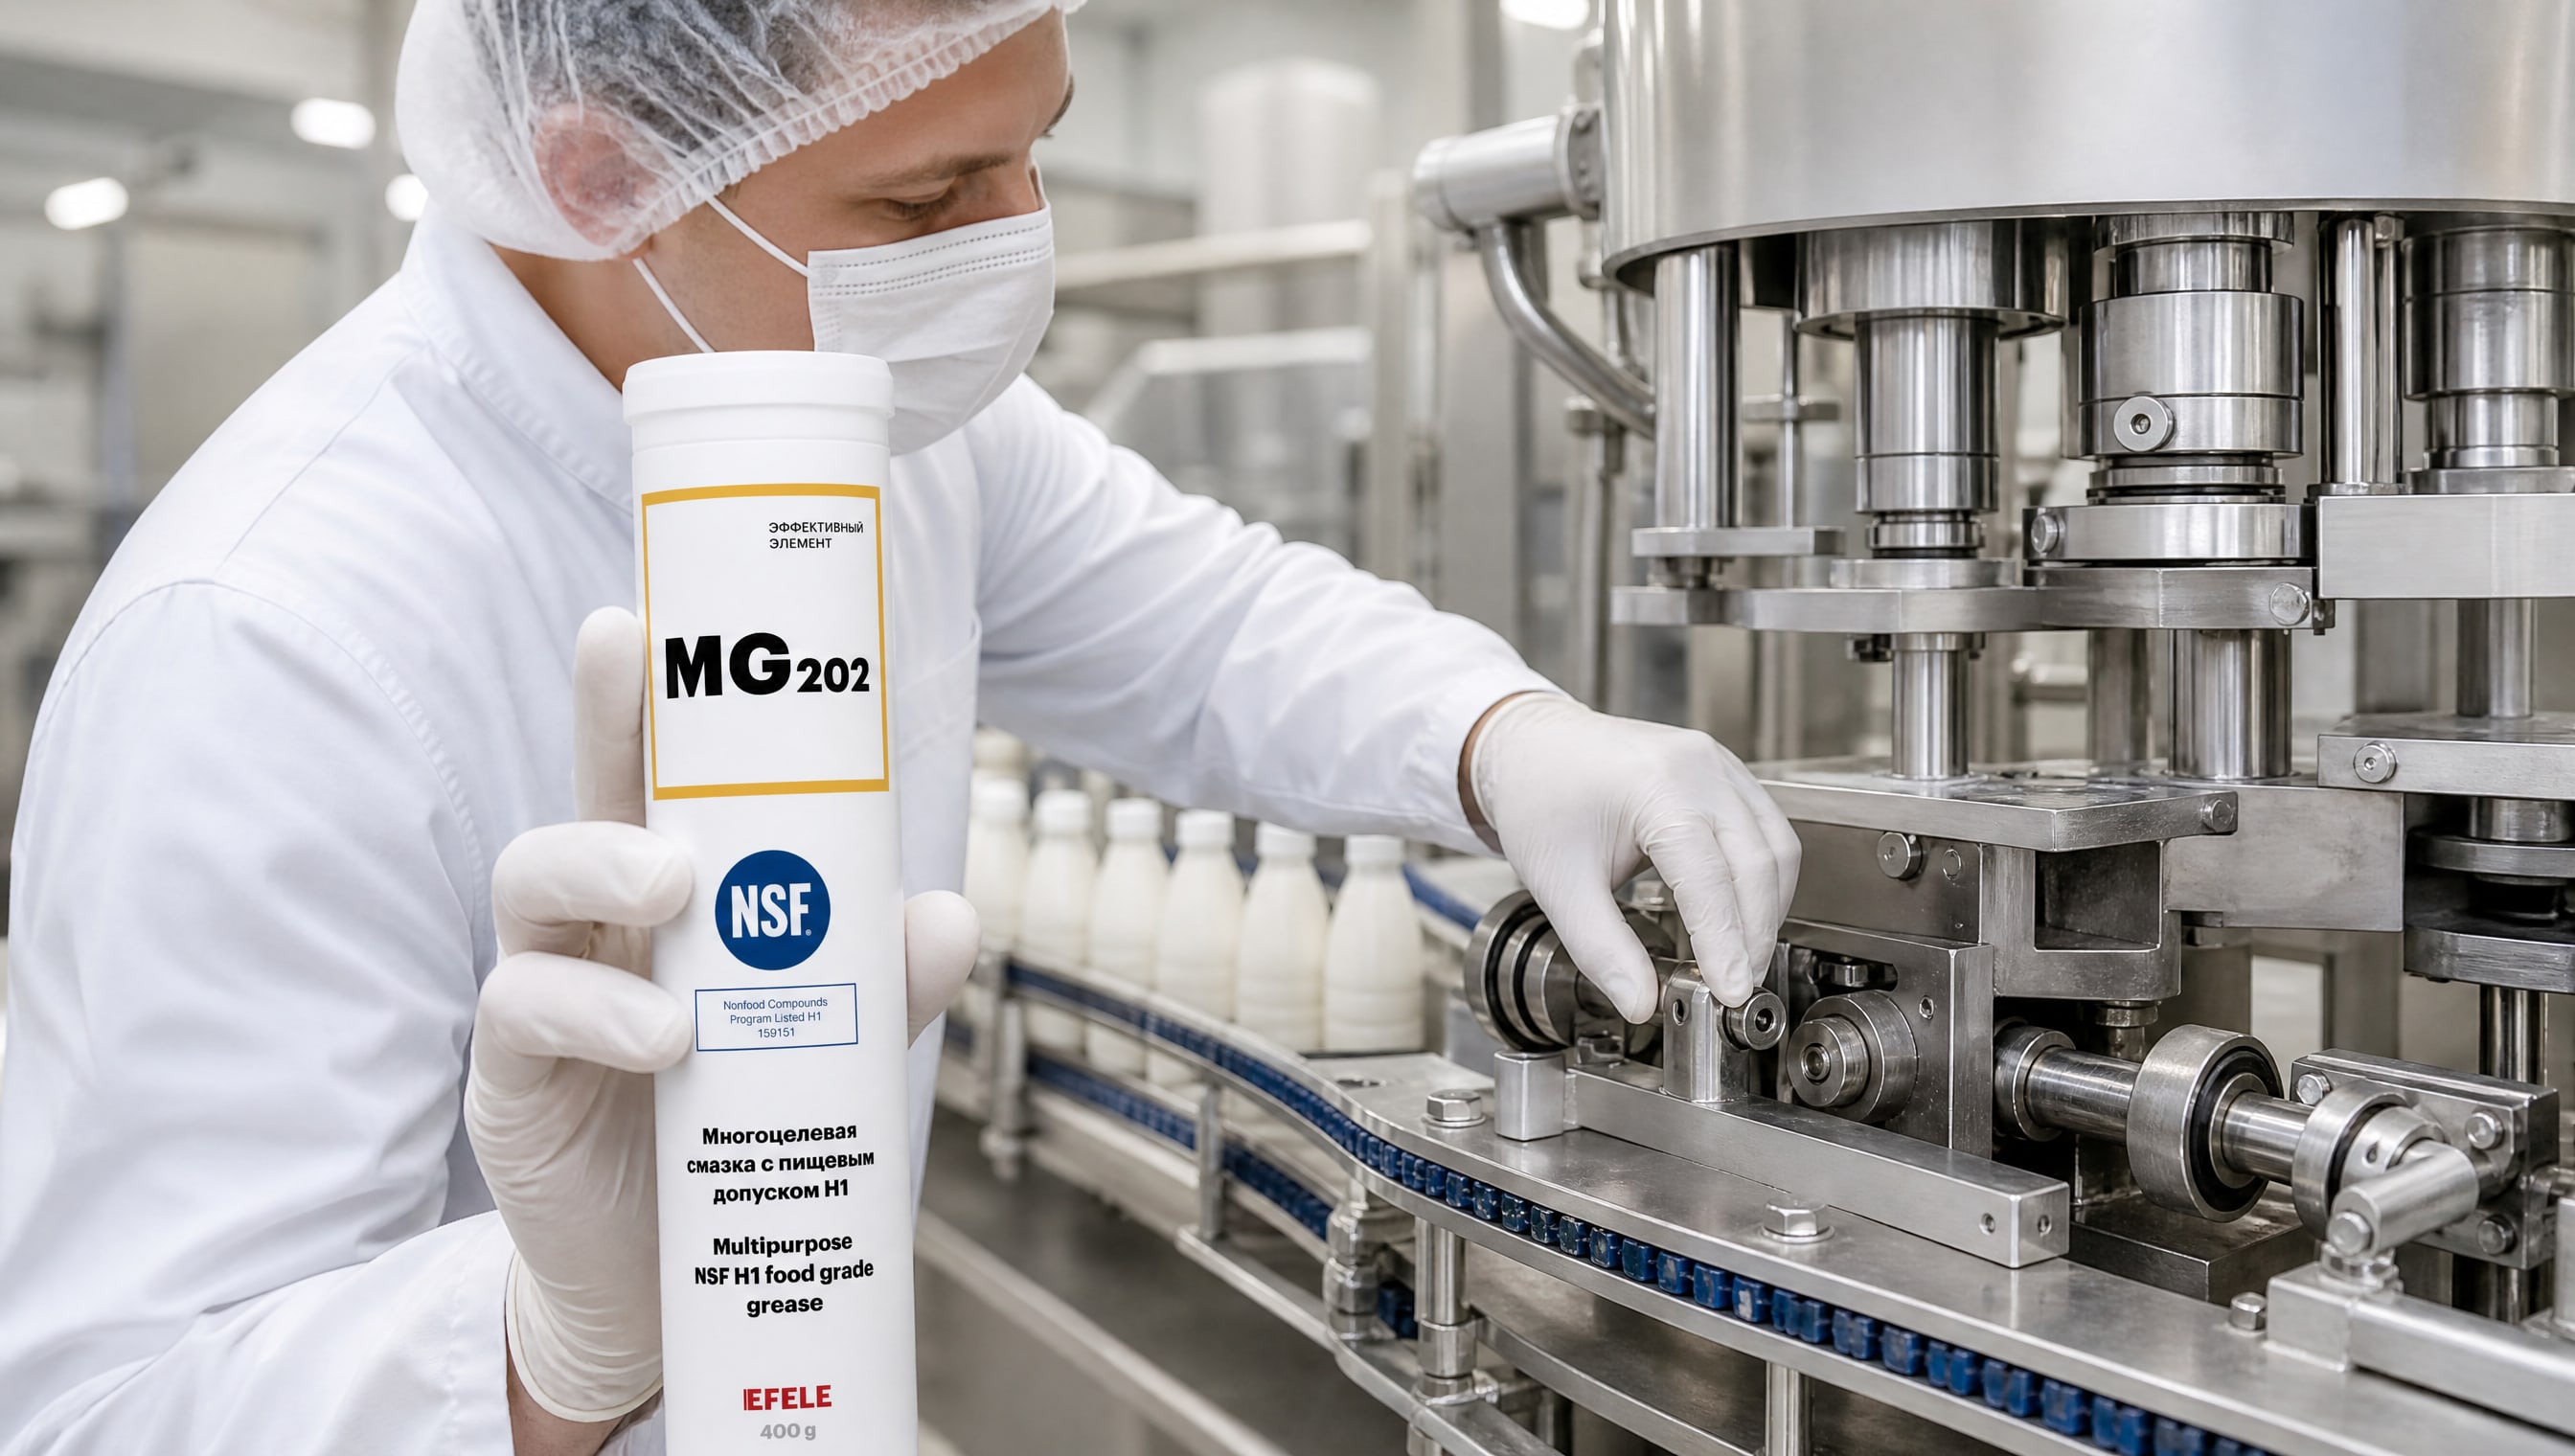
Практика показывает, что узлы направляющих и подшипников, работающие в условиях влаги и периодической мойки, требуют смазки, которая одновременно держит пленку на металле и выдерживает водный контакт. EFELE MG-202 (NSF H1) - это пластичная смазка на синтетической основе с хорошей адгезией к металлу и устойчивостью к вымыванию водой. На линиях фасовки, где направляющие работают при 10–40 °C с частой горячей мойкой, эта смазка показывает предсказуемый результат: узлы не ржавеют, люфт не растет, переслизку можно делать реже, чем при использовании стандартной литиевой смазки. Ее статус NSF H1 и совместимость с ISO 21469 подтверждены документами, что упрощает процесс согласования со снабженцами и прохождение аудитов.
Частые ошибки в специфицировании смазки: что спрашивать у поставщика
Когда закупщик готовит спецификацию или переговаривает с поставщиком, нужно задать конкретные вопросы, чтобы избежать неправильного выбора.
Вопрос 1: "Есть ли у смазки регистрация NSF H1 или сертификат ISO 21469?" Поставщик должен предоставить копию документа. Если он говорит, что да, но не может дать документ, это подозрительно. Номер регистрации NSF можно проверить на сайте NSF (nsf.org), номер сертификата ISO 21469 можно уточнить у производителя смазки.
Вопрос 2: "Какой у смазки класс NLGI и температурный диапазон?" Для холодной молочной фасовки нужен обычно NLGI 2 (мягкая пластичная смазка) или NLGI 3 (более плотная), диапазон 0 до +60 °C или шире. Если поставщик не знает эти параметры - не профессионал.
Вопрос 3: "Является ли смазка пищевого класса совместимой с минеральными и синтетическими маслами?" Это важно, если система смазки машины смешанная (редуктор - минеральное масло, направляющие - пищевая смазка). Несовместимые составы образуют отложения.
Вопрос 4: "Какой срок хранения в открытой канистре?" Хорошая пищевая смазка хранится 12 месяцев после открытия. Если меньше - нужно проверить состав, почему так быстро деградирует.
Вопрос 5: "Есть ли у вас испытания на адгезию и деэмульсируемость?" Эти тесты показывают, насколько хорошо смазка прилипает к металлу и отпускает воду. Данные можно найти в техническом листе (TDS) продукта.
Вопрос 6: "Какой объем минимального заказа и как часто у вас есть в наличии?" Пищевая смазка - это не массовый продукт, поэтому поставка может быть долгой. Нужно убедиться, что при необходимости срочно переслизировать машину, смазка будет в наличии.
Эти вопросы кажутся очевидными, но на практике многие закупщики их пропускают из-за спешки или недостатка знаний. Результат - неправильная смазка, которая не работает как надо, конфликты с поставщиком, риск отказа при аудите.
Часто задаваемые вопросы
Чем отличается NSF H1 от ISO 21469?
NSF H1 - это категория применения, которая указывает на допустимость случайного контакта с пищей (до 10 ppm). ISO 21469 - это международный стандарт, который проверяет гигиенические требования к составу, производству, упаковке и хранению смазки. Смазка может иметь одно из этих обозначений или оба сразу. На молочном производстве предпочитают смазки с обеими отметками, но минимум требуется H1.
Можно ли использовать одну смазку H1 для всех узлов фасовочной машины?
В теории можно, но на практике не рекомендуется. Редукторы и отдельные приводы, которые полностью отделены от пищевой зоны, могут работать на обычной H2-смазке или промышленном масле. Это экономит средства и упрощает логистику. Использование одной H1-смазки везде - это переплата и ненужное усложнение HACCP-программы.
Какой срок годности у пищевой смазки после открытия канистры?
Обычно 6–12 месяцев, в зависимости от условий хранения (температура, влажность, световой контакт). На канистре есть дата открытия; если прошло больше года, смазку лучше не использовать, даже если она выглядит нормально.
Если смазка вытекает из узла при горячей мойке - это проблема производства машины или неправильный выбор смазки?
Обычно это комбинация двух факторов: смазка может быть нанесена слишком щедро, или она неправильно подобрана по адгезии. Правильно выбранная H1-смазка с хорошей адгезией держится при 80–90 °C. Если вытекает постоянно - переподберите состав, а не жалуйтесь на машину.
Что делать, если на упаковке молочного продукта появилась смазка?
Это критический дефект, который должен немедленно фиксироваться в HACCP-программе как несоответствие. Упаковку с дефектом убирают, машину останавливают, проверяют все узлы смазки, переслизируют, проверяют, что новая смазка правильно нанесена и не вытекает. Причину попадания смазки (перенанесение, неправильный состав, механический дефект) документируют и устраняют. Это событие затем разбирают на планерке качества.
Заключение
Подбор смазки пищевого оборудования - это не просто техническая операция, а часть системы управления безопасностью молочного производства. На фасовочной машине каждая точка смазки требует оценки риска контакта с молоком или упаковкой, выбора правильной категории NSF (обычно H1 для зон рядом с пищей и H2 для отдельных узлов), проверки наличия регистрации или сертификации, и документирования в HACCP-программе.
Начинайте с анализа машины: где находятся подшипники, редукторы, приводы и есть ли риск попадания смазки в продукт. Для узлов с риском выбирайте NSF H1, проверяйте наличие документов на смазку, храните ее отдельно от промышленных масел и наносите по инструкции. На влажной молочной линии правильно подобранная смазка с хорошей адгезией работает надежнее и экономнее, чем дешевый состав, который быстро смывается и требует постоянной переслизки. Следующий шаг - согласовать выбранную смазку в спецификации, провести испытание на новой или переналаженной машине, зафиксировать результаты и внести в HACCP-программу как управляемый параметр.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.