
Подбор смазки пищевого оборудования: как правильно смазать фасовочную машину на молочном производстве по требованиям ХАССП
Выбор смазки для фасовочного оборудования на молочном производстве - это не просто технический выбор, а ключевое решение для безопасности продукта и соответствия системе ХАССП. Фасовочная машина работает в непосредственной близости к молоку и упаковке, где любой контакт смазки с пищей должен быть исключен или сведен к техническому минимуму. Статья помогает разобраться в отличиях между допусками NSF H1 и H2, понять роль стандарта ISO 21469, выбрать консистенцию и базовое масло под конкретный узел и правильно задокументировать применение смазки в системе управления рисками ХАССП.
Что означают допуски NSF для пищевого оборудования
NSF (National Sanitation Foundation) выдает регистрации смазкам на основе уровня возможного контакта с пищей.
Категория H1 разрешает смазку там, где технически неизбежен случайный, инцидентальный контакт с продуктом. Категория H2 предназначена для узлов, расположенных вне зон контакта - например, для редукторов и подшипников, обслуживаемых отдельно от продуктовых линий. Третья категория, 3H, относится к разделительным агентам и допускается при прямом контакте с пищей, но используется редко.
Ошибка, которую делают закупщики: считают H1 и H2 равноценными и выбирают по цене. На самом деле, если узел расположен над конвейером с молоком или рядом с продуктовой зоной фасовки, H2 будет нарушением системы ХАССП. Аудитор проверяет именно актуальную регистрацию в NSF White Book и требует документа, подтверждающего соответствие. Старая маркировка на упаковке или устаревший паспорт безопасности здесь не годятся.
Для H1-смазок действует строгое правило: используют минимально необходимое количество, чтобы снизить риск попадания в продукт. В отраслевых рекомендациях указывается ориентир - остаточное содержание смазки в молоке не должно превышать 10 ppm (частей на миллион). Это означает, что если вы нанесли смазку излишне, часть ее со временем может вымыться водой, моющими средствами или механически отделиться и смешаться с продуктом.
ISO 21469 - стандарт гигиены производства смазок
Часто возникает путаница: людям кажется, что NSF H1 и ISO 21469 - это одно и то же.
Это не так. NSF H1 - это регистрация самого продукта, подтверждающая, что его формула безопасна при контакте с пищей. ISO 21469 - это стандарт гигиенических требований к процессу производства, упаковки и хранения смазки на заводе-изготовителе. Это уровень производства, а не уровень продукта.
Почему это важно для молочного производства? Потому что покупатели и внешние аудиторы все чаще требуют сертификат ISO 21469 как дополнительное подтверждение. Некоторые крупные молочные кооперативы включают эту сертификацию в спецификацию закупки смазок. Аудитор ХАССП или аудитор по BRC/IFS при проверке может запросить оба документа: сертификат NSF H1 и сертификат ISO 21469 производителя смазки. Если у вас есть только H1, это хороший старт, но следует понимать, что поставщик смазки, сертифицированный по ISO 21469, подтвердил более строгие условия контроля.
Для России это означает, что при выборе смазки нужно запросить у поставщика не только техлист и паспорт безопасности, но и копию сертификата NSF H1 (или письмо о соответствии) и, если предприятие готовится к глобальному аудиту, также сертификат ISO 21469. Многие производители смазок уже имеют оба документа, и их наличие говорит о профессиональном подходе поставщика.
Как выбрать консистенцию и вязкость для фасовочной машины
Консистенция пластичной смазки обозначается классом NLGI (Национального комитета смазочных материалов).
Наиболее распространены NLGI 0 (мягкая, близкая к маслу) и NLGI 2 (плотная, обычная). Для фасовочных машин выбор зависит от типа узла, температуры работы и скорости вращения.
Если фасовочная машина оснащена высокоскоростными подшипниками или узлами скольжения направляющих при комнатной температуре, часто выбирают NLGI 0 - такая смазка лучше проникает в зазоры и меньше сопротивляется вращению. Если же узлы работают медленнее или требуется более стабильное удержание смазки (например, для вертикального расположения подшипника), применяют NLGI 2. В техническом описании смазок для пищевой отрасли указывают оба варианта как стандартные.
Вязкость базового масла обозначается по ISO VG (ISO Viscosity Grade). Для пищевых смазок типичная вязкость - ISO VG 100. Это означает, что кинематическая вязкость при 40°C находится в диапазоне 90-110 мм²/с. Выбор вязкости влияет на то, как смазка ведет себя при температурных колебаниях в цехе. Молочное производство часто работает при повышенной влажности и частой мойке, поэтому базовое масло должно иметь хорошую водоотделяемость - это означает, что вода не эмульгируется со смазкой, а отделяется от нее, не нарушая смазывающие свойства.
Тип загустителя - еще один важный параметр. Для пищевых смазок используют алюминиевые комплексы (aluminum complex) или литиевые (lithium), реже кальциевые. Алюминиевый комплекс дает лучшую водоустойчивость, что критично для молочных линий. При выборе смазки уточните в техлисте именно тип загустителя - это повлияет на поведение смазки в условиях влажности и частых санитарных обработок.
Температурный диапазон рабочей смазки для фасовочной машины обычно составляет от -5°C до +60°C, но для конкретной машины нужно свериться с документацией производителя оборудования. Если фасовка молока происходит в рефрижераторной камере, могут понадобиться смазки с расширенным нижним диапазоном.
Минимизация рисков: применение смазки по принципам ХАССП
ХАССП (Hazard Analysis and Critical Control Points) требует идентификации рисков и установления критических точек контроля.
Для фасовочной машины одна из критических точек - это вероятность попадания смазки в молоко или упаковку. Система управления рисками строится на трех уровнях контроля: правильный выбор смазки, минимальное дозирование и документирование.
Уровень 1: выбор сертифицированной смазки. На этапе закупки убедитесь, что смазка имеет действующую регистрацию NSF H1. Запросите у поставщика копию сертификата или письма о соответствии - это первичный документ для ХАССП. Проверьте дату регистрации; очень старые регистрации могут быть пересмотрены. Желательно, чтобы в спецификации поставщика указана также ISO 21469, особенно если ваше предприятие готовится к международным аудитам.
Уровень 2: минимальное количество и правильное нанесение. Смазку наносят тонкой пленкой на трущиеся поверхности. Частая ошибка - нанести слой в несколько миллиметров, думая, что это обеспечит лучшую защиту. На самом деле избыток смазки - источник риска. После нанесения, если на поверхности остается видимые капли или скопления, их аккуратно удаляют чистой салфеткой, не протирая насухо (так сотрется вся смазка), а просто убирая излишки перед сборкой узла. На фасовочной машине особенно важно смазать направляющие скользящих деталей, подшипники цилиндров прижима и узлы подачи тары, но не переусложнять: каждый узел - согласно схеме смазки производителя оборудования.
Уровень 3: документирование. В систему ХАССП входит реестр применяемых смазок: название продукта, производитель, номер партии, дата применения, ответственное лицо, дата последней замены. Это необходимо для отслеживания и для демонстрации аудиторам. Кроме того, регистрируют периодичность переоснащения смазки (например, раз в месяц или раз в квартал для определенных узлов). Если смазка вымывается водой во время мойки машины, смену могут делать чаще.
Когда фасовочная машина подвергается очистке водой под давлением или CIP-обработке (система циркуляционной мойки), нужно оценить, насколько смазка устойчива к смыву. В техлистах пищевых смазок это описывается как водоотделяемость и липкость. Липкость - это адгезия, то есть способность смазки "прилипать" к поверхности и не вымываться водой. Это не то же самое, что консистенция (NLGI) и вязкость (ISO VG). Смазка может быть жидкой (NLGI 0), но иметь хорошую адгезию благодаря добавкам. При выборе смазки для молочной линии узнайте в спецификации именно про адгезию, а не просто про внешний вид.
Оформление смазочной политики в документации ХАССП
Документация ХАССП должна содержать четкую смазочную политику.
Она включает список узлов фасовочной машины, требующих смазки, классификацию каждого узла (зона контакта с пищей / зона без контакта), назначенный допуск (H1 или H2), периодичность смазки и замены, ответственных лиц и процедуру контроля.
Пример структуры реестра смазок: - Узел: подшипник цилиндра прижима тары. - Тип контакта: зона возможного инцидентального контакта (брызги молока при сбое уплотнения). - Назначенный допуск: NSF H1. - Смазка: название и производитель. - NLGI / ISO VG: конкретные параметры. - Периодичность: раз в месяц или согласно графику техобслуживания. - Дата последней смазки: регистрируется вручную или в электронной системе.
При аудите проверяющие просмотрят этот реестр, запросят образец используемой смазки (если возможно) и сверят его с регистрацией NSF. Они также проверят, соблюдается ли периодичность: если в реестре написано "раз в месяц", а последняя запись датирована два месяца назад, это будет отмечено как несоответствие.
Для фасовочных машин часто применяют централизованные системы смазки (многоточечные дозаторы), которые автоматически подают смазку в узлы через определенные интервалы. Если ваша машина оборудована такой системой, убедитесь, что в нее залита именно сертифицированная H1-смазка и что система откалибрована на минимальное, но достаточное количество. Централизованная система снижает риск ручного переусложнения смазки, но требует периодической проверки дозировки и состояния трубопроводов.
Практические ошибки и как их избежать
Ошибка 1: путаница между "пищевой" и "сертифицированной по H1/ISO 21469".
Многие смазки продаются под названием "пищевые" или "food grade", но это не всегда означает, что они зарегистрированы в NSF White Book. Проверка регистрации должна быть обязательным шагом. Если поставщик не может предоставить сертификат NSF H1 или письмо о соответствии - это сигнал к поиску другого поставщика.
Ошибка 2: выбор H2-смазки, потому что она дешевле. На фасовочной машине молочного производства, где возможен даже технически неизбежный контакт смазки с молоком (попадание в дренаж, брызги при сбое уплотнения), H2 не подходит. Экономия на цене смазки приведет к внеплановой остановке производства, брак молочной продукции или критические замечания при аудите.
Ошибка 3: нанесение смазки без сверки с документацией производителя оборудования. Не все узлы фасовочной машины требуют смазки, а некоторые требуют специальной консистенции. Например, подшипники цилиндров могут требовать NLGI 0, а направляющие скольжения - NLGI 2. Неправильный выбор приведет к скреплению узлов, повышенному трению, перегреву и преждевременному износу.
Ошибка 4: забывчивость в документировании. Смазка нанесена, но в реестре не записана - при аудите это будет расценено как несоблюдение ХАССП. Рекомендуется назначить одного человека или команду ответственной за смазочные работы и регистрацию.
Ошибка 5: применение смазки, которая вымывается при мойке, без учета этого в периодичности замены. Если молочная линия моется ежедневно под давлением, а вы смазываете раз в месяц, смазка вымывается через 2-3 дня и узел остается без защиты. Нужно либо выбрать смазку с лучшей адгезией, либо увеличить периодичность смазки. При выборе между двумя вариантами предпочтите первый - смазка с хорошей адгезией и хорошей водоотделяемостью.
Для контроля состояния смазки можно периодически визуально проверять узлы, особенно после мойки. Если смазка полностью смыта, это сигнал к пересмотру периодичности или типа смазки. На некоторых предприятиях практикуют цветные метки: смазку наносят, и если после мойки метка исчезла, смазку обновляют. Это простой способ визуального контроля.
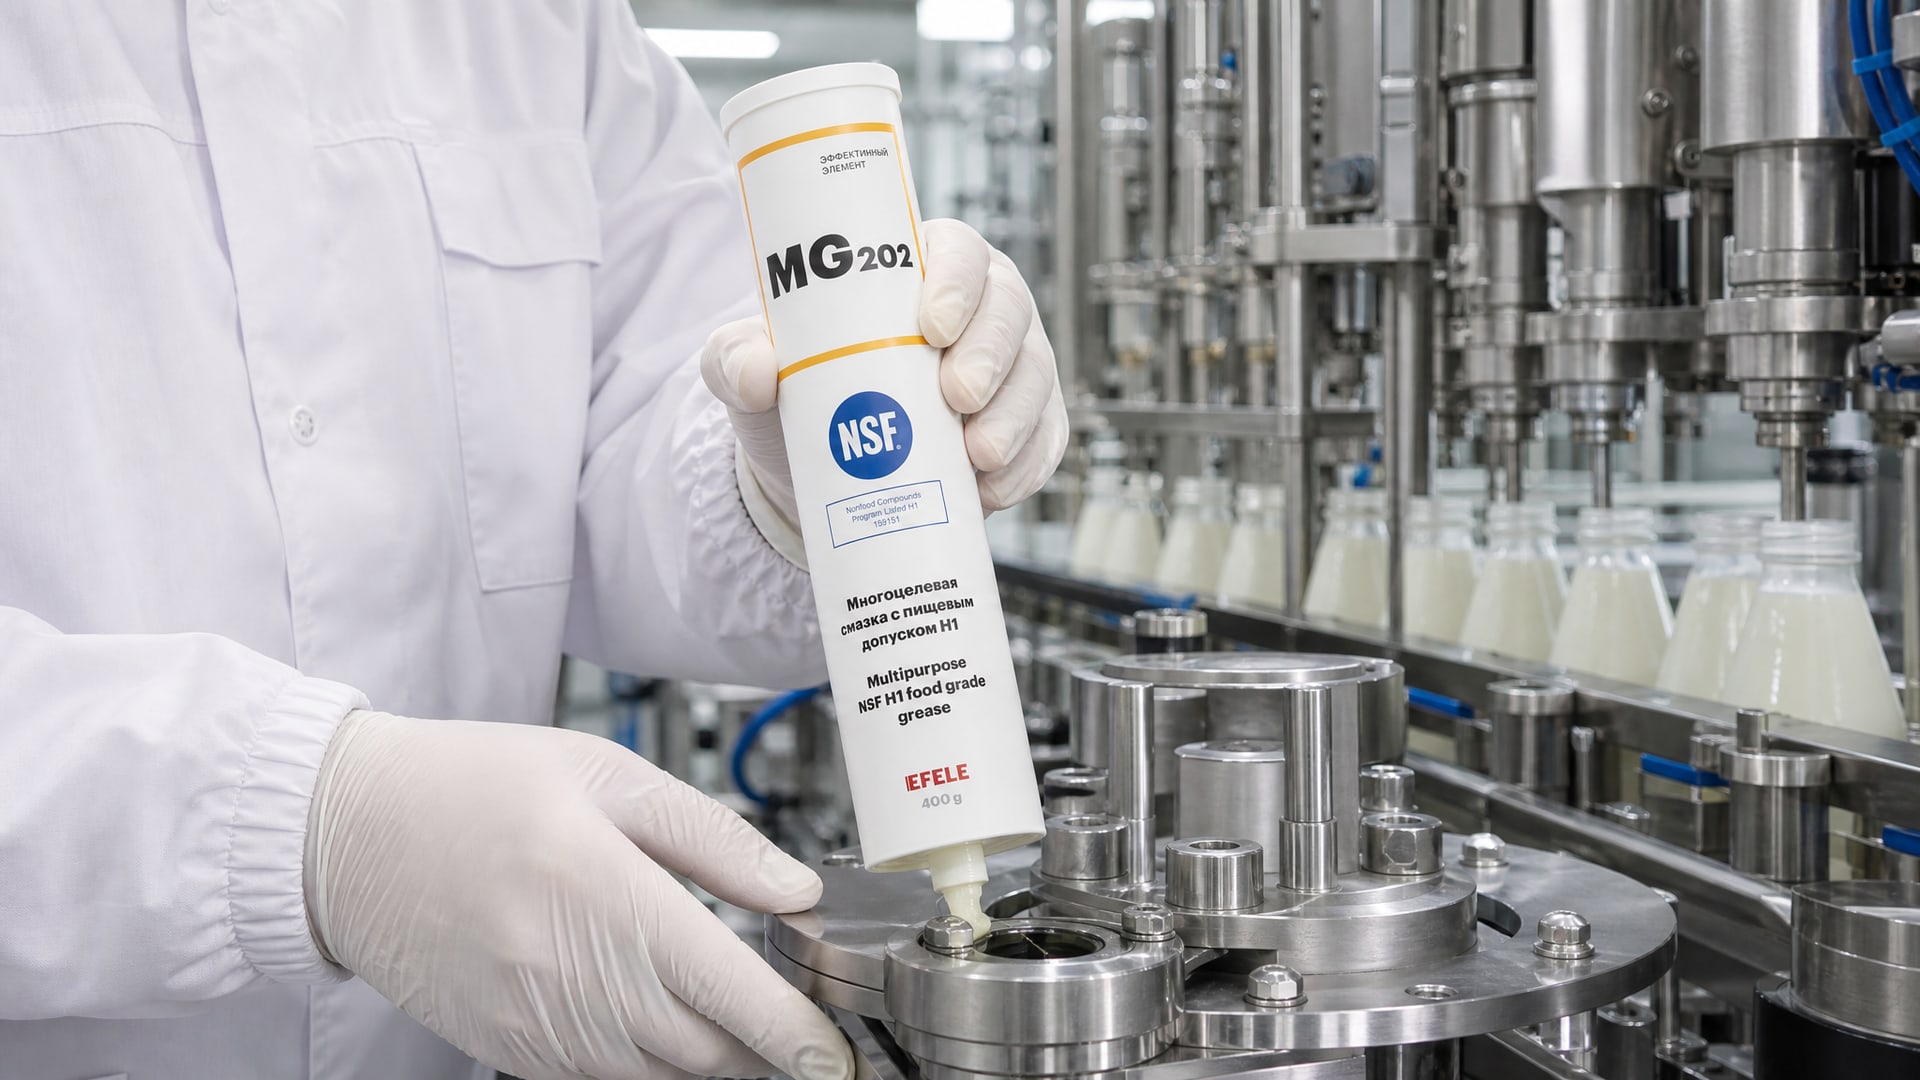
Для смазывания подшипников и направляющих, работающих рядом с молочным потоком, где требуется минимизировать риск попадания, на молочных производствах используют четко подобранные по узлам составы. На практике, когда нужно смазать быстрые подшипники, выбирают EFELE MG-202 (NSF H1) - эта смазка обеспечивает требуемую текучесть и адгезию, не вытекая из зазоров при высоких оборотах, и имеет длительный интервал между сменами.
Выбор между аэрозольной и пастообразной смазкой
На молочном производстве смазки применяют в двух основных формах: пастообразная (NLGI) и жидкая аэрозольная.
Пастообразная смазка используется для направляющих, подшипников, шпинделей. Аэрозольная форма удобна для труднодоступных узлов, цепей, зубчатых передач и для быстрого нанесения при обслуживании.
Выбор формы зависит от конструкции машины и условий работы. Если фасовочная машина имеет открытые направляющие, куда легко попасть с тюбиком или масленкой, пастообразная смазка предпочтительнее - вы точнее контролируете количество. Если узлы расположены в труднодоступных местах или требуют частой переносмазки (например, цепь натяжителя), аэрозоль удобнее. Важно, чтобы обе формы имели одну и ту же регистрацию NSF H1 - смешивание смазок разных производителей или разных допусков недопустимо.
При очистке поверхностей перед повторным нанесением смазки используют специальные очистители. Например, когда требуется убрать остатки старой смазки и грязь перед нанесением свежей смазки, особенно на направляющих после мойки машины, применяют универсальные аэрозольные средства, которые также зарегистрированы для пищевого оборудования. Это гарантирует, что поверхность подготовлена правильно, без остатков, которые могут помешать адгезии новой смазки. При выборе очистителя также нужна регистрация NSF H1 - например, в категории универсальных пищевых спреев существуют и российские, и импортные решения.
Часто задаваемые вопросы
Могу ли я использовать обычную индустриальную смазку для молочной фасовочной машины?
Нет. Обычная индустриальная смазка не имеет регистрации NSF H1 и не проходила тестирование на безопасность при случайном контакте с пищей. Это нарушит систему ХАССП, может привести к загрязнению молока и вызовет критические замечания при аудите. Используйте только смазки с действующей регистрацией NSF H1.
Что означает, что смазка имеет ISO 21469, если у нее уже есть NSF H1?
ISO 21469 - это подтверждение того, что производитель смазки соблюдает гигиенические стандарты при производстве и упаковке. NSF H1 подтверждает, что сам продукт безопасен. Вместе эти два документа дают наиболее полный уровень гарантий для молочного производства. ISO 21469 не является обязательным базовым требованием, но часто требуется покупателями и при международных аудитах.
Как часто нужно менять смазку на фасовочной машине молочного производства?
Периодичность зависит от типа узла, условий работы и скорости вымывания смазки. В общем случае направляющие и подшипники смазывают раз в месяц, но если машина моется ежедневно под давлением, может потребоваться раз в две недели. Периодичность устанавливает производитель оборудования, но уточняют опытным путем в зависимости от конкретного производства.
Может ли смазка H1 попасть в молоко и сделать его непригодным к употреблению?
Смазка H1 спроектирована так, чтобы при случайном контакте не нанести вреда здоровью. Ориентир - остаточное содержание не более 10 ppm. Но целью системы ХАССП является не допустить даже такого контакта, используя минимальное количество смазки и правильную инструкцию применения. Если предприятие соблюдает требования ХАССП, риск сводится к техническому минимуму.
Что проверяет аудитор при осмотре смазок на фасовочной машине?
Аудитор проверяет: 1) наличие актуальной регистрации NSF H1 для каждой смазки; 2) соответствие используемой смазки той, что указана в документации ХАССП; 3) наличие реестра применения и замены смазок; 4) соблюдение периодичности смазки; 5) техническое состояние узлов (нет ли следов излишней смазки или ее полного отсутствия); 6) квалификацию лиц, ответственных за смазочные работы.
Заключение
Подбор смазки для фасовочной машины на молочном производстве по требованиям ХАССП строится на трех столпах: правильное понимание допусков NSF H1 (случайный контакт) и различие с H2 (без контакта), технический подбор консистенции и вязкости под конкретные узлы машины, и обязательное документирование всех этапов применения и замены. Регистрация NSF H1 - это минимальный, но обязательный фильтр при выборе. ISO 21469 желательна для полноты гарантий, особенно перед международными аудитами. Минимальное количество смазки, адгезия, устойчивость к влажности и частой мойке - это практические параметры, которые определяют успех работы машины без рисков для безопасности молока.
Следующий шаг: запросите у текущего поставщика смазок копии сертификатов NSF H1 для каждого используемого продукта, составьте или обновите реестр смазочных материалов в документации ХАССП с указанием типа узла, допуска и периодичности, назначьте ответственного за смазочные работы и установите процедуру контроля в виде чек-листа перед каждой заменой смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.