
Подбор отечественного аналога антифрикционного покрытия для резьбовых и шлицевых соединений
Задира резьбы, фреттинг и коррозия - основные враги резьбовых соединений в машиностроении и нефтегазовой промышленности. Антифрикционные твердосмазочные покрытия (АФП) решают эту проблему, управляя трением и защищая соединение от коррозии. Если раньше промышленность полагалась на импортные варианты, сегодня отечественные разработки - серии MODENGY, РУСМА и решения EFELE - предлагают полноценные аналоги с четко документированными параметрами. В этой статье разберем, как выбрать покрытие резьбовых соединений, на какие показатели опираться при подборе и как оценить его соответствие вашему производству.
Статья полезна техническим специалистам, инженерам и закупщикам, которые выбирают материал для резьбы, шлицевых пар и других узлов с высокой фрикционной нагрузкой. Вы узнаете разницу между молибденовыми и тефлоновыми покрытиями, как читать параметры коррозионной стойкости и какие отечественные составы действительно конкурируют с импортом.
Что такое антифрикционные покрытия для резьбовых соединений
Антифрикционные твердосмазочные покрытия - это тонкие пленки (обычно 20–40 микрон), которые наносятся на поверхность резьбы, шлицевых пар и других соединений.
Они состоят из твердолубрикантов (молибдена, графита, меди, тефлона) с полимерным связующим. Главная задача - снизить коэффициент трения, предотвратить задиры при монтаже, облегчить последующий демонтаж и защитить от коррозии.
В резьбовых соединениях обсадных и насосно-компрессорных труб, колесных болтах, свечах зажигания и шпильках коллекторов коррозия и фреттинг часто приводят к задиру или так называемому холодному привариванию. Без защиты болт может прикипеть к корпусу и потребовать огромного усилия на выкручивание. Антифрикционные покрытия решают эту проблему заранее, включая режим срезания или демонтажа в общий ресурс соединения.
Отечественные разработки в этом направлении представлены несколькими линейками, которые имеют допуски, протестированы в реальных условиях и покрывают широкий спектр температур и нагрузок.
Основные типы отечественных антифрикционных покрытий
Молибденовые системы (MoS₂ + графит, MoS₂ + ПТФЭ)
Покрытия на основе дисульфида молибдена применяются более 50 лет и по-прежнему остаются основным инструментом защиты резьбы в нефтегазовой промышленности. MODENGY 1001 на основе MoS₂ и графита используется на изделиях из нержавеющей стали именно потому, что этот состав снижает риск задиров, улучшает скорость и качество монтажа и облегчает демонтаж.
MODENGY 1002, также молибденовое покрытие, прошло испытания по ISO 9227 (нейтральный соляной туман) и показало антикоррозионную стойкость 160 часов - это хороший результат для состава без дополнительной керамической матрицы. Его используют там, где нужен баланс между защитой и стоимостью.
MODENGY 1014 сочетает ПТФЭ и дисульфида молибдена - гибридный подход. Такие системы работают в диапазоне −75…+255 °C, показывают несущую способность по SRV 2700 МПа (что означает высокую грузоподъемность при контролируемом износе по стандартной методике) и дают коррозионную стойкость 672 часа по DIN EN ISO 9227. Сушка требуется +200 °C в течение 40 минут - это параметр, который нужно учитывать при выборе производственной линии.
Чистые ПТФЭ-системы
Если приоритет - максимальная чистота узла и абсолютная антикоррозионная защита, применяют покрытия на основе ПТФЭ без молибдена. Они работают в диапазоне −70…+250 °C, дают несущую способность по SRV до 1250 МПа и коррозионную стойкость минимум 500 часов по DIN EN ISO 9227. Отверждаются при +180 °C в течение 60 минут - процесс более щадящий для деталей из чувствительных материалов.
Эти системы выбирают для точных приборов, для работы в пищевой промышленности (если нужна максимальная чистота), а также там, где демонтаж должен проводиться с минимальными усилиями.
Отечественная альтернатива РУСМА
Линейка РУСМА предлагает покрытия на основе дисульфида молибдена, графита и меди. РУСМА D 321 R, РУСМА DRY MOLY 511 и РУСМА COPPER SPRAY рассчитаны на тяжелые условия: колесные болты, свечи зажигания, шпильки коллекторов, детали глушителя и выхлопной системы. Медь в составе обеспечивает дополнительную адгезию к стали и цветным металлам, что важно для резьб с высокой механической нагрузкой.
Когда подбирать покрытие для резьбовых соединений и когда для шлицевых
Вопрос часто возникает так: можно ли использовать одно покрытие для разных типов соединений в одном изделии?
Ответ: да, если выбрать состав, который официально рекомендован производителем для обоих типов.
MODENGY 1005 и MODENGY 1008 применяются не только в резьбовых, но и в шлицевых и шпоночных соединениях. Это удобно тем, что не нужно закупать разные материалы, не нужно переучивать операторов на разные процедуры нанесения и сушки. Один материал, одна спецификация - и резьба, и шлицы, и шпонки закрыты.
MODENGY 1005 отличается повышенной несущей способностью и работает в диапазоне −70…+255 °C. MODENGY 1008 работает в диапазоне −70…+210 °C. Выбор между ними зависит от максимальной рабочей температуры вашего узла.
Обычно резьбовые соединения более критичны к антифрикционной защите, чем шлицевые, потому что трение при монтаже резьбы выше. Поэтому, если вы вибрируете между двумя материалами, проверьте, имеет ли нужный вам состав явное одобрение для резьб.
Параметры выбора: температура, несущая способность и коррозионная стойкость
Температурный диапазон
Большинство отечественных антифрикционных покрытий работают в диапазоне от −70 °C до +210–255 °C. Это охватывает 99% промышленного оборудования. Если ваше соединение работает в криогенных условиях (ниже −70 °C), нужна консультация производителя, так как адгезия покрытия может снизиться. Если условие превышает +255 °C, ПТФЭ-системы начинают терять упругость, и рекомендуется перейти на керамические или других типов покрытия (но это уже другой уровень сложности).
Убедитесь, что вы указали реальный диапазон рабочей температуры, включая пики при пусках двигателя, остановах и температуру окружающей среды летом и зимой.
Несущая способность (SRV)
SRV - это не скорость, это параметр испытания по DIN 51834 (давление-скорость-время на машине трения). Высокое значение SRV означает, что покрытие выдержит большую механическую нагрузку на узле без разрушения пленки.
Чистые ПТФЭ-системы показывают SRV до 1250 МПа. Гибридные MODENGY 1014 (ПТФЭ + MoS₂) дают 2700 МПа. Это существенная разница для высоконагруженных болтов обсадных труб или колесных крепежей. Если нагрузка на резьбу выше 1500 МПа (что возможно при натяге или при предварительном напряжении), берите гибридную систему.
Коррозионная стойкость в соляном тумане
Испытание в соляном тумане по ISO 9227 или DIN EN ISO 9227 - это ускоренное коррозионное испытание, а не прямой эквивалент срока службы. Тем не менее, это стандартный способ сравнивать защиту между материалами.
MODENGY 1002 показывает 160 часов в нейтральном соляном тумане - это означает, что первые очаги коррозии видны после 160 часов непрерывного воздействия 5%-ного раствора NaCl. Чистые ПТФЭ-системы показывают минимум 500 часов. Гибридные MODENGY 1014 дают 672 часа. Если ваше изделие будет работать в морской среде, в условиях химических производств или во влажной атмосфере (например, на открытом воздухе), выбирайте покрытие с максимальной стойкостью - не менее 500 часов.
Обезжиривание поверхности перед нанесением покрытия
Хотя в стандартных инструкциях производителей часто не приводят подробный рецепт обезжиривания, само наличие этого этапа критично для успеха.
Загрязнения, остатки машинного масла, окислы и пыль препятствуют адгезии покрытия и вызывают отслаивание пленки в процессе эксплуатации.
Общий принцип: поверхность должна быть чистой и активной (готовой к химической адгезии с связующим). Обычно используют органические растворители (ацетон, изопропиловый спирт) или щелочные водные растворы, в зависимости от материала детали и требований к чистоте. После обезжиривания поверхность сушат и сразу же наносят покрытие - промежуток должен быть минимален, чтобы не произошло вторичного окисления металла.
Для резьбовых соединений, которые идут на жесткие среды (морская вода, кислые среды), дополнительно могут применять химическое травление или фосфатирование, чтобы еще больше активировать поверхность.
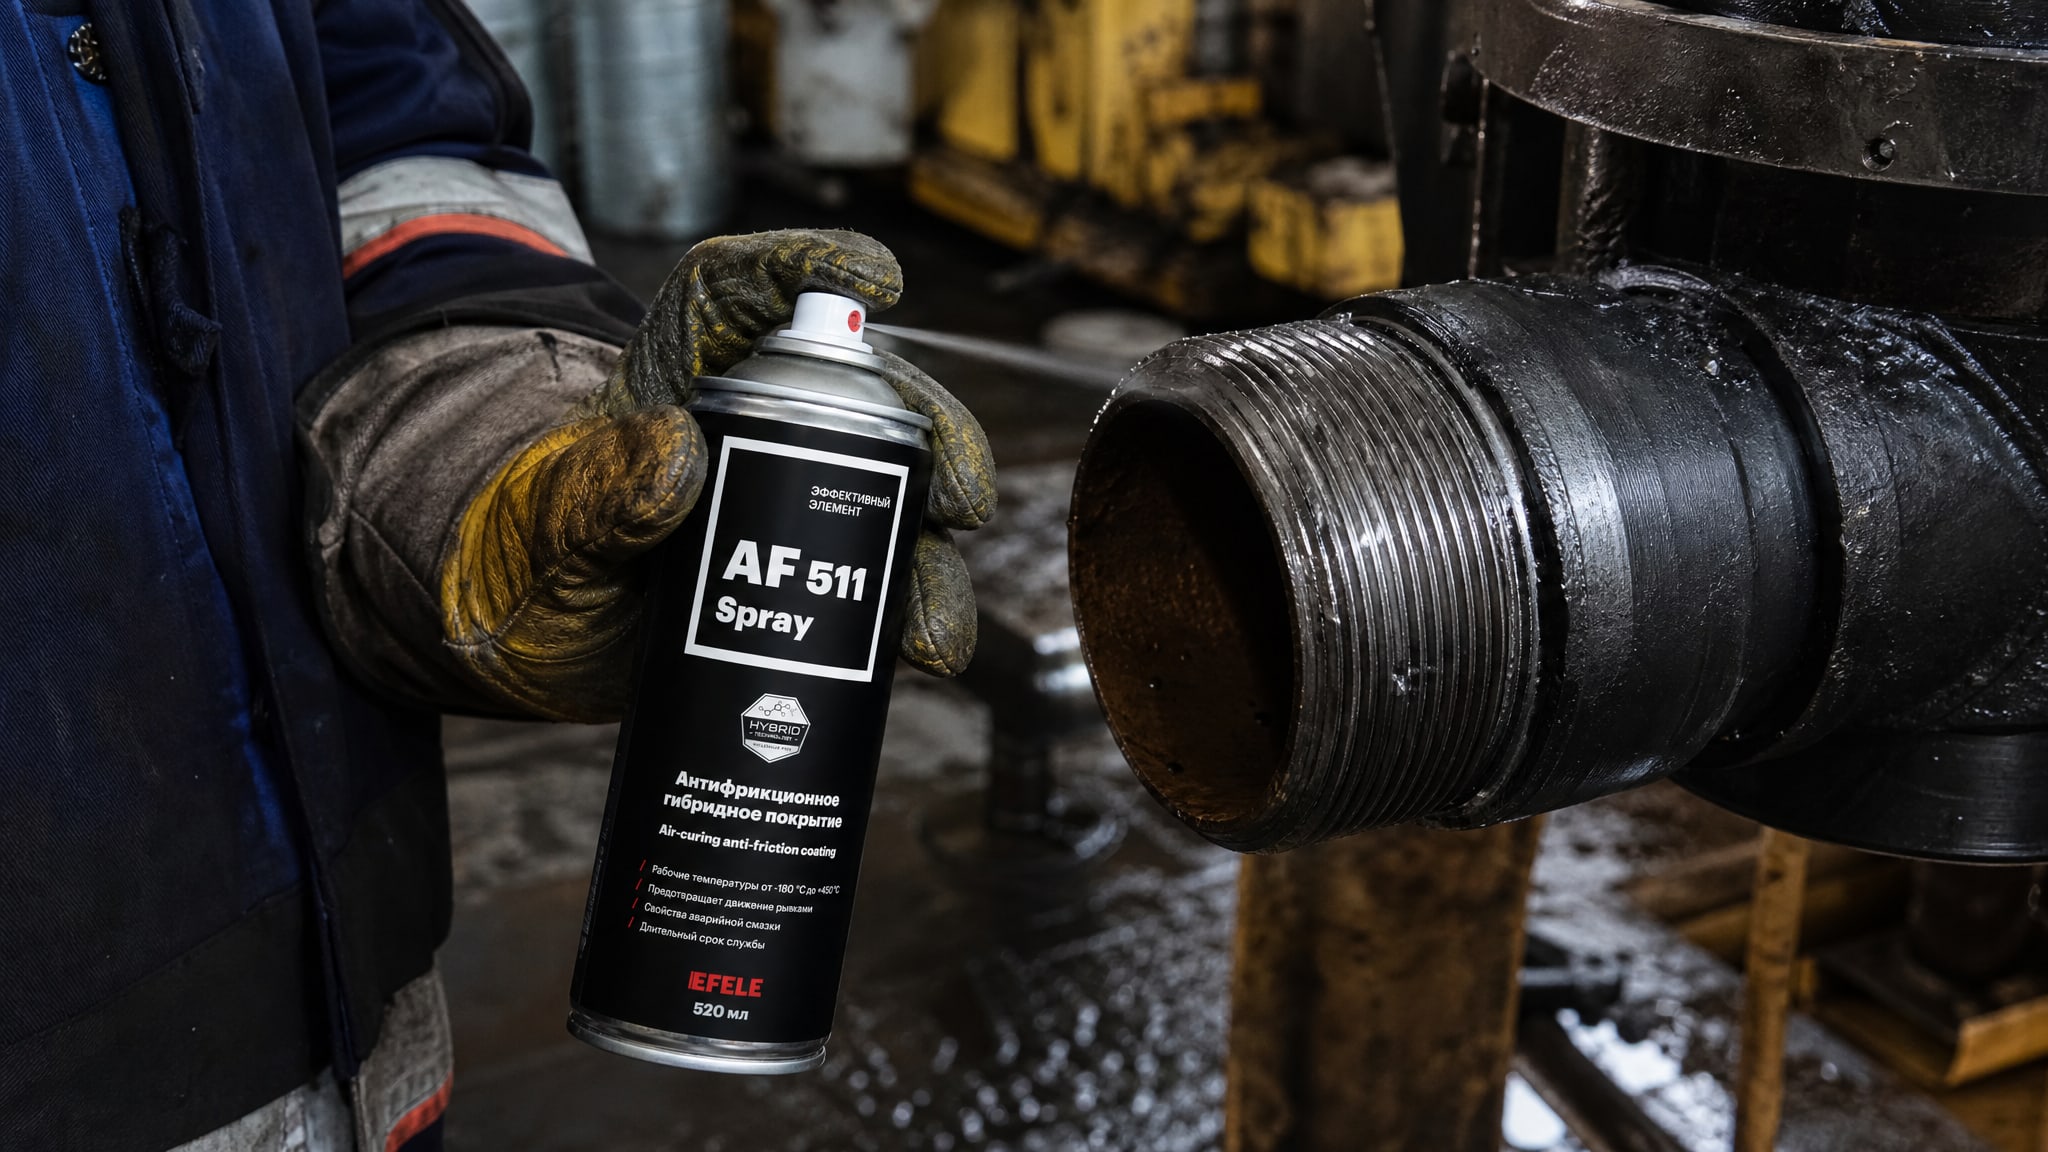
В качестве отечественного аналога антифрикционного покрытия для резьбовых и шлицевых соединений, отверждаемого при комнатной температуре, можно рассмотреть EFELE AF-511 Spray. Это сухое покрытие наносится методом распыления, требует минимум времени на сушку и снижает операционные затраты при работе с деталями, чувствительными к тепловому воздействию. После обезжиривания и сушки детали покрытие образует стабильную пленку без требования к высокотемпературному отверждению.
Режимы отверждения и их влияние на производственный процесс
Различные составы требуют разных режимов отверждения, и это напрямую влияет на скорость производства и энергозатраты.
Покрытия с режимом сушки +180 °C 60 минут (чистые ПТФЭ-системы) требуют печи, но более щадящий нагрев. Такие режимы применяют для тонких деталей, деталей из алюминия и других материалов с низкой температурой фазовых переходов.
Гибридные системы типа MODENGY 1014 требуют +200 °C 40 минут - более высокая температура, но меньше времени в печи. Это уменьшает общий цикл производства на 33% по сравнению с предыдущей системой, но требует более мощного оборудования.
Важно согласовать режим отверждения с вашей производственной линией до закупки материала. Если у вас нет печи с контролем температуры выше +200 °C, молибденовые гибриды потребуют дополнительных инвестиций. Если печь есть, экономия времени окупит разницу в цене материала.
Часто задаваемые вопросы
Можно ли применять одно тефлоновое покрытие для любой резьбы?
Нет. В источниках показано, что даже внутри ПТФЭ-систем есть разные рецептуры с разными температурными диапазонами (от −70…+210 °C до −70…+255 °C), несущей способностью (SRV от 1250 до 2700 МПа) и коррозионной стойкостью. Выбор зависит от конкретного применения и условий работы узла.
Чем отличается молибденовое покрытие от тефлонового?
Молибденовые системы (MoS₂) лучше держат высокие механические нагрузки и показывают несущую способность до 2700 МПа. Тефлоновые (ПТФЭ) дают максимальную антикоррозионную защиту (500–672 часа в соляном тумане) и обеспечивают чистоту узла. Гибридные (ПТФЭ + MoS₂) сочетают оба преимущества, но требуют более высокой температуры отверждения.
Почему коррозионная стойкость по ISO 9227 указывается в часах?
Это ускоренное испытание в соляном тумане. 160 часов означает, что первые видимые очаги коррозии появляются после 160 часов непрерывного воздействия 5%-ного раствора NaCl. Чем выше число часов, тем лучше покрытие защищает от коррозии в реальных условиях, но это не прямой эквивалент срока службы.
Подходит ли одно покрытие для резьб, шлицев и шпонок одновременно?
Да, если производитель прямо указывает такое применение. MODENGY 1005 и MODENGY 1008 рекомендованы для всех трех типов соединений, что упрощает логистику и нормативное обеспечение. Проверьте сертификат продукта на предмет официального одобрения для каждого типа сопряжения.
Как обезжирить поверхность перед нанесением покрытия?
Используйте органические растворители (ацетон, изопропиловый спирт) или щелочные водные растворы в зависимости от материала детали. После обезжиривания сушите и сразу наносите покрытие, чтобы избежать вторичного окисления. Для жестких сред может потребоваться дополнительное травление или фосфатирование поверхности.
Заключение
Подбор отечественного аналога антифрикционного покрытия для резьбовых соединений - это не просто замена на российский эквивалент, а выбор оптимального состава по шести ключевым параметрам: температурный диапазон, несущая способность, коррозионная стойкость, режим отверждения, совместимость с материалом детали и требования к чистоте узла. Отечественные линейки MODENGY, РУСМА и EFELE покрывают весь спектр - от легких до тяжелых условий работы резьбы, шлицев и шпонок. Молибденовые системы выбирайте для высоконагруженных соединений, ПТФЭ-системы - для максимальной защиты от коррозии и чистоты. Перед закупкой согласуйте режим отверждения с вашей производственной линией и убедитесь, что обезжиривание и нанесение полностью соответствуют требованиям производителя материала.
Следующий шаг: запросите техническое описание (TDS) у поставщика, уточните точный температурный диапазон и нагрузки вашего узла, проверьте наличие нужного покрытия на складе и согласуйте пробные партии для испытания на ваших деталях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.