
Подбор антифрикционного твердосмазочного покрытия для узлов трения вал-сальник на пищевом производстве
Узел вал-сальник на пищевом оборудовании испытывает высокие механические и химические нагрузки. Традиционные пластичные смазки часто вымываются горячей водой при мойке, теряют работоспособность после длительных простоев или притягивают загрязнения в запыленных зонах цеха. Антифрикционное твердосмазочное покрытие (АТСП) — это специализированный материал, который формирует на поверхности тонкий сухой слой, снижающий трение и износ без необходимости в регулярном пересмазывании. Статья объясняет, как выбрать и применить такое покрытие в условиях пищевого производства, на что обратить внимание при сертификации и какие технические параметры критичны для узла вал-сальник.
Материал адресован техническим специалистам, инженерам по оборудованию и закупщикам, которые ищут долговечное решение для контакта вал-уплотнения с минимизацией затрат на сервис. В этой статье вы найдёте основные принципы работы АТСП, требования пищевой отрасли к смазочным материалам и практические рекомендации по выбору марки покрытия.
Что такое антифрикционное твердосмазочное покрытие: принцип работы
Антифрикционное твердосмазочное покрытие — это жидкая композиция на основе высокодисперсных порошков твердых смазок (например, дисульфида молибдена или графита), связующего полимера и органического растворителя.
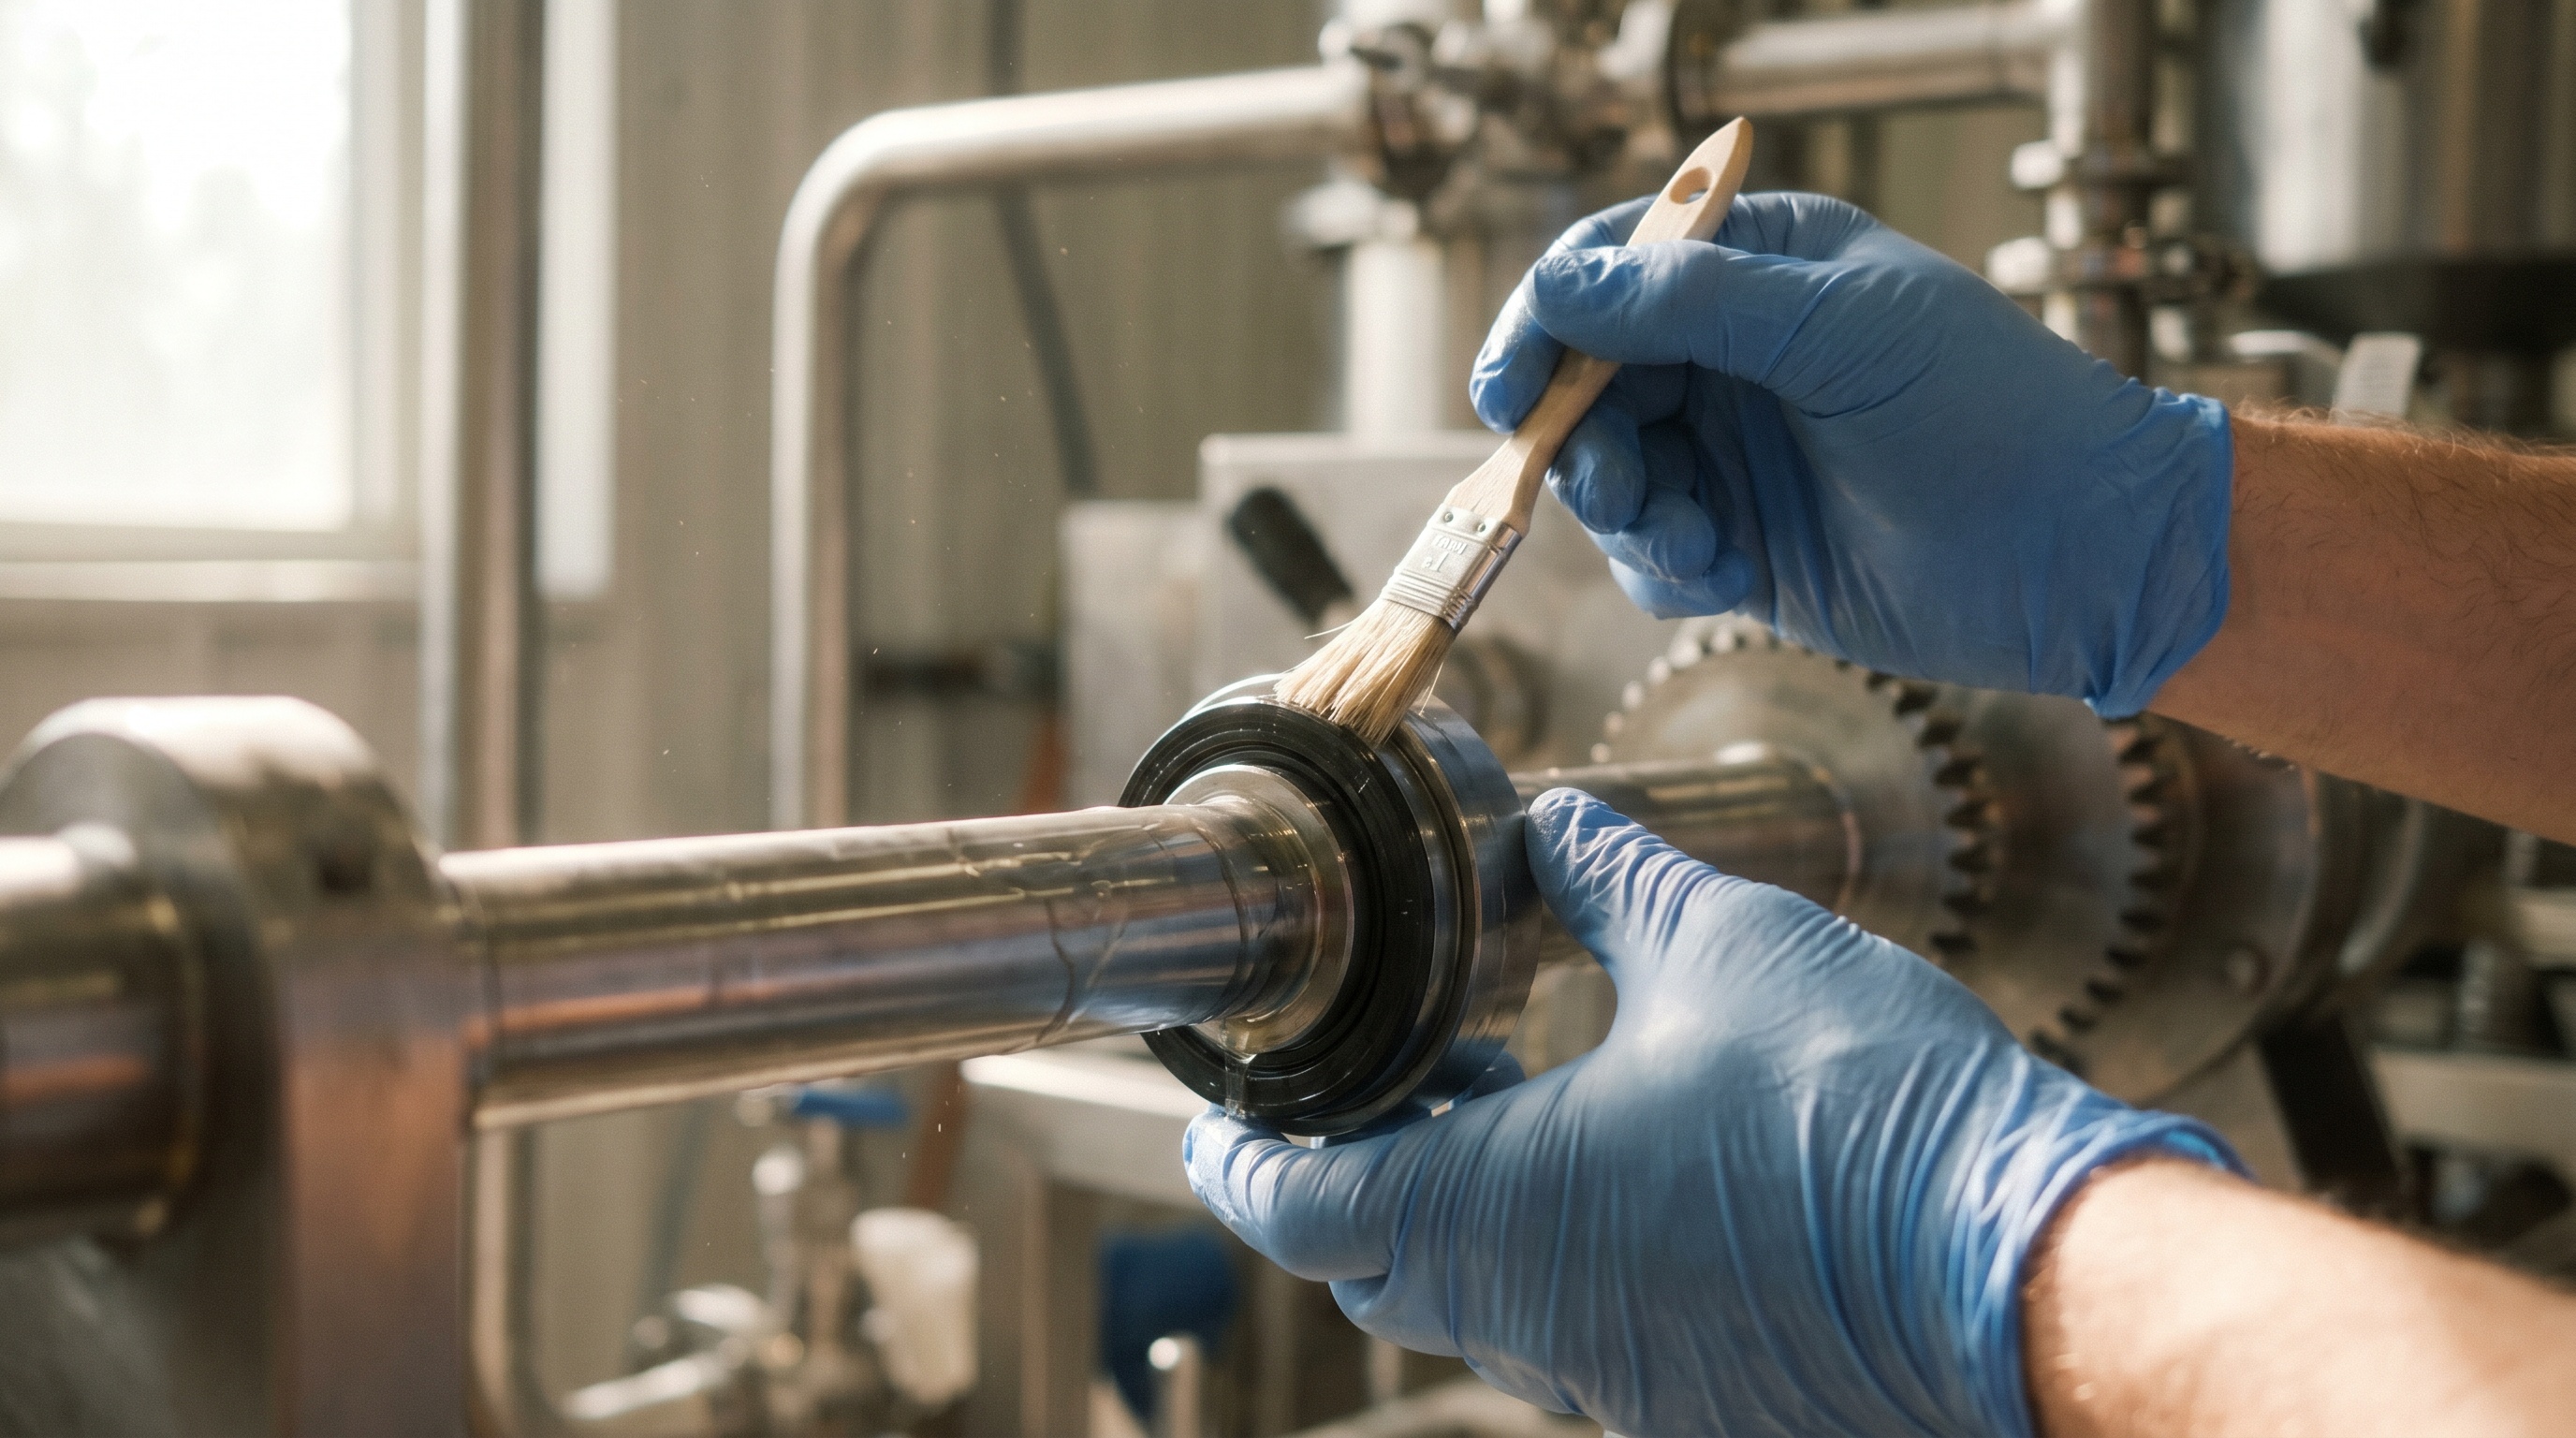
При нанесении на поверхность вала спреем или кистью покрытие затекает в микропоры и неровности, затем полимеризуется, формируя на металле тонкий твёрдый слой.
Сущность работы состоит в том, что при трении соответствующей поверхности (в данном случае — фторкаучукового сальника) отдельные частицы твердой смазки отслаиваются с покрытия и переносятся на контактную поверхность сальника. Там они создают сухую смазочную пленку, которая резко снижает коэффициент трения и уменьшает адгезию и микросварку металла с эластомером. В отличие от пластичных смазок, которые распределяются по всему пространству узла и нуждаются в периодическом пересмазывании, АТСП остаётся локализованной на обработанной поверхности.
Ключевое свойство — долговечность без испарения и без потери рабочих качеств после того, как смазка вымывается. Если вал спёкся в результате длительного простоя или критического недостатка смазки в момент холодного пуска, слой АТСП обеспечивает начальное снижение трения и предотвращает схватывание. Это особенно важно на пищевом производстве, где оборудование может стоять ночь или выходные без работы.
Узел вал-сальник в пищевом оборудовании и проблемы трения
На пищевом производстве сальник герметизирует вращающийся вал (например, в центрифуге, миксере, насосе) и должен одновременно минимизировать утечку продукта и выдерживать контакт с водой, санитайзерами, кислотами и другой химией.
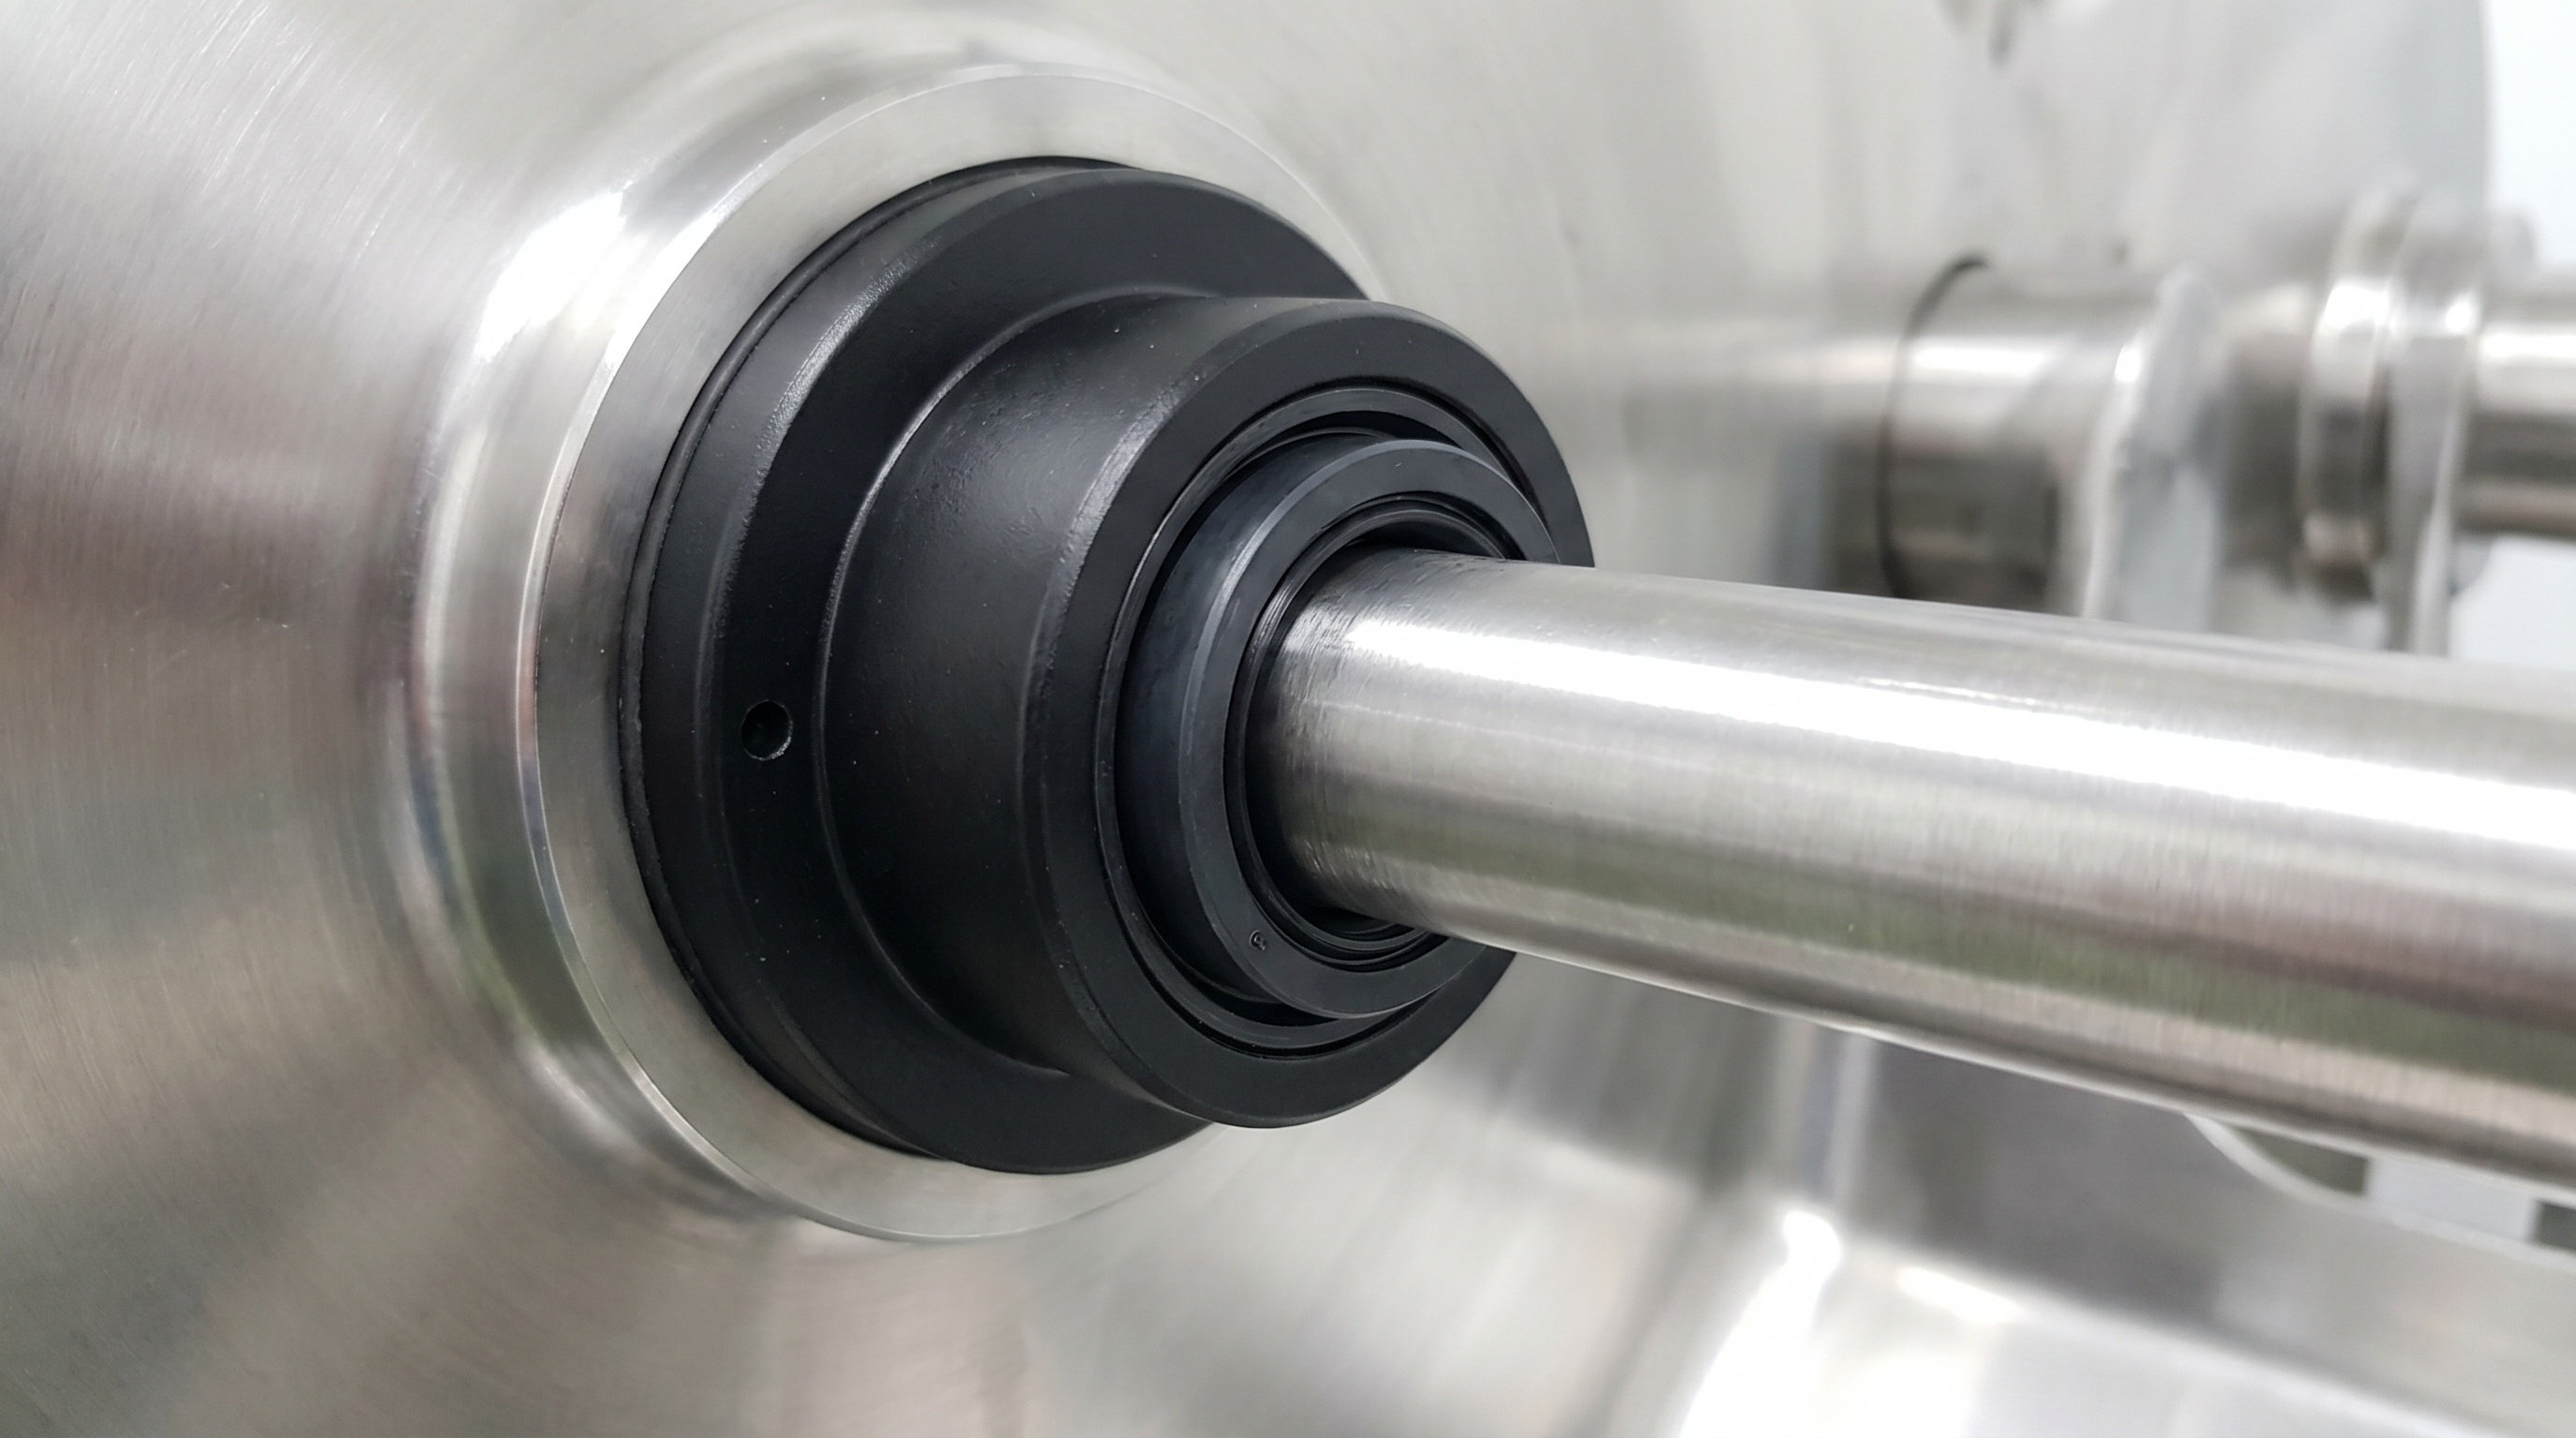
Пара вал-сальник работает в условиях, когда:
Горячая вода для CIP-мойки вымывает любую пластичную смазку за считаные минуты;
Частицы продукта и абразивной грязи легко попадают между валом и уплотнением, вызывая микротрение и нагрев;
Вал может находиться в состоянии полусухого трения в момент пуска оборудования после простоя;
Требуется исключить миграцию смазки в продукт, что накладывает строгие требования на состав.
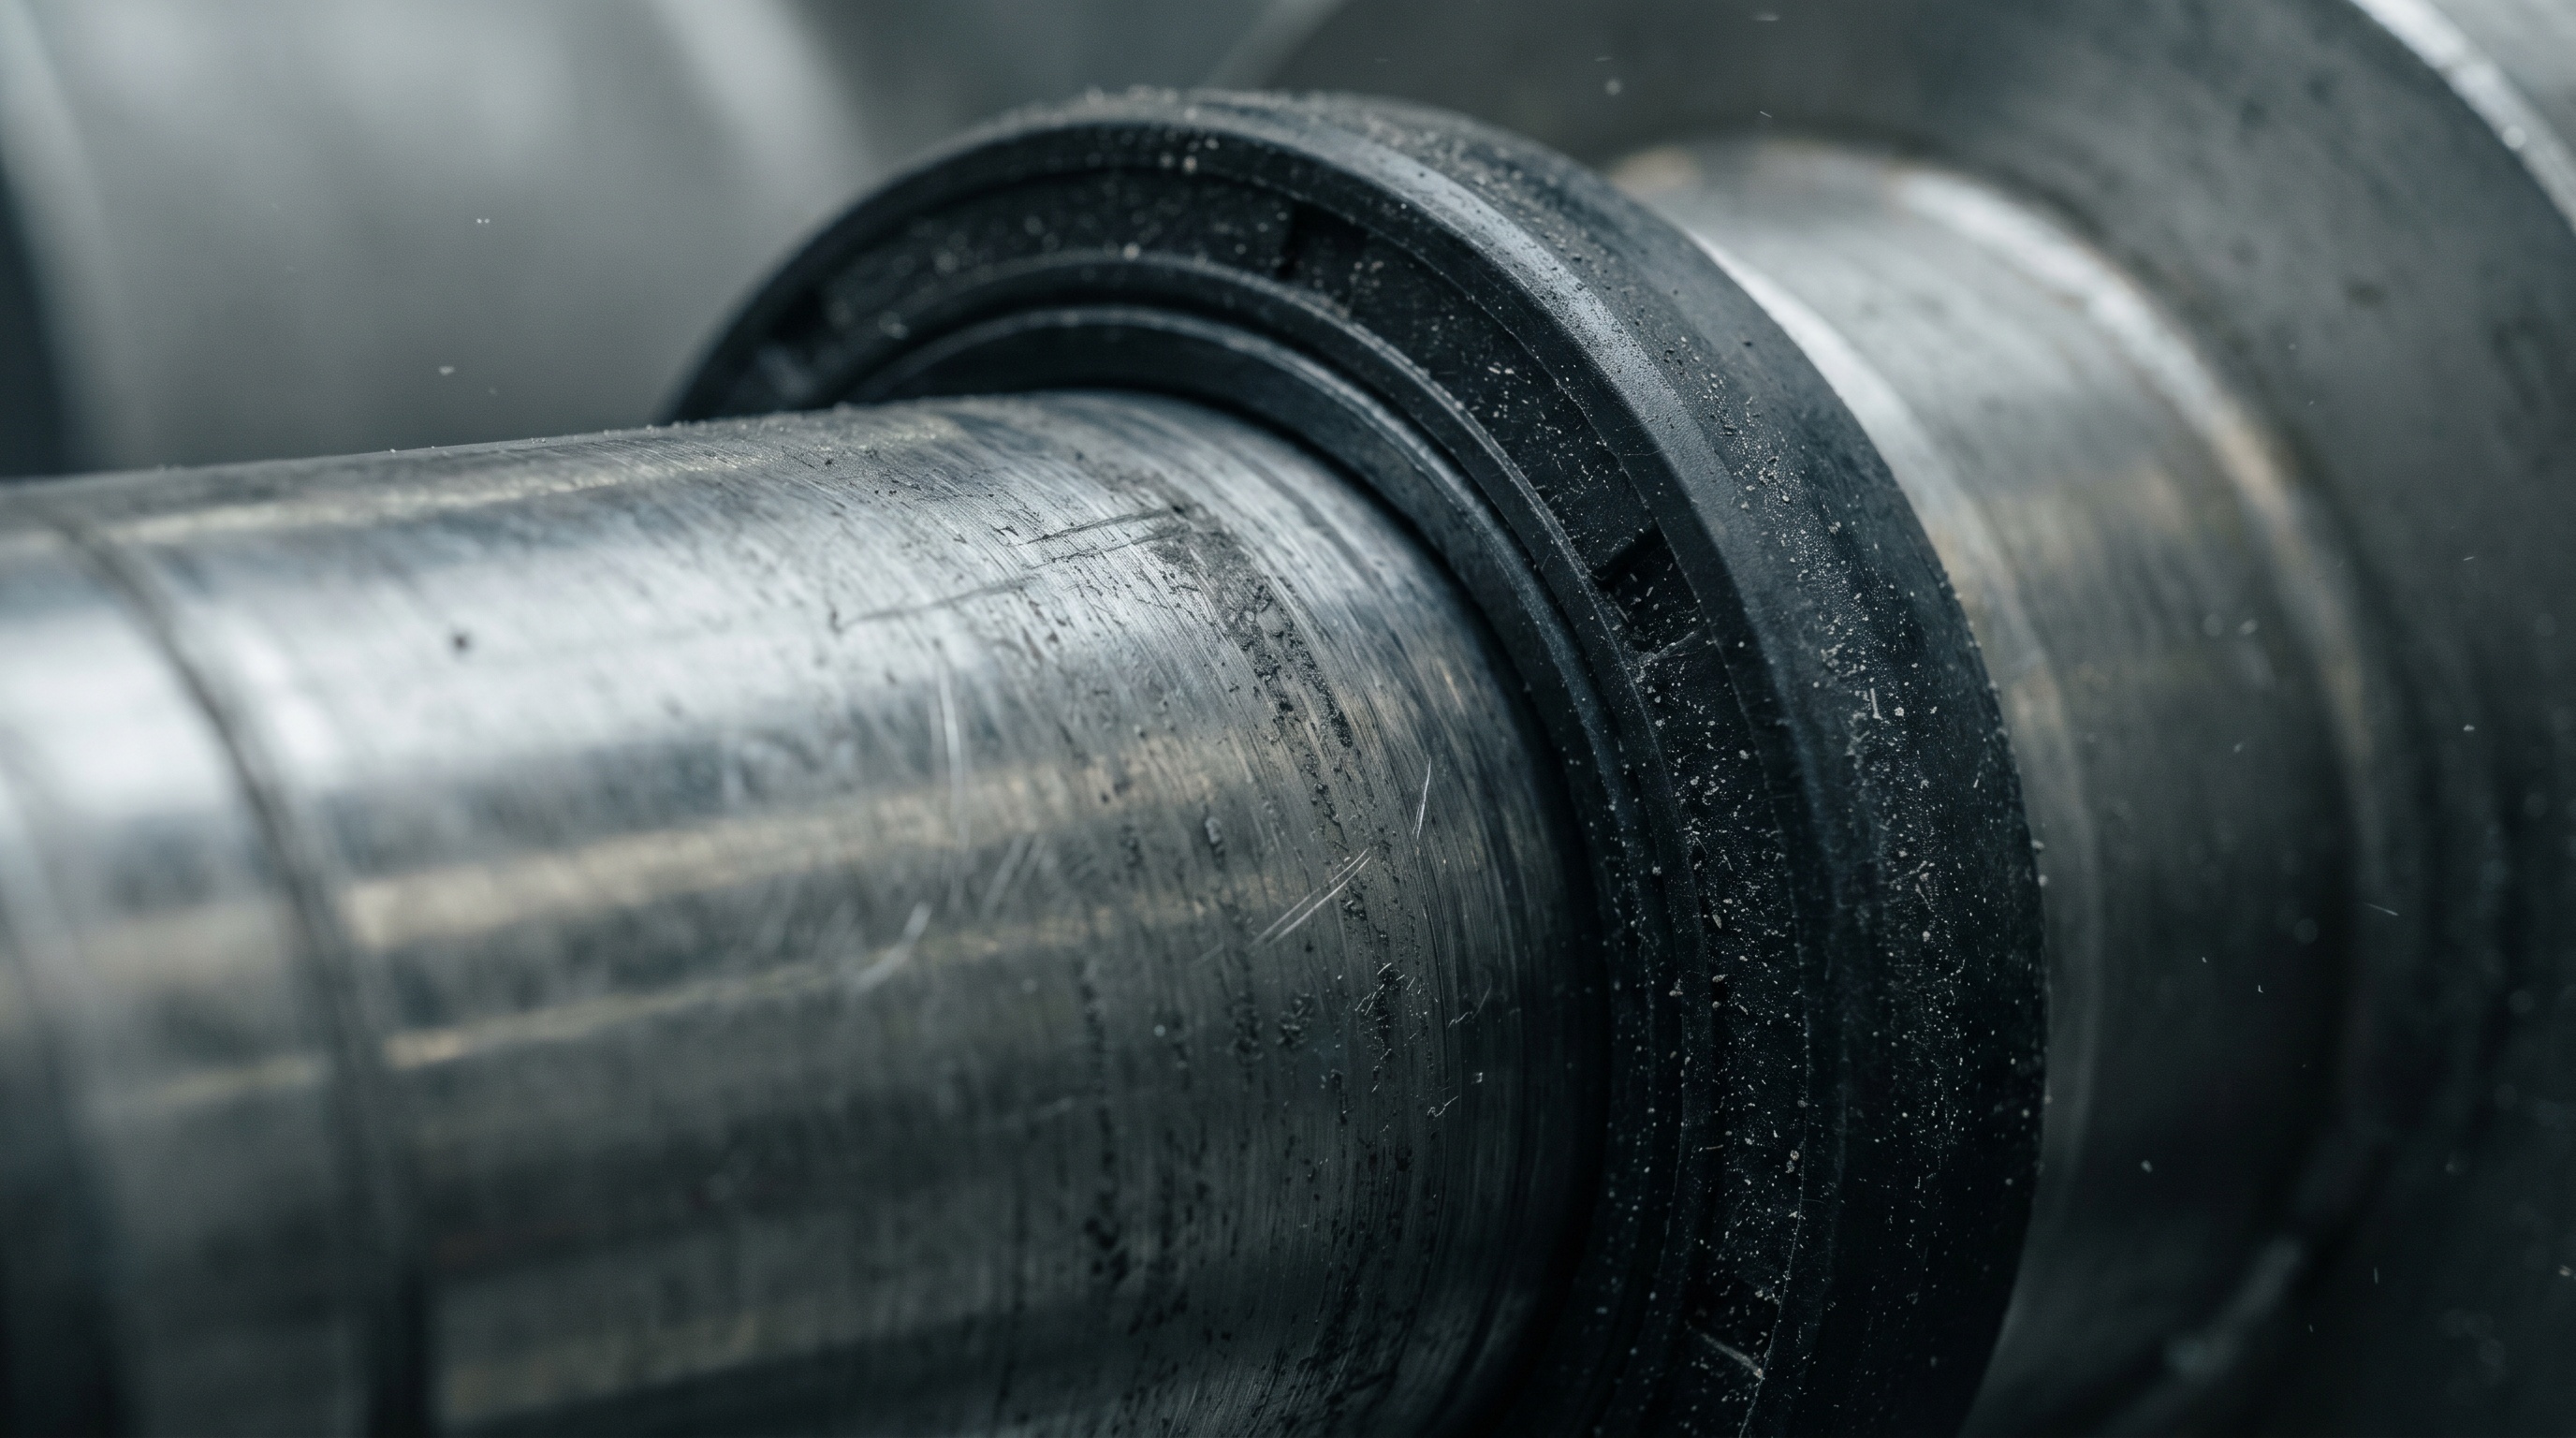
Если вал не защищён АТСП, при таких условиях происходит интенсивный износ фторкаучука, увеличиваются люфты и утечки, а в худшем случае возникает задир — локальное схватывание и нарушение целостности уплотнителя. Переобогащение простой смазкой не решает проблему вымывания и может ухудшить ситуацию за счёт скопления загрязнений.
Состав и механизм образования сухой смазочной пленки
Типичное твердосмазочное покрытие содержит три основных компонента: твёрдый смазочный материал, связующее и растворитель.
Твёрдый смазочный материал обычно представлен высокодисперсным порошком. На рынке распространены две основные марки: дисульфид молибдена (MoS₂) и графит. Для пищевого производства критична именно марка, так как она определяет температурный диапазон, адгезию к металлу и совместимость с эластомерными материалами. Покрытие на основе дисульфида молибдена обеспечивает очень низкий коэффициент трения (~ 0,05) и стабилен в широком температурном диапазоне; графитовые покрытия работают в более экстремальных условиях (вплоть до +650 °C на верхней границе) и обладают лучшей адгезией к чёрным металлам.
Связующее — это синтетический полимер (эпоксидная, полиуретановая или иная смола), который после испарения растворителя скрепляет частицы твёрдого смазочного материала и обеспечивает механическую прочность слоя. От качества связующего зависит долгоживучесть покрытия при сдвиговых нагрузках и устойчивость к агрессивным средам.
Растворитель испаряется в течение нескольких часов после нанесения; его назначение — снизить вязкость композиции для удобства распыления или нанесения кистью и обеспечить равномерное смачивание поверхности.
Механизм образования защитного слоя занимает 4–12 часов при комнатной температуре (в зависимости от влажности и марки покрытия). По мере испарения растворителя частицы твердого смазочного материала сближаются, связующее полимеризуется и формирует трёхмерную матрицу. Итоговая толщина слоя должна составлять 15–25 мкм — это критично для баланса между защитой и минимизацией изменения размеров вала.
Критерии выбора покрытия для пищевого производства
Выбор АТСП для пищевого оборудования должен учитывать семь ключевых факторов:
1. Пищевой допуск. В Европе и Северной Америке стандартом является NSF H1 (NSF 51), что означает допуск к контакту с пищевыми продуктами при случайном попадании. В России такой допуск может быть подтвёржден декларацией соответствия СГР (сведения о готовности) или эквивалентным сертификатом. Без этого документа покрытие нельзя применять на оборудовании, контактирующем с пищей.
2. Совместимость с горячей водой и химией CIP/SIP. Покрытие должно выдерживать мойку при температурах до 80–90 °C с использованием щелочных и кислотных моющих средств. Худший сценарий — растворение связующего или отслоение частиц при повторной мойке. Перед применением необходимо получить от производителя данные о стойкости к конкретному химическому составу, использующемуся на производстве.
3. Совместимость с материалом сальника. Большинство пищевых сальников изготавливаются из фторкаучука (FKM, Viton®) или PTFE (тефлон). Некоторые АТСП, особенно на основе дисульфида молибдена, могут вызывать коррозию или размягчение эластомера при длительном контакте. Для обеспечения низкого коэффициента трения и защиты вала от износа в паре с фторкаучуковым сальником рекомендуется использовать покрытия, прошедшие испытание на совместимость с конкретным типом эластомера и имеющие пищевой допуск.
4. Температурный диапазон. Для пищевой промышленности типичный диапазон — от +5 до +80 °C в месте применения. Однако при локальном нагреве узла (например, из-за трения при недостаточной смазке) температура может подняться до +120…+150 °C. Нужно выбирать покрытие с запасом по верхней границе.
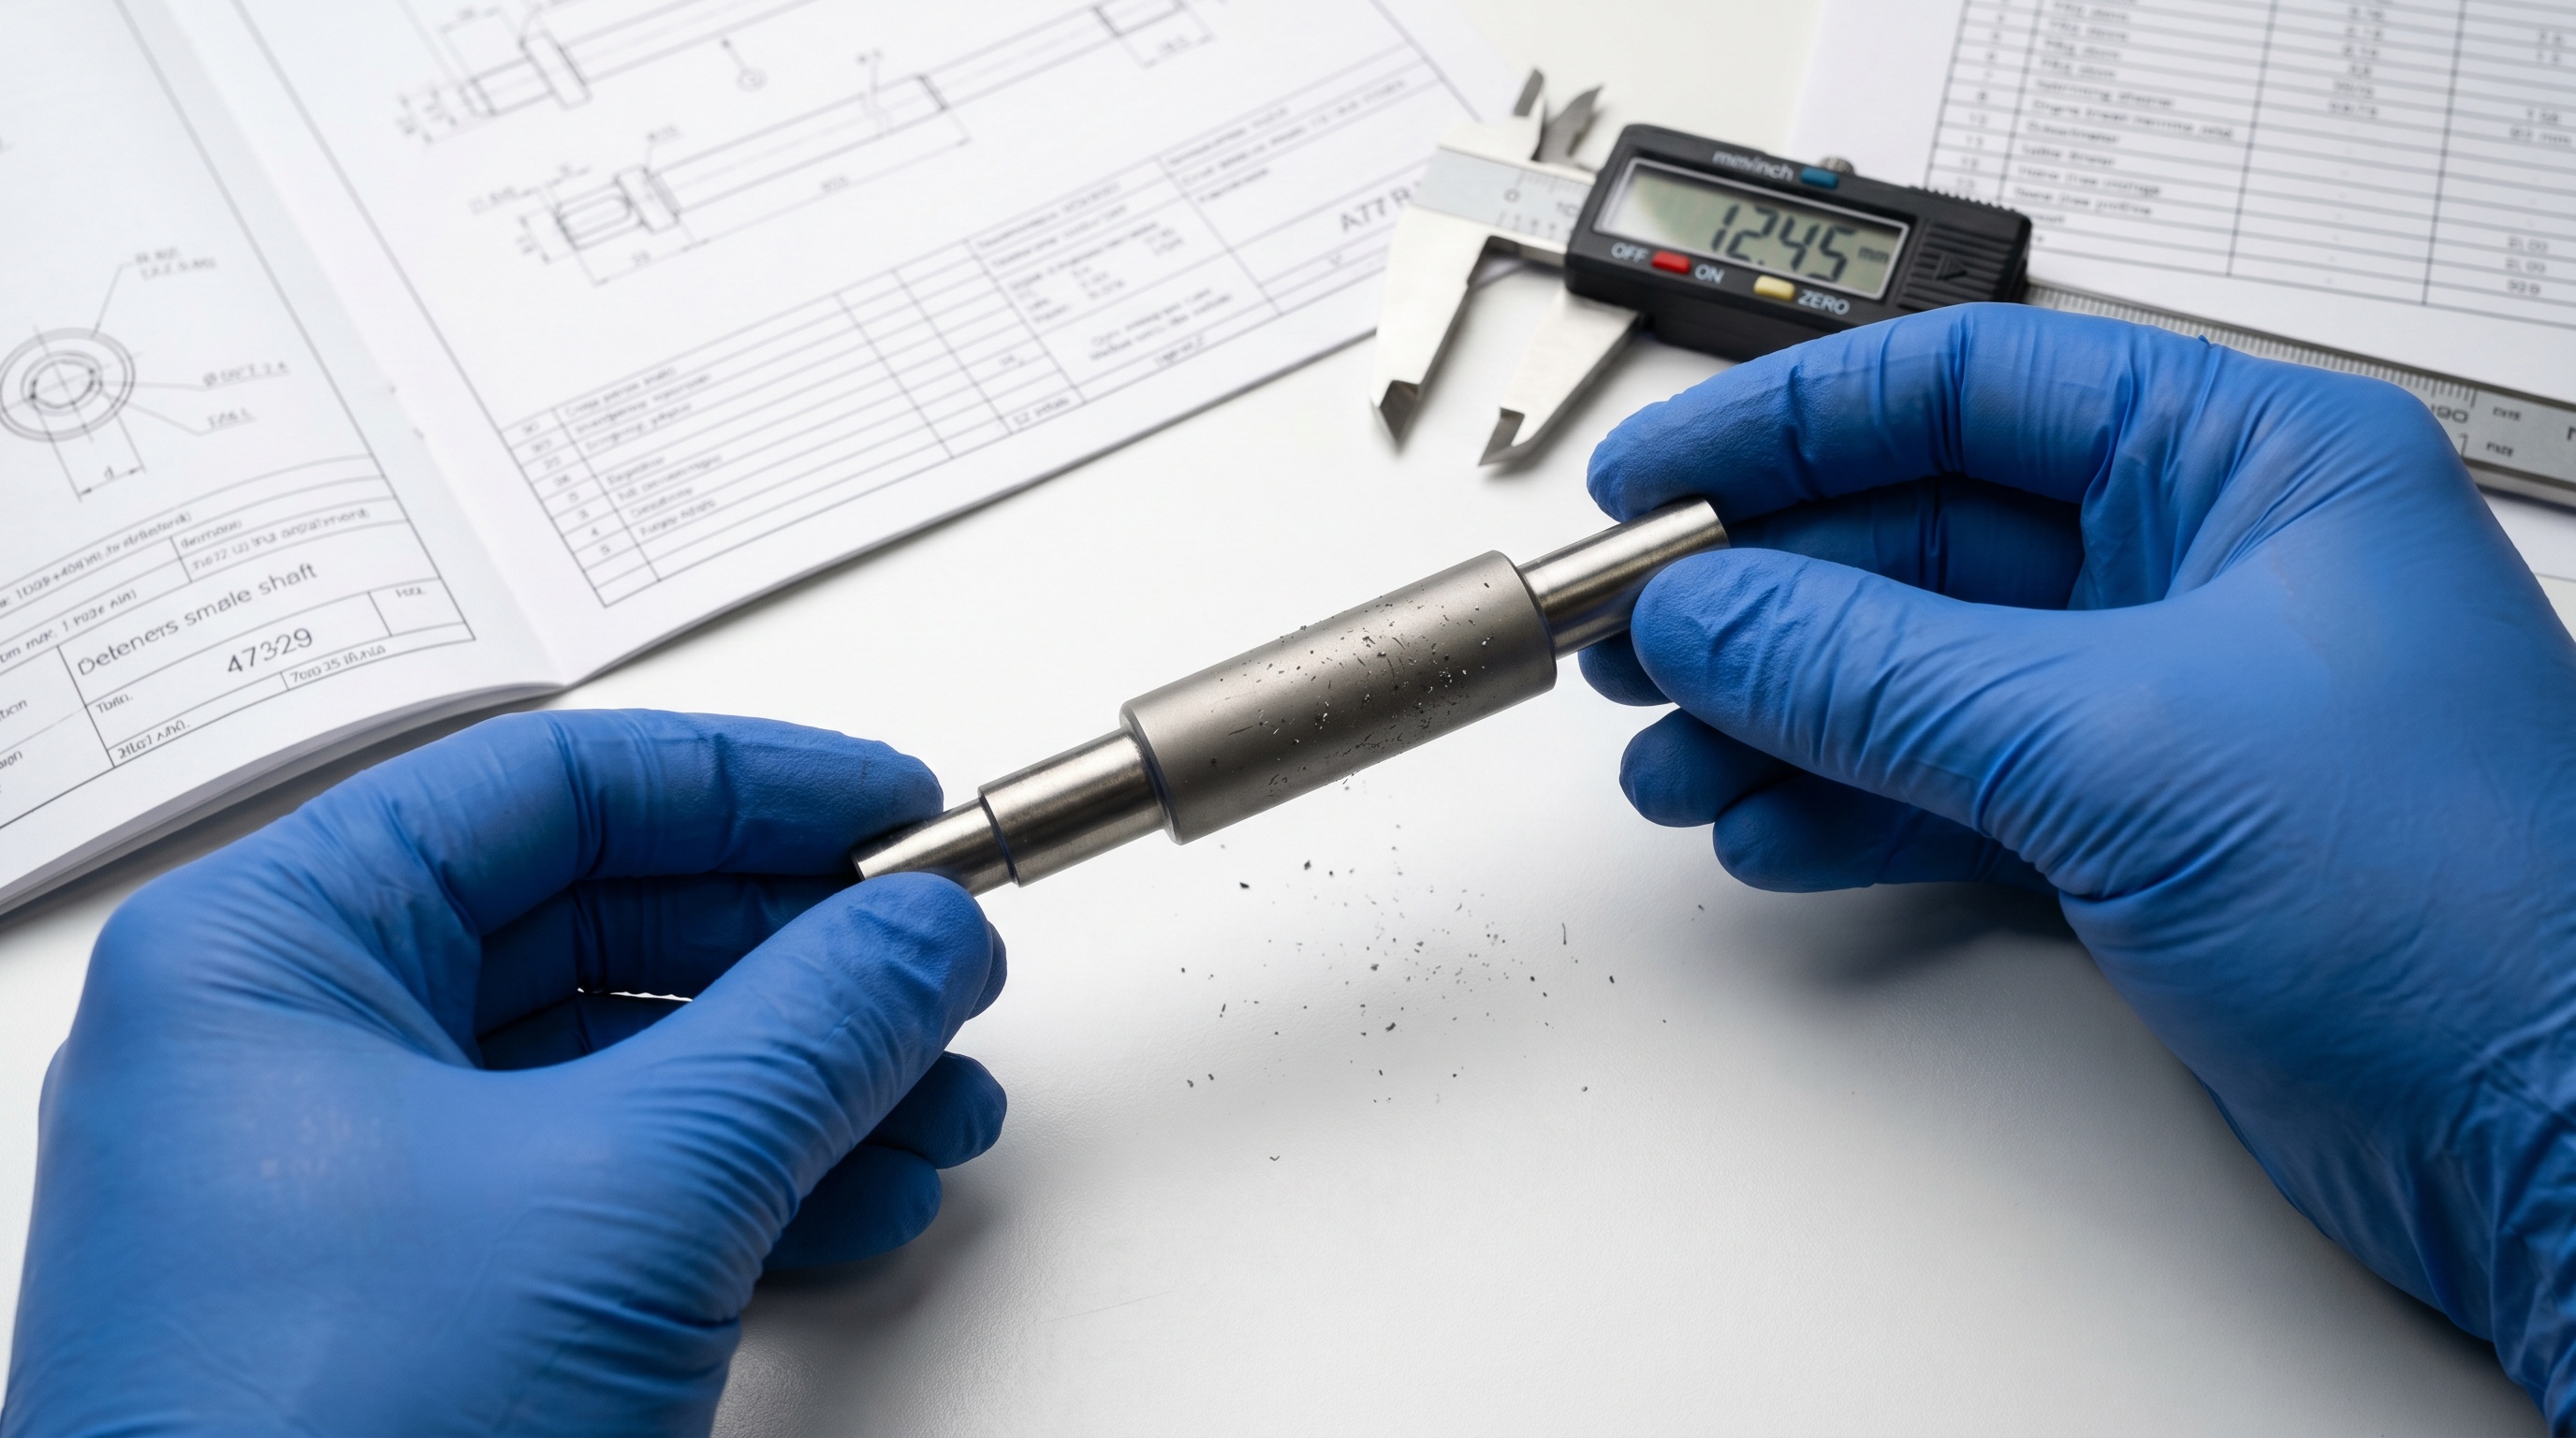
5. Толщина и контроль. Рекомендуемая толщина слоя — 15–25 мкм. Толщина менее 15 мкм может быть недостаточна для защиты; толщина более 25 мкм приводит к увеличению жёсткости покрытия, снижению адгезии и возможности его отслоения при вибрации. Контроль толщины осуществляется визуально (для опытного специалиста) или с помощью толщиномера для измерения сухого слоя на окрашиваемых поверхностях.
6. Подготовка поверхности. Перед нанесением АТСП вал должен быть очищен от окислов, масла и грязи. Для этого используется обезжиривание растворителем, механическая абразивная обработка (например, щёткой из нержавеющей стали) или комбинация методов. Плохая подготовка приводит к низкой адгезии и быстрому отслоению покрытия.
7. Условия высыхания и полимеризации. АТСП полимеризуется при комнатной температуре и влажности 40–70%. Попытка ускорить процесс нагревом часто приводит к неравномерному испарению растворителя и образованию микротрещин. После нанесения необходимо обеспечить вентиляцию и воздержаться от использования оборудования минимум 24 часа.
Технология нанесения и контроль толщины слоя
АТСП наносится одним из трёх способов: аэрозольный спрей, кистью или специальным аппаратом низкого давления (для производства в больших объёмах).
Аэрозольное нанесение — наиболее доступный метод для небольших вещей (одиночных валов, узлов). Баллон встряхивается 1–2 минуты, затем проводится равномерное распыление на расстоянии 15–20 см от поверхности вала. Первый слой высыхает в течение 15–30 минут; при необходимости наносится второй слой. Преимущество — минимальное оборудование; недостаток — повышенный расход материала и сложность контроля толщины.
Нанесение кистью даёт лучший контроль над толщиной и позволяет использовать материал экономнее. Щётка из натурального волоса (не синтетики, чтобы избежать электростатического отталкивания частиц) окунается в покрытие, затем наносится тонкий слой продольными движениями вдоль вала. Кистью можно достичь толщины 15–25 мкм за один проход, если опыт специалиста позволяет оценивать «на глаз». Для контроля используется толщиномер.
Проверка качества после высыхания: - Визуальная оценка: слой должен быть равномерным, без потёков, пропусков и вздутий; - Адгезия: поверхность покрытия не должна отслаиваться при лёгком царапании ногтём или деревянной лопаткой; - Толщина (если есть оборудование): измеряется толщиномер для сухого слоя; норма 15–25 мкм.
Если толщина менее 15 мкм, наносится дополнительный слой (с интервалом высыхания 30–60 минут между слоями). Если толщина превышает 30 мкм, излишек удаляется мягкой абразивной тканью.
Покрытие на основе дисульфида молибдена: особенности и применение
Дисульфид молибдена (MoS₂) — наиболее распространённый компонент твёрдых смазок на промышленном рынке.
Его преимущества:
Очень низкий коэффициент трения: при контакте с металлом или керамикой ~0,05–0,10, что сравнимо с минеральным маслом;
Широкий температурный диапазон: стабилен от –40 до +400 °C в большинстве композиций (точные границы зависят от марки);
Хорошая адгезия к чёрным и цветным металлам при соответствующем связующем;
Антифрикционное твердосмазочное покрытие на основе дисульфида молибдена — это разновидность, которая активно предлагается на рынке и отвечает потребностям в снижении трения в парах скольжения.
Однако MoS₂ имеет ограничение в пищевом секторе: тёмный цвет порошка может быть нежелателен, если покрытие выполняется на детали, видимой потребителю (например, на корпусе центрифуги). Кроме того, некоторые марки MoS₂ могут быть чувствительны к влаге и требуют дополнительной защиты связующим.
На практике для пищевых валов выбирают предварительно протестированные композиции, которые прошли испытания на совместимость с фторкаучуком и имеют документацию о стойкости к горячей воде и щелочам. Это гарантирует, что покрытие на основе MoS₂ не будет разлагаться при pH > 11 (типичный уровень щелочных моющих средств).
Практические рекомендации по применению в пищевой промышленности
Перед закупкой покрытия: 1. Получить от производителя сертификат пищевого допуска (NSF H1 или российский эквивалент). 2. Запросить данные о совместимости с фторкаучуком или PTFE (марка, конкретный тип эластомера на вашем сальнике). 3. Уточнить стойкость к вашему химическому составу CIP/SIP (марки и концентрации щелочей, кислот, моющих средств). 4. Узнать рекомендуемые условия хранения баллона/канистры (температура, влажность, срок годности).
При нанесении: 1. Демонтировать вал или узел узел, если конструкция позволяет; так намного проще добиться качественного покрытия. 2. Очистить поверхность вала от старой смазки, оксидов, абразивом или растворителем (например, уайт-спиритом). 3. Высушить вал полностью перед нанесением. 4. Нанести первый слой; дать высохнуть 30 минут. 5. Нанести второй слой (при необходимости). 6. Дать полностью полимеризоваться минимум 24 часа при комнатной температуре. 7. Проверить толщину и адгезию перед установкой сальника и пуском оборудования.
После монтажа: - При первом пуске оборудования убедиться, что температура в узле вала-сальника не превышает нормы (например, на ощупь не должна быть горячей). - Если возникла перегрев или утечка продукта, остановить оборудование и осмотреть сальник; вполне вероятно, что причина не в покрытии, а в износе или неправильной установке уплотнителя. - Включить стандартный график мойки CIP/SIP; покрытие должно выдерживать циклы без видимого износа.
Если вал используется в нескольких местах (например, верхний и нижний сальник одного вала): - Покрыть обе поверхности для симметричного снижения трения. - Убедиться, что покрытие не загрязняет продукт и не попадает в смежные узлы (например, подшипники).
Часто задаваемые вопросы
Можно ли использовать антифрикционное твердосмазочное покрытие вместо пластичной смазки в узле вал-сальник?
Да, но не как замена сальнику, а как дополнение к нему. Покрытие снижает трение на контактной поверхности вала с эластомером, а не обеспечивает герметизацию. Если сальник изношен или неправильно установлен, покрытие не спасёт узел от утечки. Применяйте его для защиты вала от износа при частой мойке и в условиях, когда пластичная смазка вымывается.
Какой температурный диапазон выдерживает антифрикционное твердосмазочное покрытие на основе дисульфида молибдена?
Для большинства промышленных композиций — от –40 до +400 °C. Однако для пищевого производства рабочий диапазон обычно ограничен –5…+80 °C в местах применения. Графитовые покрытия держат более высокие температуры (до +650 °C), но менее подходят для пищевого контакта из-за окраски и свойств.
Подходит ли твердосмазочное покрытие для запыленных зон пищевого производства?
Да, это одна из основных сфер применения АТСП. Сухая смазочная пленка не притягивает пыль и грязь, как пластичная смазка, и не портится при их попадании. В запыленных цехах АТСП часто работает лучше традиционных смазок.
Как часто нужно обновлять слой покрытия после нанесения?
При правильном выборе и нанесении АТСП может работать 2–3 года без переобогащения (в зависимости от интенсивности работы и условий мойки). Если узел работает в условиях сильного абразивного износа, обновление может потребоваться через 1–2 года. Проверяйте состояние покрытия при плановом техническом осмотре.
Нужна ли специальная подготовка поверхности перед нанесением твердосмазочного покрытия?
Да, обезжиривание и удаление оксидов критичны для адгезии. Используйте органический растворитель (уайт-спирит, ацетон) или механическую щётку из нержавеющей стали. Вал должен быть полностью сухим перед нанесением.
Заключение
Антифрикционное твердосмазочное покрытие — это высокоспециализированное решение для защиты узлов трения вал-сальник на пищевом производстве в условиях частой горячей мойки, запыленности и агрессивной химической среды. Ключ к успеху — правильный выбор марки (с пищевым допуском и совместимостью с фторкаучуком), качественная подготовка поверхности, соблюдение толщины слоя 15–25 мкм и полная полимеризация перед эксплуатацией.
Перед применением обязательно получите от производителя сертификат пищевого допуска (NSF H1), проверьте совместимость с вашим типом сальника и химическим составом CIP/SIP, а также проведите предварительное испытание на одном узле. Если покрытие прошло проверку, оно может стать надёжной защитой вала на 2–3 года, снизит затраты на сервис и минимизирует риск отказа оборудования из-за задира уплотнения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.