
Подбор аналогов водосмешиваемых СОЖ для токарно-фрезерной обработки алюминиевых и титановых сплавов
Водосмешиваемые СОЖ - основа производственной логистики токарно-фрезерных участков. Когда на линии обрабатывают алюминий и титан, выбор жидкости влияет на чистоту поверхности, стойкость режущего инструмента и расходы на переналадку. Если в технологии указана импортная эмульсия, а поставки прервались или цена выросла кратно, встает вопрос: существует ли подходящий российский аналог, и как его правильно выбрать?
Статья рассчитана на инженеров, технологов и закупщиков, которые сталкиваются с импортозамещением в области СОЖ и хотят ориентироваться не на название, а на объективные параметры совместимости. Вы узнаете, как классифицируют водосмешиваемые жидкости по стандартам, почему концентрация для алюминия и титана отличается в два-три раза, и на какие паспортные данные смотреть при поиске альтернативы.
Почему водосмешиваемые СОЖ доминируют на алюминиевых и титановых линиях
Медь, алюминий и титан требуют смазки, которая не вызывает пятен окисления и не оставляет твердого осадка после смывки водой.
Минеральное масло с этим не справляется: оно задерживается в глубоких порах детали и требует органических растворителей. Полусинтетические и синтетические водосмешиваемые эмульсии решают эту задачу: вода смывает эмульсию, базовое масло испаряется, остается чистая поверхность без следов коррозии.
В практике централизованной подачи и универсального оборудования водосмешиваемые жидкости рекомендуют в диапазоне 3–5% для стальных деталей. Но алюминий и титан - не сталь. Для алюминиевых сплавов встречается концентрация 20–25%, для титановых -5–10%. Эти различия не случайны: они отражают разную теплоемкость, вязкость контактного слоя и чувствительность к адгезии при формировании нароста на режущей кромке.
Стандарт ISO 6743-7 классифицирует такие жидкости как L-MAD (водосмешиваемые эмульсии универсального назначения). В карточках российских производителей вы встретите обозначение именно этого класса, и это указывает на совместимость с точением, сверлением, фрезерованием и работой с алюминием, титаном, никелевыми и цветными сплавами.
Классификация водосмешиваемых СОЖ и выбор типа эмульсии
Водосмешиваемые СОЖ разделяют на три основные группы: истинные эмульсии (масло в воде, O/W), обратные эмульсии (вода в масле, W/O) и растворы.
Для обработки алюминия и титана промышленность предпочитает истинные эмульсии и полусинтетические жидкости, так как они обеспечивают лучшую теплоотвод и не оставляют маслянистый слой на поверхности.
При выборе аналога сравнивают прежде всего тип эмульсии. Если в технологии указана полусинтетическая жидкость с pH 5% эмульсии около 8, то замена на обычную эмульсию может привести к изменению смачиваемости и стабильности. Плотность водосмешиваемой СОЖ обычно лежит в диапазоне 0,96 г/мл и контролируется в техническом описании.
Температура застывания должна гарантировать текучесть в неотапливаемых хранилищах. Для российских условий указание минус 5 °C - стандартное требование. Если паспортные данные по этому параметру отсутствуют, стоит запросить у поставщика дополнительную информацию перед закупкой большого объема.
Концентрация: почему одного процента недостаточно для алюминия
Рабочая концентрация СОЖ - это не произвольный выбор, а функция материала и операции.
Для стальных валков и шпинделей обычно хватает 3–5% водосмешиваемой эмульсии. Но алюминиевые сплавы требуют 20–25%, и это не ошибка дозирования, а физическая необходимость.
Причина в теплопроводности: алюминий имеет высокую теплопроводность, но низкую вязкость контактного слоя. При низкой концентрации смазка вымывается из зоны резания быстрее, чем успевает охладить инструмент. Высокая концентрация создает более вязкий защитный слой, который удерживается в зоне контакта во время точения или фрезерования.
Титановые сплавы требуют компромисса: 5–10% концентрации. Титан - материал с низкой теплопроводностью, и переизбыток смазки может привести к перегреву инструмента вследствие фрикционного нагрева. При этом концентрация выше 5% необходима для снижения адгезии и предотвращения наростообразования на режущей кромке.
Ошибка многих закупщиков - вера в принцип «чем больше, тем лучше». На практике превышение рекомендуемой концентрации приводит к проблемам: эмульсия не распределяется равномерно, накапливается вспенивание, может снизиться стабильность, и расход жидкости вырастет без улучшения качества обработки.
Коррозия алюминия и стабильность эмульсии: ключевые параметры подбора
Алюминий окисляется легче других цветных металлов.
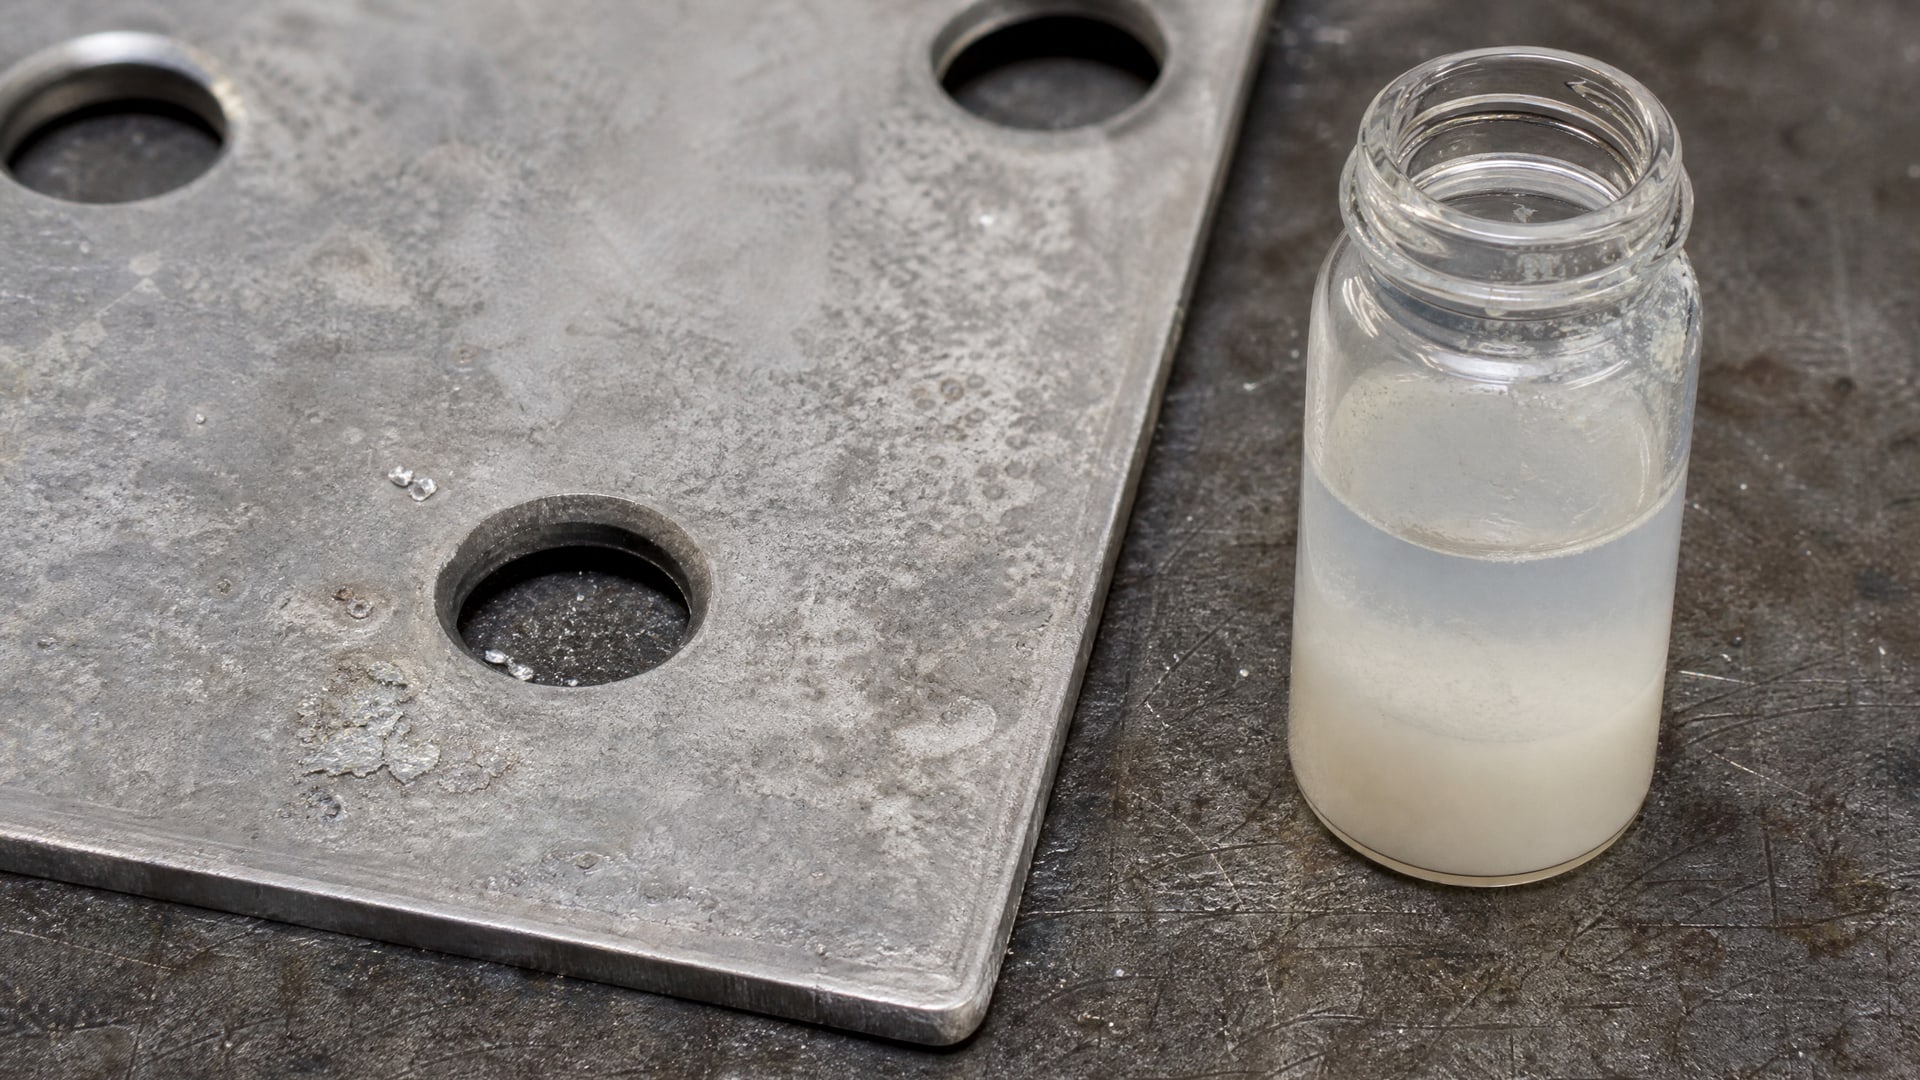
На паспорте СОЖ для алюминия обязательно должен быть указан результат теста на коррозию алюминия при температуре 55 °C в течение 3 часов. Если этот параметр отсутствует в карточке товара, это сигнал, что эмульсию не проверяли специально для алюминиевых сплавов, и ее использование может привести к появлению черных точек на детали после выходной мойки.
Стабильность эмульсии - второй ключевой параметр. Со временем в водосмешиваемой СОЖ происходит расслоение: вода и масло начинают отделяться друг от друга. На практике это проявляется появлением сливочного слоя на поверхности резервуара или образованием налета на стенках ванны. Для алюминия такое расслоение критично, потому что даже тонкий масляный слой на детали станет источником коррозии.
В технических описаниях водосмешиваемых СОЖ часто указывают стабильность эмульсии при центрифугировании или хранении при определенной температуре. Если при поиске аналога вы видите, что оригинальная эмульсия гарантирует стабильность 6 месяцев, а кандидат на замену - только 3 месяца, это означает, что во втором случае придется чаще перемешивать и переконтролировать концентрацию, что увеличит трудозатраты.
Титановые сплавы: повышенные требования к жесткости режима
Титан и его сплавы выделяются в отдельную категорию в подавляющем большинстве каталогов СОЖ.
Причина проста: титан работает как абразив при неправильно подобранной смазке. Если во время фрезерования или точения титанового сплава произойдет прилипание (адгезия) стружки к режущей кромке, инструмент выйдет из строя за считанные детали.
Для титана в источниках специально отмечена пригодность жидкости именно для титановых сплавов и тяжелых операций. Это не маркетинговый текст: это означает, что в эмульсии подобрано соотношение противозадирных присадок, поверхностно-активных веществ и базовых масел, которое обеспечивает требуемую адгезию в условиях высокого давления в зоне резания.
Вторая особенность титана - его чувствительность к контролю примесей. В воде, добавляемой в концентрат, могут содержаться ионы железа и меди из старых трубопроводов или фильтров. Для титана даже небольшой процент ионов металлов может привести к локальной коррозии или окрашиванию поверхности. При замене СОЖ на аналог рекомендуется очистить или заменить сетку фильтра в системе подачи.
Диапазон концентрации для титана в два раза выше, чем для стали: 5–10% вместо 3–5%. Это следует учитывать при расчете нормы расхода и при согласовании допусков с производителем оборудования. Если станок настроен на автоматический дозатор с фиксированным процентом, переход на титановую обработку может потребовать переналадки.
Как сопоставлять паспортные данные при выборе аналога
Правильный подход к импортозамещению - это не поиск «полного дубля», а поиск аналога по функциональным параметрам.
Вот пошаговый алгоритм сравнения:
Шаг 1: Класс по ISO 6743-7 Убедитесь, что заменяемая и новая СОЖ принадлежат одному классу, например оба - L-MAD (водосмешиваемые эмульсии). Замена L-MAD на L-MAG (паста) или L-MAT (электроизолирующая жидкость) приведет к несовместимости.
Шаг 2: Рабочая концентрация Если оригинальная СОЖ работает при 3–5%, то аналог должен быть в том же диапазоне. Если при 20–25% для алюминия, ищите аналог с той же концентрацией. Эмульсии, которые работают при 10%, не являются универсальной заменой для жидкостей при 5%, так как потребуют переналадки дозаторов.
Шаг 3: pH эмульсии Сверьте pH 5% эмульсии. Нейтральная среда (pH 7–8) требуется для алюминия, слабощелочная (pH 8–9) - для стали, слабокислая (pH 5–6) может вызвать коррозию. Если значение pH не указано в паспорте, попросите его у поставщика перед закупкой партии.
Шаг 4: Совместимость с материалами В карточке должно быть явно написано: алюминий, титан, сталь, никелевые сплавы, авиационные материалы. Если какой-то материал, критичный для вашего производства, не упомянут, это красный флаг.
Шаг 5: Результаты тестов на коррозию Ищите в паспорте результат теста на коррозию алюминия (ASTM или аналогичный стандарт) и, если применимо, на коррозию титана. Тест должен указывать время выдержки (обычно 3 часа при 55 °C) и результат («без коррозии», «плотность коррозии не превышает…»).
Шаг 6: Операции и режимы обработки Убедитесь, что аналог рекомендуется для тех же операций: точение, фрезерование, сверление, резьбонарезание. Если оригинальная СОЖ применялась только для точения, а аналог позиционируется как универсал для точения и фрезерования, внутренние параметры вязкости и адгезии могут отличаться.
Шаг 7: Плотность и температура застывания Плотность водосмешиваемой СОЖ должна быть в диапазоне 0,94–0,98 г/мл. Температура застывания для российских условий - минус 5 °C и ниже. Если новый аналог имеет температуру застывания выше (например, 0 °C), использование в неотапливаемых цехах зимой приведет к проблемам с текучестью.
Практические кейсы замены импортных СОЖ на российские аналоги
На практике импортозамещение водосмешиваемых СОЖ состоялось успешно на ряде участков благодаря тому, что производители научились копировать не название, а функциональное назначение.
Кейс 1: Замена универсальной эмульсии на централизованных линиях фасовки алюминиевых профилей Техтребование указывало импортный концентрат универсальной эмульсии, рабочая концентрация 5–7%, pH около 8. Задача была найти российский аналог со сопоставимыми параметрами. Решение: выбрали полусинтетическую водосмешиваемую СОЖ от российского производителя, проверили pH (8,2), концентрацию (5–7%), плотность (0,96 г/мл), провели тест на коррозию алюминия (выдержал 3 часа при 55 °C без изменений). Переход состоялся без переналадки оборудования.
Кейс 2: Фрезерование титановых авиационных сплавов с повышением концентрации Изначально использовалась европейская эмульсия при 3–5% для смешанной обработки сталей и титана. При переходе на преимущественно титановую обработку нужна была жидкость с повышенной концентрацией 5–10% и гарантированной пригодностью для титана. Российский аналог подошел по всем параметрам, но потребовал переналадки системы подачи и проверки совместимости уплотнений. После предварительного производственного теста на партии прототипов замена прошла успешно.
Кейс 3: Комбинированная обработка алюминия и титана на одной токарно-фрезерной линии Задача была найти универсальную водосмешиваемую СОЖ, которая работала бы на обеих материалах, но в разных концентрациях: 20–25% для алюминия, 5–10% для титана. Решение: выбран концентрат, который гарантировал результаты при обеих концентрациях и обеих материалах. Система была переустроена с двумя отдельными емкостями, каждая - с нужной концентрацией, но один и тот же базовый концентрат.
Где проверить совместимость перед закупкой большого объема
Перед массовой закупкой нового аналога стоит провести «производственный тест» на малом объеме.
Алгоритм прост:
Закупить канистру концентрата (обычно 20–25 л) и подготовить пробную эмульсию при требуемой концентрации.
Провести визуальный контроль: цвет должен соответствовать паспорту, не должно быть расслоения, пены, посторонних примесей.
Измерить pH при помощи универсального pH-метра или тест-полоски. Допустимое отклонение - плюс-минус 0.5 единиц от паспортного.
Обработать серию деталей в режиме, идентичном технологии. Проверить качество обработанной поверхности: отсутствие нароста, чистоту, блеск, отсутствие черных точек (для алюминия).
Проверить стабильность эмульсии в рабочем резервуаре через 2–3 дня: не должно быть расслоения, маслянистого налета на стенках, посторонних запахов.
Если все пункты пройдены успешно, можно переходить на закупку больших объемов. Если есть отклонения, обсудить их с техподдержкой производителя перед основной закупкой.
Совместимость с материалами трубопроводов и уплотнений
Водосмешиваемые СОЖ могут оказывать различное воздействие на резиновые уплотнения, пластмассовые трубопроводы и покрытия внутренних стенок резервуаров.
При замене на аналог учитывайте материалы системы подачи.
Полусинтетические водосмешиваемые эмульсии обычно совместимы с натуральной резиной, нитрилом и хлоропреном, но могут оказывать воздействие на полиуретановые уплотнения (в редких случаях вызывают набухание). Если в вашей системе используются полиуретановые манжеты, перед переходом на новую СОЖ проверьте ее паспортные данные по совместимости.
Для алюминиевого или медного оборудования убедитесь, что эмульсия не содержит агрессивных ионов, которые могут вызвать питтинговую коррозию на внутренних стенках ванны. Плотность и pH эмульсии - косвенные показатели: жидкость с pH выше 9 может быть более агрессивна к мягким металлам.
При использовании водосмешиваемых СОЖ важна правильная очистка системы подачи перед первым использованием. Старые отложения могут растворяться новой эмульсией и попадать в зону резания, что приведет к появлению абразивных частиц и ускоренному износу инструмента.
Взаимодействие водосмешиваемых СОЖ с качеством воды
На практике качество воды, используемой для приготовления эмульсии, влияет на стабильность жидкости.
Если вода содержит много минеральных солей (жесткость воды выше 15 °dH), эмульсия может терять стабильность и образовывать осадок.
Для средней полосы России жесткость воды обычно находится в диапазоне 10–20 °dH. Если ваше производство находится в регионе с высокой жесткостью, рекомендуется использовать смягченную воду или дистиллированную воду при приготовлении эмульсии, особенно для алюминиевой обработки.
Концентрат водосмешиваемой СОЖ должен быть совместим как с мягкой, так и с жесткой водой. В паспорте это часто указывается фразой «подходит для мягкой и жесткой воды». Если такого указания нет, при проведении производственного теста обязательно используйте воду из вашей системы водоснабжения, а не дистиллированную.
При поиске аналога, если оригинальная СОЖ позиционируется как совместимая с жесткой водой, убедитесь, что аналог имеет аналогичное указание. Замена на жидкость без такого указания может привести к проблемам со стабильностью и сокращению срока службы эмульсии в резервуаре.
Частые ошибки при замене водосмешиваемых СОЖ
Ошибка 1: Ориентация только на название «универсальная» Слово «универсальная» в названии СОЖ не гарантирует одинаковые результаты при обработке алюминия, титана и стали. Всегда проверяйте паспортные данные и рекомендуемые концентрации для каждого материала.
Ошибка 2: Использование одной концентрации для разных материалов Если на линии обрабатывают и алюминий, и титан, но система подачи позволяет выставить только одну концентрацию, выбирайте компромисс на уровне 10–12%, хотя это не будет оптимальным ни для одного материала. Лучше иметь две отдельные емкости с разными концентрациями.
Ошибка 3: Отсутствие контроля pH после приготовления эмульсии После приготовления эмульсии из концентрата нужно измерить pH. Если вода слишком жесткая или в нее попали посторонние вещества, pH может измениться. Для алюминия это критично - неправильный pH вызывает коррозию.
Ошибка 4: Игнорирование качества воды Много проблем с коррозией и стабильностью эмульсии возникают не из-за самой СОЖ, а из-за качества воды. Перед переходом на новый аналог проверьте жесткость и чистоту воды из вашей системы водоснабжения.
Ошибка 5: Отсутствие переходного периода и производственного теста Сразу заливать новый концентрат в рабочий резервуар опасно. Всегда проводите тест на малом объеме, проверьте совместимость со старой эмульсией (если смешиваете), проверьте результаты обработки на прототипах.
Ошибка 6: Использование двух несовместимых эмульсий в одной системе Если старая эмульсия осталась в резервуаре, а вы заливаете новую без предварительной очистки, они могут расслоиться, образовать осадок или стать менее эффективными. Всегда опорожняйте и промывайте резервуар перед переходом.
Непредвиденные последствия при неправильном подборе аналога
Если аналог выбран неудачно, на производстве может возникнуть целый набор проблем.
Для алюминия - почернение или пятнистость поверхности после выходной мойки, что потребует дополнительной полировки и отправки деталей в брак. Для титана - прилипание стружки к режущей кромке, поломка инструмента, срыв сроков поставок.
Повышение концентрации сверх нормы приводит к вспениванию эмульсии, попаданию пены в зону резания вместо жидкой фазы и, как следствие, перегреву инструмента. Понижение концентрации ниже нормы означает снижение смазывающей способности и повышение линейного износа режущего инструмента за счет абразивного действия микрочастиц.
Несовместимость с материалами системы подачи может привести к разбуханию уплотнений, появлению утечек, загрязнению эмульсии воздухом и потере ее свойств в течение нескольких дней. Неправильный pH вызывает коррозию не только обрабатываемых деталей, но и элементов станка из цветных металлов.
По этим причинам при замене иностранной СОЖ на российский аналог рекомендуется согласовать изменения с техническим отделом и провести начальное тестирование на небольших объемах с документированием результатов.
Роль российских производителей в импортозамещении
Российская индустрия водосмешиваемых СОЖ за последние годы существенно подняла технический уровень продуктов.
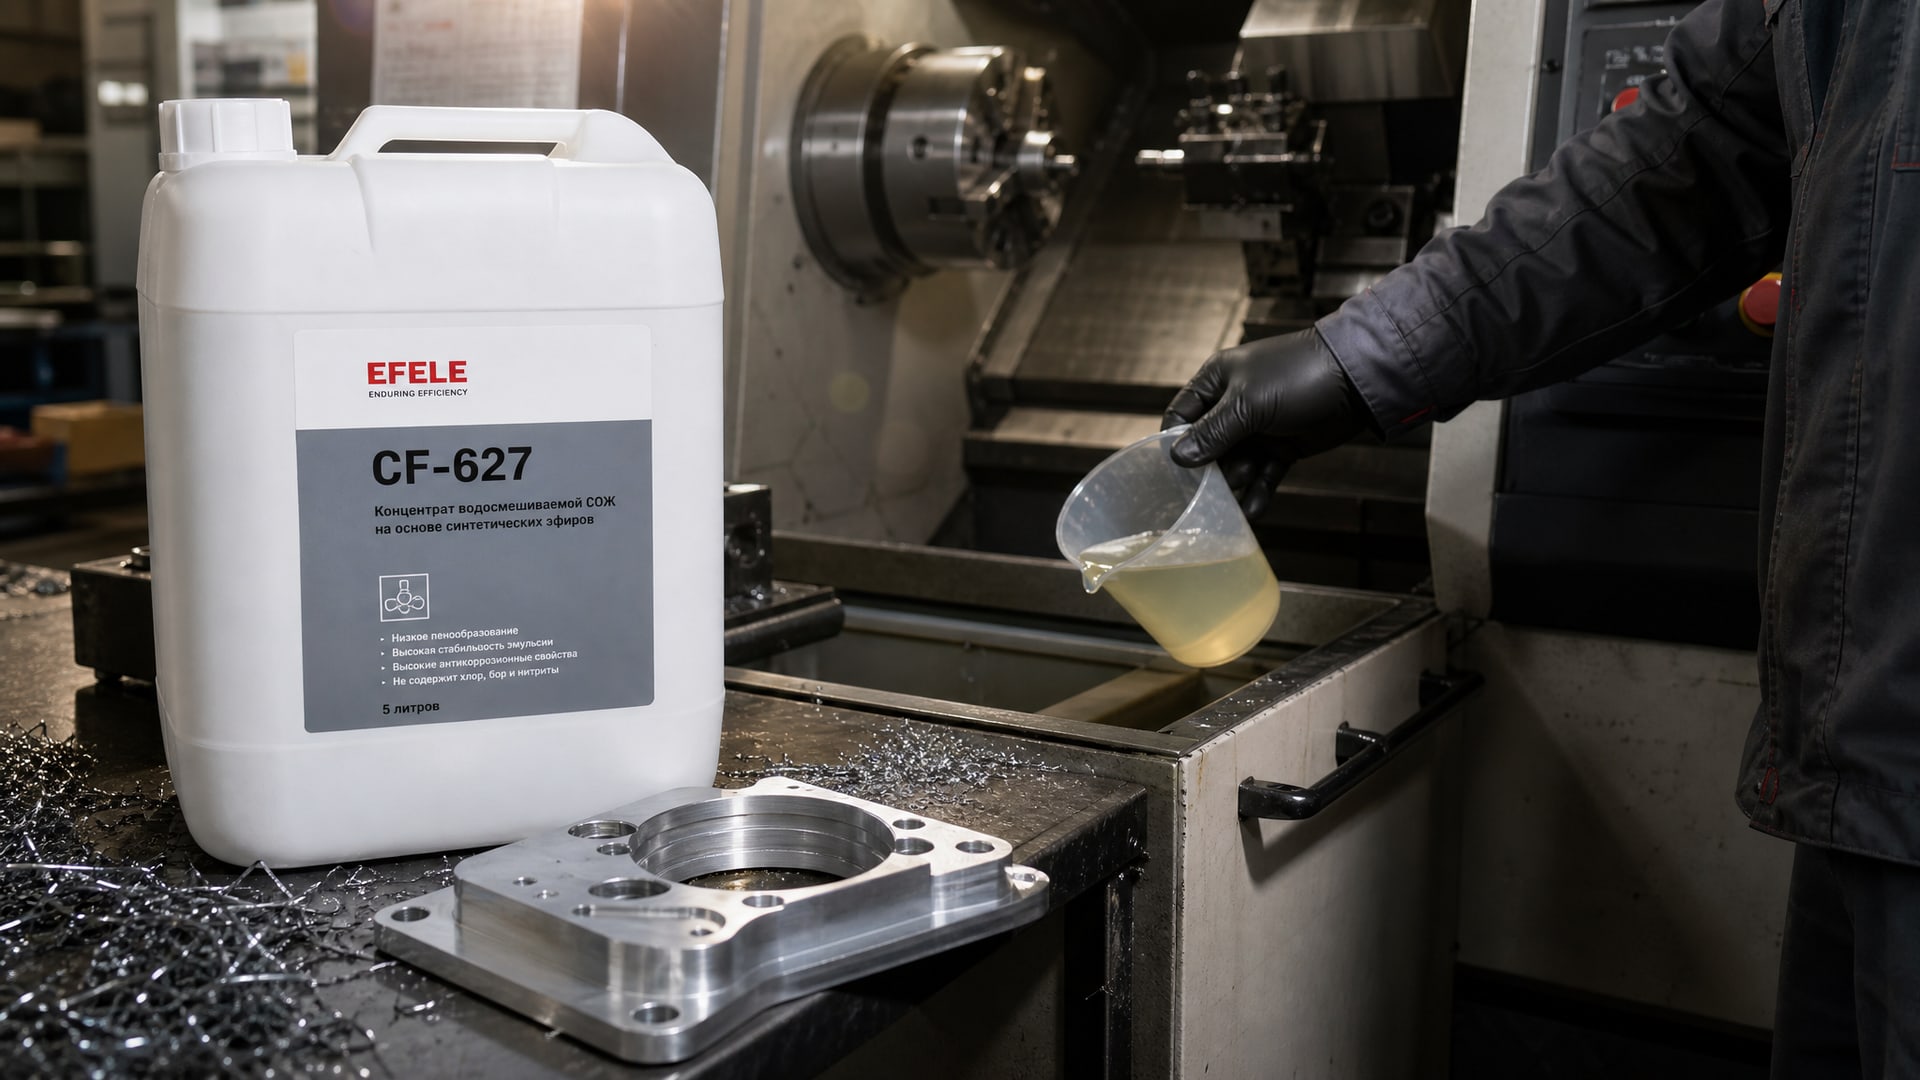
Многие производители провели переаттестацию по ISO 6743-7, внедрили собственные тесты на коррозию и стабильность, стали предлагать как универсальные, так и специализированные жидкости для алюминия и титана.
Для обработки алюминиевых сплавов на производстве можно рассмотреть концентрат водосмешиваемой СОЖ EFELE CF-627, который подходит для мягкой и жесткой воды, имеет подтвержденную совместимость с алюминием и широко применяется на линиях фасовки и прецизионной обработки профилей. Парашютный эффект - вымывание смазки при высокой скорости подачи - решается благодаря хорошей адгезии эмульсии к поверхности металла.
Для обработки труднообрабатываемых титановых сплавов на точении и фрезеровании многие производства переходят на масляные СОЖ или концентраты повышенной вязкости. EFELE CF-635 (масло для нарезания резьбы) обеспечивает снижение трения и улучшение качества поверхности при работе с титаном благодаря специально подобранному составу противозадирных присадок. Хотя это позиционируется как масло для резьбы, его применяют и при фрезеровании особо сложных сплавов.
Преимущество российских аналогов - не только цена и наличие, но и понятный подбор. Если вы позвоните в техподдержку производителя EFELE или другого поставщика, вам помогут выбрать концентрат и рабочую концентрацию именно для вашего материала и операции, а не предложат стандартное решение.
Часто задаваемые вопросы
Какая разница между СОЖ классов L-MAD и L-MAG?
L-MAD - это водосмешиваемые эмульсии (жидкие), L-MAG - это пластичные смазки или пасты. Они не взаимозаменяемы. Эмульсии подходят для центральной подачи на станках, пасты - для локального нанесения на направляющие и узлы. Если в технологии указана L-MAD, замена на L-MAG потребует переоборудования системы подачи.
Можно ли смешивать старую СОЖ с новой при замене?
Не рекомендуется. Разные концентраты могут иметь разные пакеты присадок, и их смешивание может привести к расслоению, выпадению осадка или потере эффективности. Правильный процесс: опорожнить резервуар, промыть его водой, дать высохнуть, заполнить новым концентратом и приготовить свежую эмульсию.
Почему для алюминия нужна концентрация 20–25%, а для титана только 5–10%?
Это связано с физическими свойствами материалов. Алюминий имеет высокую теплопроводность, и высокая концентрация смазки помогает удержать защитный слой в зоне резания. Титан, напротив, имеет низкую теплопроводность, и его нужно охлаждать, но не перегревать. Высокая концентрация смазки при обработке титана может привести к дополнительному фрикционному нагреву.
Где в паспорте СОЖ найти информацию о коррозии алюминия?
Результаты теста на коррозию алюминия (ASTM B117 или аналогичные стандарты) обычно указаны в разделе «Технические характеристики» или «Результаты тестирования». Если эта информация отсутствует в основном паспорте, попросите у поставщика дополнительный документ с результатами тестов перед закупкой больших объемов.
Как понять, совместима ли новая СОЖ с моей системой подачи?
Проверьте материалы трубопроводов и уплотнений в документации станка. Убедитесь, что паспорт новой СОЖ содержит информацию о совместимости с резиной, нитрилом, хлоропреном и другими материалами, использованными в вашей системе. Если такой информации нет, запросите ее у производителя или проведите предварительный тест с образцом уплотнения.
Заключение
Водосмешиваемые СОЖ для алюминиевых и титановых сплавов - это не универсальный продукт, а набор специализированных решений, каждое из которых подобрано для конкретного материала и диапазона концентраций. Успешное импортозамещение начинается не с поиска названия-дубля, а с понимания паспортных данных оригинальной СОЖ: класса по ISO 6743-7, pH, плотности, рабочей концентрации, результатов тестов на коррозию и совместимости с вашей системой подачи.
Для практического выбора аналога используйте пошаговый алгоритм сравнения, проведите производственный тест на малом объеме и согласуйте замену с технической поддержкой производителя. Это снизит риск возникновения проблем с качеством обработки, сроками поставок и совместимостью оборудования. Российские производители предлагают достаточно широкий спектр специализированных водосмешиваемых СОЖ для обеих групп материалов, и в большинстве случаев удается найти решение, которое работает не хуже импортного аналога при лучшей цене и гарантированной поддержке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.