
Почему важно правильно обезжиривать детали перед нанесением антифрикционного покрытия
Обезжиривание - первая и критически важная стадия подготовки поверхности перед нанесением антифрикционного покрытия. От качества этого этапа зависит адгезия слоя, его долговечность и способность выполнять смазывающую функцию в условиях трения и нагрузки. Жировая пленка, даже микроскопическая и невидимая глазу, создает барьер между основой и покрытием, вызывая отслаивание, вздутие и потерю антифрикционных свойств в процессе эксплуатации. Для инженеров, технических специалистов и закупщиков промышленного сектора правильное обезжиривание - это не рекомендация, а обязательное условие получения надежного, долгоживущего защитного слоя.
Статья раскрывает почему обезжиривание нельзя пропускать или упрощать, какие стандарты регламентируют подготовку поверхности, и как правильно провести процесс от первого контакта с растворителем до момента нанесения покрытия.
Роль обезжиривания в формировании адгезии антифрикционного покрытия
Адгезия - это прочность связи между основой и наносимым слоем.
Для антифрикционных покрытий требуемая адгезия обычно составляет не менее 5 МПа. Когда на поверхности остаются масла, консистентные смазки, нагар или окислы, молекулы покрытия не проникают в микропористость основы и не образуют прочных химических и физических связей. Результат - покрытие держится поверхностно, и под нагрузкой или при изменении температуры начинает отслаиваться.
Обезжиривание удаляет именно эти органические загрязнения, подготавливая основу для контакта с компонентами антифрикционного слоя. Без этого шага даже идеально подобранное по составу и свойствам покрытие не сможет проявить свои антифрикционные качества. Проверка адгезии проводится методом нормального отрыва по ГОСТ 27890-88, и именно на слабообезжиренных поверхностях результаты оказываются ниже требуемых норм.
Подготовка поверхности перед обезжириванием: полный цикл операций
Правильное обезжиривание - это не просто протирка растворителем.
В российской системе стандартов подготовка поверхности определяется как комплекс мероприятий, обеспечивающих состояние, при котором можно получить покрытие заявленного качества. ГОСТ Р 9.404-2022 регламентирует подготовку изделий перед нанесением защитных органических покрытий и прямо ссылается на ГОСТ Р ИСО 8501-1 по визуальной оценке чистоты стальной поверхности.
Для металлических деталей, на которые будет нанесено антифрикционное покрытие, полный цикл включает:
Очистку от механических загрязнений (стружка, пыль, крошка от предыдущих операций).
Обезжиривание растворителем или щелочным раствором.
Удаление окислов и ржавчины (при необходимости - химическое травление или абразивная обработка).
Пескоструйную обработку или микропескоструйную обработку для достижения требуемой шероховатости.
При ответственных узлах - химическую активацию поверхности.
Степень подготовки оценивается по классам Sa 1, Sa 2, Sa 2½ и Sa 3 согласно ISO 8501. Для антифрикционных покрытий требуемый уровень чистоты - не ниже Sa 2½, а часто и Sa 3, потому что дефекты адгезии под нагрузкой приводят к отслаиванию и потере смазывающих свойств.
Контроль чистоты поверхности
Визуальная оценка поверхности недостаточна. В практике применяются инструментальные методы контроля: ISO 2178 (магнитный метод), ISO 2360 (вихревые токи), ISO 3543 (метод обратного рассеяния бета-частиц). Эти методы позволяют выявить тонкие жировые пленки и осадки, которые глаз не видит, но которые разрушают адгезию.
Профилометрия и измерение шероховатости показывают, достаточно ли зубчатой поверхность для механического закрепления покрытия. Для ответственных антифрикционных слоев рекомендуется проводить контроль качества подготовки не только визуально, но и инструментально на каждом этапе.
Обезжиривание растворителем и режимы сушки
При выборе метода обезжиривания деталей перед нанесением антифрикционного покрытия нужно учитывать тип загрязнения и требования технологии.
Для легких загрязнений подходит протирка органическими растворителями; для тяжелых - щелочная очистка или ультразвуковая промывка.
После обезжиривания растворителем детали должны быть просушены. Сушка на воздухе при температуре 10–30 °C занимает 10–30 минут и продолжается до полного удаления запаха растворителя. Неправильно сокращать этот срок: остатки летучих компонентов могут попасть в слой покрытия и нарушить его структуру.
Для сильфонных сборок и других узлов, требующих особой надежности, после обезжиривания проводится дополнительная термосушка в термостате при 100–110 °C в течение 15–30 минут. Это гарантирует полное удаление влаги и растворителя из микропор и щелей.
Временной промежуток между подготовкой и нанесением покрытия
После завершения подготовки (обезжиривания и сушки) деталь находится в наиболее благоприятном состоянии для нанесения покрытия. Однако этот момент недолгий: обработанную поверхность нужно покрывать в течение 4–8 часов. При более длительной выдержке на воздухе поверхность повторно окисляется и загрязняется, что вновь снижает адгезию.
Это особенно критично в цехах с повышенной влажностью, пылью или загазованностью. Рекомендуется тщательно спланировать производственный процесс так, чтобы подготовка и нанесение следовали непосредственно одно за другим. Если отсрочка неизбежна, детали хранят в закрытых контейнерах или под защитной атмосферой.
Обезжириватель и выбор средства для очистки
Для эффективного обезжиривания деталей перед нанесением антифрикционного покрытия выбор средства зависит от типа загрязнения и материала основы.
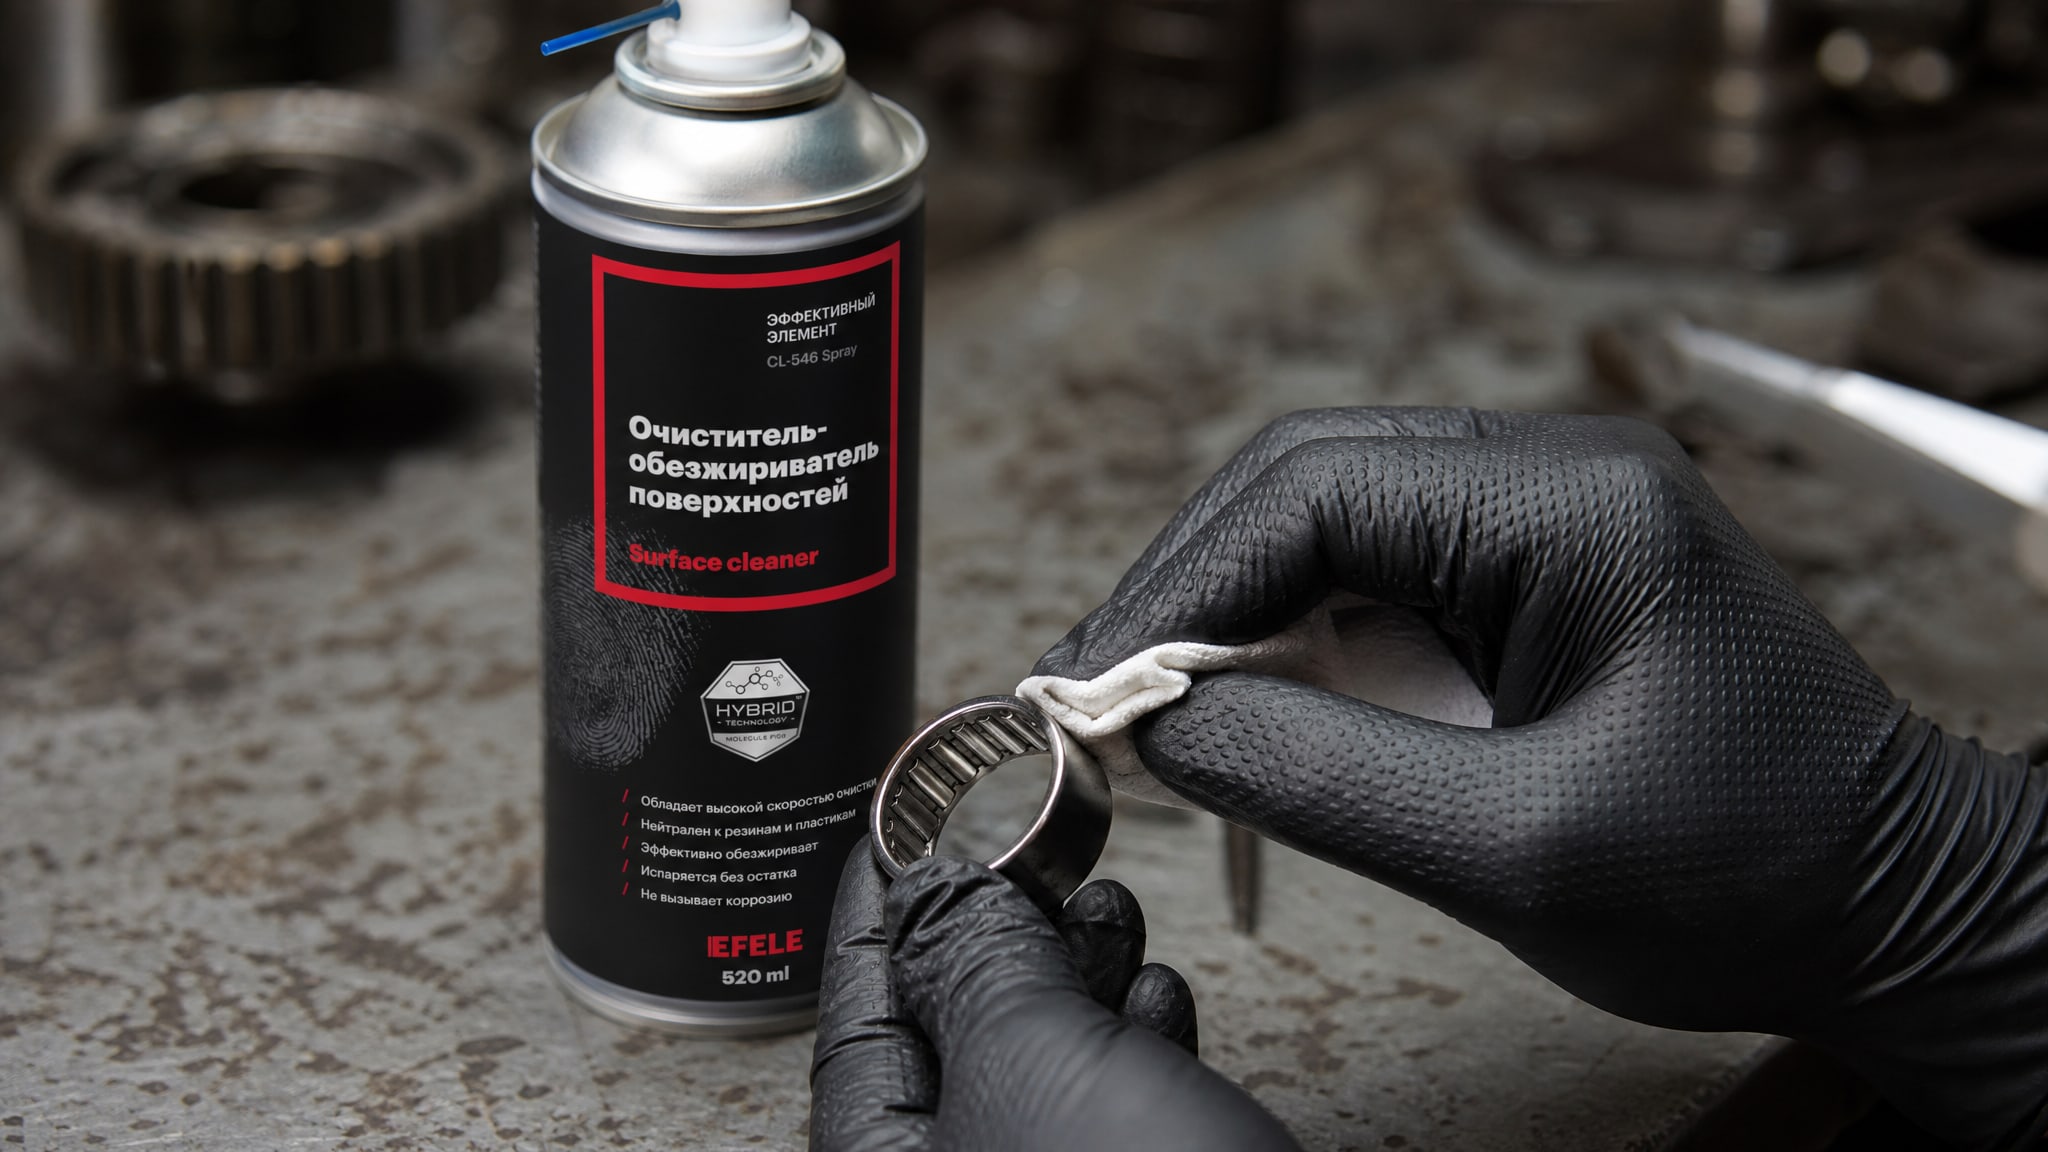
Универсальные очистители, способные удалять масла, нагар, смолянистые отложения и другие органические наслоения без повреждения поверхности, значительно ускоряют подготовку в производственных условиях. Такие средства должны быстро испаряться, не оставляя пленки или следов, и не вызывать коррозию на основе.
В производстве часто возникает задача обезжиривания деталей, требующих нанесения покрытия в короткие сроки. При этом выбирают очистители, которые сочетают мощное действие с безопасностью в применении. Они удаляют слои грязи и жира за один-два прохода, сокращают время сушки и позволяют тут же переходить к следующему этапу подготовки.
Ошибки при обезжиривании и их последствия
Самые распространенные ошибки при подготовке деталей к нанесению антифрикционного твердосмазочного покрытия:
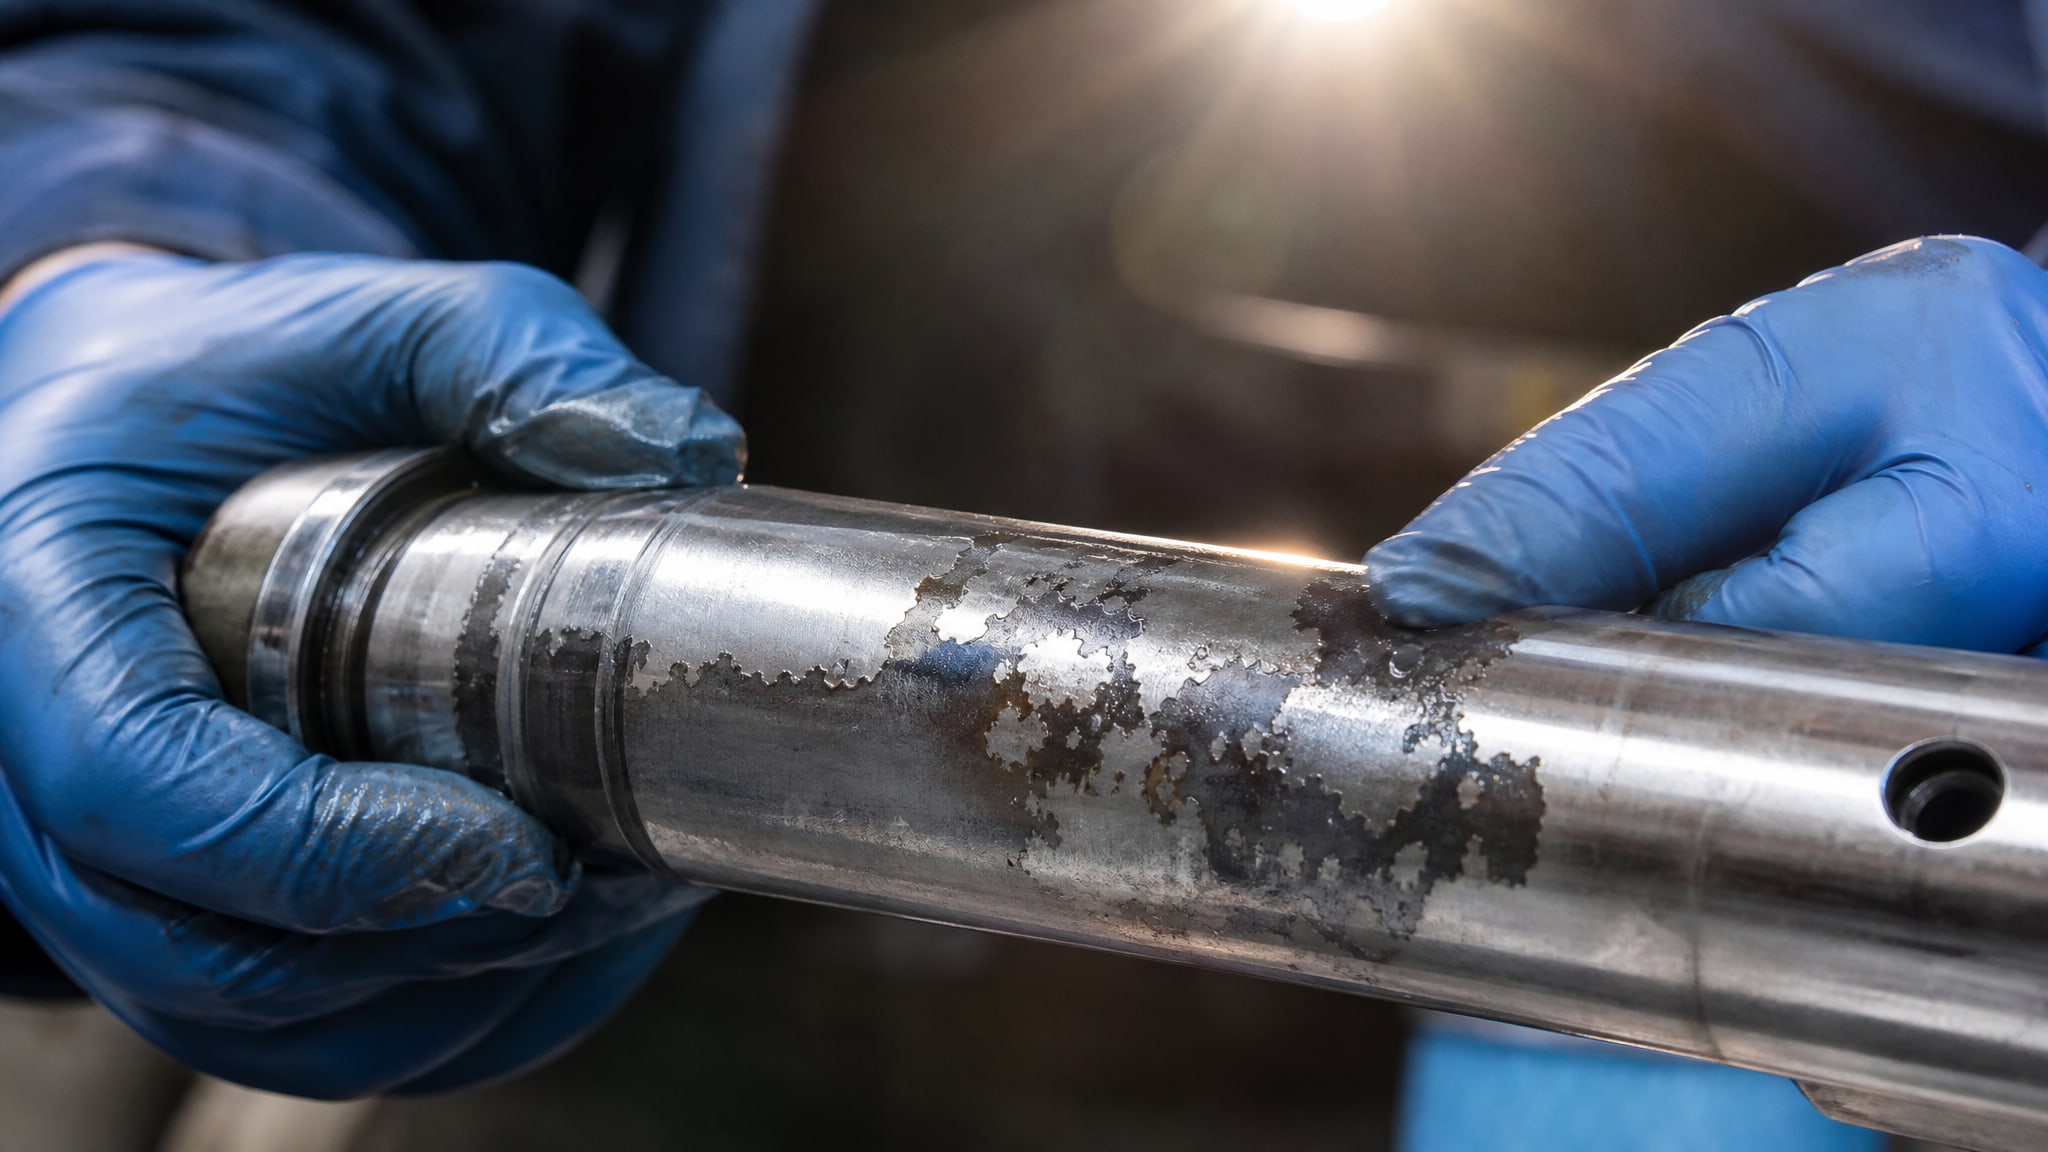
Однократная протирка растворителем вместо полного цикла очистки. Если вначале не удалить механические загрязнения и окислы, растворитель не достигнет металла и не обезжирит его эффективно. Результат - пятнистая адгезия и очаги отслаивания покрытия.
Игнорирование требуемой степени шероховатости (Sa 2½–Sa 3). На гладкой поверхности покрытие держится за счет химических связей; если они ослаблены плохой очисткой, слой начинает ходить и отслаиваться при первых же нагрузках.
Слишком короткая или слишком длинная сушка. Недосушенная деталь с остатками растворителя вызывает вздутие и шелушение покрытия. Пересушенная деталь, хранившаяся на воздухе сутки, покрывается новой окисной пленкой, и адгезия вновь падает.
Нанесение покрытия позже, чем через 4–8 часов после подготовки. Поверхность успевает окислиться и загрязниться, эффект от обезжиривания теряется.
Отсутствие контроля качества подготовки. Визуальная оценка «выглядит чистой» не гарантирует отсутствие жировой пленки или неправильной шероховатости. Использование инструментальных методов (профилометр, магнитный датчик) позволяет выявить дефекты до нанесения покрытия, когда еще можно переделать работу.
Соответствие стандартам при нанесении антифрикционных покрытий
Нанесение антифрикционного покрытия - это контролируемый процесс, регламентированный стандартами.
ГОСТ Р 9.404-2022 требует соблюдения технологии подготовки поверхности, включая обезжиривание, и определяет допустимые отклонения.
Толщина сухого слоя антифрикционного покрытия, согласно ISO 19840:2012, обычно составляет 5–20 мкм. Достичь равномерной толщины и хорошей адгезии в этом диапазоне возможно только на тщательно обезжиренной и подготовленной поверхности.
Для производственной безопасности и стабильности результата подготовку и сушку деталей проводят в помещении с местной вытяжной вентиляцией и при температуре воздуха 10–30 °C. Перед нанесением покрытия нужно убедиться в отсутствии на детали коррозии, загрязнений и металлической стружки.
При контроле готового покрытия проверяют не только его толщину и внешний вид, но и адгезию методом нормального отрыва по ГОСТ 27890-88. Образцы с плохой адгезией указывают на ошибки в подготовке поверхности и требуют повторения цикла или пересмотра технологии.
Часто задаваемые вопросы
Может ли визуально чистая деталь быть не обезжирена?
Да. Жировая пленка толщиной в несколько микронов невидима для глаза, но полностью блокирует адгезию покрытия. Контроль обезжиренности проводится инструментальными методами - магнитным датчиком, вихревыми токами или методом бета-частиц согласно ISO 2178, ISO 2360, ISO 3543. Визуальной оценки недостаточно.
Почему нельзя просто покрыть деталь через неделю после обезжиривания?
Обработанная поверхность активна и быстро окисляется на воздухе, особенно во влажной среде. Адгезия слоя зависит от времени, прошедшего после подготовки. Нанесение должно произойти в течение 4–8 часов; позже эффект от обезжиривания теряется, и потребуется повторная обработка.
Какая шероховатость нужна для антифрикционного покрытия?
Для надежной адгезии и предотвращения отслаивания под нагрузкой требуется степень подготовки поверхности не ниже Sa 2½, а для ответственных узлов - Sa 3 согласно ISO 8501. Гладкая поверхность (Sa 1) приведет к отслаиванию покрытия в процессе эксплуатации.
Нужна ли термосушка после обезжиривания или достаточно воздушной?
Для большинства деталей достаточна сушка на воздухе 10–30 минут при 10–30 °C. Однако для узлов с глубокими впадинами, сильфонных сборок и других ответственных конструкций рекомендуется дополнительная термосушка при 100–110 °C в течение 15–30 минут для полного удаления влаги и остатков растворителя.
Что произойдет, если не обезжирить деталь перед нанесением покрытия?
Адгезия снизится ниже требуемых 5 МПа, и покрытие начнет отслаиваться при нагреве, под нагрузкой или при вибрации. Срок службы слоя сократится с месяцев или лет до дней или недель. Смазывающие свойства покрытия не проявятся из-за его отсутствия на металле.
Заключение
Правильное обезжиривание деталей перед нанесением антифрикционного покрытия - это не одна из многих операций, а фундамент качества и долговечности защитного слоя. От качества подготовки поверхности зависит адгезия, срок службы и способность покрытия выполнять свою функцию в условиях трения, нагрузки и температурных изменений. Процесс регламентирован стандартами ГОСТ Р 9.404-2022 и ISO 8501 и включает не только обезжиривание, но и удаление окислов, абразивную обработку, контроль шероховатости и соблюдение временных интервалов.
Для инженеров и закупщиков ключевая практическая рекомендация: планируйте производство так, чтобы подготовка и нанесение антифрикционного покрытия следовали одна за другой в течение 4–8 часов, проводите контроль качества подготовки инструментально, а не визуально, и используйте полный цикл очистки вместо однократной протирки. Это гарантирует адгезию не менее 5 МПа и надежную работу покрытия в течение всего срока эксплуатации изделия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.