
Почему показатели смазок в паспортах разных производителей нельзя сравнивать напрямую: разбор методик ГОСТ, DIN и ASTM
Закупщик получил два паспорта смазок: у одной нагрузка сваривания 400 кг, у другой 200 кг. Первая кажется прочнее - но это иллюзия. Цифры могут быть получены по разным стандартам, на разных установках и при разных условиях испытаний. Даже идентичная смазка покажет разные значения, если ее испытать по ГОСТ 9490-75 и по ASTM D 2782: физика процесса различается. Паспортные показатели нельзя сравнивать как обычные числа без знания методики, стоящей за ними.
Статья полезна техническим специалистам, инженерам и закупщикам, которые сталкиваются с выбором между российскими и импортными смазками, а также тем, кто хочет понять, почему в разных паспортах одна и та же характеристика может быть совершенно разной.
Что такое нагрузка сваривания смазки: определение и единицы измерения
Нагрузка сваривания - это наименьшая нагрузка, при которой происходит автоматическая остановка машины трения (момент трения достигает определенного порога) или происходит сваривание шариков.
Это ключевой показатель для оценки противозадирных свойств материала в условиях высоких нагрузок.
Единица измерения - килограммы (кг) или Ньютон (Н). Например, 400 кг и 3920 Н - это приблизительно одно и то же значение.
При определении нагрузки сваривания процесс выглядит так: на 4-шариковой машине трения нижние три шарика вращаются, верхний прижимается к ним. Нагрузка начинается с 1 Н и постепенно возрастает. Если сваривания не происходит, смазка считается очень стойкой. В этом случае за нагрузку сваривания принимают нагрузку, при которой образуется пятно износа диаметром 3 мм и более. Это - условный, а не абсолютный показатель.
Важно понимать: нагрузка сваривания смазки это описание поведения в специфических условиях лабораторного теста, а не гарантия реального поведения в механизме. На практике смазка может отлично работать под нагрузкой, даже если в паспорте стоит относительно низкое значение нагрузки сваривания.
Основные стандарты и методики испытания смазок
Существует несколько основных систем стандартов, по которым испытывают смазки.
Каждая система использует свой аппарат и условия, что приводит к численно разным результатам.
ГОСТ 9490-75 (эквивалент DIN 51 350 и ASTM D 2266)
Это российский стандарт для определения предельной нагрузки и условной нагрузки сваривания. Испытание проводится на 4-шариковой машине трения. Исходная нагрузка составляет 1 Н. Нагрузка постепенно возрастает до тех пор, пока не произойдет сваривание или не образуется пятно износа нужного размера. Рабочая нагрузка для определения индекса задира составляет 196 Н (примерно 20 кгс).
ГОСТ 9490-75 признан эквивалентным DIN 51 350 и ASTM D 2266, поэтому данные, полученные по этому методу в России и в странах ЕС/США, сопоставимы.
ASTM D 2782 (метод Тимкена)
Этот метод используется для оценки противозадирных свойств при критических нагрузках. Машина Тимкена конструктивно отличается от 4-шариковой: здесь нагружается чашка (кольцо) и вращающийся конус под углом. Метод часто применяется в США и в научно-исследовательских целях. Численное значение нагрузки сваривания, полученное по ASTM D 2782, может отличаться от ГОСТ 9490-75 на 50 % в ту или иную сторону.
ASTM D 1831-20 и ASTM D 3233
ASTM D 1831-20 определяет стойкость смазки к качению (изменение консистенции при работе). Если после испытания глубина проникновения конуса (пенетрация) увеличилась более чем на определенную величину, смазка считается нестабильной.
ASTM D 3233 - метод Фалекса, измеряет силу трения и износ на специальной машине. Эти методики отвечают за разные характеристики и не должны сравниваться напрямую с нагрузкой сваривания.
ГОСТ 32323-2013 (идентичен ASTM D 128-08)
Этот стандарт определяет методы анализа компонентного состава смазки: содержание мыла, неомыляемых веществ, воды, щелочи, жирной кислоты и глицерина. При замене смазки важно сверить результаты анализа по этому методу.
Дополнительные тесты
Стойкость к окислению испытывают 100 часов при температуре 99 °C. Результат оценивают по падению давления в аппарате: снижение менее 0,1 бар считается хорошим результатом. Содержание твердых смазочных веществ указывают в процентах, размер частиц измеряют в микрометрах (обычно < 25 мкм).
Почему методики дают разные численные результаты
Основная причина расхождения - конструктивные различия аппаратов.
На 4-шариковой машине точечный контакт между шариками; на машине Тимкена - линейный контакт под углом. Распределение нагрузки, время контакта, тепловыделение - все это различается.
Вторая причина - условия испытания. Стандарты могут предусматривать разные температуры, скорости вращения, время испытания. При повышении температуры большинство смазок размягчаются и выдерживают меньшую нагрузку. При понижении - наоборот, становятся жестче.
Третья причина - критерии определения точки отказа. В ГОСТ 9490-75 это либо физическое сваривание, либо пятно износа диаметром 3 мм. В ASTM D 2782 момент трения достигает определенного порога и машина останавливается автоматически. Критерии близки, но определены по-разному.
Четвертая причина - состав смазки. Синтетические смазки (PAO), синтетические эфиры, минеральные масла по-разному ведут себя под нагрузкой. Твердые частицы (графит, дисульфид молибдена) кардинально меняют результат в зависимости от размера и концентрации.
Поэтому сравнивать паспортные цифры без указания метода - это примерно то же самое, что сравнивать температуру в Цельсиях и Фаренгейтах без перевода.
Как правильно сравнивать показатели смазок разных производителей
Первый шаг - всегда смотреть на методику.
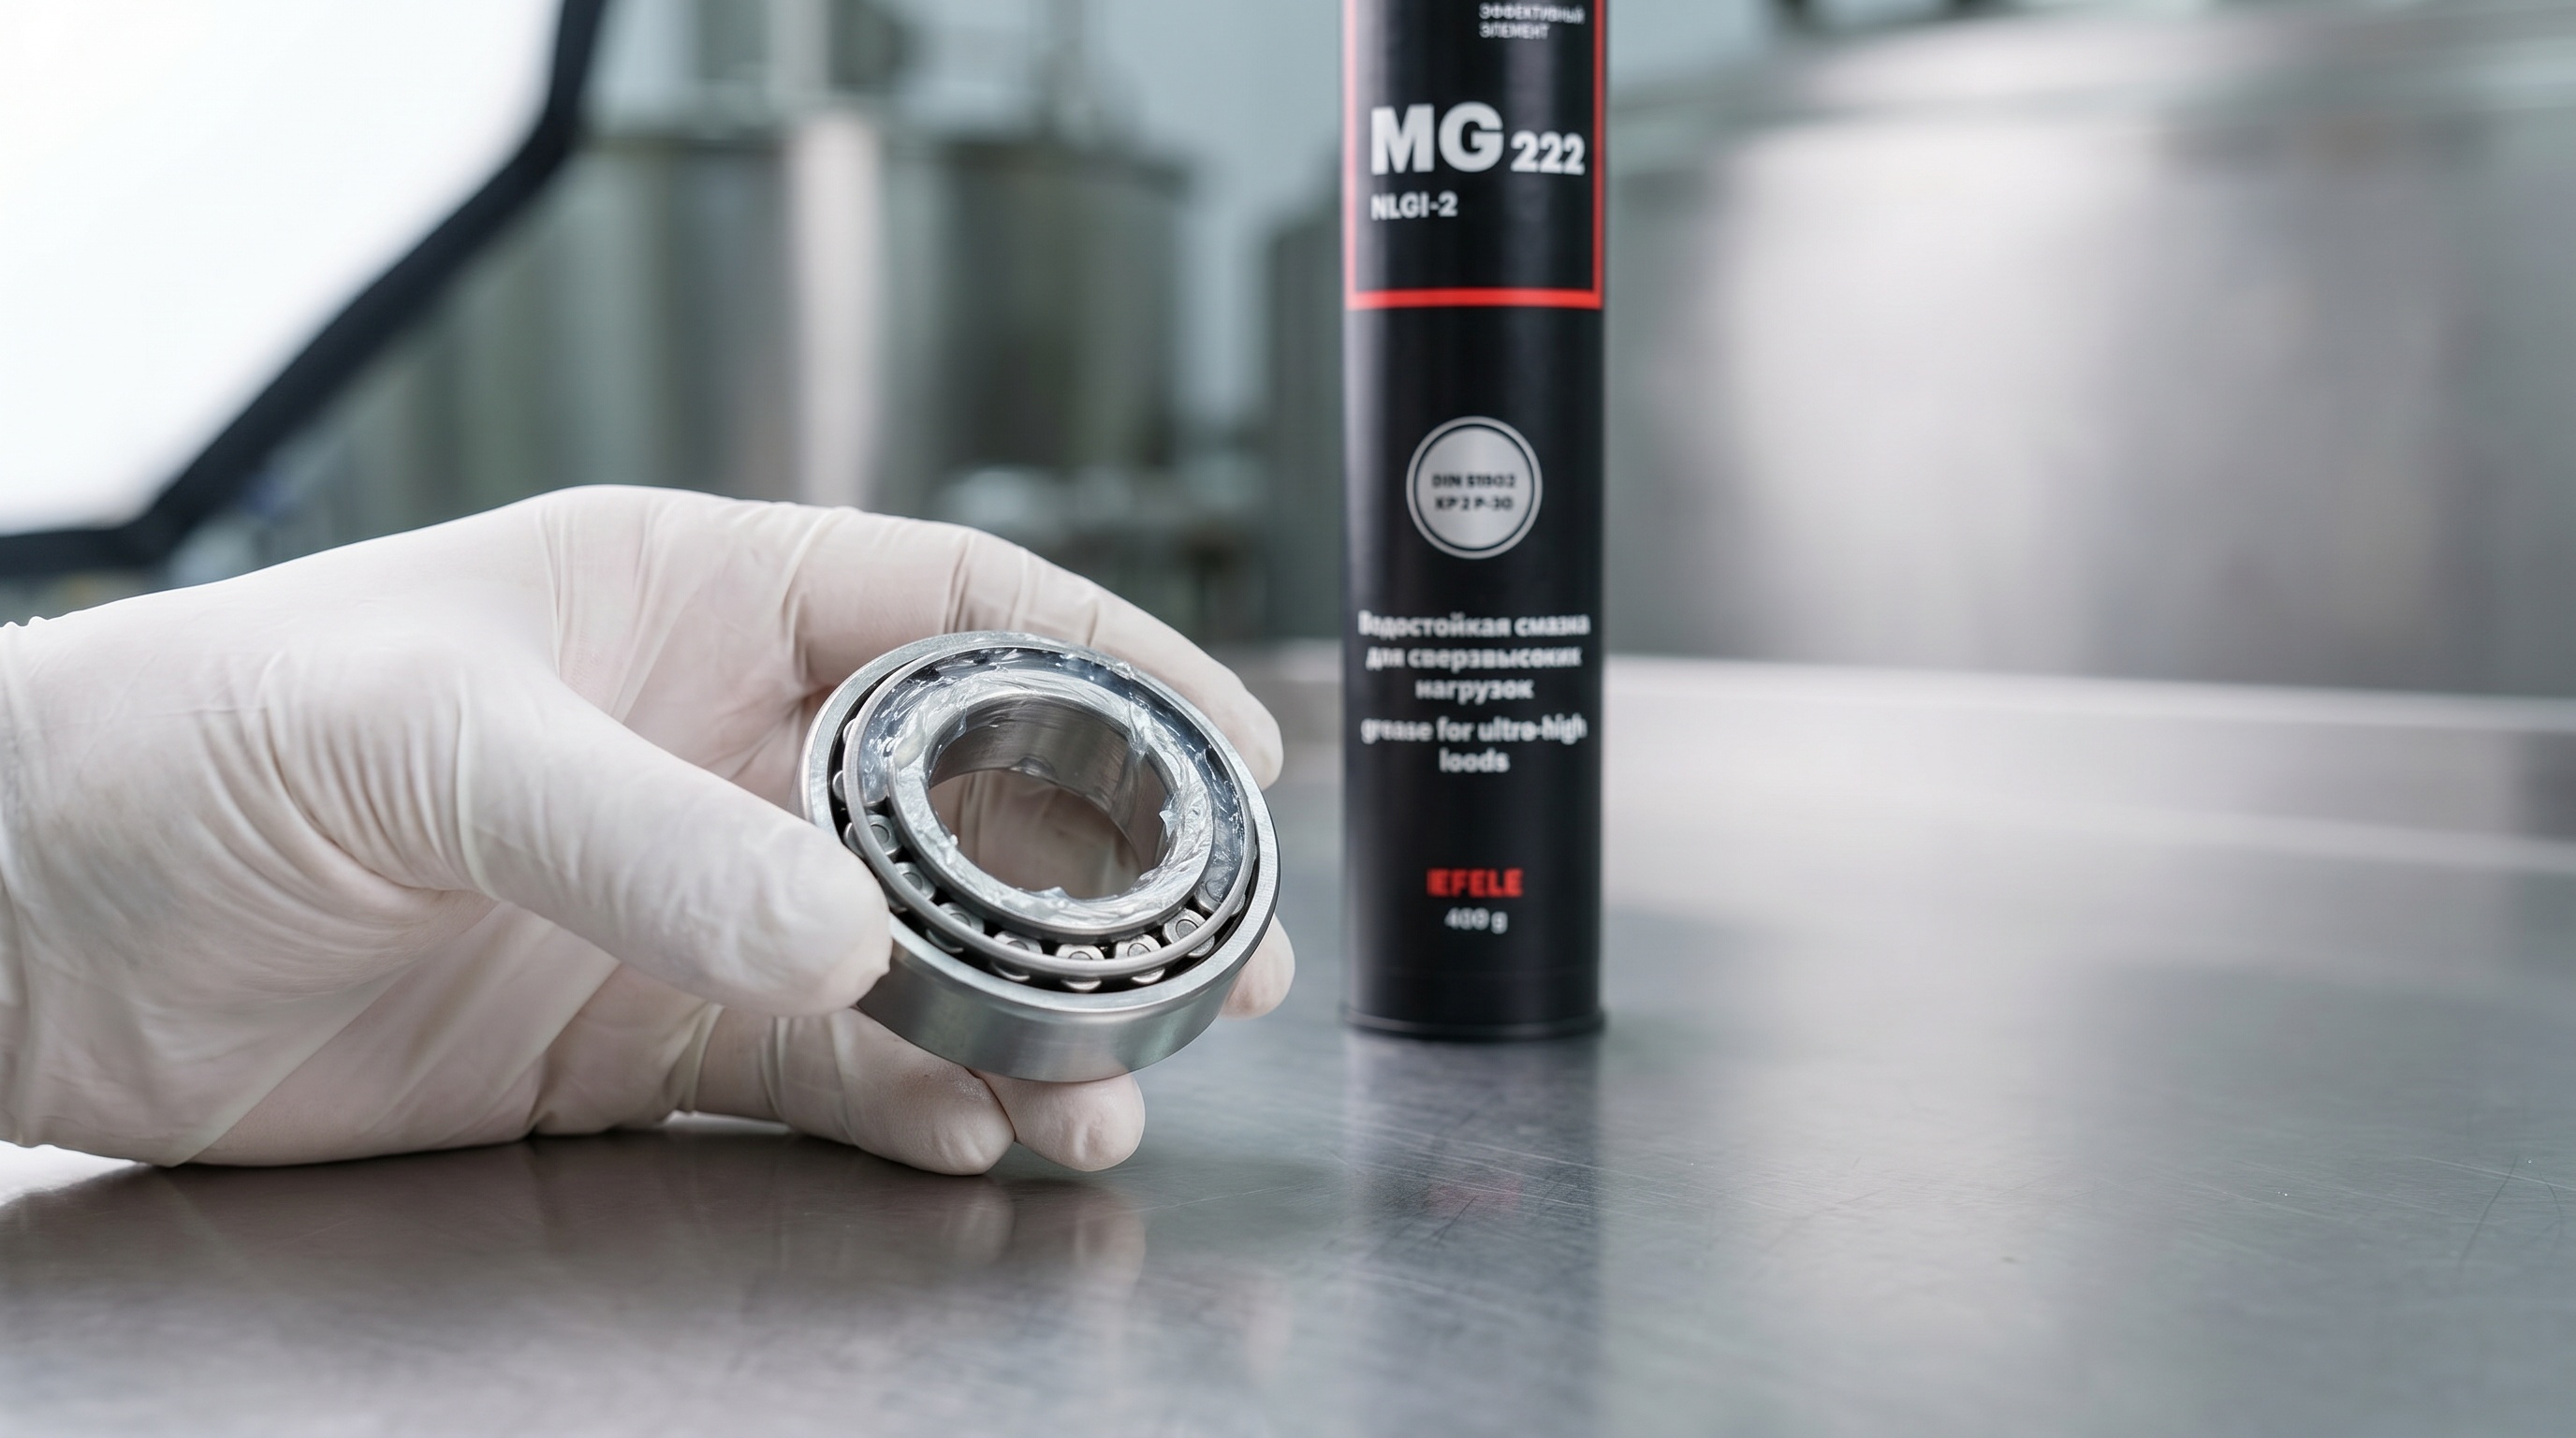
В паспорте должно быть указано, по какому стандарту определена нагрузка сваривания: «ГОСТ 9490-75», «ASTM D 2266» или «ASTM D 2782». Если этой информации нет, обратитесь к производителю.
Второй шаг - сравнивайте внутри одного метода. Две смазки, испытанные по ГОСТ 9490-75, можно сравнивать напрямую. Две смазки, испытанные по ASTM D 2782, - тоже можно. Но смазку, протестированную по ГОСТ, и смазку, протестированную по ASTM D 2782, нельзя сравнивать простым вычитанием.
Третий шаг - посмотрите на полный комплекс показателей. Даже если одна смазка по ГОСТ 9490-75 показывает нагрузку сваривания 300 кг, а другая -450 кг, это не гарантирует, что вторая лучше. Нужно смотреть на индекс задира (характеризует износ при рабочей нагрузке 196 Н), стойкость к окислению (100 часов при 99 °C, падение давления < 0,1 бар), механическую стабильность (изменение консистенции по ASTM D 1831-20), коррозионную стойкость (тест с водно-солевым туманом), содержание и размер твердых добавок.
EFELE MG-222 с нагрузкой сваривания более 6300 Н демонстрирует высокую несущую способность для экстремальных условий эксплуатации. Однако при выборе смазки для конкретного оборудования определяющим фактором должны быть соответствие условиям работы и совместимость с материалами узлов, а не абсолютные цифры.
Четвертый шаг - проверьте совместимость с оборудованием. Даже самая прочная смазка не подойдет, если она несовместима с уплотнениями или покрасочным материалом механизма.
Замена импортной смазки на российскую: на что обратить внимание
Замена смазки от иностранного производителя на российский аналог требует не просто сравнения цифр нагрузки сваривания.
Прежде всего, убедитесь, что новая смазка испытана по методу, эквивалентному импортному прототипу. Если импортная смазка тестировалась по ASTM D 2266, то российскую смазку, испытанную по ГОСТ 9490-75, можно считать сравнимой по этому показателю.
Во-вторых, сверьте весь комплекс данных: нагрузку сваривания (по одному методу), индекс задира, стойкость к окислению в идентичных условиях (100 часов, 99 °C), механическую стабильность, компонентный состав по ГОСТ 32323-2013 (эквивалент ASTM D 128), коррозионную стойкость в условиях вашего оборудования (влажность, морской климат, контакт с солью).
В-третьих, договоритесь с производителем новой смазки о пробном периоде или малом объеме закупки. На реальном оборудовании смазка может показать себя совсем иначе, чем в лабораторных условиях.
В-четвертых, учитывайте температурный диапазон работы вашего механизма. Нагрузка сваривания измеряется при одной температуре (обычно 40 °C), но ваше оборудование может работать при -20 °C или +80 °C. Проверьте в паспорте, при каких условиях определены показатели.
Наконец, если вы переходите с минеральной смазки на синтетическую или наоборот, полностью вычистите узел. Смешивание разных типов смазок нежелательно.
Частые ошибки при выборе смазки по паспортным данным
Закупщик видит в одном каталоге «400 кг», в другом - «200 кг» и думает, что первая смазка в два раза прочнее.
На самом деле, если первая испытана по ASTM D 2782, а вторая - по ГОСТ 9490-75, то они могут быть примерно одного уровня по реальной несущей способности.
Другая распространенная ошибка - игнорирование индекса задира. Нагрузка сваривания - это максимум, при котором смазка еще держит. А вот при рабочей нагрузке 196 Н смазка должна обеспечить минимальный износ. Это определяет индекс задира. Смазка с высокой нагрузкой сваривания, но плохим индексом задира, будет быстро истираться в условиях длительной работы.
Недостаточное внимание к стойкости к окислению приводит к преждевременному старению смазки. Если смазка окисляется быстро, через несколько месяцев работы в жарком климате ее противозадирные свойства упадут.
Забывчивость про коррозионную стойкость часто приводит к ржавчине под смазкой. Даже хорошая по противозадирности смазка, если имеет плохую коррозионную стойкость, оставит металл без защиты.
Несовместимость с материалами узлов может привести к набуханию резиновых уплотнений, отслаиванию покрытия или коррозии при контакте с определенной краской. Всегда проверяйте совместимость в техническом описании.
Часто задаваемые вопросы
Что такое нагрузка сваривания смазки и как она определяется?
Нагрузка сваривания - это наименьшая нагрузка, при которой происходит сваривание шариков на 4-шариковой машине трения или образуется пятно износа диаметром 3 мм. Определяется по стандартам ГОСТ 9490-75, ASTM D 2266 (4-шариковая машина) или ASTM D 2782 (машина Тимкена). Это условный показатель, характеризующий способность смазки выдерживать высокие нагрузки в специфических условиях испытания, а не реальную прочность в механизме.
Почему одна и та же смазка показывает разные значения нагрузки сваривания при испытании по разным стандартам?
Это происходит из-за различий в конструкции аппаратов (4-шариковая машина и машина Тимкена работают по-разному), условиях испытания (температура, скорость), критериях определения отказа и влияния состава смазки (синтетика, минеральное масло, присадки) на поведение под нагрузкой. Одна и та же смазка может показать 350 кг по ГОСТ и 250 кг по ASTM D 2782 - это нормально и не означает ошибку в тестировании.
Как правильно выбрать смазку при замене импортного аналога на российскую?
Сравнивайте не только нагрузку сваривания, но и методику испытания, индекс задира, стойкость к окислению (100 часов при 99 °C), механическую стабильность, компонентный состав и коррозионную стойкость. Убедитесь, что новая смазка испытана по методу, эквивалентному импортному образцу. При возможности, сделайте пробное внедрение на небольшом объеме.
Может ли смазка с низкой нагрузкой сваривания быть лучше, чем с высокой?
Да, если условия эксплуатации того требуют. Например, для подшипников качения при средних нагрузках и высокой скорости вращения нужна текучая смазка с хорошей стабильностью к качению и низкой коррозионностью, а не жесткая смазка с экстремальной нагрузкой сваривания. Нагрузка сваривания - один из множества параметров, выбор должен быть комплексным.
На какие еще показатели в паспорте смазки обратить внимание помимо нагрузки сваривания?
Обратите внимание на индекс задира (износ при рабочей нагрузке 196 Н), стойкость к окислению, температурный диапазон применения, коррозионную стойкость, механическую стабильность (изменение консистенции при работе), содержание щелочи и воды. Для пищевого оборудования проверьте наличие допуска H1 или 3H.
Заключение
Паспортные показатели смазок разных производителей нельзя сравнивать как простые числа, потому что они определяются по разным методикам испытаний. Одна и та же смазка может показать разные значения нагрузки сваривания в зависимости от того, испытана она по ГОСТ 9490-75 или ASTM D 2782. Нагрузка сваривания - это не абсолютная прочность, а условный показатель, полученный в специфических лабораторных условиях.
При выборе смазки и при замене импортного аналога на российский всегда проверяйте не только значение нагрузки сваривания, но и методику испытания, полный комплекс показателей (индекс задира, стойкость к окислению, коррозионная стабильность) и совместимость с вашим оборудованием. Если паспорт не содержит информацию о методе испытания, обратитесь напрямую к производителю или к его дилеру - это поможет сделать правильный выбор и избежать дорогостоящих ошибок при внедрении новой смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.