
Почему пескоструйная обработка не всегда подходит для мелких высокоточных деталей
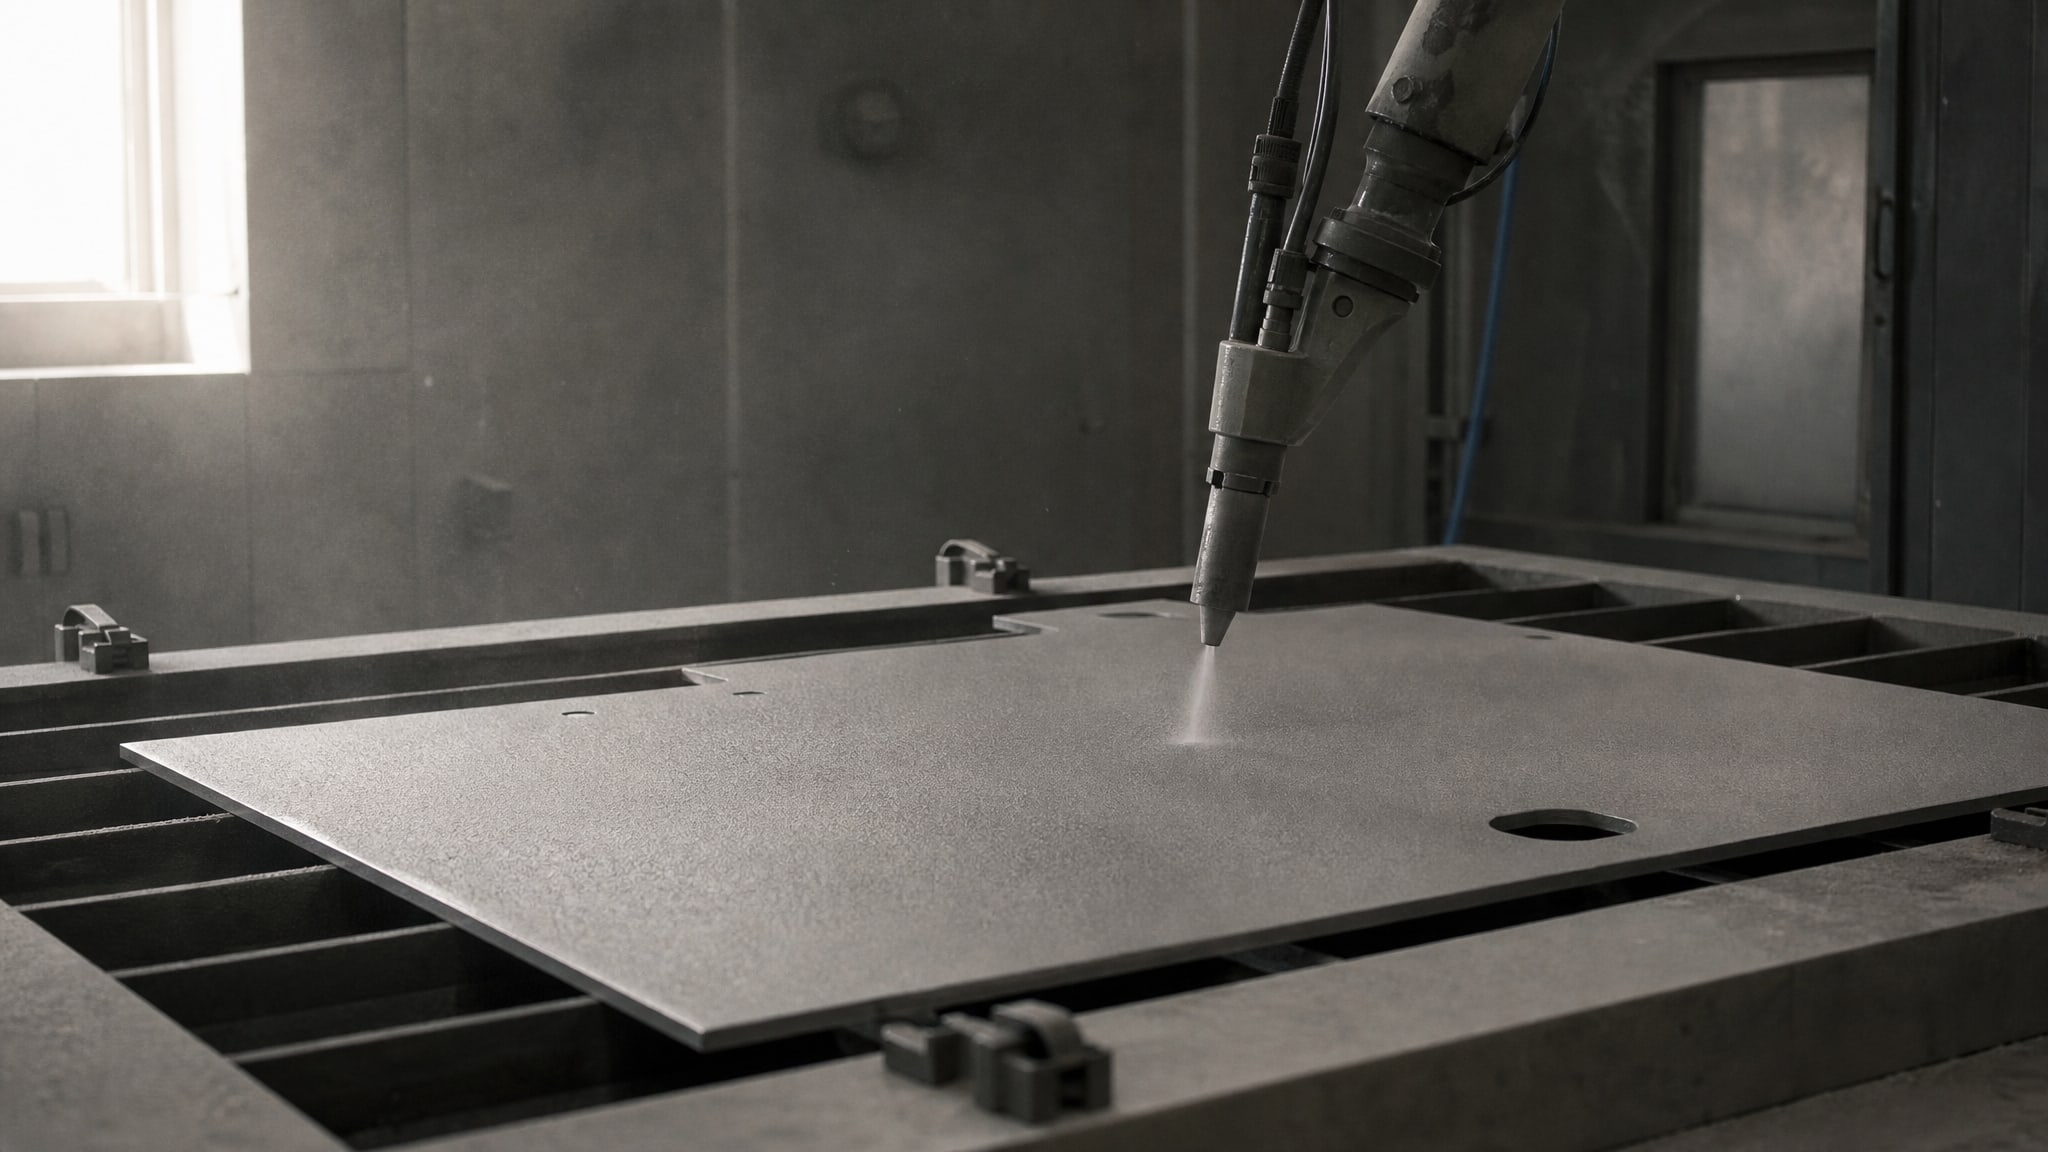
Антикоррозийная обработка деталей - один из ключевых этапов производства, обеспечивающий долговечность и надежность оборудования. Пескоструйная обработка долгое время считалась универсальным решением для подготовки поверхности перед нанесением покрытия. Однако при работе с мелкими высокоточными деталями этот метод часто становится причиной проблем: деформации геометрии, потери точности, повреждения рабочих поверхностей. Инженеры и закупщики промышленного сектора сталкиваются с дилеммой: нужна антикоррозийная защита, но классический пескоструй может испортить конечный результат. В этой статье разберем, почему абразивная струя не всегда совместима с точными деталями, какие параметры обработки критичны, и какие альтернативы позволяют достичь надежной коррозионной защиты без риска для геометрии.
Для специалистов, отвечающих за выбор технологии подготовки поверхности и защиты закладных деталей от коррозии, правильное решение напрямую влияет на производительность и себестоимость.
Когда пескоструй работает и почему он популярен
Пескоструйная обработка - один из самых распространенных способов подготовки поверхности перед нанесением защитных покрытий.
Метод эффективен для удаления окалины, ржавчины, старого покрытия и загрязнений с больших плоских и объемных деталей. Абразивная струя под давлением создает необходимую шероховатость, которая улучшает адгезию (сцепление) последующего покрытия с основным металлом.
Для стандартных изделий среднего размера из углеродистой стали пескоструй дает предсказуемый результат. Процесс полностью удаляет коррозионные очаги и создает чистую, готовую к покрытию поверхность. Именно поэтому метод получил широкое распространение на предприятиях, специализирующихся на серийном производстве.
Однако универсальность этого подхода - иллюзия. То, что работает для листового проката или толстостенного профиля, становится проблемой при работе с мелкими, точными или хрупкими деталями.
Почему мелкие высокоточные детали требуют другого подхода
Мелкие высокоточные детали - болты крепления, шпильки, стержни малого диаметра, детали узловых соединений - имеют критичные допуски и посадочные поверхности.
Для них даже небольшое отклонение от номинальной геометрии недопустимо.
При пескоструйной обработке абразивная струя действует неравномерно. На выступающих углах и кромках энергия воздействия выше, что приводит к локальной потере материала. На тонких и полых элементах давление струи может вызвать деформацию. На поверхностях с точными посадочными размерами глубокая шероховатость, создаваемая грубым абразивом, искажает геометрию сопряжения.
Кроме того, при обработке мелких деталей сложнее контролировать однородность воздействия. Даже в камерной установке (где детали обрабатываются в изолированном объеме) невозможно гарантировать, что каждая сторона детали получит одинаковое давление и время обработки. Результат - непредсказуемая шероховатость и риск микротрещин на поверхности.
Для нержавеющей стали и других коррозионностойких материалов риск еще выше: абразив может повредить защитный оксидный слой, который и обеспечивает основную коррозионную стойкость. После пескоструя на поверхности нержавейки остаются микротрещины и локальные очаги окисления, что ускоряет начало коррозии в будущем.
Влияние параметров обработки: зернистость, давление и материал
Успех пескоструйной обработки зависит от трех взаимосвязанных параметров: размера зерна абразива, рабочего давления и характеристик материала детали.
Размер зерна и шероховатость. Крупный абразив (диаметр 1–2 мм и более) быстро удаляет загрязнения, но создает глубокую, неравномерную шероховатость. Тонкий абразив (0,1–0,3 мм) оставляет более гладкую поверхность, но требует больше времени и давления. Для мелких высокоточных деталей нужен баланс: достаточная шероховатость для адгезии покрытия, но без перегрузки материала.
Давление струи. Стандартное давление для пескоструя составляет 6–8 бар, однако оно может колебаться. Высокое давление ускоряет обработку, но повышает риск повреждения, особенно на деталях толщиной менее 1 мм. Низкое давление снижает агрессивность, но требует увеличения времени и количества проходов, что удорожает процесс.
Материал детали. Мягкие металлы (алюминий, медь) и детали из нержавеющей стали требуют меньшего давления и более тонкого абразива. На углеродистой стали можно применять более агрессивные режимы.
При подготовке к нанесению микронной толщины покрытия (тонкие, защитные антикоррозионные слои в диапазоне 5–50 микрон) контроль шероховатости становится еще более критичным. Слишком грубая поверхность создает неравномерное распределение тонкого покрытия, что снижает его защитные свойства. Слишком гладкая поверхность дает плохую адгезию, и покрытие отслаивается.
Технические и организационные ограничения пескоструя для мелких деталей
Помимо риска повреждения, пескоструй имеет практические ограничения при работе с мелкими партиями или отдельными деталями.
Необходимость специализированного оборудования. Для безопасной обработки мелких деталей требуется закрытая камера, где изолирована зона работ. Открытая пескоструйка непригодна: абразивная пыль распространяется в цех, загрязняет соседние участки и представляет опасность для здоровья. Камерное оборудование дорого, требует регулярного обслуживания и место в производственном помещении.
Пылеобразование и требования к безопасности. При пескоструйной обработке образуется интенсивное облако абразивных частиц. Для защиты персонала требуются средства индивидуальной защиты, вентиляционные системы и пылеулавливающие установки. В замкнутом пространстве цеха это - дополнительные инвестиции в инфраструктуру.
Расход абразива и энергоемкость. Абразив используется один раз и требует постоянной замены. Компрессор должен обеспечивать стабильный расход воздуха под давлением, что значительно увеличивает энергозатраты. Для объемов обработки в несколько сотен килограммов в месяц это заметно влияет на себестоимость.
Контроль и унификация. Достичь единообразной шероховатости на партии мелких деталей сложнее, чем на крупных. Требуется постоянная калибровка оборудования, проверка давления, смена абразива, переподготовка оператора. Даже небольшое изменение давления или размера зерна дает разные результаты на разных деталях партии.
Альтернативные методы защиты деталей от коррозии без агрессивной абразивной обработки
Для мелких высокоточных деталей и элементов, где сохранение геометрии критично, существуют альтернативы пескоструйной обработке.
Химические методы очистки. Деметаллизирующие и травящие растворы удаляют окисную пленку без механического воздействия. Процесс контролируется временем погружения и температурой, что дает более предсказуемый результат. Однако химические методы требуют аккуратной работы с реактивами и последующей нейтрализацией.
Мягкие абразивные методы. Вместо острого кварцевого песка используются округлые абразивные частицы (пластиковые или резиновые гранулы), которые удаляют загрязнения, но не врезаются в поверхность. Такие методы подходят для нержавеющей стали и цветных металлов, но менее агрессивны к углеродистой стали.
Электрохимическая полировка и пассивация. Для нержавеющей стали и специальных сплавов электрохимическая полировка не только удаляет загрязнения, но и выравнивает микротопографию поверхности, улучшая коррозионную стойкость. Этот метод требует специального оборудования, но гарантирует высокое качество.
Ультразвуковая очистка. Применяется для удаления загрязнений, масел и частиц с поверхности мелких и сложногеометричных деталей. Не требует механического или абразивного воздействия, сохраняет все допуски и размеры.
Защитные покрытия без предварительной абразивной обработки. Современные составы позволяют наносить антикоррозионные пленки непосредственно на обезжиренную поверхность. Антифрикционные сухие покрытия создают тонкую защитную пленку, которая обеспечивает долговременную защиту закладных деталей от коррозии без изменения геометрии. Такие решения особенно полезны для деталей крепления ригелей фундаментов и других узловых элементов, где точность и надежность сцепления критичны. В производственных условиях на большинстве участков металлообработки прижился именно такой подход: минимальная предварительная подготовка и максимально тонкое, предсказуемое нанесение защиты.
Ошибки при выборе пескоструя для точных деталей
Закупщики и техспециалисты часто допускают типовые ошибки, выбирая пескоструй по инерции или из-за неправильного понимания требований.
Ошибка 1: применение универсального абразива. Многие предприятия покупают один вид абразива и используют его для всех типов деталей. Результат - либо недостаточная очистка крупных элементов, либо повреждение мелких.
Ошибка 2: экономия на регулировке оборудования. Если не проводить калибровку давления и проверку размера зерна перед каждой партией, качество обработки падает непредсказуемо. Это позже приводит к браку и перерасходу материала.
Ошибка 3: использование открытой пескоструйки в цехе. Попытка обработать мелкие детали на открытой установке приводит к загрязнению окружающего пространства, конфликтам с соседними участками и штрафам за нарушение норм безопасности.
Ошибка 4: игнорирование требований к постобработке. После пескоструя поверхность покрыта абразивной пылью. Если не провести промывку и сушку, покрытие будет нанесено поверх грязи, что снизит адгезию.
Ошибка 5: выбор пескоструя как единственной подготовки к тонким покрытиям. Для микронных толщин покрытия шероховатость, созданная грубым пескоструем, часто избыточна. Результат - неравномерное распределение и отслаивание.
Способы защиты деталей от коррозии при отказе от пескоструя
Если отказываться от пескоструя нельзя по техническим причинам (например, детали сильно закоррозили), нужно использовать щадящие режимы и комбинировать методы.
Двухэтапная обработка. Сначала грубая абразивная обработка под контролем давления, затем мягкая абразивная или химическая очистка для выравнивания поверхности. Такой подход снижает агрессивность пескоструя на финальном этапе.
Локальная защита критичных поверхностей. На посадочных размерах и точных сопряжениях перед пескоструем наклеивают маски, которые защищают эти зоны от воздействия абразива.
Контроль остаточной влаги и жира. После пескоструя поверхность должна быть не только чистой, но и сухой. Избыточная влага или абразивная пыль ухудшают адгезию покрытия. Для мелких деталей рекомендуется промывка в ультразвуковой ванне и сушка горячим воздухом.
Правильный выбор покрытия. Защитный состав должен хорошо смачивать поверхность, даже если шероховатость не идеальна. Для этого используют грунтовки с высокой поверхностной активностью, которые заполняют микронеровности и образуют равномерную пленку.
Часто задаваемые вопросы
Почему пескоструй опасен для нержавеющей стали?
Нержавеющая сталь защищена от коррозии тончайшим оксидным слоем (пассивной пленкой толщиной в несколько нанометров). Пескоструй механически нарушает этот слой, создавая микротрещины и обнажая активный металл. После обработки на поверхности образуются локальные очаги окисления, которые ускоряют начало питтинговой коррозии. Для нержавейки предпочтительнее химическая или электрохимическая очистка.
Какую шероховатость создает пескоструй и почему она важна?
Размер зерна абразива определяет глубину воздействия. Крупный абразив (1–2 мм) создает шероховатость Ra 6–12 микрон, мелкий (0,1–0,3 мм) - Ra 1–3 микрона. Для тонких микронных покрытий требуется более гладкая поверхность (Ra не выше 3–4 микрон), чтобы покрытие распределялось равномерно. Слишком грубая поверхность создает пики, которые остаются незащищенными, и впадины, где скапливается влага.
Может ли пескоструй испортить детали крепления?
Да, при неправильных режимах. Болты, шпильки и другие крепежные детали часто имеют резьбу или малый диаметр стержня. Пескоструй под давлением может сорвать острые кромки резьбы, увеличить допуск на сопряжении или вызвать микротрещины на поверхности. Для таких деталей рекомендуется обработка в щадящем режиме или альтернативные методы.
Как долго держится защитное покрытие после пескоструя?
Долговечность покрытия зависит от качества подготовки и условий эксплуатации. Правильно очищенная поверхность с равномерной шероховатостью и хорошей адгезией покрытия обеспечивает защиту от 2 до 10 лет в зависимости от агрессивности среды. Однако если шероховатость неравномерна или на поверхности остаются загрязнения, покрытие может отслоиться за несколько месяцев.
Почему химическая очистка предпочтительнее для мелких деталей?
Химическая очистка не воздействует механически, поэтому сохраняет геометрию и допуски деталей. Процесс контролируется временем и температурой, что дает предсказуемый результат. Для мелких и высокоточных элементов это критично. Недостаток - требуется работа с реактивами и последующая нейтрализация, что усложняет процесс.
Заключение
Пескоструйная обработка - мощный инструмент для подготовки крупных и среднеразмерных деталей, но не универсальное решение. Для мелких высокоточных деталей, особенно при нанесении микронной толщины защитного покрытия, абразивная струя часто становится причиной проблем: потери геометрии, неравномерной адгезии, микротрещин на поверхности. Выбор способа антикоррозийной защиты должен учитывать размер детали, материал, точность допусков и требуемое качество покрытия.
Правильный подход - оценить конкретные условия задачи: если мелкие высокоточные детали требуют коррозионной защиты без риска повреждения геометрии, стоит рассмотреть альтернативные методы (химическую очистку, мягкие абразивы, ультразвуковую промывку) или щадящие режимы пескоструя. На практике многие производства совмещают деликатную предварительную обработку с прямым нанесением тонких защитных покрытий, отказываясь от избыточной агрессивности. Этот подход экономит время, снижает брак и гарантирует надежную защиту деталей крепления и узловых элементов от коррозии на весь период эксплуатации. Следующий шаг - провести аудит текущей технологии подготовки поверхности на вашем участке и согласовать параметры обработки (давление, размер зерна, время экспозиции) с требованиями конкретных деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.