
Почему инженеры выбирают смазки определенных цветов для процесса сборки
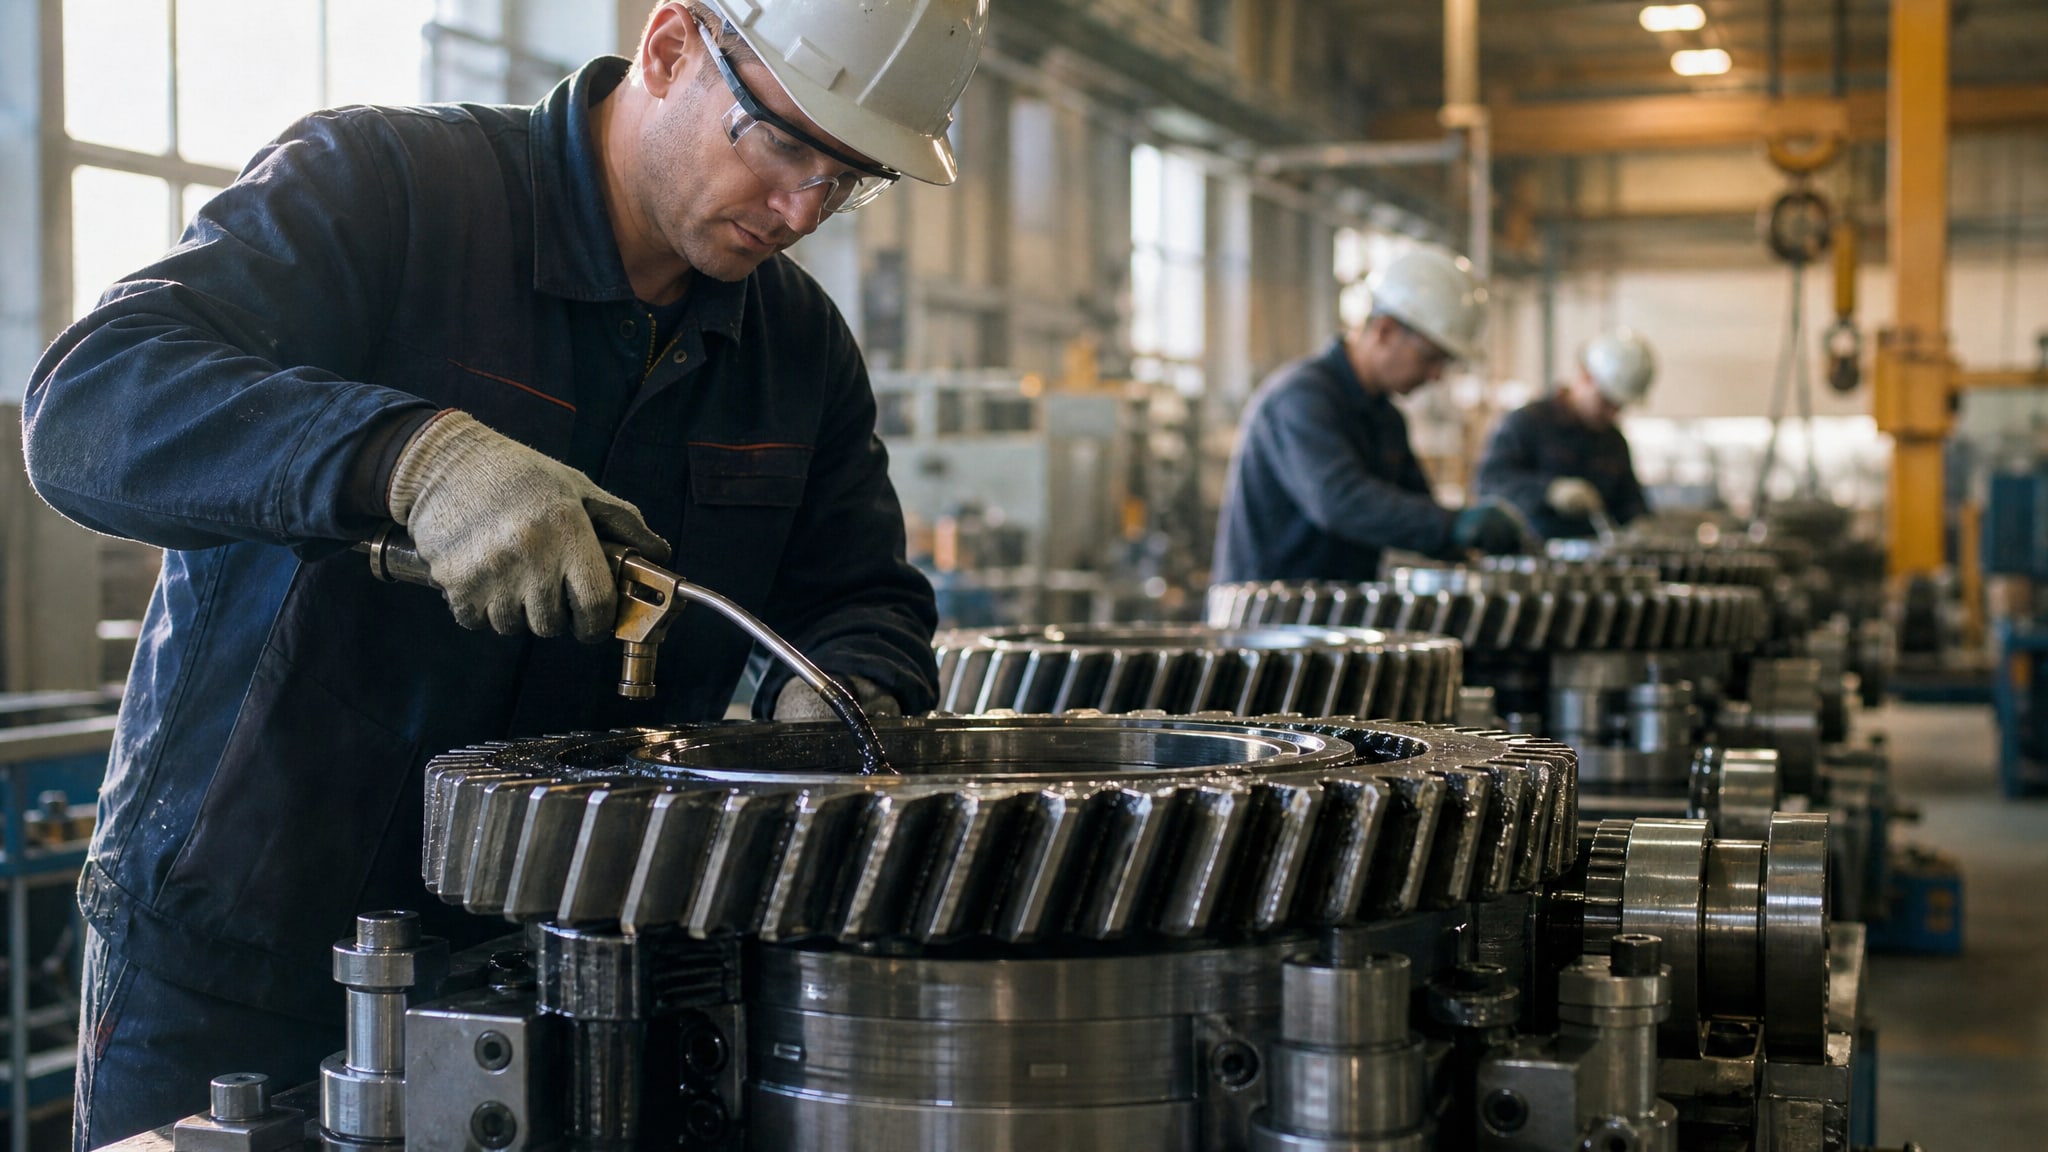
Выбор смазки для монтажных операций и сборки - это не вопрос эстетики. Цвет пластичной смазки отражает ее химический состав, тип загустителя и присадок, которые определяют антифрикционные и противозадирные свойства. Инженеры и снабженцы в производстве сознательно подбирают смазку по цвету как по визуальному маркеру состава: черная обычно указывает на наличие дисульфида молибдена (MoS₂), бежевая или коричневая - на кальциевый загуститель, белая или прозрачная - на литиевую основу без MoS₂. Эта практика экономит время при идентификации и снижает риск применить неподходящий материал на высоконагруженном узле.
Статья разбирает, почему профессионалы ориентируются на цвет смазки в сборочных работах, какие свойства за этим стоят, и как избежать типичных ошибок при выборе. Материал адресован техническим специалистам, инженерам и закупщикам, которые подбирают смазки для критичных операций монтажа и хотят понимать связь между окраской и рабочими характеристиками.
Молибден в смазках: связь цвета и свойств
Дисульфид молибдена - это минеральное соединение, которое действует как твердый смазант в пластичных смазках.
Его черный цвет легко узнаваем на производстве, и именно по этому признаку техники быстро определяют, содержит ли смазка MoS₂ или нет. Однако цвет - это только первый сигнал; реальное качество работы смазки зависит от других параметров.
В готовых смазках концентрация MoS₂ обычно составляет 2–3% по массе; это оптимальное соотношение, при котором молибден улучшает антифрикционные свойства, но не нарушает консистенцию и стабильность базового масла. При превышении этой доли смазка становится нестабильной, теряет однородность и может разрушиться при хранении или механическом воздействии.
Коэффициент трения для MoS₂-материалов колеблется в диапазоне 0,03–0,06, что почти в 5–10 раз ниже, чем у гладкого стального контакта. Это означает, что смазка с молибденом существенно снижает энергию, теряемую на трение при сборке и монтаже, а также защищает сопрягаемые поверхности от задира и схватывания при ударных нагрузках.
Рабочий диапазон MoS₂-материалов простирается от −180 до +400 °C, что позволяет использовать такие смазки в экстремальных условиях. Однако это не означает, что любая MoS₂-смазка пригодна для любой температуры - температура каплепадения конкретного продукта все равно остается ключевым ограничением. Например, смазка с MoS₂ на литиевом загустителе может иметь каплепадение только 185 °C, тогда как температура использования диапазона составляет −40…+120 °C, и это ограничение проектировщик обязан учитывать при расчете запаса.
Как цвет смазки указывает на тип загустителя и основу
Цвет пластичной смазки напрямую связан с типом загустителя, который определяет многие ее рабочие свойства.
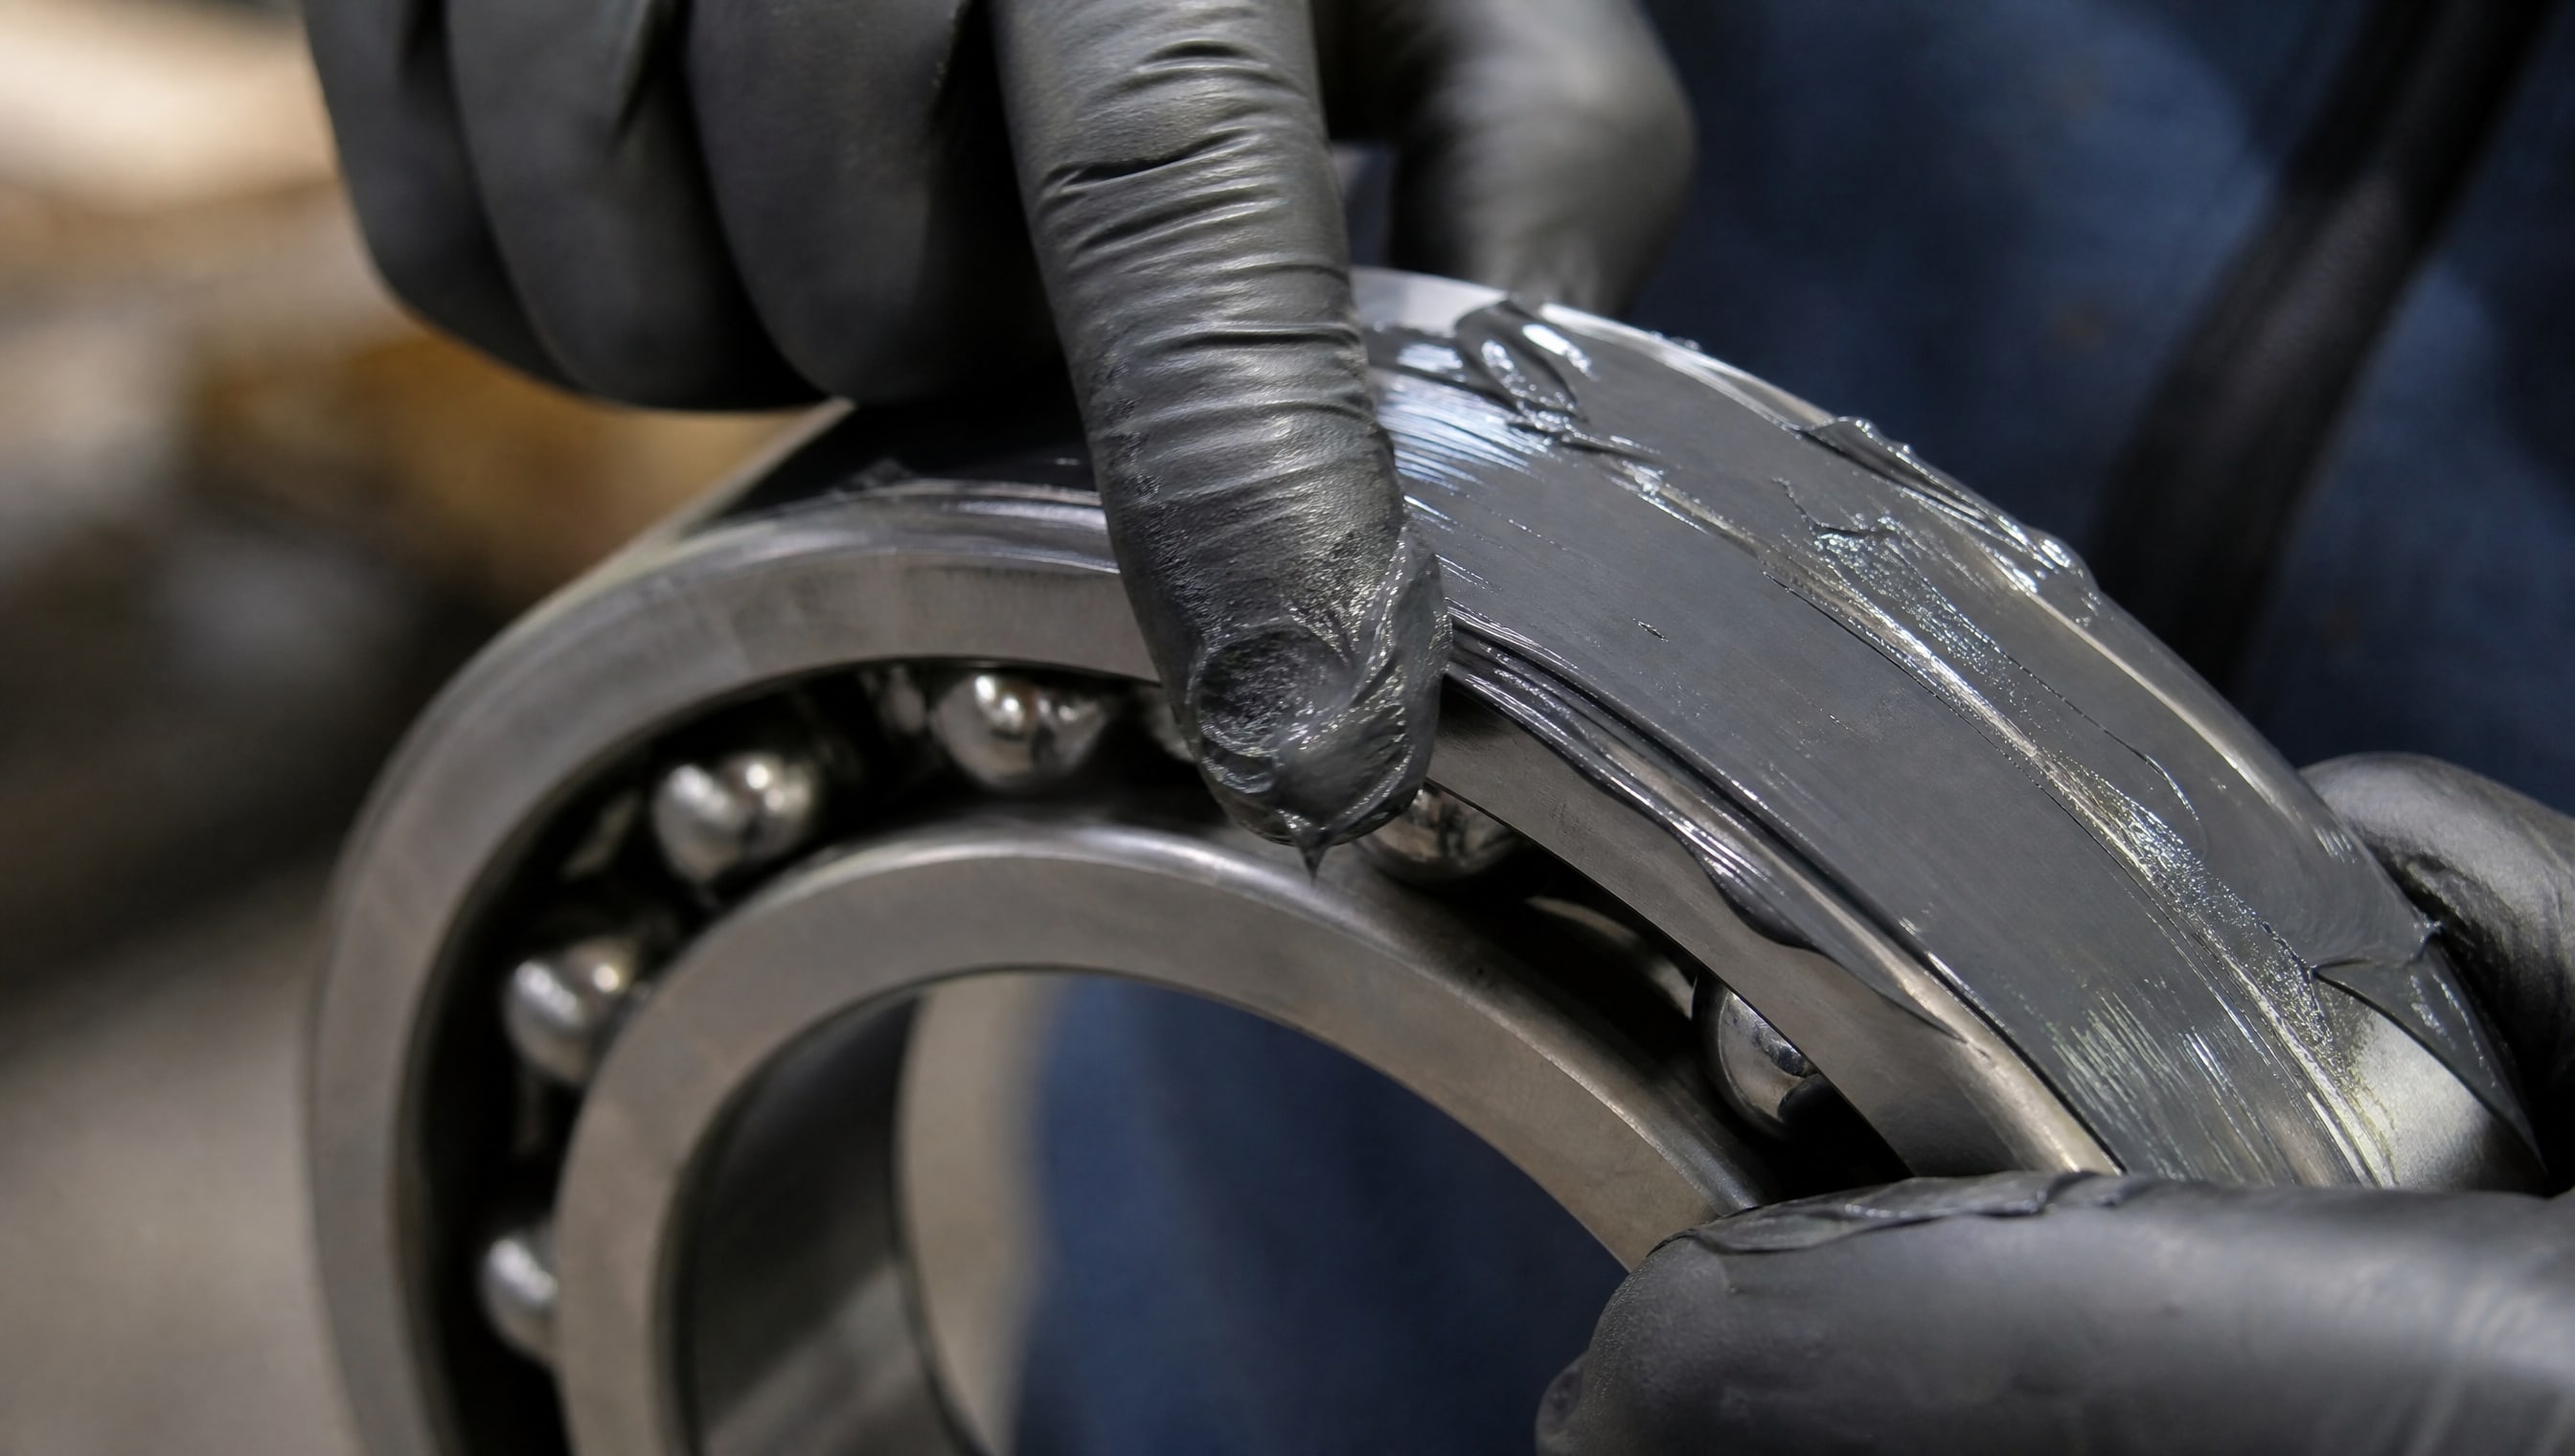
Эта связь известна специалистам и позволяет им безошибочно выбирать материал без необходимости каждый раз обращаться к полной спецификации.
Черные и темно-серые смазки обычно содержат дисульфид молибдена. Пример: литиевая смазка с MoS₂ имеет черный цвет, загуститель типа 12-гидроксистеарата лития, плотность 0,72–0,78 г/см³, пенетрацию 150–180 единиц и температуру каплепадения 185 °C. Этот состав подходит для узлов сборки с умеренными нагрузками и температурой до +120 °C.
Бежевые, светло-коричневые и коричневые смазки чаще всего производятся на основе кальциевого загустителя, особенно на сульфонате кальция. Кальциевые смазки славятся водостойкостью и способностью выдерживать очень высокие нагрузки благодаря коллоидной структуре загустителя. Они хорошо работают во влажной среде и при контакте с брызгами воды или дождевой влагой, чего нельзя сказать о литиевых аналогах. Однако температурный диапазон кальциевых смазок обычно уже: рабочая область часто ограничена −20…+80 °C, тогда как у литиевых - −30…+110 °C или шире.
Белые и полупрозрачные смазки - это обычно чистые литиевые смазки без MoS₂, применяемые в узлах со средними нагрузками и там, где требуется чистота (пищевая промышленность, парфюмерия, фармацевтика). Отсутствие молибдена означает, что такая смазка полагается только на вязкость базового масла и на структурные свойства загустителя для защиты от трения.
Важный момент: один и тот же цвет у разных производителей может соответствовать разным составам. Поэтому при переходе с одного поставщика на другого или при замене одной смазки на другую необходимо внимательно проверить паспорт, убедиться в совместимости материалов и при необходимости провести испытание на совместимость перед полномасштабным внедрением.
Смазка с дисульфидом молибдена в сборочных и монтажных операциях
Сборка узлов - это критичная операция, где смазка должна выполнять несколько задач одновременно: снижать трение при посадке деталей, защищать поверхности от микросвариваний, предотвращать коррозию и оставаться на месте после завершения сборки.
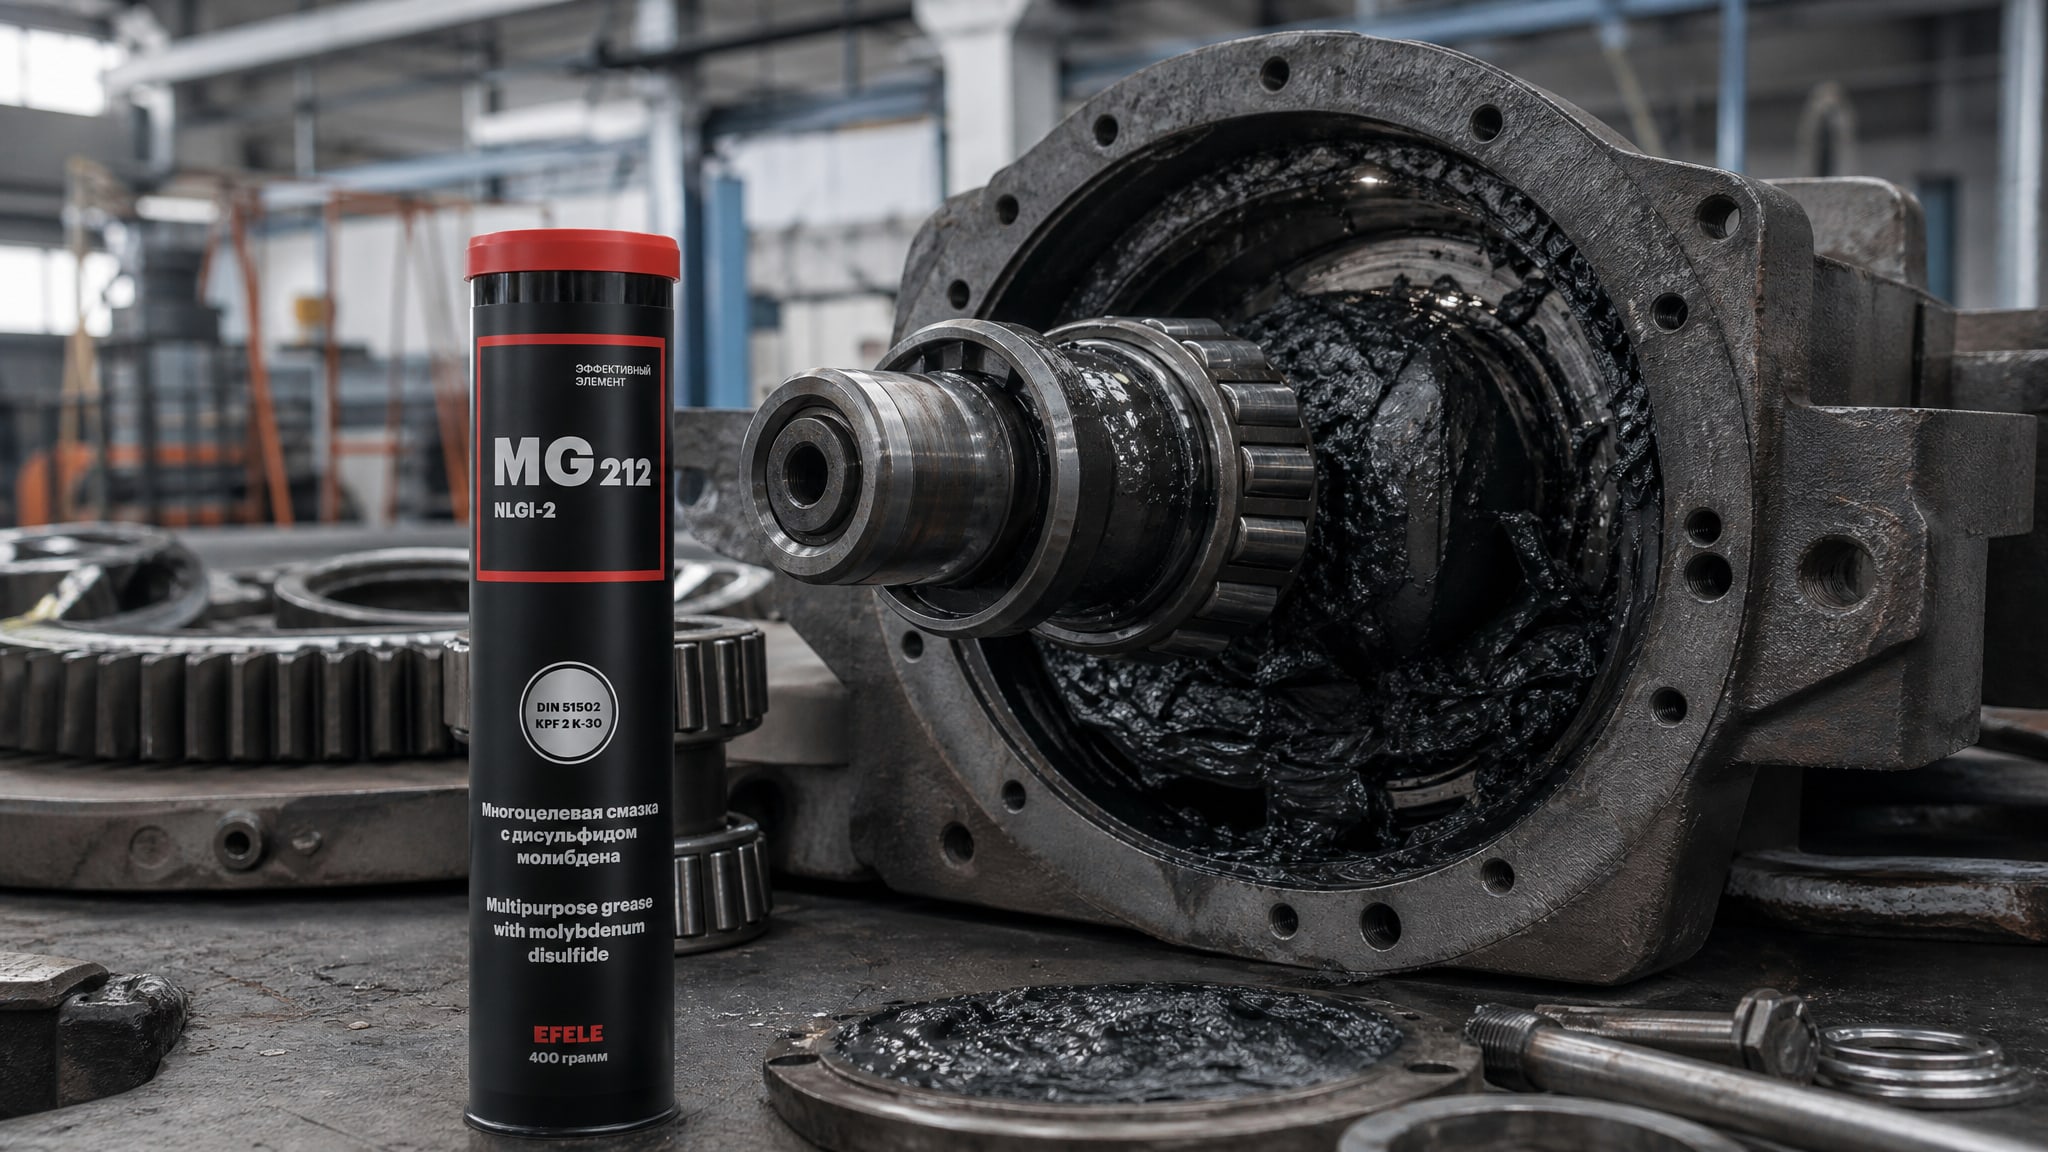
Смазка с дисульфидом молибдена идеально подходит для таких работ благодаря своим антифрикционным и противозадирным свойствам.
При монтаже ШРУСов (шарниров равных угловых скоростей), редукторов, подшипников и сопряжений с высоким контактным давлением MoS₂-смазки заметно снижают усилие на сборку и уменьшают риск задира металла. Коэффициент трения 0,03–0,06 означает, что детали скользят относительно друг друга более плавно, без заеданий и рывков. Это особенно важно при посадке с натягом, когда между внутренней и наружной поверхностями практически нет зазора.
EFELE MG-212 (литиевая с MoS2) - примеры продуктов, которые ценят инженеры за баланс: молибден обеспечивает низкий коэффициент трения и противозадирные качества, а литиевый загуститель дает достаточную консистенцию (NLGI 2) и стабильность при нормальных температурах. Такие смазки удобны для ручной сборки, потому что легко наносятся пальцем или кисточкой, не расползаются по поверхности и остаются в зоне контакта.
При использовании MoS₂-смазок в сборке следует помнить, что предел текучести порошка MoS₂ превышает 3450 МПа, то есть молибден механически очень стабилен и не крошится под нагрузкой. Это означает, что смазка долго сохраняет свое действие даже при высоком давлении и не деградирует в первые же дни эксплуатации узла. Однако это не гарантирует вечное действие: постепенное вымывание смазки движением деталей, окисление базового масла и испарение все равно приведут к необходимости переподсмазки через определенный период.
Различие между кальциевыми и литиевыми смазками при выборе для сборки
Выбор между кальциевой и литиевой смазкой для сборки зависит от условий работы узла после монтажа.
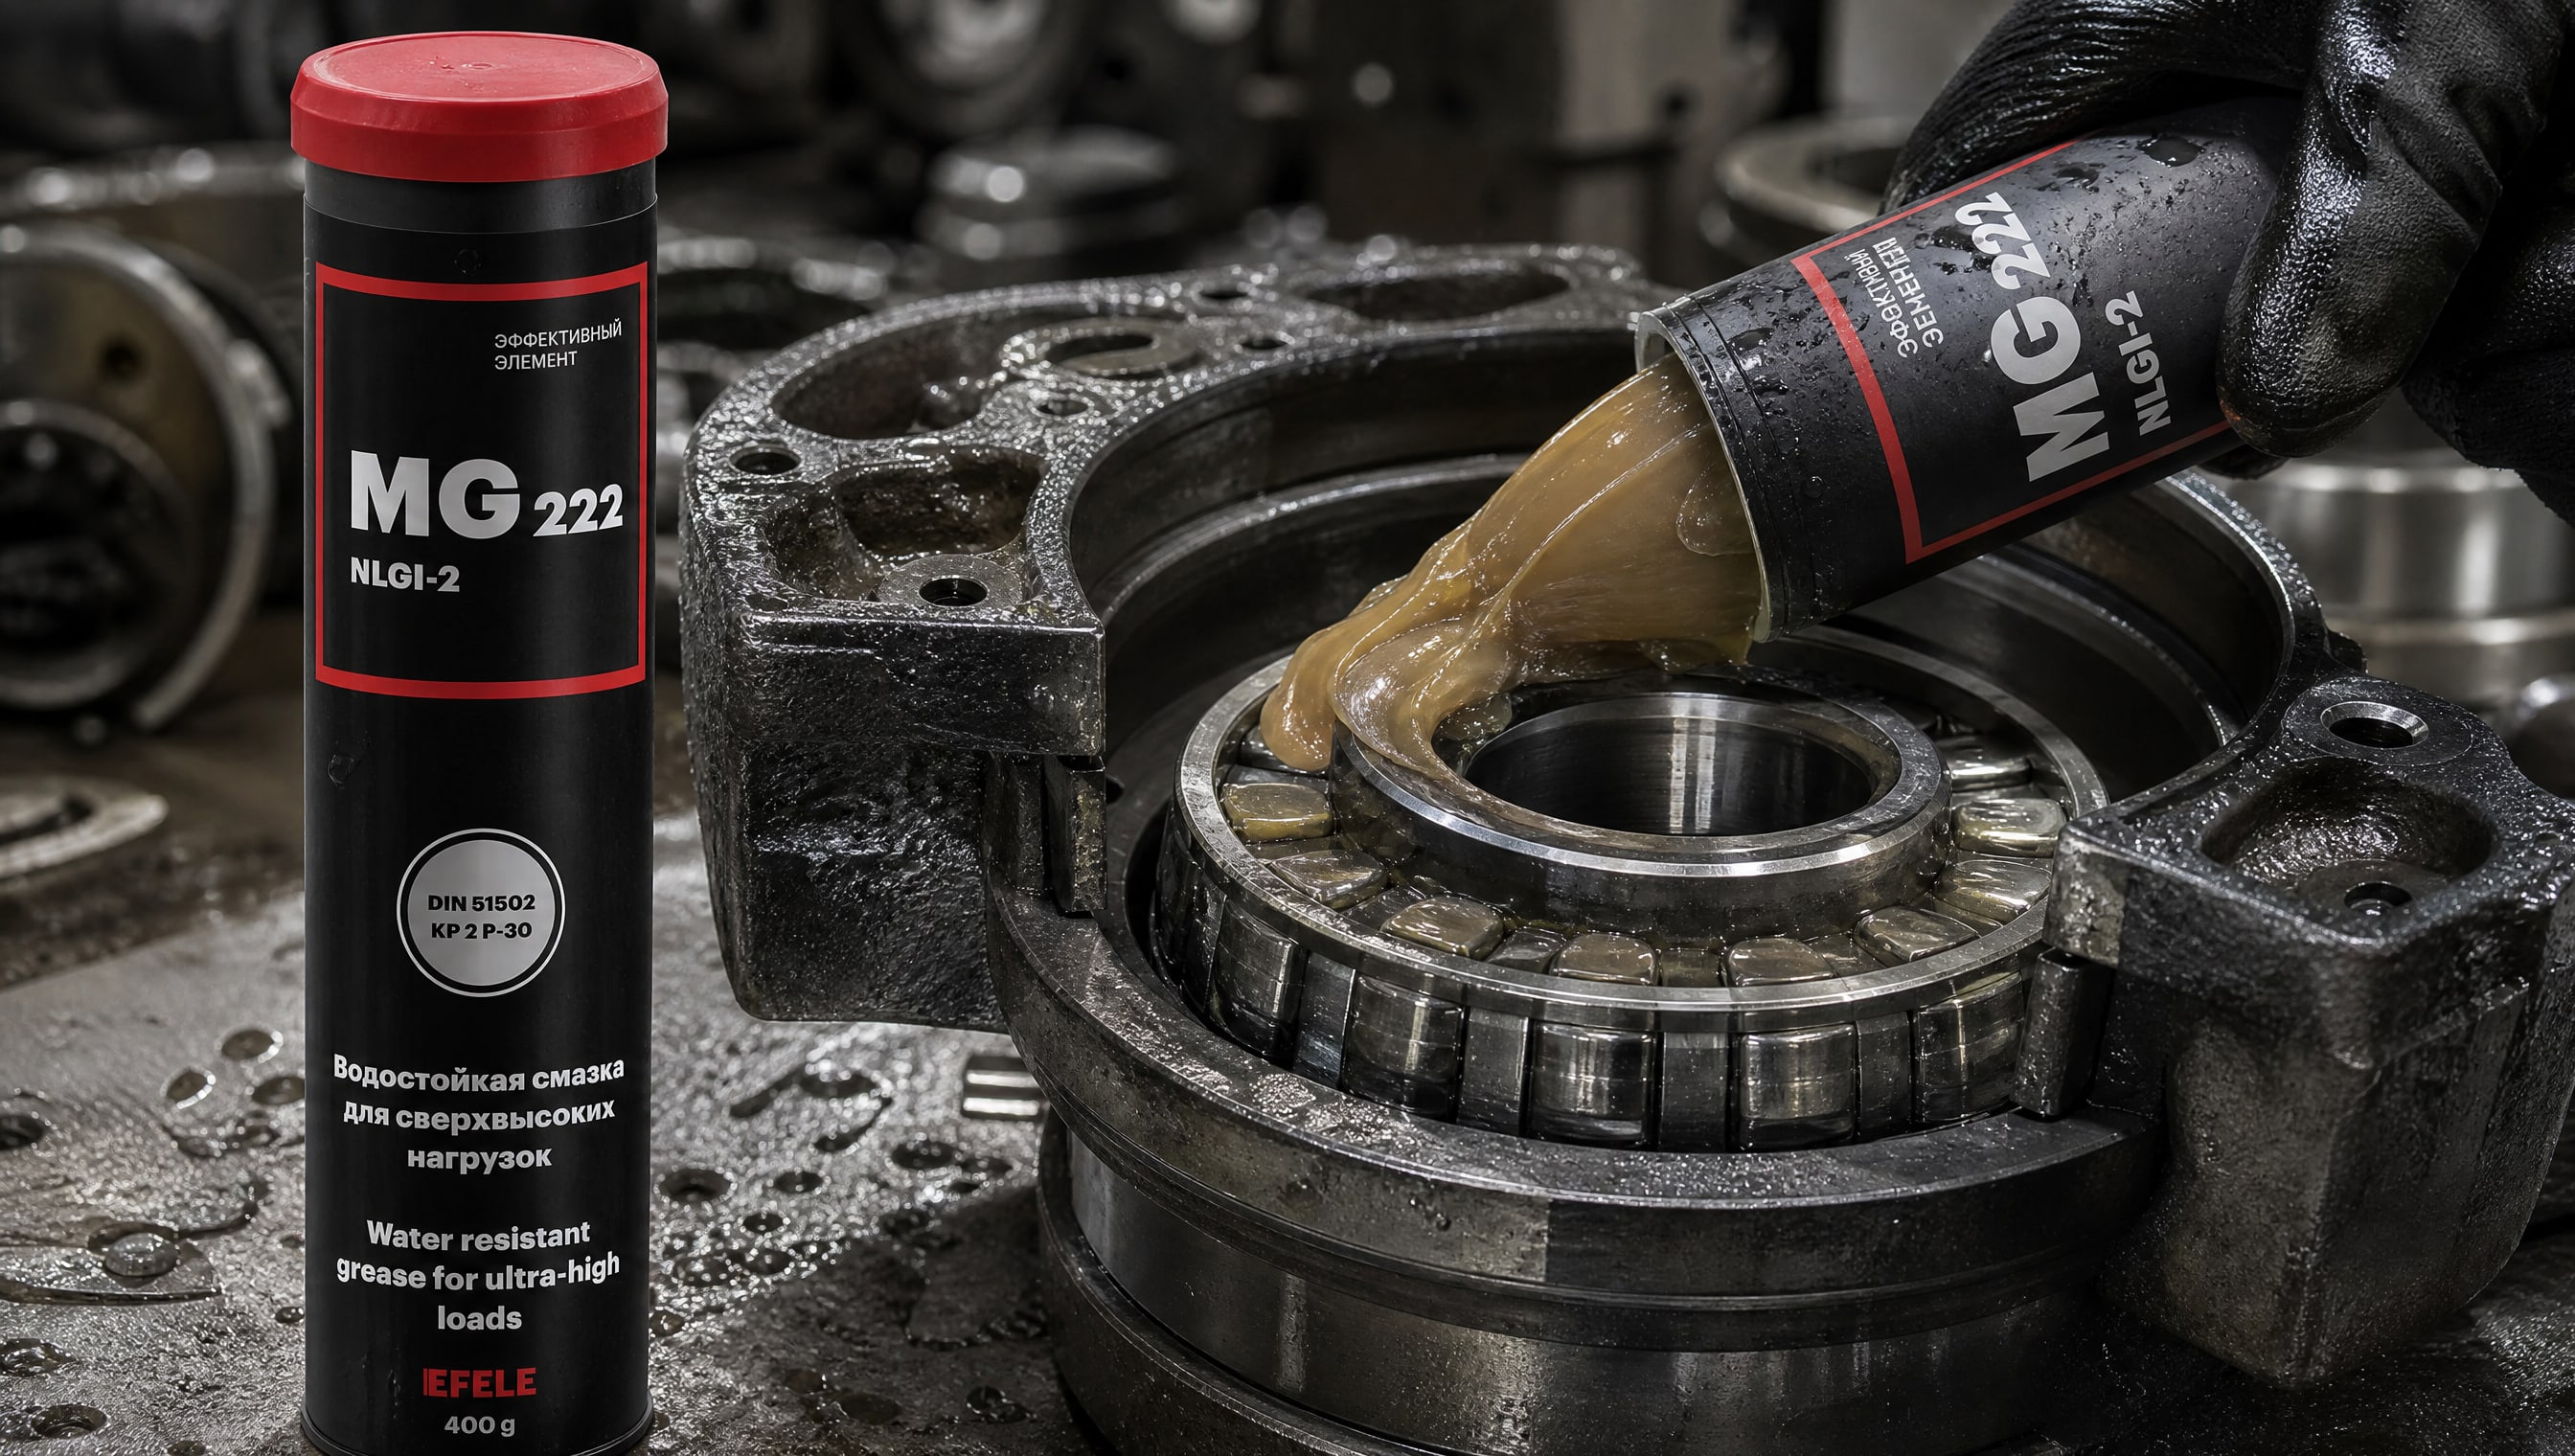
Оба типа имеют преимущества, и цвет часто помогает быстро определить, какой загуститель перед вами.
| Параметр | Литиевая смазка | Кальциевая смазка |
|---|---|---|
| Типичный цвет | Белый, светло-желтый, черный (с MoS₂) | Бежевый, коричневый |
| Загуститель | Стеарат лития, 12-гидроксистеарат лития | Сульфонат кальция, комплекс сульфоната кальция |
| Рабочий диапазон температур | −30…+110 °C или шире | −20…+80 °C (часто уже) |
| Водостойкость | Средняя; не рекомендуется во влажной среде | Отличная; выдерживает контакт с водой и брызгами |
| Несущая способность (нагрузка сваривания) | Средняя, 1500–2250 кгс | Высокая, до 3000 кгс и выше |
| Консистенция (NLGI) | 1–2 | 1–2, чаще 1 |
| Коллоидная стабильность | Хорошая на минеральном масле | Отличная; не отделяет масло |
| Применение в сборке | Узлы в сухой среде, нормальные нагрузки | Узлы с экстремальными нагрузками и во влажной среде |
Для сборки редукторов и открытых передач спецтехники, которая работает в условиях влажности, пыли и грязи, выбор кальциевой смазки логичен. Такие смазки не вымываются водой и сохраняют смазывающий слой даже при дожде. EFELE MG-222 (водостойкая, сверхвысокие нагрузки) на основе комплекса сульфоната кальция демонстрирует, как правильный выбор загустителя обеспечивает и водостойкость, и несущую способность: смазка сохраняет цвет и консистенцию при контакте с влагой, а также выдерживает давление в узлах с высокой нагрузкой.
Литиевые смазки предпочитают для чистых сборочных цехов, где нет влажности, и для узлов, которые будут работать в закрытом корпусе с контролируемой температурой. В таких условиях литиевая смазка стабильнее и служит дольше благодаря лучшей совместимости с некоторыми типами уплотнений.
Как правильно выбрать смазку по цвету без ошибок
Использование цвета как маркера - это удобная практика, но только если ее дополнить проверкой фактических параметров.
Вот алгоритм, которого придерживаются опытные инженеры и закупщики.
Шаг 1. Определить режим работы узла. Важно знать, какая будет температура, насколько высока нагрузка, есть ли контакт с водой или агрессивными средами, насколько часто узел будет перемонтироваться. Эти данные - основа для выбора типа смазки.
Шаг 2. Выбрать тип загустителя по условиям. Если узел работает во влажной среде и испытывает высокие нагрузки - кальциевая смазка (обычно бежевая или коричневая). Если в сухом цехе при нормальных температурах - литиевая (белая, светло-желтая). Если нужна антифрикционность и низкое трение при монтаже - смазка с MoS₂ (черная).
Шаг 3. Сверить температуру каплепадения. Температура каплепадения должна быть выше максимальной рабочей температуры узла. Рекомендуемый запас -20–30 °C. Например, если узел работает при +80 °C, температура каплепадения должна быть не менее +100…+110 °C. Эта проверка может исключить некоторые смазки, которые казались подходящими по цвету.
Шаг 4. Проверить пенетрацию и консистенцию (NLGI). Для сборки удобны смазки NLGI 1–2 (мягкая консистенция). NLGI 3 слишком твердая и плохо распределяется по поверхности при монтаже; NLGI 0 может вытечь из узла. Пенетрация (измеряемая в единицах) указывает на твердость при 25 °C и помогает предсказать, будет ли смазка хорошо скользить или станет препятствием.
Шаг 5. Убедиться в совместимости с материалами. Некоторые смазки плохо совместимы с резиновыми уплотнениями или пластиками. Перед применением необходимо проверить паспорт безопасности или провести короткий испытательный контакт между смазкой и материалом уплотнения.
Шаг 6. При необходимости провести предварительный тест. Если узел критичен, лучше всего применить смазку на одной единице оборудования и понаблюдать несколько дней. Если все в порядке - переходить на полномасштабное применение.
Ошибочно следовать правилу «всегда используй черную смазку» или «кальциевая - это универсальная». Каждый узел требует индивидуального подхода, и цвет - это только первый ориентир, который экономит время при поиске нужного материала.
Смазка для шарниров равных угловых скоростей и редукторов
ШРУСы и редукторы - это узлы с особо высокими требованиями к смазке.
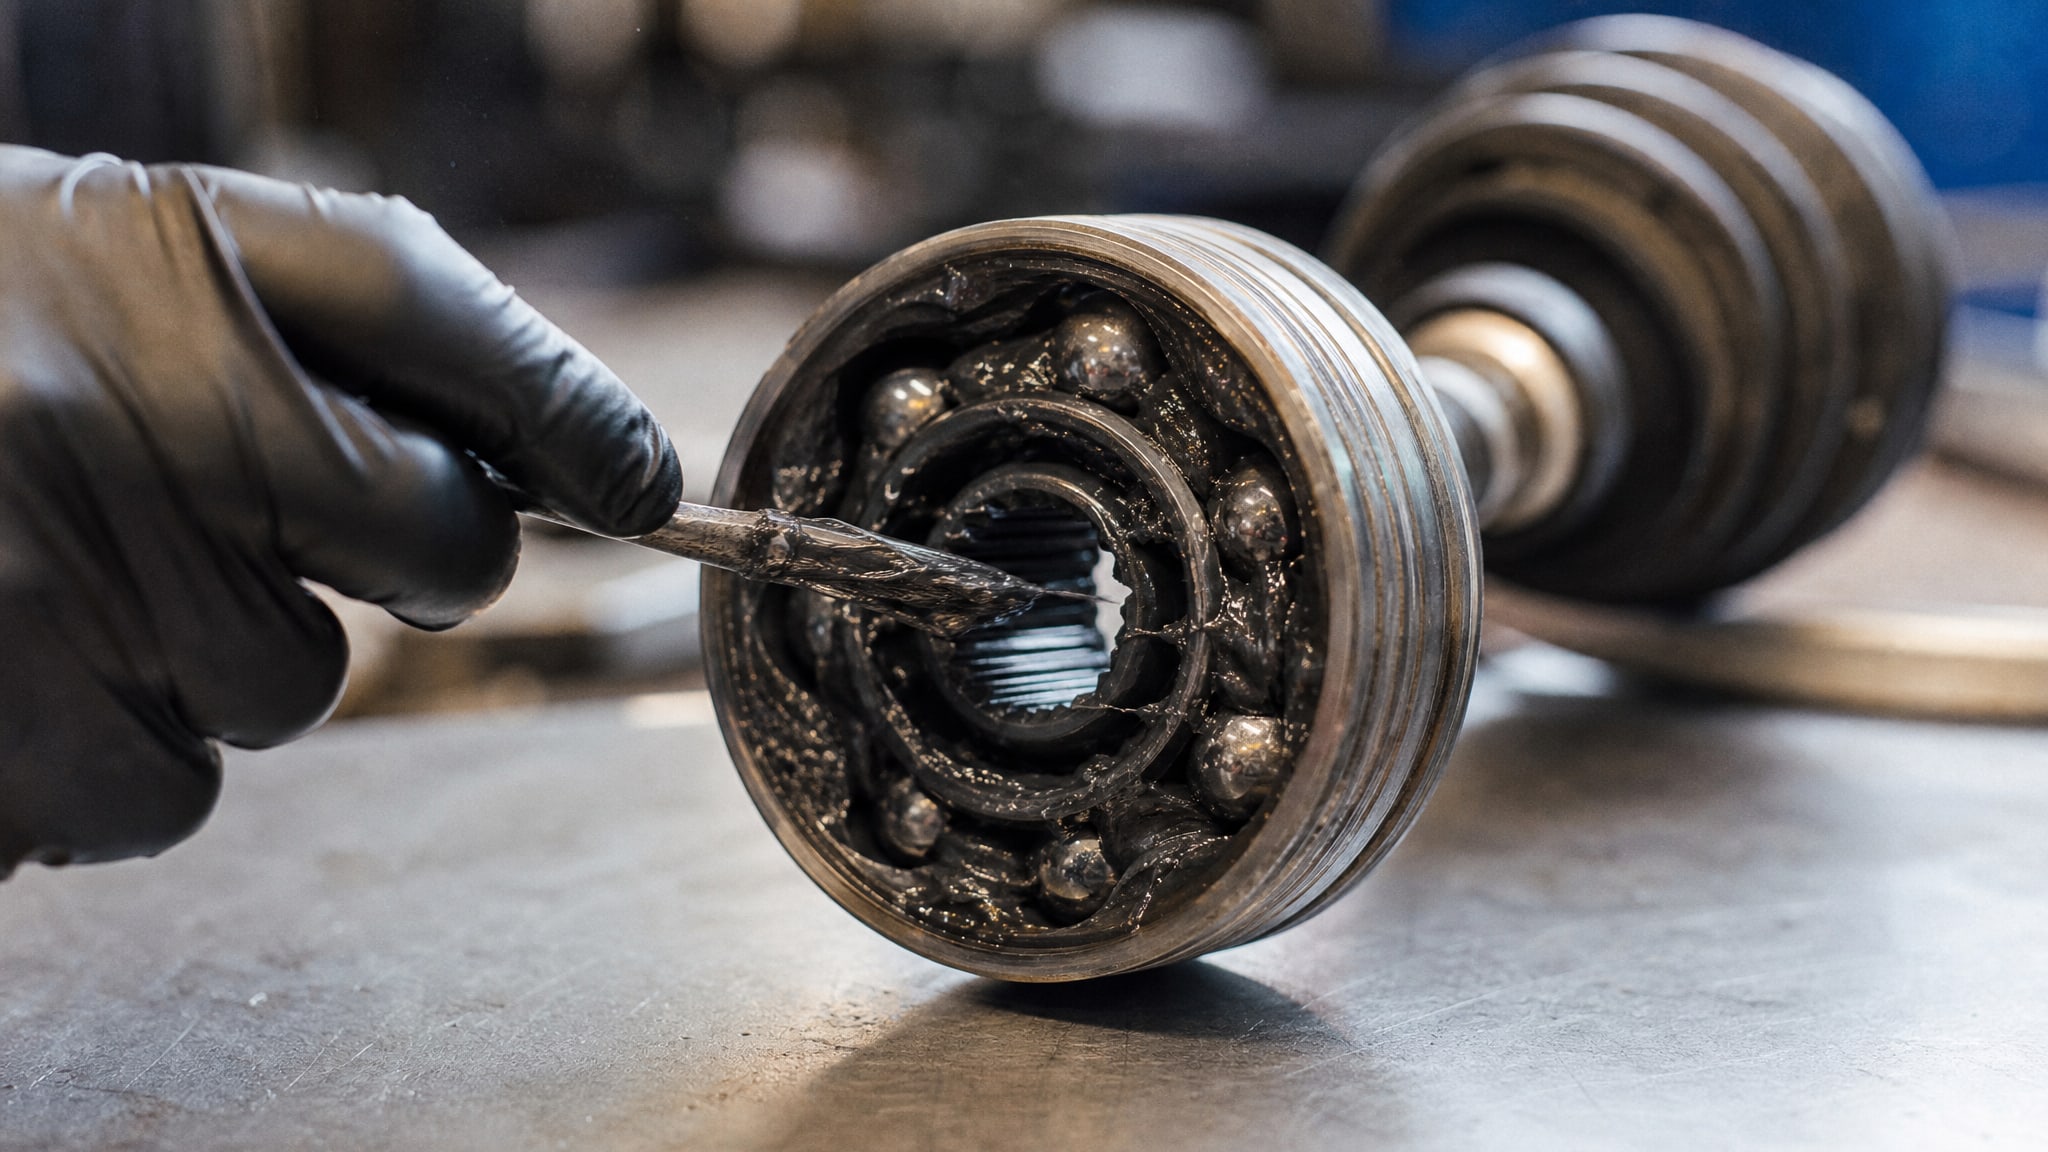
На ШРУСе шарики катаются по канавкам, испытывая контактное давление в тысячи мегапаскалей, и малейшая недостаточность смазки приводит к выкрашиванию беговых дорожек и отказу узла. Для сборки шарниров и редукторов выбирают смазки с MoS₂ и высокой несущей способностью.
Смазка для редуктора с молибденом часто имеет черный или темно-серый цвет, что сразу указывает на наличие дисульфида молибдена. При выборе такой смазки нужно убедиться, что нагрузка сваривания (определяемая методом четырехшариковой машины ЧШМ) составляет не менее 1500–2250 кгс, а лучше - выше. Для тяжелонагруженных редукторов эта цифра может доходить до 3000–4000 кгс.
Литиевая смазка с дисульфидом молибдена по ГОСТ 20421-75 (ВНИИНП-242) демонстрирует типичный набор параметров для ШРУСов: черный цвет, загуститель стеарат лития, пенетрация 225 единиц при 25 °C, температура каплепадения 170–205 °C, нагрузка сваривания 2250 кгс, диапазон рабочих температур −30…+110 °C. Этот состав работает в подавляющем большинстве ШРУС-соединений и редукторов персональной и легкой спецтехники.
Однако не все смазки с молибденом одинаковы. При переходе на поставку смазки с молибденом от нового поставщика инженеры часто требуют проведения испытаний совместимости и проверки параметров, потому что два производителя могут при одном и том же названии («литиевая с MoS₂») использовать разные рецептуры масла, разные присадки и различные соотношения компонентов. Цвет может совпадать, а свойства - существенно отличаться.
Часто задаваемые вопросы
Можно ли различить смазку только по цвету, без паспорта?
Цвет - это удобный первичный маркер, но полной гарантии не дает. Черная смазка обычно содержит молибден, бежевая - кальциевый загуститель, но исключения существуют. Всегда проверяйте паспорт качества, чтобы убедиться в типе загустителя, наличии MoS₂, температуре каплепадения и нагрузке сваривания. Рассчитывать только на цвет рискованно на критичных узлах.
Почему смазка с молибденом лучше для сборки ШРУСов?
Молибден снижает коэффициент трения до 0,03–0,06, что существенно облегчает посадку деталей и снижает риск микросвариваний. Шарики ШРУСА работают при давлении в тысячи МПа, и молибден образует твердую пленку, которая защищает беговые дорожки. Литиевая смазка с MoS₂ хорошо держится на канавках и не вытекает при первых оборотах.
Отличается ли кальциевая смазка с молибденом от литиевой?
Да. Кальциевая с MoS₂ будет бежевой или коричневой (цвет кальциевого загустителя), тогда как литиевая с MoS₂ - черной. Кальциевая лучше при влажности и высоких нагрузках, литиевая - при нормальных температурах и в сухой среде. Проверьте паспорт, чтобы узнать точный состав.
Какую температуру каплепадения выбрать для сборки?
Температура каплепадения должна быть на 20–30 °C выше максимальной рабочей температуры узла. Если узел разогревается до +100 °C, ищите смазку с каплепадением не менее +120…+130 °C. Это дает запас и гарантирует, что смазка не потечет при нежданном скачке температуры.
Почему нельзя использовать любую смазку с молибденом для любой сборки?
Даже при наличии молибдена смазки различаются по загустителю, консистенции, водостойкости и совместимости с материалами. Узел может быть чувствителен к вязкости или к составу, и неправильный выбор приведет к вытеканию смазки, коррозии или ухудшению прилегания уплотнений. Всегда согласуйте смазку со спецификацией оборудования.
Заключение
Цвет пластичной смазки - это надежный визуальный код, который помогает инженерам быстро ориентироваться на производстве. Черная обычно говорит о наличии дисульфида молибдена и его антифрикционных свойствах, бежевая или коричневая - об отличной водостойкости кальциевого загустителя, белая - о чистоте литиевого состава без молибдена. Однако цвет - это только отправная точка для выбора, а не гарантия пригодности.
Для правильной подборки смазки к конкретному узлу сборки и монтажа необходимо проверить температуру каплепадения, пенетрацию, нагрузку сваривания, совместимость с уплотнениями и соответствие рабочему режиму. Эта практика спасает от ошибок, предотвращает отказы узлов и позволяет инженерам работать с предсказуемым результатом. Используйте цвет как удобный маркер, но всегда дополняйте выбор проверкой паспорта качества и консультацией со снабженцем или технической поддержкой производителя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.