
Почему инженеру важно предоставить чертеж или эскиз детали при заказе покрытия
Когда закупщик или инженер звонит с заказом на нанесение антифрикционного покрытия или отправляет техническое задание на покрытие, часто ограничивается одной фразой: «нанесите покрытие на деталь». В реальности это заказ без информации - без знания того, какие поверхности критичны, какой режим полимеризации выдержит деталь, какие допуски нельзя нарушать и какие зоны вообще закрывать маскирующим средством. Чертеж или хотя бы эскиз детали - это не удобство для подрядчика, а основа для корректного выбора технологии, толщины слоя, режима нагрева и расчета риска брака. Без него печь полимеризации может быть отрегулирована правильно, но нанесенное покрытие окажется или недополимеризованным, или нарушит критические размеры, или отслоится на участке с недостаточной адгезией.
В этой статье разберемся, почему геометрия и размеры детали влияют на весь цикл нанесения, от подготовки поверхности до отверждения в печи, и как инженеру правильно оформить техническое задание на покрытие, чтобы гарантировать качество.
Геометрия и масса детали определяют режим отверждения
Когда деталь попадает в печь полимеризации, ее разогрев идет не мгновенно.
Время, за которое металл выйдет на рабочую температуру (обычно 180–200 °C для порошковых и пластичных покрытий), зависит от нескольких факторов: толщины стенки, общей массы, наличия полостей и скрытых объемов, материала детали. Тонкая пластина разогреется за 2–3 минуты, тогда как корпус массой несколько килограмм может прогреваться 10–15 минут. Без чертежа подрядчик может только гадать: задать режим «вслепую» означает рисковать либо недополимеризацией (если время выхода на температуру недооценено), либо перегревом и деформацией (если время установлено с большим запасом).
Правильный режим для печи полимеризации порошковой краски - это не одна цифра на приборе, а кривая распределения температуры. Техническое задание покрытия должно содержать информацию о том, какую емкость печи использовать, при какой минимальной температуре металла и как долго держать деталь в зоне полимеризации. Норма для порошковых покрытий - выдержка 10–20 минут при температуре металла не ниже 180–200 °C. Если инженер указывает размеры, материал и форму, подрядчик может корректно рассчитать время выхода и выбрать правильный профиль нагрева в камере.
Кроме того, на чертеже видны полости, ребра жесткости и места скопления массы. Они становятся «холодными пятнами» - участками, которые нагреваются медленнее остального. Если их не учесть, полимеризация будет неравномерной, и тонкие участки могут быть пересшиты, а толстые - недополимеризованы.
Маскирование критических поверхностей и изменение размеров
Один из главных риск при нанесении покрытия - что-то закрыть, что открыто быть не должно, или наоборот оставить открытым, что нужно было защитить.
Антифрикционное покрытие добавляет толщину слоя, даже если она кажется ничтожной. Для сухих пленок типичная толщина составляет 15–20 мкм. Казалось бы, 0,02 мм - это ничего. Но если на чертеже есть посадка вал/отверстие с допуском в сотые доли миллиметра, этот слой может нарушить прилегание или создать зазор, где раньше была плотная посадка.
Закупщики и инженеры часто не указывают на чертеже, какие поверхности критичны. Резьба может быть условно защитой или функциональной. Если это крепежная резьба - ее можно немного закрыть маскирующим средством. Если это резьба скольжения для передачи сил или измеренного хода - ее закрывать нельзя, нужен точный контроль. На основе чертежа подрядчик видит:
посадочные поверхности под подшипники, муфты, колеса;
резьбы и места контакта деталей;
отверстия, которые должны остаться проходными;
зеркальные поверхности и ответственные кромки;
зазоры между сопряжениями, где нельзя утолщение.
Без этой информации работник наносит покрытие «как получится», и риск переделки или брака возрастает в разы.
Подготовка поверхности и режим адгезии без информации о материале
Подготовка поверхности перед нанесением покрытия включает несколько этапов: очистка, обезжиривание, а при необходимости фосфатирование или пескоструй для повышения адгезии.
Выбор метода подготовки зависит от материала детали и типа покрытия. Например, для антифрикционных покрытий хорошая адгезия особенно важна, потому что сухая пленка работает в условиях трения и может отслаиваться при неправильной подготовке.
Если на чертеже указан материал (сталь, алюминий, медь, композит), подрядчик подбирает правильный способ обезжиривания и, если нужно, фосфатирования. Без этой информации выбор подготовки становится стандартным - и может оказаться недостаточным для конкретного сплава или покрытия. Особенно критично это для нанесения покрытия детали, которая потом будет работать в агрессивной среде: если адгезия слаба, покрытие отслоится под действием вибрации, температурных циклов или контакта с маслами.
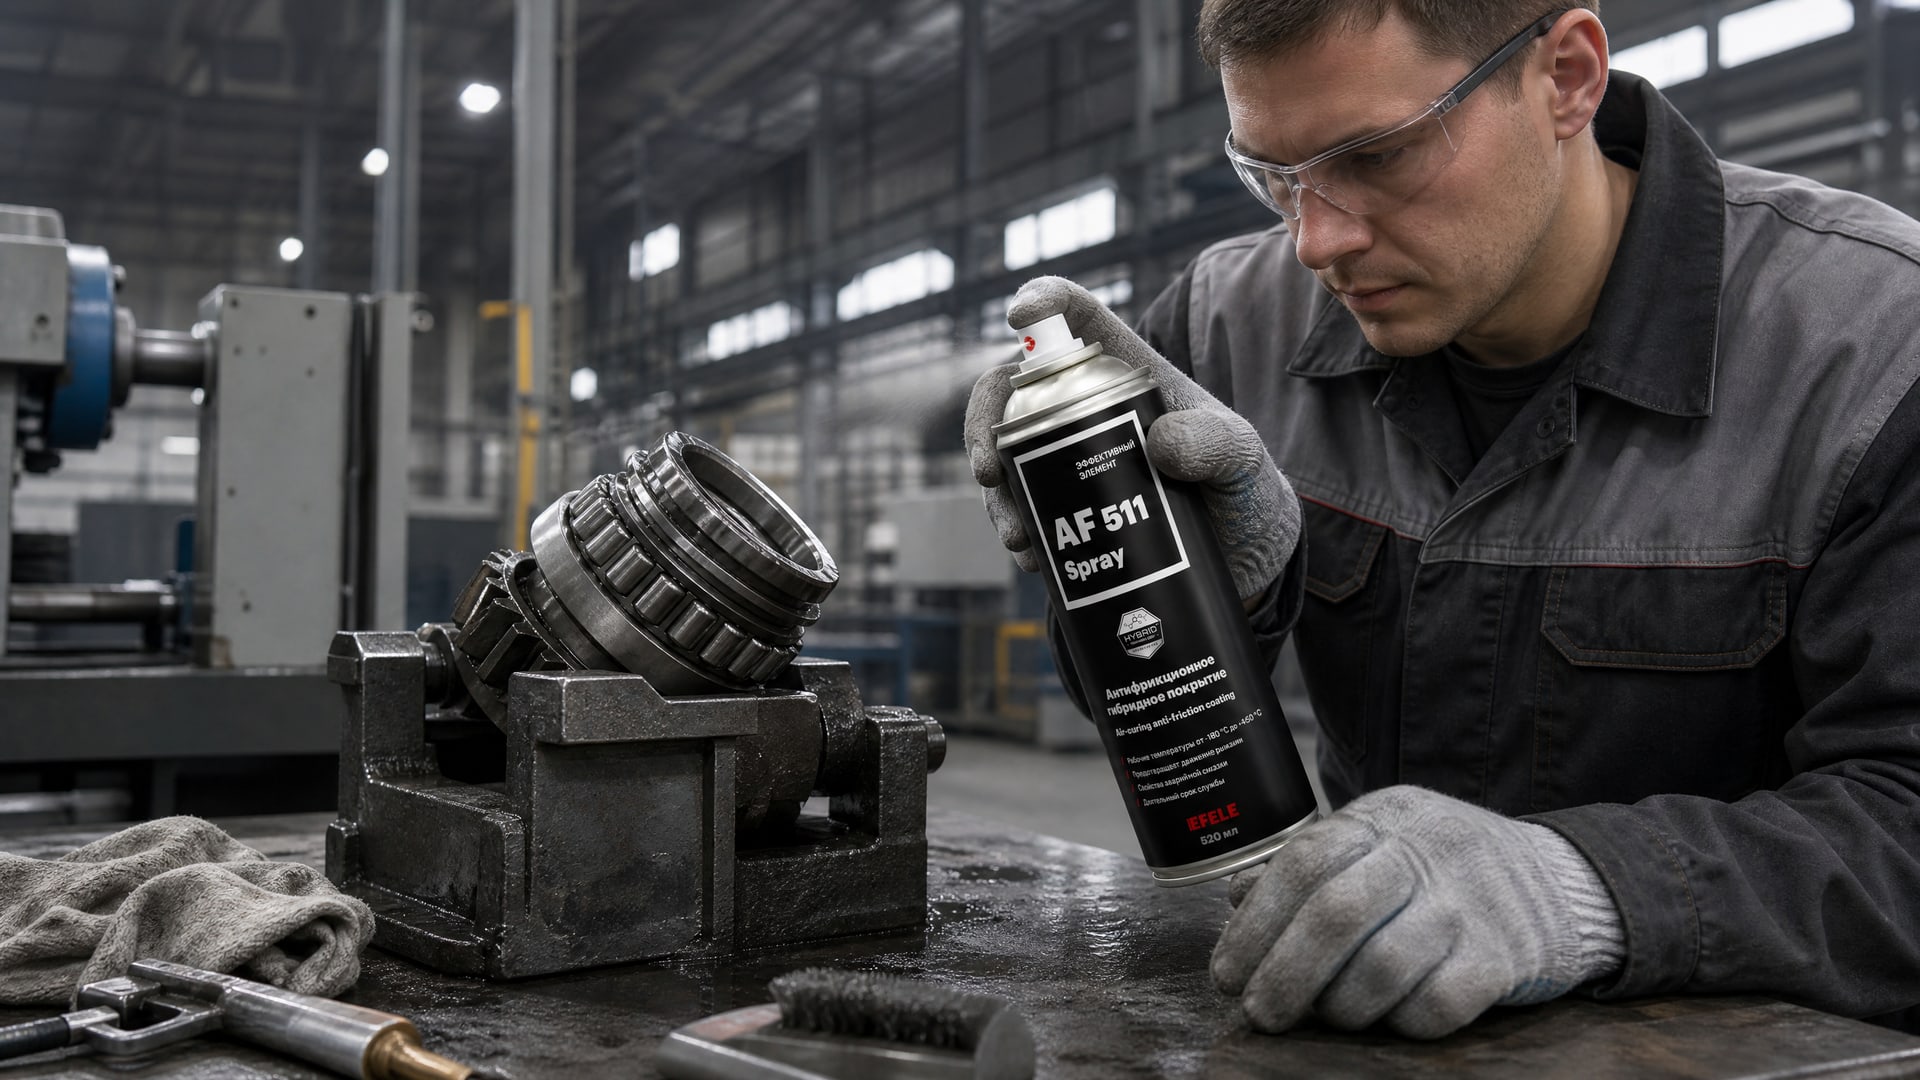
Антифрикционные покрытия, такие как EFELE AF-511 Spray, обеспечивают сухое смазывание в узлах, где традиционные смазки вымываются или оставляют остатки, но их эффективность в полной мере реализуется только при правильной адгезии к подложке. Если поверхность подготовлена неправильно, даже лучшее покрытие будет скользить по металлу вместо того, чтобы работать как несъемный слой защиты.
Температурная равномерность печи и контроль режима полимеризации
Печь полимеризации для порошковой краски держит рабочую температуру в диапазоне, но внутри камеры температура распределяется неравномерно.
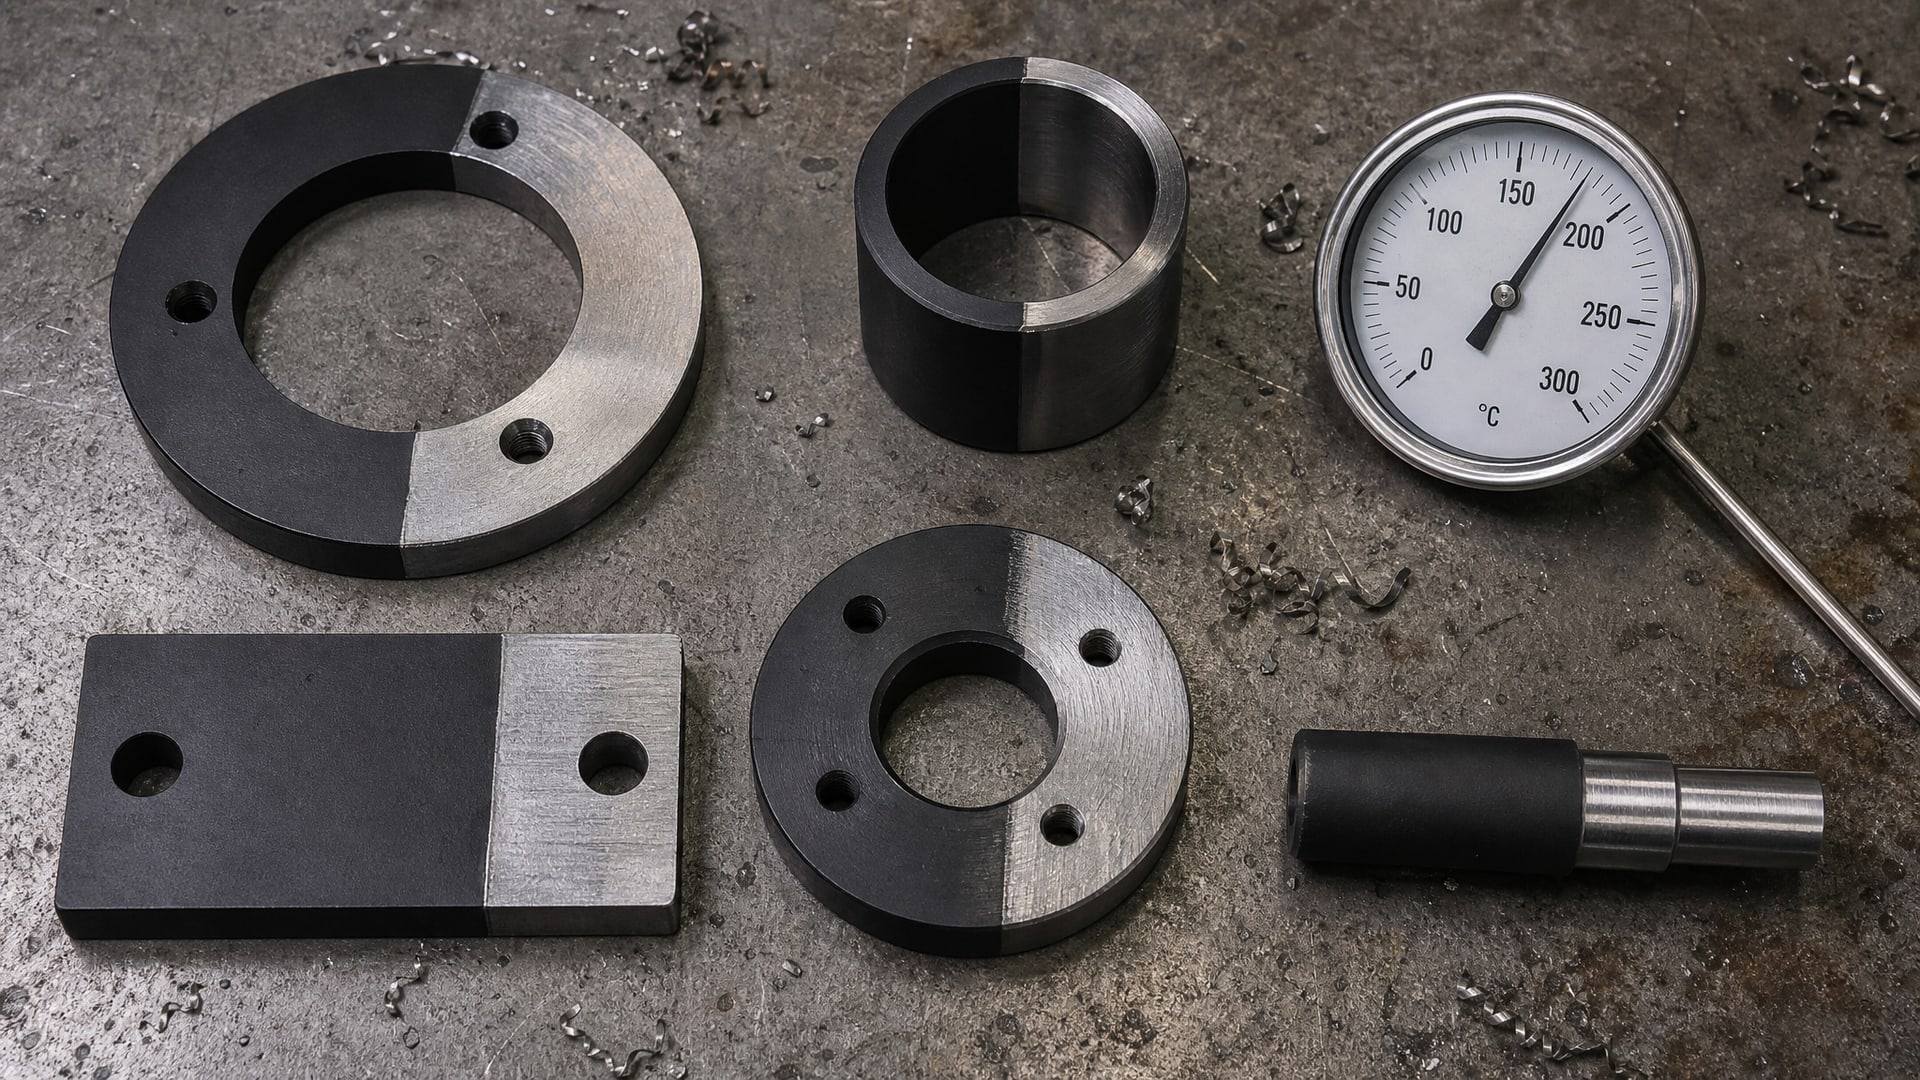
Норма отрасли - допустимая неравномерность ±5 °C (это хорошо) или ±10 °C (это приемлемо). При неравномерности выше ±10 °C на разных участках детали полимеризация идет по-разному: где теплее - покрытие может пересшиться и потрескаться, где холоднее - останется недополимеризованным и будет мягким.
Правильный контроль режима полимеризации предусматривает не просто чтение цифры на табло печи, а измерение температуры в нескольких точках рабочей зоны и на самой детали. Для этого используют датчики температуры или тепловые профилограммы. Информация с чертежа помогает: если известны геометрия и размеры, можно расставить контрольные точки там, где риск неравномерности наибольший - в массивных участках, скрытых полостях, углах.
Для управления печью полимеризации нужна и документация по регламенту. Инженер должен предоставить не только чертеж, но и техническое задание, где указаны: минимальная температура металла детали, минимальное время выдержки при этой температуре, допустимая неравномерность, наличие pre-heating (предварительный разогрев перед основной полимеризацией). Без этих данных подрядчик может задать режим, который выглядит правильным на приборе, но физически неоптимален для конкретного продукта.
Выбор типа покрытия на основе условий эксплуатации и геометрии
Антиадгезионное покрытие и антифрикционное покрытие - это разные вещи, и выбор между ними делается не по названию, а по условиям работы детали.
Антифрикционные сухие пленки предназначены для узлов металл/металл, работающих под нагрузкой с низким коэффициентом трения. Они применяются там, где контакт постоянный и нужно снижать износ: в шарнирах, на направляющих скольжения, в узлах подач. Работают при температурах до 200–250 °C в зависимости от состава.
Антиадгезионные покрытия нужны, когда на поверхность не должна прилипать другая деталь или материал: на дне форм литья, на поверхностях уплотнений, на контактных площадках прессов. Условия эксплуатации здесь другие: часто - высокие температуры, химическая активность материала, который соприкасается.
Без чертежа и информации о нагрузках, температуре и материале-партнере в контакте инженер не может точно выбрать. Закупщик может заказать «антифрикционное покрытие», а потом обнаружить, что в условиях работы (высокая температура, абразивные частицы) оно деградирует. Или наоборот: выбрать дорогое и сложное в нанесении покрытие для простого узла, где достаточно дешевого решения.
Техническое задание покрытия должно включать: условия температуры, нагрузку, тип контакта (скольжение, качение, удар), химическую среду (масла, топливо, растворители, щелочи), диапазон рабочих температур. На основе этих данных подрядчик выбирает правильное покрытие и режим его полимеризации.
Зоны маскирования и риск несоответствия ожиданиям
Маскирование - это защита участков поверхности, которые не должны быть покрыты слоем.
Типичные примеры: резьба под крепеж, посадочная поверхность под подшипник, электрический контакт, уплотнительная плоскость. Если эти зоны покрыть, деталь не сойдется с соседней или электроконтакт не будет работать.
Проблема в том, что маскирование - это ручная или полуручная работа, и ошибка часто выясняется только после полимеризации. Если на чертеже четко обозначены все посадки, резьбы, уплотнения и контакты, подрядчик может составить карту маскирования еще до начала работ. Это снижает риск переделки и упускает возможность согласовать спорные моменты заранее.
Без чертежа инженер часто обнаруживает проблему слишком поздно: деталь вышла из печи полимеризации, и оказывается, что «маскирована не та часть» или «покрыто то, что не надо». Согласование на эскизе экономит время и деньги.
Часто задаваемые вопросы
Почему нельзя просто сказать подрядчику «нанесите антифрикционное покрытие» без чертежа?
Потому что подрядчик не будет знать, какие поверхности критичны, какую толщину допустимо добавить, какие посадки нельзя нарушать и какой режим полимеризации выдержит деталь. Без чертежа выбор режима становится усредненным, и риск брака возрастает. Чертеж экономит согласование и переделку.
Как размер детали влияет на печь полимеризации?
Большие и массивные детали разогреваются дольше малых и тонких. Время выхода на рабочую температуру может отличаться на 10–15 минут. Если режим задан неправильно, деталь либо недополимеризуется (если время короче нужного), либо пересохнет и потрескается (если время слишком долгое). Чертеж позволяет корректно расчитать время прогрева.
Что такое температура металла детали и чем она отличается от температуры печи?
Температура печи - это уставка на приборе управления камерой. Температура металла детали - это реальная температура, которую показывает датчик на самой детали. Они могут отличаться на 10–20 °C, особенно если деталь массивная или имеет холодные пятна. Для полимеризации критична именно температура металла, не печи.
Зачем указывать материал детали в техническом задании?
Потому что способ подготовки поверхности (очистка, обезжиривание, фосфатирование) выбирается в зависимости от материала. Сталь, алюминий и медь требуют разных растворов и режимов. Если инженер указывает материал, подрядчик подбирает правильную подготовку и гарантирует лучшую адгезию покрытия.
Почему антифрикционное и антиадгезионное покрытие - это не одно и то же?
Антифрикционные покрытия снижают трение в узлах контакта и предназначены для скольжения и износа. Антиадгезионные покрытия предотвращают прилипание и используются там, где нужно избежать сцепления. Условия работы, температура и нагрузки разные, поэтому выбор делается по эксплуатации, не по названию.
Заключение
Чертеж или эскиз детали - это не формальность в процессе нанесения покрытия, а основной документ, на котором строится весь цикл: от выбора способа подготовки поверхности до режима полимеризации в печи. Без него инженер и подрядчик работают вслепую, рискуя недополимеризацией, нарушением критических размеров, отслаиванием покрытия или конфликтом из-за неправильно закрытых зон.
Правильное техническое задание покрытия должно содержать: чертеж или эскиз с указанием посадок и резьб; информацию о материале детали; условия эксплуатации (температура, нагрузка, среда); список зон, которые нужно маскировать; требуемые допуски и критические размеры; минимальную температуру металла и время выдержки при полимеризации. Это гарантирует, что печь полимеризации будет отрегулирована правильно, слой покрытия окажется нужной толщины, адгезия будет достаточной, и изделие выйдет из производства без переделки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.