
Почему антифрикционные покрытия могут отслаиваться от поршней ДВС
Отслаивание антифрикционного покрытия с поршней двигателя - не следствие плохого качества материала, а результат нарушений на этапе подготовки поверхности, контроля толщины или испытания адгезии. Качество адгезии материалов определяется цепочкой факторов: чистотой основания, равномерностью нанесения, соблюдением режимов отверждения и правильностью проверки перед сборкой. Инженеры и закупщики промышленного сектора, работающие с антифрикционными составами для деталей ДВС, должны понимать, что видимое отслаивание часто скрывает проблемы на предыдущих технологических операциях. Статья разбирает типовые причины потери адгезии, методы ее контроля и практические способы предотвращения дефектов.
Роль подготовки поверхности в адгезии покрытия
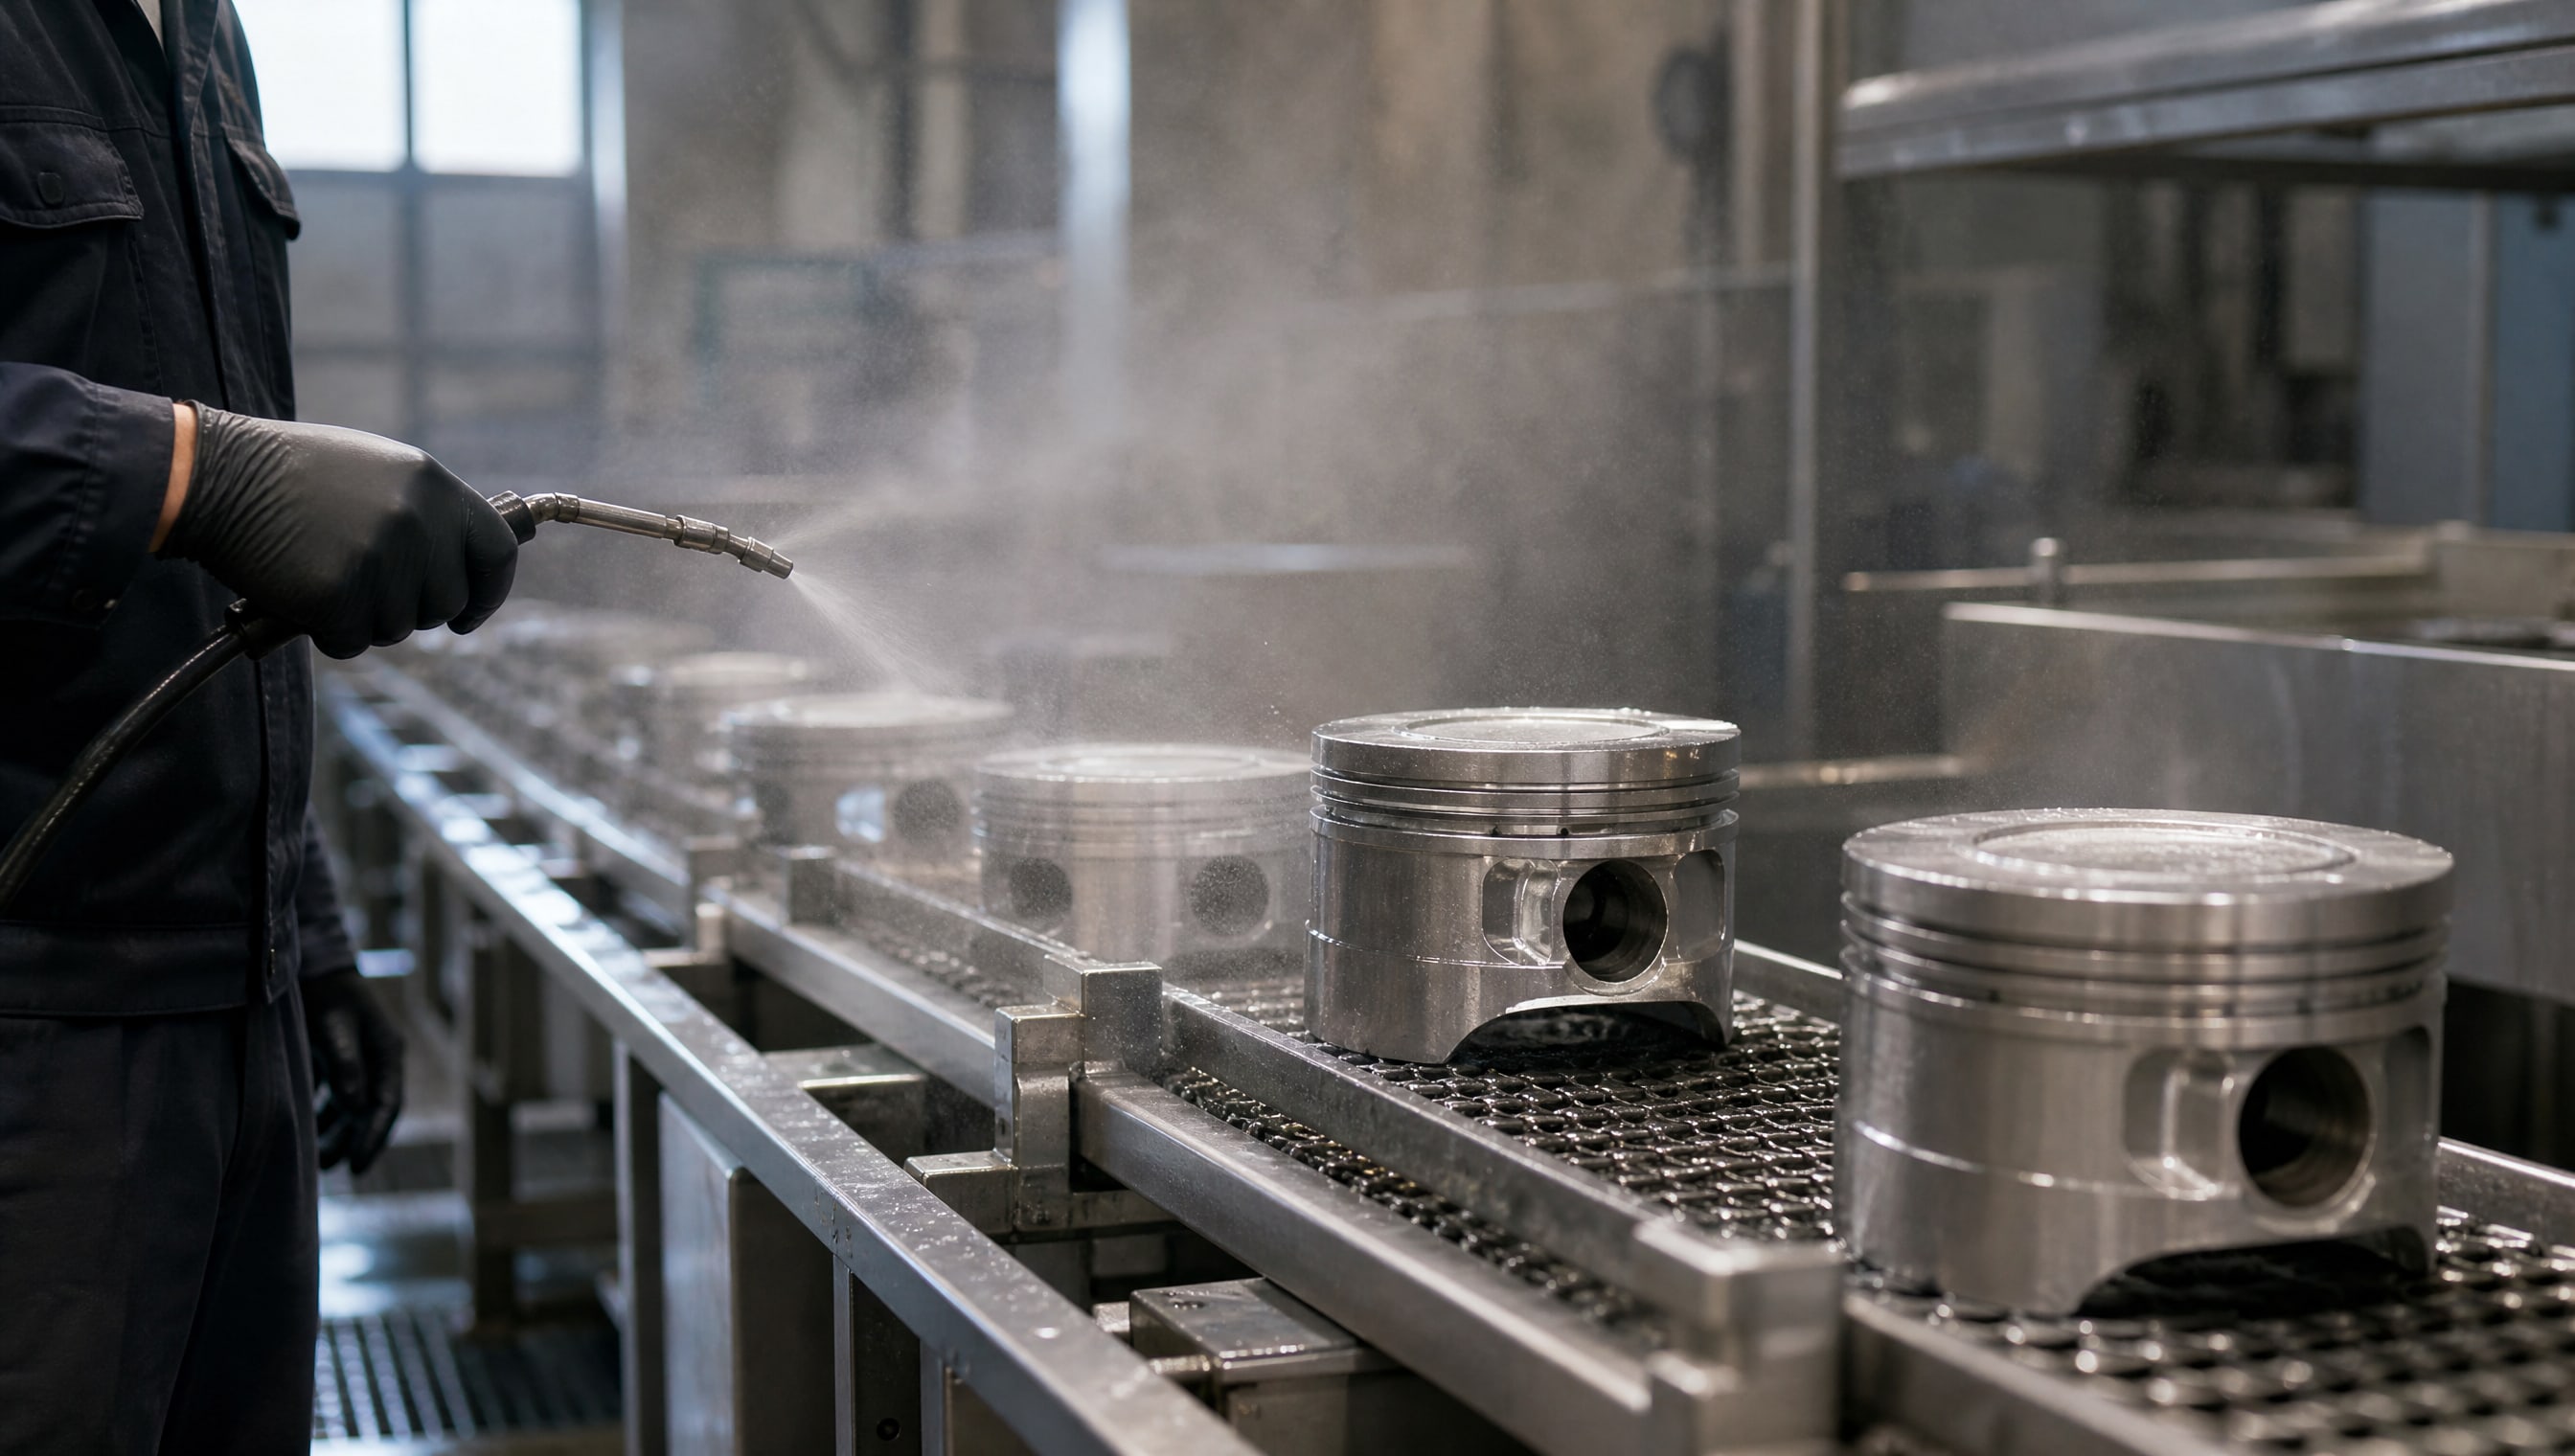
Поршень попадает в цех нанесения с остатками производственной смазки, пыли, окислов и технологических загрязнений.
Тщательная очистка и обезжиривание - не формальность, а основа прочного сцепления между металлом и покрытием. Источники подчеркивают, что адгезия напрямую зависит от качества подготовки основания: если поверхность очищена недостаточно, то даже хорошее покрытие будет держаться за слой загрязнения, а не за сам металл.
Слабая адгезия часто проявляется не сразу. Во время сборки ДВС поршень подвергается механическому давлению, вибрации и перепадам температуры. Если покрытие плохо закреплено, оно начинает отслаиваться микротрещинами на стыке с основанием. При первом пуске двигателя повышение температуры ускоряет процесс: покрытие расширяется быстрее металла, микротрещины становятся макротрещинами, и отслаивание становится видимым.
Повышенная пористость самого металла также влияет на адгезию. Поршни из чугуна или алюминиевых сплавов могут содержать микропоры, которые не видны невооруженным глазом. При очистке порошкообразными абразивами или ультразвуком пыль забивается в эти поры, а затем препятствует адгезии покрытия. Для выявления таких дефектов используется тест в кипящей воде: пористая основа впитывает воду, и при высыхании возникают вздутия, которые сразу видны после 30-60 минут кипячения.
Толщина слоя и равномерность как критические параметры
Оптимальный диапазон толщины антифрикционного покрытия на поршнях -5-25 мкм.
Однако эта вилка не означает "чем больше, тем лучше". Слой 10-12 мкм показывает наиболее сбалансированный результат: достаточно снижает износ, схватывание и задиры, но остается тонким настолько, чтобы не создавать внутренних напряжений в материале. Для задач снижения шума и стука поршней целевая толщина может возрасти до 18-20 мкм, но только при условии равномерного нанесения и хорошей адгезии.
Слишком тонкий слой (менее 5 мкм) не обеспечивает нужной защиты: износ проходит быстрее, задиры могут начаться раньше гарантийного срока. Слишком толстый слой (свыше 25 мкм), особенно если он неравномерно распределен, создает внутренние напряжения и становится более подвержен отслаиванию. При слабой адгезии толстое покрытие опаснее тонкого: оно больше расширяется при нагреве, сильнее давит на границу раздела и быстрее отслаивается.
Контроль толщины требует не менее 3-5 измерений на одной детали в разных точках (верхняя часть поршня, центр, нижняя часть юбки). Допустимое отклонение от целевой толщины - ±2-3 мкм. Если на одном поршне толщина варьирует от 8 до 16 мкм, это признак проблемы с нанесением: возможно, ручное распыление велось неравномерно, или пистолет-распылитель засорен. Неравномерность автоматически снижает надежность адгезии на участках с максимальной толщиной.
Методы контроля адгезии: от быстрого теста к жесткой проверке
Адгезию антифрикционного покрытия контролируют в два этапа.
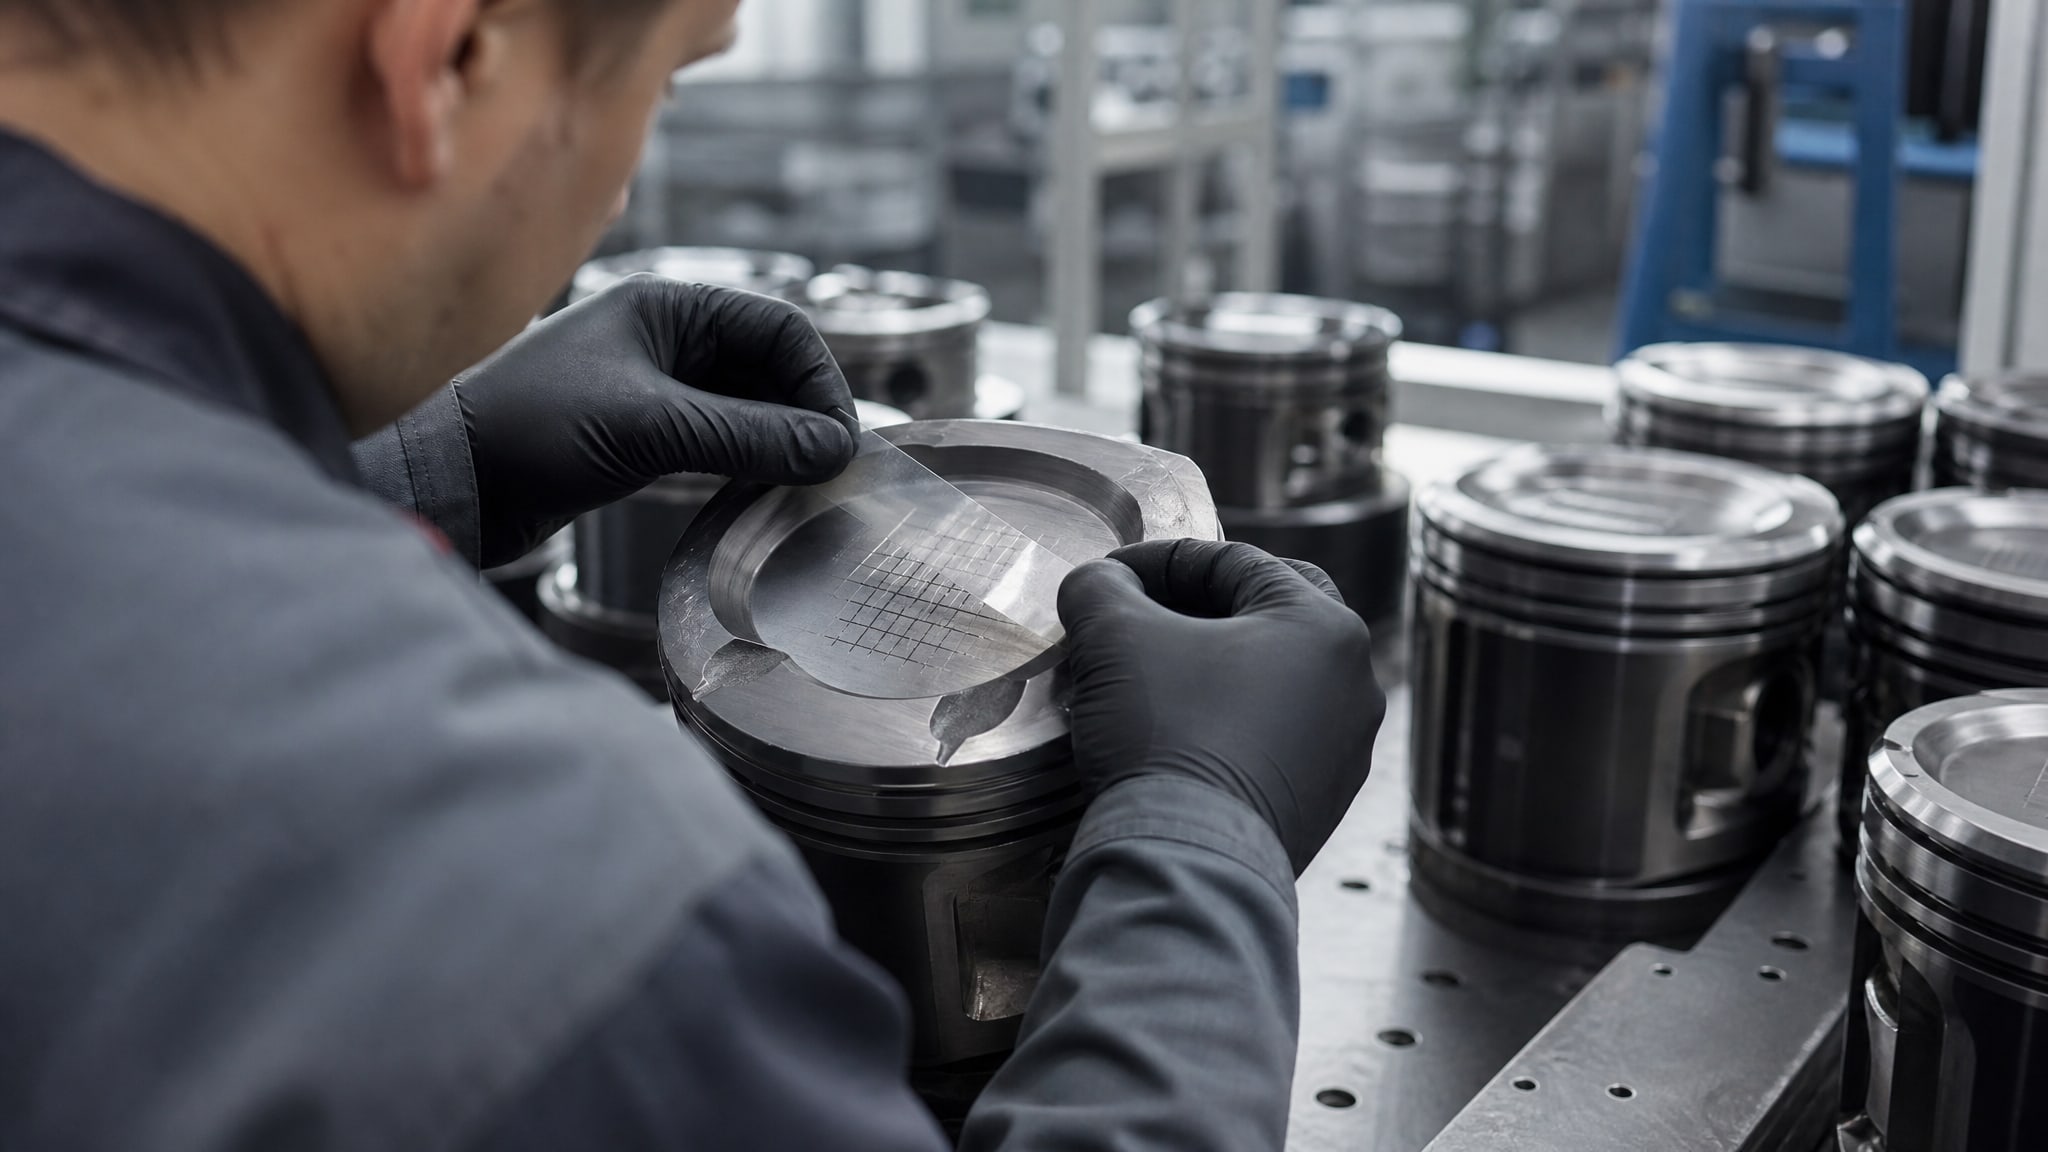
Первый - решетчатый надрез по ASTM D3359 с применением чувствительной к давлению ленты. На свежее покрытие наносят сетку тонких надрезов (обычно 11 линий в каждом направлении), затем клеят специальную липкую ленту и резко отрывают. Если покрытие остается на поверхности, адгезия хорошая; если откалывается - адгезия слабая. Этот тест занимает 5-10 минут и служит быстрой приемкой партии на производстве.
Второй метод - проверка в кипящей воде (30-60 минут), которая считается более жесткой. Поршень полностью погружают в кипящую дистиллированную воду и следят за появлением вздутий и отслаивания. Вода проникает в микротрещины и микропоры, расширяется при кипении и создает давление, которое выявляет слабую адгезию. Если после 30-60 минут кипячения на покрытии появились вздутия - это признак плохо очищенной поверхности или деталей с повышенной пористостью основы. Такие поршни должны быть забракованы еще до сборки двигателя.
Адгезия разных типов покрытий оценивается по-разному. Молибденовые покрытия показывают адгезию в диапазоне 1-2 МПа, графитовые -0,8-1,5 МПа, графеновые смазки -0,5-1,5 МПа. Эти величины полученны при испытании на отслаивание и служат ориентиром для сравнения составов. Контроль адгезии нужно проводить не только на первой опытной партии, но регулярно, каждые 50-100 деталей, чтобы убедиться в стабильности процесса.
Режимы отверждения и их влияние на прочность покрытия
Полное высыхание антифрикционного покрытия при комнатной температуре (20-25 °C) требует 12-24 часов.
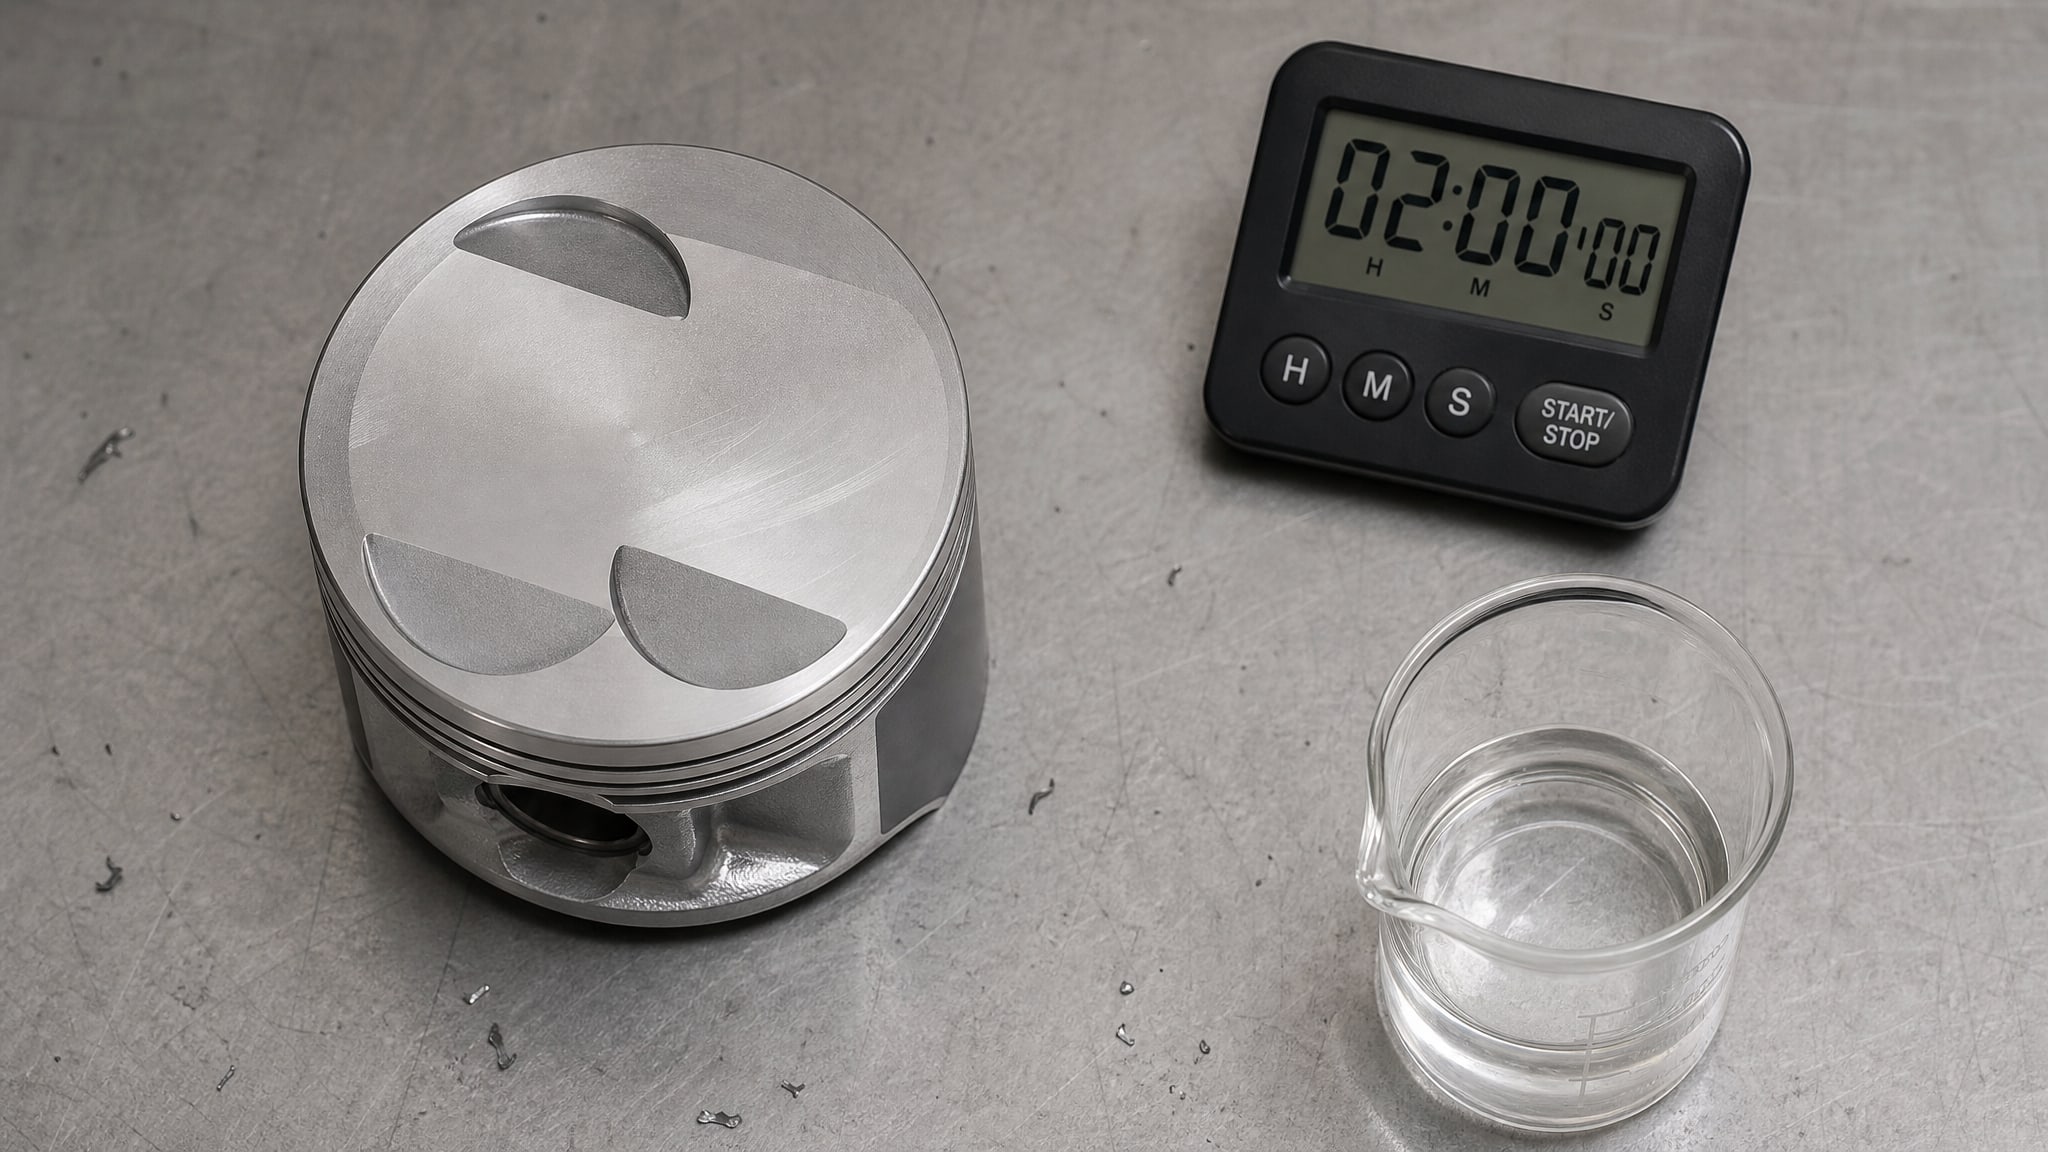
Это не просто испарение растворителя - в течение этого времени происходит полимеризация связующего компонента и формирование окончательной структуры покрытия. Если поршень отправить в сборку раньше (например, через 2-4 часа), покрытие еще не набрало максимальную прочность и может отслаиваться при первом механическом воздействии.
Ускоренное отверждение при 80 °C сокращает время до 30 минут, но только если процесс контролируется. Температура должна подниматься постепенно (не скачком), а после нагрева деталь должна остыть в естественных условиях без сквозняков. Если поршень вытащить из камеры и сразу подвергнуть сборке, покрытие может получить микротрещины от резкого перепада температуры, и адгезия упадет.
Недостаточная выдержка при отверждении - одна из скрытых причин отслаивания, которую часто не замечают при визуальном осмотре. Покрытие кажется сухим, но внутренняя структура не сформирована полностью. В первые часы работы двигателя при нагреве до 80-100 °C процесс отверждения возобновляется, но уже в неконтролируемых условиях: покрытие разрывается и отслаивается.
Диагностика причин отслаивания: анализ каждого фактора
Когда поршень приходит с жалобой на отслаивание покрытия, нужно провести систематическую диагностику.
Сначала внимательно осматривают сам поршень: где именно начинается отслаивание? На юбке, на тарелке (днище), на канавках под кольца? Если отслаивание сосредоточено на одной области, это указывает на неравномерность нанесения.
Затем проверяют толщину покрытия в разных точках. Если на месте отслаивания толщина 25 мкм и выше, а на других участках 10-12 мкм, то причина - нарушение режима нанесения, возможно избыточный расход распыления.
Третий шаг - визуальная оценка поверхности основания под отслоившимся покрытием. Если металл яркий, блестящий, то очистка была хорошей. Если видны следы окислов, рыжеватый налет или серые пятна - то подготовка была недостаточной. Окислы и загрязнения экранировали адгезию.
Четвертый фактор - микроструктура самого поршня. Если поверхность в месте отслаивания содержит видимые раковины или микропоры, это указывает на литейный дефект или на повышенную пористость основного материала. Такой поршень нужно забраковать еще на входном контроле.
Пятый пункт - соблюдение температурного режима и времени отверждения. Если в цехе холодно (ниже 15 °C), то процесс полимеризации замедляется, и даже при "видимом" высыхании адгезия остается слабой. Инструкция обычно указывает диапазон 18-25 °C; если температура ниже, время выдержки должно быть увеличено в 1,5-2 раза.
Практические решения для предотвращения отслаивания
Чтобы снизить вероятность отслаивания, нужно работать со всеми звеньями цепи: подготовка, нанесение, отверждение, контроль.
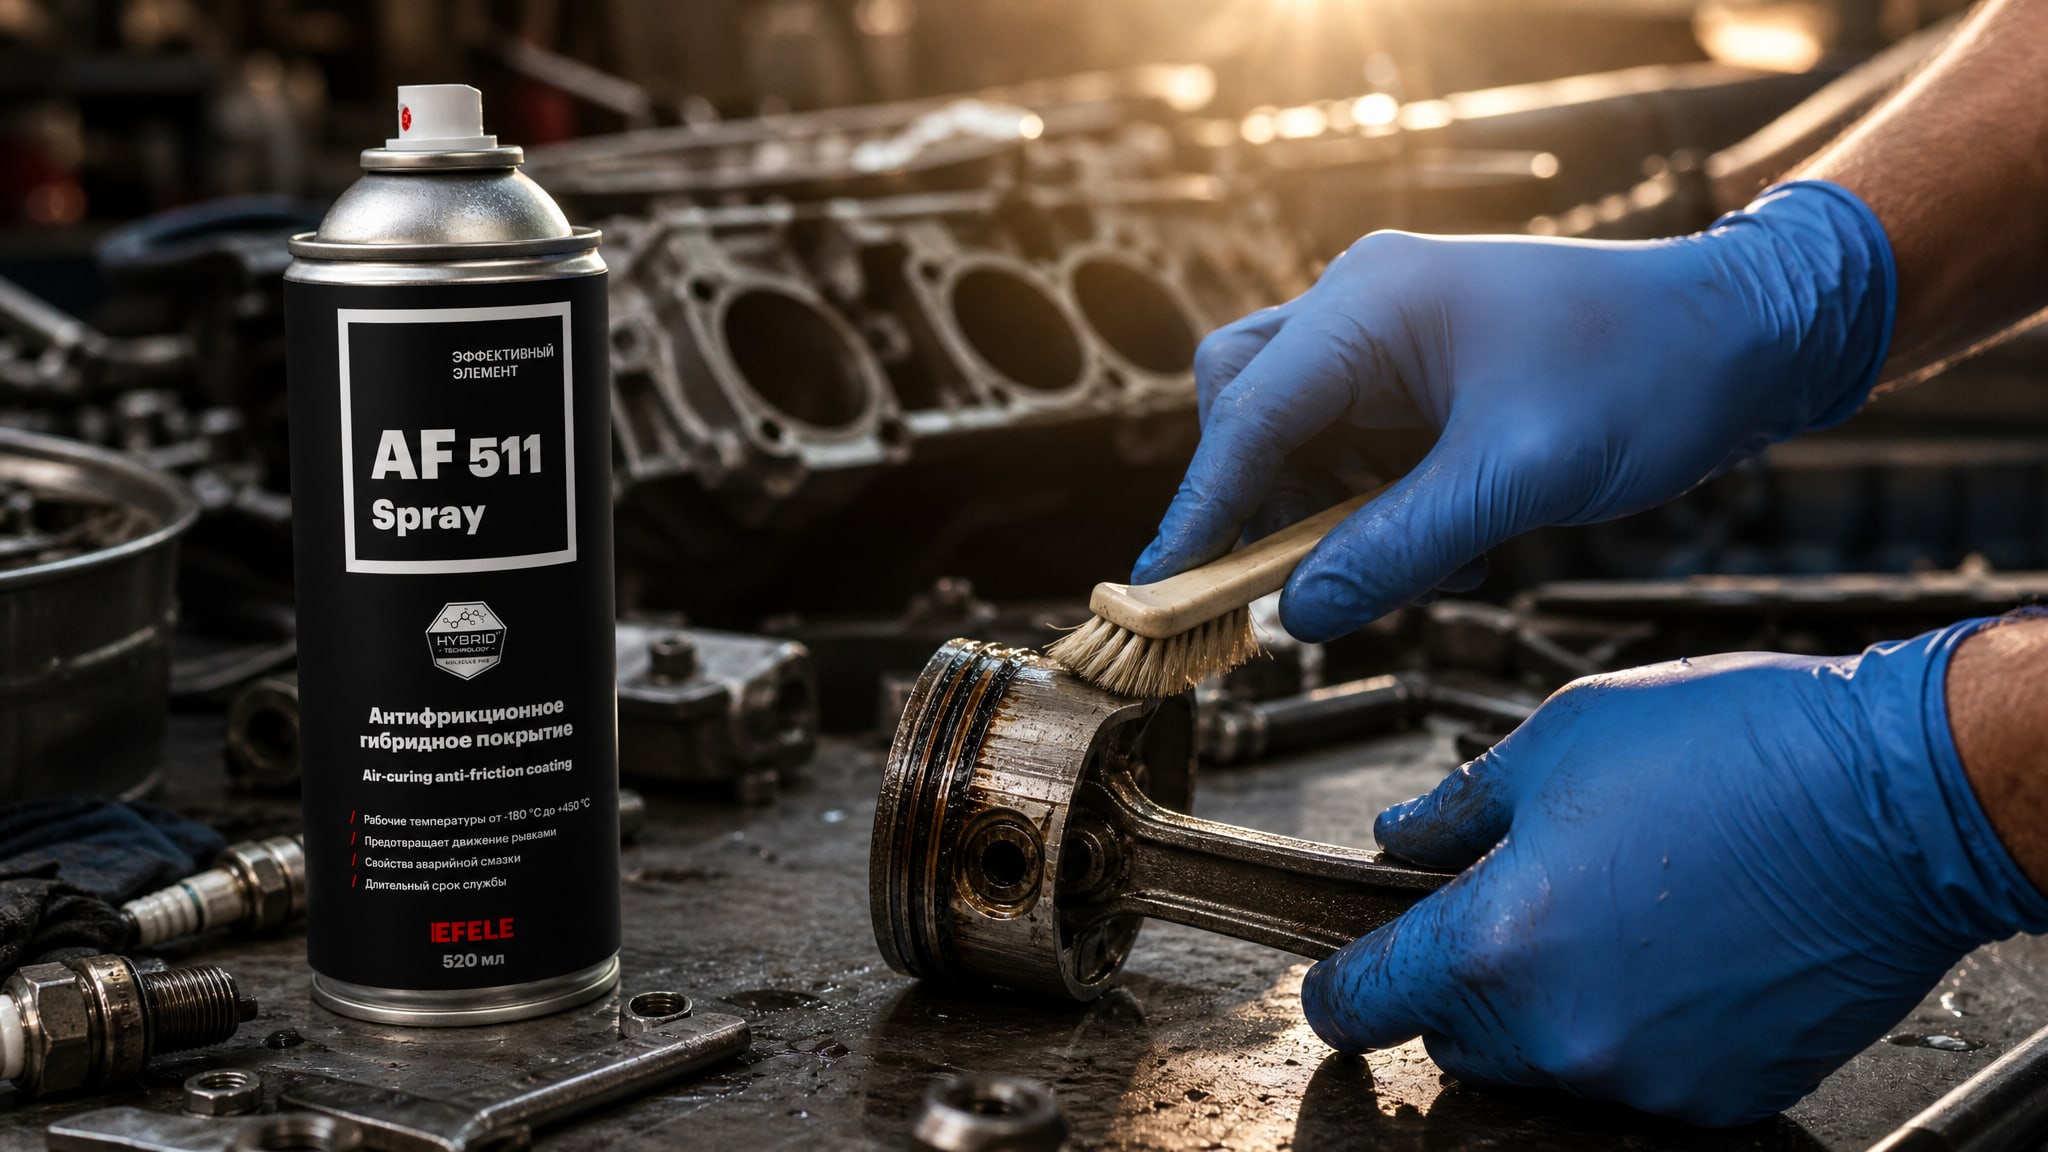
На этапе подготовки: использовать многоступенчатую очистку. Первый этап - механическая очистка щетками или мягким абразивом (не агрессивным) для удаления крупных загрязнений. Второй - обезжиривание в спиртовом растворе или специальной жидкости. Третий - финишное протирание микрофибровой тканью без ворса. Эта ткань важна: обычное полотенце оставляет волокна, которые остаются на поверхности и ухудшают адгезию. Процедуру повторяют минимум два раза.
На этапе нанесения: нужно обеспечить равномерность слоя. Если используется ручное распыление, то расстояние от пистолета до поршня должно быть постоянным (обычно 15-20 см), а скорость движения пистолета - одинаковой. Давление в компрессоре не должно прыгать. Автоматизация - пусть даже простая позиционная головка - намного снижает вероятность неравномерности.
На этапе отверждения: строго соблюдать температуру и время. Если комнатная температура нестабильна, нужно использовать климатизированный шкаф. Минимальная выдержка при 20-25 °C -12 часов, максимальная -24 часа перед сборкой (дольше можно, но без пользы). При ускоренном режиме (80 °C) - ровно 30 минут под нагревом, затем естественное охлаждение.
На этапе контроля: проверять адгезию для каждой партии, не "по случаю". Для малых серий (до 20 поршней) проверяют всех; для больших серий (от 100+) - минимум каждый 50-й. Метод решетчатого надреза проводят после полного отверждения (не во время). Для спорных случаев (когда адгезия на грани нормы) проводят дополнительный тест в кипящей воде.
Если видимого отслаивания еще нет, но адгезия упала ниже нормы, это сигнал к проверке всей производственной цепи: была ли перебита температура в цехе, не нарушена ли влажность, не менялась ли поставка материала.
На практике закупщики и инженеры часто предпочитают работать с поставщиками, у которых налажена статистика дефектов по адгезии. Составы, которые уже прошли испытание в реальных условиях на длительную подсыхание (12-24 часа) и стабильно держат адгезию выше 1,5 МПа при решетчатом надрезе, - это уже отработанный выбор. В цехах, где требуется скоростное нанесение и строгий контроль толщины, часто переходят на спрей-форматы, которые дозируют материал автоматически и снижают вероятность неравномерности. Например, на линиях фасовки и сборки ДВС используют аэрозольные составы типа EFELE AF-511 Spray: такой формат исключает проблемы с ручным распылением и с неправильной подготовкой пистолета-распылителя, что само по себе устраняет большую часть дефектов адгезии, связанных с неравномерностью нанесения.
Часто задаваемые вопросы
Может ли отслаивание начаться в процессе работы двигателя, если при приемке дефектов не было видно?
Да, это типовая ситуация. Отслаивание может не проявиться сразу, если адгезия находится на грани нормы. При первом пуске двигателя поршень нагревается до 80-100 °C, покрытие расширяется, и микротрещины на границе раздела становятся явными. Это причина, по которой нужно проверять адгезию каждой партии, а не полагаться только на визуальный осмотр.
Что означает "адгезия" в контексте антифрикционного покрытия?
Адгезия - это прочность сцепления покрытия с основанием (в данном случае с металлом поршня). Это не вязкость и не толщина слоя, а мера того, насколько хорошо покрытие "прилипает" к поверхности. Проверяется методом решетчатого надреза или тестом в кипящей воде. Высокая адгезия означает, что покрытие останется на месте при вибрации и перепадах температуры.
Почему после очистки поршня спиртом адгезия еще может быть слабой?
Потому что спирт удаляет жир, но не всегда удаляет окислы и механические загрязнения. Для полной очистки нужна многоступенчатая процедура: сначала механическая щетка, затем обезжиривание, затем финишное протирание микрофиброй. Также возможна скрытая пористость металла: если поршень содержит микропоры, то даже после очистки спиртом вода из воздуха проникнет в эти поры и ослабит адгезию при первом тесте в кипящей воде.
Влияет ли количество слоев покрытия на адгезию?
Нет, если толщина остается в диапазоне 5-25 мкм. Наносить покрытие несколько раз в один день не имеет смысла: это просто увеличит общую толщину и риск отслаивания. Однако если технология допускает перерыв между слоями (например, 2-3 часа), второй слой иногда может улучшить адгезию, потому что он проникает в микронеровности первого слоя. На практике обычно наносят один слой и контролируют его толщину.
Какой тест адгезии считается более надежным: решетчатый надрез или кипячение?
Оба нужны. Решетчатый надрез - быстрый скрининг, который выявляет явные проблемы. Кипячение - более жесткий тест, который выявляет скрытые дефекты (пористость основы, недостаточную очистку). Если поршень прошел оба теста, адгезия надежна. Если "завис" на одном из них - деталь забраковывают.
Заключение
Отслаивание антифрикционного покрытия с поршней ДВС - не случайность, а следствие нарушений на каком-то этапе технологической цепи. Главные причины: недостаточная очистка и обезжиривание поверхности, неравномерность толщины слоя (вне диапазона 5-25 мкм), нарушение температурного режима и времени отверждения (менее 12 часов при комнатной температуре или менее 30 минут при 80 °C), а также повышенная пористость или литейные дефекты самого поршня. Контроль адгезии нельзя откладывать на потом: проверку методом решетчатого надреза и тест в кипящей воде нужно проводить для каждой партии, иначе дефекты обнаружатся уже во время работы двигателя.
Ключ к предотвращению отслаивания - системный подход: многоступенчатая очистка, равномерное нанесение (лучше автоматизированное), соблюдение режимов отверждения и обязательный двухуровневый контроль адгезии. Если производство хотя бы один раз получит жалобу на отслаивание, нужно провести диагностику всех четырех факторов (подготовка, толщина, отверждение, контроль) и найти слабое звено. После этого внести корректив и снова проверить адгезию на 10-20 поршнях, прежде чем возобновлять полноценное производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.