
Пескоструйная обработка металла: подготовка к окрашиванию оборудования после сборки и испытаний
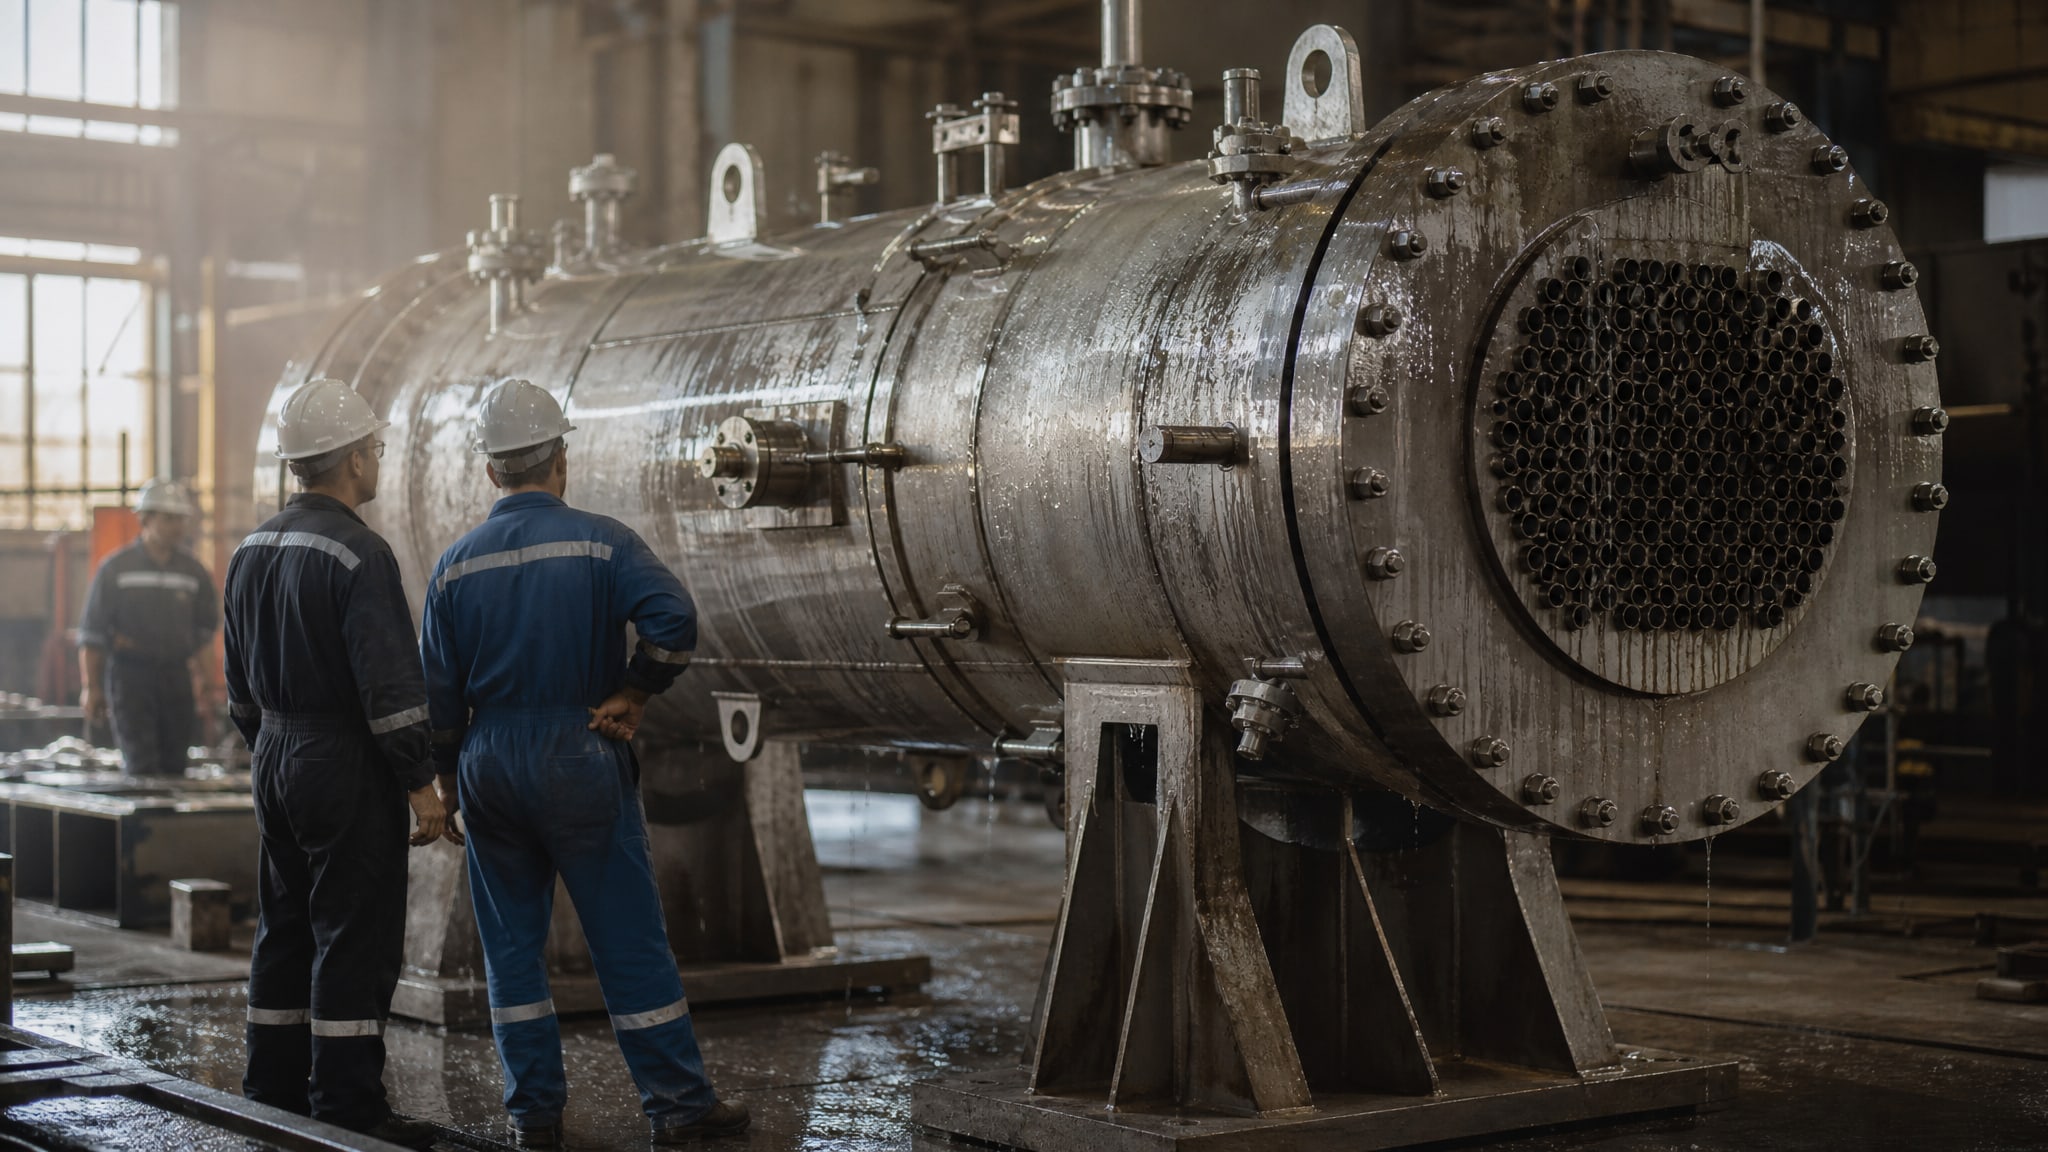
Окрашивание оборудования после сборки и гидравлических испытаний требует точного соблюдения технологической последовательности. Пескоструйная обработка металла - один из ключевых этапов подготовки поверхности перед нанесением защитного покрытия. Однако сама по себе очистка абразивом это не полное решение: между пескоструем и окраской существуют жесткие временные окна, требования к влажности и контроль состояния металла, которые часто упускают даже опытные инженеры. Статья раскрывает реальную схему работ - от гидравлических испытаний через подготовку поверхности до финальной покраски, с конкретными нормативами, допустимыми интервалами и ошибками, которые дорого обходятся.
Материал предназначен для технических специалистов, инженеров и закупщиков, которые отвечают за качество защиты оборудования и хотят избежать преждевременной коррозии, отслоения краски или переделок.
Гидравлические испытания оборудования: почему это делается ДО покраски
Правильная последовательность начинается с понимания того, когда проводятся гидравлические испытания.
Для оборудования под давлением гидравлическое испытание выполняется после окончательной сборки, но до нанесения защитного покрытия. Это требование закреплено в нормативах потому, что покрытие могло бы скрыть места утечек, трещины или прочие дефекты сварки, которые должны быть обнаружены в ходе испытания.
Если же на оборудовании уже нанесено защитное покрытие или теплоизоляция, то испытание проводят до этого. Таким образом, логика простая: сборка → испытания → устранение выявленных дефектов (если они есть) → удаление тестовой жидкости (обычно воды) и полная сушка → подготовка поверхности и окраска.
При проведении гидравлических испытаний воздух из оборудования должен быть удален полностью, а подъем давления - плавным и равномерным. Испытания допускаются только при положительной температуре окружающего воздуха. После выявления дефектов оборудование подвергается ремонту и повторному испытанию. По завершении испытания давление держат 24 часа, затем снижают и выдерживают для осмотра еще не менее 12 часов.
Удаление влаги и подготовка поверхности после испытаний
После того как гидравлические испытания завершены, из оборудования полностью удаляют воду.
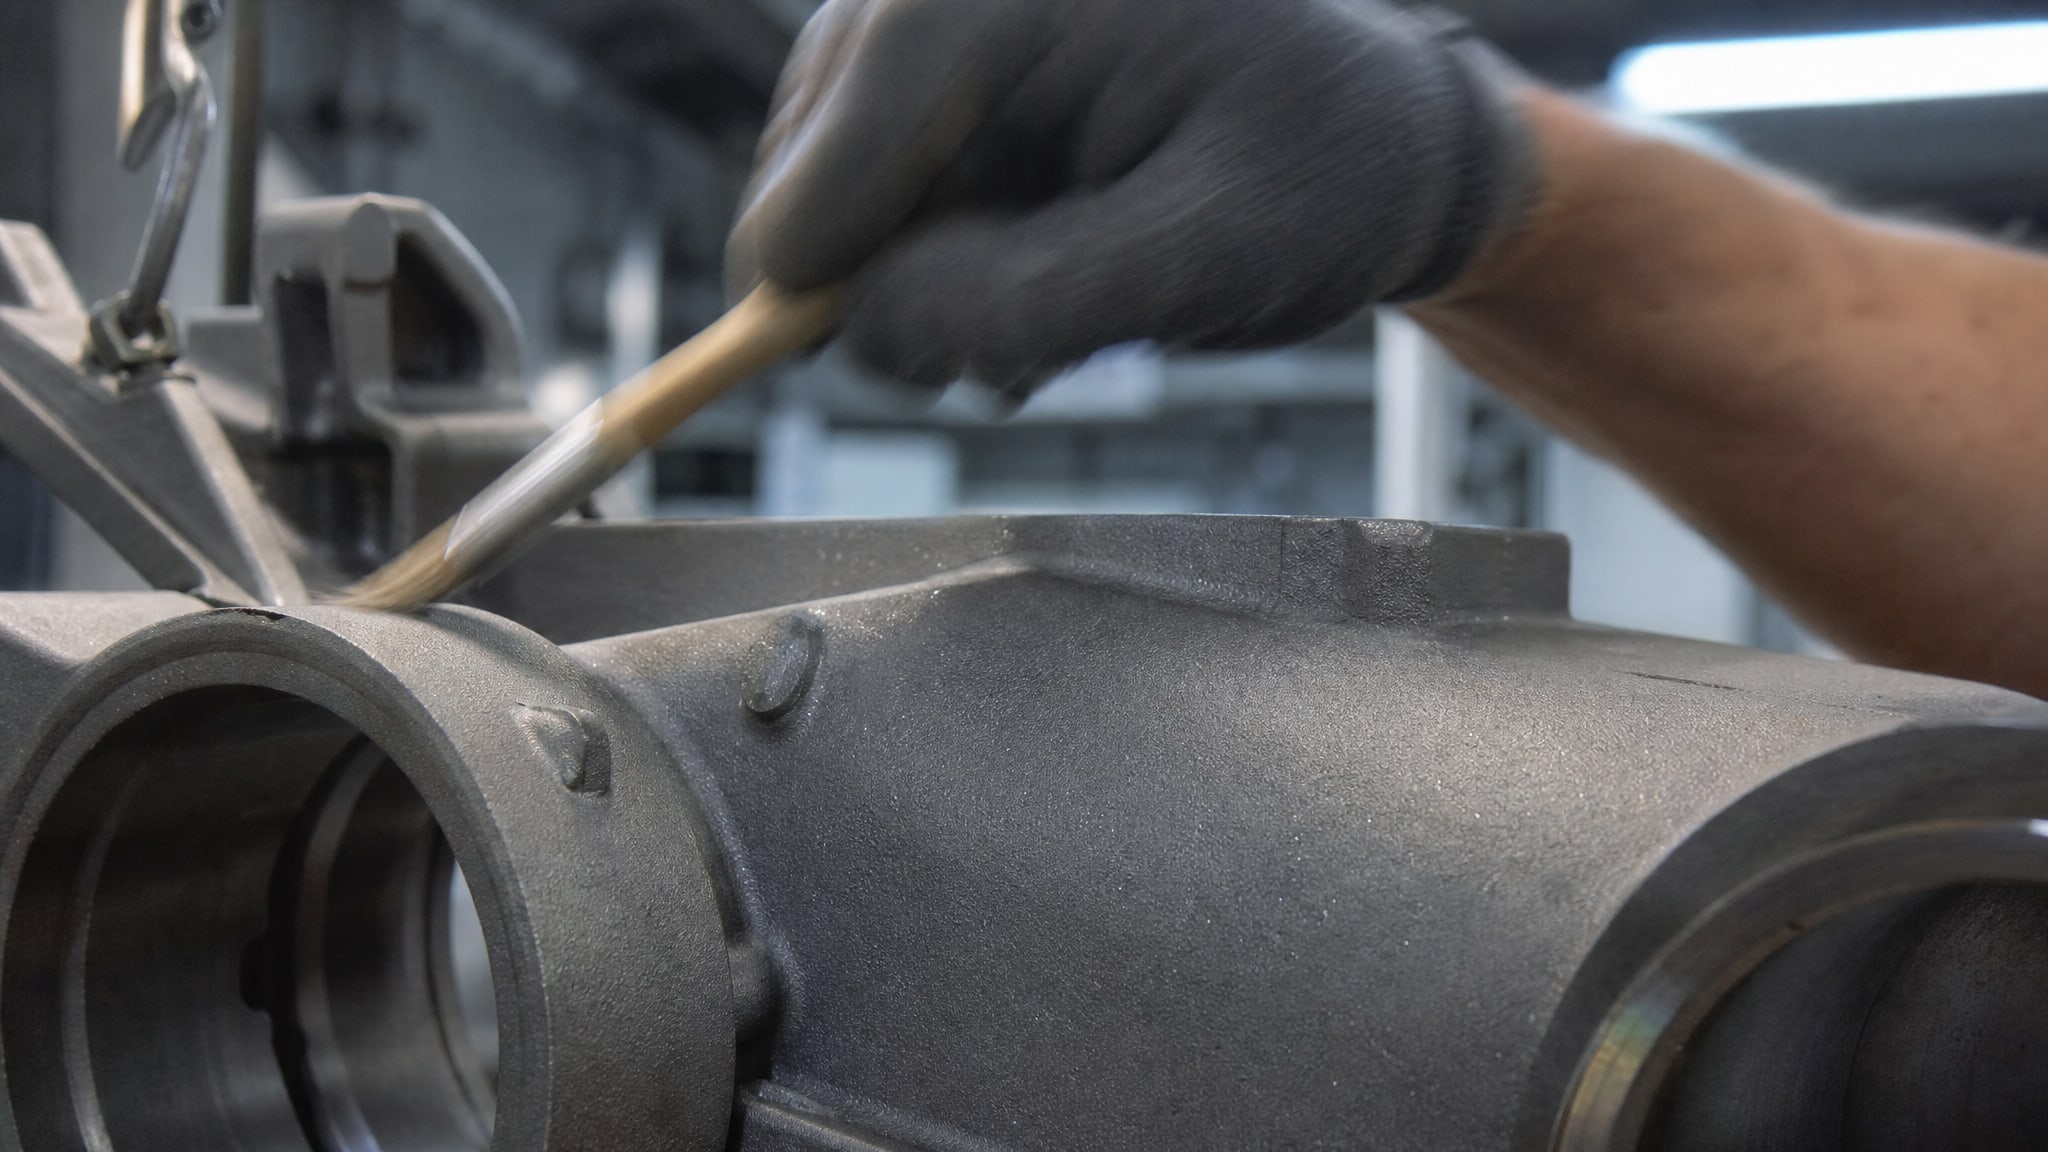
Это критический этап, так как оставшаяся влага ускоряет вторичную коррозию и ухудшает адгезию будущего покрытия. Поверхность должна быть полностью высушена перед началом механической очистки.
Пескоструйная обработка металла - основной метод подготовки. После пескоструя поверхность содержит остатки пыли и абразива, которые обязательно удаляются струей сжатого воздуха, желательно с использованием пылесоса. Согласно ГОСТ 9.402, перед окраской поверхность должна быть полностью избавлена от окалины, окислов, масел, жира, заусенцев, острых кромок и сварочных брызг.
Если на поверхности металла присутствуют загрязнения маслами или смазками, требуется повторное обезжиривание. Это не просто деталь технологии - плохое обезжиривание приводит к отслоению краски и локальной коррозии под покрытием. Проверку состояния подготовленной поверхности выполняют не позднее чем через 6 часов после пескоструйной обработки и повторно непосредственно перед окрашиванием.
Критические интервалы между подготовкой и окраской
Время ожидания между окончанием подготовки поверхности и нанесением краски строго лимитировано.
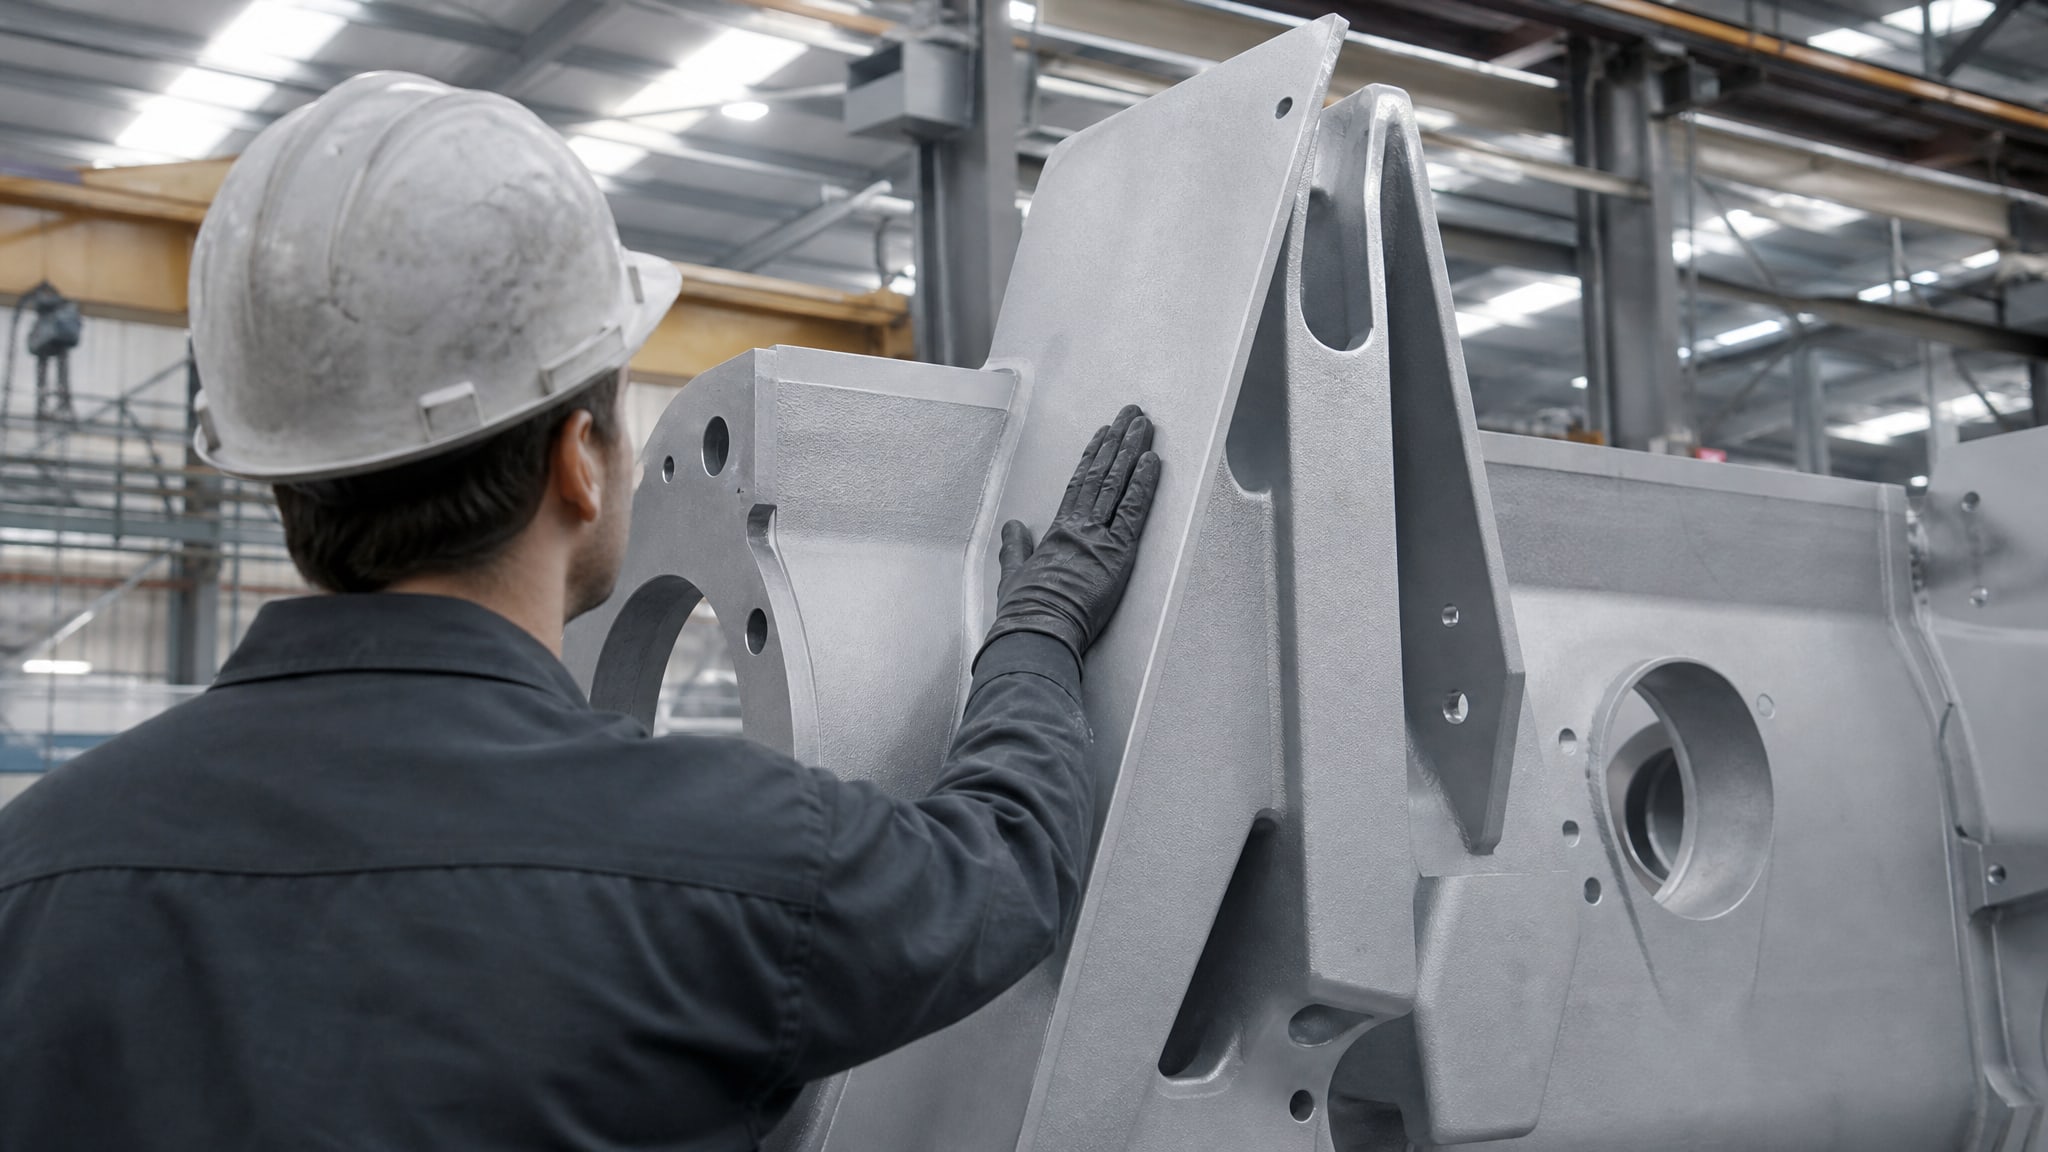
Это обусловлено тем, что свежеочищенный металл начинает окисляться на воздухе сразу после контакта с кислородом.
Для металлических изделий в помещении допустимый интервал не должен превышать 24 часа. На открытом воздухе для крупногабаритных конструкций этот срок сокращается до 6 часов. Если же на поверхности предварительно применено неметаллическое неорганическое покрытие - например фосфатирование или хроматирование - то защитный эффект этих слоев продлевает допустимый интервал. В помещении такой интервал увеличивается до 72 часов, а на открытом воздухе - до 18 часов.
Нарушение этих сроков означает, что перед окраской может потребоваться повторная очистка и контроль, что удлиняет производство и увеличивает затраты. На практике инженеры и закупщики часто планируют подготовку и окраску в один рабочий день именно поэтому - чтобы избежать промежуточного окисления и гарантировать качество адгезии.
Роль фосфатирования и защитные покрытия перед окраской
Фосфатирование - это химическая предварительная обработка, которая наносится после механической очистки и перед грунтовкой.
Этот слой служит переходным звеном между голым металлом и лакокрасочной системой. Фосфатные пленки улучшают адгезию краски, повышают коррозионную стойкость и создают буферную зону, препятствующую прямому контакту агрессивной среды с основным материалом.
Выбор конкретной системы покрытия должен учитывать климатические факторы, особые среды эксплуатации (влага, химикаты, тепло), рабочую температуру, степень подготовки поверхности и конструктивные особенности изделия. Для оборудования, которое работает в агрессивных средах или под открытым небом, комбинация пескоструя + фосфатирование + многослойное лакокрасочное покрытие становится стандартом.
Наличие фосфатного или хроматного слоя удлиняет время, доступное для окраски после подготовки поверхности, что дает гибкость в планировании производства. Однако важно помнить, что фосфатирование - это не альтернатива пескоструйной обработке, а дополнение к ней.
Требования к условиям окрашивания оборудования после сборки
Окрашивание не просто техническая операция, а процесс, который требует контролируемых условий окружающей среды.
В помещениях для подготовки поверхности и окраски температура должна находиться в диапазоне 15-30 °C, а относительная влажность не должна превышать 80%. Эти параметры критичны для правильного высыхания краски, образования плотной защитной пленки и предотвращения конденсации влаги на поверхности.
Избыточная влажность может привести к появлению белесого налета (цветения) на покрытии, подтекам краски и уменьшению адгезии. Слишком низкая температура замедляет полимеризацию краски и увеличивает время полного высыхания. Именно поэтому летние месяцы (май-август) часто оказываются оптимальным периодом для интенсивного окрашивания - погодные условия стабильнее.
Защита оборудования от коррозии не заканчивается на окраске. После нанесения краски проводится 100%-ный визуальный контроль дефектов покрытия. Выявленные дефекты (наколы, подтеки, пропуски) подлежат локальному исправлению. Если оборудование после сборки и испытаний требует временной защиты перед окраской (например, при вынужденной задержке в производстве), используют вытесняющие антикоррозионные мастики, которые вытесняют влагу с поверхности и создают дышащую пленку. После такой временной защиты поверхность перед финальной окраской требует повторной очистки, чтобы лакокрасочный слой имел надежную адгезию к основанию.
Координация пескоструйной обработки с технологическим циклом производства
На крупных предприятиях пескоструйная обработка металла часто является узким местом: оборудование дорогое, места на площадке ограничены, а время исполнения зависит от объема и сложности геометрии изделия.
При планировании производства стоит учитывать не только длительность самого пескоструя, но и жесткие сроки до окраски.
Практическая схема выглядит так: завершение гидравлических испытаний → слив и сушка оборудования (несколько часов) → пескоструйная обработка поверхности металла (от 2-3 часов до суток в зависимости от размера) → обеспыливание (1-2 часа) → визуальный контроль и проверка состояния → окраска (в этот же день или на следующий, но не позже суток в помещении или 6 часов на улице).
При выборе подрядчика для пескоструйной обработки и окраски техническая компетентность важнее цены. Ключевые критерии - это качество подготовки поверхности, соблюдение интервалов до окраски, контроль параметров среды (влажность, температура, чистота помещения) и готовность вести документацию. На рынке встречаются услуги, где «пескоструйная обработка металла цена» кажется привлекательной, но подрядчик не уважает технологические интервалы, что приводит к повторной подготовке и переделкам.
Часто задаваемые вопросы
Можно ли красить оборудование до проведения гидравлических испытаний?
Нет. Для оборудования под давлением гидравлические испытания проводят после окончательной сборки и перед нанесением защитного покрытия. Если покрасить раньше, будут скрыты места утечек, трещины и другие дефекты, которые должны быть выявлены при испытании. Нормативно эта последовательность зафиксирована в требованиях к испытаниям сосудов и трубопроводов.
Сколько времени может пройти между пескоструйной обработкой и окраской?
В помещении металлическое изделие можно красить в течение 24 часов после пескоструйной обработки. На открытом воздухе для крупногабаритных конструкций этот интервал сокращается до 6 часов. Если перед окраской было применено фосфатирование или хроматирование, то в помещении срок увеличивается до 72 часов, а на улице - до 18 часов. Контроль состояния поверхности нужно провести не позднее 6 часов после подготовки.
Нужно ли удалять пыль после пескоструйной очистки?
Да, обязательно. После пескоструя поверхность содержит остатки пыли и абразива, которые препятствуют адгезии краски. Пыль удаляют струей сжатого воздуха, желательно с использованием пылесоса. Пренебрежение этим этапом приводит к отслоению покрытия и локальной коррозии под краской.
Влияет ли фосфатирование на время ожидания перед окраской?
Да. Фосфатное покрытие создает защитный слой, который замедляет окисление металла. Благодаря этому допустимый интервал между подготовкой и окраской увеличивается: с 24 часов до 72 часов в помещении, с 6 часов до 18 часов на открытом воздухе. Это дает больше гибкости в планировании производства.
При какой температуре и влажности нужно красить оборудование?
В помещении для окраски температура должна быть 15-30 °C, а относительная влажность - не более 80%. Эти условия обеспечивают правильное высыхание краски, надежное образование защитной пленки и предотвращают конденсацию влаги, подтеки и цветение лакокрасочного покрытия.
Заключение
Окрашивание оборудования после сборки и гидравлических испытаний - это не одна операция, а цепь технологических шагов, в которой каждый интервал и каждое условие окружающей среды имеют значение. Пескоструйная обработка металла открывает путь к надежному покрытию, но только если за ней сразу следует обеспыливание, контроль состояния и окраска в установленные нормативом сроки. Нарушение любого из этих этапов - ускоренная коррозия, отслоение краски, внеплановые переделки и потеря конкурентоспособности оборудования на рынке.
Практический путь действий прост: после гидравлических испытаний полностью удаляют воду и высушивают систему, проводят пескоструйную обработку поверхности с последующим обеспыливанием, контролируют состояние не позже 6 часов, а затем красят в помещении с нужными параметрами влажности и температуры, завершая 100%-ным визуальным контролем дефектов. Соблюдение этой схемы гарантирует долгосрочную защиту оборудования от коррозии и множество успешно выполненных контрактов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.