
Пассивация нержавеющей стали: критичные этапы подготовки перед нанесением антифрикционного покрытия
Пассивация нержавеющей стали - это не самостоятельное решение, а один из этапов в цепи подготовки поверхности под антифрикционное покрытие. Ее главная роль: усилить естественную оксидную пленку, богатую хромом, которая создает коррозионную стойкость. Однако для мелких деталей и изделий со сложной геометрией этого недостаточно. Нужно понимать, что пассивация работает только на чистой поверхности - без масел, следов механической обработки, окалины и свободного железа. Для технических специалистов и закупщиков это означает одно: выбор способа пассивации и контроль качества каждого этапа напрямую влияют на адгезию покрытия и долговечность готового изделия.
Статья разберет, почему стандартная пассивация часто не гарантирует результат, какие ошибки допускают при обезжиривании и удалении окалины, и как правильно выбрать метод в зависимости от типа детали и требований производства.
Этапы подготовки нержавейки: от механической обработки к пассивации
Нержавеющая сталь получает защитные свойства благодаря естественной пассивной пленке, но каждый технологический процесс - сварка, токарная обработка, полировка - может нарушить эту защиту.
На поверхности остаются следы железа из режущего инструмента, окалина и окислы, остатки смазочно-охлаждающих жидкостей. Если нанести покрытие прямо на загрязненную поверхность, оно либо не прилипнет, либо станет очагом локальной коррозии под пленкой.
Правильная подготовка включает четыре критических этапа:
Удаление механических загрязнений - окалина, полировальная паста, абразивная пыль. Для сварных швов это травление или удаление окислов механическим способом.
Обезжиривание - удаление остатков технологических жидкостей, отпечатков пальцев, контаминации со складов.
Удаление следов железа и других металлов - контаминация от стального инструмента, падающего мусора.
Пассивация - химическая обработка, которая восстанавливает и усиливает оксидный слой.
Каждый этап влияет на качество следующего. Если пропустить обезжиривание, пассивирующий раствор просто не свяжется с поверхностью так, как нужно. Если оставить частицы окалины, пассивная пленка будет прерывистой. При нанесении антифрикционного покрытия все эти дефекты проявляются как потеря адгезии в локальных зонах, что особенно опасно для мелких деталей и сборок с микронной толщиной покрытия.
Обезжиривание нержавейки: почему это первый критический этап
Обезжиривание нужно начинать раньше, чем думают многие.
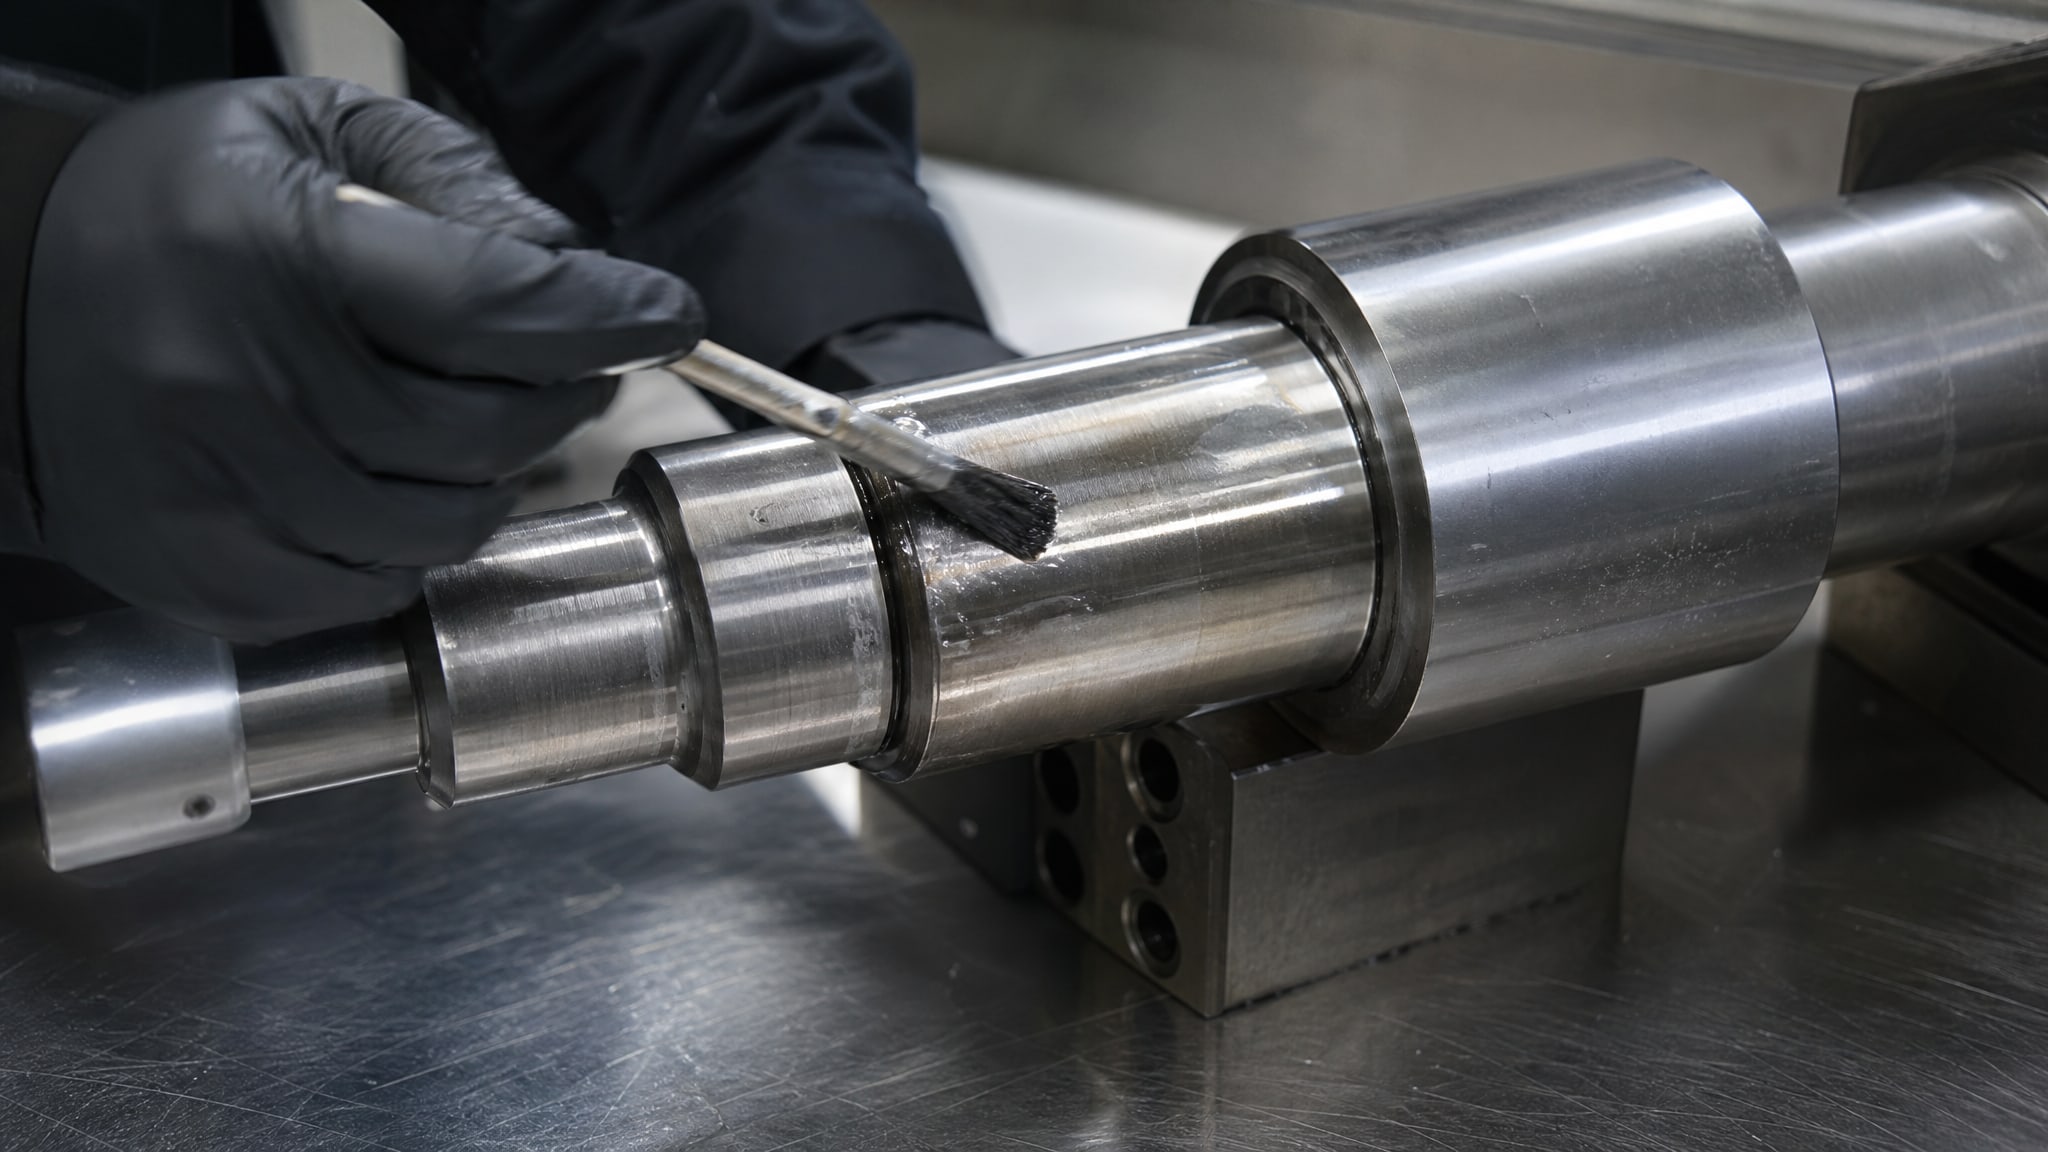
Остатки технологических жидкостей, применяемых при токарной обработке и фрезеровании, прочно удерживаются на поверхности. Обычная протирка тряпкой их не убирает. Нужна химическая обработка в щелочных средах или органических растворителях, в зависимости от типа загрязнения.
На практике используют два подхода:
Щелочное обезжиривание - погружение в горячий щелочной раствор, после чего требуется тщательная промывка водой. Недостаток: может оставлять щелочные остатки на поверхности, которые позже будут мешать пассивации.
Органическое растворение - бензин, ацетон или специализированные средства. Быстрее по времени, но требует хорошей вентиляции и осторожности с воспламеняемостью.
Для мелких деталей и резьбовых соединений щелочное обезжиривание часто более надежно, потому что проникает в зазоры лучше. После обезжиривания обязательна тройная промывка деионизированной водой, иначе остатки щелочи будут нейтрализовать пассивирующий раствор.
Если детали были на производстве несколько дней, они собрали пыль и влагу со складских помещений. В таком случае перед химическим обезжириванием имеет смысл ополоснуть их деионизированной водой, чтобы удалить механическую грязь.
Удаление окалины и следов сварки: отдельная операция перед пассивацией
Сварка создает окалину и побежалость, которые разрушают коррозионную стойкость нержавейки локально.
В зоне термического влияния хром из стали втягивается в окислы, и там остается железо-насыщенный слой. Пассивация одна такой слой не восстановит - сначала окалину нужно удалить.
Два основных метода:
Механическое удаление - дробеструй, полировка, щетка. Быстро и видимый результат, но если пыль не убрать после обработки, останется железная контаминация, которая повредит пассивной пленке.
Травление - погружение в разбавленный раствор азотной кислоты, который растворяет окалину и побежалость. После травления поверхность чистая, но нужна нейтрализация кислоты и промывка.
Для сварных швов нержавеющей стали стандартная логика: сначала механическое удаление основной окалины, затем травление (если требуется более высокая чистота) или сразу пассивация. Если швы незначительны и видимой окалины нет, можно пропустить травление, но контроль остаточного железа станет критичнее.
После удаления окалины поверхность нужно не трогать голыми руками - отпечатки пальцев оставляют соли и оксиды. Для мелких деталей рекомендуют хлопчатобумажные чистые перчатки или пластиковые щипцы.
Химическая пассивация: кислота, концентрация и контроль времени
Пассивация нержавеющей стали кислотой - стандартный промышленный процесс, описанный в ГОСТ ISO 16048-2014.
Этот стандарт применяется к крепежу, но принципы подходят и для других деталей. Суть простая: погружение в кислотный раствор (обычно азотная кислота или лимонная кислота в более мягком варианте) активирует образование новой оксидной пленки, богатой хромом.
При выборе между азотной и лимонной кислотой нужно учитывать:
Азотная кислота - более агрессивна, работает быстрее (15–30 минут), полностью удаляет следы железа. Недостаток: выделяет токсичные пары, требует специальной вентиляции и СИЗ.
Лимонная кислота - мягче, безопаснее в обращении, подходит для локальной обработки или если нет плотного контроля железной контаминации. Время выдержки дольше (до часа).
Гель для пассивации нержавеющей стали применяют, когда нужна локальная обработка - сварной шов, участок с повреждением пленки, резьба в конструкции, которую невозможно погружать целиком. Гель не смывается самопроизвольно, что удобно для мелких деталей и труднодоступных мест. Однако после нанесения геля нужно подождать требуемое время (обычно 15–30 минут), а затем тщательно смыть водой; остатки геля забивают зазоры и приводят к локальной коррозии.
После пассивации следует обязательная нейтрализация остатков кислоты. Если используется щелочной раствор для нейтрализации, нужна повторная промывка - щелочные остатки не менее вредны, чем кислотные. Лучше всего несколько раз ополоснуть деионизированной водой и высушить в сухом воздухе или инертном газе.
Контроль качества пассивации и готовность поверхности к антифрикционному покрытию
Испытания пассивации по ASTM A967 включают три классических метода:
Тест медным купоросом - поверхность обрабатывается раствором медного купороса; здоровая пассивная пленка не должна окраситься в коричневый цвет в течение 6 минут.
Тест ферроцианидом калия - аналогично, синих пятен не должно появиться за 10 минут.
Испытание в соляном тумане - детали помещают в камеру с соляным туманом, в течение 24 часов не должно быть видимой коррозии.
Эти тесты подтверждают, что пассивная пленка восстановлена и нержавейка вернула коррозионную стойкость. Однако они не гарантируют адгезию антифрикционного покрытия. После прохождения контроля пассивации нужны дополнительные проверки специфично для покрытия: испытание на адгезию по ГОСТ 15025 или аналогичному стандарту.
Для мелких деталей с микронным покрытием контроль становится еще жестче. После пассивации и сушки поверхность должна быть свободна от видимых загрязнений и следов влаги. Часто применяют промежуточный контроль: визуальный осмотр под лупой или под УФ-светом (если поверхность обработана флуоресцентным маркером), а затем измерение остаточной влажности методом высокочастотного датчика или калькуляцией по времени сушки в инертной среде.
Если на поверхности обнаруживаются белые солевые кристаллы, это остатки пассивирующего раствора - деталь нужно промыть повторно. Если видны жирные пятна или радужные отблески - остатки органики, которые требуют переобезжиривания. Такой брак дорогостоящий, потому что затраты на пассивацию уже понесены, но деталь не готова к покрытию.
Защита обработанной поверхности от коррозии и обеспечение низкого коэффициента трения на мелких деталях из нержавеющей стали требует не только корректной пассивации, но и своевременного нанесения покрытия. На практике антифрикционный состав EFELE AF-511 Spray часто применяют в цехах, где между окончанием пассивации и нанесением основного покрытия есть временной разрыв; сухое аэрозольное покрытие служит защитой от наслоения влаги и пыли на поверхность, подготовленную по всем стандартам.
Электрохимическая пассивация: когда нужна альтернатива химической
Электрохимическая пассивация - это воздействие на поверхность электрическим потенциалом в присутствии электролита.
Процесс менее распространен в среднем и малом производстве, потому что требует специального оборудования и точного контроля тока и напряжения. Однако для высокоответственных деталей (авиакосмос, медицина, ответственный крепеж) электрохимический метод часто предпочтителен.
Преимущества:
Более однородная пассивная пленка, без локальных дефектов.
Лучше работает на деталях со сложной геометрией, где химическая жидкость может застаиваться.
Меньше времени на погружение (несколько минут вместо 15–30).
Недостатки:
Требует предварительного подключения к электросети (для мелких деталей нужна специальная оснастка).
Не подходит для деталей с непроводящими покрытиями или высокым электрическим сопротивлением.
Высокие первоначальные инвестиции в аппарат для пассивации.
Выбор между химической и электрохимической пассивацией зависит от объема производства, требований стандартов и наличия оборудования. Для серийного производства мелких деталей под антифрикционное покрытие часто остаются при химической пассивации с жестким контролем чистоты.
Травление и пассивация: две разные операции, которые часто путают
Травление - это удаление поверхностного слоя материала кислотой или щелочью; пассивация - восстановление оксидной пленки.
Они решают разные задачи и часто выполняются последовательно.
После сварки нержавеющей стали обычно нужны оба процесса:
Механическое удаление окалины (если она видна) или травление разбавленной кислотой.
Пассивация - для восстановления защитного слоя после травления.
Ошибка, которая часто встречается: думать, что травление нержавеющей стали сварных швов уже является пассивацией. На самом деле травление просто удалит окалину, но новой защитной пленки не создаст. Поверхность будет чистой, но восприимчивой к коррозии до тех пор, пока она не выдержит воздух несколько часов (самопассивация происходит, но медленно и неполно). Контролируемая пассивация гарантирует быстрое и полное восстановление.
Для мелких деталей сочетание травления и пассивации критично. Если пропустить травление и сразу пассивировать поверхность с видимой окалиной, пассивная пленка будет прерывистой и под ней будут рыхлые окислы. При нанесении антифрикционного покрытия такие зоны станут очагами отслаивания.
Частые ошибки при подготовке нержавейки под антифрикционное покрытие
Практика показывает несколько систематических ошибок, которые допускают технические специалисты и закупщики при подготовке поверхности.
Ошибка 1: недостаточное обезжиривание. После получения деталей со склада они окружены воздухом с пыльью и влагой. Некоторые производства ограничиваются одной промывкой в щелочном растворе. На самом деле нужны тройная промывка водой и финальная обработка деионизированной водой. Иначе остатки щелочи или загрязнений будут мешать пассивации и адгезии покрытия.
Ошибка 2: игнорирование времени выдержки в пассивирующем растворе. Опытные рабочие часто "экономят" время и вытаскивают детали раньше нужного. Если стандарт говорит 20 минут, а вытащили за 10, пассивная пленка не будет достаточно толстой.
Ошибка 3: контаминация после пассивации. После завершения пассивации детали касаются рукой без перчаток, кладут на ржавый поддон или оставляют во влажном месте. Все это портит защитный слой.
Ошибка 4: применение одного метода пассивации для всех типов деталей. Если у производства есть одна установка для азотной кислоты, не значит, что ею нужно обрабатывать все детали. Мелкий крепеж, сварные швы и покрытия могут требовать разных подходов.
Ошибка 5: отсутствие контроля остаточного железа. Если на деталь упала стальная пыль или ее обработали стальным инструментом, остатки железа могут остаться на поверхности. Пассивация не удалит их полностью; нужен дополнительный контроль и, при необходимости, повторное травление.
Ошибка 6: неправильная сушка перед нанесением покрытия. Если просто оставить деталь на воздухе, она впитает влагу. Нужна сушка в сухом воздухе (осушенный воздух или инертный газ) или низкотемпературная сушка в печи.
Часто задаваемые вопросы
Что такое пассивация нержавеющей стали и зачем она нужна?
Пассивация - это химическая обработка поверхности, которая усиливает естественную защитную оксидную пленку, богатую хромом. На нержавейке эта пленка образуется самопроизвольно, но после механической обработки, сварки или контакта с железом она нарушается. Пассивация восстанавливает и утолщает защиту, что предотвращает локальную коррозию и подготавливает поверхность к нанесению антифрикционного покрытия или лакокраски.
Какая разница между пассивацией кислотой и лимонной кислотой?
Азотная кислота работает быстрее (15–30 минут), полностью удаляет следы железа, но токсична и требует спецоборудования. Лимонная кислота мягче, безопаснее в работе, подходит для локальной обработки геля, но требует больше времени (до часа) и менее эффективна при сильной железной контаминации. Выбор зависит от доступности оборудования, требований стандарта и типа деталей.
Нужно ли обезжиривать нержавейку перед пассивацией?
Да, это обязательно. Остатки технологических жидкостей, смазок и отпечатки пальцев не позволяют пассивирующему раствору вступить в контакт с поверхностью. Результат - неполная пассивация и дефекты адгезии покрытия. Обезжиривание нужно делать после механической обработки и перед пассивацией.
Что такое гель для пассивации и когда его использовать?
Гель - это вязкий пассивирующий состав, который не стекает со вертикальных и сложных поверхностей. Его применяют для локальной обработки сварных швов, резьбы, участков с повреждениями пассивной пленки. После нанесения геля нужно подождать 15–30 минут, затем тщательно смыть и высушить. Для массовой обработки простых деталей гель неэкономичен.
Как контролировать, готова ли поверхность к нанесению антифрикционного покрытия?
Поверхность должна пройти испытания пассивации (медный купорос, ферроцианид калия) и быть свободна от видимых загрязнений, солевых кристаллов и жирных пятен. После сушки ее проверяют под лупой. Если требуется высокая точность, проводят измерение остаточной влажности. Дополнительно сразу перед покрытием рекомендуется визуальный осмотр и, при необходимости, финальная протирка спиртом или ацетоном.
Гарантирует ли пассивация хорошую адгезию антифрикционного покрытия?
Пассивация восстанавливает коррозионную стойкость, но не гарантирует адгезию. Адгезия зависит от чистоты поверхности (нет ли масла, пыли), микрошероховатости и совместимости покрытия с подложкой. Поверхность может пройти все тесты пассивации, но если на нее упала пыль или было неполное обезжиривание, покрытие не прилипнет. Нужны отдельные испытания адгезии по ГОСТ 15025 или аналогичным стандартам.
Заключение
Пассивация нержавеющей стали - это не волшебство, которое одним действием подготовит деталь к любому покрытию. Это один из звеньев в цепочке, которая начинается с обезжиривания, включает удаление окалины и контаминаций, а затем восстановление защитного слоя. Каждый этап критичен, и пропуск любого приводит к дефектам адгезии и коррозии под покрытием.
Для технических специалистов и закупщиков вывод простой: не полагайтесь на пассивацию как на универсальное решение. Выбирайте метод в зависимости от типа детали (крепеж, сварная конструкция, мелкая деталь), требований стандартов и наличия оборудования. Контролируйте каждый этап - обезжиривание, удаление загрязнений, время выдержки в пассивирующем растворе. После пассивации тщательно проверьте чистоту поверхности и только затем наносите антифрикционное покрытие. Этот подход гарантирует надежный результат и минимизирует брак.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.