
Отслаивание покрытия двигателя: разбор норм и сроков службы поршневых покрытий
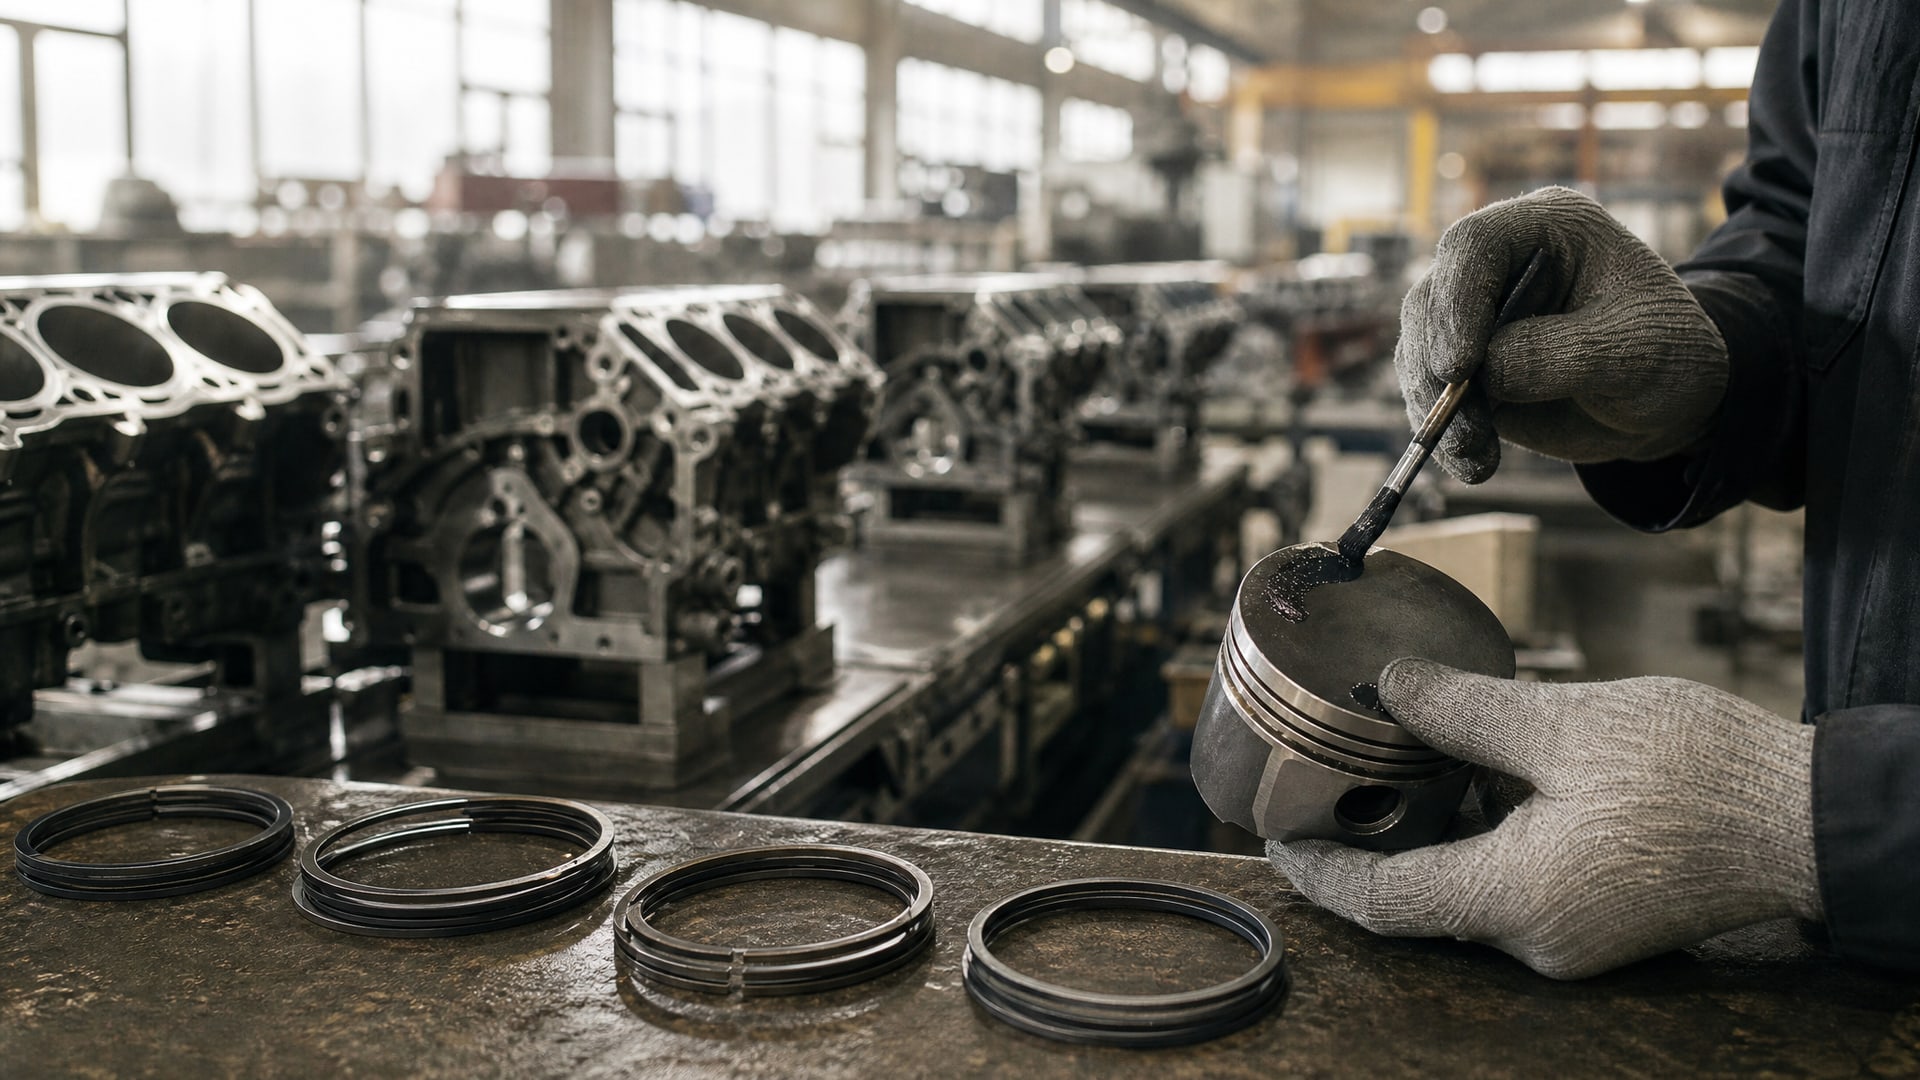
Отслаивание поршневого покрытия - признак серьезного нарушения в работе двигателя, но сам по себе этот дефект не говорит о мгновенном отказе. Ресурс покрытия зависит не от календарного срока, а от остаточной толщины материала, скорости износа и условий эксплуатации. Производители двигателей - MAN Energy Solutions, Wingd и другие - давно перешли на методику оценки состояния поршневых узлов через контролируемые параметры: толщину покрытия, адгезию, визуальный осмотр и периодическую диагностику. Закупщик и инженер должны понимать, что считается нормой, какие пороги допусков действительно критичны, и как правильно интерпретировать результаты дефектации.
В этой статье разберем международные стандарты оценки адгезии покрытий, пороговые значения остаточной толщины для разных типов поршневых колец, регламенты инспекций и типичные ошибки при диагностике состояния.
Что такое поршневое покрытие и зачем оно служит
Поршневые кольца и поршни работают в условиях высоких температур, циклических нагрузок и контакта с агрессивной средой - продуктами сгорания топлива, конденсатом и солью.
Металлическая основа детали быстро окислялась бы и изнашивалась. Антифрикционное покрытие - это тонкий слой специального материала (чаще всего cermet, PVD, DLC или металлическое напыление), который выполняет сразу несколько функций:
Снижает коэффициент трения между кольцом и цилиндром, уменьшая потери мощности.
Защищает основной металл от окисления и коррозии.
Предотвращает задиры и адгезивный износ при холодном пуске и перегреве.
Обеспечивает скользящий контакт, совместимый с масляной пленкой двигателя.
Толщина такого покрытия обычно не превышает 30 мкм (микрометров), что сопоставимо с толщиной волоса. На этой микроскопической толщине держится долговечность и надежность всего поршневого узла. Именно поэтому адгезия покрытия - его прочность сцепления с основой - критична.
Адгезия поршневого покрытия: стандарты и методы проверки
Адгезия - это механическая и химическая связь между покрытием и подложкой.
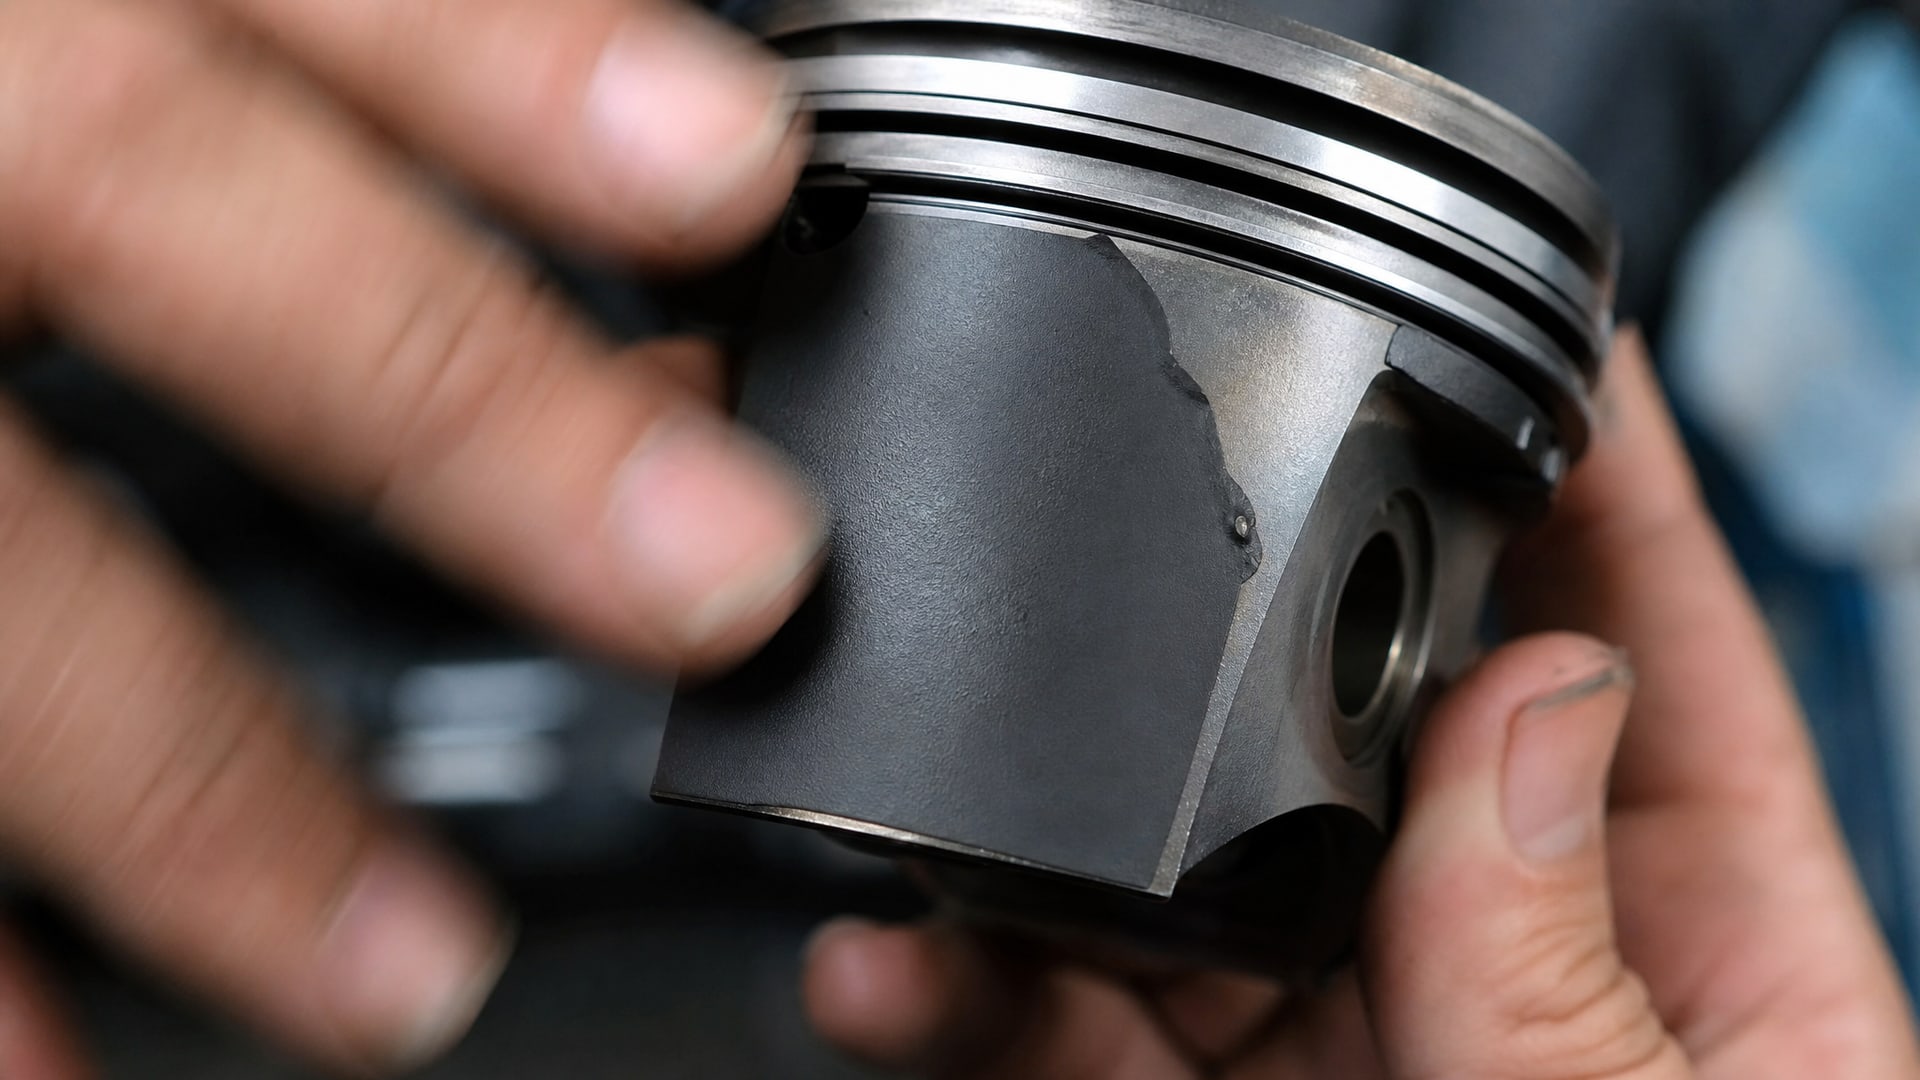
Плохая адгезия приводит к отслаиванию, вздутию и полному отказу защитной функции. Оценить адгезию внешним осмотром невозможно; для этого существуют международные стандарты.
Стандартные методы оценки адгезии
ASTM B571 применяют для качественной проверки адгезии металлических покрытий (никель, хром, медь и их сплавы). Этот стандарт предписывает несколько тестов:
Кросс-хатч тест (cross-hatch adhesion test) - на поверхность покрытия наносят сетку параллельных надрезов и проверяют, отслаивается ли материал;
Изгибный тест (bend test) - покрытое изделие изгибают и смотрят, не треснуло ли и не отслоилось ли покрытие;
Механический скрэйп-тест (scrape test) - острым инструментом удаляют часть покрытия и оценивают качество границы раздела.
Результаты даются качественно: «прошел / не прошел», «хорошая адгезия / слабая адгезия».
ASTM C1624 - это количественный метод для твердых тонких покрытий (толщина до 30 мкм, твердость от 5 GPa и выше). Сюда относятся DLC, керамические и cermet-напыления. Метод измеряет критическую нагрузку отслаивания - силу, при которой покрытие начинает отслаиваться под алмазным индентором. Результат выражается в ньютонах (N) или в условных единицах адгезии. Этот тест прямо применяется при приемке поршневых колец и деталей двигателей.
Для корректной оценки адгезии при выборе и приемке поршневых колец следует требовать протокол испытания по одному из этих стандартов, а не ограничиваться визуальным осмотром.
Остаточная толщина покрытия: пороги и нормы
Остаточная толщина - это измеренная толщина покрытия на момент диагностики.
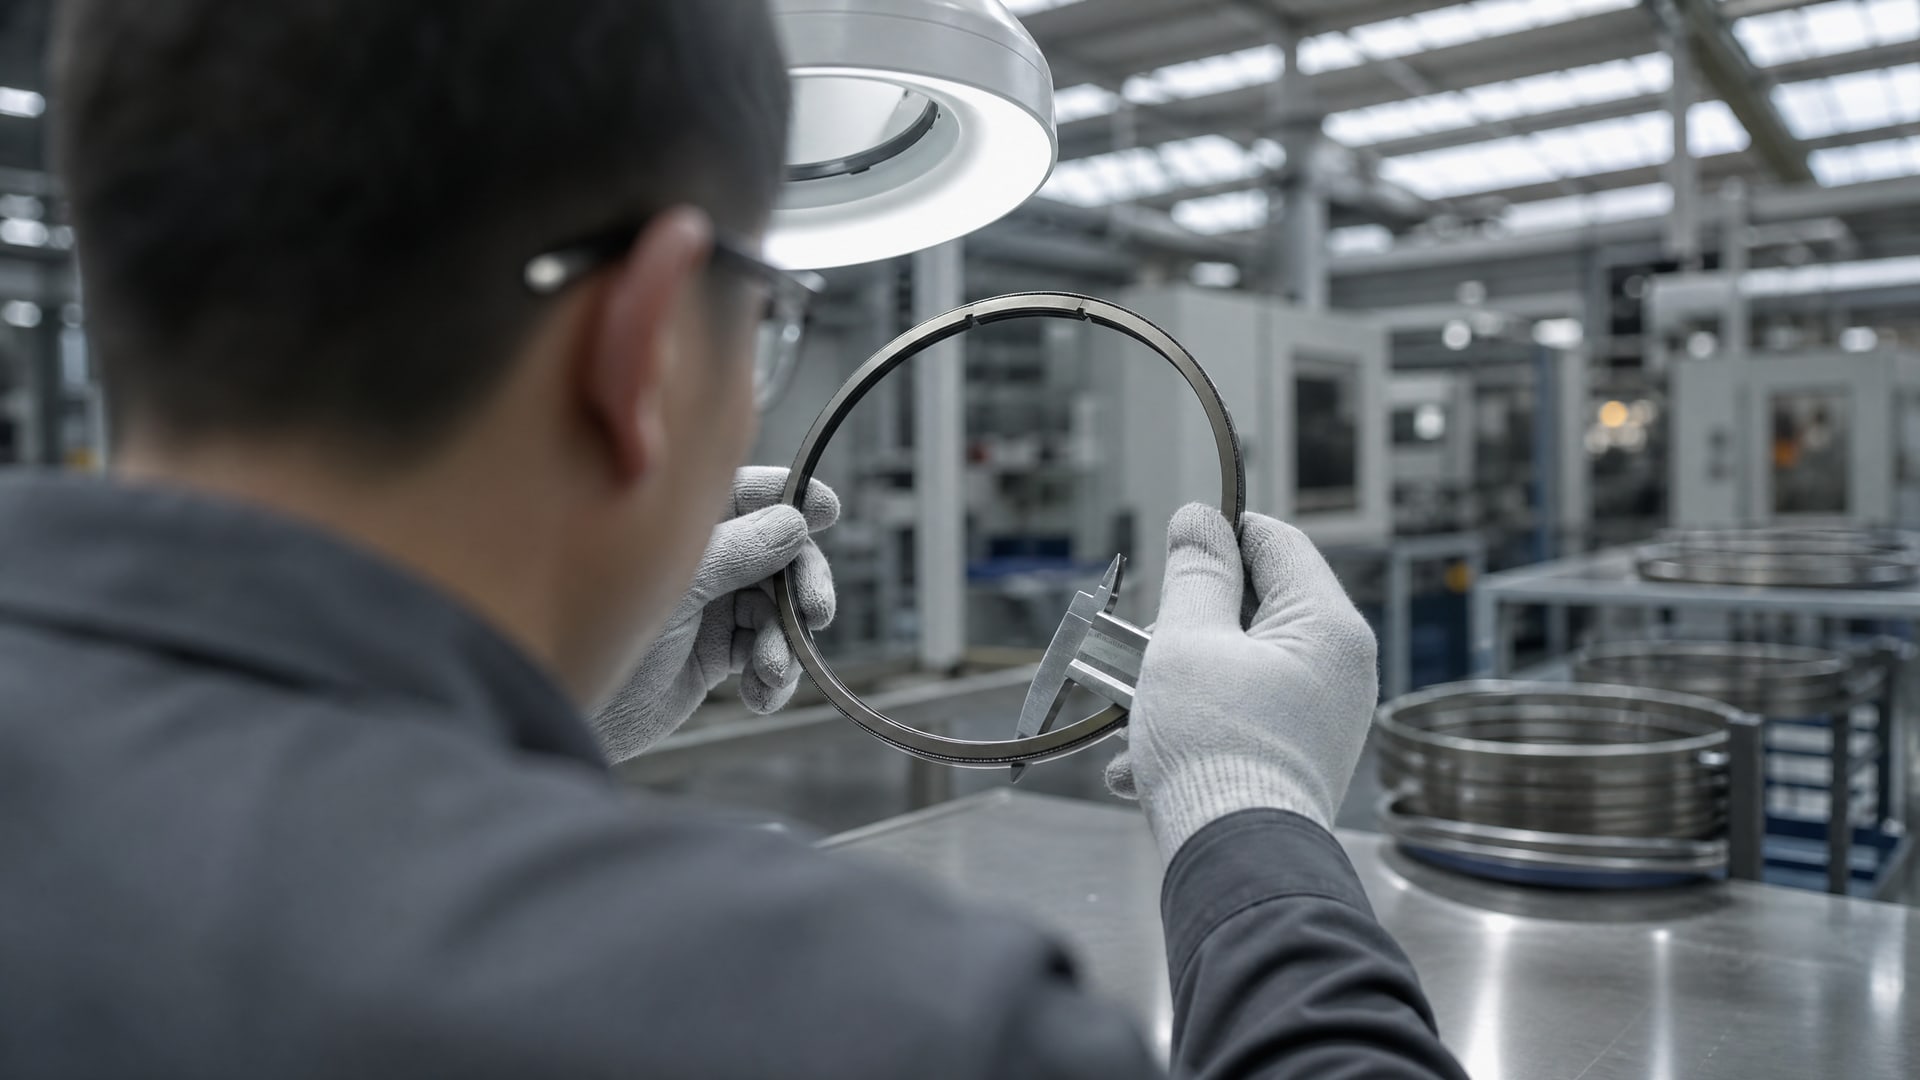
Производители двигателей (MAN Energy Solutions, Wingd) установили пороговые значения, ниже которых дальнейшая эксплуатация становится рискованной.
Контрольные пороги для cermet-покрытых колец
Для поршневых колец с cermet-напылением действуют следующие нормы остаточной толщины:
Верхние кольца (компрессионные): остаточная толщина более 50 мкм - покрытие в норме, может работать дальше. Ниже 50 мкм - требуется внимание и чаще проводить контроль. Ниже 20 мкм - замену следует планировать в ближайший капремонт.
Нижние кольца (маслосъемные): остаточная толщина более 20 мкм - норма. Ниже 20 мкм - требуется замена или интенсивный контроль.
Эти цифры рекомендованы руководствами Wingd и MAN для оценки состояния поршневых узлов и используются в глобальной морской и энергетической индустрии.
Темп износа и расчет ресурса
Ресурс можно оценить по формуле через остаточную толщину:
Остаток ресурса (часов) = (Остаточная толщина покрытия - Минимально допустимая толщина) / Темп износа (мкм/час)
Например, если верхнее кольцо имеет остаточную толщину 70 мкм, минимум 20 мкм, а темп износа 0,005 мкм/час, то остаток ресурса = (70 - 20) / 0,005 = 10 000 часов. Эта логика встроена в методику MAN и используется при планировании капремонтов.
Темп износа зависит от:
Типа топлива (сульфидное топливо, низкосераль - разный износ).
Нагрузки и режима работы (полная нагрузка, переменная, холостой ход).
Температуры и состояния системы охлаждения.
Качества смазки и ее регулярной замены.
Для двигателей под контролируемой эксплуатацией (регулярная диагностика и визуальный контроль) TBO (time between overhauls) свыше 30 000 часов достижим.
Регламент визуального контроля и диагностики
Чтобы вовремя обнаружить отслаивание и оценить состояние покрытия, нужна систематическая диагностика.
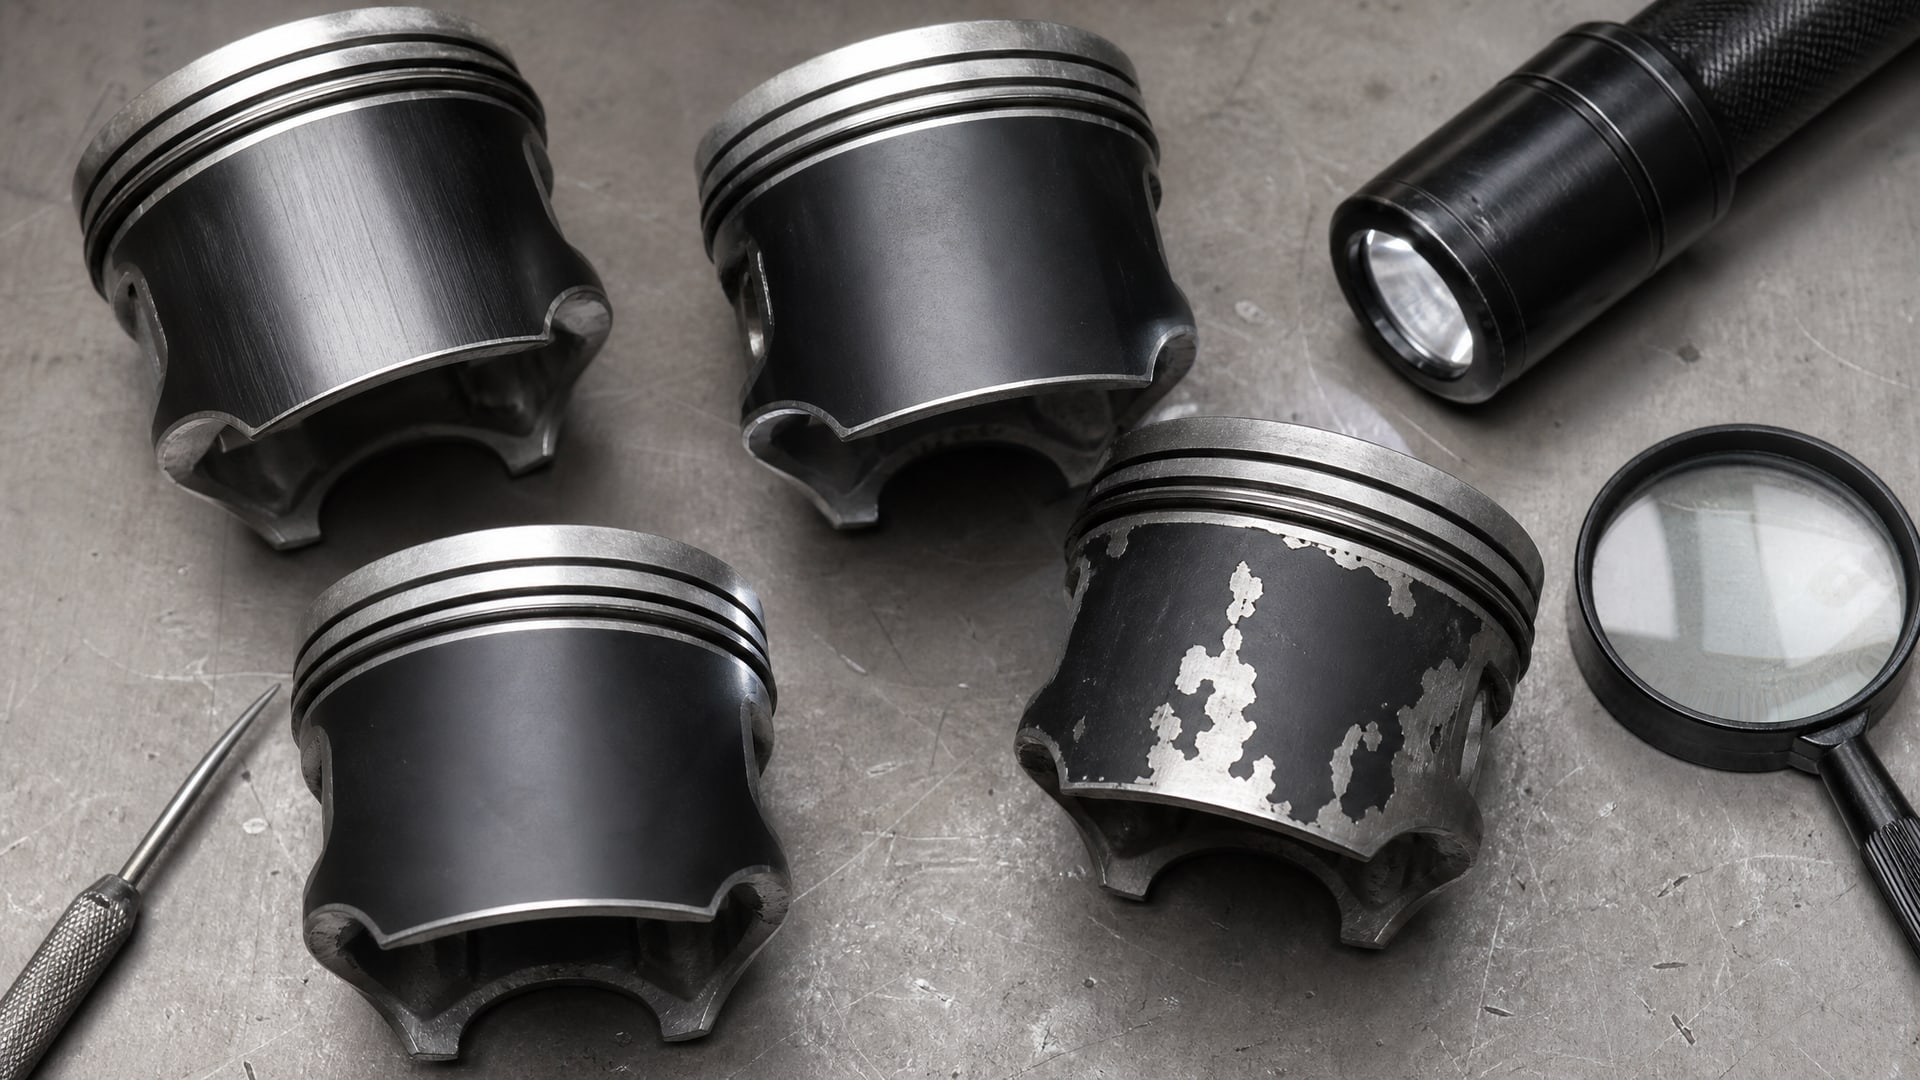
График инспекций
Согласно руководствам Wingd и MAN рекомендуется следующий график:
Каждые 500–1000 моточасов: визуальный осмотр поддона, низа поршня, внешних поверхностей поршневого узла. Ищут признаки золы, металлической стружки, масла с посторонними включениями.
Каждые 2000–3000 моточасов: контроль остаточной толщины покрытия (мicrometery или ультразвуковым толщиномером), фотофиксация дефектов, оценка зазоров в канавках поршня.
При обнаружении локального дефекта: немедленная оценка масштаба, фотодокументирование, анализ проб масла (на содержание железа, хрома, никеля - признак износа покрытия).
Инструменты для диагностики
Для остаточной толщины используют:
Электромагнитный толщиномер (для металлических напылений, если нет ферромагнитных искажений).
Ультразвуковой толщиномер (универсальный, точен для большинства типов покрытий).
Микрометр механический (для крупных участков, менее точен, но доступен).
Для адгезии при периодическом контроле:
Визуальный осмотр под увеличением (×5–10) - ищут микротрещины, воздушные пузыри, области отслаивания.
Скрэйп-тест или кросс-хатч при капитальном осмотре (требует снятия кольца).
Анализ морфологии дефектов (равномерный износ, локальные сколы, отслаивание по периметру).
Типичные причины отслаивания покрытия и их диагностика
Отслаивание покрытия не появляется случайно.
За ним стоят конкретные причины, и их нужно выявить, чтобы предотвратить повторение проблемы.
Слабая адгезия вследствие неправильной подготовки основания
Если подготовка поверхности перед напылением проведена некачественно (остаток масла, оксидов, грязи на основе), адгезия снижается критически. Покрытие начинает отслаиваться уже при первых циклах нагрева-охлаждения. В этом случае отслаивание распределено по большой площади, нередко полосами или пятнами, и прогрессирует быстро.
Диагностика: осмотр под лупой; если отслаивание началось с краев детали или образует сеточку микротрещин, подозревают проблему с адгезией при напылении. Требуется контроль по ASTM B571 или ASTM C1624 на партии.
Фреттинг и вибрационный износ
В зонах сопряжения (например, между поршнем и шпилькой) возникает микродвижение (фреттинг) под нагрузкой. Покрытие под фреттингом теряет адгезию локально и начинает отслаиваться. Этот вид отслаивания локализирован в зоне контакта и часто сопровождается окисленной пылью (фреттинг-корозия).
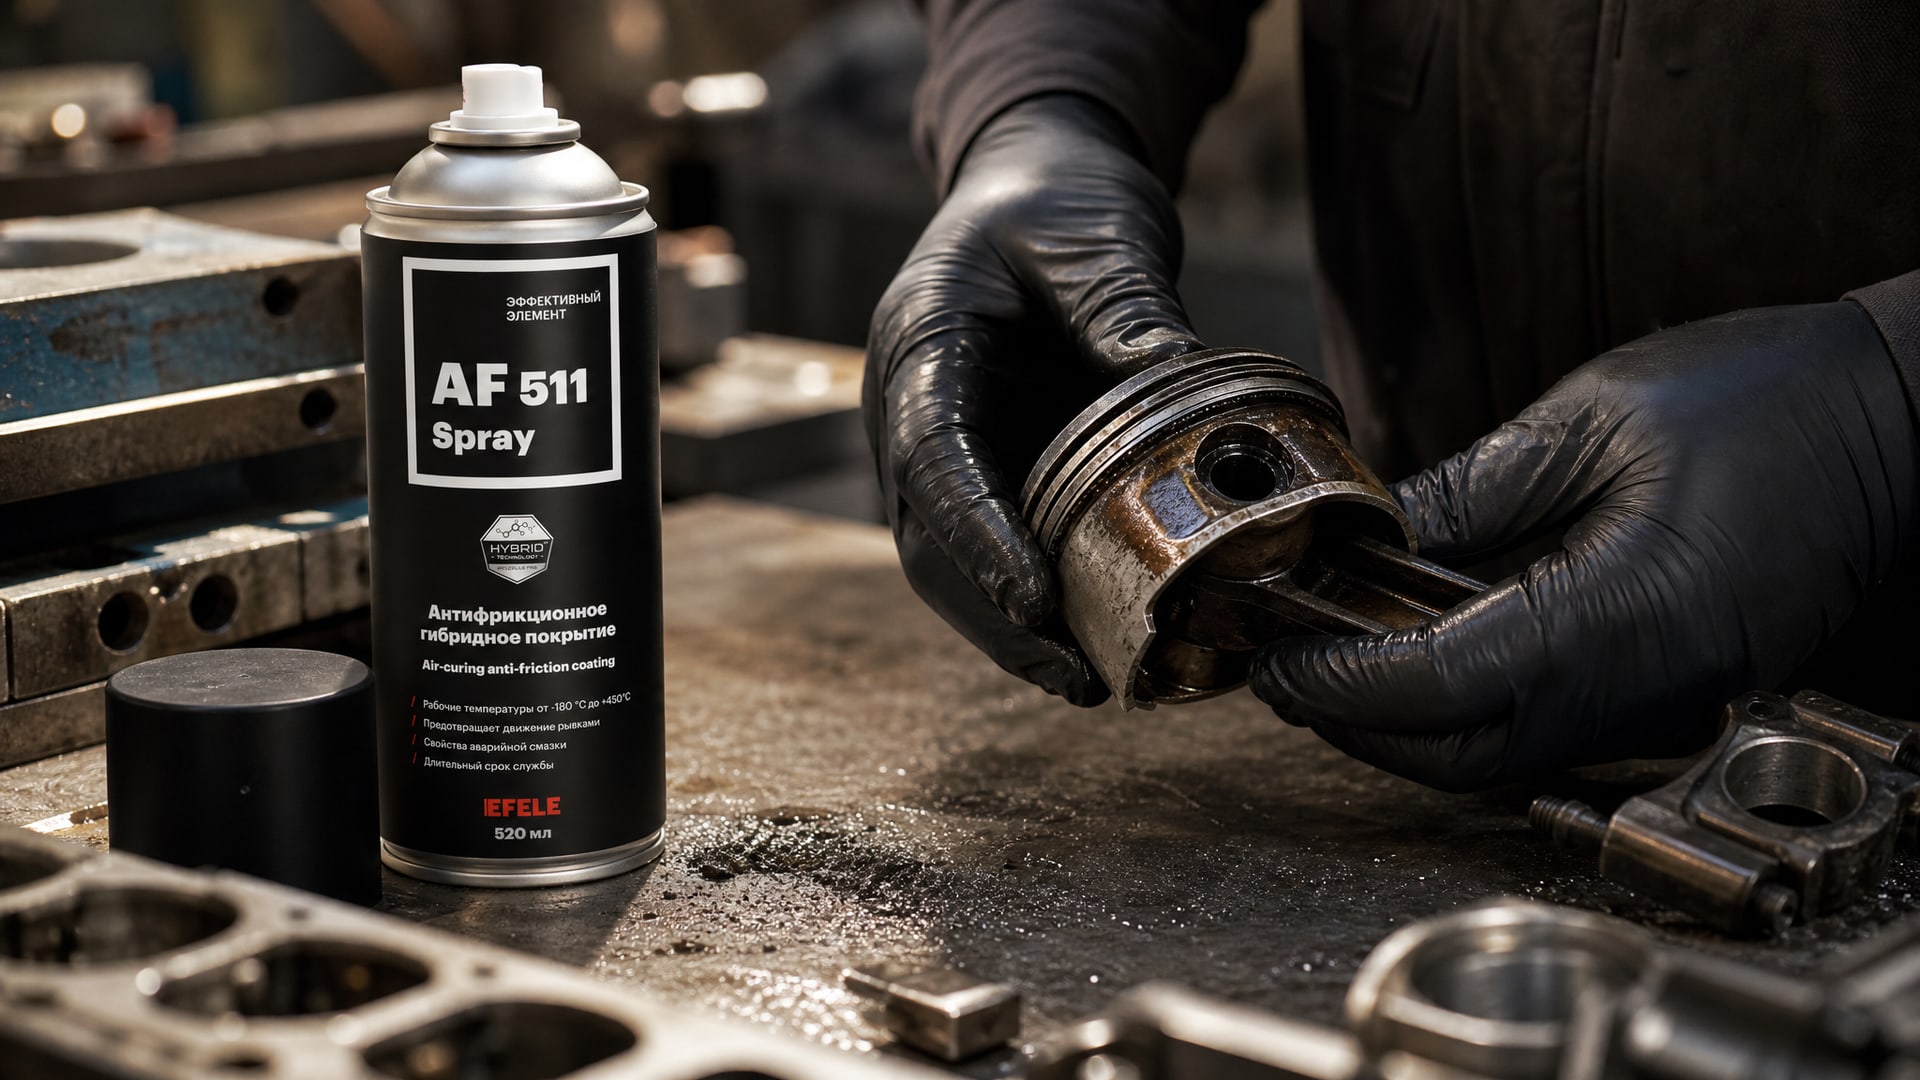
Диагностика: дефект локален, редко больше 10–20 мм, сопровождается покраснением (оксиды), часто находится в скрытой от смазки зоне. На смазывание фреттингных контактов может помочь тонкое антифрикционное сухое покрытие, такое как EFELE AF-511 Spray, которое обеспечивает дополнительный слой защиты и снижает коэффициент трения в условиях циклических микродвижений.
Кавитационная и эрозионная коррозия
При быстрых изменениях давления в системе охлаждения или в масляном канале возникают микровзрывы пузырьков газа - кавитация. Она выбивает материал покрытия локально, образуя мелкие ямки и кратеры. Это прогрессирующий процесс.
Диагностика: видны мелкие ямки и кратеры неправильной формы, часто в районе входа охлаждающей жидкости или под маслоподводящей форсункой. Окружающие ямки области обычно чистые, без окисления.
Перегрев и деградация покрытия
При повышенных температурах (более 200–250 °C для многих cermet-покрытий) начинается окисление и диффузия элементов в основу. Покрытие становится хрупким и начинает отслаиваться кусками.
Диагностика: отслаивание распределено, часто сопровождается потускнением и изменением цвета (от серебристого к коричневому или черному). История показывает перегрев двигателя или неправильный режим охлаждения.
Норма поршневых покрытий: как различить износ и дефект
Когда инженер видит поршневое кольцо с потертостями и потускнениями, сразу возникает вопрос: это нормальный износ или дефект?
Нормальный износ
При нормальном износе:
Поверхность покрытия гладко полируется, становится матовой, затем темнеет.
Толщина уменьшается равномерно по всей длине кольца (при измерении разброс не более 10–15%).
Оставшееся покрытие имеет хорошую адгезию (не отслаивается при скрэйп-тесте).
Нет видимых трещин, сколов или локальных ямок.
Темп убыли толщины соответствует расчетному (не превышает 0,01 мкм/час).
В этом случае деталь работает в норме, нужно просто продолжить контроль по графику и планировать замену, когда толщина упадет ниже пороговой.
Признаки дефекта
Дефект проявляется:
Локальным отслаиванием (кусок покрытия отходит, обнажая основу).
Микротрещинами, расходящимися веером от одной точки.
Неравномерной убылью толщины (разброс 30% и более на разных участках).
Наличием воздушных пузырей под покрытием (видны при осмотре под углом к свету).
Ускоренным износом на соседних с дефектом участках (заедание, задиры).
При обнаружении дефектов требуется:
Фотодокументирование с масштабной линейкой.
Измерение остаточной толщины в зоне дефекта и по периметру.
Анализ масла на содержание металлов (железо, никель, хром - признак отслаивания).
Взятие пробы покрытия для испытания адгезии (ASTM B571 или ASTM C1624).
Оценка риска прогрессирования и принятие решения: продолжить с учащенным контролем или планировать замену.
Отслаивание локально - полный отказ или контролируемый износ?
Это ключевой вопрос для закупщика и инженера.
Ответ: зависит от масштаба и местоположения дефекта.
Когда отслаивание критично
Отслаивание считают критичным и требующим немедленной замены, если:
Остаточная толщина в зоне дефекта упала ниже минимума (менее 20 мкм для верхних колец).
Дефект находится на рабочей поверхности (той, что контактирует с цилиндром) и занимает более 30% периметра кольца.
Дефект быстро прогрессирует (новый кусок отслаивается за каждые 500 моточасов).
Есть признаки, что отслоившийся материал попадает в масло и может повредить другие узлы (опалубку масляного фильтра, сальники).
Когда можно контролировать
Локальное отслаивание можно оставить под контролем, если:
Остаточная толщина остается выше минимума (более 50 мкм для верхних колец).
Дефект занимает менее 10% периметра и находится не на критичной части рабочей поверхности.
Износ дефекта стабилизировался (не растет день за днем).
Анализ масла не показывает резкого роста содержания железа и хрома.
В этом случае график контроля переводят на режим повышенной частоты: измерения толщины каждые 1000 моточасов вместо стандартных 2000–3000, и визуальный осмотр после каждого съема.
Часто задаваемые вопросы
Что означает, если покрытие начало светлеть и полироваться?
Это нормальный признак приработки и износа. Света отражается меньше из-за сглаживания микронеровностей на поверхности. Светлеющее покрытие - еще не причина к замене. Важнее измерить остаточную толщину и проверить адгезию. Если толщина остается выше пороговой и адгезия хорошая (тест ASTM B571 пройден), деталь работает нормально.
Можно ли визуально отличить хорошую адгезию от плохой?
Нет, невооруженным глазом не получится. Слабая адгезия может проявиться лишь при испытании или при экстремальной нагрузке. Поэтому при приемке партии поршневых колец необходимо требовать сертификат с протоколом испытания адгезии по ASTM B571 или ASTM C1624. Визуальный осмотр - только дополнение к приборным тестам.
Как часто нужно проверять остаточную толщину покрытия?
Согласно руководствам производителей (MAN, Wingd), при стандартной эксплуатации достаточно контроля каждые 2000–3000 моточасов. При обнаружении дефектов или перевода на режим повышенного контроля интервал сокращают до 1000 моточасов. Визуальный осмотр должен быть чаще - каждые 500–1000 часов.
Если в масле обнаружено много железа и хрома, что это значит?
Высокое содержание железа (Fe) и хрома (Cr) указывает на ускоренный износ покрытия или дефект (отслаивание). Это сигнал к немедленной проверке остаточной толщины поршневых колец, дефектации под лупой и испытанию адгезии. Возможно, отслоившийся материал уже попадает в масло. Требуется плановое обслуживание или замена в ближайший удобный момент.
Влияет ли качество моторного масла на сроки службы поршневого покрытия?
Да, напрямую. Масло выполняет несколько функций: смазывает трущиеся пары, выводит продукты износа, охлаждает, защищает от окисления. При использовании масла низкого качества (неподходящий класс вязкости, истекший срок годности, нарушена герметичность упаковки) ускоряется окисление и износ. Регулярная замена масла по регламенту - один из факторов продления ресурса поршневых покрытий.
Заключение
Отслаивание поршневого покрытия - это не приговор, а сигнал к диагностике. Ресурс покрытия определяется не сроком в календарных днях, а контролируемыми параметрами: остаточной толщиной, адгезией и темпом износа. Норма остаточной толщины для верхних cermet-колец - более 50 мкм, для нижних - более 20 мкм. Адгезию проверяют по ASTM B571 (качественные тесты) и ASTM C1624 (количественные), а не по внешнему виду. Визуальные инспекции каждые 500–1000 часов и контроль толщины каждые 2000–3000 часов позволяют поймать проблему на ранней стадии и принять обоснованное решение: продолжить с учащенным контролем или планировать замену.
Следующий шаг для закупщика: проверить наличие протоколов испытания адгезии при приемке партии поршневых колец, установить график диагностики в соответствии с руководством производителя двигателя и обучить персонал правильной интерпретации результатов измерений.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.