
Особенности применения тефлоновых и графитовых покрытий в кожевенном оборудовании
Кожевенное производство требует оборудования, которое работает в агрессивной среде: постоянный контакт с влажной кожей, химическими составами, абразивными частицами и налипающими загрязнениями. Станок для двоения кожи - одно из самых нагруженных устройств на производстве, где критичны низкое трение, быстрый съем готового материала и минимальный износ рабочих поверхностей. Тефлоновые и графитовые покрытия решают эту задачу принципиально по-разному: первые формируют сухую защитную пленку с рекордно низким коэффициентом трения, вторые обеспечивают твердую смазку в режиме сухого скольжения. В этой статье разберемся, какие узлы оборудования выигрывают от каждого типа покрытия и как выбрать материал, исходя из конкретных условий работы.
Статья поможет инженерам, технологам и снабженцам правильно оценить стоимость владения оборудованием и продлить его ресурс без дорогостоящих переделок.
Что такое тефлоновое покрытие и почему оно применяется в кожевенном оборудовании
Тефлон - это торговое название политетрафторэтилена, более известного как ПТФЭ.
В промышленности под этим термином понимают не только сам материал, но и защитные покрытия на его основе, которые наносят на металлические, керамические и полимерные поверхности.
Главное отличие ПТФЭ-покрытия состоит в его низкой поверхностной энергии - около 18–19 дин/см. Это означает, что к такой поверхности слабо прилипает что-либо: влага скатывается, пыль не держится, жиры и белки кожи не образуют толстого налета. Именно благодаря этому свойству тефлон называют антипригарным материалом.
Для кожевенного оборудования такая характеристика критична. На плавающих ножах станка для двоения кожи постоянно налипают волокна, мездра и кожные остатки. Без антипригарного слоя требуется частая ручная чистка, которая замораживает производство и снижает точность обработки. Тефлоновое покрытие снижает налипание примерно на 70–80%, что значительно сокращает простои.
Коэффициент трения ПТФЭ находится в диапазоне 0,05–0,10 - один из самых низких среди твердых материалов. Это сравнимо с трением льда на льде или графита. Благодаря этому ножи двоильного станка движутся мягче, требуют меньше энергии на привод, а изнашиваются медленнее.
Физические и химические свойства ПТФЭ в условиях кожевенного производства
Температурная стойкость - один из решающих факторов.
Стандартное ПТФЭ-покрытие выдерживает рабочие температуры до 260 °C, а современные многокомпонентные системы - до 327 °C. На производстве это значит, что при возникновении локального нагрева из-за трения между ножом и кожей или из-за фрикционного контакта покрытие не размягчится и не потеряет свойства.
Химическая инертность ПТФЭ к большинству веществ делает его незаменимым для участков с использованием извести, серной кислоты, дубителей и дезинфицирующих составов. Во влажной среде кожевенного цеха минеральное масло или обычные смазки быстро вымываются, а ПТФЭ-пленка остается на месте, сохраняя антифрикционные свойства часами и даже сутками.
Нулевая гигроскопичность ПТФЭ (то есть отсутствие поглощения влаги) позволяет использовать его в цехах, где относительная влажность достигает 90–95%. Обычные полимерные покрытия при такой влажности набухают, теряют адгезию и слущиваются, тефлон остается стабильным.
Главное ограничение - ПТФЭ относительно мягкий материал. Адгезия покрытия к металлу зависит от подготовки поверхности и предварительной грунтовки. Если вместо ножа с ПТФЭ-покрытием использовать голый металл или материал с плохой адгезией покрытия, то даже низкое трение не поможет против абразивного износа.
Графитовые покрытия: твердая смазка для работы в режиме сухого трения
Графитовые покрытия работают иначе, чем ПТФЭ.
Графит не снижает трение за счет низкой поверхностной энергии, а действует как твердая смазка: в местах контакта графит образует переносимый слой на сопряженной поверхности, разделяя металл от металла.
Такой механизм полезен там, где скольжение прерывистое, нагрузки высокие или требуется работа без жидкой смазки. На кожевенном оборудовании графитовое покрытие хорошо показывает себя на эксцентриках, кулачках, втулках и направляющих, которые работают в режиме скольжения со слабым смазочным материалом или вообще без него.
Графит выдерживает температуры в диапазоне до 200–250 °C (точные значения зависят от класса графита и полимерной связки), что ниже, чем у ПТФЭ, но достаточно для большинства кожевенных машин. Однако графит чувствителен к влаге: в присутствии воды окислительные процессы ускоряются, и покрытие деградирует быстрее.
Главное отличие графита от ПТФЭ - сохранение большей жесткости и прямое перераспределение нагрузки. Если ПТФЭ создает «скользкую» поверхность, то графит создает «сухую смазку», удерживающую детали от схватывания. На практике это означает, что для станка для двоения кожи графитовое покрытие может быть выбрано, если критична защита от заедания, а не от налипания загрязнений.
Сравнение ПТФЭ и графита для типовых узлов кожевенного оборудования
| Узел оборудования | ПТФЭ-покрытие | Графитовое покрытие | Рекомендация |
|---|---|---|---|
| Плавающий нож в двоильном станке | Отличное (антипригарный слой отводит материал) | Хорошее (но менее эффективно против налипания) | ПТФЭ приоритет |
| Направляющие и скольжение | Отличное (минимальное трение, чистота) | Хорошее (стойкость к схватыванию) | Оба подходят, выбирать по нагрузке |
| Валки и контактные поверхности | Хорошее (против налипания) | Отличное (защита от фреттинга при высоких нагрузках) | Графит, если нагрузка выше 50 МПа |
| Цилиндры и поршни (во влажной среде) | Отличное (гидрофобность) | Удовлетворительное (риск окисления при влаге) | ПТФЭ при влажности выше 85% |
| Тормозные и фрикционные поверхности | Не подходит (снижает трение чрезмерно) | Хорошее (управляемое трение) | Графит или комбинированное |
Выбор между ПТФЭ и графитом зависит от характера движения. Если в узле непрерывное скольжение и налипают волокна или жиры, - ПТФЭ. Если движение прерывистое, нагрузка импульсная или нужна защита от холодного пуска, - графит.
Подготовка поверхности и технология нанесения покрытий
Успех работы любого покрытия на 80% зависит от подготовки металла.
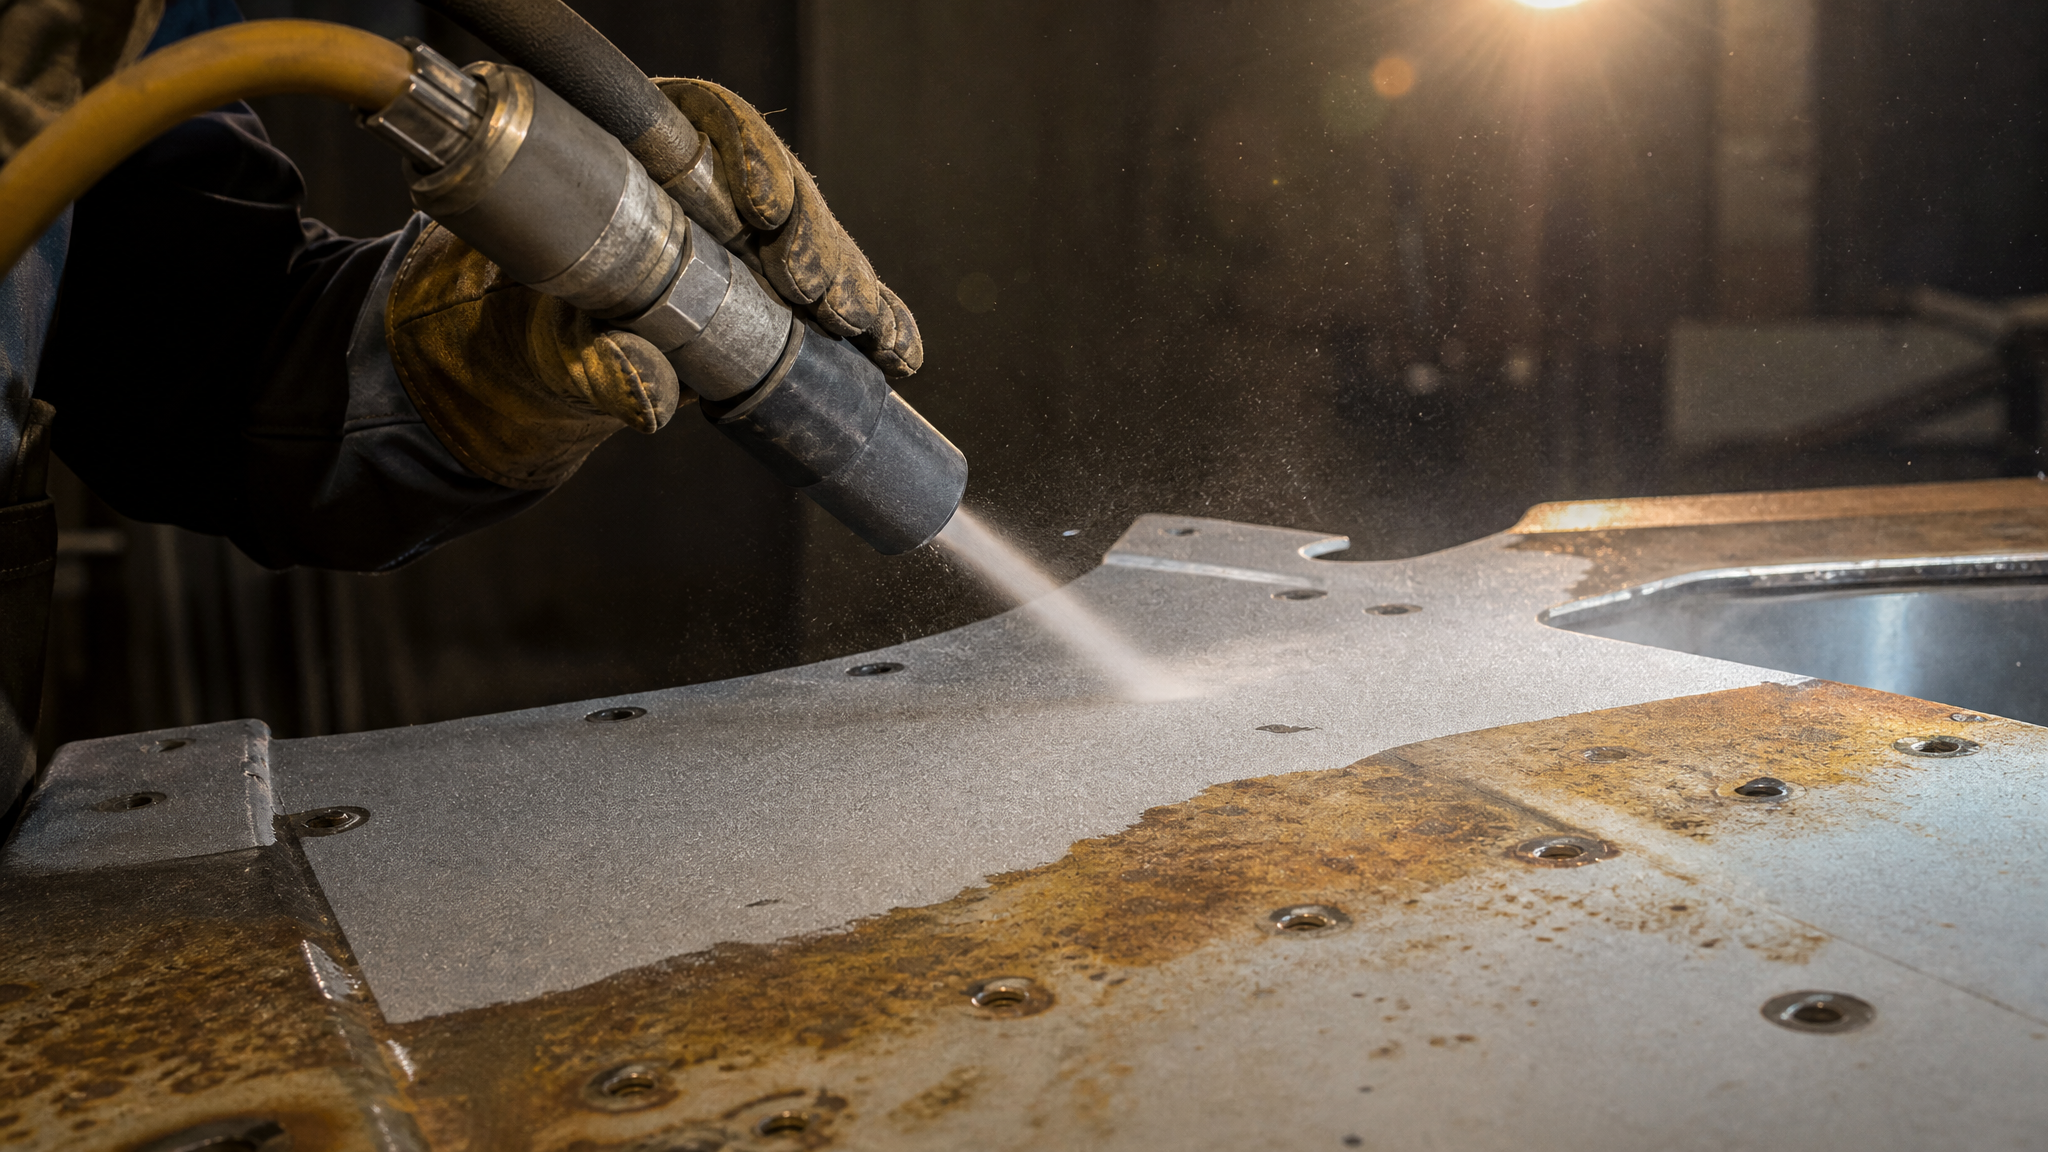
Поверхность должна быть очищена от ржавчины, масляных пленок, оксидов и неровностей.
Для ПТФЭ-покрытия стандартный цикл включает: дробеструйную обработку до шероховатости Ra 3,2–6,3 мкм, обезжиривание органическим растворителем, нанесение адгезионного грунта и сушку при 60–120 °C. Затем наносится само ПТФЭ-покрытие либо методом напыления, либо окунанием в суспензию. Финальное отверждение проводится при температуре 200–260 °C в течение 20–40 минут.
Для графитовых покрытий подготовка аналогична, но требования к шероховатости обычно ниже - Ra 1,6–3,2 мкм. Графит наносят мокрым способом (суспензия в органическом растворителе), после чего материал высыхает при комнатной температуре или при мягком нагреве до 80 °C.
Толщина слоя критична: для ПТФЭ оптимально 20–50 микрон, для графита -10–30 микрон. Слой тоньше 10 микрон будет иметь низкую ресурс-ность и быстро полностью изнашивается. Слой толще 100 микрон теряет адгезию и может отслаиваться при циклических нагрузках.
Практические рекомендации для станка двоения кожи и кожевенной линии
На кожевенной линии станок для двоения кожи испытывает специфический набор нагрузок: интенсивное скольжение, постоянное налипание волокон и мездры, периодическое смачивание водой и химическими составами.
Вот как там применяются покрытия.
Плавающий нож. Это главный рабочий орган, который режет и разрыхляет кожу. На ноже формируется устойчивая липкая пленка, которая тормозит движение и требует частой очистки. Для снижения сухого трения плавающего ножа в станке рекомендуется рассмотреть ПТФЭ-покрытие: оно формирует сверхтонкую пленку с высокими смазывающими свойствами, и налипание волокон сокращается в разы.
Направляющие и втулки. Здесь работает тихое, но постоянное скольжение. ПТФЭ идеален для снижения энергопотребления привода: при нанесении на направляющие он уменьшает трение, а значит, снижает нагрузку на электромотор и редуктор.
Контактные валки и прижимные поверхности. На них действуют переменные нагрузки от неровностей кожи и случайного попадания посторонних предметов. Здесь требуется баланс: с одной стороны, нужно противодействие схватыванию, с другой - надежное удержание материала. В такой ситуации часто применяют комбинированный подход: графитовое покрытие на контактной поверхности (за счет жесткости) и ПТФЭ на направляющих движения.
Узлы с периодической очисткой. Если узел регулярно промывается щетками или обдувается сжатым воздухом, ПТФЭ выживает лучше, чем графит. При такой очистке тонкий слой может частично сноситься, но ПТФЭ восстанавливает свойства благодаря нижним слоям.
На практике инженеры обращают внимание на одну тонкость: ПТФЭ-покрытие требует минимум 24 часов на адгезию после нанесения, поэтому монтаж оборудования следует планировать с учетом времени отверждения.
Частые проблемы и ошибки при выборе и применении покрытий
Ошибка 1: путаница между тефлоном и смазкой.
Тефлоновое покрытие - это материал на поверхности детали, а не жидкость или паста. Его нельзя «долить» или «переподсмазать». Однако для улучшения скольжения под ПТФЭ-покрытие можно и нужно нанести тонкий слой специальной смазки на основе тефлона - это двухслойная система защиты.
Ошибка 2: ожидание вечного ресурса. Покрытие - это не броня. ПТФЭ и графит изнашиваются, просто медленнее, чем голый металл. В интенсивных условиях кожевенного оборудования ресурс ПТФЭ составляет 2–4 года при непрерывной работе, графита -1–2 года. Это нормально: замена дешевле, чем постоянный ремонт изношенных деталей.
Ошибка 3: нанесение на уже окислившийся или ржавый металл. Ржавчина подо ПТФЭ или графитом продолжает расширяться, и покрытие отслаивается от подложки. Металл перед покрытием обязательно должен быть очищен до блеска.
Ошибка 4: экономия на толщине слоя. Покрытие толщиной менее 15 микрон держится недолго, особенно в интенсивных условиях. Попытка сэкономить на нанесении приводит к необходимости переделки раньше, чем окупится экономия.
Ошибка 5: применение ПТФЭ там, где нужна высокая механическая прочность. ПТФЭ - это мягкий материал. Если деталь испытывает ударные нагрузки или абразивный износ от песка, камешков или металлической стружки, ПТФЭ быстро сотрется. Для таких условий нужно рассмотреть карбидные или керамические покрытия.
Часто задаваемые вопросы
Чем отличается тефлоновое покрытие от графитового?
Тефлон (ПТФЭ) создает антипригарный слой с низким коэффициентом трения, он хорош для защиты от налипания. Графит работает как твердая смазка, защищая от схватывания и фреттинга при высоких нагрузках. ПТФЭ выбирают для скольжения и влажных условий, графит - для прерывистых движений и сухого трения.
Какая температура опасна для ПТФЭ-покрытия на кожевенном оборудовании?
Стандартное ПТФЭ выдерживает до 260 °C непрерывно. Современные разновидности - до 327 °C. На практике кожевенное оборудование редко нагревается выше 100–150 °C, поэтому перегрев для ПТФЭ маловероятен. Главная угроза - локальный нагрев из-за высокого трения, но ПТФЭ-покрытие, напротив, это трение снижает.
Можно ли наносить ПТФЭ-покрытие поверх ржавчины?
Нет. Ржавчина подо ПТФЭ продолжит окисляться и расширяться, покрытие отслоится за месяц-два. Поверхность обязательно должна быть очищена до блеска дробеструйной обработкой или травлением. Это 20–30% стоимости самого покрытия, но экономить на этом нельзя.
Сколько служат ПТФЭ и графитовые покрытия в условиях кожевенного производства?
ПТФЭ-покрытие держится 2–4 года при непрерывной работе станка. Графит -1–2 года. Сроки зависят от интенсивности контакта, наличия абразивных частиц и влажности. В щадящих условиях оба служат дольше.
Нужно ли дополнительно смазывать поверхность, покрытую ПТФЭ?
Для большинства узлов ПТФЭ работает без дополнительной смазки. Однако если контакт высоконагруженный или требуется повышенная защита от холодного пуска, можно нанести тонкий слой ПТФЭ-содержащей смазки - это создаст двухслойную защиту и продлит ресурс покрытия.
Заключение
Тефлоновые и графитовые покрытия - это два разных инструмента для решения проблемы трения и износа в кожевенном оборудовании. ПТФЭ берут за антипригарные свойства и способность работать во влажной и загрязненной среде, графит - за защиту от схватывания и импульсных нагрузок. Правильный выбор зависит от того, какой именно узел на кожевенной линии требует защиты: плавающий нож двоильного станка потребует ПТФЭ, валок с переменными нагрузками - графита, направляющая высокой чистоты - может получить оба варианта.
Главное - не забывать о подготовке поверхности и правильной толщине слоя. Покрытие, нанесенное на чистый металл с соблюдением режимов, окупится за счет снижения простоев, сокращения энергопотребления и продления ресурса оборудования. Обращайтесь к поставщику с указанием конкретного узла, материала детали и условий работы - это даст вам эффективное и долговечное решение.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.