
Особенности подбора материалов и покрытий для узлов трения в фармацевтической промышленности
Выбор материалов для узлов трения фармацевтического оборудования требует баланса между противоречивыми требованиями: низким коэффициентом трения, высокой химической стойкостью, минимальным риском загрязнения продукта и механической надежностью под нагрузкой. Стандартный подход из практики химического оборудования - учет условий работы, физико-механических свойств материалов и особенностей среды - остается актуальным и для фармацевтики, где к этому добавляются требования стерильности и совместимости с моющими и дезинфицирующими средами.
В статье разберем, как правильно подбирать полимеры, покрытия и смазочные материалы для пар трения в линиях производства, фасовки и упаковки лекарственных препаратов. Узнаете, какие материалы прошли проверку в санитарных условиях, как оценивать качество поверхностей трения и на какие ошибки при выборе наиболее часто наталкиваются инженеры и закупщики.
Логика выбора материалов для узлов трения в фармацевтике
Подбор материала начинается с анализа условий работы.
Согласно рекомендациям, применяемым в химическом оборудовании и актуальным и для фармацевтики, сначала определяют нагрузку на пару трения, диапазон рабочих температур, состав окружающей среды и процедуры очистки оборудования (CIP/SIP, моющие растворы, дезинфектанты). Затем подбирают материал по прочности, коэффициенту трения, химической стойкости и способу крепления.
Для деталей, которые будут подвергаться циклическим нагрузкам или перепадам температуры, требуется предварительная термообработка для снятия внутренних напряжений. Это предотвращает микротрещины и предсказуемо продлевает срок службы узла. Геометрия деталей также регламентируется: высота и толщина должны быть не менее 0,1 наружного диаметра, но не менее 8 мм для диаметров меньше 100 мм - иначе материал не выдержит локальных пиков нагрузки.
Специфика фармацевтического производства добавляет требование исключить взаимодействие материала узла с самим лекарственным средством или с компонентами реагентов. Это означает, что просто низкого коэффициента трения недостаточно - материал должен быть химически инертен, не выделять частиц при износе и не оставлять следов при контакте с продуктом.
Полимерные материалы для антифрикционных пар
Среди полимеров, применяемых в узлах трения, выделяются четыре класса.
PTFE (фторопласт-4) обладает самым низким коэффициентом трения-0,1–0,15 - и максимальной химической инертностью. В фармацевтическом производстве он наиболее востребован именно благодаря способности обеспечивать стерильность и чистоту процессов, исключая взаимодействие препаратов с материалом оборудования. Фторопласт выдерживает широкий температурный диапазон и совместим со всеми известными органическими растворителями, щелочами и кислотами. Единственное ограничение - относительно низкая механическая прочность, поэтому PTFE применяют в узлах с умеренными нагрузками и высокими требованиями к чистоте (направляющие карточек в упаковочных линиях, втулки дозирующих механизмов, подвижные части фильтрующих элементов).
Полиформальдегид (ацеталь) имеет коэффициент трения 0,1–0,15 и сочетает низкое трение с более высокой механической прочностью, чем PTFE. Однако он менее стоек к щелочным средам и требует проверки совместимости с конкретными дезинфектантами. Используется в направляющих, шестернях передач и подшипниках скольжения при умеренных нагрузках.
Полиамид (PA) имеет коэффициент трения 0,1–0,2 и обладает хорошей механической прочностью, что позволяет его применять под более высокие нагрузки. Однако полиамид гигроскопичен и может менять размеры при поглощении влаги, что критично для прецизионных зазоров. В фармацевтике используется реже PTFE и полиформальдегида.
PEEK (полиэфирэфиркетон) описан как материал с высокой температурной стойкостью, хорошими механическими свойствами и химической стойкостью, включая биосовместимость. PEEK применяется в подшипниках скольжения, шестернях и других деталях узлов трения для критичных приложений, где требуется одновременно низкое трение, высокая прочность и теплостойкость. Цена выше, но надежность и предсказуемость работы в агрессивных средах делают его оправданным для высокоскоростных узлов.
UHMWPE (сверхвысокомолекулярный полиэтилен) отличается превосходной износостойкостью, высокой ударной прочностью и низким водопоглощением. Это решение для узлов с интенсивным скольжением, где полимер должен выдержать длительный цикл без деградации.
Коэффициент трения и механическая работоспособность
Часто закупщики ошибочно сравнивают полимеры только по коэффициенту трения, забывая, что это - лишь один из параметров. Материал должен одновременно переносить механическую нагрузку без пластических деформаций, не менять размеры при поглощении влаги (для точных зазоров) и сохранять свойства при перепадах температуры. Например, полиамид с коэффициентом трения 0,1–0,2 на бумаге выглядит сопоставимо с PTFE, но если узел требует запуска при минусовых температурах, полиамид потеряет эластичность, и трение резко возрастет. Поэтому правильный выбор - всегда система «материал + нагрузка + температурный диапазон + среда».
Качество поверхностей трения и контроль
Даже если выбран правильный материал, некачественная обработка поверхности быстро приведет к отказу узла.
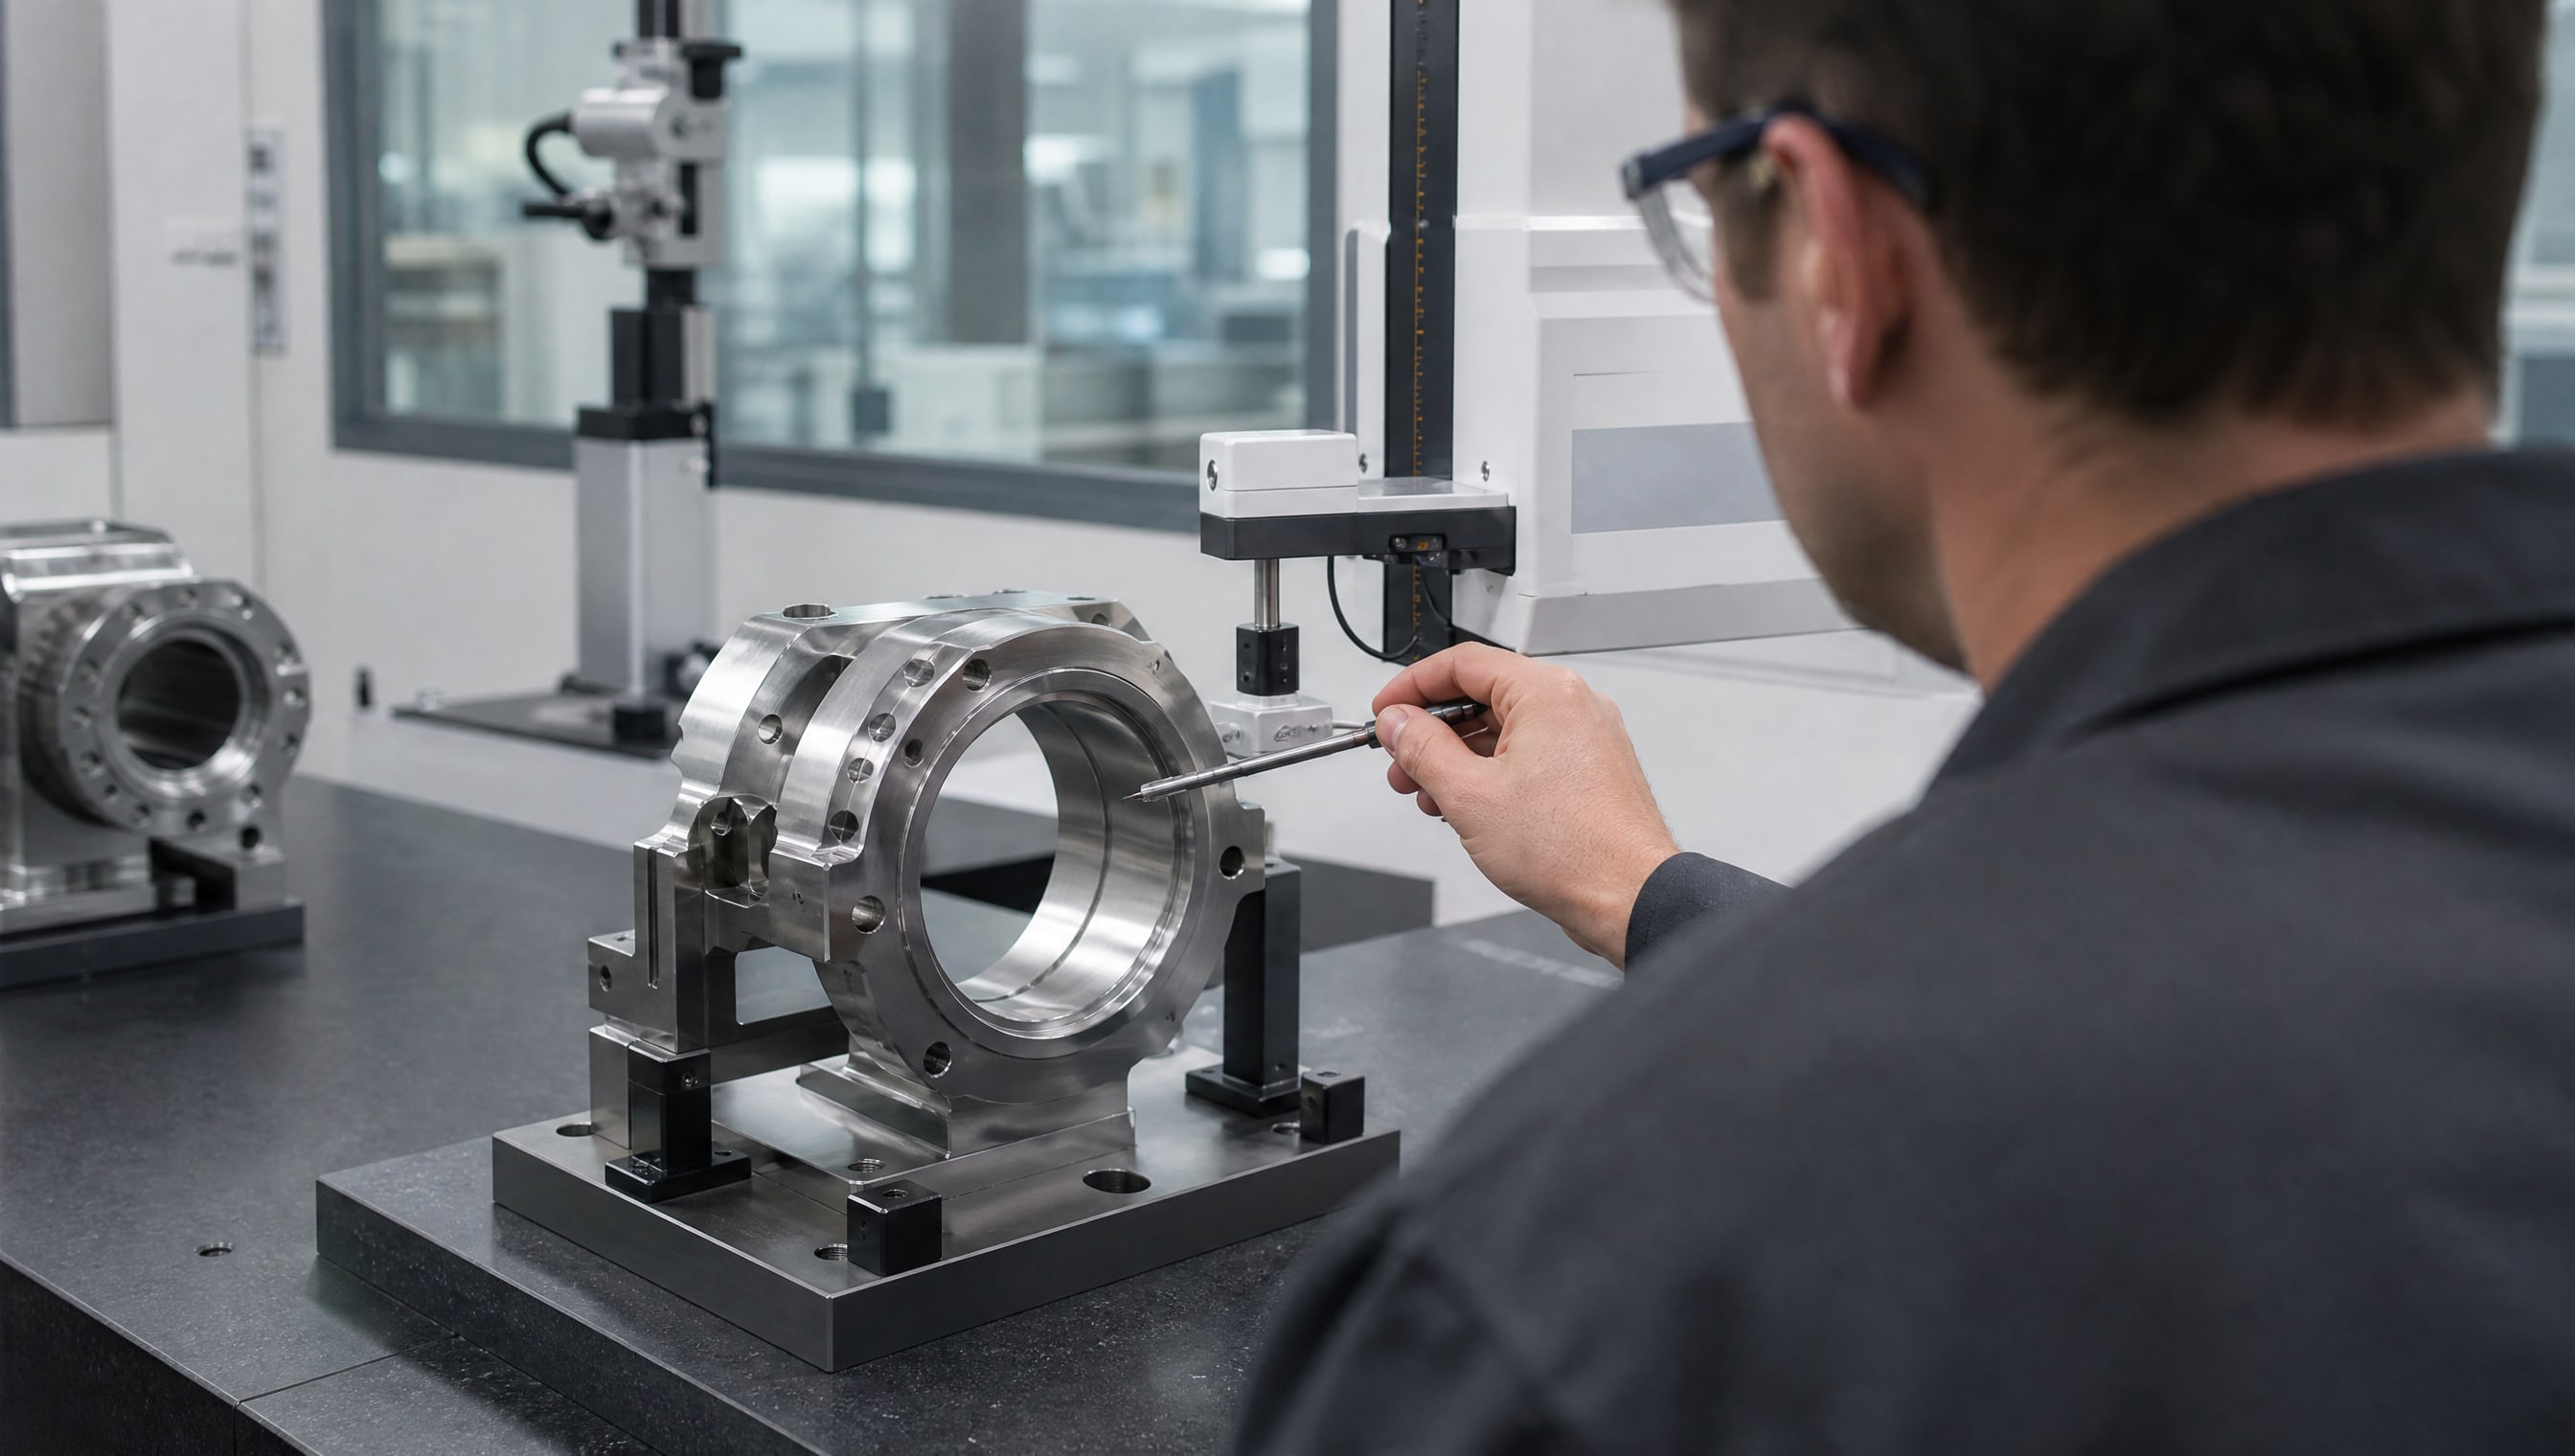
По регламентам, применяемым в химическом оборудовании и актуальным для фармацевтики, контроль качества поверхностей трения включает измерение шероховатости профилометром-профилографом или по эталонам чистоты, а также визуальный контроль рисок, трещин, раковин, сколов и следов схватывания с помощью лупы не менее 8×.
Визуальный осмотр на предмет дефектов - не формальность. Микротрещина на поверхности трения станет точкой зародыша для отслаивания покрытия при циклических нагрузках, а еле видимая риска может быть местом, где соберется контаминант и повредит герметичность зоны. В фармацевтике дефект поверхности может привести не только к механическому отказу, но и к микрочастицам, попадающим в продукт.
При оценке шероховатости не ориентируйтесь на среднюю высоту неровностей - важен профиль: гладкая поверхность с единичными глубокими царапинами опаснее, чем мелкозернистая поверхность без острых выступов. Контактная поверхность должна быть равномерно обработана. Если одна сторона полирована, а другая пескоструена, узел начнет работать неравномерно и быстро износится на неполированной стороне.
Смазочные материалы в узлах с потенциальным контактом продукта
Когда узел трения расположен так, что возможен хоть случайный контакт смазки с лекарственным средством или компонентом, требуется применение смазочного материала с пищевым допуском NSF H1.
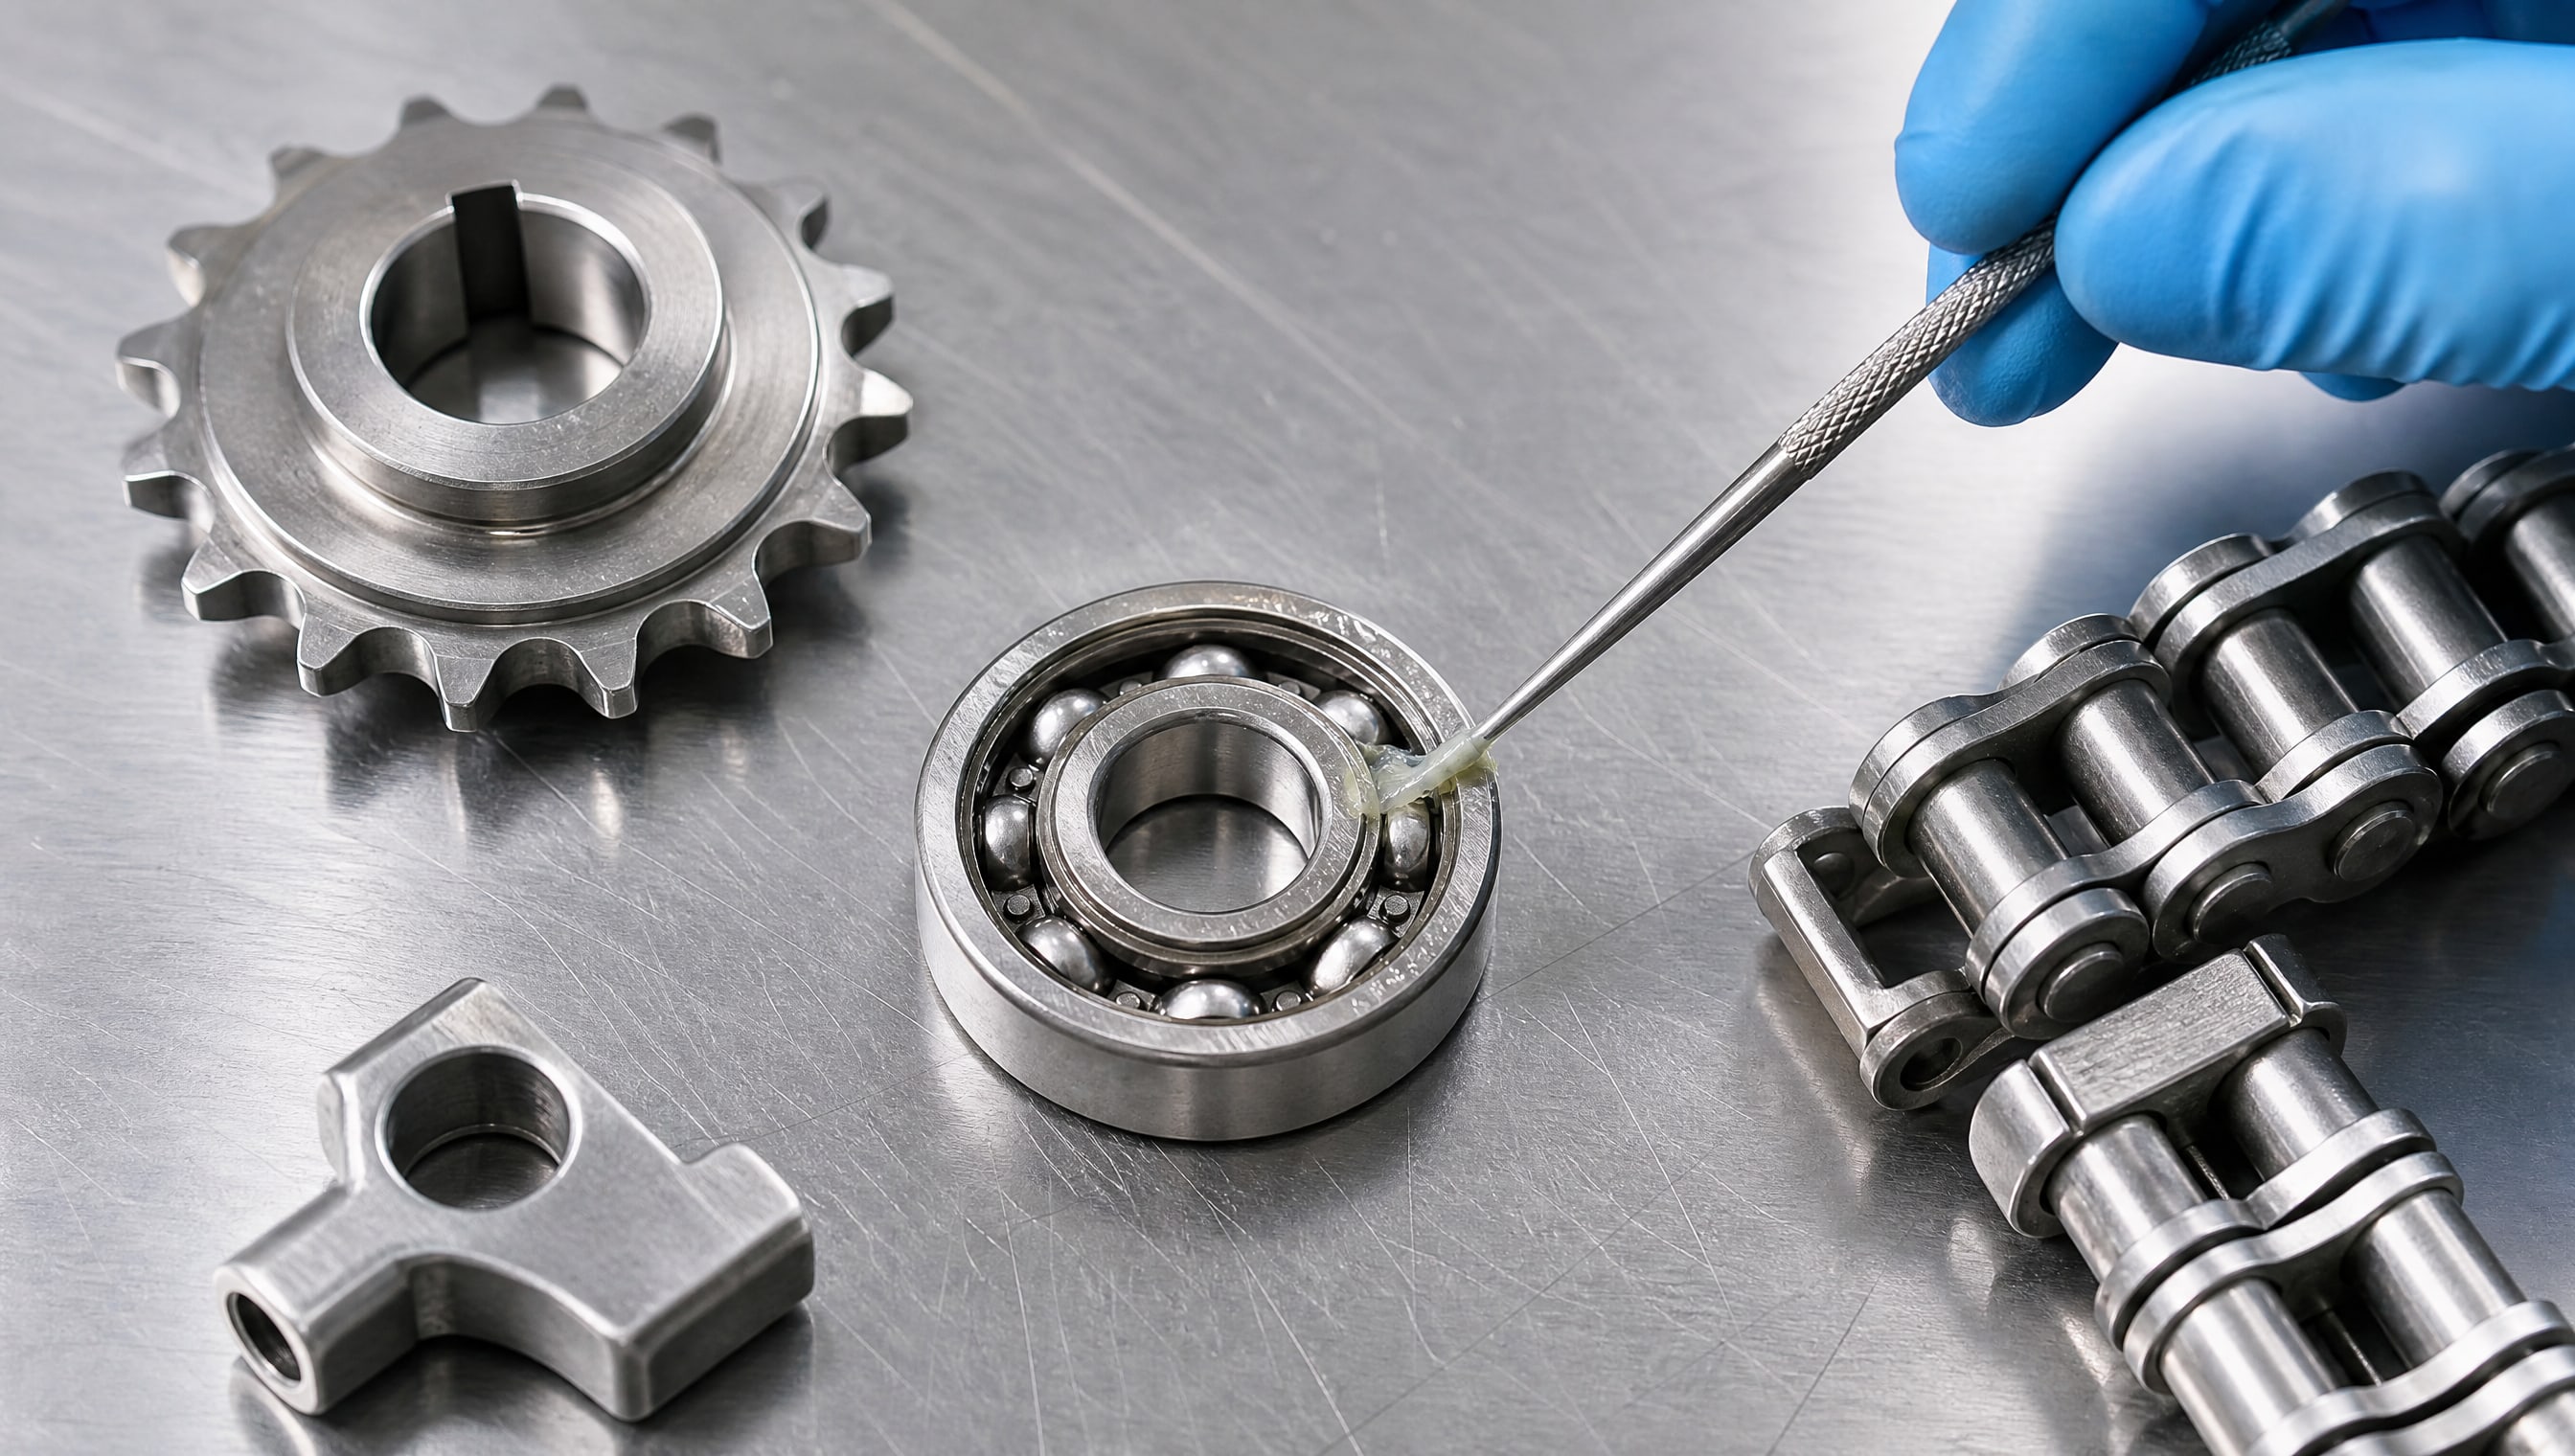
Это не переоценка риска - в реальных линиях фасовки и упаковки разговоры между оборотом упаковки и смазкой на подшипниках направляющих случаются.
Допуск NSF H1 означает, что смазка может вступать в случайный контакт с пищевым продуктом и при этом не представлять опасность для здоровья. Это достигается за счет выбора базовых масел и присадок, которые либо биоразлагаемы, либо безопасны при проглатывании. Важно: допуск H1 - это не синоним «универсальной смазки» или «повышенной безопасности», это специфическое требование по составу.
Просто применить стандартную техническую смазку и надеяться, что контакта не будет, - слишком высокий риск. Случается, что при профилактическом обслуживании капля смазки оказывается на упаковке или оборудование работает с небольшой утечкой, которая обнаруживается спустя время. В таких случаях закупщик вынужден объяснять сертификационному органу, почему в узле использовалась неподходящая смазка. Для узлов с потенциальным контактом нужна осознанная выборка смазки H1, которая обеспечит соответствие нормам и исключит претензии.
Кроме допуска, смазка для фармацевтического оборудования должна выбираться по нагрузке, скорости скольжения, диапазону рабочих температур и совместимости с материалом сальников и пластичной составляющей узла. Например, если применяют PTFE, нельзя использовать смазку с хлорированными растворителями, так как они могут несовместимы с фторопластом.
Покрытия узлов трения: критерии выбора
На поверхностях металлических деталей узлов трения применяют защитные и антифрикционные покрытия.
Для фармацевтического оборудования выбор между вариантами идет по следующим критериям:
Износостойкость должна соответствовать ожидаемому ресурсу узла. Если деталь рассчитана на 5 лет работы с ежедневными циклами, покрытие не должно деградировать в течение этого срока даже при интенсивном трении.
Адгезия (прочность связи со стальной основой) определяет, будет ли покрытие отслаиваться при механических нагрузках или вибрации. Отслойка покрытия приводит к обнажению стали, окислению и образованию микротрещин, которые затем распространяются на весь узел.
Химическая стойкость особенно важна: покрытие должно выдерживать контакт с моющими растворами, дезинфектантами, органическими растворителями (если используются) и при необходимости - с компонентами самого лекарственного средства.
Совместимость с санитарным режимом означает, что покрытие не должно дегазировать при нагреве (SIP-процесс), не должно выделять ионы металлов в стерилизующие растворы и не должно подвергаться коррозии при циклических стерилизациях.
Шероховатость поверхности после нанесения должна остаться в допустимых пределах. Некоторые покрытия наносятся толстым слоем и требуют последующей полировки, иначе получается шероховатая поверхность, которая увеличит трение и износ.
Для узлов скольжения часто выбирают тонкие покрытия (несколько микрон), которые защищают основу от коррозии, но не меняют зазоры и не требуют дорогостоящей доработки после нанесения. Если же узел работает с интенсивным абразивным износом (например, подвижная часть контактирует с частицами порошка), может потребоваться более толстое и твердое покрытие, но тогда нужна предварительная доработка геометрии, чтобы после покрытия детали вошли в сборку без переделок.
Малообслуживаемые узлы трения в санитарных условиях
В фармацевтическом производстве, где частое обслуживание подшипников невозможно из-за требований санитарии, применяют металлополимерные подшипники скольжения.
Такие узлы содержат антифрикционный полимерный слой (часто на основе PTFE или похожих материалов) в сочетании с металлической спинкой, что обеспечивает одновременно низкое трение и достаточную механическую прочность.
Преимущество этого подхода в том, что узел не требует частой переработки смазки: антифрикционный слой саморегулирует трение, и первоначальной смазки хватает на всю кампанию без доливок. Это особенно ценно для линий, где доступ к узлам затруднен или требует остановки оборудования. Для подшипников скольжения фармацевтического назначения применяют антифрикционные материалы марок E40, E40-B и E50, при этом E50 выбирают для малообслуживаемых режимов благодаря повышенной износостойкости.
Кроме того, малообслуживаемые подшипники снижают риск загрязнения продукта избытком смазки. Если на линии применяются обычные шариковые подшипники с обильной смазкой, капли попадают на упаковку или оборудование, и затем требуется дополнительная санитарная обработка. Металлополимерная пара работает практически «сухо» и не требует постоянного контроля уровня смазки.
Типовые ошибки при выборе материалов и покрытий
Ошибка 1: выбор по коэффициенту трения в отрыве от условий Закупщик видит, что PTFE имеет коэффициент трения 0,1–0,15, и предполагает, что этого достаточно для любого узла. Но если нагрузка на деталь-5 тонн на квадратный сантиметр, а допустимое давление для PTFE-2–3 тонны на кв. см, материал просто пластически деформируется под нагрузкой и перестанет скользить. Правильный подход: сначала расчет давления в паре трения, потом выбор материала с достаточным пределом текучести.
Ошибка 2: игнорирование контроля качества поверхности Закупщик заказывает деталь с материалом «как указано», но когда деталь приходит, поверхность трения имеет видимые риски, которые объясняются как «допустимые». В фармацевтике видимые дефекты - уже проблема: они снижают надежность, скапливают контаминанты и могут привести к запуску партии препарата, загрязненного микрочастицами. Требовать полировки и контроля даже если поставщик говорит, что «это норма».
Ошибка 3: применение любой смазки H1 без проверки совместимости Смазка H1 одного производителя может быть несовместима с PEEK или полиамидом из-за растворителей в составе. Перед внедрением новой смазки необходимо проверить совместимость с материалами узла и получить одобрение от производителя оборудования.
Ошибка 4: недоучет температурных перепадов Закупщик выбирает материал по номинальной рабочей температуре, но забывает, что при холодном запуске или при SIP-процессе (стерилизация паром) температура может скачкообразно меняться. Некоторые полимеры (например, полиамид) при минусовых температурах теряют эластичность, и трение скачком возрастает, что может привести к заклиниванию узла.
Ошибка 5: выбор толстого покрытия без расчета допусков Если на деталь нанести 20 микрон жесткого покрытия, а узел был спроектирован с зазором 5 микрон, то после покрытия детали не сойдутся в сборку. Требуется либо выбрать более тонкое покрытие, либо переделать конструкцию с запасом места, либо полировать деталь после покрытия, что добавляет стоимость.
Ошибка 6: забывание про термообработку Если деталь из нержавеющей стали не прошла отжиг для снятия остаточных напряжений, то при циклических нагрузках она быстро потеряет ресурс. Это особенно критично для деталей, которые готовятся к покрытию: без отжига микротрещины в основе могут привести к отслойке покрытия за несколько недель работы.
Часто задаваемые вопросы
Можно ли применять фторопласт для всех узлов трения в фармацевтическом оборудовании?
Нет. Фторопласт отличный для узлов с низкими и средними нагрузками, где главное - химическая инертность и чистота. Но если узел работает под давлением выше 20–30 МПа или требует высокой жесткости сопряжения, полиамид или PEEK могут быть более подходящими. Выбор зависит от конкретных условий: давления, скорости, температурного диапазона и совместимости с окружающей средой. PTFE - не универсальное решение, а специализированный материал.
Почему коэффициент трения полиамида 0,1–0,2, если PTFE всего 0,1–0,15?
Коэффициент трения зависит не только от материала, но и от вязкости смазки на поверхности, шероховатости пары и давления в контакте. Полиамид при правильной смазке может работать с коэффициентом ближе к 0,1, а PTFE при высоком давлении или сухом трении может показать и 0,2. Кроме того, полиамид лучше переносит механические нагрузки, поэтому для узлов с умеренным давлением его часто предпочитают PTFE, принося небольшое увеличение трения за счет большей надежности.
Зачем нужен допуск NSF H1, если узел расположен далеко от продукта?
Даже если узел кажется изолированным, риск контакта существует: может быть утечка смазки, разборка при техническом обслуживании, попадание брызг при промывке. В фармацевтике принято принимать консервативную позицию: если узел находится в зоне производства, то смазка должна быть H1. Это исключает необходимость объяснений регулятору и гарантирует, что даже если произойдет непредвиденный контакт, требования безопасности будут соблюдены.
Какой материал выбрать, если узел работает при частых циклических нагрузках?
Для циклических нагрузок требуется материал с высокой усталостной прочностью и малым гистерезисом (энергопотерями при деформации). Среди полимеров это PEEK и UHMWPE. Металлические детали обязательно должны быть термообработаны для снятия остаточных напряжений. Покрытие, если используется, должно иметь отличную адгезию, иначе при вибрации оно начнет отслаиваться.
Можно ли применять один и тот же полимер для узлов с разными режимами работы?
Редко. Каждый полимер имеет оптимальный диапазон давлений, температур и скоростей скольжения. Например, PTFE хорош при низких давлениях и высоких температурах, а PEEK - при средних давлениях и умеренных температурах. Применять PTFE под 50 МПа или PEEK при минус 40°C - ошибка. Нужна система расчета или консультация с производителем материала.
Заключение
Выбор материалов и покрытий для узлов трения фармацевтического оборудования - это не выбор по каталогу, а система решений, которая учитывает нагрузку, температурный диапазон, химическую среду, требования санитарии и технологию сборки. Изолированный взгляд на коэффициент трения или цену приводит к отказам узлов, загрязнению продукта и затратам на переделку оборудования.
Правило выбора простое: сначала оценить условия работы (давление, скорость, температура, состав среды), затем подобрать материал или покрытие с проверкой совместимости, провести контроль качества поверхности по профилю и шероховатости, убедиться в наличии требуемых допусков (например, NSF H1 для смазок) и сделать пробный запуск с мониторингом. Если этап хотя бы одного из пунктов пропустить, велик риск столкнуться с проблемами позже. При разработке новой линии или модификации узла целесообразно провести консультацию с производителем оборудования и материала, чтобы убедиться, что все компоненты системы подобраны согласованно и прошли испытания в близких условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.