
Особенности нанесения и отработки режимов для новых типов поршневых покрытий
Нанесение покрытия на поршень - это не просто защита поверхности, а целая система, где качество результата зависит от выбора материала, способа нанесения, подготовки детали и строгого соблюдения технологических режимов. Вибрирующие поршневые кольца, юбки поршней и канавки работают в условиях высокого давления, температурных скачков, полусухого и масляного трения одновременно - поэтому стандартный подход «нанесли и готово» здесь не работает. Статья раскрывает, как выбирать и применять новые типы антифрикционных и износостойких покрытий, какие ошибки совершают при монтаже, и как проводить испытания, чтобы убедиться, что покрытие работает в реальных режимах. Информация полезна техническим специалистам, инженерам и закупщикам, которые отвечают за надежность ДВС и восстановление деталей.
Критерии оценки поршневых покрытий при выборе
Выбор покрытия начинается с понимания того, в каком режиме работает деталь.
Нижняя плоскость поршневой канавки нагружена примерно в 8 раз сильнее, чем опорная часть кольца, поэтому одно универсальное решение редко подходит для всех зон сразу. Эксперты рекомендуют оценивать не только износостойкость, но и адгезию к подложке, вибрационную стойкость, поведение при полусухом трении и в масле, схватывание и коррозионную стойкость.
Параметр адгезии показывает, насколько плотно покрытие держится на металле: если адгезия низкая, слой отслаивается в первые часы работы, и весь расход материала пропадает. Для поршневых колец и новых типов антифрикционных покрытий это критична: исследования показали, что плазменное осаждение кремнийуглеродного реагента повышает адгезионную прочность в 1,8 раза по сравнению с традиционным гальваническим хромом. Одновременно температура прилипания возросла с 200 °C до 400 °C, что означает, что покрытие не прилипнет к трущейся паре даже при резком нагреве в холодный старт или при фрикционном выделении тепла.
При работе поршня параллельно развиваются фреттинг (микро-деформация с отделением частиц), вибрационное истирание и окисление на границе контакта. Покрытие, которое отлично работает на испытаниях износа, может рассыпаться под вибрацией, если его не выбирали под этот критерий. Именно поэтому новые покрытия тестируют не только по твердости, но и по комплексу эксплуатационных параметров.
Сравнение методов нанесения покрытий на поршневые детали
Для поршневых колец и юбок используются четыре основных способа нанесения: трафаретная печать, распыление (аэрозоль или компрессорное), плазменное осаждение и химическое никелирование.
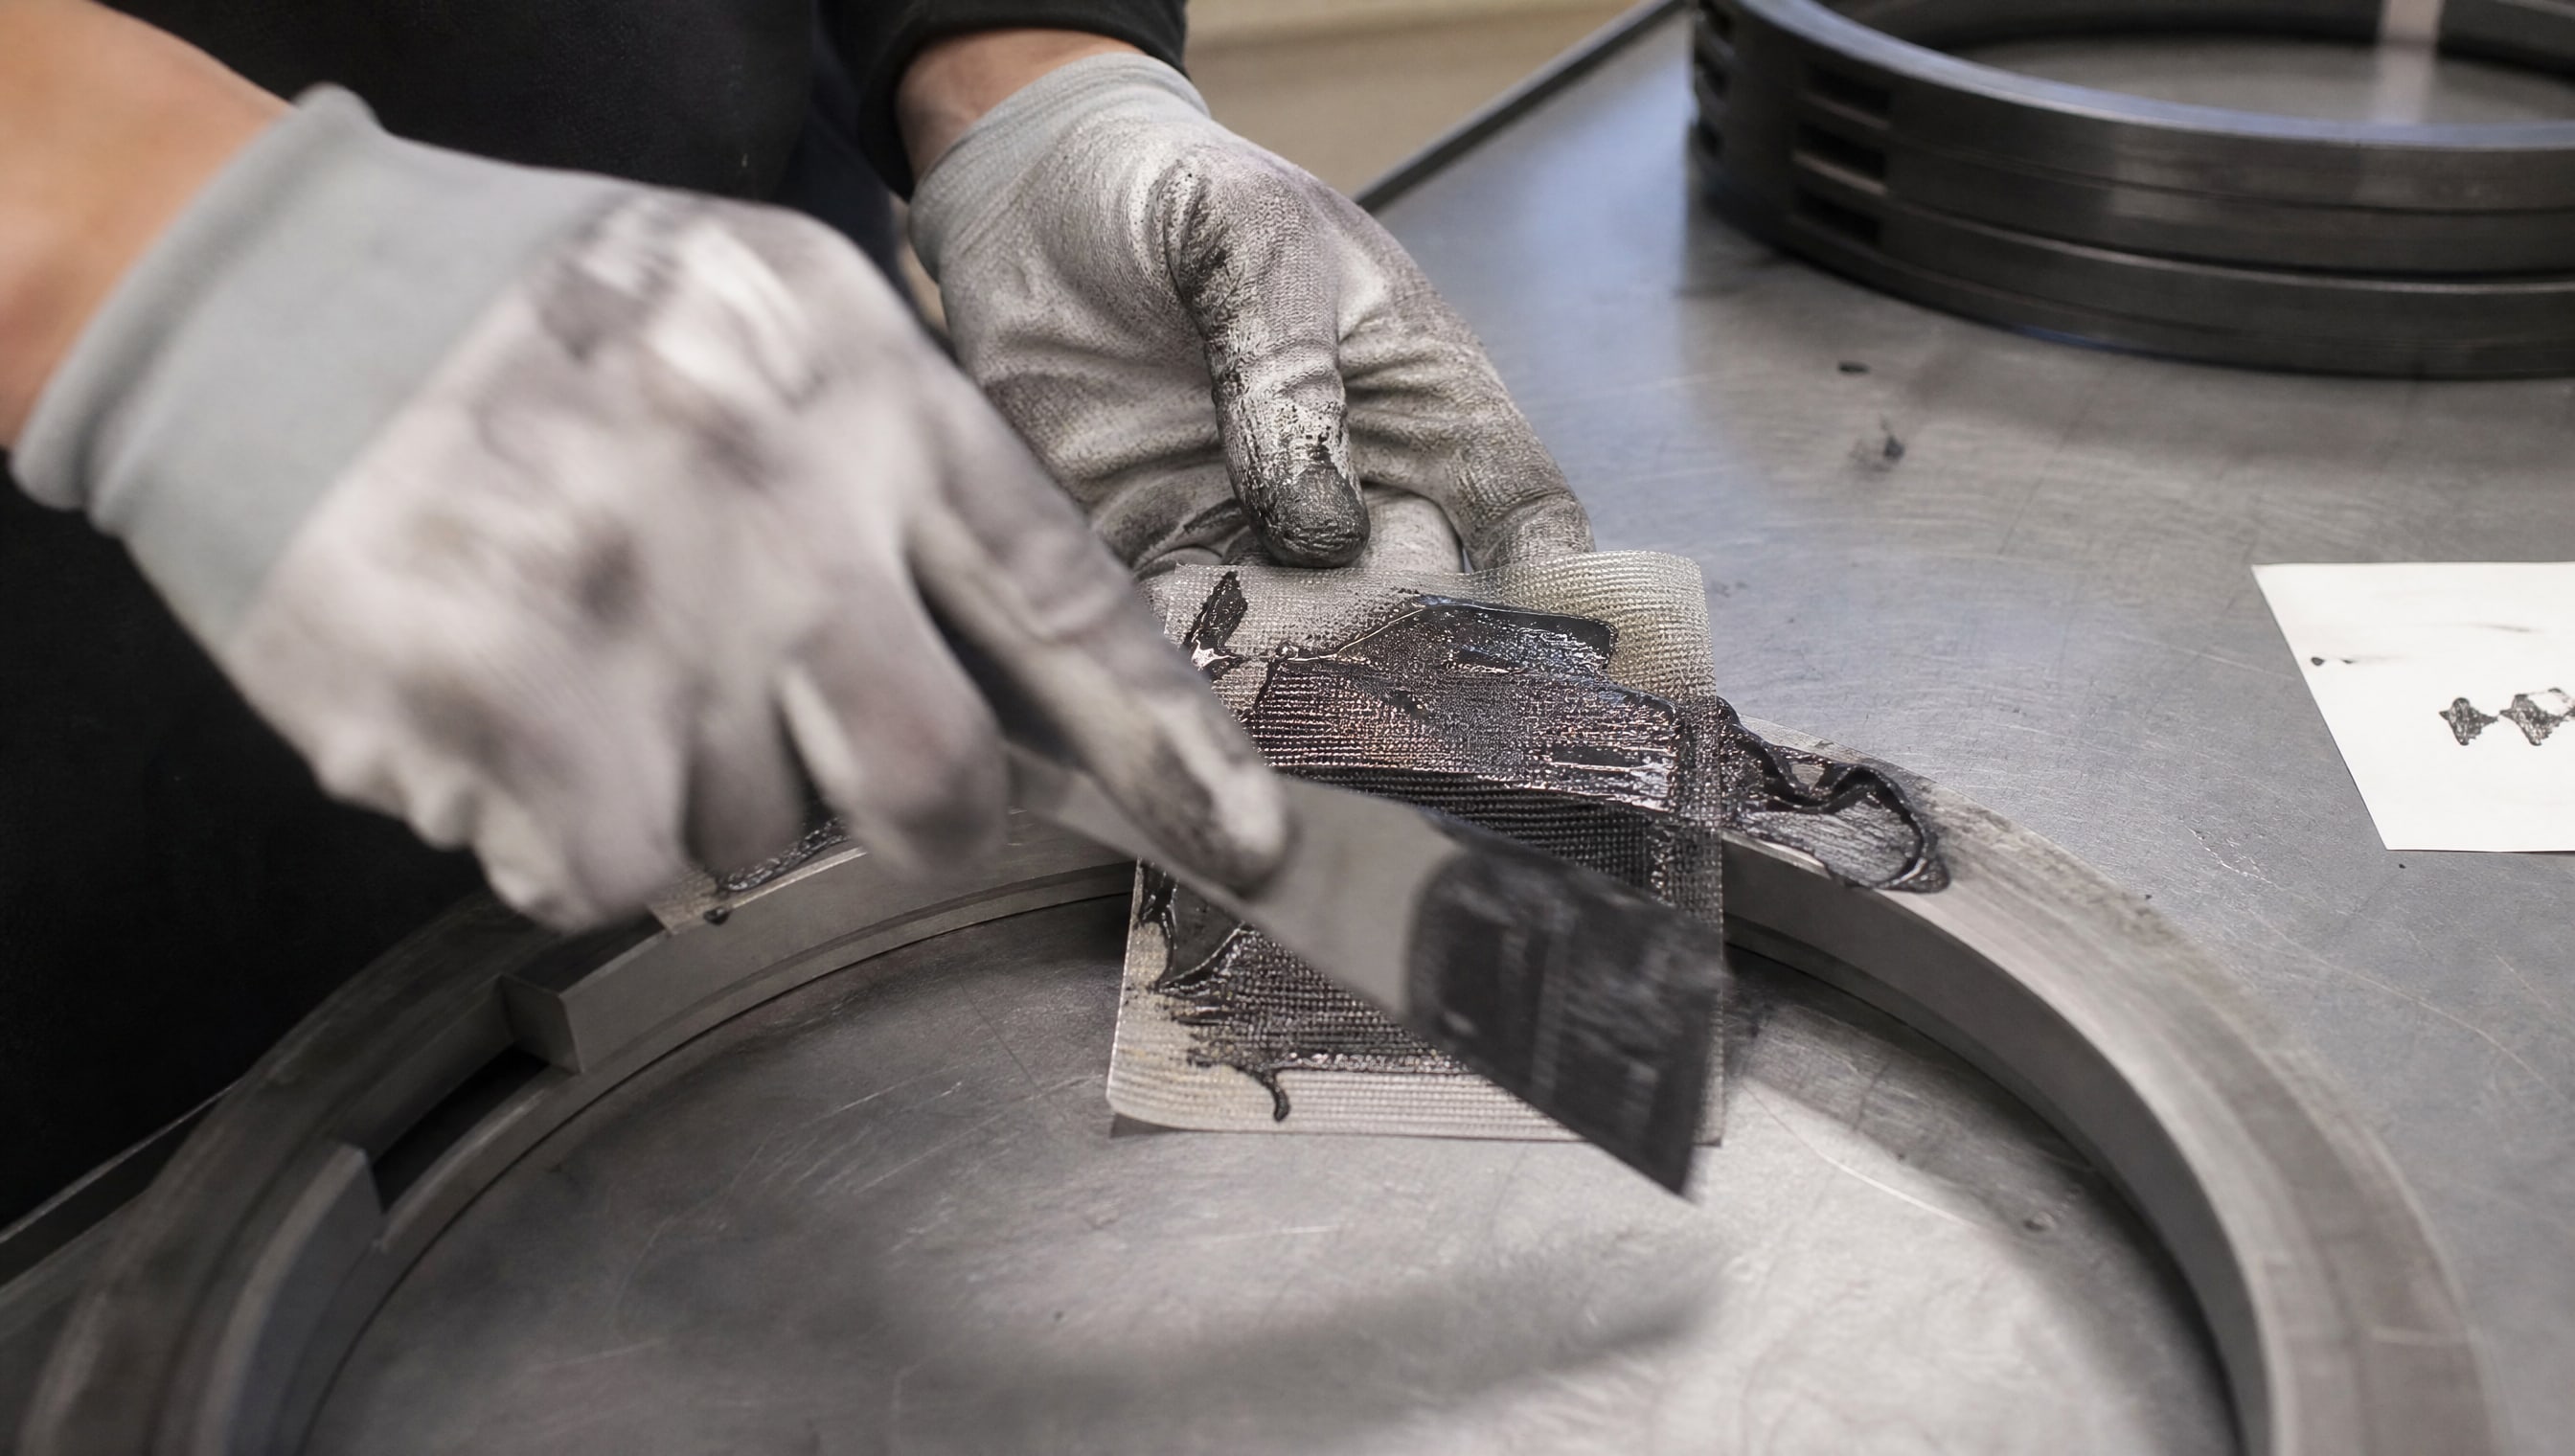
Каждый метод имеет свой диапазон толщин, стоимость, сложность оборудования и применяется в разных сценариях.
Трафаретная печать
Трафаретная печать используется в серийном производстве для больших партий стандартных поршней. Процесс позволяет нанести равномерный слой за одну операцию, без разбрызгивания и потерь материала. Однако этот метод невозможно применить к нестандартным размерам, к уже собранным узлам или при необходимости обновить покрытие на восстанавливаемой детали. Поэтому в ремонтных мастерских и при индивидуальном восстановлении поршней трафаретная печать неприменима.
Распыление (аэрозольное и компрессорное)
Распыление - универсальный способ для малых и средних партий, восстановления, и работы с деталями сложной геометрии. Рекомендуемое расстояние распыления составляет 25–30 см для одного состава и 15–20 см для другого; толщина слоя за один проход должна быть не более 5 мкм, иначе слой сворачивается и сохнет неравномерно. Итоговая рабочая толщина 5–25 мкм достигается несколькими тонкими слоями. После двух проходов толщина составляет 15–25 мкм - это стандарт для юбок поршней. Равномерность слоя куда важнее, чем попытка получить всю толщину за раз: тонкие, равномерные слои адгезируют лучше и не растрескиваются при отверждении.
Аэрозольное отверждение может идти двумя режимами: 12 часов при комнатной температуре или 20 минут при +170 °C. Выбор режима зависит от производственного цикла и наличия оборудования; оба дают одинаковый результат при соблюдении режима.
Плазменное осаждение
Плазменные технологии осаждают покрытие прямо из газовой фазы, что позволяет получить монолитную, без пор, структуру с повышенной нанотвердостью - до 10 раз выше, чем у материала подложки. Плазма создает мельчайший размер зерна, благодаря чему покрытие меньше подвержено коррозии и фреттингу. Однако плазменные установки требуют вакуума, дорогостоящего оборудования и квалифицированного персонала, поэтому такие покрытия применяют в авторемонте и в восстановлении высоконагруженных деталей, а не в повседневной серийной производстве.
Химическое никелирование
Для восстановления поршней из алюминиевых сплавов (которые изнашиваются быстрее стали) применяют химическое никелирование. Процесс протекает в ванне при 90 °C; толщина покрытия регулируется от 5 до 100 мкм с отклонением не более ±0,2 мкм. Это позволяет восстановить изношенный поршень до номинального размера и при этом получить износостойкий слой. Однако химическое никелирование требует специализированного оборудования и не может применяться на месте.
Технология подготовки поверхности и нанесения на поршни
Подготовка поверхности определяет успех всего процесса.
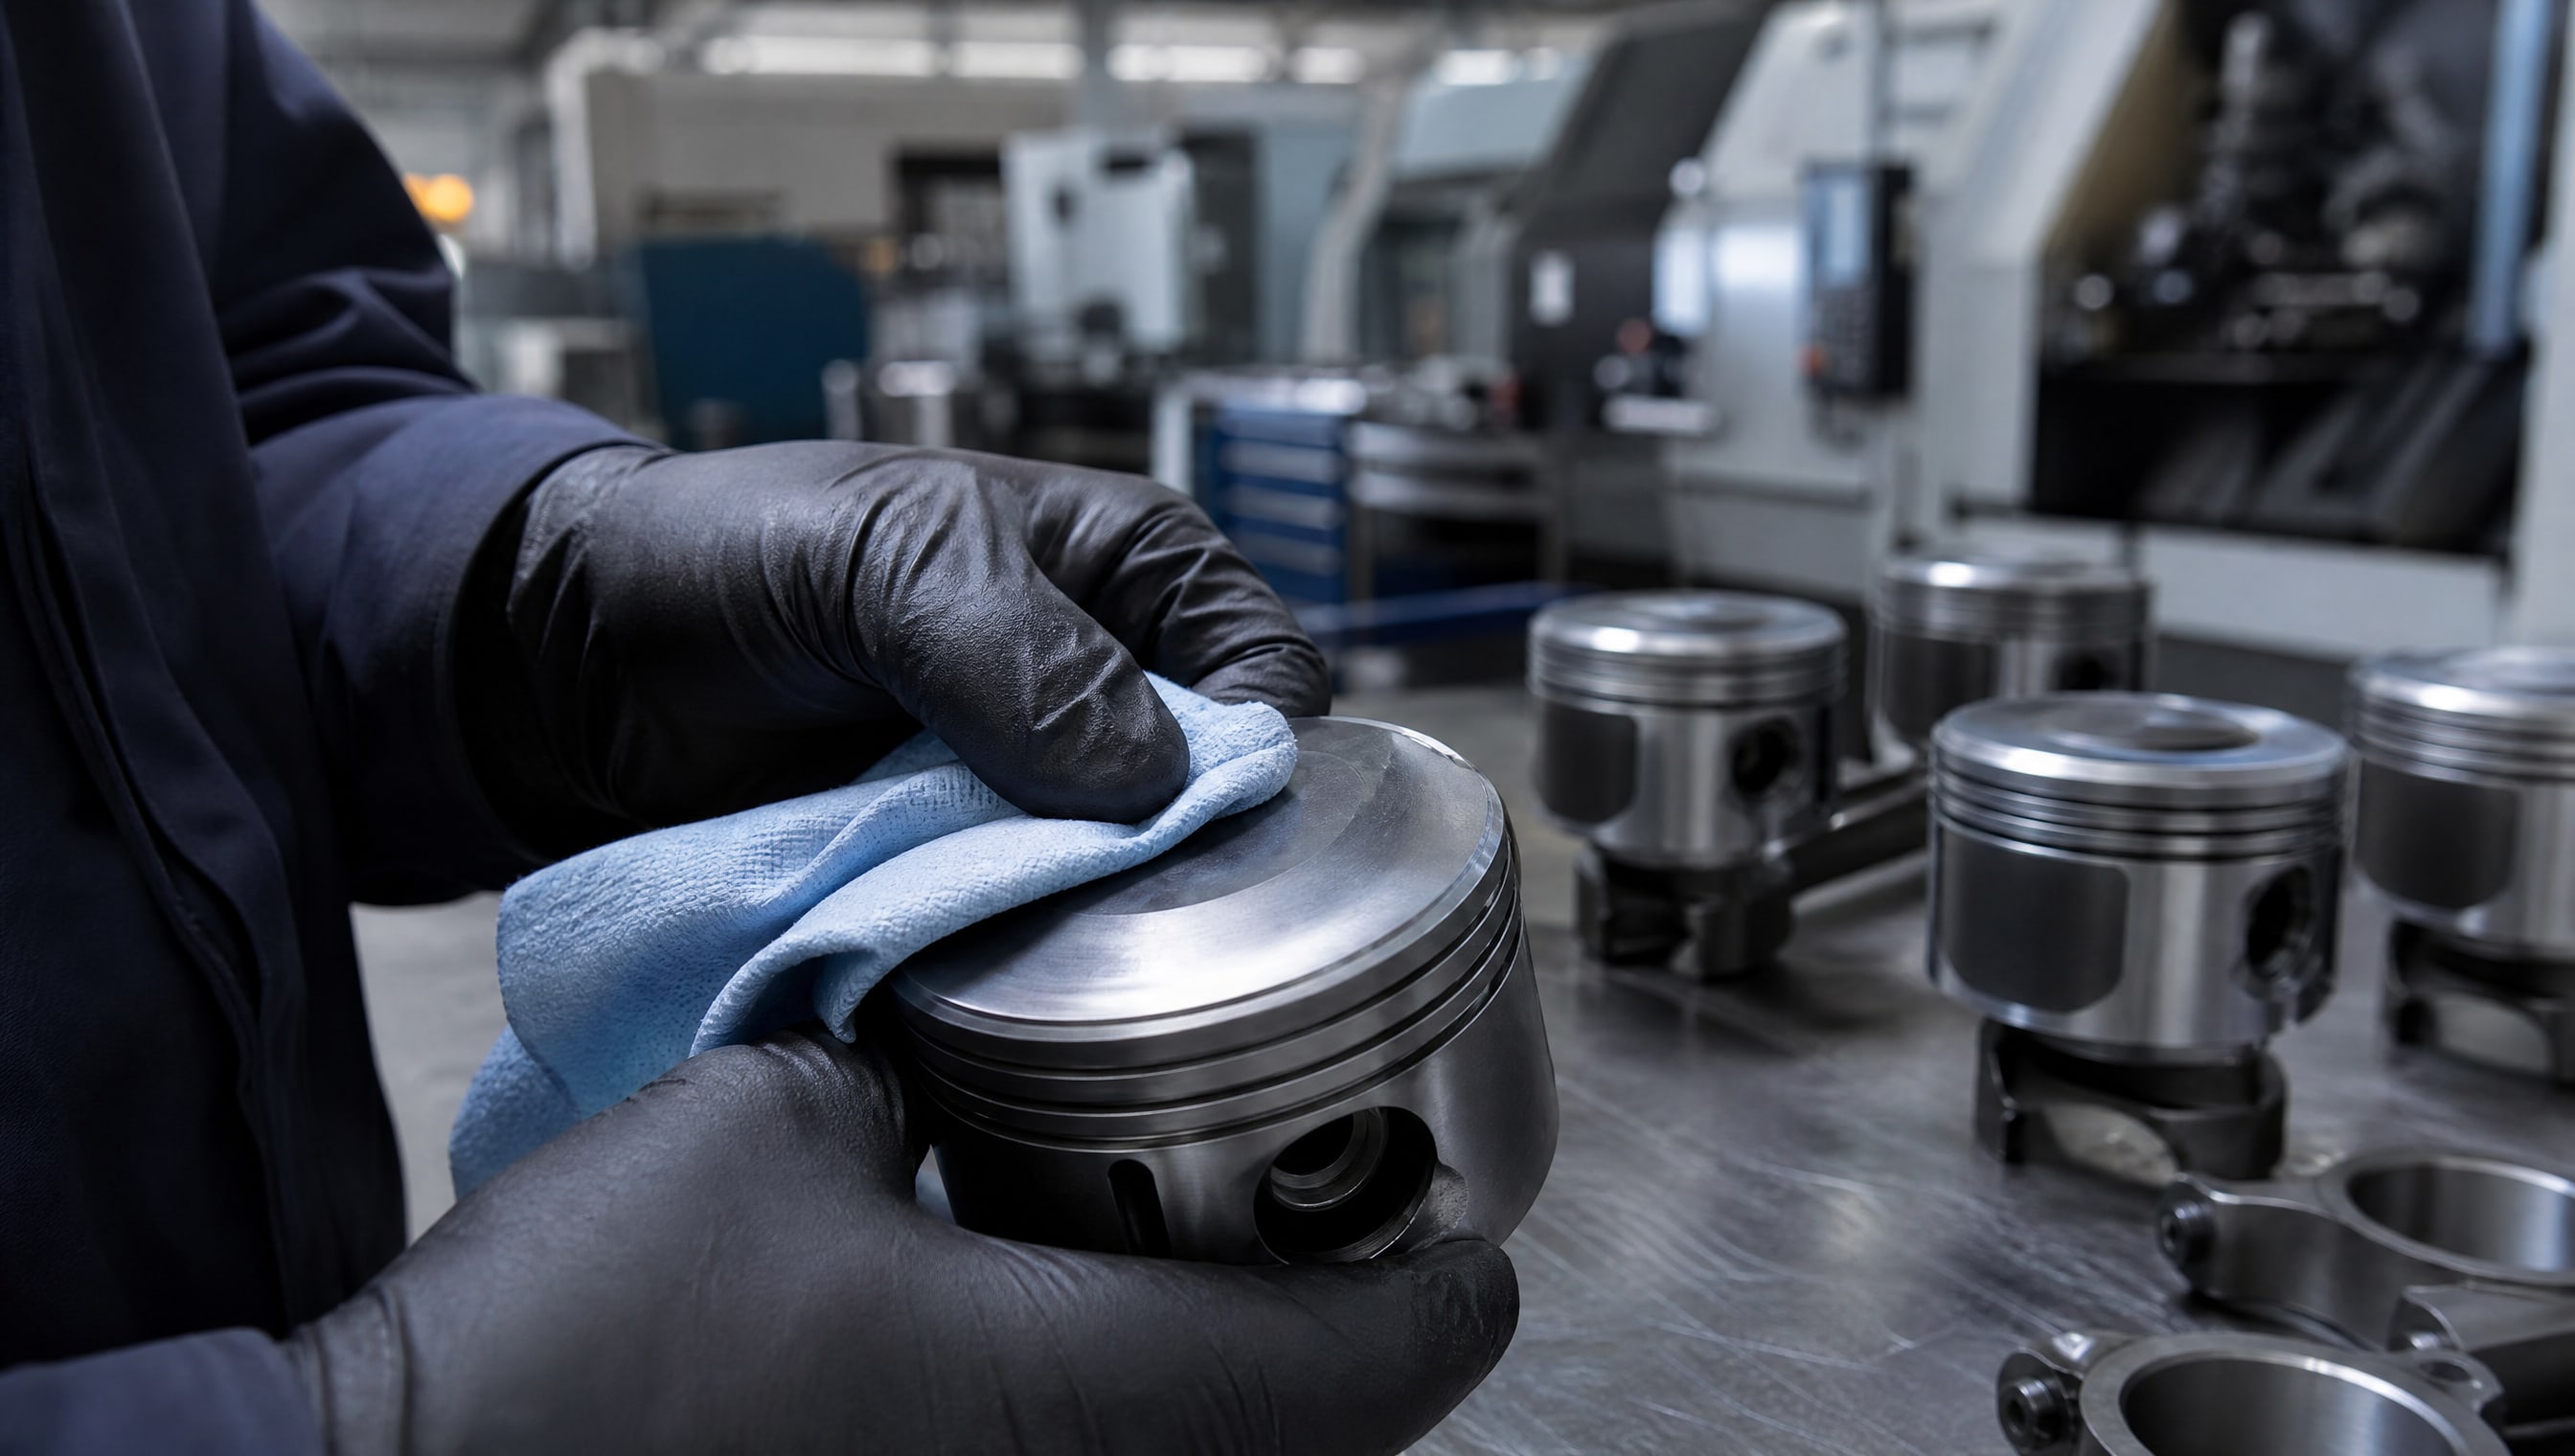
Если на детали остаются следы масла, воды, нагара или отпечатки пальцев, адгезия резко падает, покрытие отслаивается в первые дни эксплуатации, и дорогостоящий материал теряется впустую. Перед нанесением любого типа покрытия поверхность должна быть полностью очищена от масла, воды, нагара и загрязнений. После очистки нельзя касаться обрабатываемых поверхностей руками - естественное масло с кожи вызывает адгезионный брак.
На практике применяют несколько ступеней очистки: обезжириватель для удаления масла, абразивная обработка для снятия окиси и нагара, затем финальная очистка спиртом или безворсовой ветошью. Для серийного производства часто используют ультразвуковые ванны и специальные растворители; для мастерских и восстановления подойдут качественные обезжиривающие средства и сжатый воздух.
Если деталь - бывший в эксплуатации поршень с остатками старого покрытия, необходимо полностью удалить старый слой и осмотреть поверхность на предмет задиров и коррозии. Если есть глубокие повреждения, поршень восстанавливают механически (полировка, микрошлифовка) перед нанесением нового покрытия.
После очистки поршень перемещается в зону нанесения, где должна поддерживаться контролируемая атмосфера: температура воздуха 20±4 °C и относительная влажность менее 50%. Эти параметры обеспечивают стабильное испарение растворителя, равномерное отверждение и воспроизводимость результатов. Если влажность выше 50%, на поверхности может образоваться тонкая пленка конденсата, которая нарушит адгезию.
Отработка режимов и испытания новых типов покрытий
Когда на рынке появляется новое графеновое покрытие или инновационная плазменная технология, инженеры не сразу применяют его на серии.
Сначала проводится опытная отработка и тестирование на искусственно воспроизведенных режимах.
Испытания адгезии и схватывания
Адгезия проверяется методом перекрестного надреза (сетка из 100 квадратов размером 1 мм) с последующим отслаиванием скотча - стандарт ISO 2409. Результат оценивается по шкале от 0 (отслоилось все) до 5 (не отслоилось ничего). Для поршневых покрытий приемлемо значение не ниже 4. Схватывание (прилипание к трущейся паре) проверяют на специальных трибологических установках, где воспроизводят режимы полусухого и масляного трения с нагревом. Если покрытие прилипает раньше, чем при 400 °C, его отклоняют.
Тестирование износа и фреттинга
Испытания износа проводят на машинах типа «палец в диск» или на специальных поршневых стендах. Образец работает под давлением против эталонного материала, и измеряется объем удаленного слоя в микрограммах. Для новых графеновых покрытий часто проводят ускоренное тестирование с увеличенной нагрузкой и температурой, чтобы за неделю получить эквивалент месячного ресурса реального двигателя. Фреттинг тестируют под микро-колебаниями (амплитуда 10–50 микрометров) с фиксированной нормальной нагрузкой; результат - потеря массы образца в миллиграммах.
Коррозионные испытания
Поршневые кольца работают в среде, где присутствуют водяные пары, конденсат и следы кислотности топлива. Коррозионные испытания включают камеру соляного тумана (ASTM B117) - образец находится в атмосфере 5%-го раствора NaCl при температуре 35 °C в течение 500–1000 часов, затем проверяется образование ржавчины. Новое графеновое покрытие должно выдержать без видимых очагов коррозии в течение как минимум 500 часов.
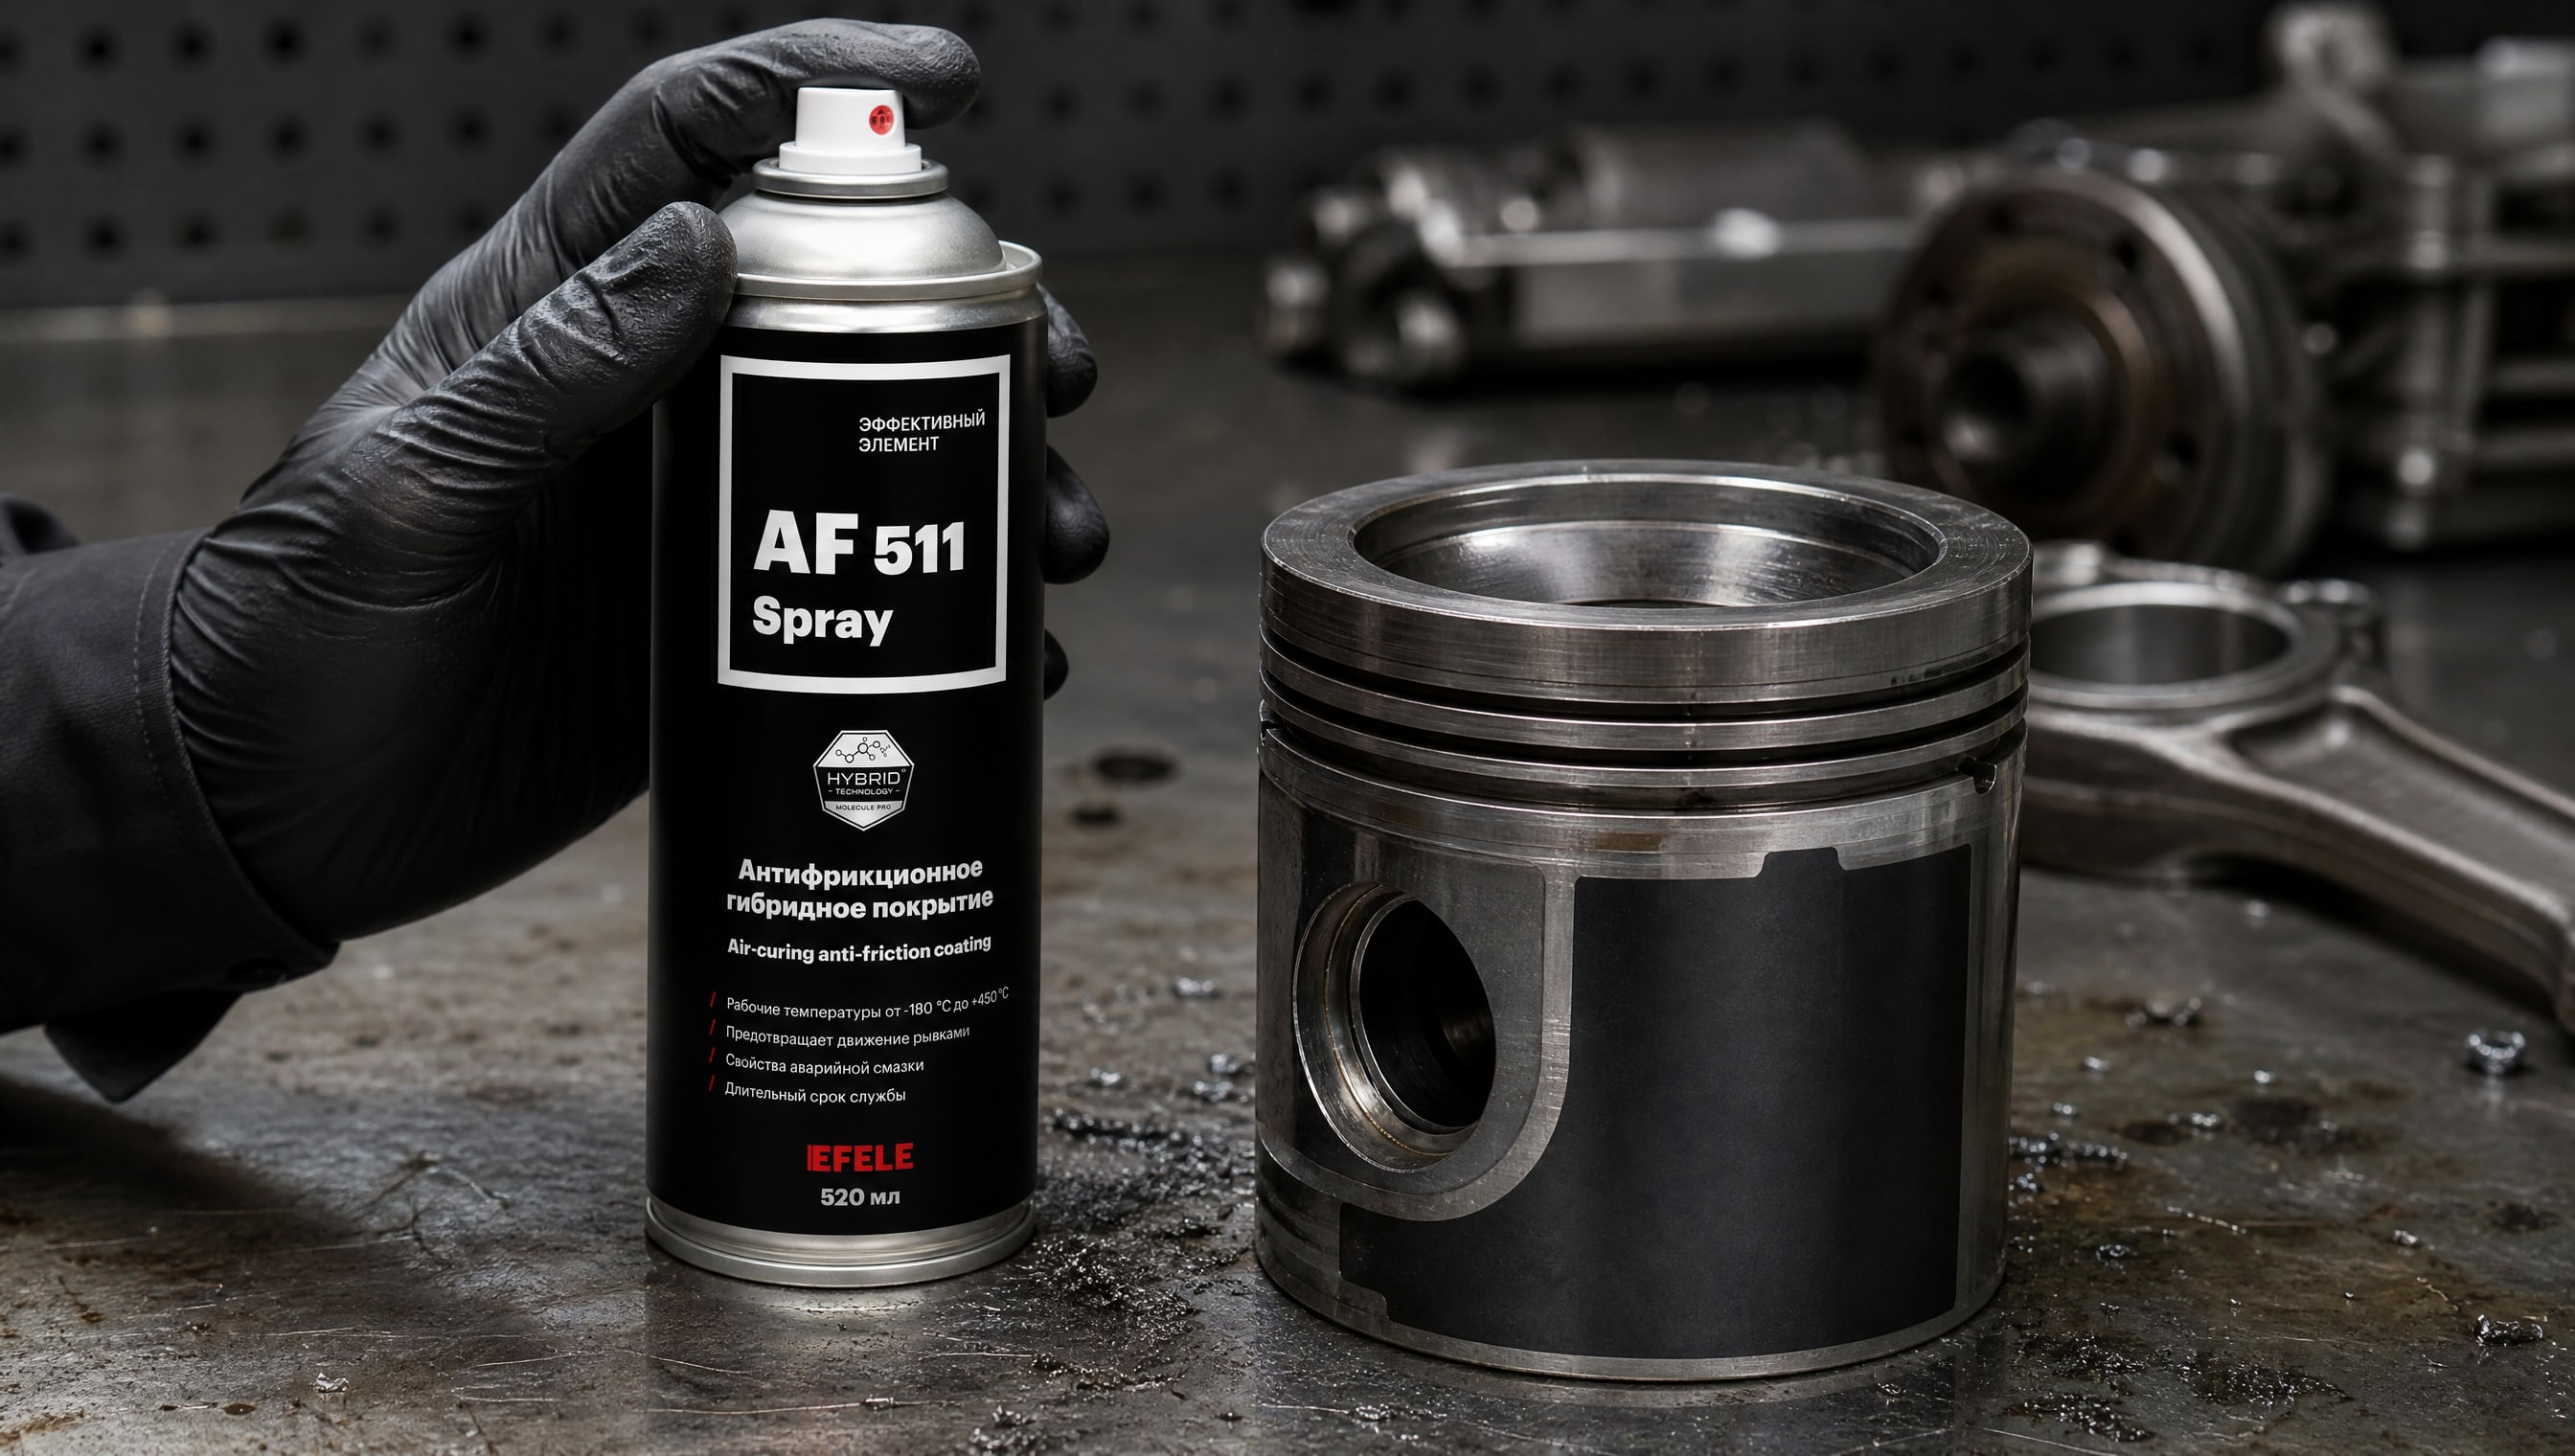
Для экспериментальных покрытий поршней, особенно тех, что содержат графеновые добавки и призваны снизить трение на холодном старте, могут быть применены антифрикционные решения, такие как EFELE AF-511 Spray, обеспечивающие комплексную защиту от вымывания, фреттинга и холодного прилипания. Испытания показывают, что такие покрытия сохраняют свойства даже после многократных циклов нагрева-охлаждения.
Вибрационные испытания и длительный цикл
В реальном двигателе поршень работает в условиях постоянной вибрации с частотой от 1000 до 5000 Гц. Специальные вибростенды воспроизводят эти режимы, и образец покрытия проверяется на предмет образования микротрещин и отслаивания. Длительный цикл - это имитация работы поршня в течение эквивалента 1000–5000 часов реального двигателя при переменных нагрузках, температурах и влажности.
Типичные ошибки при нанесении покрытия на поршни
На практике закупщики и инженеры часто совершают предсказуемые ошибки, которые ведут к браку и переделкам.
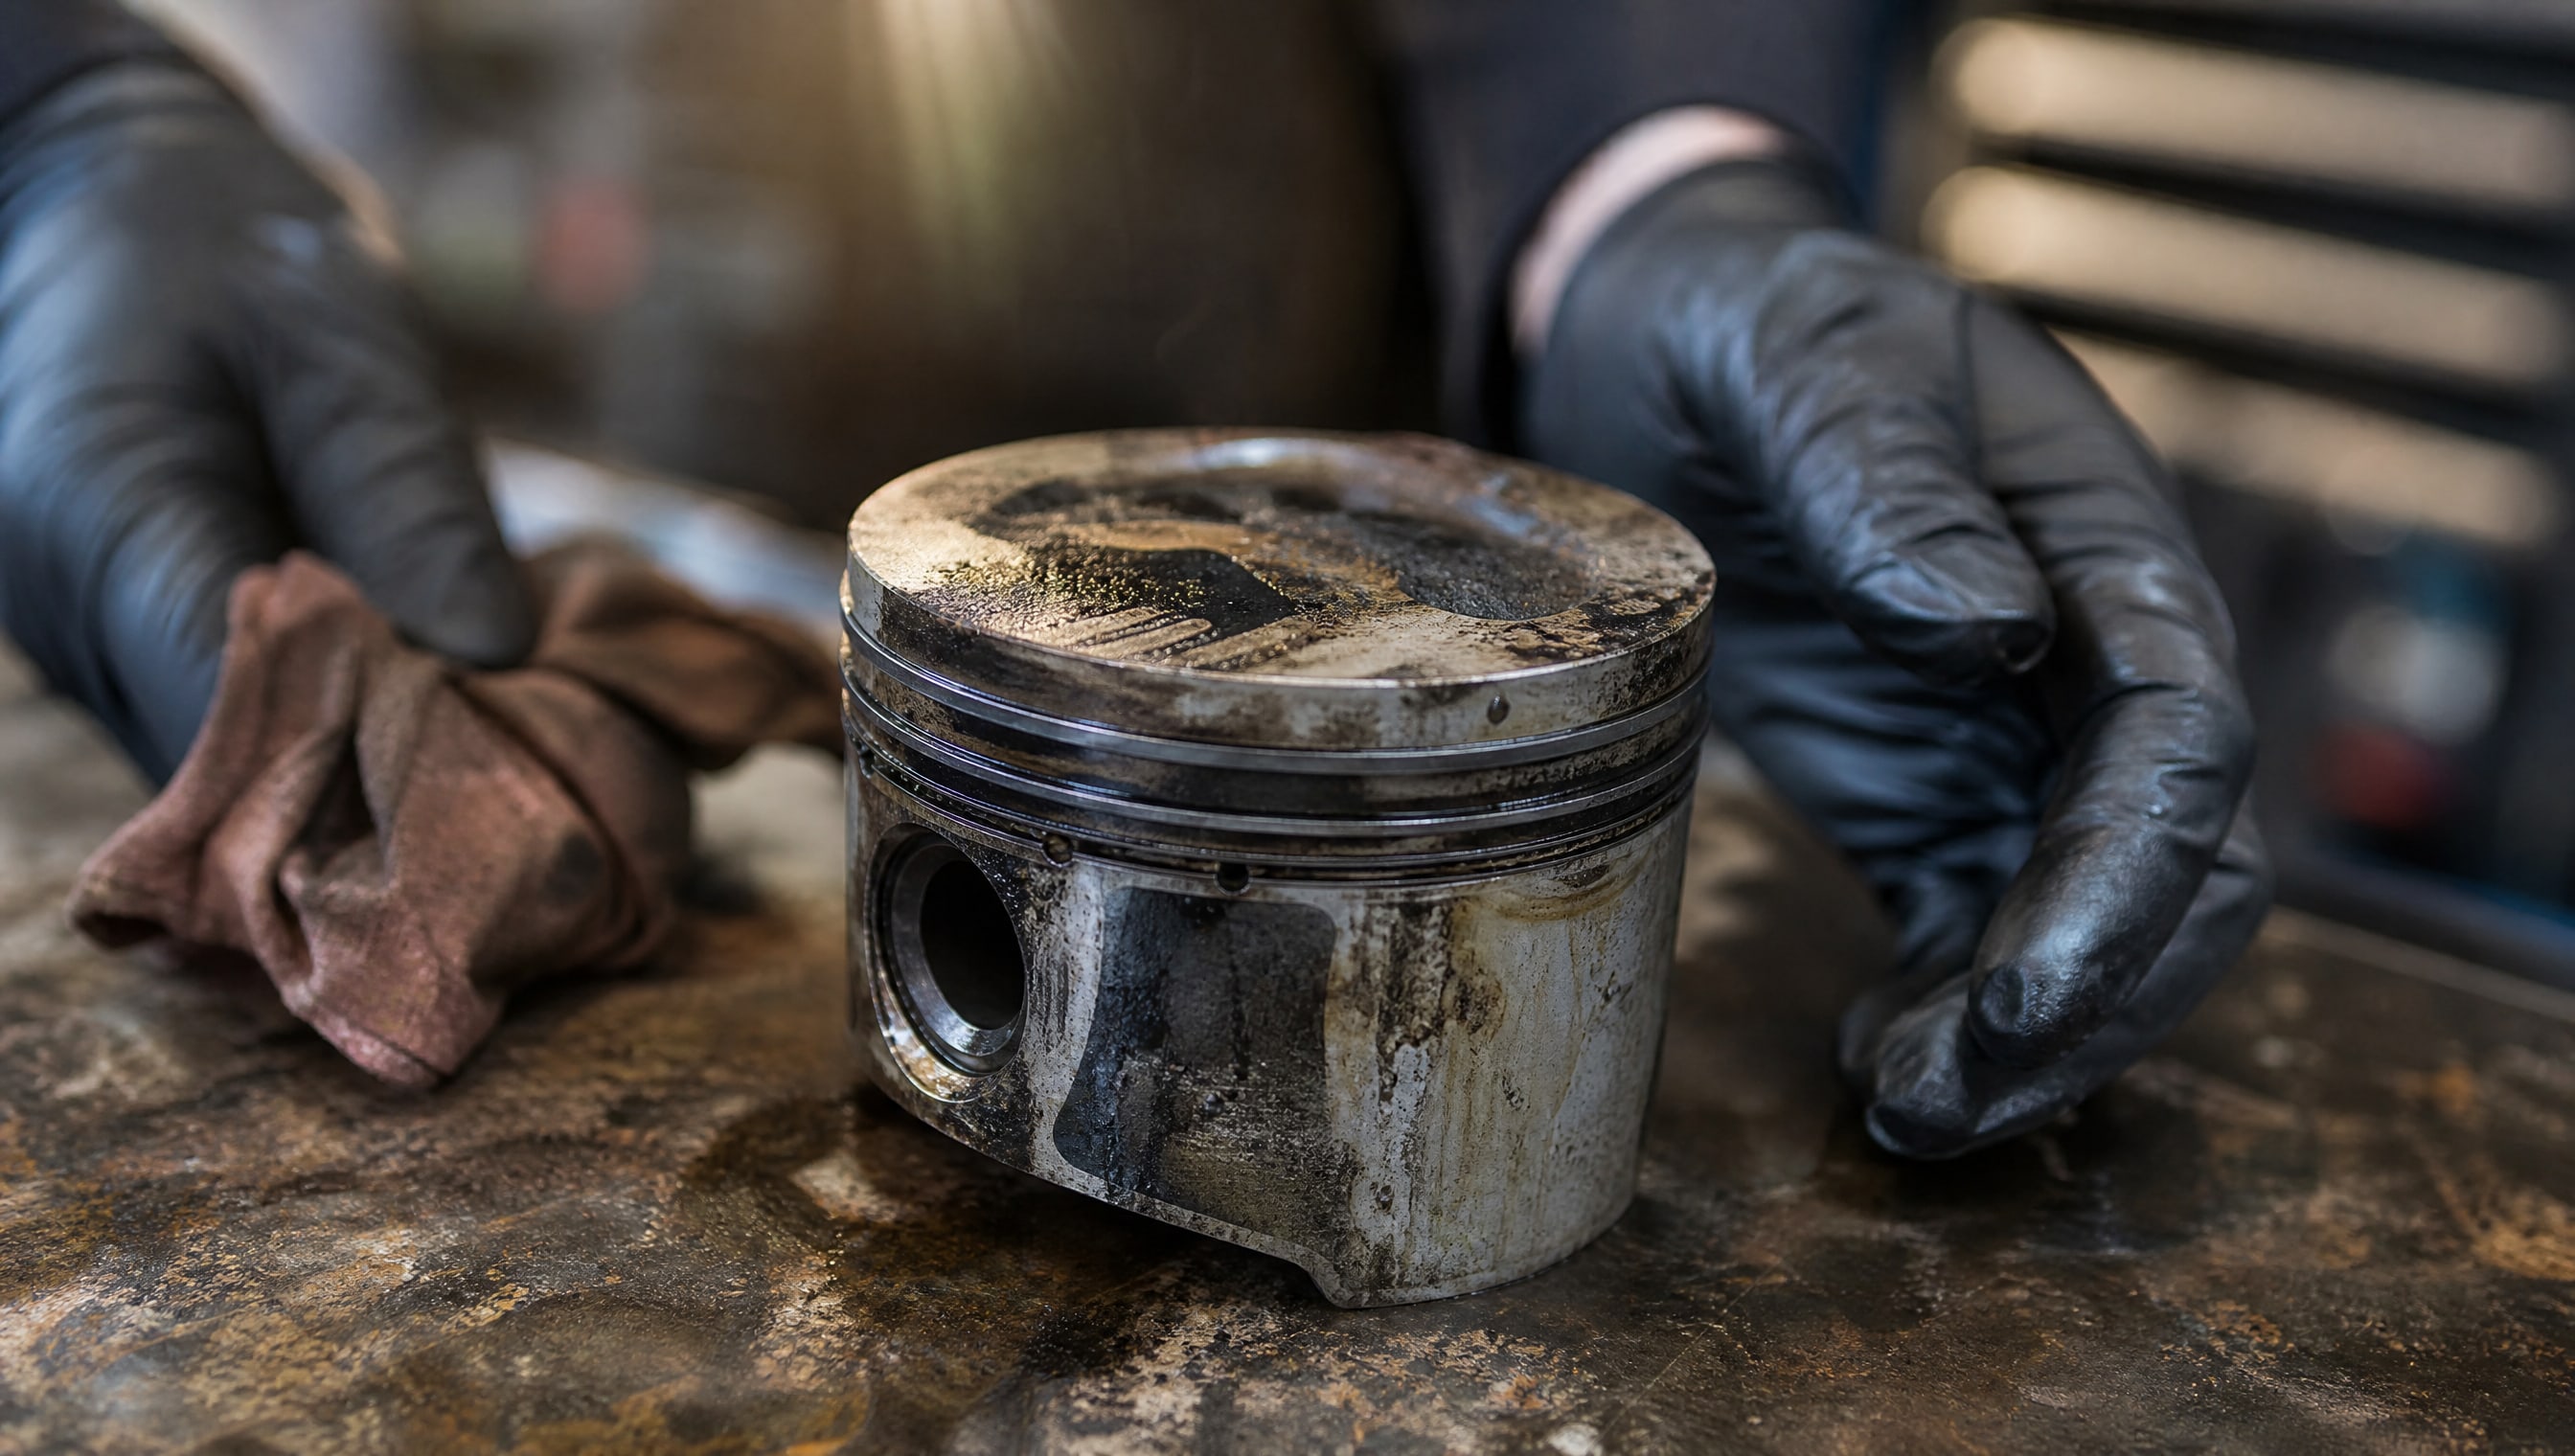
Нанесение по загрязненной поверхности. Даже тонкий слой масла или отпечаток пальца полностью нарушает адгезию. Покрытие держится несколько дней, потом сворачивается пленкой. Решение: строгий контроль очистки, использование обезжирителей и безворсовой ветоши, отсутствие прикосновений.
Чрезмерная толщина слоя за один проход. Многие пытаются получить всю требуемую толщину (15–25 мкм) за один распыл, нанося слой в 10–15 мкм. Результат: растрескивание при сушке, неравномерное отверждение, локальные отслаивания. Правильный подход: несколько тонких слоев (не более 5 мкм за проход) с частичной сушкой между ними.
Нарушение дистанции распыления. Если распылять с расстояния 10 см вместо рекомендуемых 25–30 см, слой получается неравномерный, капельный, с потеками. На расстоянии 50 см часть материала не достигает поверхности и рассеивается в воздухе. Контроль расстояния - задача простая, но часто игнорируемая.
Неподходящие условия окружающей среды. Если влажность выше 50% или температура ниже 16 °C, растворитель испаряется медленнее, образуется конденсат, нарушается формирование пленки. Результат: вспучивание и отслаивание. Решение: подготовка помещения, контроль гигрометра и термометра.
Старый поршень без удаления старого покрытия. Если поршень восстанавливается повторно и старое покрытие не удалено полностью, новый слой держится на непрочном основании. Поэтому перед повторным покрытием необходимо полностью удалить остатки старого слоя механически или растворителем.
Поспешное введение в работу. Для аэрозольных покрытий минимальное время отверждения -12 часов при комнатной температуре (или 20 минут при 170 °C в печи). Если поршень начал работать раньше, покрытие еще не набрало полную прочность, и первые часы работы приводят к выкрашиванию и адгезионному отказу.
Отличия графеновых и плазменных покрытий от традиционных
Новые типы покрытий на основе графена, нитридов и плазменных технологий появились в ответ на требования к снижению трения и повышению ресурса при холодном пуске.
Традиционное гальваническое хромирование работает, но его адгезия, схватывание при высокой температуре и поведение при фреттинге менее предсказуемы. Графеновые добавки (если они правильно интегрированы в полимерную матрицу) обеспечивают:
Снижение коэффициента трения на 15–20% при сохранении адгезии;
Повышение теплопроводности слоя, что улучшает отведение фрикционного тепла;
Улучшение вибростойкости за счет вязко-упругих свойств графена.
Однако оценивать графеновое покрытие только по твердости (которая часто ниже, чем у хрома) - ошибка. Важны адгезия, коррозионная стойкость, поведение в масле и полусухом трении, схватывание, фреттинг и вибростойкость. Новые покрытия тестируют по всему комплексу, а не только по одному параметру.
Плазменные технологии осаждают покрытие послойно прямо из газа, поэтому слой получается без микропор, с мельчайшим размером зерна и повышенной адгезией (на границе раздела идет химическое взаимодействие, а не механическое закрепление). Нанотвердость такого покрытия в 10 раз выше, чем у подложки, но при этом модуль упругости остается близким к модулю подложки - это предотвращает растрескивание при вибрации.
Часто задаваемые вопросы
Почему при распыльном нанесении не рекомендуют наносить сразу всю толщину 25 мкм?
Слой толще 5 мкм за один проход испаряет растворитель неравномерно: внешний слой подсыхает, а внутренний остается жидким. При окончательной сушке образуются внутренние напряжения, слой растрескивается и отслаивается. Несколько тонких слоев (2–3 прохода по 5–8 мкм каждый) гарантируют равномерное отверждение и прочную адгезию.
Что означает "температура прилипания 400 °C"?
Это температура, при которой покрытие начинает адгезивно взаимодействовать (прилипать) с трущейся противоположной поверхностью. Если температура прилипания низкая (200 °C), то при нормальной работе двигателя поршень будет прилипать к стенке цилиндра и заклинивать. Современные покрытия должны иметь температуру прилипания не ниже 350–400 °C, чтобы работать надежно.
Зачем контролировать влажность 50% при нанесении?
Выше 50% влажности на охлаждаемой поверхности образуется конденсат, который смешивается с жидким покрытием и нарушает его формирование. Результат: неровная пленка, потеки, вспучивание. Ниже 50% растворитель испаряется предсказуемо, и пленка высыхает равномерно.
Можно ли нанести новое графеновое покрытие поверх старого хромированного слоя?
Нет. Старое покрытие должно быть полностью удалено механически (полировка, шлифовка, травление) или химически. Если новый слой нанести поверх остатков старого, адгезия нового слоя будет определяться адгезией старого, что гарантирует отказ. Полное удаление - обязательный этап при повторной обработке.
Какая толщина покрытия оптимальна: 10, 15 или 25 мкм?
Выбор зависит от режима работы и типа покрытия. Для легкого полусухого трения (например, юбка поршня, редкое касание стенки) подойдет 5–10 мкм. Для высоконагруженных зон (поршневые кольца) рекомендуется 15–25 мкм. Слишком тонкое покрытие (менее 5 мкм) быстро срабатывается; слишком толстое (выше 25 мкм) может растрескиваться при вибрации.
Заключение
Нанесение покрытия на поршни - это не просто декоративная операция, а инженерная задача, требующая понимания технологии, правильного выбора материала под конкретный режим работы, соблюдения строгих технологических окон при нанесении и проведения комплексных испытаний перед серийным внедрением. Новые графеновые и плазменные покрытия обещают улучшения по трению и ресурсу, но оцениваются не только по твердости, а по адгезии, схватыванию, коррозионной стойкости, фреттингу и вибростойкости. Ошибки при подготовке поверхности, нарушение дистанции распыления, чрезмерная толщина слоя или игнорирование условий окружающей среды быстро приводят к отслаиванию покрытия и потере вложений.
Для инженеров и закупщиков ключ к успеху - это выбрать метод нанесения и материал покрытия в соответствии с реальным режимом работы детали (давление, температура, вибрация, масло или сухое трение), обеспечить строгую подготовку поверхности и контролируемые условия нанесения, а затем провести полный цикл испытаний (адгезия, износ, фреттинг, коррозия, вибростойкость) на опытных образцах. Только так можно гарантировать, что новое покрытие не только теоретически привлекательно, но и надежно работает в условиях реального двигателя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.