
Ошибки при самостоятельном подборе и нанесении технологии нанесения покрытия на детали двигателя
Выбор метода покрытия и его правильное нанесение на детали двигателя - задача, требующая четких знаний о подготовке поверхности, адгезии и технологических параметрах. Многие специалисты и закупщики предполагают, что любое защитное покрытие двигателя подходит для любой детали, либо пропускают критические этапы подготовки. На практике неправильный выбор способа нанесения или игнорирование требований к предварительной обработке приводят к отслаиванию слоя, потере функциональности и преждевременному выходу из строя деталей. Эта статья разбирает типичные ошибки, которые допускают при самостоятельном подборе и применении технологии нанесения покрытий, а также дает практический чек-лист для инженеров и закупщиков.
Понимание различий между антифрикционными, износостойкими, коррозионными и теплостойкими покрытиями помогает избежать дорогостоящих переделок. Статья предназначена для технических специалистов, инженеров и снабженцев, которые подбирают материалы и контролируют процесс нанесения на производстве.
Ошибки при выборе типа покрытия для деталей двигателя
Первая и самая частая ошибка - убеждение, что покрытие универсально.
На практике детали двигателя требуют разных функциональных свойств, и технология нанесения защитного покрытия должна соответствовать задаче. Для поршней нужна адгезия к металлу и устойчивость к переменным нагрузкам; для направляющих и шпинделей - низкий коэффициент трения; для корпусных деталей - коррозионная защита.
Распространенное заблуждение - сравнение технических покрытий с декоративными. Запросы вроде «декоративное покрытие мокрый шелк технология нанесения» кажутся поисковикам релевантными, но это совсем иная область: мокрый шелк - способ отделки стен в интерьере, не имеющий отношения к деталям двигателя. Техническое покрытие должно выдерживать температуры, масла, агрессивные среды и механические нагрузки, что требует иных материалов и методов.
Вторая ошибка - недооценка различия между методами. Гальваническое осаждение (электролитическое), газотермическое напыление (газопламенное, плазменное), вакуумные методы (PVD/CVD) и распыление из аэрозоля - это разные технологии с разными диапазонами толщины, температур и износостойкости. Выбор без учета условий эксплуатации приводит к неудаче.
Третья ошибка - ориентация только на стоимость материала. Правильная технология нанесения покрытий требует инвестиций в подготовку и контроль, а не только в сам состав. Экономия на очистке или пропуск этапа сушки обойдется дороже, потому что придется переделывать весь процесс.
Недостаточная подготовка поверхности как главная причина отслаивания
Подготовка поверхности деталей - краеугольный камень адгезии.
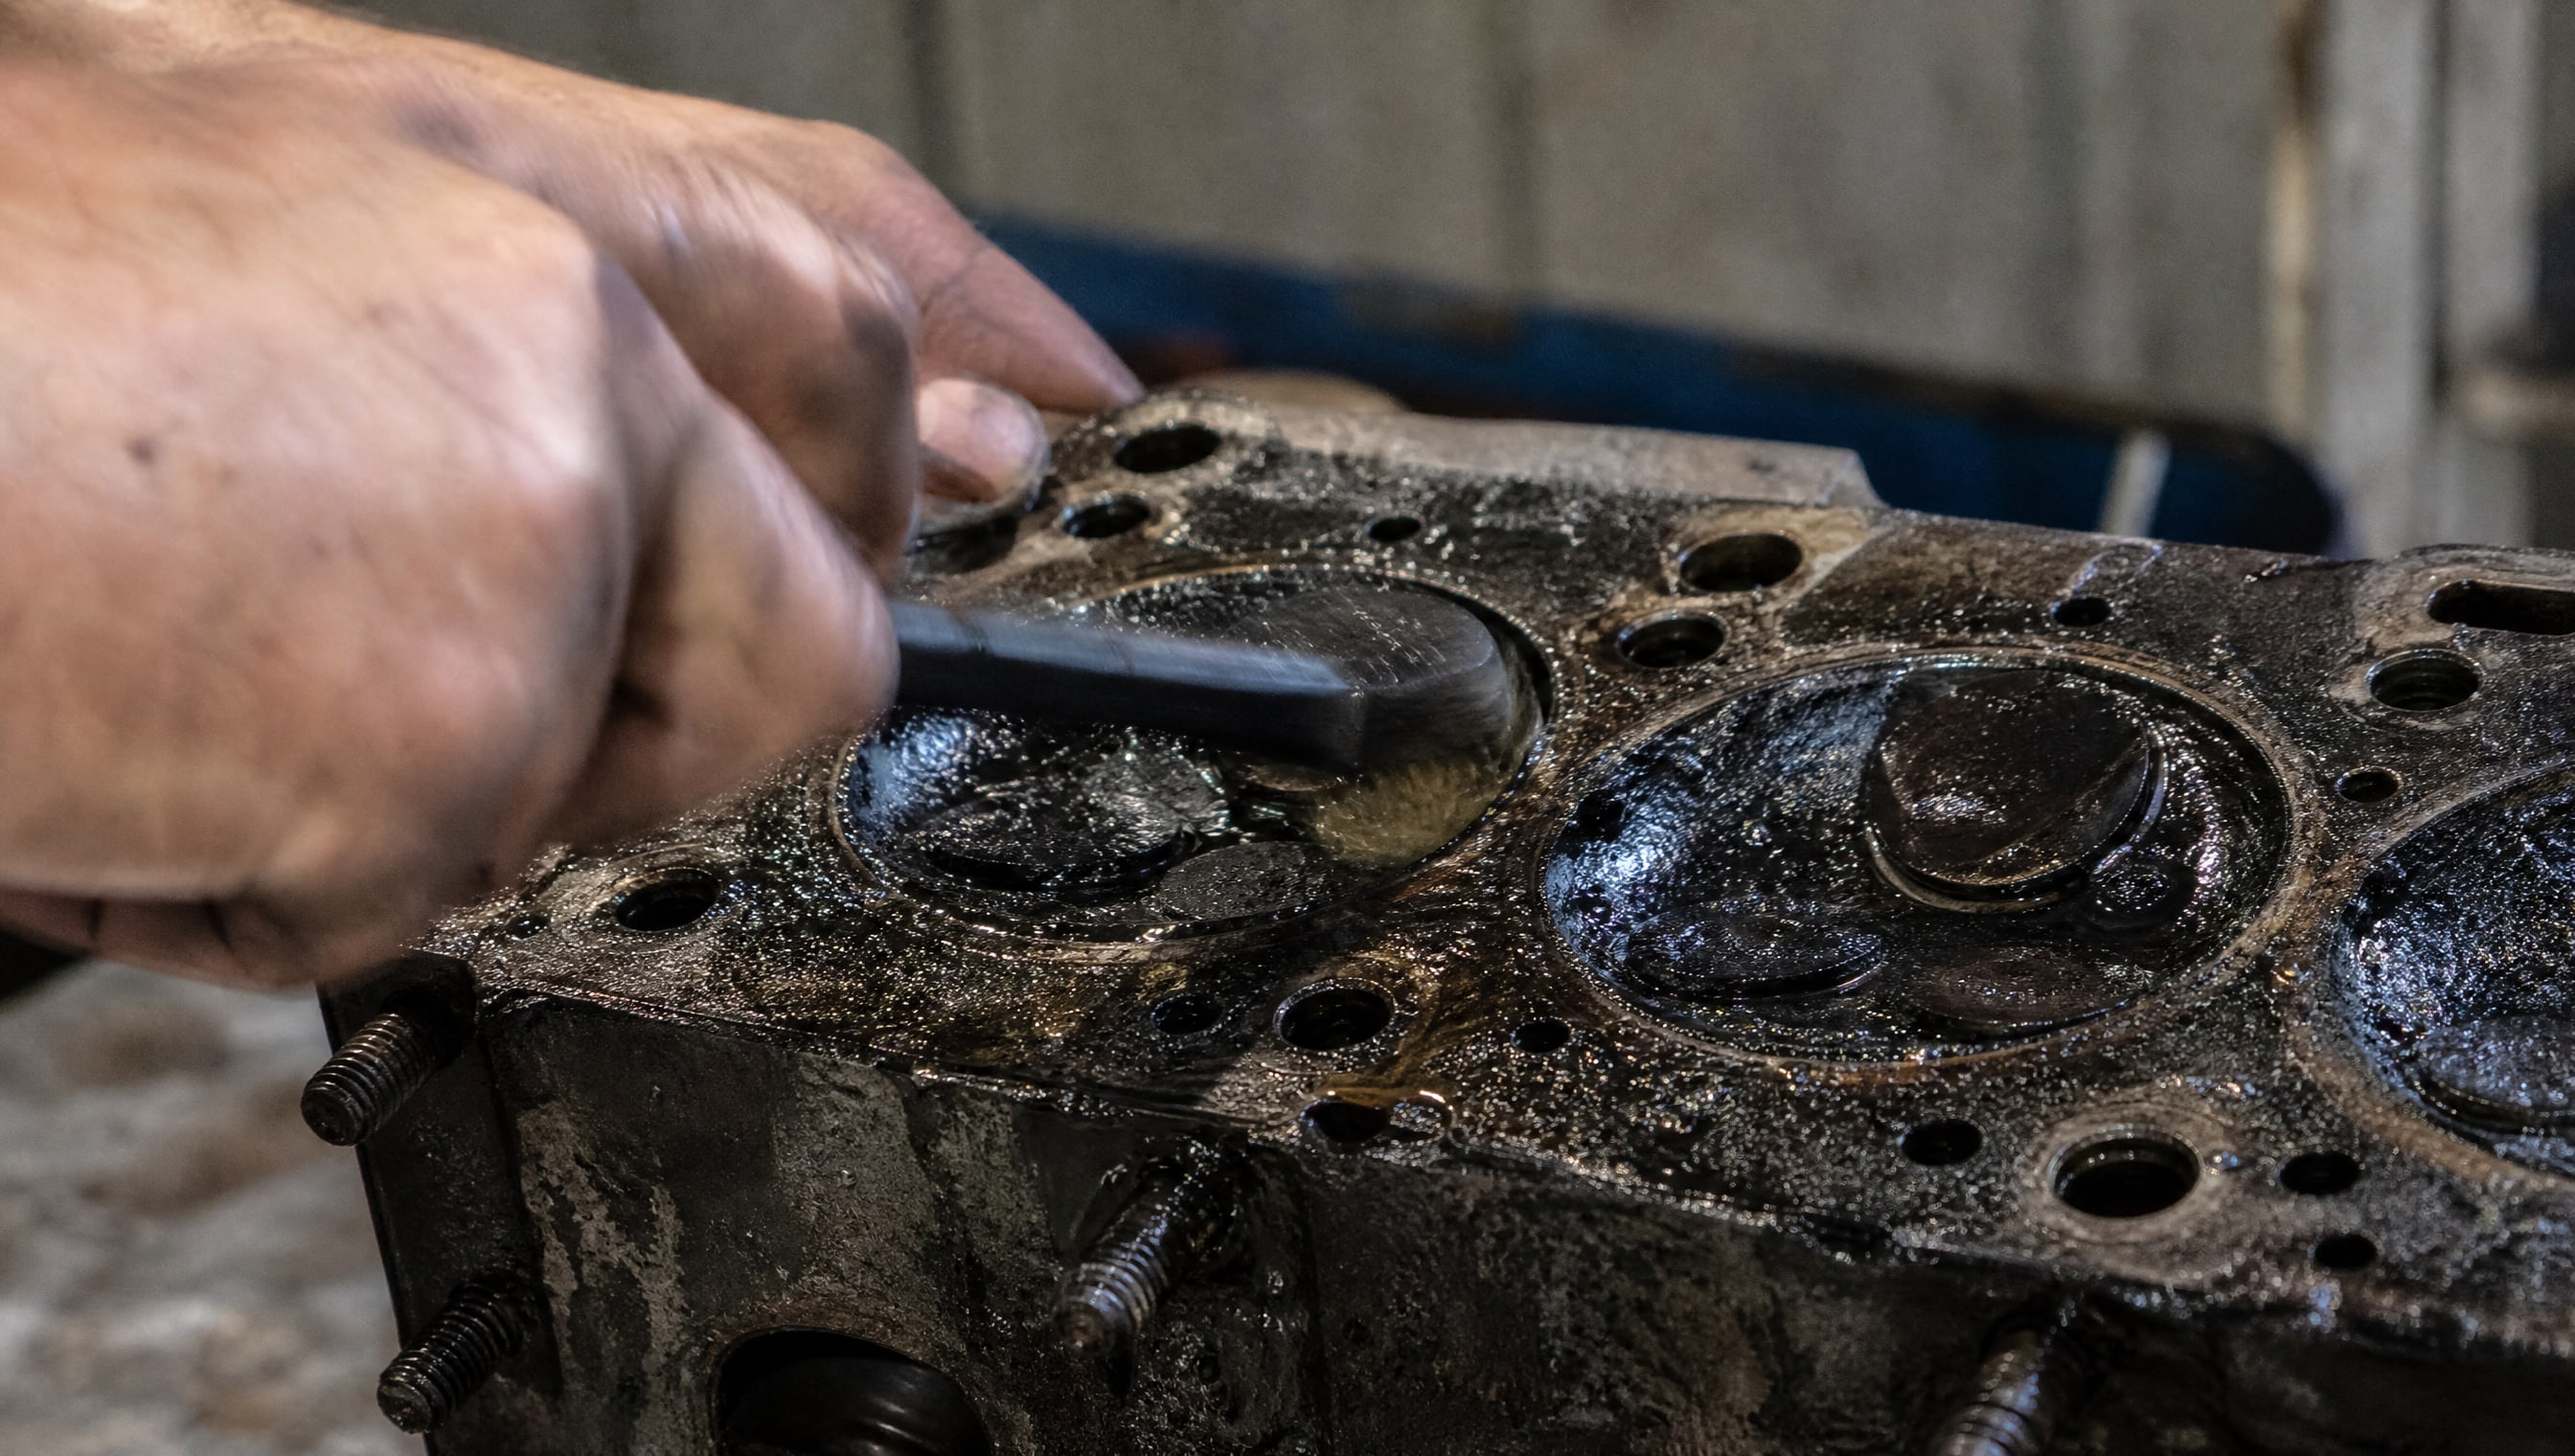
Неправильно подготовленная деталь отвергает любое, даже самое качественное покрытие. Стандартная схема очистки включает несколько этапов: механическое удаление крупных отложений, щелочную мойку, промывку и сушку.
Для деталей двигателя часто встречается масложировое загрязнение, которое требует горячей щелочной мойки при температуре 50–60 °C. Концентрация щелочного раствора подбирается в зависимости от степени загрязнения: для легких загрязнений используют 1–5%, для тяжелых масло-жировых -3–8%, с временем контакта 3–15 минут. После мойки деталь ополаскивают деионизированной водой и обдувают горячим воздухом около 60 °C для полной сушки.
Для сложных деталей с глубокими полостями и пористостью применяют двухконтурную схему мойки: первый контур - для снятия основного масла и диспергирования загрязнений, второй - для финишного ополаскивания более чистой водой. Если даже после щелочной мойки остаются загрязнения, используют ультразвуковую ванну - метод особенно полезен для покрытия поршней двигателя, где небольшие остатки масла критичны для адгезии.
Критическая ошибка - касание подготовленной поверхности голыми руками. Даже тонкий слой жира с кожи вновь испортит адгезию. После подготовки деталь берут в чистых перчатках или используют приспособления для ее крепления, не трогая рабочую поверхность.
Ошибки при распылении покрытий на поршни и другие детали
Технология нанесения антифрикционного покрытия на поршни требует соблюдения нескольких критических параметров.
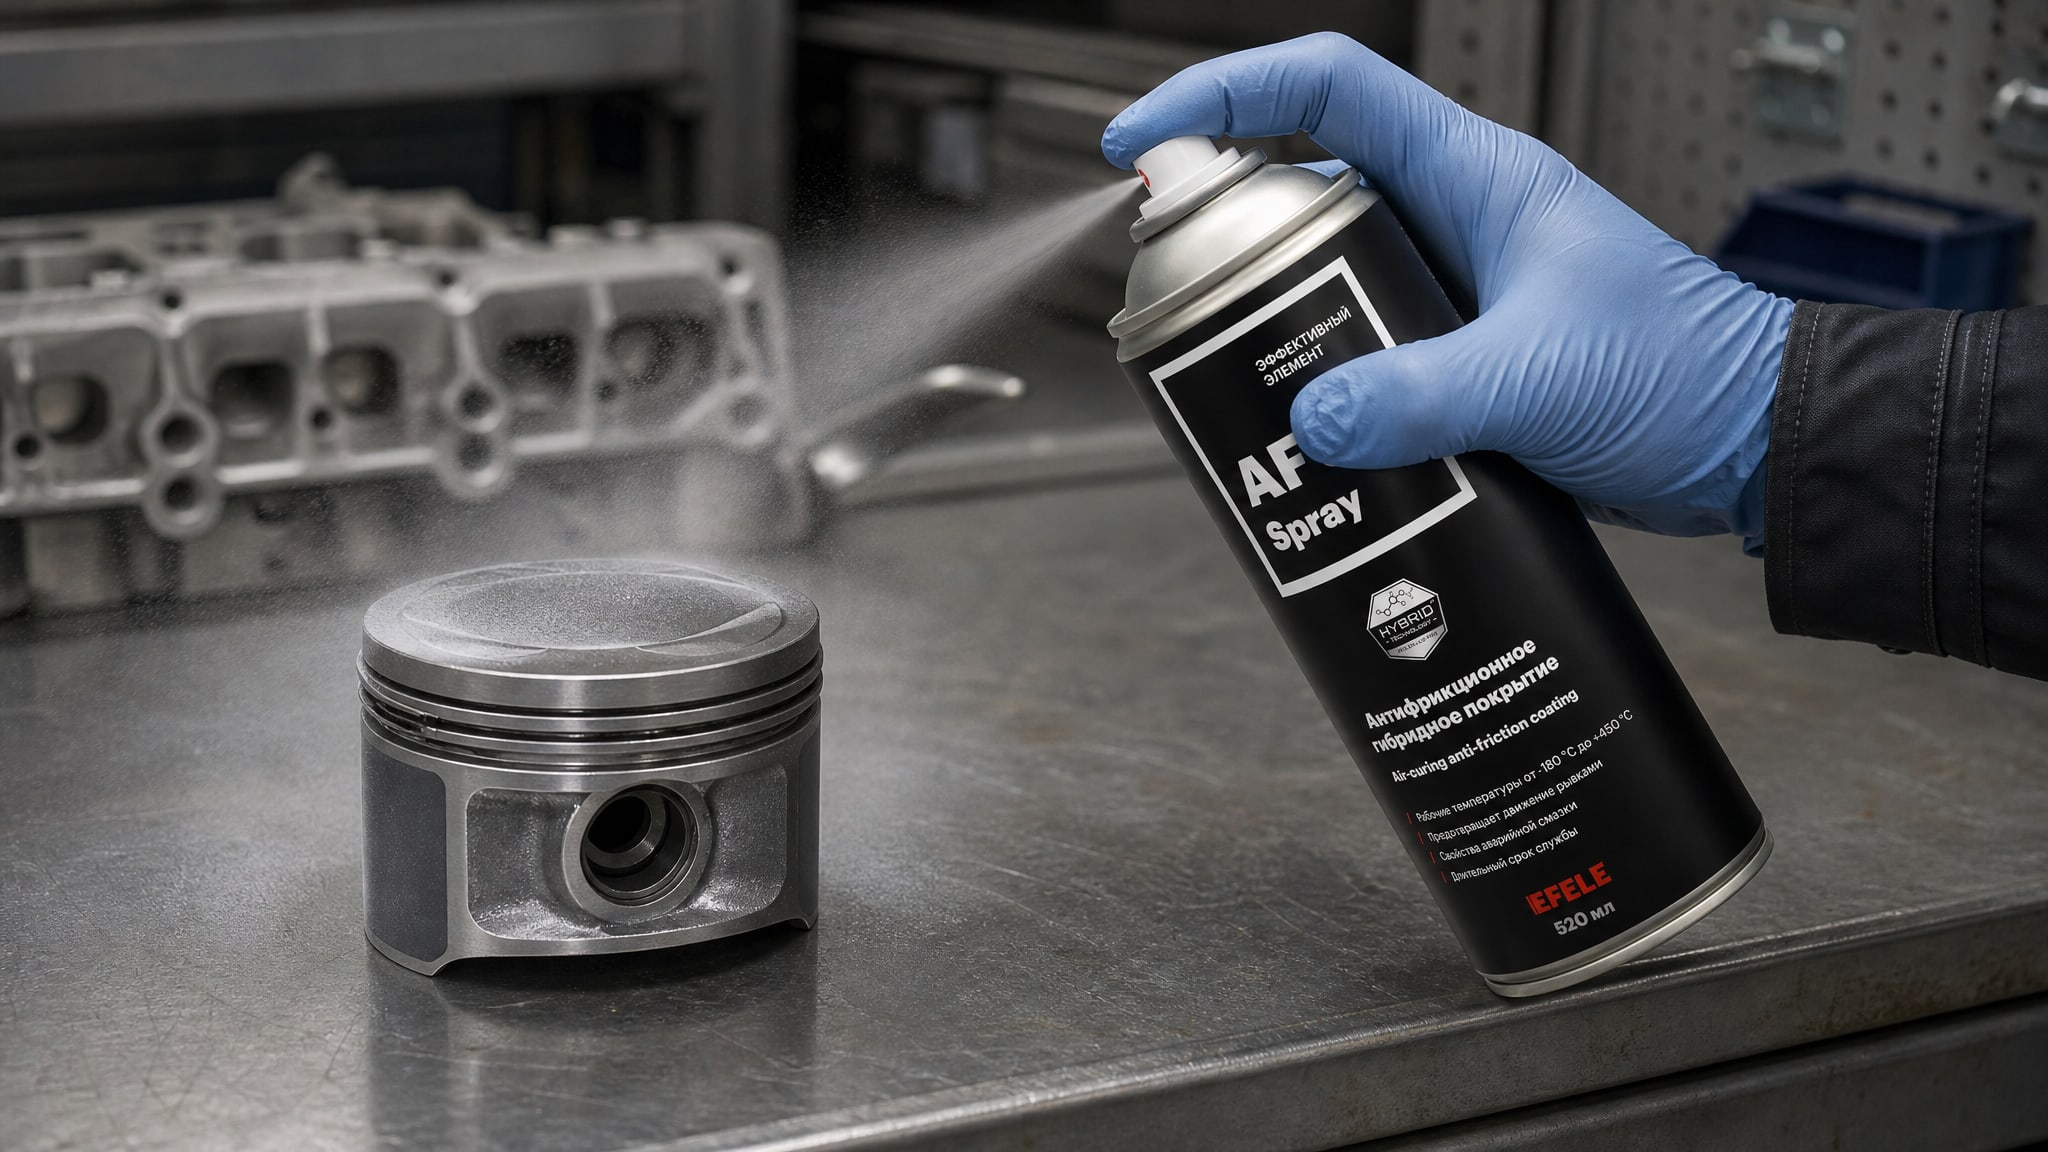
Дистанция распыления 25–30 см - не рекомендация, а необходимость: если распылять слишком далеко (более 40 см), состав высыхает в воздухе до контакта с деталью, и слой получается рыхлым с плохой адгезией. Если прижимать распылитель близко (менее 15 см), происходит избыточное смачивание, и состав не распределяется равномерно.
Толщина слоя за один проход не должна превышать 5 мкм. Многие ошибочно думают, что толстый слой лучше защищает: на практике слишком толстое нанесение приводит к неравномерности, усадке при сушке и, в итоге, к растрескиванию. Нужная толщина достигается несколькими тонкими проходами с промежуточной сушкой.
Для однородности состава баллон или емкость энергично встряхивают не менее 3 минут после появления стука шариков-смесителей. Периодическое перемешивание минимум раз в смену держит в суспензии твердые частицы (например, графит в антифрикционных покрытиях), иначе в нижних слоях концентрация повышается, а в верхних снижается. Для предотвращения отслаивания покрытий на деталях двигателя, особенно поршней, в производстве используют составы, которые обеспечивают высокую адгезию к металлу: EFELE AF-511 Spray представляет собой сухое антифрикционное покрытие, которое при правильном соблюдении режимов нанесения и подготовки поверхности дает стойкий слой, устойчивый к экстремальным температурам и нагрузкам.
Ошибка срока действия баллона - еще один момент. Состав начинает расслаиваться, если емкость долго стоит без использования. Перед нанесением нужно убедиться, что давление в баллоне нормальное, форсунка не засорена и распыл ровный, без брызг.
Адгезия покрытия металла и выбор способа нанесения
Адгезия - прилипание слоя к основе - зависит от чистоты поверхности, ее шероховатости и выбора метода нанесения.
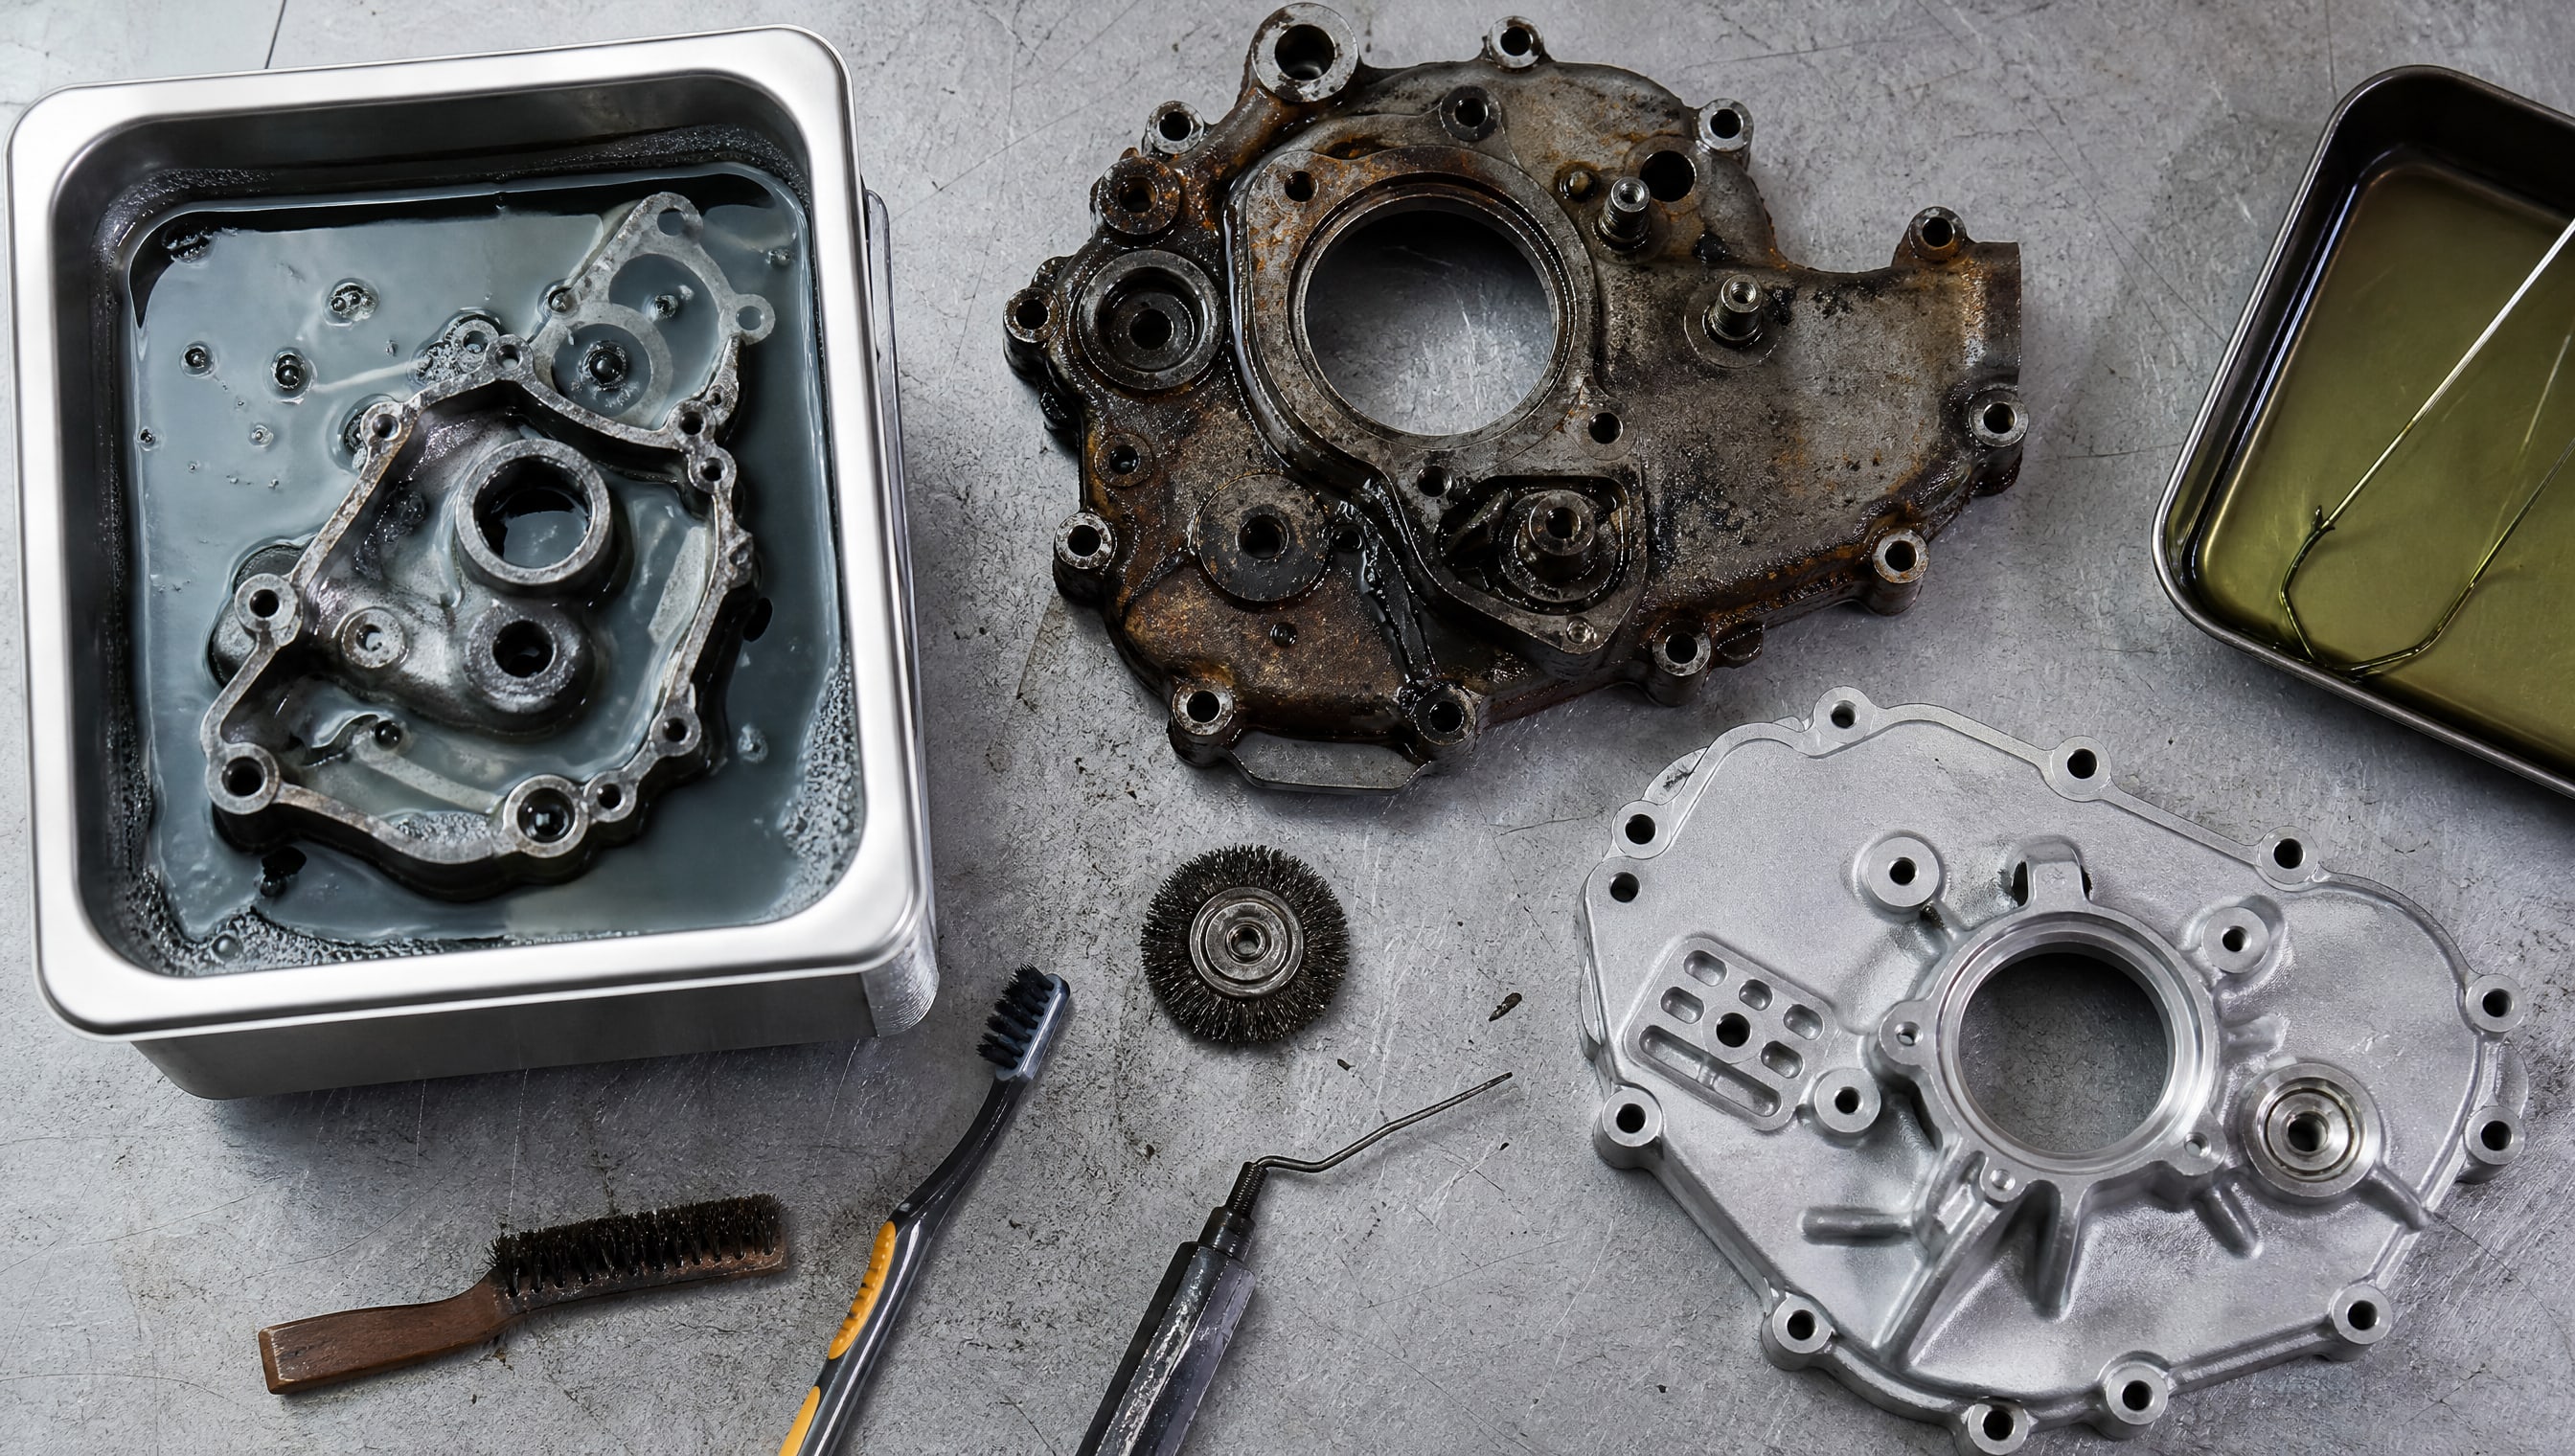
Для гальванического покрытия процесс начинается с удаления жиров, ржавчины и окислов; только после этого металл осаждается из электролита. Любой пропуск этапа подготовки - и адгезия упадет, покрытие будет слезать даже при слабых механических воздействиях.
Для газотермического напыления (газопламенного, сверхзвукового газопламенного или плазменного) адгезия достигается за счет микромеханического переплетения - распыленный материал внедряется в микронеровности поверхности. Плазменное напыление, например, использует температуры потока до 10 000 К, что обеспечивает глубокую адгезию даже к керамике и композитам. Но и здесь подготовка имеет значение: поверхность должна быть максимально чистой и шероховатой.
Частая ошибка - применение одного способа подготовки для разных типов покрытий. Для лакокрасочного покрытия достаточно обезжиривания и зачистки; для гальванического - требуется удаление окислов (часто с помощью травления); для напыления - нужна максимальная чистота и специальная шероховатость (часто создается дробеструйной обработкой).
Распространенные заблуждения о толщине и защите
Убеждение, что «более толстое покрытие = более надежная защита», опасно и неверно.
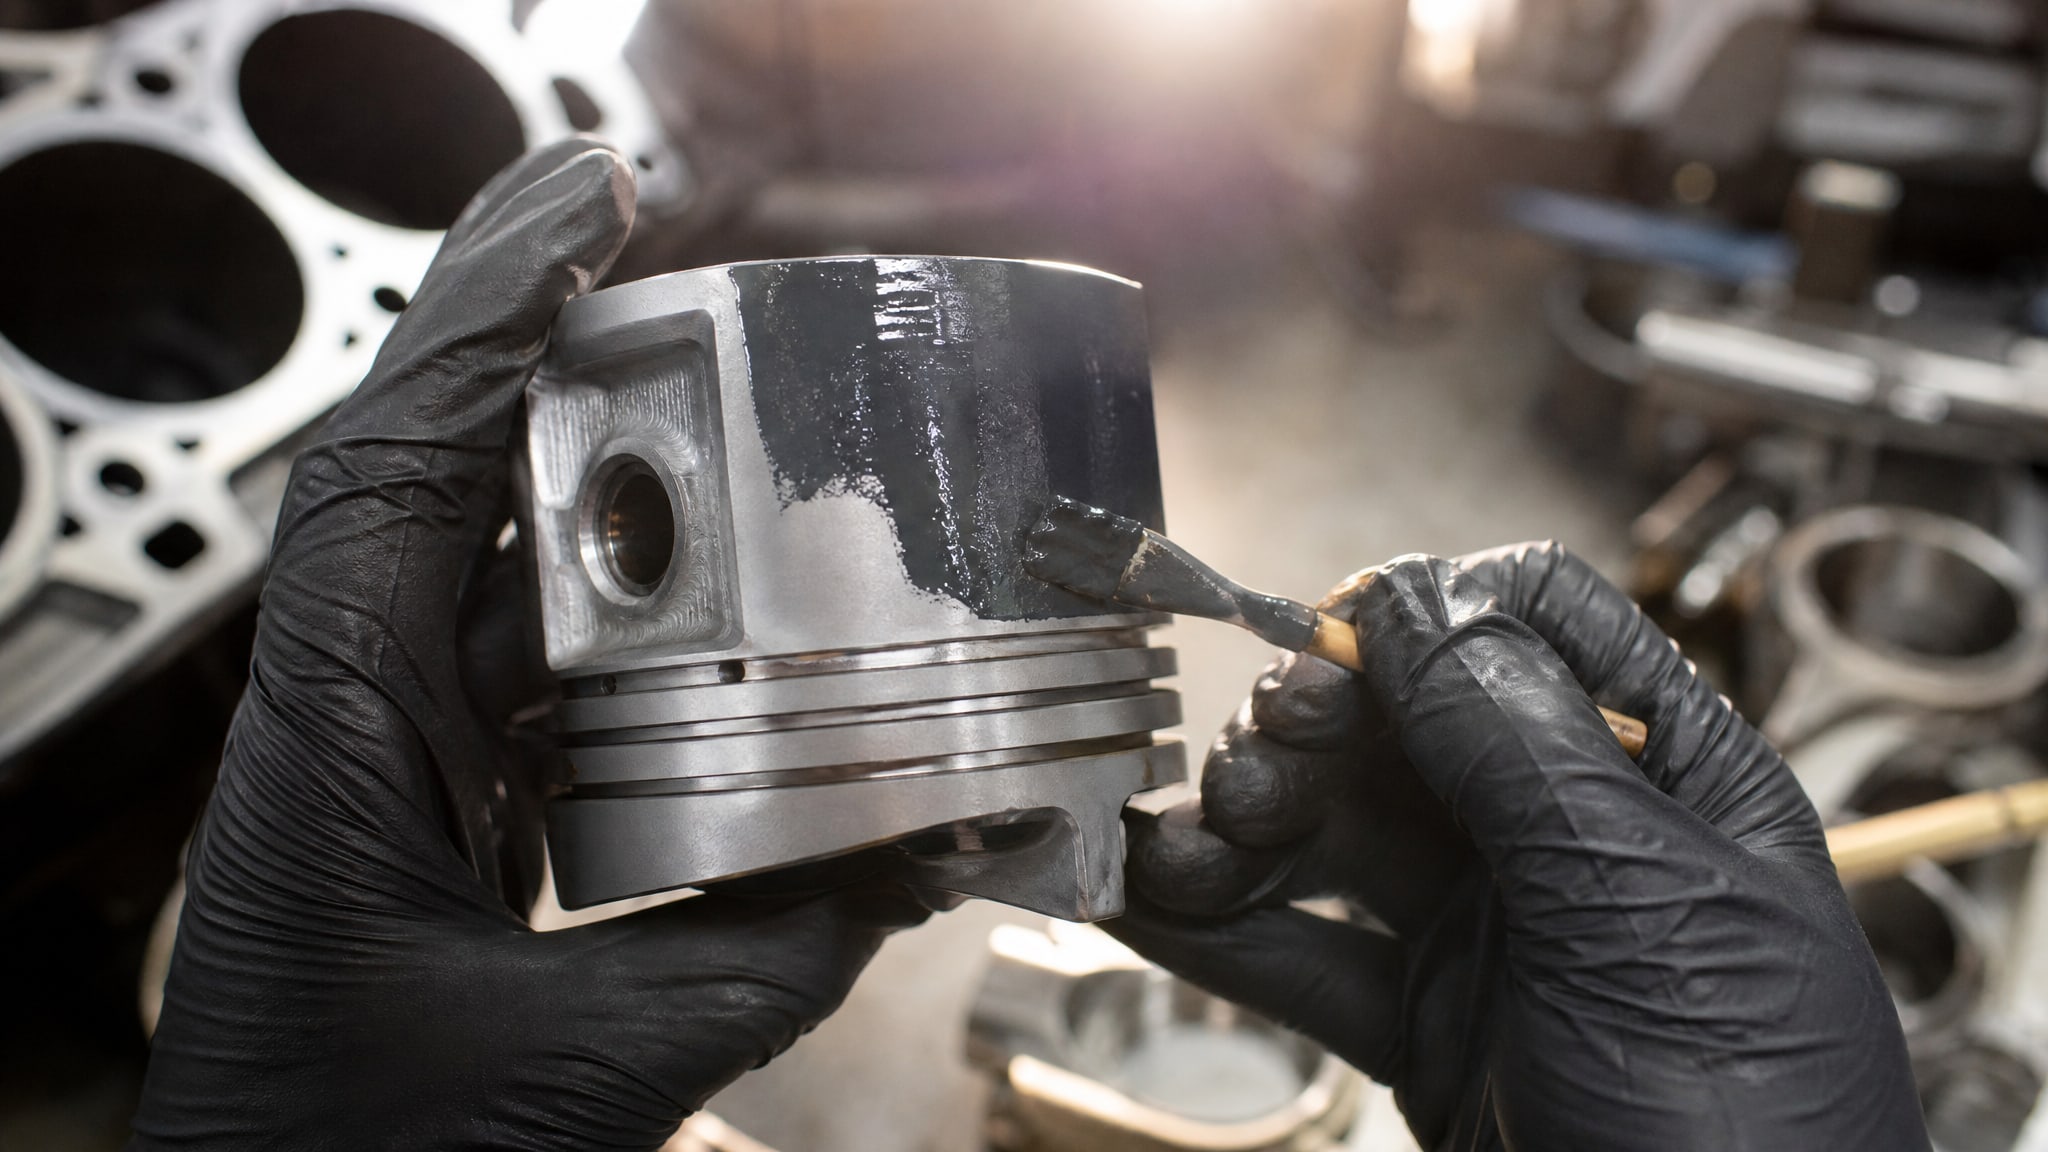
Для покрытия поршней двигателя действует ограничение: не более 5 мкм за один проход, и даже полная толщина 15–30 мкм (после нескольких проходов) - это тончайший слой. Слишком толстое нанесение нарушает геометрию детали, может привести к заклиниванию, а при сушке и охлаждении слой растрескивается из-за внутренних напряжений.
Другое заблуждение - что одна мойка детали достаточна. На самом деле, если после стандартной очистки поверхность все еще имеет видимый налет, нужно перейти к более агрессивному методу (щелочной мойке, ультразвуку) или повторить цикл. Контроль чистоты - визуальный осмотр или тест водяной капли (на чистой поверхности капля растекается, а на загрязненной - скатывается) - помогает не пропустить этап.
Третье заблуждение - что глубина очистки одинакова при любой температуре. Горячая щелочная мойка при 50–60 °C намного эффективнее холодной: реакция ускоряется, масло эмульгируется лучше. Снижение температуры часто требует увеличения времени контакта или концентрации, что удорожает процесс.
Типичные ошибки в контроле качества и приемке покрытий
Многие закупщики не проверяют адгезию до подписания акта приемки.
Простой тест - надрез крестом с последующей проверкой отслаивания (ISO 2409 или ГОСТ 15140) - занимает минуты, но выявляет проблемы. Если покрытие слезает даже при легком царапанье ногтем, это признак недостаточной подготовки или неправильного нанесения.
Ошибка - не указывать в спецификации требования к подготовке. Если технолог описывает только финальное покрытие («антифрикционное сухое, адгезия не менее 3 балла по ISO 2409»), но не указывает предварительную щелочную мойку и режимы сушки, поставщик может пропустить критические этапы.
Еще одна проблема - использование одного контролера для оценки разных типов покрытий. Каждый метод нанесения требует своих критериев: для распыления проверяют равномерность и отсутствие потеков; для напыления - плотность и адгезию; для гальники - толщину и коррозионную стойкость.
Закупщики часто забывают о микроклимате во время нанесения. Если распылять при влажности выше 80% или температуре ниже 15 °C, адгезия ухудшится. Спецификация должна включать диапазон условий на производстве.
Часто задаваемые вопросы
Почему покрытие отслаивается даже после сушки?
Отслаивание - признак недостаточной подготовки поверхности. Если деталь была загрязнена маслом или окислена, и ее просто вытерли тряпкой, адгезия не возникнет. Нужна горячая щелочная мойка (50–60 °C, 3–15 минут), промывка деионизированной водой, сушка горячим воздухом и исключение контакта с руками перед нанесением. После этих мер адгезия обычно восстанавливается.
Какая дистанция оптимальна при распылении покрытия?
Оптимальная дистанция 25–30 см от сопла до поверхности. При расстоянии менее 15 см возникает избыточное смачивание и неравномерность; при более 40 см состав высыхает в воздухе, и адгезия падает. Дистанция зависит от вязкости состава и давления, но 25–30 см - универсальный ориентир для аэрозольных баллонов.
Можно ли нанести толстый слой за один раз вместо нескольких проходов?
Нет. Для покрытия поршней лимит -5 мкм за один проход. Слишком толстое нанесение приводит к неравномерности, растрескиванию при сушке и потере адгезии. Нужная толщина достигается 3–6 проходами с промежуточной сушкой между ними.
Какую концентрацию щелочного раствора выбрать для мойки?
Для легких загрязнений (пыль, незначительное масло) -1–5%, для тяжелых масложировых -3–8%. Температура 50–60 °C, время контакта 3–15 минут. Слишком высокая концентрация может повредить сам металл, слишком низкая - не очистит. Начните с середины диапазона и увеличивайте по результатам.
Нужна ли ультразвуковая ванна для всех деталей?
Ультразвук требуется только для деталей со сложной геометрией, микропорами или глубокими загрязнениями, которые обычная щелочная мойка не удаляет. Для простых плоских поверхностей достаточно горячей щелочной мойки и ополаскивания.
Заключение
Ошибки при самостоятельном подборе и нанесении технологии нанесения покрытия на детали двигателя почти всегда восходят к одной из трех причин: неправильный выбор типа покрытия и способа нанесения под задачу, недостаточная или неправильная подготовка поверхности, и нарушение параметров нанесения (дистанция, толщина, однородность). Подготовка поверхности деталей - не факультативный шаг, а основа всего процесса; горячая щелочная мойка при 50–60 °C, промывка и сушка определяют успех не менее, чем выбор самого материала.
Практический путь: начните с четкого определения функции детали (антифрикция, износостойкость, коррозионная защита), выберите метод нанесения защитного покрытия двигателя, соответствующий этой функции, подготовьте поверхность по регламенту (щелочная мойка, промывка, сушка), нанесите слой в несколько проходов, соблюдая дистанцию 25–30 см и толщину до 5 мкм за раз, и проведите контроль адгезии. Спецификация должна описать не только финальное покрытие, но и все этапы подготовки и режимы нанесения. Это снижает брак, гарантирует долговечность и экономит на переделках.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.