
Нанесение покрытия винтов компрессора: технология и регламент
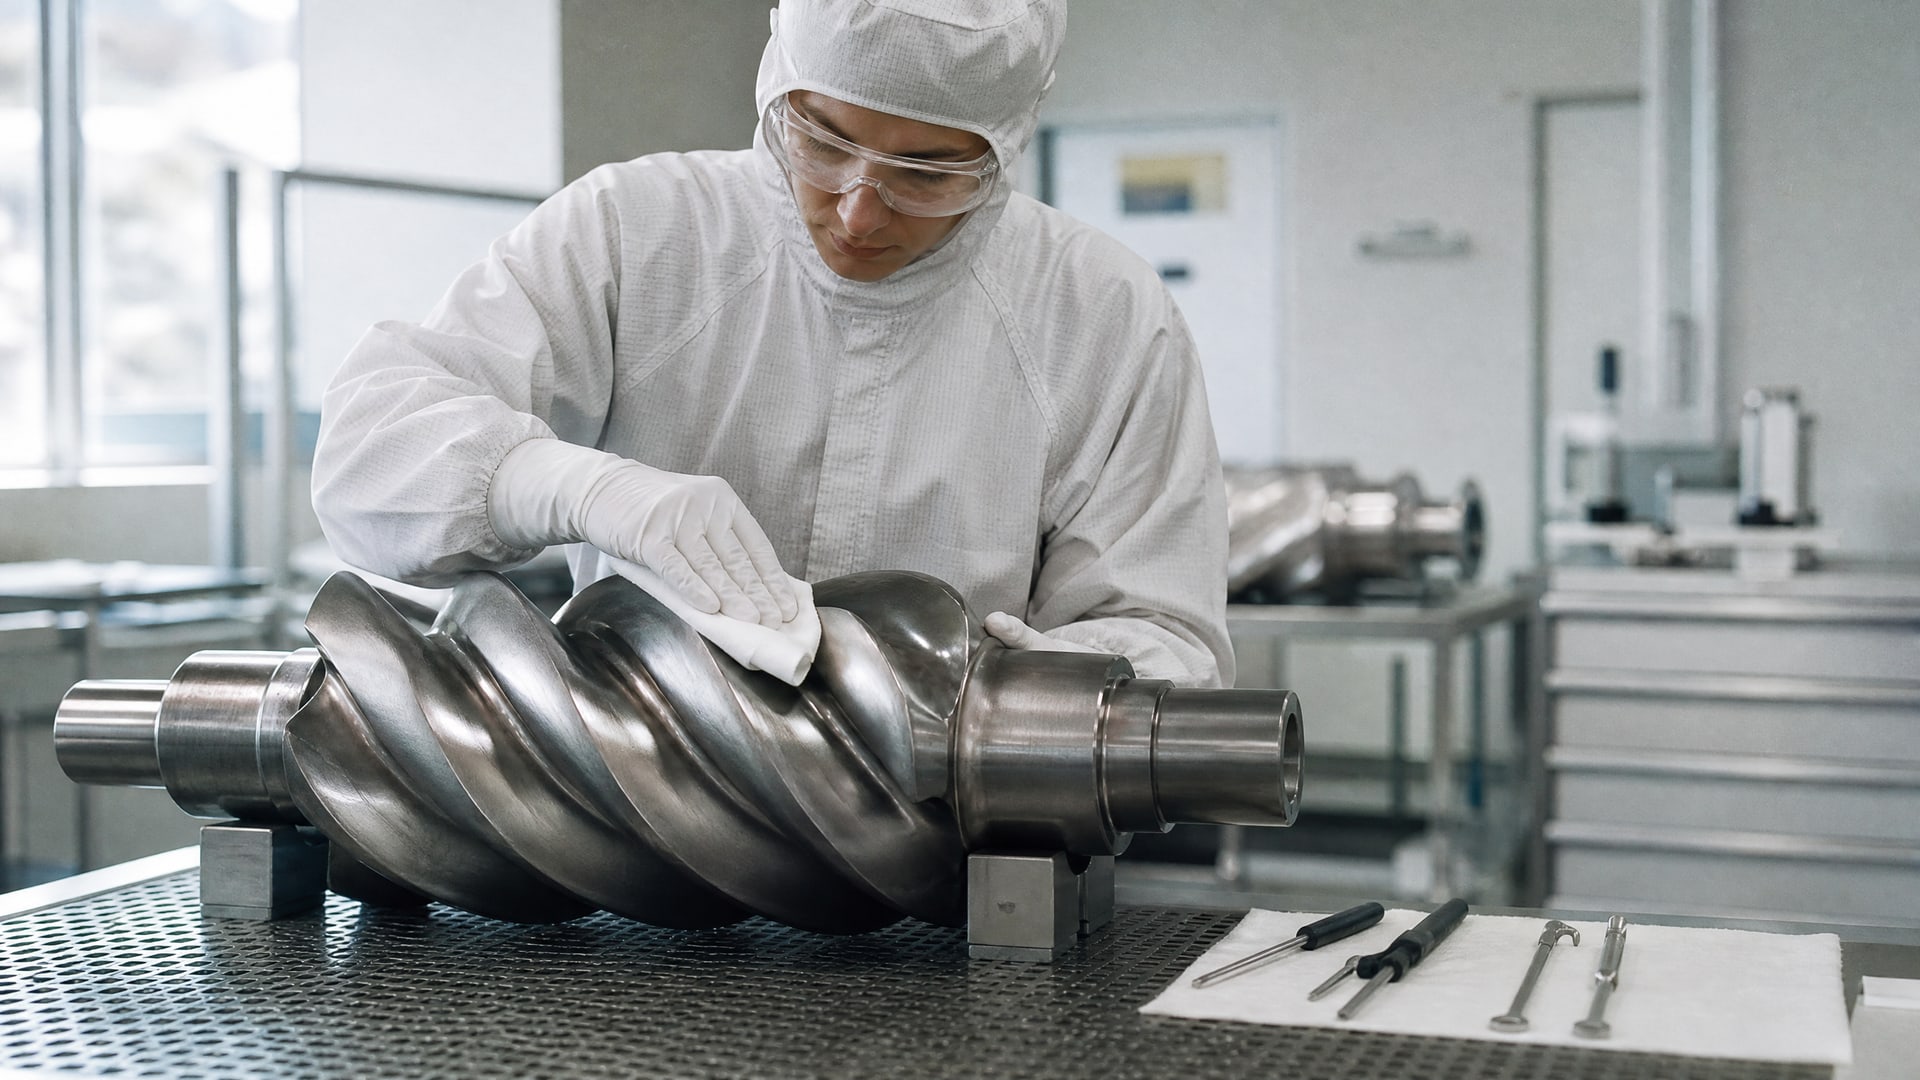
Антифрикционное покрытие винтовой пары компрессора - это не косметический слой, а функциональный элемент, который снижает трение между ротором и корпусом, защищает от коррозии и предотвращает схватывание металла при работе в режиме сухого сжатия. Нанесение такого покрытия требует соблюдения строгой последовательности операций: от подготовки поверхности через активацию до контроля толщины слоя и полимеризации.
Инженеры, закупщики и ремонтные службы должны понимать не только то, какой материал выбрать, но и как правильно его нанести, чтобы покрытие работало на заявленный ресурс. Эта статья раскрывает технологию шаг за шагом: какие поверхности требуют подготовки, какие параметры контролировать при распыле, и как проверить, что полимеризация прошла корректно.
Подготовка поверхности винтовой пары
Качество адгезии покрытия на 70% зависит от подготовки поверхности.
Обезжиривание - первый обязательный этап. На ротор и корпус попадают следы машинного масла, консервирующей смазки, пыли и отпечатков пальцев. Все это должно быть удалено перед нанесением, иначе покрытие будет держаться хрупко и отслаиваться при первых циклах нагрева-охлаждения.
После обезжиривания поверхность промывают водой и сушат сжатым безмасляным воздухом. Влага и остатки растворителя недопустимы; они ослабляют связь между подложкой и пленкой. Для дополнительного повышения сцепления применяют пескоструйную обработку или фосфатирование. Пескоструйная обработка создает микрошероховатость, которая механически увеличивает площадь контакта. Фосфатирование образует на поверхности тонкий кристаллический слой, способствующий лучшей смачиваемости. Оба метода повышают ресурс покрытия и рекомендуются для ответственных узлов.
Температура поверхности перед нанесением должна быть 80-90 °C. Прогрев улучшает растекание состава и помогает испарению остаточной влаги из пор металла. После подготовки и прогрева ротор готов к нанесению активатора или непосредственно к распылению покрытия.
Нанесение активатора и антифрикционного слоя
На предварительно прогретую поверхность наносят активатор (если это предусмотрено технологией).
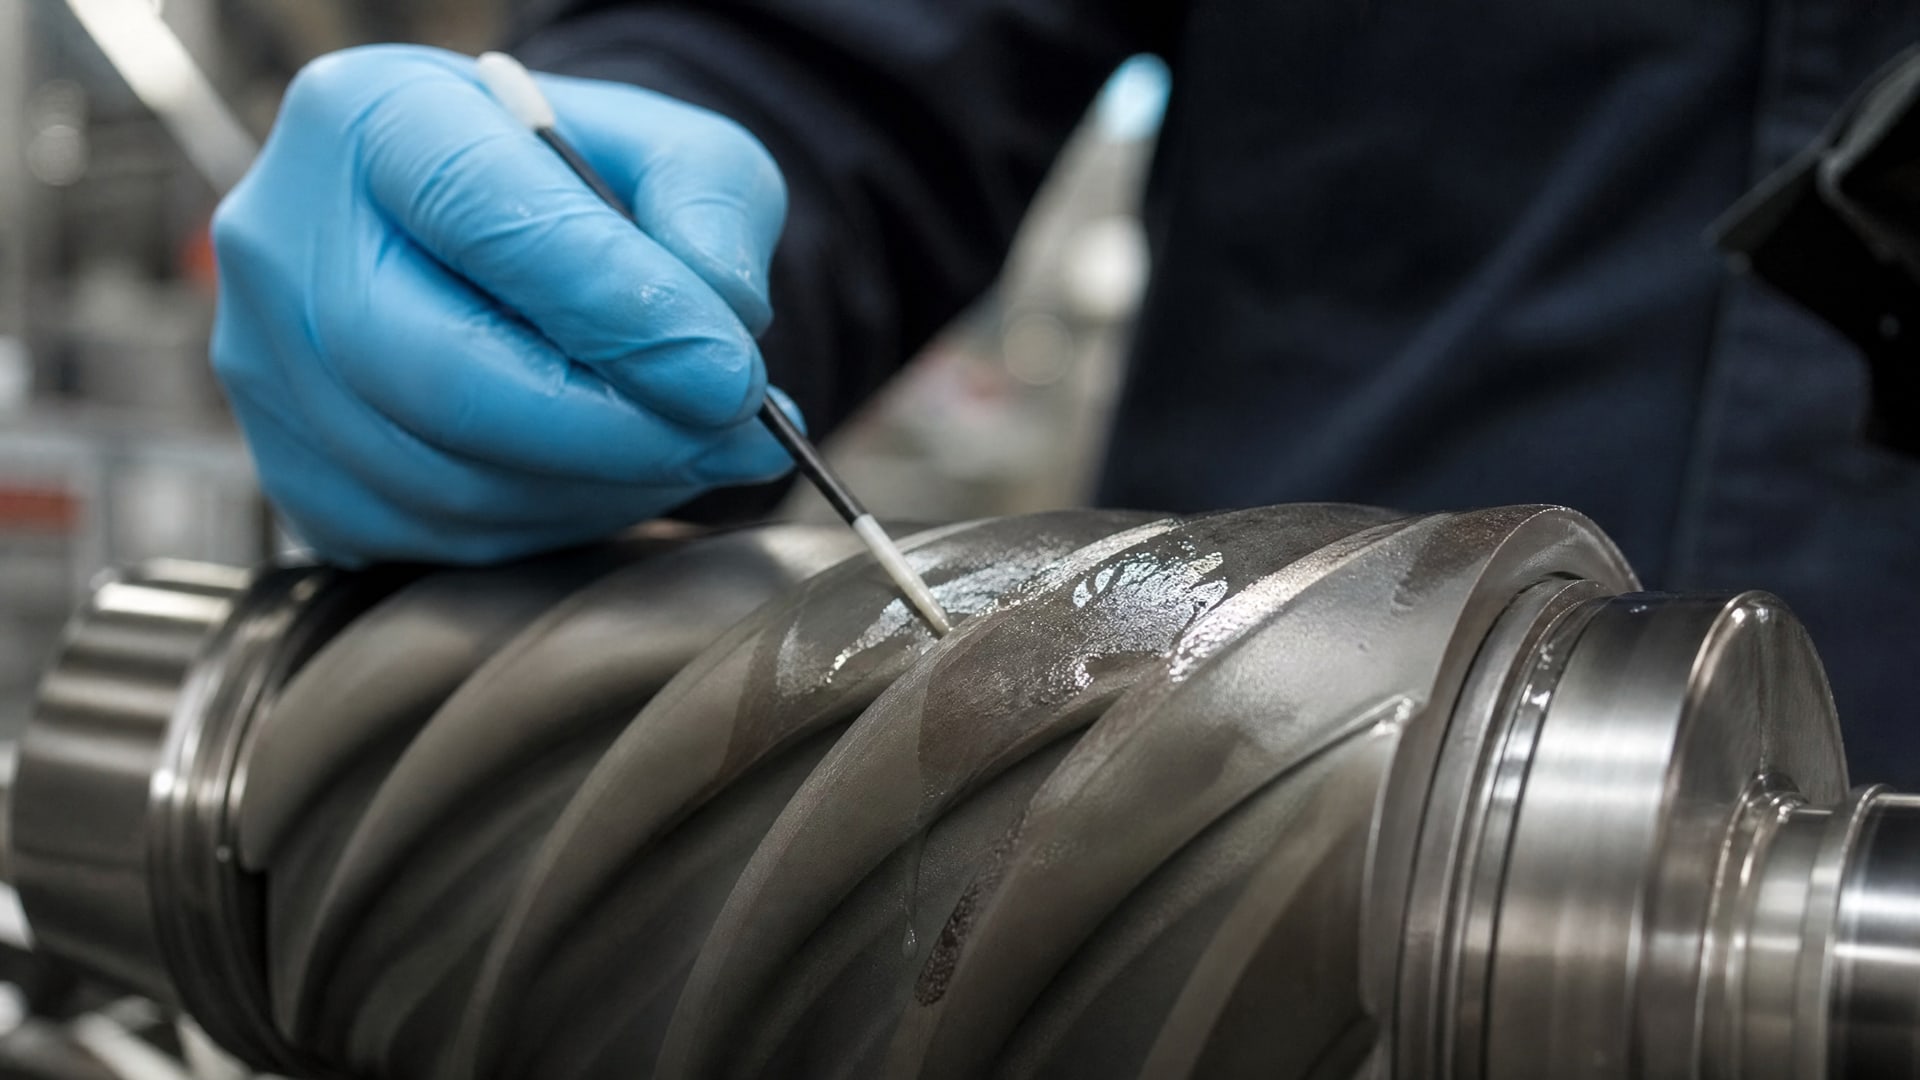
Активатор - обычно это титаноатный слой толщиной 1-2 мкм - создает промежуточный слой, который улучшает адгезию основного покрытия и повышает его теплостойкость. Активатор распыляют тонким слоем и дают ему высохнуть в течение нескольких минут.
Затем наносят основное антифрикционное покрытие методом распыления. Рабочая толщина сухой пленки составляет 5-20 мкм (в зависимости от технической спецификации конкретного материала). Распыление проводят с расстояния 15-25 см, равномерными параллельными проходами, избегая скопления материала на краях и резких переходов. Давление воздуха поддерживают в диапазоне, указанном в техпаспорте материала, чтобы не было как недораспыла (капли), так и чрезмерного разброса (туман без покрытия).
За один проход обычно наносят первый слой толщиной 10-20 мкм. После частичного высыхания (перехода в стадию «на отлип», которая длится несколько минут при комнатной температуре или 1 минуту при подаче горячего воздуха) наносят второй слой, если это требуется техрегламентом. Многослойное нанесение позволяет достичь необходимой равномерности и механической прочности без превышения критической толщины.
Полимеризация и отверждение покрытия
Время полной полимеризации зависит от типа используемого материала и условий сушки.
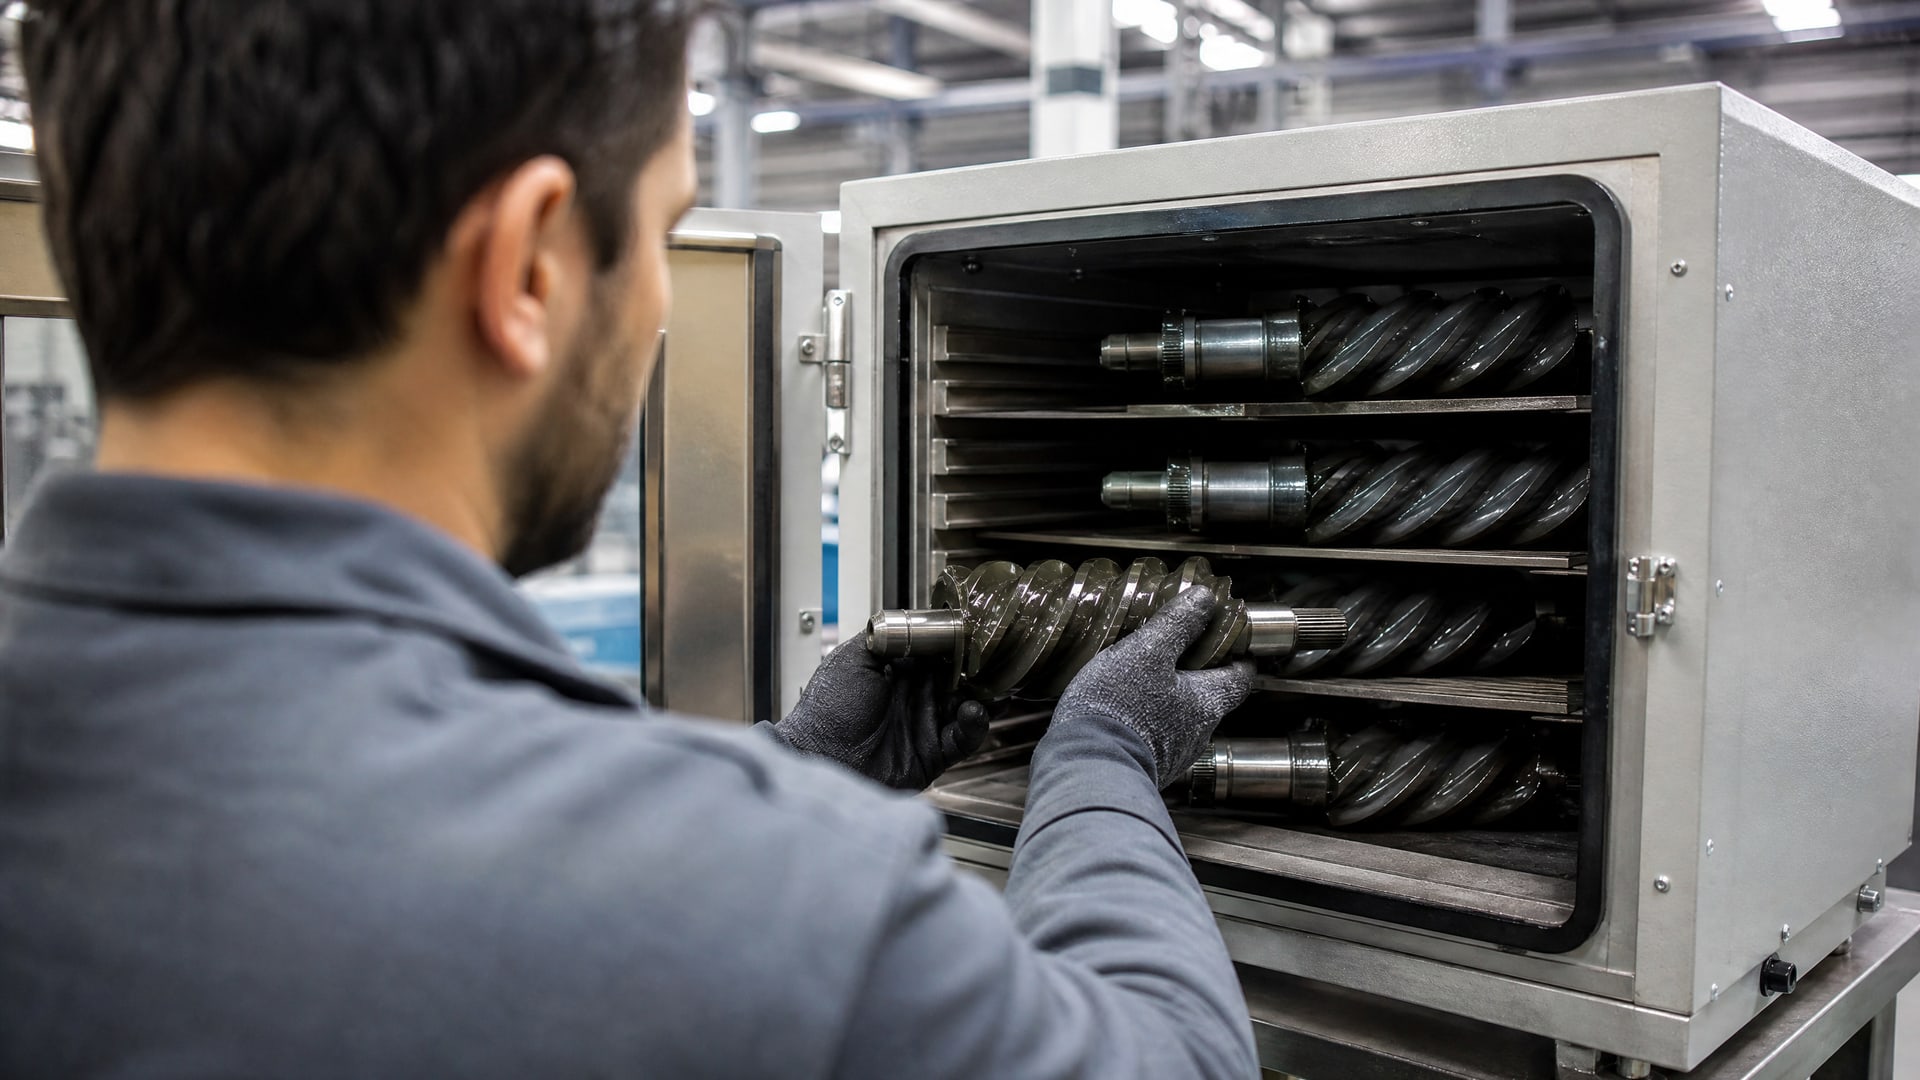
Для стандартных антифрикционных покрытий на основе органических смол при температуре 23 °C полное отверждение занимает примерно 2 часа. В ускоренном режиме при подаче горячего воздуха с температурой 80 °C время сокращается до 30-60 минут. Некоторые системы требуют высокотемпературной обработки (спекания) при 250-260 °C для достижения максимальной прочности и теплостойкости. Эта операция проводится в термопечи и может длиться 1-2 часа.
Выбор режима отверждения определяется как химией покрытия, так и материалом ротора и допустимой температурной нагрузкой на деталь. Алюминиевые роторы требуют более аккуратного подхода, чем чугунные, поскольку высокая температура может повлиять на их механические свойства. Поэтому перед проведением высокотемпературной полимеризации необходимо согласовать параметры с производителем материала и конструктором оборудования.
Контроль качества отверждения включает проверку твердости пленки (должна быть хрупкая, но не мягкая), адгезию по методу сетки или отслаивания, и внешний осмотр на предмет трещин, пузырей или шелушения. Недостаточно отвержденное покрытие быстро износится и отслоится при работе компрессора.
Контроль толщины и равномерность покрытия
Толщина пленки - критический параметр.
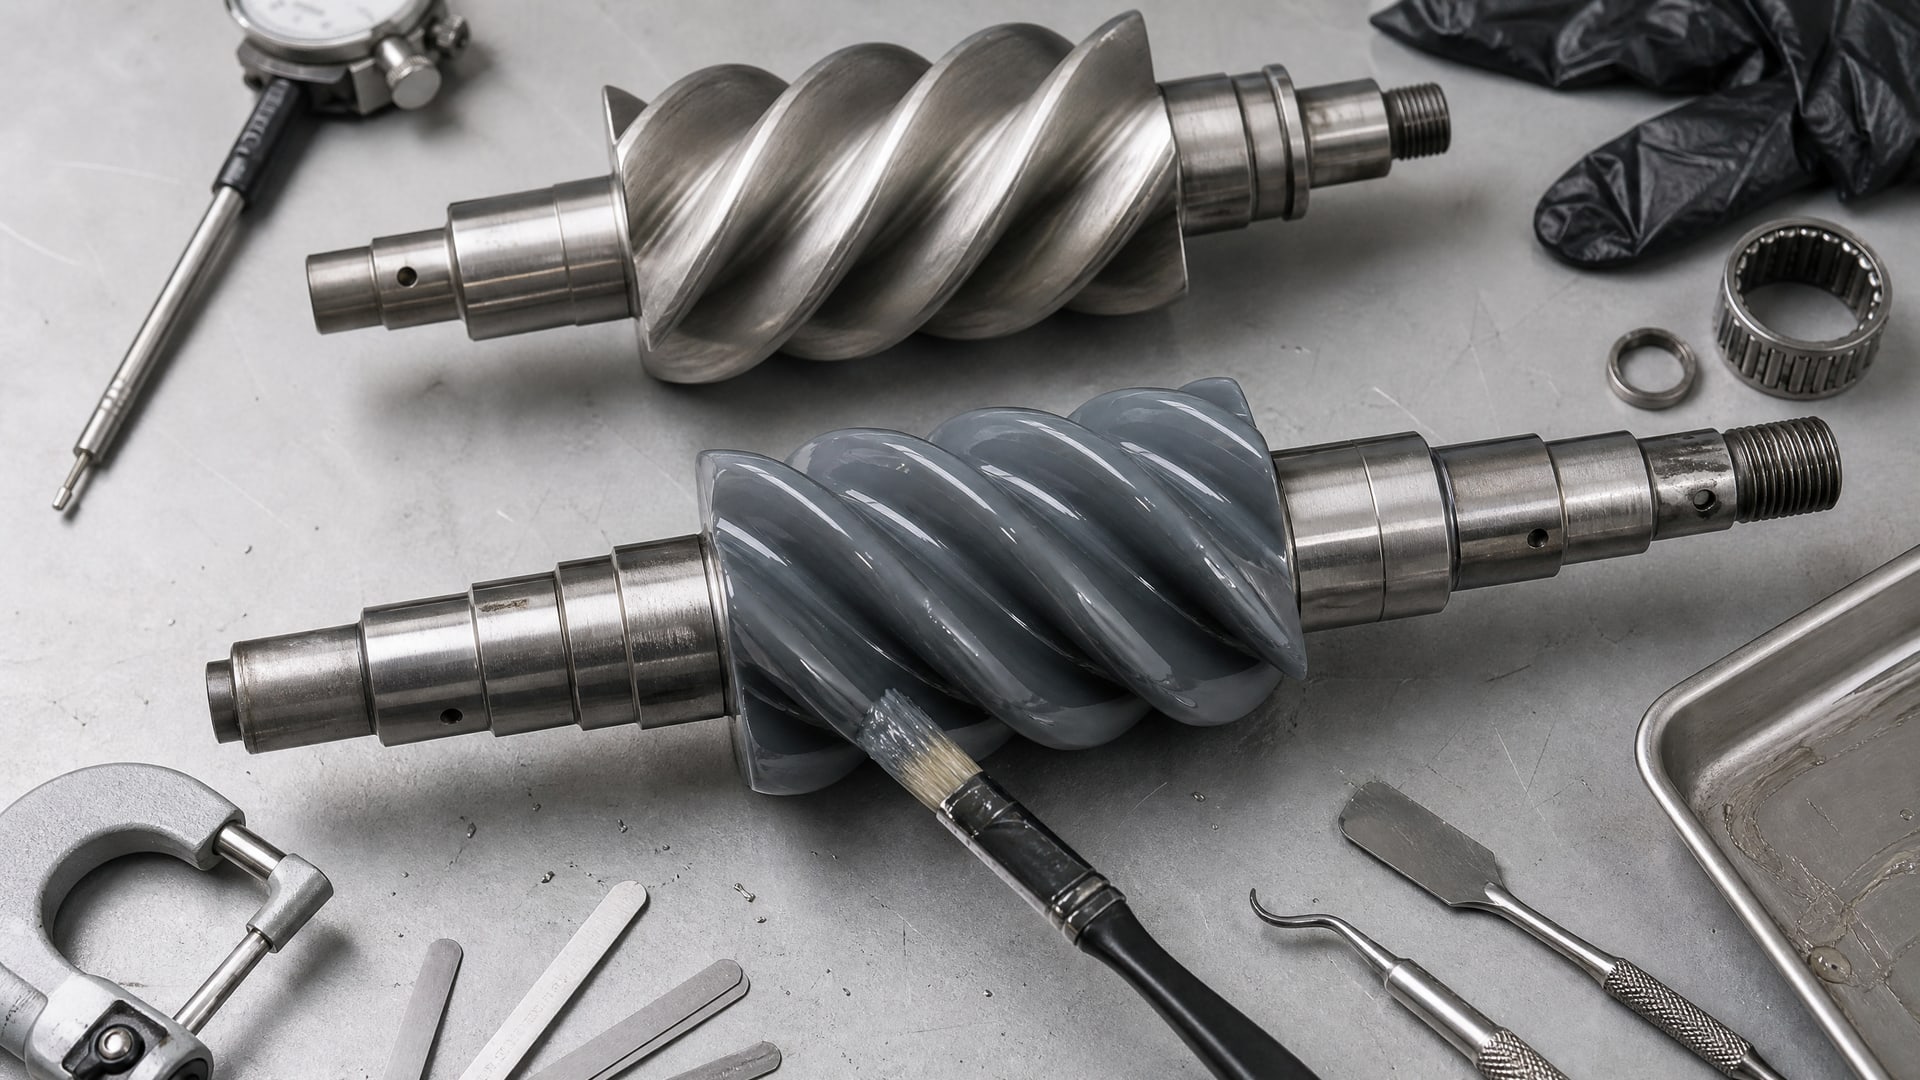
Если она меньше 5 мкм, защита от трения и коррозии будет неполной. Если превышена рекомендуемая толщина (свыше 20 мкм), зазоры между ротором и корпусом сокращаются сверх нормы, что может привести к схватыванию при расширении детали при нагреве или к потере производительности компрессора.
Измерение толщины проводят толщинометром (сухую пленку измеряют до полимеризации или портативным прибором после отверждения). На каждую деталь снимают минимум пять-шесть измерений - по краям, в центре и в местах наиболее вероятного скопления материала. Среднее значение должно попадать в допуск 5-20 мкм.
Равномерность оценивают визуально под рассеянным светом; под хорошим углом должны быть видны любые пропуски, наплывы или матовые области. В серийном производстве проверяют также адгезию по методу сетки (ГОСТ или по аналогичному стандарту): делают острым инструментом сетку надрезов и проклеивают скотчем, затем резким движением отрывают. Если более 90% квадратов остались на поверхности, адгезия хорошая.
Практическое применение на винтовых парах компрессора
Винтовая пара компрессора состоит из главного ротора (винта) и ведомого ротора, которые вращаются с минимальным зазором и сжимают воздух в образующихся между ними и корпусом карманах.
Покрытие на роторах и корпусе решает сразу несколько задач: снижает коэффициент трения между металлическими поверхностями, защищает от высокотемпературной коррозии и предотвращает схватывание при пусках и нештатных ситуациях.
При корректно нанесенном покрытии зазор между ведущим и ведомым роторами может быть уменьшен на 20 мкм, а между роторами и корпусом - на 10 мкм, что улучшает производительность и эффективность компрессора. Это возможно благодаря тому, что антифрикционный слой предотвращает прямой контакт металла по металлу и снижает риск задира.
Для защиты винтовой пары компрессора от износа и коррозии, а также для снижения трения, многие производители применяют антифрикционные сухие покрытия, которые отверждаются при комнатной температуре и обеспечивают широкий диапазон рабочих температур. Такой подход прижился в ремонтных службах и на заводах с серийным производством винтовых компрессоров, поскольку сочетает надежность с простотой технологии.
Типичные ошибки и способы их избежать
Первая ошибка - недостаточная подготовка поверхности.
Закупщики и мастера часто торопятся и пропускают этап фосфатирования или не проверяют, что воздух для сушки действительно безмасляный. Результат: покрытие отслаивается за первые же недели работы. Решение: установить в технологический регламент обязательный контроль чистоты и влажности воздуха.
Вторая ошибка - неправильная оценка толщины. Если наносить на глаз, без толщинометра, результаты будут непредсказуемы. На одном конце детали слой окажется 3 мкм, на другом -30 мкм. Решение: закупить портативный толщинометр и провести обучение персонала по его использованию.
Третья ошибка - игнорирование времени отверждения. Если поместить ротор в сборку до полной полимеризации покрытия, оно будет повреждено в процессе сборки или начнет шелушиться при первых циклах нагрева. Решение: строго соблюдать интервалы между операциями и использовать таймеры или систему управления производством.
Четвертая ошибка - смешивание несовместимых материалов. Если активатор, основное покрытие и отвердитель куплены у разных поставщиков или из разных партий, может произойти химическая несовместимость. Решение: закупать полную систему материалов от одного производителя и всегда проверять согласованность техпаспортов.
Часто задаваемые вопросы
Может ли покрытие наноситься кистью вместо распыления?
Кистевое нанесение возможно в ремонтных условиях, но не рекомендуется для промышленного производства. Кисть оставляет следы, неравномерную толщину и недостаточно плотный контакт материала с подложкой. Распыление обеспечивает микронизацию частиц и лучшую адгезию. Для малого объема ремонта допустимо кистевое нанесение, если материал имеет пастообразную консистенцию и в техпаспорте не запрещено.
Как проверить, что покрытие полностью отвердилось?
После истечения рекомендуемого времени выполняют тест твердости: слегка царапают пленку ногтем или медным провод (бумага не подходит). Полностью отвердевшее покрытие не должно оставлять вмятин. Дополнительно проводят тест адгезии по методу сетки или отслаивания скотча. Если 90% и более квадратов или участков остались на поверхности, отверждение завершено.
Какой допуск на толщину покрытия считается приемлемым?
Допуск обычно составляет 5-20 мкм для сухой пленки. Если в техпаспорте материала указан иной диапазон, следуют ему. На каждой детали проводят минимум пять измерений, и среднее значение должно попадать в допуск. Отдельные точки могут быть на 10-15% за пределами, но не более двух на деталь. При систематическом превышении нужно настроить давление распыления или расстояние до сопла.
Нужна ли предварительная праймировка перед нанесением антифрикционного покрытия?
Для большинства современных антифрикционных покрытий на основе органических смол предварительный грунт не требуется, если поверхность правильно подготовлена (обезжирена, высушена и, по возможности, пескоструена или фосфатирована). Однако некоторые системы предусматривают нанесение активатора - он выполняет роль промежуточного слоя и улучшает адгезию. Всегда проверяют техпаспорт конкретного материала.
Можно ли наносить покрытие в цехе с повышенной влажностью?
Нет. Влажность воздуха более 85% приведет к образованию росы на поверхности детали, что помешает распылению и вызовет дефекты адгезии. Нанесение проводят в помещении с контролируемыми условиями: температура 18-25 °C, влажность 40-70%. Если цех не соответствует требованиям, используют локальную сушку горячим воздухом перед нанесением и защиту от прямых сквозняков во время отверждения.
Заключение
Нанесение антифрикционного покрытия на винтовую пару компрессора - это не просто окраска, а управляемый технологический процесс, где каждый шаг влияет на итоговый результат. От качества подготовки поверхности через точное соблюдение толщины слоя до контроля полимеризации - все критично.
Проверьте в своем предприятии, есть ли регламент нанесения, соответствуют ли условия труда требованиям (температура, влажность, наличие инструментов контроля), и проведите обучение оператора по методике распыления и измерения толщины. Первый же проект, выполненный по полной технологии, покажет разницу в ресурсе компрессора и снизит количество рекламаций при ремонте.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.