
Нанесение антифрикционного покрытия: цветовая индикация износа и ключевые ошибки
Антифрикционное покрытие - не просто краска для деталей. Это рабочая поверхность, которая напрямую влияет на ресурс узлов трения, срок замены деталей и безопасность оборудования. Цветная индикация износа стала одним из способов контролировать состояние покрытия без разборки узла, но здесь же кроется и главный источник ошибок: путаница между цветовой маркировкой по стандарту и реальным показателем износа, неправильная подготовка поверхности перед нанесением, нарушение технологии сушки.
Статья разбирает, как на практике наносят антифрикционные покрытия, почему цвет не всегда говорит об износе и какие шаги обеспечивают качественный результат. Этот материал полезен инженерам, ремонтникам и специалистам по закупкам, которые отвечают за выбор деталей и технологии их восстановления.
Зачем нужны антифрикционные покрытия и как они работают
Узлы трения в промышленном оборудовании испытывают одновременно несколько нагрузок: фрикционное выделение тепла, окисление поверхности, налипание загрязнений, коррозию во влажной среде.
Смазка в некоторых участках недостаточна - на шпинделях высокого вращения, в зонах перепада температур, при работе с абразивной пылью. Здесь на помощь приходит антифрикционное покрытие: оно образует на поверхности металла тонкий слой твердого смазочного материала, который работает как буфер между трущимися элементами.
Коэффициент трения при использовании антифрикционного покрытия снижается до 0,03, что примерно в 10 раз меньше, чем трение «голого» металла. Это не только уменьшает износ, но и снижает тепловыделение, что критично для деталей, работающих при высоких температурах или в условиях интенсивного скольжения. Кроме того, покрытие служит барьером против влаги и агрессивных сред - защита на открытом воздухе может длиться не менее 2,5 лет без дополнительного обслуживания.
Применяют антифрикционные покрытия не только в машиностроении, но и в металлургии, на конвейерных линиях, при восстановлении узлов превентивного оборудования и в узлах с повышенным риском скоротечного износа. Важно понимать: покрытие - это не замена смазке, а ее дополнение или альтернатива в парах, где масло или пластичная смазка неэффективны.
Различие между цветовой маркировкой по стандарту и цветовой индикацией износа
Здесь - главный источник путаницы на производстве.
ГОСТ 9.306-85 регламентирует условные обозначения покрытий на чертежах и в документации. Каждое обозначение содержит информацию о способе получения покрытия, материале (например, «ч.» для черного), минимальной толщине. Цвет в этой системе - часть идентификатора, не более того. Если в документации записано «покрытие черное 50 мкм», это означает, что нужно применить именно черное покрытие толщиной не менее 50 микрометров.
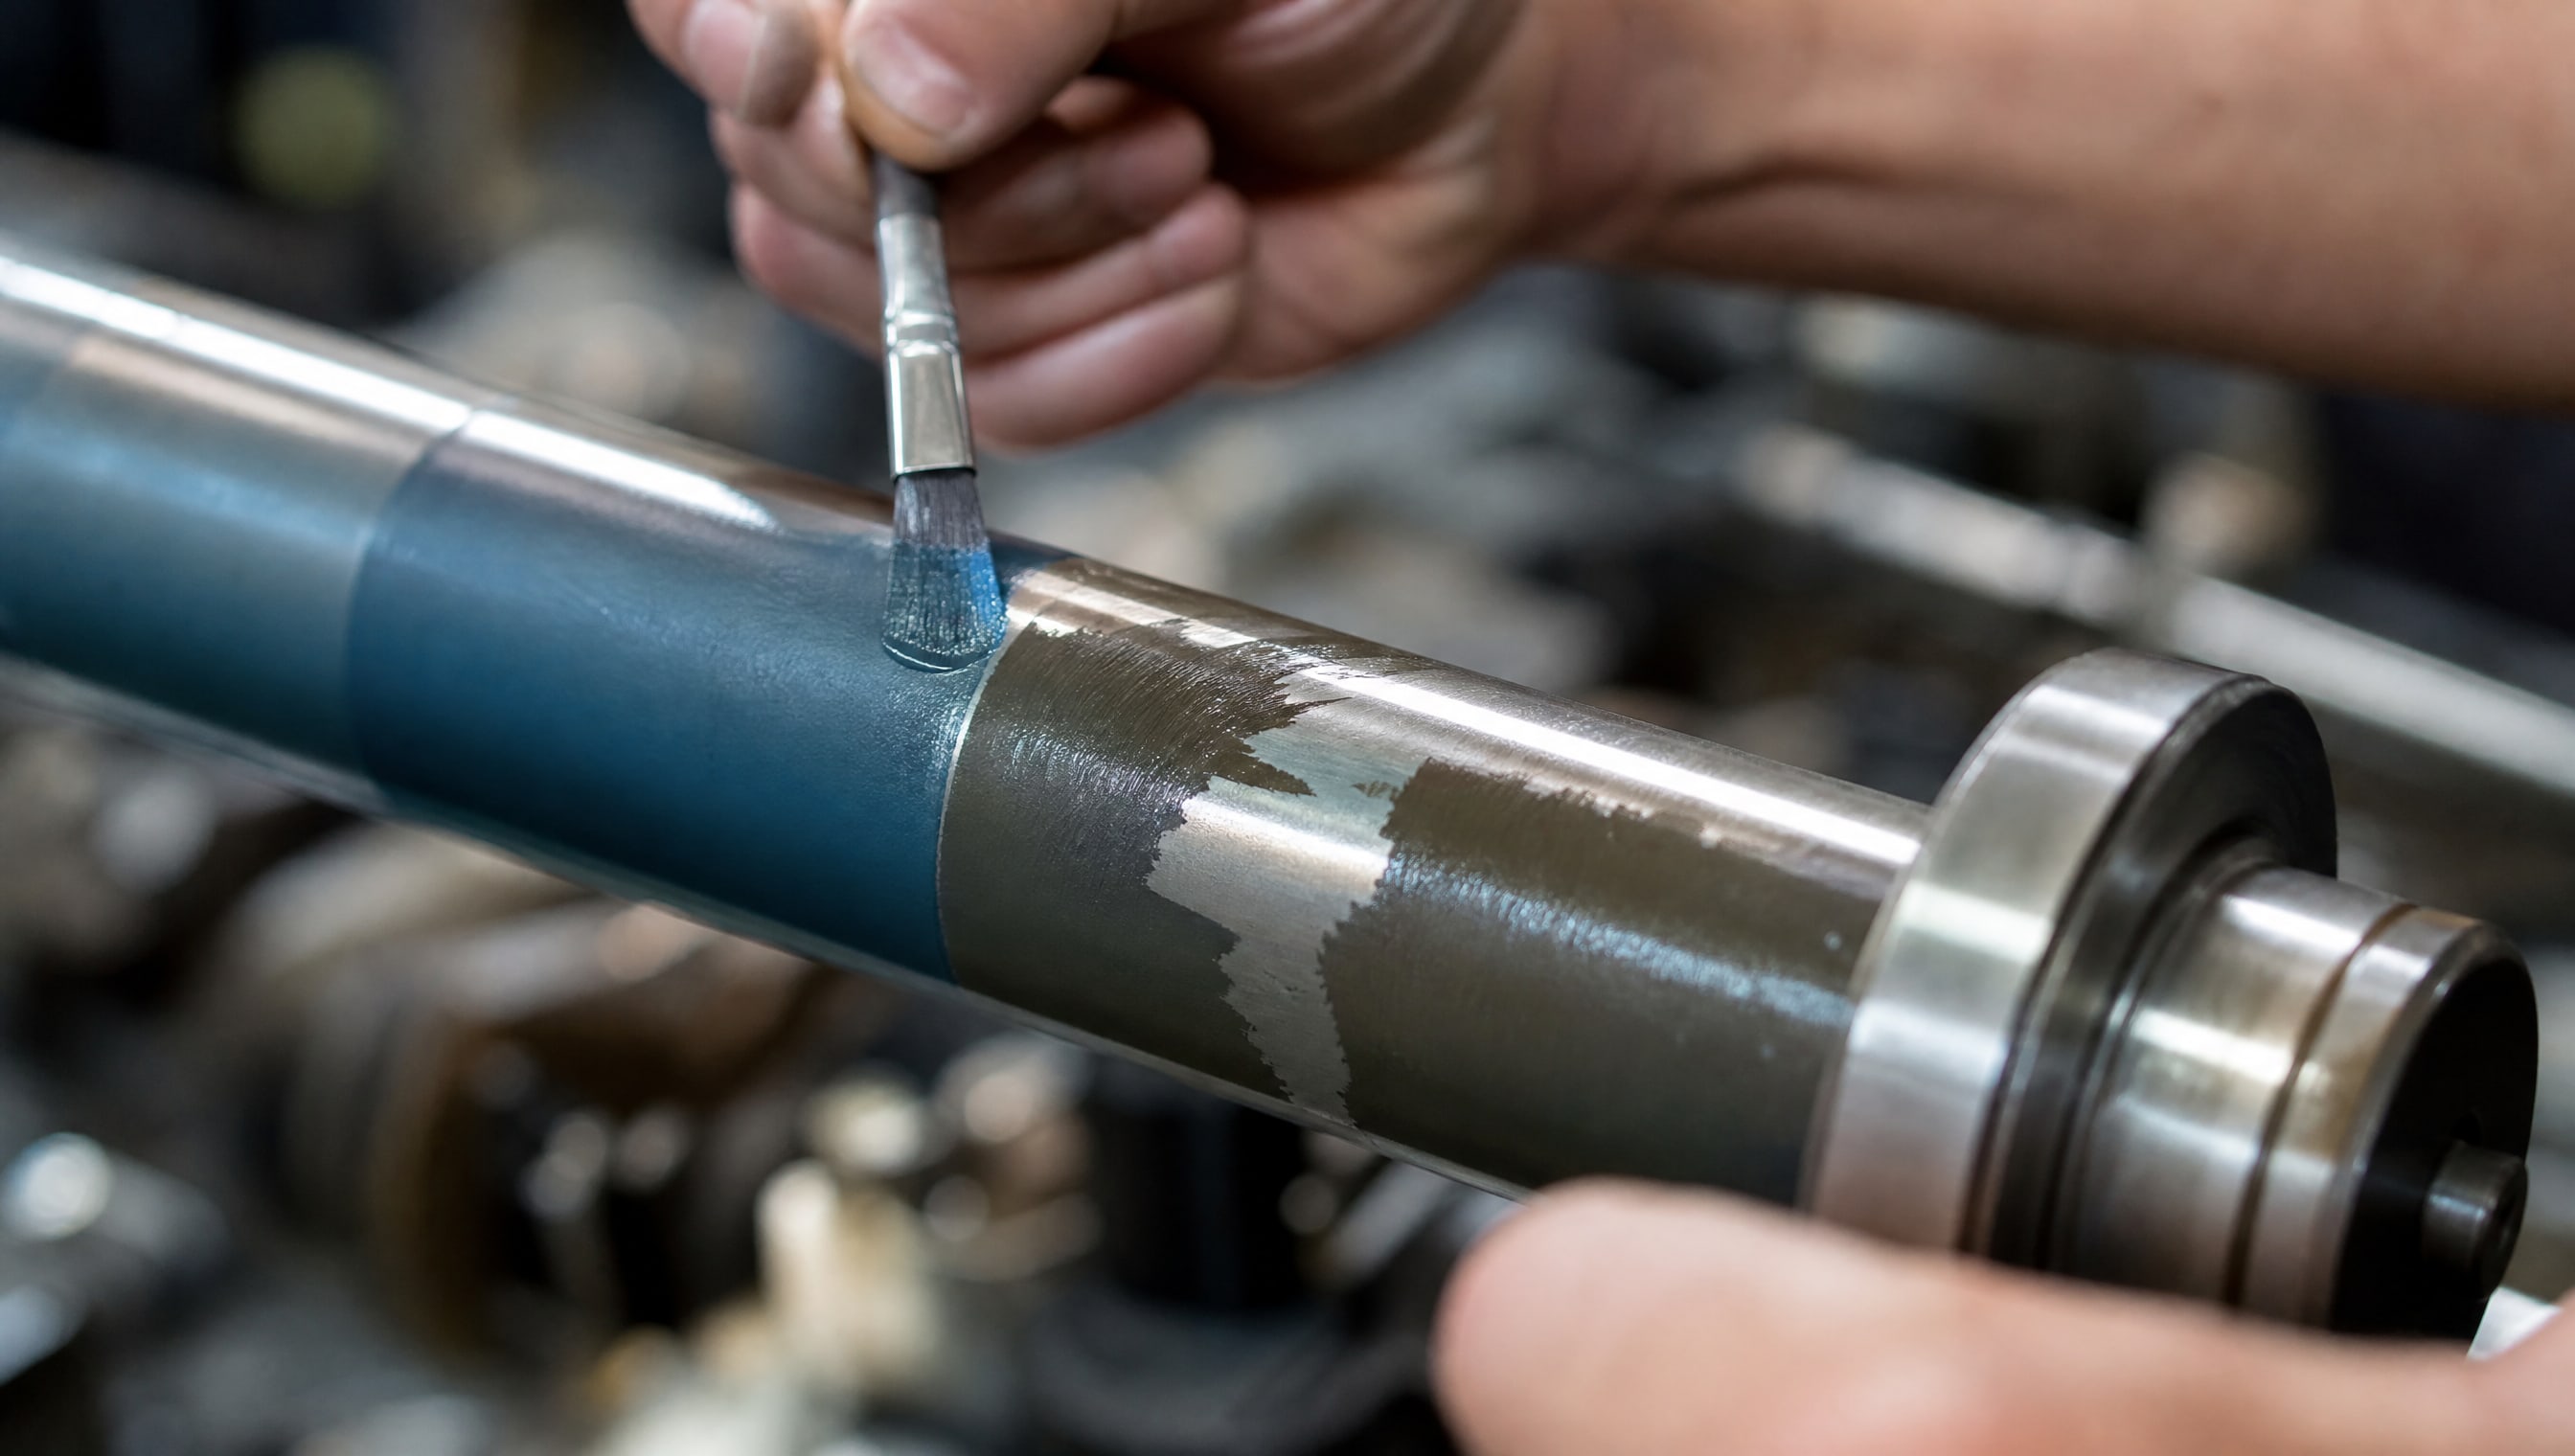
Цветовая индикация износа - совсем другое. Это функциональный прием, при котором цвет покрытия намеренно выбирается так, чтобы хорошо видна граница износа. Например, если под цветным слоем спрятан металлический грунт другого оттенка, то в момент, когда цветное покрытие стерлось, становится видна золотистая или серебристая линия контакта. Это облегчает визуальный контроль на производстве и помогает вовремя остановить оборудование до полного разрушения поверхности.
Стандарты по пассивации и хроматированию (ГОСТ/ISO 4042) также используют буквенные обозначения цветовых вариантов (A, B, C, D, E и далее), но это опять же условные классификаторы, привязанные к защитным свойствам, а не индикаторы износа. Путаница начинается, когда рабочий видит коричневый оттенок на чертеже или в спецификации и думает, что именно этот цвет покажет момент, когда покрытие пора менять. На деле нужно либо сравнивать с эталоном, либо использовать инструментальные методы измерения толщины.
Как правильно подготовить поверхность перед нанесением
Качественная подготовка - основа долгого ресурса покрытия.
Если пропустить или спешить на этом этапе, даже самое дорогое покрытие прослужит в два раза меньше.
Первый шаг - удаление загрязнений. Пыль, окись, механические частицы должны быть полностью убраны с поверхности. На производстве это делают либо щеткой и промывкой, либо на более ответственных участках применяют пескоструйную обработку. Второй шаг - обезжиривание. Даже тонкий слой пота от рук или масла от инструмента снижает адгезию покрытия к металлу. Используют мягкие растворители или специальные обезжиривающие составы, которые не оставляют после себя пленки.
После обезжиривания поверхность должна высохнуть полностью. Если начать распыление на влажную или холодную деталь, покрытие ляжет неровно, появятся потеки и участки плохого сцепления. На практике дают 10–20 минут в нормальных условиях. Если деталь находилась в холодильнике или на морозе, ее прогревают до комнатной температуры.
Важный момент - сама подготовка фасовки. Содержимое баллона нужно тщательно перемешать, и не просто потрясти один-два раза. Рекомендуется встряхивать баллон в течение 3 минут после того, как услышите стук шарика внутри. Это гарантирует, что пигмент, частицы твердого смазочного материала и связующее равномерно распределены, и вы наносите гомогенную смесь, а не жидкость с осадком.
Технология нанесения: дистанция, слои, время сушки
Распыление антифрикционного покрытия требует точности, но не сложно.
Держите баллон на расстоянии 25–30 см от поверхности. Слишком близко - покрытие ложится толстой капельной массой с подтеками; слишком далеко - распыляется неравномерно, много материала теряется в воздух, и вы тратите лишний баллон зря.
Наносите короткие равномерные движения, слегка внахлест, чтобы избежать полос. Первый слой должен быть тонким - примерно такой, чтобы через него просвечивал металл, но видна была основная окраска покрытия. На этом этапе часто останавливаются новички, думая, что один слой достаточно. На деле тонкий первый слой обеспечивает лучшую адгезию, а второй слой лежит ровнее и толще.
После первого нанесения дайте покрытию высохнуть 10–15 минут при комнатной температуре. Вы поймете, что оно готово к следующему слою, когда поверхность перестанет быть липкой и приобретет матовый вид. Это называется «сухим на отлип» - покрытие уже не прилипает к пальцу, но полностью полимеризация еще не завершена. Если прождать слишком долго (сутки и больше), второй слой может плохо сцепиться.
Если появились подтеки или капли незастывшего покрытия, не ждите, пока оно высохнет и затвердеет. Сразу же смойте их специальным очистителем и повторите нанесение в этом месте. Высохший подтек потом удалить не получится без повреждения основного слоя.
Выбор состава в зависимости от условий эксплуатации
Не все антифрикционные покрытия одинаковые.
На рынке есть два основных направления, и выбор зависит от того, что вы собираетесь защищать.
Первый тип - высокотемпературные составы на основе дисульфида молибдена (MoS₂) и графита с интегрированным связующим. Такие покрытия выдерживают температуры до +440 °C и одновременно обеспечивают низкое трение при высоких нагрузках. Их используют на шпинделях, в узлах с интенсивным скольжением, на направляющих пресс-форм в металлургии. Минус - они менее устойчивы к влаге и коррозии на открытом воздухе.
Второй тип - покрытия с полимерным связующим и MoS₂. Они хуже переносят высокие температуры (верхний предел примерно +150–200 °C), но обеспечивают лучшую коррозионную стойкость и защиту в условиях повышенной влажности. Их выбирают для деталей, которые работают на открытом воздухе, в сыром климате или подвергаются воздействию слабых кислот и щелочей. Диапазон рабочих температур здесь расширяется в минус - вплоть до -210 °C для специальных составов.
Перед выбором покрытия обязательно уточните в спецификации или техническом задании, какие максимальные температуры, нагрузки и среда окружают вашу деталь. Если это превентор в морозной зоне или узел, работающий рядом с агрессивной химией, полимерный вариант даст больший ресурс, чем универсальный MoS₂. Если же деталь греется от трения и нагрузок - наоборот.
Цветовая индикация как инструмент контроля и визуальной идентификации
Цвет антифрикционного покрытия может выполнять функциональную роль.
На производствах, где на ремонт попадают однотипные детали, окрашивание в разные цвета помогает быстро разобраться, какой узел к какому аппарату относится. Например, плашки превентора одной скважины красят в желтый, другой - в черный, третий - в серебристый. Это упрощает сортировку, предотвращает ошибочную сборку и ускоряет документирование в базе данных.
Что касается индикации износа, здесь нужна осторожность. Если вы видите, что цвет потускнел или появились светлые пятна, это не обязательно означает, что покрытие изношено. Потускнение может быть результатом окисления или выветривания поверхности, а белесые пятна - следы жирных отпечатков пальцев или конденсата. Для корректной оценки износа сравнивайте цвет новой детали с цветом уже работавшей - лучше всего иметь эталон под рукой.
Профессиональный контроль износостойкости использует несколько методов: определение потери массы детали за фиксированное время трения, измерение времени до момента, когда абразивное воздействие обнажит основной металл, испытания на закрепленных абразивных частицах. Но на производстве такие тесты - редкость. Здесь опираются на опыт: если похожая деталь отработала 6 месяцев с заметным потускнением покрытия, а текущая выглядит так же спустя 5 месяцев, вероятно, скоро потребуется замена.
В узлах, где критична безопасность (буровое оборудование, прессы, конвейеры), цветовую индикацию дополняют плановыми проверками по часам наработки или по расписанию ТО. Такой комбинированный подход минимизирует риск неожиданного отказа.
Частые ошибки при нанесении и как их избежать
На практике встречаются типичные ошибки, которые сводят на нет все преимущества качественного покрытия.
Нанесение на грязную или влажную поверхность. Покрытие ляжет неровно, в слабых местах начнется вздутие и отслаивание. Решение: дождитесь полного высыхания после обезжиривания и проверьте поверхность чистой тряпкой без ворса.
Недостаточное перемешивание баллона. Пигменты и твердые смазочные материалы оседают на дно. Если не встряхнуть баллон достаточно долго, первые распыления будут почти прозрачной жидкостью. Решение: ровно 3 минуты встряхивания после появления стука шарика.
Неправильная дистанция распыления. Слишком близко - капли, подтеки, толстое неровное покрытие. Слишком далеко - распыл, туман, тонкое покрытие с пробелами. Решение: строго 25–30 см и параллельные движения.
Спешка между слоями. Если нанести второй слой раньше, чем первый высохнет «на отлип», он может скататься или слиться в одну непредсказуемо толстую массу. Если ждать сутки и больше, адгезия второго слоя упадет. Решение: 10–15 минут и проверка на матовость.
Подтеки и капли, оставленные сохнуть. Они затвердеют в плотные наросты, которые потом мешают движению деталей или скрывают истинное состояние под ними. Решение: сразу же смывайте влажные подтеки специальным очистителем и пересыпайте.
Неправильный выбор состава для условий работы. Низкотемпературное полимерное покрытие на горячем шпинделе потускнеет за недели. Высокотемпературный MoS₂ во влажной среде начнет ржаветь. Решение: уточните рабочий диапазон температур, влажность, наличие агрессивных сред перед закупкой.
Контроль качества и документирование
После нанесения покрытия проведите простой визуальный осмотр: поверхность должна быть равномерно окрашена, без полос, подтеков, мутных участков и воздушных пузырьков.
Если деталь критична (плашки превентора, шпиндель высокоточного станка), проверьте толщину покрытия микрометром толщинометра (нормально 50–100 мкм в зависимости от спецификации).
Зафиксируйте в документации тип примененного покрытия, партию баллона, дату нанесения и условия (температура воздуха, влажность, время сушки). Если потребуется восстановление через год, такие данные помогут понять, почему покрытие вышло из строя и нужно ли менять рецептуру.
При восстановлении плашек превентора или других узлов высокого давления убедитесь, что в техническом задании четко прописана не только цветовая маркировка (для визуальной идентификации), но и требуемые характеристики покрытия: адгезия, устойчивость к вымыванию, сопротивление фреттингу. В таких случаях антифрикционное покрытие часто работает в паре с фосфатированием или двухслойной системой грунт-краска, где второй слой обеспечивает цветовую индикацию износа.
Часто задаваемые вопросы
Почему покрытие потускнело, хотя деталь еще в работе?
Потускнение может быть признаком окисления поверхности или выветривания верхних слоев пигмента, а не полного износа. Сравните цвет с эталонной деталью или проверьте толщину микрометром. Если толщина соответствует спецификации, деталь продолжает работать. Если толщина упала ниже минимума или видна база под покрытием, пора на переделку.
Можно ли наносить покрытие в холодном боксе или на улице зимой?
Нежелательно ниже +5 °C. Низкая температура замедляет испарение растворителя и полимеризацию связующего, покрытие высохнет неправильно, может остаться липким. Всегда прогревайте деталь до комнатной температуры перед нанесением и выполняйте работу в тепле, если возможно.
Сколько слоев нужно наносить?
Обычно два слоя: первый тонкий для адгезии, второй - полноценный. Если требуется толщина 100 мкм и выше (проверьте спецификацию), можно наложить три слоя с перерывом на высыхание между ними. Не пытайтесь получить нужную толщину в один толстый слой - будут подтеки и неравномерность.
Что делать, если появились трещины в покрытии через неделю?
Это признак недостаточной адгезии или неправильной подготовки поверхности. Скорее всего, основание не было тщательно очищено или обезжирено. Снимите покрытие (процарапайте или смойте растворителем), пересчистите базу и перенесите заново. На будущее - строже относитесь к предварительной подготовке.
Совместимо ли антифрикционное покрытие с другими типами покрытий?
Это зависит от конкретных материалов. Большинство твердых смазочных покрытий хорошо ложатся на чистый металл или фосфатированную основу. Если под ними будет краска или лак, нужно убедиться в совместимости растворителей, иначе нижний слой может разбухнуть или размягчиться. Уточняйте в техспецификации или у производителя.
Заключение
Нанесение антифрикционного покрытия - это не просто окраска детали, а технологический процесс, который требует внимания к деталям. Три кита успеха: качественная подготовка поверхности, правильное перемешивание и соблюдение режимов нанесения и сушки. Цветовая индикация помогает идентифицировать детали и визуально контролировать износ, но только если вы понимаете разницу между цветовой маркировкой по стандарту и реальным показателем состояния покрытия.
Выбирайте состав, исходя из рабочих условий вашего оборудования: высокотемпературные MoS₂-графитовые покрытия для горячих узлов, полимерные составы для открытого воздуха и коррозионной среды. После нанесения документируйте все - тип покрытия, партию, дату, условия нанесения. Такой подход минимизирует брак, упростит анализ причин отказа и поможет оптимизировать закупки в следующий раз.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.