
Нанесение антифрикционного покрытия: почему точные размеры детали критичны для печей полимеризации
Когда инженер заказывает нанесение антифрикционного покрытия на деталь, часто в техзаданию указывают только тип материала и назначение узла. Однако реальность жестче: типичный сухой слой покрытия имеет толщину 5-20 микрометров, и даже такие микроны способны изменить посадку, зазор или пройти по габаритам в печь полимеризации. Эта статья объясняет, почему точные размеры детали после нанесения - это не формальность, а основа успешного заказа, и как согласовать параметры с производителем уже на этапе планирования.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за получение деталей с покрытиями в сроки и без переделок.
Почему микроны становятся проблемой в печи полимеризации
Антифрикционные твердосмазочные покрытия - это суспензии с твердыми смазочными веществами в смолах и растворителях, которые после нанесения и отверждения образуют сухую пленку толщиной в считанные микроны.
На первый взгляд это кажется пренебрежимо малым значением. На деле же эти микроны критичны для деталей с плотными посадками и сопряжениями.
Рассмотрим типичный сценарий: вал входит в подшипник скольжения с допуском h6, направляющая каретки движется в пазу направляющей штанги. После нанесения покрытия толщиной даже 10 микрометров с обеих сторон вал становится толще на 20 микрометров, а глубина паза остается прежней. Если допуск на вал составлял ±5 микрометров от чертежной размерности, то добавка в 20 микрометров гарантирует зажим или невозможность сборки узла.
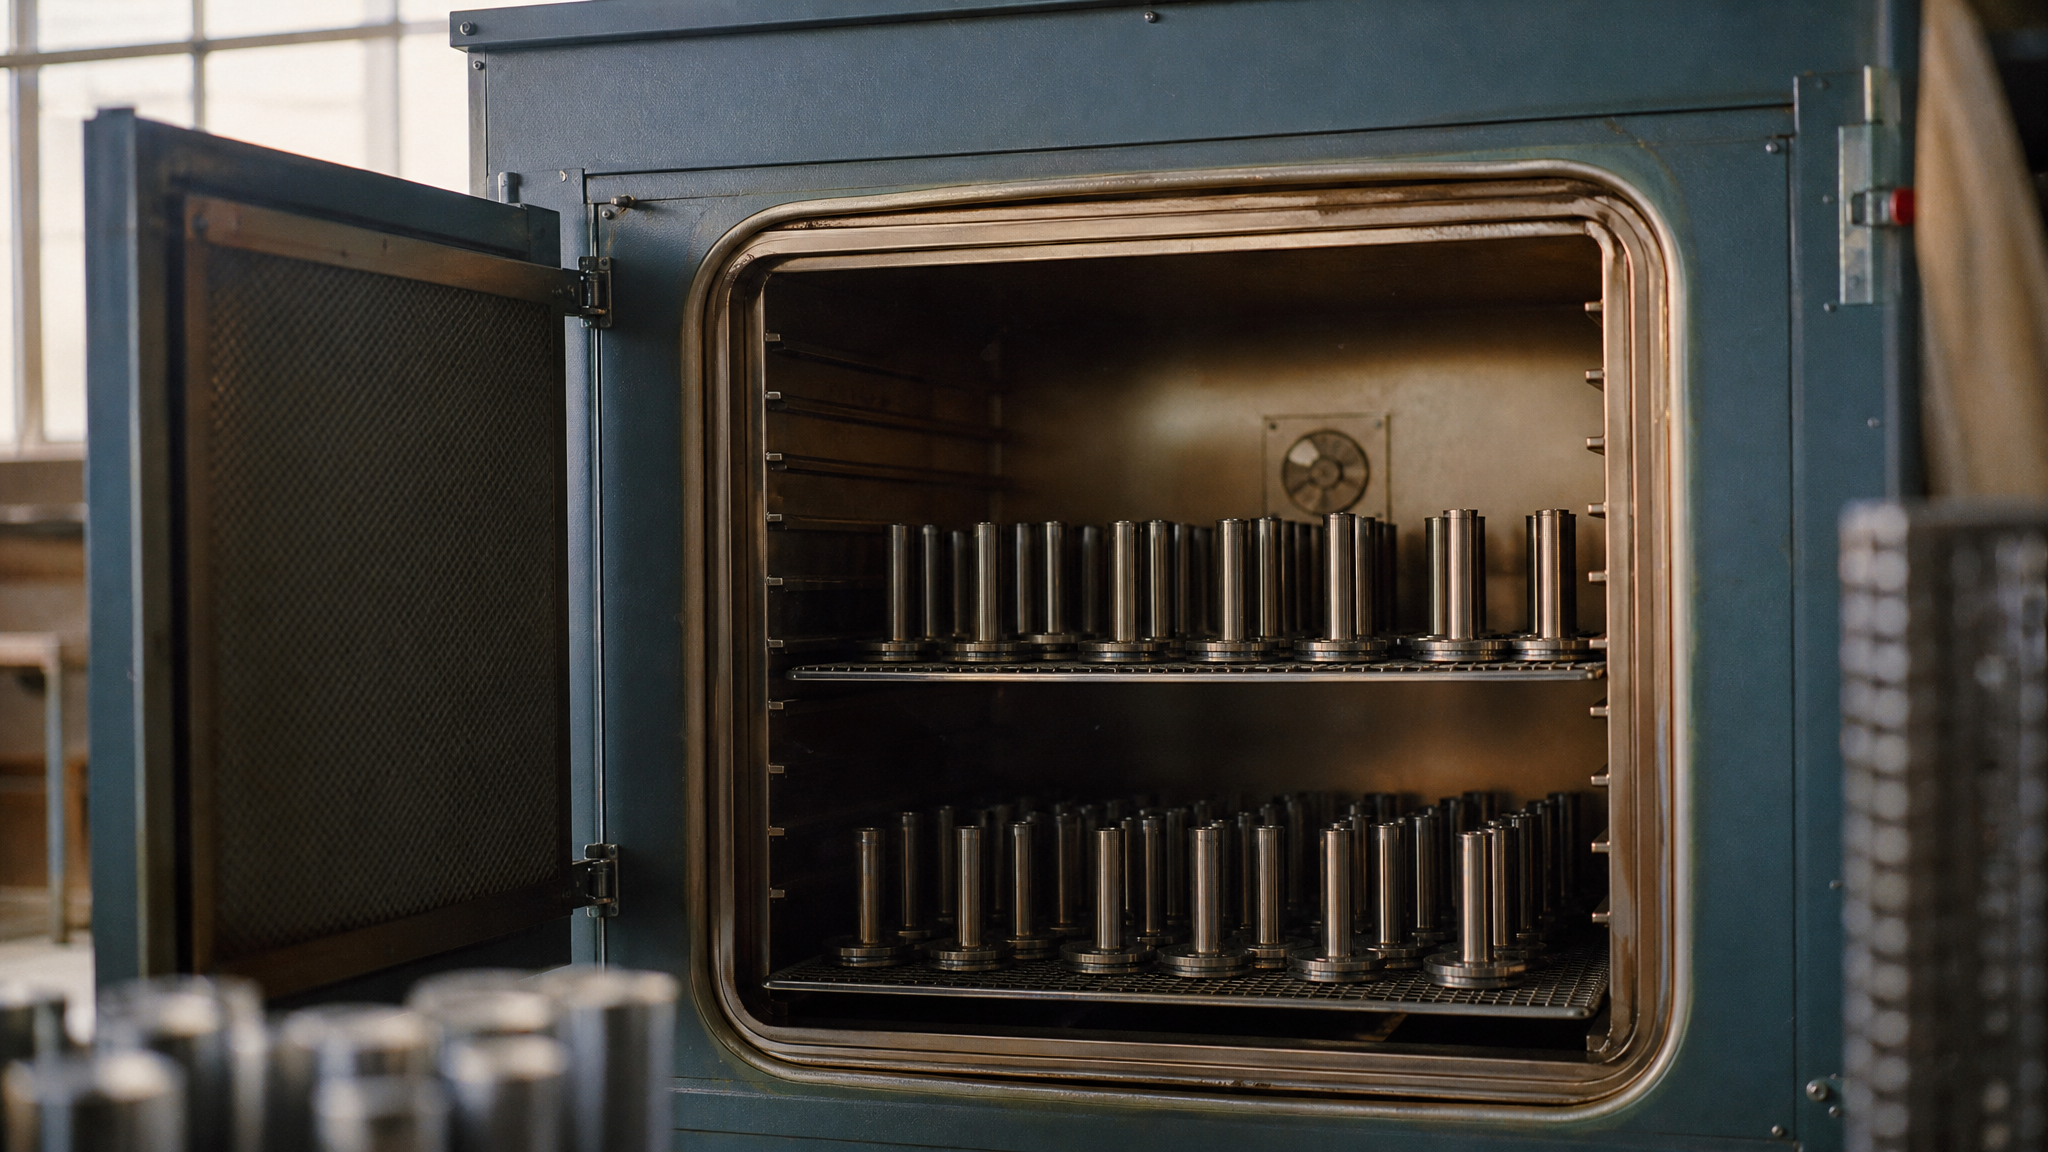
Печь полимеризации - это дополнительное узкое место. Деталь должна пройти внутрь камеры без касания стенок и полок, иначе покрытие на контактной поверхности получит вмятину, царапину или вообще содерется. Если габарит детали не согласован с учетом толщины слоя, она может застрять или потребовать переделки проема печи.
Именно поэтому эксперты советуют согласовывать не только тип покрытия и допуск на толщину слоя, но и проверять, пройдет ли готовая деталь с покрытием в печь полимеризации, еще на этапе планирования заказа. Это одна из главных ошибок закупщиков - рассчитывать размеры "по чертежу до нанесения", не учитывая наслоение материала.
Как толщина покрытия контролируется и измеряется
Толщина сухого слоя АТСП измеряется в микрометрах и в промышленности регулируется несколькими неразрушающими методами.
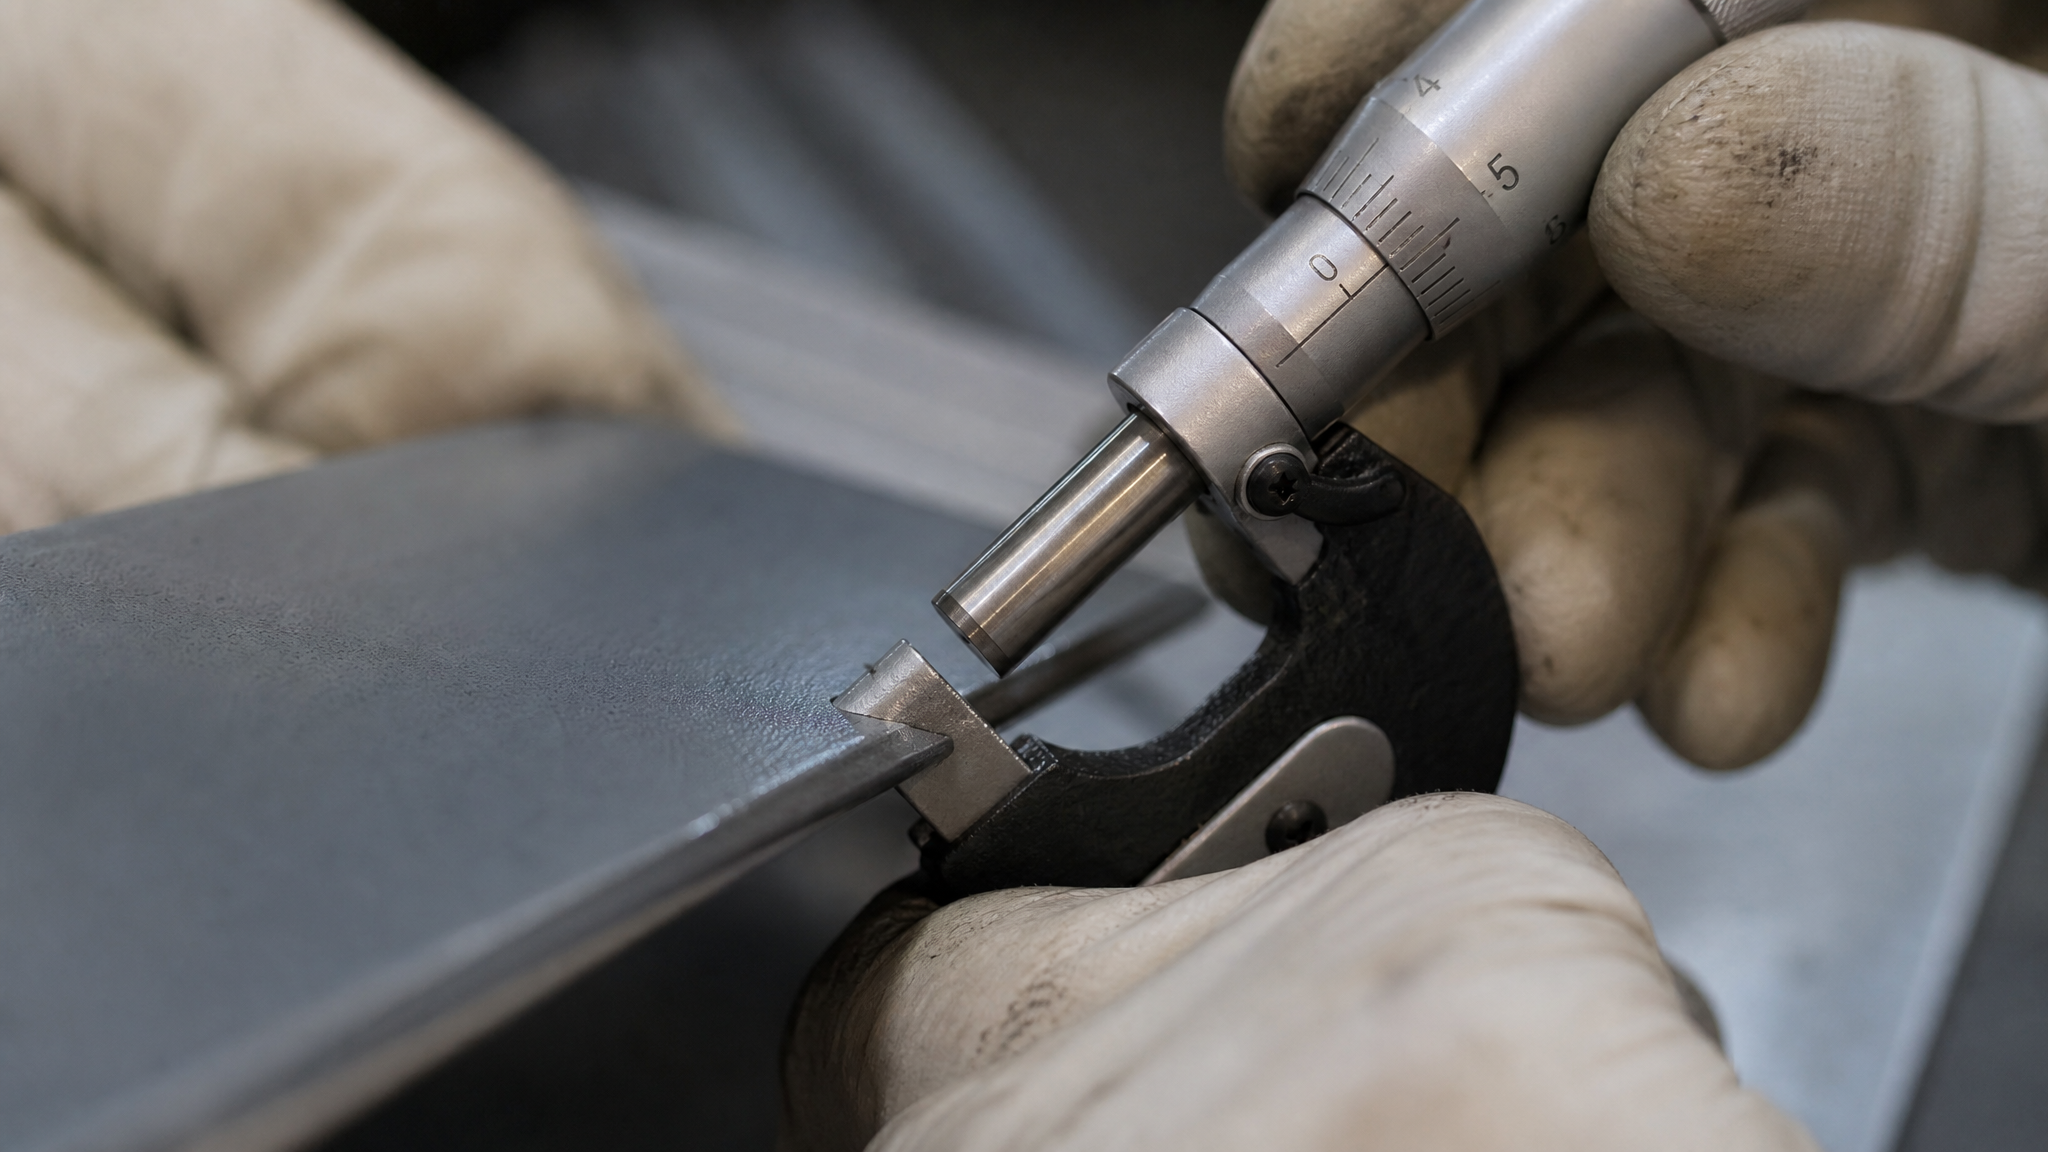
Выбор метода зависит от материала основы и типа покрытия, так как не все методы одинаково работают на стали, алюминии или композитах.
Стандартные методы контроля толщины
Магнитный метод (DIN 50981 / ISO 2178) - применяется для покрытий на магнитных основах (сталь, чугун); быстрый, не требует расходных материалов, точен в диапазоне 0-2 мм.
Вихретоковый метод (DIN 50984 / ISO 2360) - применяется для покрытий на немагнитных основах (алюминий, медь, титан); точен в диапазоне 0-5 мм и менее чувствителен к структуре основы.
Бета-метод (DIN 50983 / ISO 3543) - обратное рассеяние бета-частиц; универсален, но медленнее и требует специального оборудования.
На практике в заказах на нанесение антифрикционных покрытий для деталей упаковочных машин чаще используют магнитный или вихретоковый метод, в зависимости от материала корпуса.
Правило 80/20 и минимальная толщина
При приемке партии качество контролируют по принципу ISO 19840: среднее арифметическое всех измерений не должно быть ниже номинальной толщины, а допускаемое разброс описывается правилом 80/20 - это означает, что минимум 80 процентов измеренных точек должны быть не ниже определенного значения.
Для антифрикционных покрытий минимальная толщина часто устанавливается на уровне 5 микрометров. При меньших значениях растет риск неравномерности распределения связующего вещества и снижения долговечности слоя. Типичный диапазон рабочей толщины составляет 5-20 микрометров, и каждый слой достигается нанесением нескольких проходов с промежуточной сушкой.
Технология нанесения: от подготовки к полимеризации
Качество покрытия и равномерность толщины зависит не только от параметров печи полимеризации, но и от каждого шага технологии нанесения.
Ошибки на этих этапах приводят к браку, переделкам и задержкам сроков.
Подготовка поверхности и обезжиривание
Перед нанесением деталь проходит предварительное обезжиривание - это удаление масел, грязи и оксидов со всех поверхностей. Даже если на детали была проведена кислотная обработка от коррозии, дополнительное обезжиривание улучшает равномерность покрытия и прочность его сцепления с основой. Без этого шага покрытие может иметь плохую адгезию, локальные отслоения или пустоты.
Перемешивание и жизнеспособность материала
Антифрикционное покрытие перед нанесением тщательно перемешивают до однородной жидкости. При длительной работе или после перерывов перемешивание повторяют, иначе твердые смазочные вещества осядут на дно емкости, и верхние слои материала будут содержать недостаточно активного компонента.
Для шпатлюемых антифрикционных покрытий жизнеспособность состава составляет примерно 45 минут при температуре окружающей среды 20 градусов Цельсия. После этого времени вязкость материала возрастает настолько, что нанесение становится затруднительным и качество слоя ухудшается.
Параметры распыления и межслойная сушка
Для локального нанесения используют аэрограф с диаметром сопла 0,8 миллиметра и давлением 2-5 бар. Расстояние до поверхности регулируют так, чтобы покрытие попадало на деталь, не высыхая в воздухе и без образования брызг или капель. Неправильное расстояние или давление приводят к локальному утолщению слоя или, напротив, к его пересушиванию еще до нанесения.
Каждый следующий слой наносят только после полного высыхания предыдущего. Интервал между слоями не должен превышать время, указанное в технической документации на материал, иначе растет риск дефектов сцепления слоев между собой.
Согласование размеров при заказе нанесения покрытия
Типичная ошибка закупщика - это согласование параметров заказа только с производителем покрытия, но не с конструкторским бюро и сборочным цехом.
На практике нужно решить три вопроса одновременно: какую толщину покрытия нужно, какой будут габариты детали после нанесения и полимеризации, и пройдет ли готовая деталь в печь полимеризации.
Стадия планирования заказа
На этапе планирования техническому специалисту нужно:
Согласовать с производителем нанесения допуск на толщину сухого слоя (например, ±2 микрометра от номиналу 10 микрометров).
Рассчитать, как эта толщина повлияет на критичные размеры (посадки, зазоры, направляющие).
Проверить, пройдет ли деталь с покрытием в печь полимеризации, используя 3D-модель или макет.
Дать письменное указание на обезжиривание, условия нанесения (температура минимум 18 градусов Цельсия для окружающей среды и заготовки) и требуемый метод контроля толщины.
Эта информация становится частью технического задания на нанесение и фиксирует ответственность обеих сторон.
Приемка партии и контроль
При получении готовых деталей с покрытием проводят не только внешний осмотр, но и измерение толщины сухого слоя. Контроль проводят по меньшей мере в пяти точках на каждой детали (углы и центр), чтобы убедиться в равномерности. Результаты сверяют с допуском, указанным в техзадании, и протоколируют.
Если толщина выходит за пределы допуска, деталь либо отправляют на доработку (локальное нанесение дополнительного слоя в тонких местах), либо отклоняют. Переделка требует времени и средств, поэтому сторона, допустившая ошибку, несет убытки.
Типовые ошибки при заказе услуг нанесения покрытий
Практика показывает, что большинство проблем вызваны не качеством самого покрытия, а недостаточной подготовкой технического задания.
Вот самые частые ошибки.
"Покрытие слишком тонкое, чтобы влиять на размер"
Этот миф опровергается простым расчетом. Типичный сухой слой АТСП составляет 5-20 микрометров. Если деталь имеет сопряжение с допуском ±5 микрометров, то добавка толщины в 10 микрометров уже выходит за верхний предел допуска. На посадочных поверхностях эффект становится заметным даже визуально: вал не входит в отверстие, каретка зажимается в направляющей, края детали не сходятся встык при сборке.
"Размер можно согласовать после нанесения"
Это еще более опасное заблуждение. Толщина слоя и требования к полимеризации должны учитываться еще до производства, потому что:
Переделка потребует снятия готового покрытия (травление, абразив), что повредит основу и потребует повторного цикла.
Если деталь не пройдет в печь, придется либо изменять конструкцию печи, либо отклонять партию целиком.
Стоимость переделки часто превышает стоимость исходной услуги.
"Достаточно смотреть на внешний вид"
Внешний вид покрытия (цвет, гладкость, отсутствие капель) - это необходимое, но не достаточное условие качества. Помимо этого нужно:
Измерить толщину сухого слоя неразрушающим методом.
Убедиться, что обезжиривание проведено на всех поверхностях.
Проверить, что межслойная сушка соблюдена и нет слипающихся слоев.
Пустить деталь в тестовую сборку, если допусти критичны.
Практические рекомендации для разных типов деталей
Специфика согласования размеров зависит от типа узла и условий работы.
Рассмотрим несколько типовых сценариев.
Валы и шпиндели для упаковочных машин
Для валов, работающих в подшипниках скольжения или направляющих втулках, покрытие наносят на боковую поверхность. После нанесения диаметр вала увеличивается на толщину слоя с двух сторон (в сумме на удвоенную толщину). Если допуск на диаметр был h6, то после нанесения он может выйти за верхний предел.
Решение: предварительно занизить номинальный диаметр вала на величину 1,5-2 толщины планируемого слоя, чтобы после нанесения вал вернулся в пределы допуска h6. Это согласовывают с конструктором еще при дизайне детали.
Платформы и направляющие
Для плоских поверхностей платформ и направляющих критично сохранить параллельность и плоскостность после нанесения. Слой покрытия увеличивает толщину платформы, но если он нанесен равномерно, то параллельность сохраняется. Однако при наличии острых краев или ступеней риск локального утолщения возрастает.
Решение: избегать острых углов в местах нанесения (скруглять на R ≥ 0,5 мм), чтобы покрытие распределялось равномерно. Острые края также опасны для полимеризации - при проходе через печь они могут сломаться.
Детали с отверстиями и зазорами
Отверстия и узкие зазоры требуют особого внимания. Если отверстие диаметром, например, 8 миллиметров должно принимать цилиндрический штифт, то после нанесения внутренний диаметр отверстия уменьшится примерно на удвоенную толщину слоя. Если номинальное отверстие было 8±0,1 миллиметра, то после нанесения 10-микрометрового слоя оно станет 7,98±0,1 миллиметра, что может быть вне допуска.
Решение: либо не наносить покрытие внутри отверстия (маскировать его перед распылением), либо предварительно увеличить диаметр отверстия на чертеже и пересчитать допуск.
Роль печи полимеризации в контроле габаритов
Печь полимеризации - это не просто камера нагрева.
Она имеет физические размеры, температурные зоны и возможные маршруты транспортировки деталей. Если размер детали не согласован, она не пройдет на конвейер или в загрузочный люк.
Типичные размеры камер полимеризации
Промышленные печи имеют рабочую камеру шириной от 1 до 3 метров и глубиной от 0,5 до 2 метров. Однако даже с такими габаритами есть ограничения: погрузочный люк может быть меньше, полки внутри имеют зазоры, система конвейера требует определенного расстояния между деталями.
При заказе нанесения нужно уточнить у компании, производящей услугу:
Максимальные габариты детали, которую можно загрузить в печь.
Есть ли промежуточные препятствия (полки, направляющие).
Требуется ли разборка узла перед полимеризацией или она допустима в собранном виде.
Циклы полимеризации и влияние на габариты
Сам процесс полимеризации (отверждение смолы при нагреве) изменяет размеры детали минимально (усадка 0,5-1,5 процента), но этот эффект нужно учитывать, если допуск критичен. Например, если размер был 100 миллиметров с допуском ±0,2 миллиметра, то усадка в 1 процент означает уменьшение на 1 миллиметр, что выходит далеко за допуск.
Однако производители АТСП подбирают смолы так, чтобы усадка была минимальной. При правильном подборе материала и толщины слоя этим эффектом можно пренебречь, но он остается фоновой причиной, почему критичные допуски нужно проверять экспериментально на пилотной партии.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия считается стандартной?
Для большинства промышленных приложений (подшипники скольжения, направляющие, узлы фрикции) толщина сухого слоя составляет 5-20 микрометров. Точное значение зависит от типа нагрузки, условий трения и требований к долговечности. Минимум обычно устанавливают на уровне 5 микрометров, при меньших значениях растет риск неравномерности и сокращения срока службы.
Как контролируют толщину покрытия при приемке?
Применяют неразрушающие методы: магнитный (DIN 50981), вихретоковый (DIN 50984) или бета-метод (DIN 50983). Выбор зависит от материала основы. При приемке партии измеряют толщину в минимум пяти точках на каждой детали (углы и центр), сверяют результаты с допуском и протоколируют. Среднее арифметическое всех измерений не должно быть ниже номинальной толщины.
Почему важна температура окружающей среды при нанесении покрытия?
Для некоторых систем АТСП (например, шпатлюемые) минимальная температура окружающей среды и самой заготовки составляет 18 градусов Цельсия. При более низких температурах вязкость материала возрастает, нанесение становится затруднительным, межслойная сушка замедляется и качество слоя ухудшается. Поэтому при заказе нужно согласовать условия, при которых будет проводиться нанесение.
Может ли покрытие помешать сборке деталей?
Да, если размеры не согласованы. Типичный сухой слой толщиной 10 микрометров, нанесенный на цилиндрическую поверхность с двух сторон, увеличивает диаметр на 20 микрометров. Для плотных посадок (h6, g6) это может означать зажим или невозможность сборки. Поэтому при наличии критичных посадок нужно заранее рассчитать, как толщина слоя повлияет на размеры, и согласовать допуски в техническом задании на нанесение.
Что делать, если деталь не прошла в печь полимеризации после нанесения?
Это означает, что размер детали превышает доступный зазор печи. Решение зависит от ситуации: если ошибка на стороне производителя (нанесено больше толщины, чем указано в задании), деталь отправляют на доработку (снятие слоя и повторное нанесение). Если ошибка в исходном техническом задании (размеры не согласованы с габаритами печи), то нужно либо уменьшить толщину слоя, либо использовать другую печь с большими габаритами. В обоих случаях это требует переговоров и переделки, что приводит к задержкам и дополнительным расходам.
Заключение
Точные размеры детали при заказе нанесения антифрикционного покрытия - это не бюрократический формализм, а основание для успешного производства. Типичный сухой слой в 5-20 микрометров кажется пренебрежимо малым, но он напрямую влияет на посадки, зазоры, проходимость детали в печь полимеризации и финальное качество узла.
Практический следующий шаг: перед отправкой заказа на нанесение согласуйте с производителем не только тип покрытия, но и письменно укажите допуск на толщину слоя, критичные размеры детали после полимеризации, условия нанесения (температура, влажность) и метод контроля толщины при приемке. Это предотвратит большинство проблем, сэкономит время на переделки и обеспечит надежность готового узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.